صيانة آلة تقطيع الثلاجة: الشفرات، المحامل، علب التروس وفترات التوقف عن العمل
قد يبدو أن آلة التقطيع المثبتة في الثلاجة لا تزال تعمل بشكل طبيعي حتى عندما يبدأ التآكل في الظهور. وغالبًا ما تظهر علامات التآكل في شكل علامات طفيفة قبل أن تتعطل آلة التقطيع فعليًّا. فتتغير أشكال القواطع، وقد تبدأ المحامل في ارتفاع درجة حرارتها، وقد تظهر علامات التلوث أو التآكل في زيت علبة التروس. ويتعين على فريق الصيانة أن يقرر أي من هذه التغيرات يستدعي اتخاذ إجراء فوري، وأيها يمكن مراقبته حتى موعد التوقف المخطط التالي.
يتناول هذا الدليل آلة التقطيع باعتبارها جزءًا من نظام متكامل خط إعادة تدوير نفايات الثلاجات. تبدأ حدود الصيانة الخاصة به بدخول خزانة تم التحقق منها وتجهيزها إلى الماكينة، وتنتهي بوصول مخرجات مستقرة إلى مرحلة المعالجة التالية. فكل من إعداد المواد الواردة، وحالة القاطع، وسلامة المحامل، وحالة علبة التروس، والتوقفات في المراحل اللاحقة أو قيود التفريغ، كلها عوامل يمكن أن تغير الحمل الذي يتحمله المحرك نفسه. ولذلك، فإن برنامج الصيانة الفعال يفصل بين تآكل المكونات واضطرابات العملية.
تبدأ الصيانة من نقطة انطلاق، وليس وفقًا للتقويم
يُعد الجدول الزمني الثابت مفيدًا للمهام التي يحددها صانع المعدات بشكل صريح، مثل فحص مواد التشحيم أو استبدالها. إلا أنه يُعتبر أقل فعالية كعامل محفز وحيد لأجزاء التآكل، لأن بنية الخزانة، والملحقات المتبقية، ونمط التبديل، وسرعة التغذية، والتعرض للأجسام الغريبة، كلها عوامل تؤثر على طبيعة التشغيل.
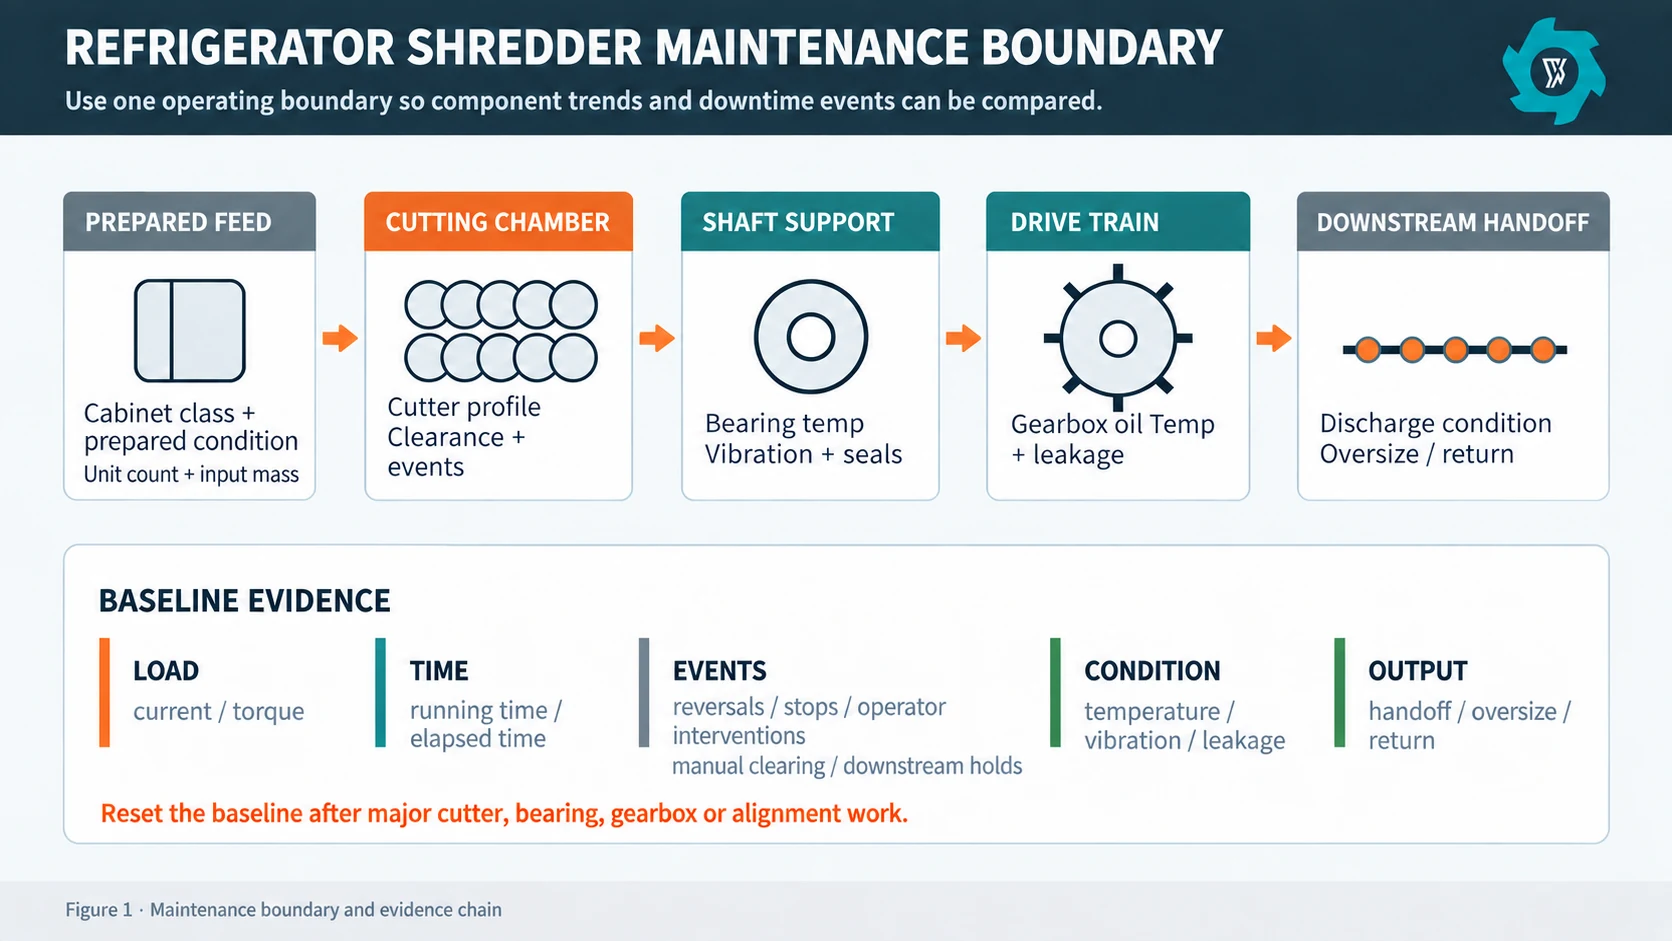
ابدأ خط أساس صيانة جديد بعد التشغيل الأولي، أو إجراء صيانة رئيسية للقاطع، أو استبدال المحامل، أو أعمال الصندوق التروس، أو تصحيح المحاذاة، أو أي تغيير جوهري كبير بما يكفي لتغيير ظروف التشغيل. قم بتسجيل أداء الماكينة أثناء عملية تشغيل مستقرة وممثلة، بدلاً من تسجيلها أثناء دفعة عمل سهلة بشكل غير معتاد. والهدف من ذلك هو تحديد الشكل الذي يبدو عليه الأداء “السليم” لهذه الماكينة، وهذه المواد المُغذية، وهذا التركيب.
على الأقل، احرص على تجميع القيم التالية معًا في سجل واحد:
البند الأساسي
ما أهمية ذلك
فئة الخزانة، وحالتها الجاهزة، وعدد الوحدات
يُظهر ما كانت الآلة تعالجه فعليًّا
الكتلة المدخلة ووقت التشغيل/الوقت المنقضي
يفصل بين معدل الإنتاج والوقت الضائع بسبب التوقفات
تيار المحرك، أو عزم الدوران، أو الحمل الهيدروليكي المتاح من نظام التحكم
يوضح مدى كثافة عمل محرك الأقراص
عمليات التراجع التلقائية، وعمليات الإيقاف، وتدخلات المشغل / التسوية اليدوية، وعمليات التعليق في المراحل اللاحقة
يفصل بين ارتفاع مقاومة القطع، والتدخل اليدوي، والانقطاعات المرتبطة بعمليات المعالجة اللاحقة
مسافة الخراطيم وحالة الحواف المرئية
يربط سلوك المخرجات بتآكل القاطع
درجة حرارة المحمل والاهتزاز عند نقاط القياس المحددة
يُظهر اتجاهًا بدلاً من قراءة واحدة فقط
مستوى زيت علبة التروس، ودرجة حرارة الزيت، والتسرب، وحالة الزيت
يوفر سجلًا قابلاً للتكرار لحالة محرك الأقراص
المواد ذات الحجم الزائد/المرتجعة وشروط التفريغ
يوضح ما إذا كانت الآلة لا تزال تنتج عملية تسليم قابلة للاستخدام
احرص على اتساق مواقع القياس. فدرجة حرارة مبيت المحمل، ودرجة حرارة زيت علبة التروس، ودرجة حرارة هيكل المحرك تشير إلى أمور مختلفة؛ كما أن قراءات الاهتزاز تحتاج أيضًا إلى نقطة محددة وقابلة للتكرار.
كما أن تكوين المعدات له أهميته أيضًا. فنمط صيانة آلة التقطيع الأولية ذات المحورين والسرعة المنخفضة يختلف عن نمط صيانة الكسارة الثانوية عالية السرعة. وإذا كان فريق المشروع لا يزال يعمل على تحديد دور الآلة، فيجب مراجعة دليل أنواع ومواصفات آلات تقطيع الثلاجات قبل تحديد فترات الصيانة بناءً على المهمة الخاطئة.
الشكل 1. وضع سجل الصيانة بناءً على حدود تشغيلية محددة: مادة التغذية المعدة النموذجية، وغرفة القطع، ودعامة العمود، ونظام نقل الحركة، وعملية التسليم إلى المرحلة التالية.
افصل النظام وتحقق منه قبل بدء أعمال الصيانة
يمكن أن تخزن أدوات القطع والأعمدة ومحركات الدفع طاقة خطيرة أو تنقلها حتى عندما تكون الآلة قد توقفت عن معالجة المواد. في الولايات المتحدة، يشمل معيار «القفل والتوسيم» الصادر عن إدارة السلامة والصحة المهنية (OSHA) أعمال الصيانة والإصلاح التي قد يؤدي فيها التشغيل غير المتوقع أو بدء التشغيل أو إطلاق الطاقة المخزنة إلى إصابة الموظفين، بما في ذلك أعمال التنظيف وإزالة الانحشارات وإجراء التعديلات وتغيير الأدوات، عندما يكون العمال معرضين لهذا الخطر.[1] تتناول متطلبات حماية الآلات أيضًا المخاطر الناجمة عن نقاط التشغيل ونقاط الانضغاط عند مدخل المواد والأجزاء الدوارة.[2]
قبل بدء أعمال الصيانة، يجب أن يوضح الإجراء مصدر طاقة الآلة وكيفية عزل كل مصدر في موقع العمل. وينطبق ذلك قبل فتح الحجرة، أو إزالة أغطية الحماية، أو العمل بالقرب من الأعمدة، أو مد اليد إلى منطقة التفريغ، أو تغيير أدوات القطع. قد يكون العزل الكهربائي مجرد جزء واحد من المهمة؛ فقد يحتوي التصميم المركب أيضًا على طاقة هيدروليكية أو هوائية أو طاقة الجاذبية أو طاقة ميكانيكية مخزنة.
يجب أن يستند التسلسل الآمن إلى وثائق الجهاز المُركَّب وبرنامج التحكم في الطاقة الخاص بالموقع. ومن منظور المشتريات، تأكد من أن نقاط العزل ونقاط الرفع ووسائل الحماية ومداخل الصيانة تدعم الأعمال الروتينية.
أدوات القطع: تقيس فقدان الوظيفة، وليس مجرد فقدان المعدن
لا تزال خزانات الثلاجات الجاهزة تحتوي على صفائح مطوية، وبطانات، ورغوة، وأنابيب، وأسلاك، ومثبتات، وتعزيزات محلية. ولذلك، فإن علامات تآكل قاطع التقطيع الأولي تظهر في كل من الأجزاء المعدنية والعملية نفسها.
تعد الحافة المستديرة إحدى العلامات، لكنها لا تشكل التشخيص الكامل. ابحث عن الزوايا المتكسرة، والتآكل غير المتساوي على طول العمود، والفواصل التالفة، والاحتكاك الجانبي، والأجزاء المعدنية المفكوكة، والأسلاك الملتفة، والمواد المتراكمة بين القواطع، والخلوص غير الطبيعي للعمود، والأدلة التي تشير إلى أن أحد جانبي الحجرة يعمل أكثر من الجانب الآخر. قم بتصوير نفس المواقع في كل فحص مخطط له.
تشمل مؤشرات مشاكل العملية: ارتفاع حالات الانعكاس، وتباطؤ عملية القطع، وزيادة حجم القطع المطوية، وضعف تحرير القطع، أو زيادة الحمل على نفس مادة التغذية. ولا تُثبت هذه الأعراض حدوث عطل في القاطع، لكنها تستدعي إجراء فحص مقارنةً بالمعايير الأساسية.
أربعة قرارات منفصلة بشأن القاطع
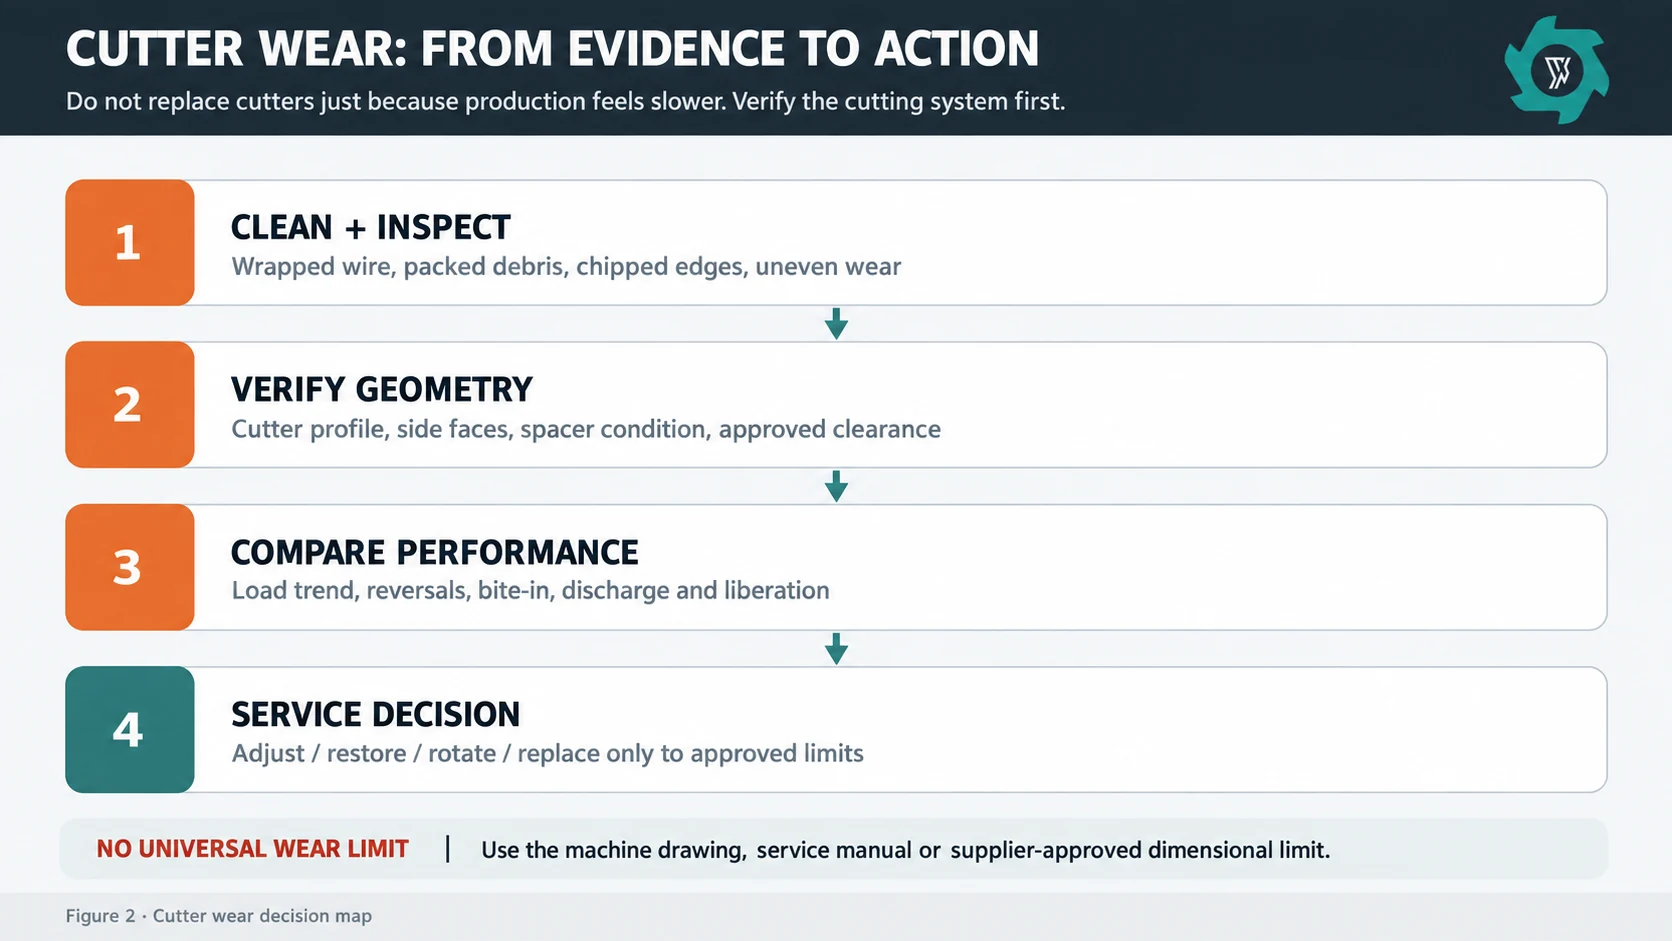
لا تعتبر كل قاطع متآكل بحاجة إلى الاستبدال تلقائيًّا. وعادةً ما يندرج قرار الصيانة ضمن إحدى الفئات الأربع التالية:
التنظيف والفحص. قم بإزالة المواد الملفوفة، والحطام المكدس، والرواسب التي تحول دون إجراء فحص بصري وفحص الخلو الصحيحين.
اضبط المكدس أو أعدته إلى حالته الأصلية. لا تقم بإجراء أي تصحيح إلا في الحالات التي يسمح فيها تصميم الماكينة وإجراءات الشركة المصنعة بإجراء أي أعمال تتعلق بالفواصل أو الفراغات أو أدوات التثبيت.
تدويرها، أو إعادة بنائها، أو تجديدها. لا تستخدم هذا المسار إلا إذا سمحت به هندسة القاطع والمادة المستخدمة، وإذا كان المورد قد حدد طريقة الترميم المقبولة.
استبدال. يجب استبدال القواطع أو الأجزاء المرتبطة بها في المجموعة عندما يتجاوز التلف أو البلى أو فقدان الأبعاد الحد المسموح به للاستخدام.
يجب الحصول على الحد الدقيق للتآكل من مخطط الماكينة أو دليل الصيانة أو المورد. فوضع حد عام بالمليمتر قد يؤدي إلى التضليل، لأن سماكة القاطع، وشكل الخطاف، والسبائك المستخدمة، وترتيب الأعمدة، والتداخل المقصود، تختلف باختلاف التصميم.
الشكل 2. يجب أن تنتقل صيانة القاطع من مرحلة الأدلة إلى مرحلة التنفيذ: التنظيف والفحص، والتحقق من الشكل الهندسي والمسافة الفاصلة، ثم إصلاحها أو استبدالها فقط وفقًا للحدود المعتمدة.
استخدم أدلة النتائج لتأكيد قرار اختيار القاطع
بعد الانتهاء من أعمال القطع، لا تقم بقبول الآلة بناءً على التشغيل بدون حمل فقط. قم بمعالجة الخزانات التي أعدها ممثل العملية، وقارن نمط الحمل وعمليات الانعكاس والتدخلات وحالة التفريغ مع القيم المرجعية.
إذا أصبحت القطع أكثر خشونة أو أكثر تجعدًا بشكل تدريجي، فقد يتغير معدل التحرير والفصل في المراحل اللاحقة حتى لو كانت آلة التقطيع لا تزال تحقق معدل الحمولة بالساعة المحدد. إن دليل أحجام قطع الطعام الناتجة عن آلة تقطيع الثلاجة ويوضح ذلك سبب أهمية توزيع الأحجام القابلة للاستخدام وحالة التحرير أكثر من مجرد رقم اسمي واحد للحجم.
المحامل: درجة الحرارة الناتجة عن الحركة، والاهتزاز، والتشحيم، والختم معًا
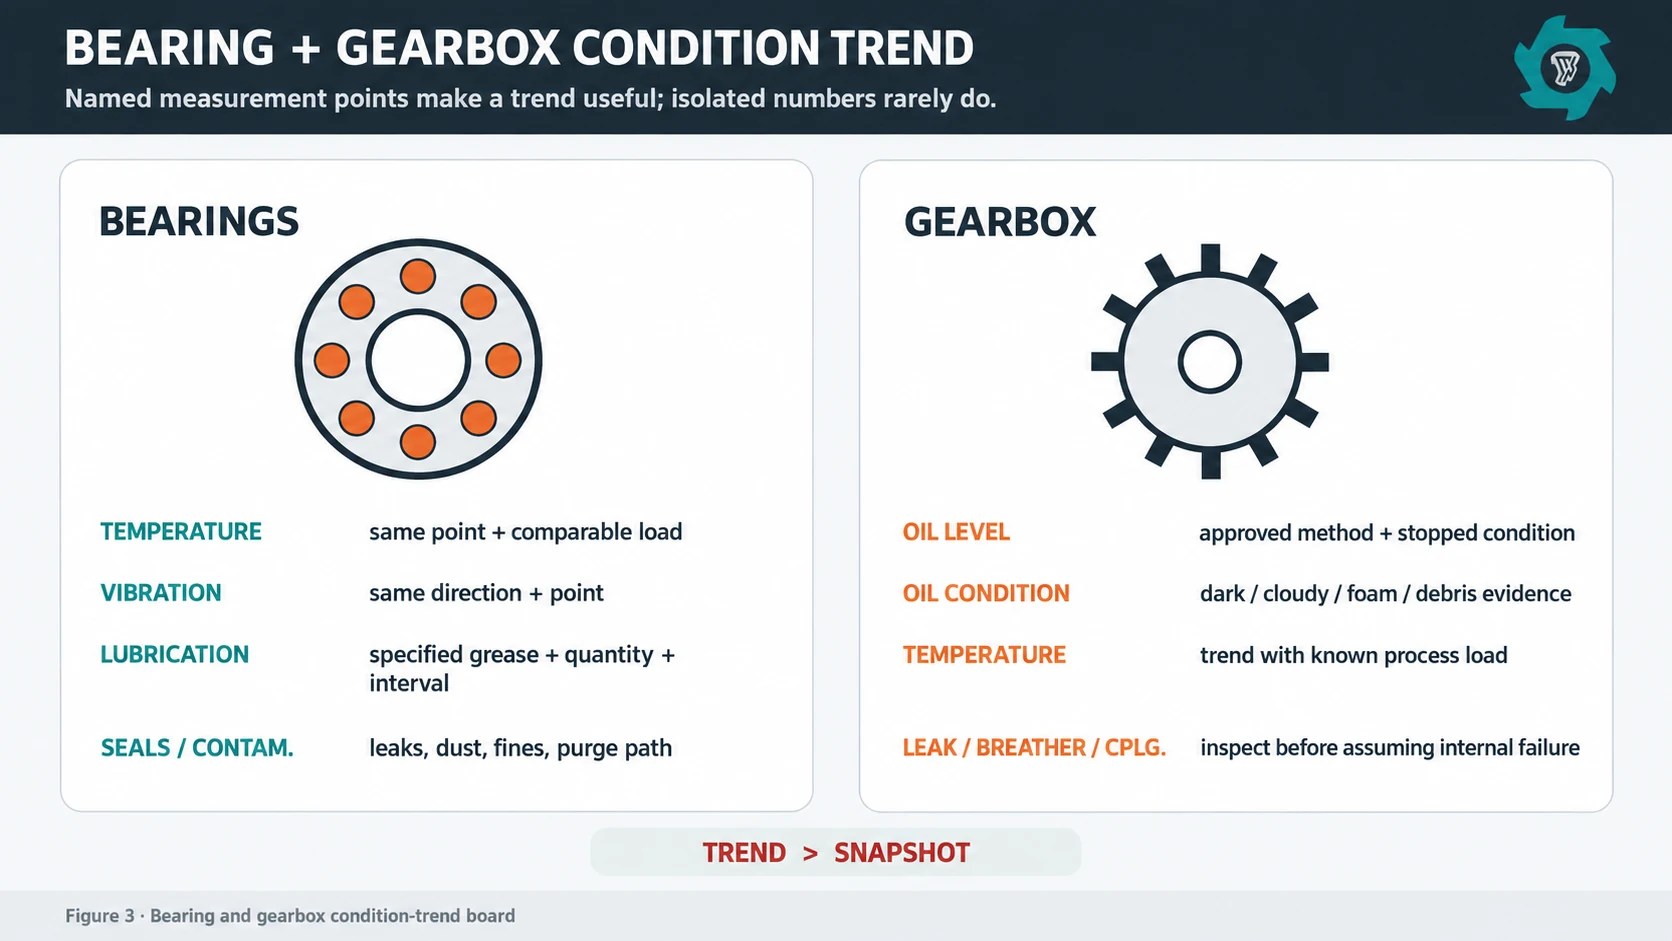
تتعرض محامل آلات التقطيع الكبيرة للصدمات والتلوث والتغيرات في الأحمال. ولا تعتبر قراءة درجة الحرارة بمفردها تشخيصًا؛ بل يجب مراقبة اتجاهات عدة مؤشرات من نقاط قياس ثابتة، والتحقق من أي تغيرات عن النمط الطبيعي.
لا تقم بتسجيل درجة حرارة المحمل إلا بعد تدوين حالة التشغيل، والظروف المحيطة، وموقع القياس. قد ترتبط القراءة المرتفعة بالحمل، أو حالة التشحيم، أو التلوث، أو حالة السدادة، أو المحاذاة، أو عطل ناشئ في المحمل. ويضيف الاهتزاز منظوراً آخر، خاصةً عند تكرار نفس اتجاه ونقطة القياس. وقد يكون الضجيج مفيداً، ولكن بحلول الوقت الذي يسمع فيه المشغل صوتاً غير طبيعي واضحاً، قد تكون فرصة إجراء تدخل مخطط له وبتكلفة منخفضة قد تقلصت بالفعل.
ويجب أن يُعامل التشحيم بنفس الدقة. تشير إرشادات SKF الخاصة بالمحامل إلى أن كمية ووتيرة إعادة التشحيم تعتمدان على عوامل مثل نوع المحمل وحجمه، والسرعة، ودرجة الحرارة، والشحم، والمساحة المحيطة، وبيئة التشغيل.[3] ولهذا السبب، فإن “التشحيم كل يوم جمعة” لا يكفي ما لم يتم التحقق من صحة الفاصل الزمني والكمية بالنسبة لترتيب المحامل المركبة.
قد يؤدي نقص مادة التشحيم إلى تقليل مستوى الحماية، في حين أن الإفراط في استخدامها قد يتسبب في حدوث تقلبات وحرارة زائدة. يجب الحد من التلوث الناتج عن غبار الرغوة والجسيمات المعدنية الدقيقة وأدوات الصيانة؛ والحفاظ على نظافة الوصلات، واستخدام مادة التشحيم المحددة، وفحص السدادات ومسارات التفريغ الخاصة بمبيت المحمل نفسه.
ما الذي ينبغي أن يدفع إلى إجراء تحقيق بشأن أحد المسؤولين؟
استخدم مجموعة من التغييرات. ومن الأمثلة على ذلك: التغير المستمر في درجة الحرارة في نفس ظروف التشغيل، أو اتجاه الاهتزاز الذي يبتعد عن خط الأساس، أو تسرب الشحم الذي لم يكن موجودًا من قبل، أو الأختام التالفة، أو التلوث المتكرر في الغلاف، أو زيادة حركة العمود، أو الضوضاء غير الطبيعية، أو أي تغيير يظهر بعد اصطدام القاطع أو حدوث خلل في نظام الدفع.
قبل استبدال المحمل، يجب التحقق من الأسباب المحيطة به، مثل اختلال المحاذاة، أو التثبيت غير المحكم، أو التشحيم، أو التلوث، أو الحمل المنقول من مجموعة القواطع.
علب التروس: تعامل مع الزيت كدليل، وليس مجرد مادة استهلاكية
يعمل صندوق التروس على تحويل الطاقة الواردة من المحرك إلى حركة بطيئة ذات عزم دوران عالٍ على العمود، ويمكن أن تتراكم فيه آثار الحمل الزائد، واختلال المحاذاة، ومشاكل التشحيم، والصدمات. وينبغي أن يشمل سجل صيانته الفحص الخارجي، وفحوصات الزيت، ومؤشرات الأداء التشغيلي.
تحقق من وجود أي تسربات جديدة، أو مثبتات مفكوكة، أو فتحات تهوية تالفة، وحالة أدوات التوصيل، وأي تغير في مستوى الضوضاء أو الاهتزاز. سجل مستوى الزيت باستخدام الطريقة المحددة لتلك العلبة التروس وموضع الماكينة. على سبيل المثال، تتطلب إرشادات صيانة وحدات التروس الحالية من شركة Flender أن تتم أنشطة الصيانة وفقًا للفترات الزمنية المحددة، وتصف فحوصات مستوى الزيت بعد إيقاف وحدة التروس والسماح للزيت بأن يصبح خاليًا من الرغوة.[4] الدرس المهم هنا هو عدم نسخ التسلسل الدقيق الخاص بمصنع ما وتطبيقه على علبة تروس أخرى؛ بل هو استخدام الوثائق الخاصة بعلبة التروس المركبة وتسجيل الطريقة المتبعة بشكل متسق.
استخدم نوع ومواصفات الزيت المعتمدة لهذا المحرك. قم بتسجيل أي عملية تعبئة أو تغيير، مع ذكر المنتج والكمية والتاريخ والسبب. ويجب الاحتفاظ بأي ظاهرة غير عادية مثل تغير اللون إلى الداكن أو العكارة أو تكوّن الرغوة أو التلوث أو وجود شوائب كدليل، والتحقيق في الأمر بدلاً من إخفائها عن طريق إعادة التعبئة.
اختبر أداء محرك الأقراص تحت حمل مماثل
تكون قراءات درجة حرارة الزيت ودرجة حرارة الغلاف وحمل المحرك والاهتزاز مفيدة للغاية عندما تكون ظروف العملية معروفة. فعلى سبيل المثال، ارتفاع درجة حرارة علبة التروس أثناء قيام آلة التقطيع بالرجوع للخلف بشكل متكرر عند معالجة خزانات صعبة يمثل حالة مختلفة عن ارتفاع درجة حرارة علبة التروس أثناء معالجة دفعة عادية في ظل حالة طبيعية للقاطع. اربط سجل المحرك بفئة التغذية وحالة القاطع حتى يتمكن فريق الصيانة من رؤية العلاقة بين السبب والنتيجة.
الشكل 3. تزداد فائدة عمليات فحص المحامل وعلب التروس عندما يتم تحليل اتجاهات درجات الحرارة والاهتزازات والتشحيم والتسرب وحمل التشغيل مقارنةً بنقاط القياس التي تحمل نفس الأسماء.
توقف عن النظر إلى «وقت التعطل» كرقم واحد
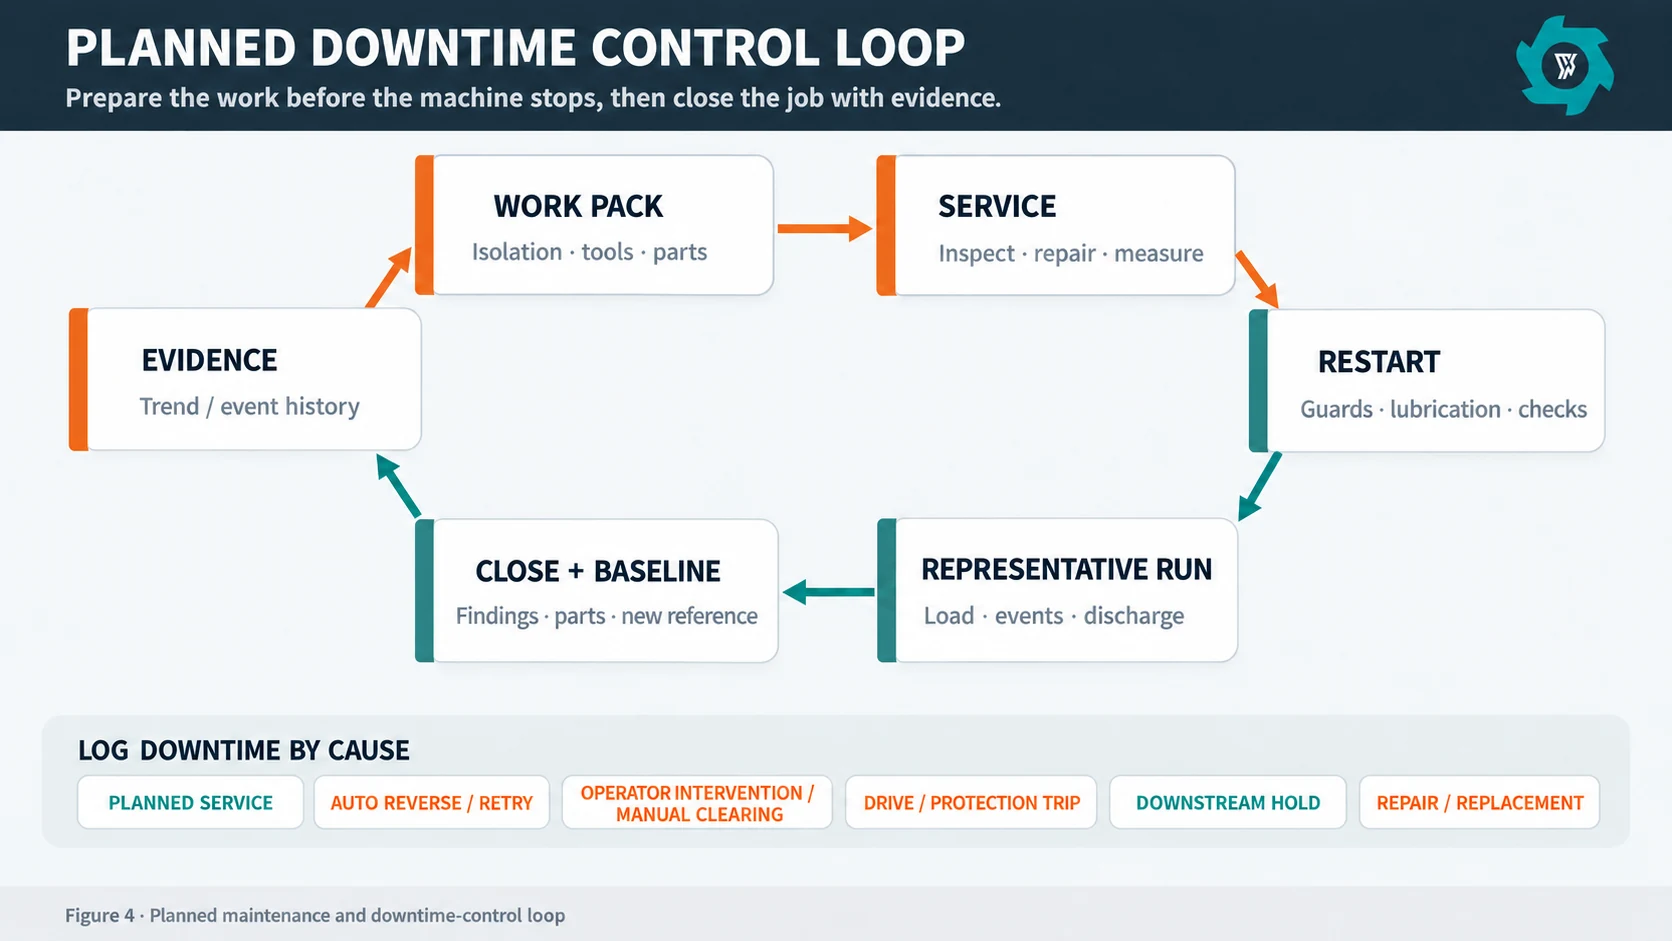
“يُعد مصطلح ”وقت التوقف» مصطلحًا عامًّا جدًّا لاتخاذ قرارات الصيانة. لذا، يجب تقسيمه إلى فئات من الأحداث التي تستلزم إجراءات مختلفة. فالفحص المخطط الذي يستغرق عشر دقائق يختلف عن عملية الإخلاء الطارئة التي تستغرق عشر دقائق، على الرغم من أن كلاهما يقلل من الوقت المنقضي في الإنتاج.
فئة فترات التعطل
الأدلة النموذجية التي يجب تسجيلها
الغرض من السجل
الفحص/الصيانة المجدولة
البداية، النهاية، المهمة، الأجزاء المستخدمة، النتائج
يُبيّن ما إذا كانت الأعمال الوقائية خاضعة للرقابة
الرجوع التلقائي/إعادة المحاولة
العدد، التحميل قبل الحدث، فئة التغذية
يكشف عن زيادة مقاومة القطع أو صعوبة التغذية
تدخل المشغل/المسح اليدوي
الموقع، تم تحديد السبب، يلزم العزل
يفصل بين عوائق العملية وأعطال المكونات
انقطاع التيار أو انقطاع الحماية
رمز الإنذار، التيار/العزم، درجة الحرارة، التسلسل
يحتفظ بالأدلة قبل إعادة الضبط
التوقف في مرحلة ما بعد الإنتاج
ما هي الوحدة التابعة التي توقفت عن العمل ولماذا؟
يمنع إلقاء اللوم على آلة التقطيع في حالة انسداد مخرج النفايات
الإصلاح/الاستبدال
طريقة الفشل، الأجزاء التالفة، الصور، تكلفة اليد العاملة، فحص إعادة التشغيل
يُنشئ سجلاً بحالات الأعطال وقائمة قطع الغيار
لا يمكن لفريق الصيانة إصلاح سوى الأعطال التي يتسبب فيها فعليًّا. فإذا كانت آلة التقطيع تنتظر حتى يمتلئ الناقل التالي، فهذا يشير إلى وجود مشكلة في توازن خط الإنتاج؛ أما عمليات العكس المتكررة على نفس التغذية المتوافقة فقد تشير إلى وجود مشكلة في نظام القطع أو طريقة تقديم المواد أو محرك التشغيل.
عند التخطيط للإنتاجية، يجب مراعاة كل من وقت التشغيل والوقت المنقضي معًا. إن دليل اختيار حجم آلة تقطيع الخضروات المخصصة للثلاجة يستخدم كل من الوحدات في الساعة والأطنان في الساعة لأن تركيبة الخزانة تؤثر على النتائج؛ وينبغي أن تحافظ سجلات الصيانة على نفس السياق حتى لا يتم حساب معدل التوافر استنادًا إلى معدل تغذية متغير.
إنشاء مصفوفة صيانة حسب نوع المهمة
يتألف جدول الصيانة الفعال من ثلاث مستويات: الفحوصات التي يجريها المشغل، ومهام الصيانة المخطط لها، والأعمال التي تُجرى بناءً على الحالة الفنية. وتُحدد الفترات الزمنية الدقيقة وفقًا لدليل الماكينة وخبرة المصنع، لكن يمكن توحيد هيكل الجدول.
الفترة أو الفحوصات اليومية التي يجريها المشغلون
قبل بدء الإنتاج، يجب فحص منطقة الآلة، ووسائل الحماية، والتسريبات الظاهرة، والأجزاء الخارجية المفكوكة أو التالفة، وحالة نظام التشحيم إن وجد، والمواد غير الطبيعية المتبقية في الحجرة أو عند التفريغ، وحالة أجهزة الاستشعار والكابلات التي يمكن الوصول إليها. وأثناء نوبة العمل، يجب على المشغلين الإبلاغ عن أي تغيرات في الصوت، أو سلوك الحمولة، أو تكرار الانعكاس، أو نمط التفريغ، أو الرائحة، أو الحرارة، أو التسرب.
عند إيقاف التشغيل، قم بتسجيل عدد الحوادث والحالات الشاذة التي لم يتم حلها. وتعد أعمال النظافة حول مبيتات المحامل، وتهوية نظام الدفع، وممرات الفحص جزءًا من الموثوقية؛ لأن تراكم الأوساخ قد يخفي التسربات ويجعل عمليات الفحص اللاحقة أكثر صعوبة.
المهام المخطط تنفيذها خلال فترة الخدمة
استخدم الفترات الزمنية المحددة مسبقًا للقيام بالأعمال التي تتطلب العزل، أو الدخول إلى الحجرة، أو إزالة الحواجز الواقية. وتشمل المهام النموذجية الفحص التفصيلي لأداة القطع، وفحص أدوات التثبيت وفقًا للإجراء المعتمد، وقياسات الخلوص، وإزالة المواد الملفوفة، وفحص حالة العمود والفاصل، وفحص المحامل/الموانع التسرب، وصيانة مواد التشحيم، والفحص الخارجي لصندوق التروس، وفحص أدوات التوصيل، والتحقق من أجهزة الاستشعار أو المفاتيح التي تشكل جزءًا من نظام الحماية الخاص بالآلة.
قم بتقصير الفترة الزمنية عندما تبرر الأدلة ذلك، ولكن لا تمدد متطلبات الشركة المصنعة (OEM) لمجرد أن الفحص الأخير بدا جيدًا. يجب أن تتوافق تعليمات المكونات ومتطلبات الضمان والحالة الفعلية.
العمل الذي يتم تشغيله بناءً على حالة معينة
تبدأ الصيانة القائمة على الحالة عندما يتجاوز أحد الاتجاهات معيار تنبيه متفق عليه أو تظهر حالة شاذة جديدة. ويمكن أن يكون هذا المعيار حدًا محددًا من قبل المورد، أو إنذارًا من المحطة يستند إلى خط أساس مثبت، أو توصية ناتجة عن تحليل الاهتزازات، أو نتيجة تحليل الزيت، أو حدًا لارتداء الأبعاد. يجب توثيق من يحق له اتخاذ قرار التشغيل/الإيقاف، والأدلة المطلوبة قبل إعادة تشغيل الماكينة.
استخدم سلاسل الأسباب الجذرية بدلاً من تغيير الجزء الأقرب
قد تؤدي أدوات القطع غير الحادة إلى زيادة مدة القطع والحمل وعمليات الانعكاس، مما يبقي المحرك يعمل بعزم دوران عالٍ لفترة أطول، ويؤدي في النهاية إلى تغيير في أداء المحامل أو علبة التروس مع انخفاض اتساق الإنتاج. وقد يبدو التباطؤ الملحوظ وكأنه مشكلة في المحرك، على الرغم من أن التغيير الأول قد حدث في واجهة القطع.
قد يؤدي انسداد في المسار النهائي إلى احتجاز المواد عند مخرج آلة التقطيع. فتتوقف الحجرة عن التفريغ بشكل طبيعي، ويرتفع الحمل وتظهر حالات الانعكاس. وإذا لم يُظهر سجل الأحداث هذا الاحتجاز في المسار النهائي، فقد يُلام نظام التقطيع على مشكلة لم يتسبب فيها.
ولهذا السبب، يجب أن تستند بيانات الصيانة إلى نفس الإطار الزمني. فيجب أن يكون من الممكن ربط سجل الإنذارات، وملاحظات المشغل، وموقع تربية الماشية، وإجراءات الصيانة، وقياسات الحالة بنفس الوردية أو الدورة التشغيلية. ولا تعتمد على دفاتر ملاحظات منفصلة لا يمكن مطابقتها لاحقًا.
ينبغي اختيار قطع الغيار بناءً على الأهمية ومهلة التسليم
تعد قائمة قطع الغيار قرارًا متعلقًا بالمخاطر. بالنسبة لكل قطعة، يجب مراعاة احتمالية الحاجة إليها، ومدة التوريد، وما إذا كان التشغيل الآمن ممكنًا بدونها، وفقدان الإنتاج أثناء فترة الانتظار.
قد يتضمن التخطيط النموذجي لآلة التقطيع المثبتة في الثلاجة أجزاء القاطع أو مجموعة القاطع، والفواصل، ومثبتات التثبيت المعتمدة، وموانع تسرب العمود، وقطع الصيانة المتعلقة بالمحامل، ومكونات التشحيم، وموانع تسرب علبة التروس أو فتحات التهوية، وعناصر التوصيل، وأجهزة الاستشعار، ومفاتيح القرب، ومكونات الحماية الأخرى الخاصة بالتصميم. وينبغي أن تستمد القائمة الدقيقة من قائمة المواد النهائية للآلة ووثائق الصيانة.
بالنسبة للأجزاء الحيوية التي تستغرق فترة طويلة لتوريدها، قم بتسجيل رقم الرسم أو رقم الجزء بدقة. فالمحمل الذي يوصف فقط بالقطر الخارجي، أو القاطع الذي يوصف فقط بالسماكة، لا يُعد مواصفة موثوقة لقطع الغيار. وإذا كانت هناك حاجة إلى أجهزة الرفع، أو أدوات الاستخراج، أو الصواميل الهيدروليكية، أو معدات التسخين، أو أدوات السحب الخاصة لإجراء صيانة كبرى، فعليك التعامل مع هذه الأدوات أيضًا كجزء من خطة الاستعداد للصيانة.
كما أن الصيانة تمثل جزءًا لا يتجزأ من المقارنة التجارية. فقد يُقابل سعر الشراء المنخفض صعوبة الوصول إلى القاطع، أو الحاجة إلى تفكيك العمود بالكامل بسبب تلف عنصر واحد، أو طول مدة انتظار قطع الغيار المستوردة، أو وجود نظام محرك يتطلب تفكيكًا واسع النطاق. وتُعد هذه العناصر المتعلقة بدورة الحياة جزءًا من منطق التكلفة الأوسع نطاقًا الذي تمت مناقشته في دليل أسعار آلات تقطيع الطعام التي تُوضع في الثلاجة.
خطط لعملية إيقاف التشغيل قبل توقف الآلة
بالنسبة لأعمال القطع أو التشغيل المخطط لها، يجب تحديد نطاق العمل، ونقاط العزل، والأفراد المعنيين، وخطة الرفع، والأدوات، وقطع الغيار، والمواد الاستهلاكية، وقياسات الفحص، وفحوصات إعادة التشغيل قبل إحالة الإنتاج إلى قسم الصيانة.
استخدم نافذة صيانة ذات حجرة مفتوحة لتوثيق حالة الفواصل، وأسطح الأعمدة، والموانع التسرب، وواجهات المحامل التي يمكن الوصول إليها، وأي آثار للاحتكاك أو تراكم المواد. ولا يعني جمع الأدلة استبدال كل شيء؛ بل يمكن أن يساعد في تجنب إيقاف التشغيل مرة أخرى لمجرد فحص نفس المنطقة.
بعد إعادة التجميع، تحقق من الأغطية الواقية، والمثبتات، وحالة التشحيم، وتوصيلات المستشعرات، والدوران أو التزامن حسب الاقتضاء، واختبارات التشغيل بدون حمل المعتمدة قبل إدخال المواد. ثم استخدم تغذية نموذجية خاضعة للرقابة للتأكد من استقرار التشغيل.
الشكل 4. تقلل الصيانة المخططة من خسائر الإنتاج عندما يقوم الفريق بإعداد المهمة وقطع الغيار والأدلة مسبقًا، ثم يختتم العمل بإعادة تشغيل خاضعة للرقابة ووضع خط أساس جديد عند الحاجة.
ما هي مستندات الصيانة التي يجب طلبها عند تسليم المركبة؟
يجب على المشترين طلب معلومات حول سهولة الصيانة قبل شحن آلة التقطيع. ويجب أن تحدد حزمة التسليم نقاط التشحيم ومواصفات مواد التشحيم، ومواقع الفحص، ورسومات القاطع وحدود الصيانة، وقطع الغيار الموصى بها، والأدوات الخاصة، ومتطلبات الرفع، ووثائق علبة التروس والمحامل، وإجراءات ربط البراغي حيثما ينطبق ذلك، ووصف أجهزة الإنذار، وطريقة الوصول الآمن لإجراء الصيانة الروتينية.
يجب على المورد توضيح مسار الصيانة العملي: فتح الحجرة مع تركيب الناقلات المحيطة بها، والارتفاع اللازم لرفع الأجزاء القابلة للإزالة، وإمكانية الوصول إلى نقاط فحص المحامل وعلبة التروس، وإمكانية رؤية مستوى الزيت ونقاط التشحيم بعد تركيب الواقيات والمنصات.
بالنسبة لمشاريع الثلاجات في الولايات المتحدة، يجب أيضًا أن تظل حدود التغذية متوافقة مع متطلبات التخلص الآمن التي تحددها وكالة حماية البيئة (EPA). وتشير الوكالة إلى أن الثلاجات والمجمدات المنزلية التي تدخل في دورة النفايات تخضع لمتطلبات استرداد المبردات قبل التخلص النهائي منها.[5] لا ينبغي وضع فرق الصيانة في موقف يجعلهم، عند فتح إحدى الآلات، معرضين لأجهزة أو مكونات كان من المفترض إزالتها أو التحكم فيها في مرحلة سابقة من العملية.
مجموعة مؤشرات الأداء الرئيسية (KPI) العملية الخاصة بالصيانة
تجمع مراجعة الصيانة المفيدة بين بيانات الإنتاج والحالة والتدخلات: أوقات الصيانة المخططة وغير المخططة، وعدد الحوادث حسب الفئة، ووقت إعادة التشغيل بعد الإصلاحات الكبيرة، وفترة صيانة القاطع حسب الكتلة المعالجة، وحالات الاستثناء في اتجاهات المحامل/صناديق التروس، ونفاد مخزون قطع الغيار، وتكرار الأعطال بعد الصيانة.
تُعد الكتلة المعالجة مفيدة بشكل خاص للقاطعات، لأن ساعات التشغيل قد تشمل فترات التشغيل الفارغ والانتظار وفترات الحمل المنخفض. احتفظ بعدد الخزانات كمتغير سياقي ثانٍ. فالطن الواحد من الخزانات المنزلية الصغيرة لا يُعتبر، من الناحية الميكانيكية، مطابقًا للطن الواحد من الوحدات الأكبر حجمًا والمُعززة، لذا يجب أن تظل فئة التغذية مرتبطة بسجل التآكل.
إن التوقف القصير المخطط له الذي يمنع حدوث عطل في العمود أو المحمل أو علبة التروس لا يُعتبر أداءً سيئًا. والغرض من هذه الأرقام هو إظهار أين يذهب الوقت، وما إذا كان المصنع يتعلم من الأحداث المتكررة.
الأسئلة الشائعة
كم مرة يجب استبدال شفرات التقطيع في الثلاجة؟
يجب مراعاة كل من مادة القاطع وهندسته، وحدود التآكل المعتمدة، ومعدل التغذية المعالج، واتجاه الحمل، وسجل عمليات الانعكاس، والخلوص، وحالة المخرجات، كعناصر متكاملة. يجب إجراء الفحص وفقًا للجدول الزمني الذي يحدده المورد، ثم استبدال القواطع أو إصلاحها عندما تصل الحالة المقاسة إلى الحد التشغيلي المعتمد أو عندما تشير أدلة الأداء إلى أن وظيفة القطع لم تعد محفوظة.
ما هي درجة الحرارة التي تعتبر مرتفعة جدًّا بالنسبة لمحور محرك التقطيع في الثلاجة؟
استخدم الحدود المحددة من قبل الشركة المصنعة للمحمل والآلة بدلاً من الاعتماد على قيمة عامة لدرجة الحرارة. قم بتسجيل درجة الحرارة عند نفس نقطة القياس تحت حمل مماثل، وافحص أي انحراف مستمر عن خط الأساس السليم جنبًا إلى جنب مع الاهتزازات والتشحيم وحالة الأختام والمحاذاة وأحداث التشغيل.
ما الذي يجب فحصه في علبة تروس آلة التقطيع؟
تحقق من العناصر المطلوبة في دليل صندوق التروس، والتي تشمل عادةً مستوى الزيت ونوع الزيت المحدد، والتسرب، وحالة الزيت، ودرجة الحرارة، وفتحات التهوية، والتركيب، وحالة أداة التوصيل، والاهتزازات أو الضوضاء غير الطبيعية، وسجل الصيانة. اربط أي تغيير بحمل آلة التقطيع وحالة القاطع قبل افتراض أن صندوق التروس نفسه هو السبب الجذري.
كيف يمكن لمصنع ما أن يقلل من فترات التوقف غير المخطط لها لآلة التقطيع في غرفة التبريد؟
قم بتصنيف فترات التوقف حسب السبب، ومؤشرات التغيرات في الاتجاهات، وحالة المحامل وعلبة التروس، واحرص على توفر قطع الغيار الحيوية التي تستغرق وقتًا طويلاً في التوريد والأدوات الخاصة، وقم بإعداد حزم العمل المخطط لها، واختتم كل عملية إصلاح بإعادة تشغيل خاضعة للرقابة وفحص الأدلة. كما يجب تسجيل حالات التوقف في المراحل اللاحقة والأحداث المتعلقة بالتغذية حتى لا يُطلب من قسم الصيانة حل مشكلات خارج نطاق الماكينة.
ما هي وثائق الصيانة التي ينبغي للمشتري أن يطلبها من مورد آلة التقطيع؟
اطلب دليل صيانة الماكينة، وجدول التشحيم والمواصفات، ورسومات القاطع وحدود الصيانة، ووثائق المحامل وعلبة التروس، وقائمة قطع الغيار مع أرقام القطع الدقيقة، ومتطلبات الأدوات الخاصة والرفع، وأوصاف الإنذارات، ومعلومات العزل والوصول، ونقاط الفحص الموصى بها المستخدمة لتحديد خط الأساس لحالة الماكينة.
احصل على فحص صيانة جهاز تقطيع الأطعمة المدمج في الثلاجة
يرجى إرسال صور خزانة الثلاجة، وحالة المواد المعدة للتغذية، وتكوين الماكينة، ونظام نوبات العمل، وسجلات الصيانة الحالية، وحالات التوقف عن العمل التي ترغبون في تقليلها. يمكننا مراجعة حجم العمل المطلوب من آلة التقطيع، وإمكانية الوصول للصيانة، وخطة قطع الغيار القابلة للتآكل، وواجهات التوصيل بالخطوط الإنتاجية، في ضوء عملية إعادة التدوير الكاملة.