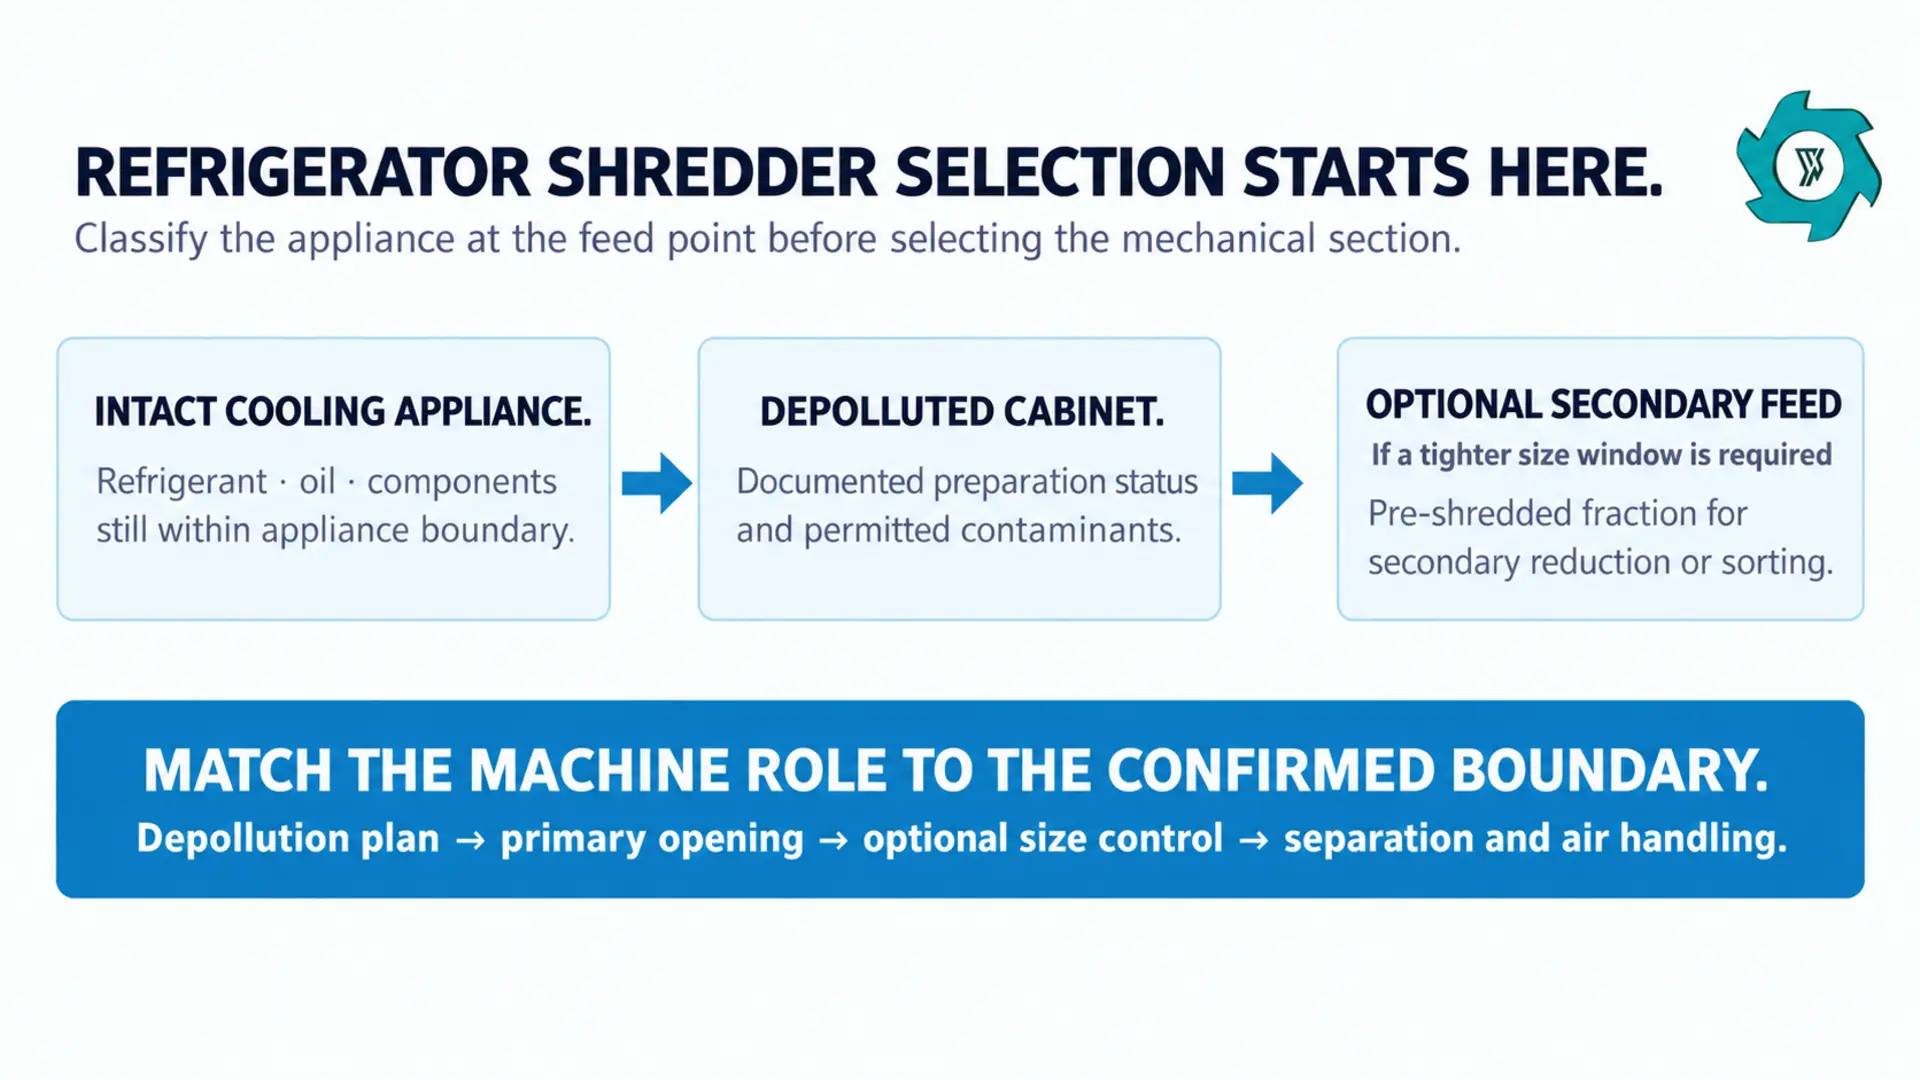
لا يتم اختيار آلة تقطيع الثلاجات بناءً على قوة المحرك وحدها. فالاختيار الصحيح يبدأ بحالة الجهاز عند نقطة التغذية، ثم يتم التخطيط بشكل رجعي انطلاقًا من مسارات المواد ومعايير التحكم البيئية التي يجب أن يفي بها المشروع. وبالنسبة للثلاجات والمجمدات السليمة، يجب أن تقع آلة التقطيع في مرحلة لاحقة لعملية استرداد المبرد، ومعالجة الزيت، وإزالة أي مكونات مطلوبة. أما بالنسبة للخزانات التي تم تصريفها وإزالة الملوثات منها، فيمكن أن يشكل القسم الميكانيكي نطاق المشروع الرئيسي. ويؤدي هذا التمييز إلى تغيير قائمة المعدات وتصميم السلامة ومعنى السعة المذكورة.حدد حدود العملية قبل مقارنة الأجهزة.
ابدأ بالكلمة “طعام” نفسها، وليس بكلمة «ثلاجة»
“يمكن أن يشير مصطلح ”ثلاجة» إلى وحدة منزلية سليمة، أو خزانة يتم تصريف مياهها يدويًّا، أو هيكل تم إزالة الضاغط منه، أو معدات عرض تجارية، أو شحنة مختلطة من الأجهزة المنزلية. ولا تخضع هذه المواد لنفس الرسوم الجمركية. يجب أن يحدد العرض حالة التغذية المسموح بها، والأبعاد الخارجية القصوى، ومتوسط كتلة الوحدة والحد الأقصى لها، بالإضافة إلى العناصر المحظورة. لا تفترض أن الجهاز الذي يتسع في قادوس التغذية مناسب لغرفة التقطيع. تتطلب قواعد التخلص الأمريكية استرداد غاز التبريد قبل التخلص من الأجهزة، بينما تتناول إرشادات وكالة حماية البيئة (EPA) بشأن التخلص المسؤول من الأجهزة أيضًا الزيت والزئبق والمكونات الأخرى. والتطبيق العملي بسيط: لا تستخدم عرض أسعار التقطيع كبديل لحدود إزالة التلوث الموثقة. راجع متطلبات وكالة حماية البيئة (EPA) الخاصة بالتخلص من الأجهزة1 قبل تحديد إجراءات الاستلام.
ثلاثة أدوار للآلات يخلط بينها المشترون غالبًا
دور الآلة
التغذية المثلى
ما الذي ينبغي أن يثبته ذلك
ما ليس عليه
آلة التقطيع الأولية ثنائية المحور ذات السرعة المنخفضة
خزائن جاهزة، هياكل غير منتظمة، أجهزة إضاءة مختلطة يمكن التحكم فيها
فتح مستقر وتكسير خشن؛ استجابة للحمل الزائد؛ تفريغ يمكن التحكم فيه
خط معالجة كامل للثلاجات
آلة التقطيع الهيدروليكية ذات المحورين
أغلفة الأجهزة الجاهزة ذات سماكة الجدران المتغيرة أو النقاط الصلبة المتقطعة
احتياطي العزم، والتغذية المتحكم فيها، والتعافي من الانحشار في حدود نطاق التغذية المتفق عليه
الإذن بتزويد أجهزة التبريد غير المُعدلة بالطاقة
الكسر الثانوي أو آلة التقطيع
الأجزاء المقطعة مسبقًا والمفككة التي تتطلب نطاقًا حجميًا أضيق في المراحل اللاحقة من المعالجة
إخراج محدد بالشاشة وتغذية مستقرة إلى وحدة الفصل
بديل للفتحة الرئيسية في الخزانات بأكملها
A آلة التقطيع ذات المحورين تُعد عمومًا نقطة البداية الميكانيكية لهياكل الخزانات المُعدة مسبقًا عندما تكون الفتحة الأولية كافية لخط الإنتاج التالي. وقد يكون النسخة الهيدروليكية مناسبة في الحالات التي تكون فيها مقاومة التغذية أقل قابلية للتنبؤ، لكن الاقتراح لا يزال بحاجة إلى توضيح كيفية قيام الآلة بالحد من عزم الدوران، والعكس، وتسجيل حالات الحمل الزائد. أ آلة التقطيع الهيدروليكية ينبغي تقييمها بناءً على دليل هذا الواجب، وليس بناءً على ادعاء عام بأنها تتعامل مع “الخردة الثقيلة”. وعندما تصل الخزانات في حالة غير جاهزة بشكل مؤكد أو مزودة بملحقات ضخمة، يجب أن تتوافق قاعدة الاستلام مع الحدود المسموح بها للتغذية لـ دليل آلات التقطيع الصناعية. إذا كان المشروع يتطلب أيضًا استخلاص الفئات غير الحديدية بعد عملية التكسير، فيجب تحديد نطاق حجم الجسيمات وشروط النقل الخاصة بجهاز الفصل بالتيار الدوامي قبل اختيار المرحلة الثانوية.
المواصفات التي يجب تضمينها في طلب عرض الأسعار
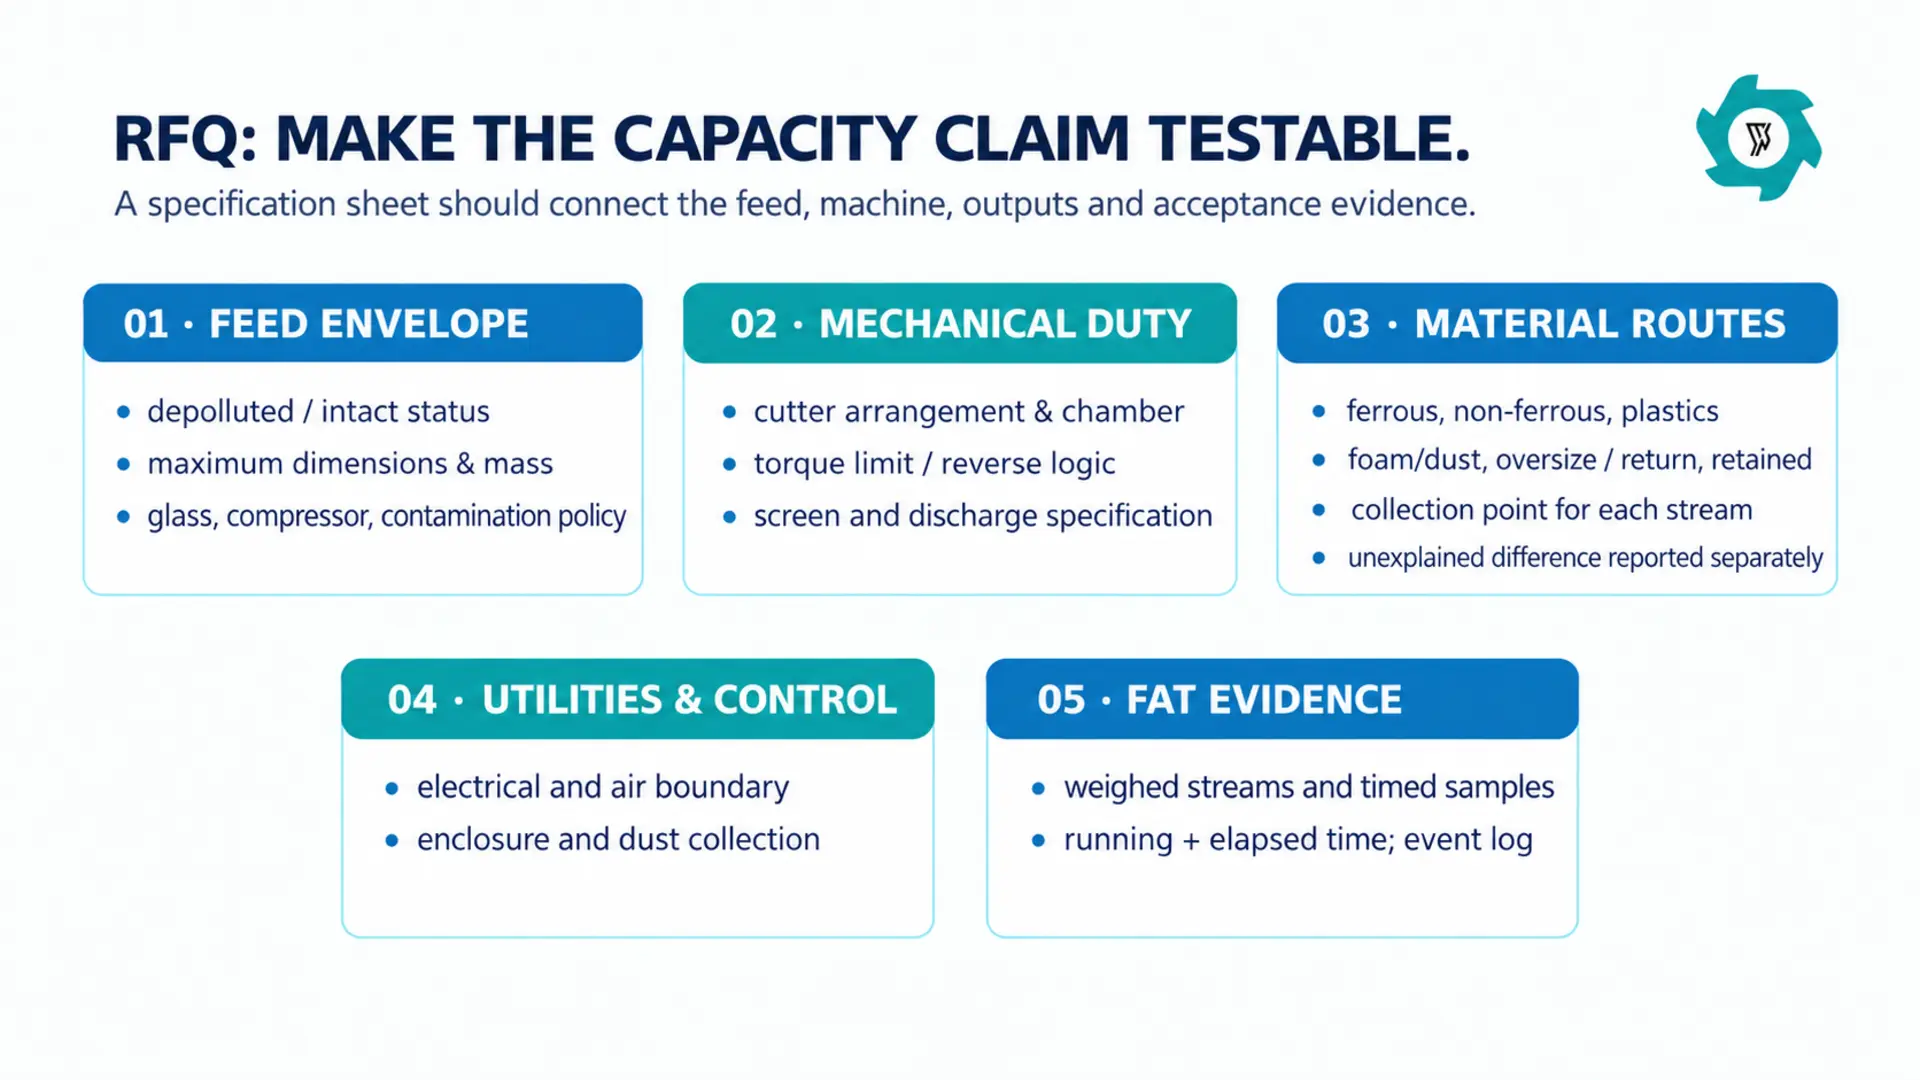
تحدد ورقة المواصفات الأكثر فائدة ما يتم إدخاله وما يتم إخراجه، بالإضافة إلى الشروط التي ينطبق بموجبها رقم المورد.كل ادعاء بالقدرة يحتاج إلى شرط تغذية وحدود إثبات.
مغلف التغذية: الحالة السليمة أو الخالية من التلوث، وأنواع الأجهزة المسموح بها، والأبعاد القصوى، وحد التلوث، وحالة الضاغط، وسياسة التعامل مع الزجاج، والمواد المحظورة.
مسارات المواد: المعادن الحديدية، والمعادن غير الحديدية، والبلاستيك، والرغوة/الغبار، والمواد ذات الحجم الزائد أو المرتجعة، وأي مواد محتجزة. حدد المكان الذي يتم فيه جمع كل مسار.
حدود الهواء والغبار: الحاوية، ونقاط التجميع، وعملية الترشيح، وجمع الرغوة، والمسار المعلن لمعالجة المواد المجمعة.
دليل القبول: المدخلات الموزونة والمخرجات الموزونة بشكل منفصل، ووقت التشغيل والوقت المنقضي، وعمليات التوقف/الرجوع، وحدود عداد الطاقة، وعينات الحجم، وفحوصات المعادن المتبقية حيثما كان ذلك مناسبًا.
اطلب معرفة الطاقة الصافية المركبة للآلة ونقطة قياس الكيلوواط/ساعة، ولكن تجنب اعتبار أي منهما بمثابة وعد بمقدار معين من الطاقة لكل طن. فقد تؤدي كثافة التغذية، ومجموعة الأجهزة المستخدمة، وعمليات التنظيف، وإعادة التدوير إلى تغيير الرقم المسجل بشكل جوهري.
أضف رمزًا يشير إلى عدم اليقين بشأن التغذية إلى كل عرض أسعار
عادةً ما تبدأ النزاعات المتعلقة بالسعة قبل بدء التشغيل: فقد تصوَّر أحد الطرفين خزانات منزلية موحدة ومفرغة من محتوياتها؛ بينما سلَّم الطرف الآخر وحدات متنوعة ذات تجهيزات غير معروفة، وزجاج مكسور، ومكونات صلبة متفرقة. ولا يُعد هذا تصنيفًا أمنيًّا ولا بديلاً عن الامتثال للمعايير المحلية؛ بل هو إجراء رقابي تجاري يهدف إلى مقارنة ما هو متشابه بما هو متشابه.
رمز يحدده المشتري
حالة العلف
ما يجب على المورد تأكيده
R0 · جاهز
خزائن خالية من الملوثات، الحجم الأقصى معروف، تم إزالة المكونات وفقًا للاتفاق
معدل الإنتاج، ومدة تشغيل القاطع، والإنتاج في هذه الحالة الأساسية المحددة
R1 · تم إعداد المتغير
خزانات جاهزة بها أضرار تجميلية عادية ونطاق قيم متطرفة مُعلن عنه
كيف يتم التحكم في سرعة التغذية، وما هي الأحداث التي تؤدي إلى تشغيل الرجوع التلقائي
R2 · استلام غير مؤكد
سجلات تحضير غير معروفة أو أنواع أجهزة مختلطة في انتظار الفحص
إجراءات الاستلام والحجر الصحي، وطريقة الفحص، وما لا يجوز إدخاله إلى آلة التقطيع
R3 · أجهزة التبريد السليمة
لا تزال دائرة التبريد والحدود العازلة موجودة
تحديد نطاق إزالة الملوثات بشكل منفصل قبل المعالجة الميكانيكية؛ لا تُدرج في عرض الأسعار على أنها مواد تُغذي آلة التقطيع ذات الخزانة
ضع الرمز المحدد بجانب كل رقم من أرقام «t/h» أو «وحدات/ساعة». إذا احتاج أحد الموردين إلى اختبار R0 لدعم عرضه، فلا تستخدم هذا الرقم لتخطيط عملية استلام من النوع R2.
حوّل عملية فحص الاستلام إلى أداة لحماية الماكينات
تبدأ المواصفات الجيدة لآلة التقطيع من الناقل الذي يسبقها مباشرة. ولا ينبغي أن تتحول محطة الاستلام إلى عملية تفكيك بطيئة ومرهقة، بل يجب أن تسلط الضوء على العناصر غير الروتينية قبل وصولها إلى حجرة القطع. يجب أن يكون التقرير موجزًا: نوع الجهاز، وحالة التجهيز، والكسر الواضح للزجاج، وحالة الضاغط عند الاقتضاء، والأرفف أو الصواني المفكوكة، والمعادن الغريبة المرئية، وأي سبب للحجر الصحي. غالبًا ما تكون صورة الدفعة عند الاستلام أكثر فائدة أثناء مناقشة اختبار القبول النهائي (FAT) لاحقًا من الوصف العام للمواد الواردة.
حدد ثلاث وجهات عند نقطة التفتيش.
قبول يعني أن الوحدة تتوافق مع رمز الإرسال المتفق عليه ويمكن إدراجها في قائمة الانتظار العادية.
انتظر حتى يتم التحضير يعني أنه يمكن معالجة الوحدة بعد اتخاذ خطوة موثقة، مثل إزالة جزء غير مثبت أو التأكد من خلوها من التلوث.
الحجر الصحي وهذا يعني أنه يقع خارج الحدود المسموح بها للجهاز ولا يمكن دفعه عبرها لمجرد حماية هدف الوردية.
يجب على المورد تحديد الموقع الفعلي وطريقة التعامل مع هذه القطع الثلاث جميعها. وبدون هذه الخطوة، تميل القطع “الاستثنائية” إلى التراكم بجانب خط التغذية، لتدخل في النهاية دون اتخاذ قرار بشأنها.
اطرح سؤالًا إضافيًا: ما هي نتائج الفحص التي يتم تسجيلها تحت بند «جودة المواد الواردة»، وأيها يتم تسجيلها تحت بند «حالة تتعلق بالآلة»؟ على سبيل المثال، يُعتبر العثور على جسم صلب غير مصرح به قبل قادوس التغذية «انحرافًا في الاستلام». أما الخزانة العادية المسموح بها التي تتسبب بشكل متكرر في حدوث حمل زائد، فتُعتبر «ملاحظة تتعلق بأداء الآلة».
تحديد مهام القاطع كجزء من حزمة الأدلة
يُعتبر سمك الشفرة وقطر العمود وقوة المحرك مجرد عوامل تُؤخذ في الاعتبار عند اتخاذ قرار بشأن قدرة القطع؛ ولا يُعطِ أيٌ منها بمفرده للمشتري فكرةً عن كيفية أداء الآلة بعد أشهر من معالجة الخزائن. يجب أن يطلب طلب عرض الأسعار من المورد شرح نظام القطع بالكامل: هندسة القاطع، وترتيب السكاكين الثابتة، ودرجة جودة المواد أو الطلاء المقاوم للتآكل (إن وُفر)، وطريقة تركيب السكاكين، وفحص الفراغ الموصى به، وطريقة الوصول، والقواعد المحددة للدوران أو إعادة التجهيز أو الاستبدال. وتتطلب المقارنة العملية ما يلي: الأدلة المتعلقة بكل عملية صيانة. يجب أن يذكر المورد رمز التغذية، والكمية التراكمية بالطن أو بالوحدات، وحالة التآكل الملحوظة، وعدد مرات التبديل، وحوادث وجود مواد غريبة، والأعمال التي تم تنفيذها. فقد لا يتآكل خزان التغذية الذي يحتوي أحيانًا على قطع فولاذية سائبة أو قطع معدنية لم تتم إزالتها بنفس معدل تآكل الخزان النظيف المُعد مسبقًا، حتى لو كان متوسط الطناوات في الساعة متطابقًا. وبذلك يمكن للمشتري تقييم ما إذا كان الترتيب المقترح يتوافق مع الممارسات الفعلية للاستلام.
اطلب
لماذا يُعد هذا الأمر مهمًا أثناء عملية الاختيار
الأدلة المطلوب تقديمها
تسلسل الوصول إلى السكين
قد يؤدي التصميم الذي يتطلب تفكيكًا مفرطًا إلى تحويل الفحص الروتيني إلى توقف غير مخطط له.
رسم صيانة مشروح وخطوات العزل.
طريقة التحكم في الإخلاء
قد تتغير جودة القطع ومستوى توليد الحرارة عند حدوث انحراف في علاقة القطع.
طريقة المعايرة، وفترة الفحص، وحدود القبول التي حددها المورد.
منطق سجل الحمل الزائد
قد يحمي التراجع التلقائي المتكرر الماكينة، لكنه قد يخفي في الوقت نفسه حالة تغذية غير مناسبة.
قائمة أحداث وحدة التحكم المنطقية القابلة للبرمجة (PLC) التي تعرض العزم، وعدد مرات الرجوع للخلف، والمدة، وعمليات إعادة الضبط التي يقوم بها المشغل.
الهدف هو جعل عبء الصيانة مرئيًا. كما يساعد ذلك المشتري على تخصيص قطع الغيار بشكل عقلاني: فقد يكون من المفيد تخزين مجموعة قواطع أساسية، أو أدوات تثبيت، أو ألواح مقاومة للتآكل، أو شبكات تصفية، عندما يكون من المحتمل أن تؤدي فترة التسليم الطويلة إلى توقف الخط بأكمله.
تحديد عملية التسليم بين آلة التقطيع وبقية خط الإنتاج
تفشل العديد من مشاريع الثلاجات عند نقاط التوصيل، وليس في الجهاز الرئيسي نفسه. فقد يكون كل من مورد آلة التقطيع، ومورد الناقل، ووحدة معالجة الهواء، ومعدات الفصل، صحيحًا من حيث الرسومات الخاصة به، في حين أن نقاط النقل لا تزال تشكل جسورًا، أو تتسرب منها الغبار، أو تجعل أخذ العينات مستحيلًا. ضع نقاط التسليم التالية في مراجعة التصميم قبل إصدار أمر الشراء:
تسليم المواد الواردة: عرض الناقل، وارتفاع الجدران الجانبية، والتراكم المسموح به، والتحكم في معدل التغذية، وإمكانية الوصول للفحص، والنقطة التي تتولى عندها الآلة مسؤولية الجهاز.
تسليم المريض عند الخروج من المستشفى: هندسة المزلق، وارتفاع السقوط، وتحميل الناقل، والحجم الأقصى المسموح به للقطعة، وإمكانية الوصول لإزالة عائق غير عادي ولكنه مسموح به.
تحويل الاتصال عبر الهواء: نقاط توصيل الغلاف، ومناطق الالتقاط المتوقعة، وملكية مجاري الهواء، وحدود المروحة والمرشح، وكيفية عزل الرغوة أو الغبار المجمع لغرض الوزن.
عملية تسليم عناصر التحكم: الفلسفة العامة لإيقاف الطوارئ، وإجراءات التشغيل المسموح بها، وتحديد المسؤولية عن الأعطال، وأجهزة التثبيت المترابطة بين المراحل السابقة واللاحقة، وبيانات الأحداث التي يجب أن يحتفظ بها سجل بيانات المصنع أو شاشة المشغل.
تسليم العينات: مكان آمن وقابل للتكرار لأخذ عينات على فترات زمنية محددة دون الانحناء فوق الناقل أو الاكتفاء بأخذ عينات من المواد التي يسهل الوصول إليها فقط.
تُضيف هذه التفاصيل قيمة أكبر إلى طلب عرض الأسعار مقارنةً بقائمة طويلة من الملحقات الاختيارية. فهي تُجبر الحدود التجارية على التوافق مع الحدود التشغيلية. كما أنها تمنع المورد من الادعاء بأن أي مشكلة يتم رصدها تقع “خارج نطاق عملنا” بعد وصول المعدات.
استخدام تصنيف نقاط التوقف أثناء اختبار القبول النهائي (FAT) والتشغيل التجريبي
قد تؤدي عملية الفحص المخطط لها لمدة خمس دقائق، وتوقف التغذية لمدة عشر دقائق، وانقطاع التيار بسبب العزم لمدة عشر دقائق، إلى انخفاض الإنتاجية الإجمالية، لكنها تتطلب حلولاً مختلفة. احرص على تخصيص رمز أساسي واحد لكل انقطاع. اجعل الرمز قصيرًا بما يكفي حتى يستخدمه المشغل فعليًّا:
رمز التوقف
المعنى المعتاد
متابعة المشتري
F · التغذية
تغذية خارج النطاق المتفق عليه، أو تأخير اتخاذ قرار الاستقبال، أو نقص التغذية في المراحل الأولية.
تحقق من كود التغذية وسجل الفحص ونظام التحكم في الناقل.
M · آلة
انقطاع العزم، أو مشكلة في القاطع، أو عطل في نظام الدفع، أو سلوك ميكانيكي غير طبيعي عند التغذية المسموح بها.
مراجعة اتجاهات الأحداث ونتائج عمليات التفتيش والإجراءات التصحيحية التي اتخذها الموردون.
S · الفصل/الهواء
يؤدي النقل في اتجاه مجرى التيار، أو وجود الغبار أو الرغوة، أو ظروف الفصل، إلى منع استمرار التشغيل.
راجع رسم الواجهة ومسار المواد المعنية.
P · مخطط
جمع العينات وفقًا لما تم الاتفاق عليه مسبقًا، أو الفحص، أو التسليم العادي.
احرص على أن يكون ذلك واضحًا، لكن لا تخلط بينه وبين عدم التوافر غير المخطط له.
خلال اختبار القبول الميداني (FAT) القصير، قد يستدعي حدث واحد من الفئة «M» إجراء تحقيق حتى في حالة استيفاء السعة الإجمالية المحددة. أثناء تشغيل الموقع، قد تشير تكرار أحداث F إلى أن التحسين الفعلي يكمن في عملية الاستلام وليس في استخدام آلة تقطيع أكثر قوة. يجب أن يتضمن تقرير الاختبار رمز الحدث، ووقت البدء والانتهاء، ووصف الجهاز/المواد المدخلة، وإجراءات المشغل، وما إذا كانت المواد قد أُعيدت أو أُزيلت أو عُولجت.
تحويل أدلة نظام إدارة الأصول (FAT) إلى خطة تشغيلية للـ 90 يومًا الأولى
عند تسليم الخط، احتفظ برمز التغذية المتفق عليه، والصور الفوتوغرافية للدفعة التي خضعت للاختبار، وقسائم الوزن، وسجل الأحداث، وسجل فحص القاطع، ومجموعة المعلمات المستخدمة أثناء الاختبار، والتعريف الدقيق للمخرجات المقبولة. ثم ضع جدولًا زمنيًا قصيرًا للمراجعة في مرحلة التشغيل المبكرة: بعد الدفعة التمثيلية الأولى، وبعد أول فحص مخطط للقاطع، وبعد أن يواجه الخط أول تباين عادي في المواد الأولية. في كل مراجعة، قارن بين العناصر المتشابهة فقط. هل تغيرت السعة الإنتاجية المنقضية مع نفس رمز المواد الأولية؟ هل زادت نسبة التدخل؟ هل أدى مسار جديد في مرحلة ما بعد الإنتاج إلى تغيير عائد الجزء المقبول؟ هل تحدث انعكاسات في نفس الموقع في تسلسل التغذية؟ وهذا يحول عملية التشغيل التجريبي من مجرد عبارة غامضة مثل “الخط يعمل” إلى فترة تعلم خاضعة للرقابة. وأخيرًا، اتفق على محفز التصعيد قبل بدء التشغيل. ومن الأمثلة على ذلك: تكرار حدث مشفر آليًّا على تغذية R0 المسموح بها، أو مسار مادة لا يمكن وزنها بشكل منفصل، أو تغير مستمر في كثافة الطاقة في ظل ظروف لم تتغير، أو نتيجة جودة متبقية خارج نطاق القبول المتفق عليه. يجب أن يؤدي هذا العامل إلى إجراء مراجعة مشتركة للتغذية والإعدادات والواجهات أولاً. إن استبدال المعدات قبل وجود هذا الدليل هو مجرد تخمين مكلف.
يجب أن يتناسب تقليص الحجم مع عملية الفرز، وليس مع رقم تسويقي
إن زيادة درجة الطحن لا تعني تلقائيًّا مزيدًا من التحرير. فقد تؤدي المواد الناعمة بشكل مفرط إلى زيادة حمل الغبار، وتسبب انجراف الرغوة، وتجعل نظام الهواء يعمل بجهد أكبر. وقد يكون الطحن الأول الخشن هو الخيار الأفضل عندما يحتاج الجهاز التالي إلى ألواح مفتوحة بدلاً من القطع الصغيرة. وعلى العكس من ذلك، قد يكون من المبرر إجراء مرحلة ثانوية محكومة عندما تحتاج معدات الفصل إلى نطاق أحجام جسيمات أضيق. والسؤال الذي يطرح نفسه بعد ذلك هو: ما هو الحجم وحالة التحرير التي يحتاجها المغناطيس، أو فاصل التيار الدوامي، أو مصنف الهواء، أو محطة الفرز اليدوية؟ وهذا هو السبب أيضًا في أن خط إعادة تدوير نفايات الثلاجات ينبغي تقييمها كعملية مترابطة، بدءًا من مرحلة المعالجة المسبقة وصولاً إلى مرحلة الرغوة ومناولة المواد.
جعل المقارنات بين القدرات قابلة للمقارنة
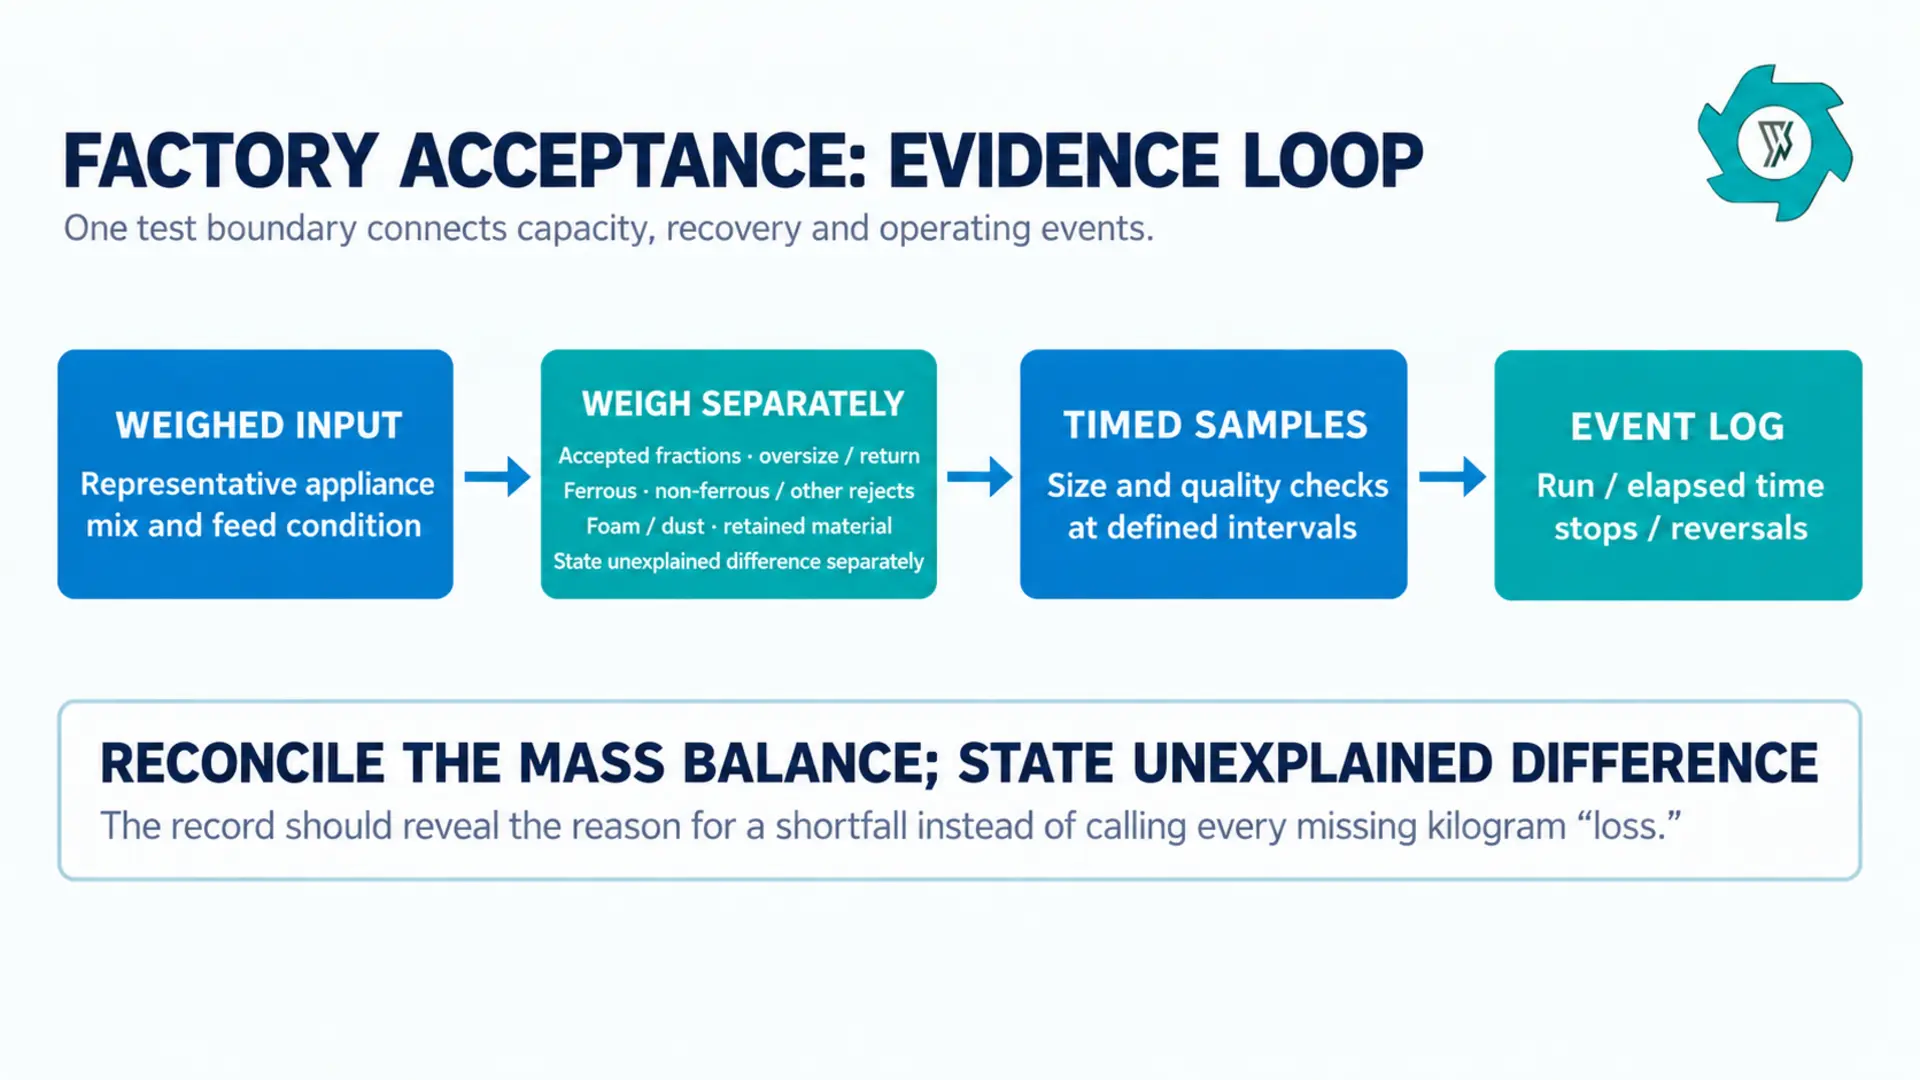
يجب أن يتضمن التقرير تحديد الثلاجات المعنية، ومن يقوم بإعدادها، والوقت الذي يتم احتسابه. قم بتسجيل كل من وقت التشغيل ووقت الاختبار المنقضي. وإذا تم استبعاد عمليات التفريغ، أو تنظيف القاطع، أو إزالة الانسدادات، أو نقل المواد، فلن يتمكن المشتري من ترجمة هذا الرقم إلى خطة نوبات عمل.لا تصبح السعة مفيدة إلا عندما يتم تسجيل شروط الاختبار ونتائجه معًا.في مرحلة FAT، قم بوزن عينة تمثيلية من المدخلات؛ وقم بوزن كل من الفصائل المقبولة، والمواد الزائدة الحجم/المُرجعة، والمواد الحديدية، والمواد غير الحديدية، أو المواد المرفوضة الأخرى، والمواد المجمعة من الرغوة/الغبار، والمواد المحتجزة (إن وجدت) بشكل منفصل. اذكر الفروق غير المبررة بشكل منفصل بدلاً من إدراجها ضمن بند “الخسارة”. قم بجمع عينات محددة زمنياً من تدفقات المواد التي تحدد القرار التجاري. يُوضح السجل الناتج ما إذا كان الانسداد، أو نتيجة الفصل السيئة، أو الجزء المفقود، ناجمًا عن مشكلة في الماكينة، أو مشكلة في التغذية، أو فجوة في الحدود.
توحيد سجل القبول قبل مقارنة العرضين
المؤشر
الحساب
لماذا يضيف ذلك قيمة في عملية اتخاذ القرار
الإنتاجية المنجزة
المدخلات الموزونة ÷ الوقت المنقضي في الاختبار
يعرض المعدل الذي يمكن للمشروع أن يضع خططه بناءً عليه، بما في ذلك الانقطاعات العادية.
معدل الإنتاجية
المدخلات الموزونة ÷ وقت تشغيل الآلة
يفصل بين معدل القطع الميكانيكي والوقت المستغرق في عمليات المناولة أو التدخلات.
نسبة المشاركة في التدخل
مدة التدخل ÷ الوقت المنقضي في الاختبار
يوضح ما إذا كان معدل الإنتاج الجيد على المدى القصير يعتمد على التدخل اليدوي المتكرر.
نسبة العائد المقبولة
كتلة الجزء المقبول ÷ كتلة المدخلات
يمنع معدل التغذية المرتفع من إخفاء ضعف الإنتاج القابل للبيع.
كثافة الطاقة
كيلوواط/ساعة المقننة ÷ الكتلة النسبية المقبولة
يوفر أساسًا أكثر فائدة من القدرة الموضحة على اللوحة المعدنية للمحرك عندما تتطابق الحدود.
لا تقم بدمج هذه الأرقام بين الاختبارات غير المتطابقة. فأي تغيير في وزن الجهاز، أو رمز التغذية، أو قاعدة تدخل المشغل، أو حدود الطاقة، أو مسار إعادة التدوير، يؤدي إلى تغيير معنى النتيجة. احتفظ بعينة محفوظة وسجل أحداث موقّع مع سجل الاختبار، حتى يمكن تتبع أي مطالبة لاحقة إلى المادة الفعلية التي تمت معالجتها.
لا يمكن ترك المسائل المتعلقة بالسلامة والبيئة حتى الصفحة الأخيرة
قد تحتوي أجهزة التبريد على مادة التبريد والزيت ورغوة العزل التي تحتوي على عوامل نفخ. وتشير وكالة حماية البيئة (EPA) إلى أن استرداد عوامل نفخ الرغوة ليس مطلوبًا على المستوى الفيدرالي بنفس الطريقة التي يُطلب بها استرداد مادة التبريد؛ ولذلك قد يحتاج المشروع إلى سياسة مدروسة ومراجعة محلية بدلاً من الاعتماد على بيان امتثال عام.1 ملخص أفضل الممارسات الخاص ببرنامج RAD التابع لوكالة حماية البيئة (EPA)2 يصف عملية استرداد المبردات، والرغوة أو عامل النفخ الخاص بها، والمعادن، والبلاستيك، والزجاج، بالإضافة إلى إدارة مركبات ثنائي الفينيل متعدد الكلور (PCBs)، والزئبق، والزيوت المستعملة. اطلب من الموردين وضع خريطة للمناطق المُحكمة الإغلاق أو المغلقة، ونقاط التفتيش، ونظام الضغط السلبي أو معالجة الهواء، وتجميع الغبار، ووسائل التحكم في مخاطر الحريق والغاز، ومواقع الإيقاف في حالات الطوارئ، وإجراءات الإغلاق التام. يجب أن تكون الإجابة محددة بالنسبة لحدود منطقة التغذية.
تسلسل اختيار عملي
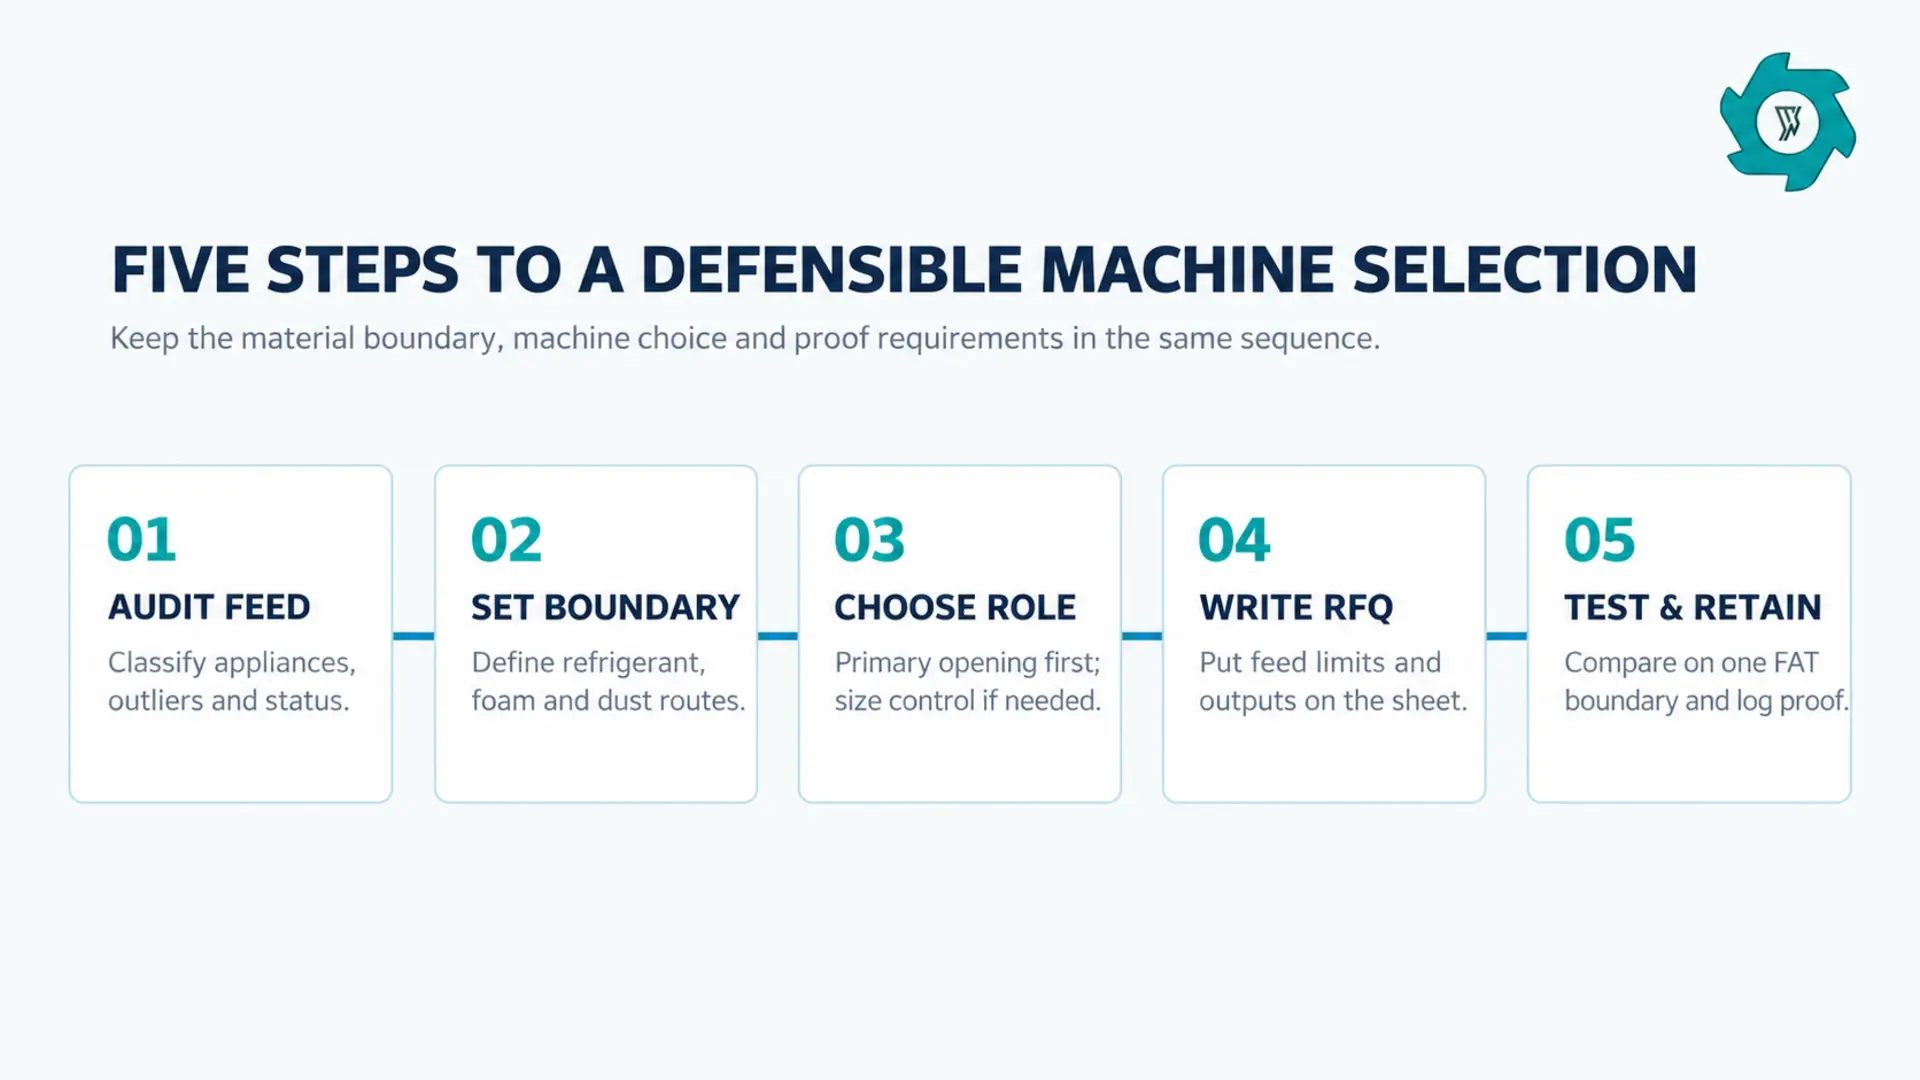
تسلسل قصير يربط بين نطاق العمل والمعدات والنتائج.
فحص دفعة واردة تمثيلية وتصنيف الوحدات حسب حالة إزالة التلوث والقيم الشاذة.
حدد نطاق المعالجة، بما في ذلك مسارات المبرد والزيت والرغوة والغبار والمنتج.
اختر دور التخفيض الأساسي، ثم أضف التخفيض الثانوي فقط عندما يتطلب الفصل ذلك.
قم بصياغة طلب عرض الأسعار (RFQ) بحيث يشمل حدود التغذية، ومسارات الإخراج، وأجهزة التحكم، والمرافق، وشروط اختبار القبول في المصنع (FAT) القابلة للقياس.
قم بمقارنة الموردين باستخدام نفس حدود الاختبار، ثم احتفظ بسجل التشغيل مع التخطيط النهائي.
الأسئلة الشائعة
هل يمكن لآلة تقطيع الثلاجات معالجة ثلاجات سليمة؟
تحتاج الثلاجات السليمة إلى تحديد حدود متفق عليها لإزالة التلوث وإدارة المبردات قبل إخضاعها للمعالجة الميكانيكية. ويجب تحديد خطوات الاستلام والتحضير في نطاق المشروع.
ما هو أفضل نوع من آلات تقطيع الطعام لخزائن الثلاجة؟
عادةً ما تبدأ الخزانات الجاهزة بتروس تخفيض ثنائي المحور منخفض السرعة. ويعتمد التكوين الأمثل على حجم الخزانة، وتباين التغذية، وحمل القاطع، والإنتاج المستهدف، وعملية الفصل اللاحقة — وليس على القدرة الحصانية وحدها.
ما هو رقم السعة الذي يجب أن أطلبه؟
اطلب إثبات السعة بناءً على مجموعة محددة من الأجهزة وظروف التغذية، مع تسجيل كل من وقت التشغيل والوقت المنقضي. اشترط تسجيل أجزاء المخرجات بعد وزنها بشكل منفصل، بالإضافة إلى تسجيل حالات التوقف وعمليات الانعكاس والتدخلات.
حدد آلة التقطيع المناسبة لمواد التغذية الخاصة بثلاجتك
يرجى إرسال صور الجهاز، وأبعاده القصوى، وحالة استرداد المبرد وإزالة التلوث، والإنتاجية المستهدفة، ونسب المخرجات المطلوبة. يمكننا مساعدتكم في تحديد نطاق التقطيع، ومتطلبات الفصل في المراحل اللاحقة، واختبار القبول الخاص بالمواد الواردة، وذلك من أجل إعداد عرض الأسعار الخاص بكم.

 Arabic


 توصيل سريع
 موثوقة
 معتمد
 من ذوي الخبرة