Mantenimiento de la trituradora del frigorífico: cuchillas, rodamientos, cajas de cambios y tiempo de inactividad
Es posible que una trituradora de frigoríficos parezca funcionar con normalidad incluso cuando el desgaste ya está empezando a acumularse. El desgaste suele manifestarse con pequeños indicios antes de que la trituradora falle definitivamente. Los perfiles de las cuchillas cambian, los cojinetes pueden empezar a calentarse y el aceite de la caja de cambios puede mostrar signos de contaminación o desgaste. El equipo de mantenimiento debe decidir cuáles de esos cambios merecen una intervención inmediata y cuáles pueden vigilarse hasta la próxima parada programada.
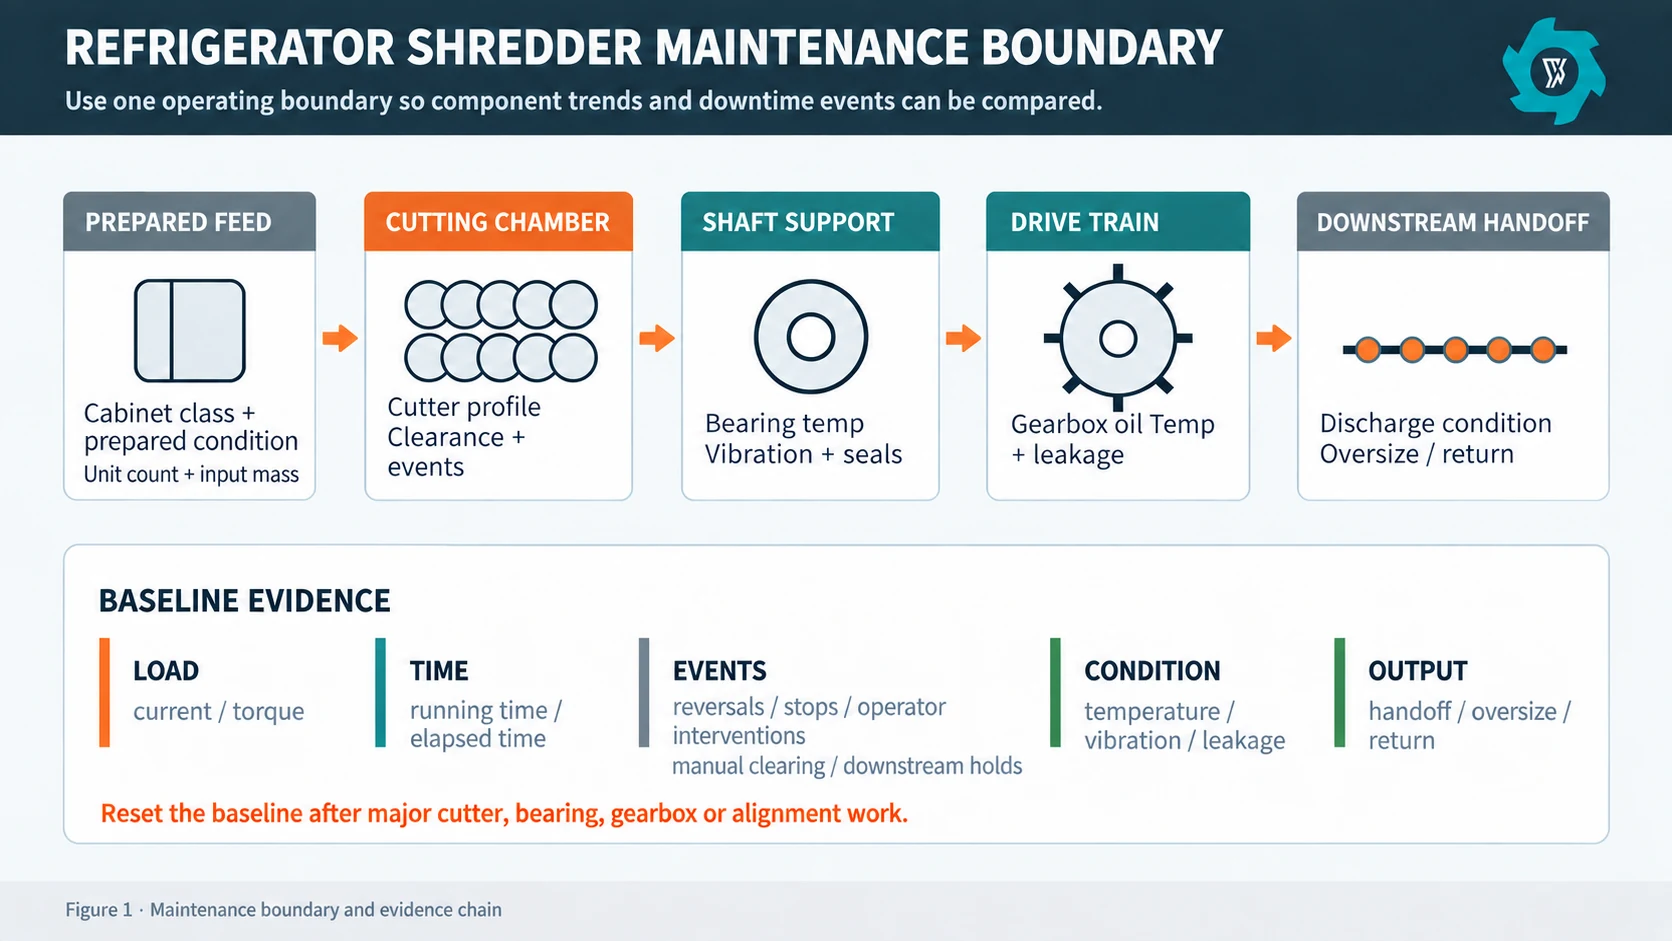
Esta guía considera la trituradora como parte de un sistema completo línea de reciclaje de frigoríficos fuera de uso. Su ámbito de mantenimiento comienza cuando una caja verificada y preparada entra en la máquina y finaliza cuando se produce una descarga estable que llega a la siguiente fase del proceso. La preparación de la alimentación, el estado de la cuchilla, el estado de los cojinetes, el estado de la caja de cambios y las paradas posteriores o las restricciones de descarga pueden alterar la carga a la que se ve sometido un mismo accionamiento. Por lo tanto, un programa de mantenimiento eficaz distingue entre el desgaste de los componentes y las perturbaciones del proceso.
El mantenimiento empieza por un punto de referencia, no por un calendario
Un calendario fijo resulta útil para las tareas que el fabricante del equipo programa de forma explícita, como la inspección o la sustitución del lubricante. Sin embargo, resulta menos eficaz como único criterio para determinar el estado de las piezas de desgaste, ya que la estructura del armario, los accesorios residuales, el patrón de cambios, el ritmo de avance y la exposición a objetos extraños modifican las condiciones de funcionamiento.
Crea una nueva línea de referencia de mantenimiento tras la puesta en servicio, una revisión importante de la cuchilla, la sustitución de cojinetes, trabajos en la caja de cambios, la corrección de la alineación o cualquier cambio sustancial lo suficientemente importante como para alterar el funcionamiento. Registra la máquina durante un ciclo de funcionamiento estable y representativo, en lugar de durante un lote inusualmente sencillo. El objetivo es determinar cuál es el estado “óptimo” para esta máquina, esta alimentación y esta instalación.
Como mínimo, incluye los siguientes valores en un mismo registro:
Elemento de referencia
Por qué es importante
Tipo de armario, estado de preparación y número de unidades
Muestra lo que la máquina estaba procesando realmente
Introducir la masa y el tiempo de funcionamiento o transcurrido
Separa la tasa de producción del tiempo perdido por paradas
Corriente del motor, par o carga hidráulica disponibles a través del sistema de control
Muestra el nivel de actividad del disco duro
Inversiones automáticas, paradas, intervenciones del operador / anulación manual y retenciones posteriores
Distingue entre el aumento de la resistencia al corte, la intervención manual y las interrupciones relacionadas con las fases posteriores del proceso
Holgura de la cuchilla y estado visible del filo
Relaciona el comportamiento de la salida con el desgaste de la cuchilla
Temperatura y vibración de los rodamientos en los puntos de medición indicados
Permite establecer una tendencia en lugar de una lectura puntual
Nivel de aceite de la caja de cambios, temperatura del aceite, fugas y estado
Proporciona a la unidad un historial de estado repetible
Material sobredimensionado/de devolución y condiciones de descarga
Indica si la máquina sigue generando un traspaso válido
Mantén la coherencia en los puntos de medición. La temperatura de la caja de rodamientos, la temperatura del aceite de la caja de cambios y la temperatura del bastidor del motor se refieren a aspectos distintos; las lecturas de vibraciones también deben corresponderse a un punto concreto y repetible.
La configuración del equipo también es importante. El programa de mantenimiento de una trituradora primaria de doble eje y baja velocidad no es el mismo que el de una trituradora secundaria de alta velocidad. Si el equipo del proyecto aún está definiendo la función de la máquina, revisa el Guía de tipos y especificaciones de las máquinas trituradoras para frigoríficos antes de establecer los intervalos de mantenimiento basándose en un servicio incorrecto.
Figura 1. Elaborar el registro de mantenimiento en torno a un ámbito operativo definido: la alimentación preparada representativa, la cámara de corte, el soporte del eje, el tren de transmisión y la entrega a la fase posterior del proceso.
Aislar y comprobar antes de comenzar los trabajos de mantenimiento
Las cuchillas, los ejes y los accionamientos pueden acumular o transmitir energía peligrosa incluso cuando la máquina ya no está procesando material. En Estados Unidos, la norma de bloqueo y etiquetado de la OSHA abarca las tareas de servicio y mantenimiento en las que una activación inesperada, una puesta en marcha o la liberación de energía almacenada podrían causar lesiones a los empleados, incluyendo la limpieza, el desatasco, los ajustes y los cambios de herramientas, cuando los trabajadores puedan estar expuestos a ese riesgo.[1] Los requisitos de protección de las máquinas también abordan los riesgos derivados de los puntos de operación, los puntos de aprisionamiento de entrada y las piezas giratorias.[2]
Antes de comenzar el mantenimiento, el procedimiento debe indicar de dónde procede la energía de la máquina y cómo se aísla cada fuente en las instalaciones. Esto es aplicable antes de abrir la cámara, retirar las protecciones, trabajar cerca de los ejes, introducir las manos en la zona de descarga o cambiar las cuchillas. El aislamiento eléctrico puede ser solo una parte del trabajo; el diseño de la instalación también puede incluir energía hidráulica, neumática, por gravedad o mecánica almacenada.
La secuencia de seguridad debe basarse en la documentación de la máquina instalada y en el programa de control energético de la planta. Desde el punto de vista de las compras, hay que comprobar que los puntos de aislamiento, los puntos de elevación, las protecciones y los accesos de mantenimiento permitan realizar las tareas rutinarias.
Fresas: miden la pérdida de función, no solo la pérdida de metal
Los armarios de frigorífico preparados aún contienen láminas plegadas, revestimientos, espuma, tubos, cables, elementos de fijación y refuerzos locales. Por lo tanto, el desgaste de las cuchillas de la trituradora primaria se manifiesta tanto en los componentes como en el proceso.
Un borde redondeado es un indicio, pero no constituye el diagnóstico completo. Fíjate en si hay esquinas astilladas, desgaste irregular a lo largo del eje, separadores dañados, rozamiento en las caras laterales, tornillería suelta, alambre enredado, material acumulado entre las cuchillas, holgura anómala en el eje y indicios de que un lado de la cámara está trabajando más que el otro. Haz fotografías de las mismas posiciones en cada inspección programada.
Entre los indicios relacionados con el proceso se incluyen el aumento de las inversiones, una penetración más lenta, piezas plegadas de mayor tamaño, una liberación deficiente o una carga mayor con la misma alimentación. Estos síntomas no demuestran que la fresa esté defectuosa, pero justifican una inspección comparativa con los valores de referencia.
Cuatro decisiones independientes sobre los cortadores
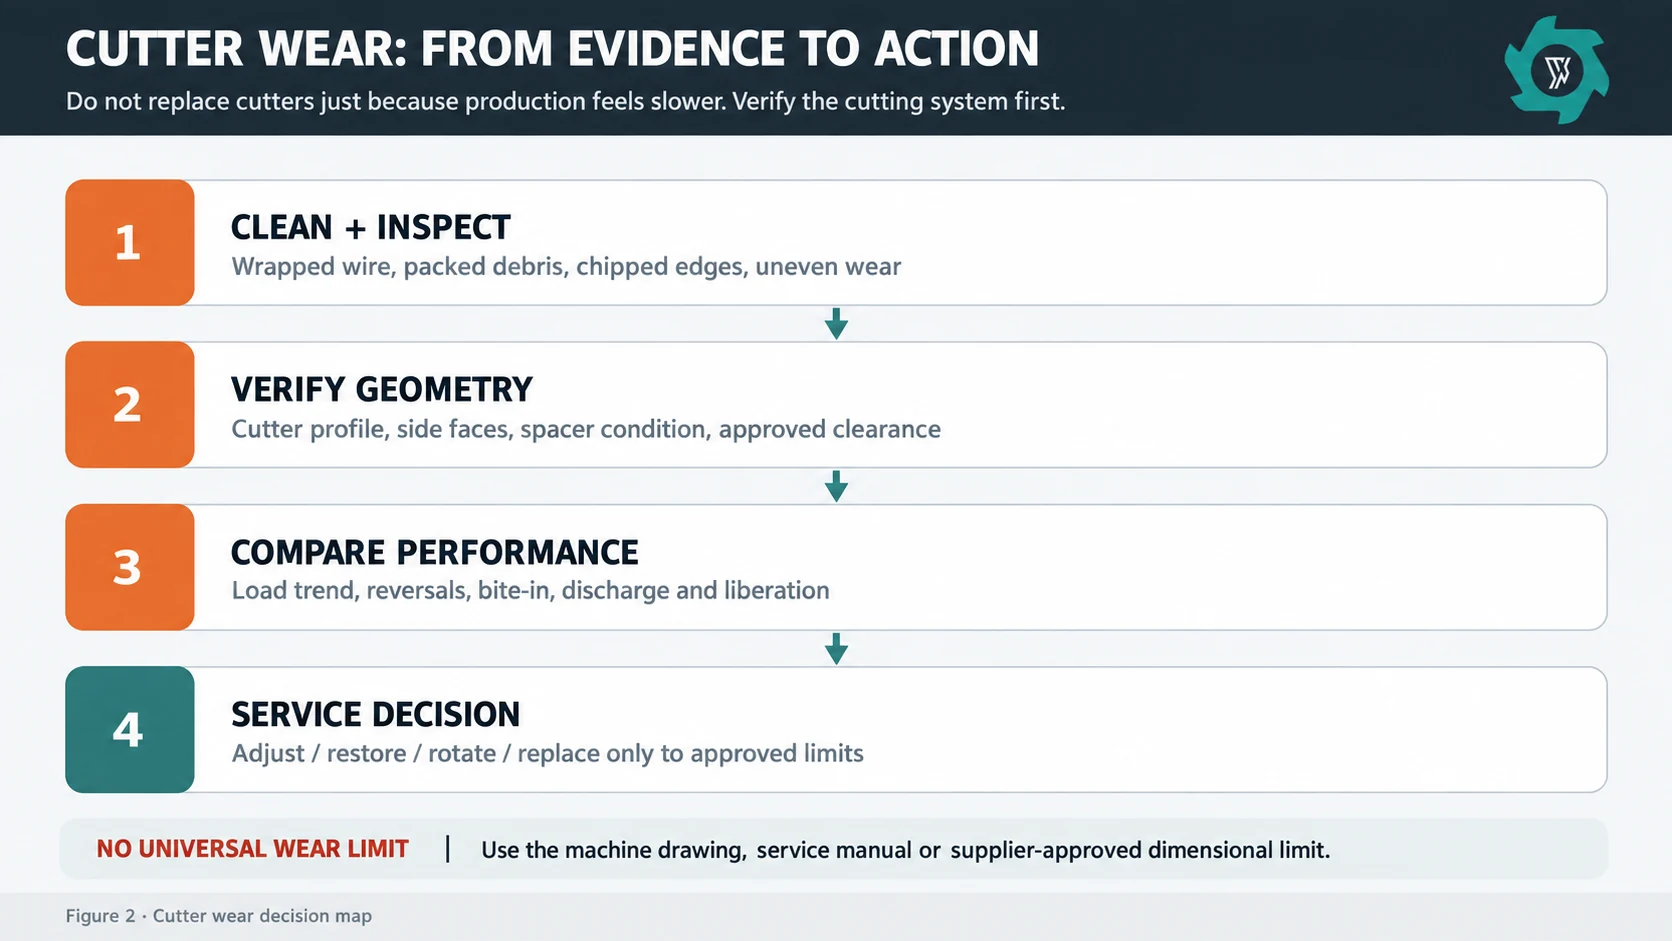
No consideres que toda fresa desgastada deba sustituirse automáticamente. La decisión sobre el mantenimiento suele encajar en una de estas cuatro categorías:
Limpiar e inspeccionar. Retira el material envuelto, los residuos acumulados y los depósitos que impidan realizar una comprobación visual y de holgura válida.
Ajusta o restaura la pila. Realice estas modificaciones únicamente cuando el diseño de la máquina y los procedimientos del fabricante permitan intervenir en los espaciadores, las holguras o los elementos de fijación.
Rotar, reconstruir o reacondicionar. Utiliza esta ruta únicamente si la geometría de la fresa y el material lo permiten y si el proveedor ha definido el método de restauración aceptable.
Sustituir. Sustituya las cuchillas o las piezas asociadas de la pila cuando los daños, el desgaste o la pérdida dimensional hayan superado el límite de servicio aprobado.
El límite exacto de desgaste debe consultarse en el plano de la máquina, el manual de mantenimiento o con el proveedor. Establecer un límite universal en milímetros resultaría engañoso, ya que el grosor de la fresa, el perfil del gancho, la aleación, la disposición del eje y el solapamiento previsto varían según el diseño.
Figura 2. El mantenimiento de las fresas debe pasar de la teoría a la práctica: limpiar e inspeccionar, comprobar la geometría y el juego, y, a continuación, restaurar o sustituir únicamente dentro de los límites aprobados.
Utiliza los datos de salida para confirmar la elección de la fresa
Una vez finalizado el trabajo con la cortadora, no aceptes la máquina basándote únicamente en una prueba en vacío. Procesa los armarios preparados de forma representativa y compara el patrón de carga, las inversiones, las intervenciones y el estado de descarga con los valores de referencia.
Si los trozos se vuelven cada vez más gruesos o más retorcidos, la liberación y la separación en las fases posteriores del proceso pueden verse alteradas, incluso aunque la trituradora siga alcanzando el tonelaje por hora previsto. El Guía de tamaños de corte de la trituradora de frigorífico explica por qué la distribución de tamaños útil y el estado de liberación son más importantes que una cifra nominal de tamaño.
Rodamientos: control de la temperatura, las vibraciones, la lubricación y el sellado de forma conjunta
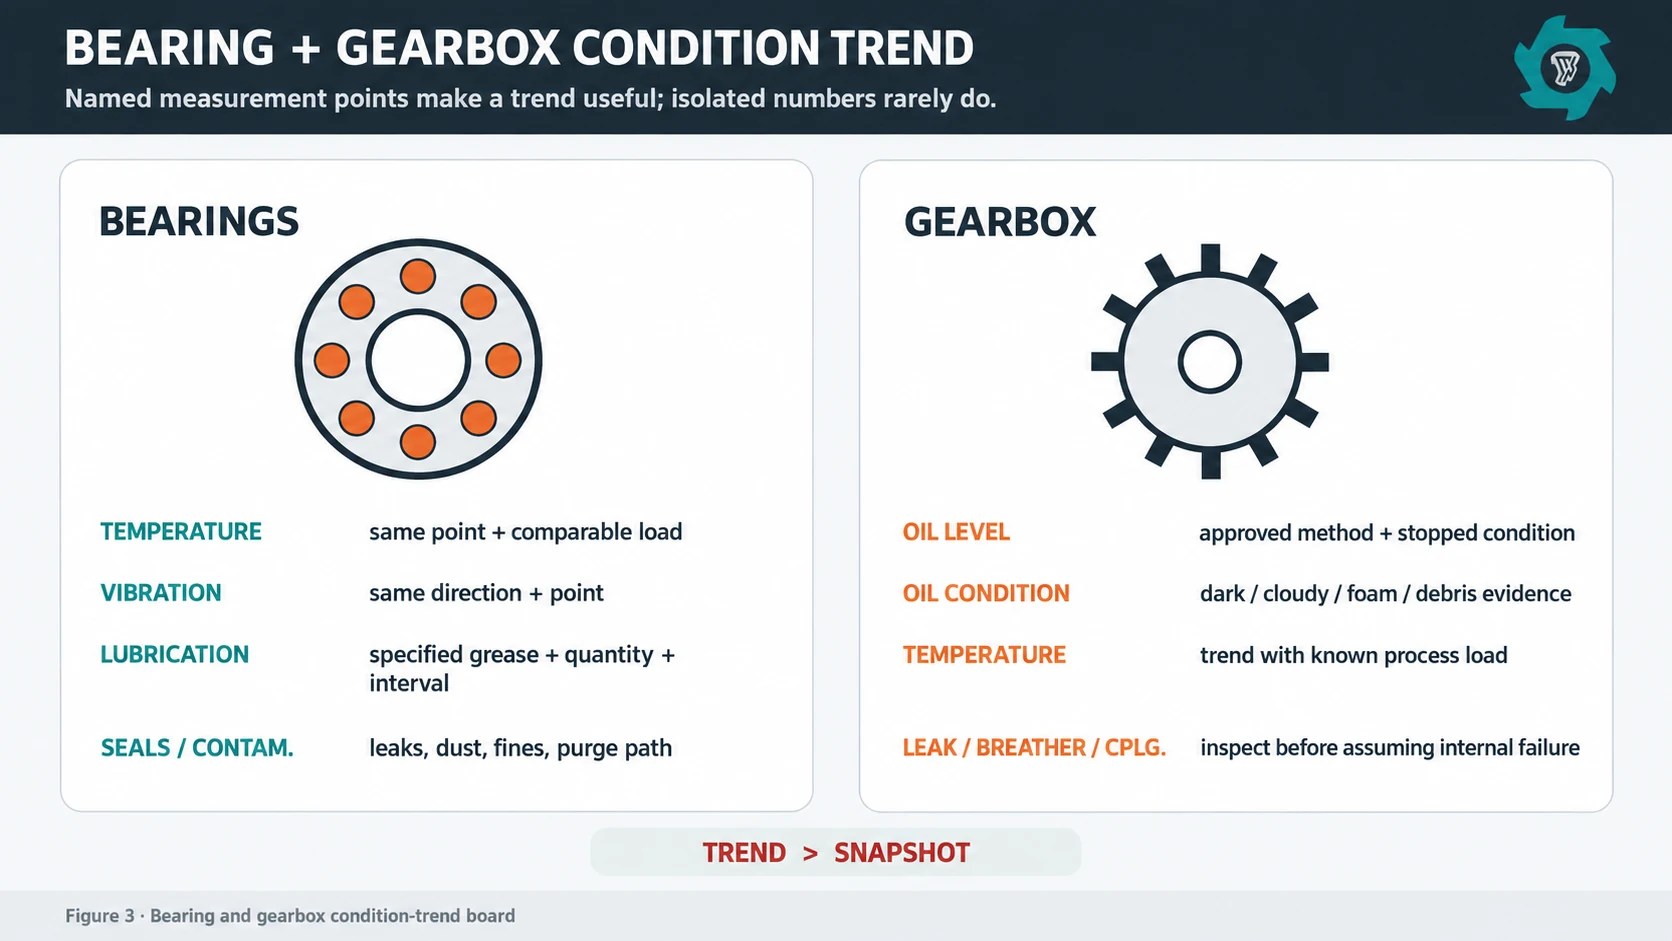
Los cojinetes de las trituradoras de gran tamaño están sometidos a golpes, contaminación y cargas variables. Una sola lectura de temperatura no constituye un diagnóstico; es necesario analizar la evolución de varios indicadores en puntos fijos e investigar las variaciones respecto al patrón normal.
Anota la temperatura del rodamiento solo después de haber tomado nota del estado de funcionamiento, las condiciones ambientales y el lugar de la medición. Un valor más alto puede estar relacionado con la carga, el estado de lubricación, la contaminación, el estado de las juntas, la alineación o un fallo incipiente en el rodamiento. La vibración aporta otra perspectiva, especialmente cuando se repiten la misma dirección y el mismo punto de medición. El ruido puede resultar útil, pero para cuando un operario oye un sonido anómalo claro, es posible que ya se esté reduciendo la oportunidad de realizar una intervención planificada y económica.
La lubricación requiere la misma rigurosidad. En la guía sobre rodamientos de SKF se indica que la cantidad y la frecuencia de relubricación dependen de factores como el tipo y el tamaño del rodamiento, la velocidad, la temperatura, la grasa, el espacio circundante y el entorno de funcionamiento.[3] Por eso, “engrasar todos los viernes” no es suficiente, a menos que se hayan validado la periodicidad y la cantidad para el conjunto de rodamientos instalado.
Una cantidad insuficiente de lubricante puede reducir la protección, mientras que una cantidad excesiva puede provocar agitación y generación de calor. Controla la contaminación provocada por polvo de espuma, partículas metálicas finas y herramientas de mantenimiento; mantén limpios los racores, utiliza el lubricante especificado e inspecciona las juntas y los conductos de purga de la carcasa del rodamiento.
¿Qué debería dar lugar a una investigación sobre los rodamientos?
Utiliza una combinación de cambios. Algunos ejemplos son: una variación persistente de la temperatura en las mismas condiciones de funcionamiento; una tendencia de vibración que se aleja de la línea de referencia; fugas de grasa que antes no se producían; juntas dañadas; contaminación repetida en la carcasa; un aumento del movimiento del eje; ruidos anómalos; o cualquier cambio que se produzca tras un impacto de la fresa o un evento de accionamiento.
Antes de sustituir un rodamiento, comprueba las causas relacionadas, como la desalineación, la fijación floja, la lubricación, la contaminación y la carga transmitida por el conjunto de cuchillas.
Cajas de cambios: considera el aceite como una prueba, no solo como un material de consumo
La caja de cambios transforma la potencia de entrada del motor en un movimiento lento del eje con un par elevado y puede acumular los efectos de la sobrecarga, la desalineación, los problemas de lubricación y los golpes. Su historial de mantenimiento debe incluir inspecciones externas, comprobaciones del aceite y análisis de las tendencias de funcionamiento.
Compruebe si hay nuevas fugas, elementos de fijación sueltos, respiraderos dañados, el estado de los acoplamientos y cualquier cambio en el ruido o las vibraciones. Anote el nivel de aceite siguiendo el método especificado para ese reductor y la posición de la máquina. Las directrices actuales de Flender sobre el mantenimiento de reductores, por ejemplo, exigen que las tareas de mantenimiento se realicen según los intervalos estipulados y describen cómo comprobar el nivel de aceite con el reductor parado y una vez que el aceite haya dejado de hacer espuma.[4] La lección importante no es copiar la secuencia exacta de un fabricante en otra caja de cambios, sino utilizar la documentación de la caja de cambios instalada y registrar el método de forma coherente.
Utiliza el tipo y las especificaciones de aceite homologados para el sistema de transmisión. Anota cada rellenado o cambio indicando el producto, la cantidad, la fecha y el motivo. Cualquier oscurecimiento, turbidez, formación de espuma, contaminación o presencia de residuos inusuales debe conservarse como prueba e investigarse, en lugar de ocultarse con un rellenado.
Somete el accionamiento a una carga similar
La temperatura del aceite, la temperatura de la carcasa, la carga del motor y la vibración resultan más útiles cuando se conocen las condiciones del proceso. Una caja de cambios que se calienta mientras la trituradora invierte repetidamente el sentido de giro al procesar armarios difíciles es un caso distinto al de una caja de cambios que se calienta durante un lote habitual con las cuchillas en condiciones normales. Vincula el registro del accionamiento a la clase de alimentación y al estado de las cuchillas para que el equipo de mantenimiento pueda ver la relación causa-efecto.
Figura 3. Las comprobaciones de los rodamientos y la caja de cambios resultan más útiles cuando se analizan las tendencias de la temperatura, la vibración, la lubricación, las fugas y la carga de funcionamiento en relación con los puntos de medición correspondientes.
Deja de considerar el tiempo de inactividad como una simple cifra
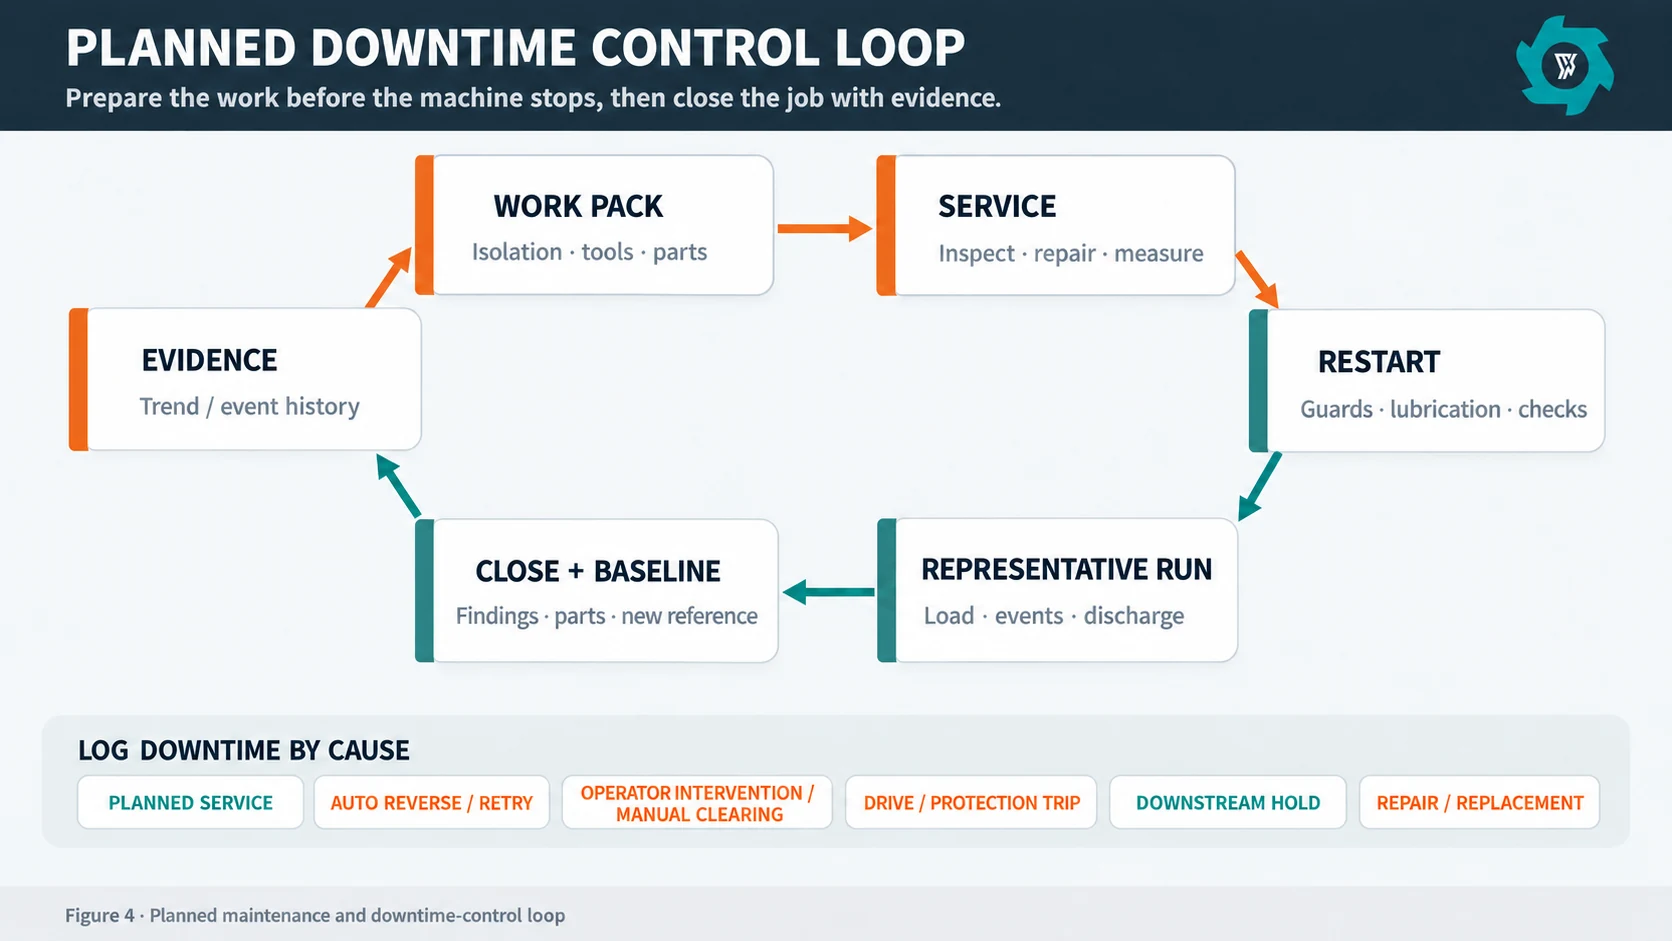
“El término ”tiempo de inactividad» es demasiado amplio para tomar decisiones de mantenimiento. Divídelo en categorías de incidencias que den lugar a diferentes acciones. Una inspección programada de diez minutos no es lo mismo que una intervención de emergencia de diez minutos para despejar la línea, aunque ambas reduzcan el tiempo de producción transcurrido.
Indica si se lleva a cabo un control de las tareas preventivas
Inversión automática/reintento
Contar, cargar antes del evento, clase de alimentación
Indica un aumento de la resistencia al corte o dificultades en el avance
Intervención del operador/cancelación manual
Ubicación, causa identificada, se requiere aislamiento
Distingue entre los obstáculos del proceso y los fallos de los componentes
Disparo de accionamiento o de protección
Código de alarma, corriente/par, temperatura, secuencia
Conserva las pruebas antes del restablecimiento
Retención en la parte inferior del río
¿Qué unidad de la línea de producción se detuvo y por qué?
Evita que se culpe a la trituradora de una obstrucción en la descarga
Reparación/sustitución
Modo de fallo, piezas dañadas, fotos, mano de obra, comprobación tras el reinicio
Crea un historial de averías y un expediente de piezas de recambio
El servicio técnico solo puede solucionar los paros que él mismo provoca. Una trituradora que se queda a la espera de que se llene una cinta transportadora posterior presenta un problema de equilibrio de la línea; las inversiones repetidas en la misma alimentación conforme pueden indicar un problema en el sistema de corte, en la presentación de la alimentación o en el accionamiento.
Para la planificación del rendimiento, ten en cuenta tanto el tiempo de ejecución como el tiempo transcurrido. El Guía de selección de trituradoras para frigoríficos Utiliza tanto unidades por hora como toneladas por hora, ya que la composición de la mezcla del armario es importante; los registros de mantenimiento deben mantener el mismo contexto para que la disponibilidad no se calcule a partir de una base de alimentación variable.
Elabora una matriz de mantenimiento en función del tipo de tarea
Un programa de mantenimiento útil consta de tres niveles: comprobaciones del operario, tareas de mantenimiento planificadas y trabajos motivados por el estado de la máquina. El intervalo exacto viene determinado por el manual de la máquina y la experiencia de la planta, pero la estructura puede estandarizarse.
Comprobaciones por turno o diarias por parte del operador
Antes de iniciar la producción, inspeccione la zona de la máquina, las protecciones, las fugas visibles, las piezas externas sueltas o dañadas, el estado del sistema de lubricación (si procede), la presencia de material anómalo en la cámara o en la descarga, y el estado de los sensores y cables accesibles. Durante el turno, los operarios deben informar de cualquier cambio en el ruido, el comportamiento de la carga, la frecuencia de inversión, el patrón de descarga, el olor, el calor o las fugas.
Al apagar la instalación, se deben registrar el número de incidencias y las anomalías sin resolver. La limpieza en torno a las cajas de cojinetes, la ventilación del sistema de transmisión y los accesos de inspección forma parte de la fiabilidad, ya que la acumulación de suciedad puede ocultar fugas y dificultar las inspecciones posteriores.
Tareas programadas para la ventana de servicio
Utiliza los intervalos de tiempo programados para los trabajos que requieran aislamiento, acceso a la cámara o retirada de las protecciones. Entre las tareas habituales se incluyen la inspección detallada de las cuchillas, la comprobación de los elementos de fijación según el procedimiento aprobado, las mediciones de holgura, la retirada de material adherido, la inspección del estado del eje y de los espaciadores, la inspección de cojinetes y juntas, el servicio de lubricación, la inspección externa de la caja de cambios, la comprobación de los acoplamientos y la verificación de los sensores o interruptores que forman parte de la lógica de protección de la máquina.
Acorta un intervalo cuando los datos lo justifiquen, pero no amplíes un requisito del fabricante original solo porque la última inspección no presentara problemas. Las instrucciones de los componentes, los requisitos de la garantía y el estado real deben coincidir.
Trabajo activado por condiciones
El mantenimiento basado en el estado comienza cuando una tendencia supera un criterio de alerta acordado o cuando aparece una nueva anomalía. Ese criterio puede ser un límite del proveedor, una alarma de la planta basada en una referencia contrastada, una recomendación derivada del análisis de vibraciones, un resultado del análisis de aceite o un límite de desgaste dimensional. Documenta quién puede tomar la decisión de poner en marcha o detener la máquina y qué pruebas se requieren antes de que esta vuelva a entrar en servicio.
Utiliza cadenas de causas raíz en lugar de cambiar la pieza más cercana
Las cuchillas desafiladas pueden aumentar el tiempo de mordida, la carga y las inversiones de marcha, lo que mantiene el accionamiento a un par elevado durante más tiempo y, con el tiempo, altera el comportamiento de los rodamientos o la caja de cambios, ya que el rendimiento se vuelve menos constante. La ralentización visible puede parecer un problema del accionamiento, aunque el primer cambio se haya producido en la interfaz de corte.
Una obstrucción aguas abajo puede provocar una acumulación de material en la descarga de la trituradora. La cámara deja de vaciarse con normalidad. La carga aumenta y se producen inversiones de marcha. Si el registro de eventos no muestra la acumulación aguas abajo, es posible que se culpe al sistema de corte de un problema que no ha provocado.
Por eso es importante que los datos de mantenimiento se basen en un mismo marco temporal. El historial de alarmas, las notas del operador, los datos del corral de engorde, las intervenciones de mantenimiento y las mediciones de estado deben poder rastrearse hasta el mismo turno o ciclo de producción. No confíes en cuadernos separados que no se puedan conciliar posteriormente.
Las piezas de recambio deben seleccionarse en función de la importancia y el plazo de entrega.
Una lista de piezas de repuesto es una decisión que implica riesgos. Para cada pieza, hay que tener en cuenta la probabilidad de que se necesite, el plazo de suministro, si es posible un funcionamiento seguro sin ella y la pérdida de producción mientras se espera.
La planificación habitual de una trituradora de frigorífico puede incluir piezas de la cuchilla o del conjunto de cuchillas, separadores, elementos de fijación homologados, juntas de eje, elementos de mantenimiento relacionados con los rodamientos, componentes de lubricación, juntas o respiraderos de la caja de cambios, elementos de acoplamiento, sensores, interruptores de proximidad y otros componentes de protección específicos del diseño. La lista exacta debe figurar en la lista de materiales definitiva de la máquina y en la documentación de mantenimiento.
En el caso de las piezas críticas con plazos de suministro largos, anota el número de plano o de pieza exacto. Un rodamiento descrito únicamente por su diámetro exterior, o una fresa descrita únicamente por su grosor, no constituye una especificación fiable para un recambio. Si para un mantenimiento importante se necesitan dispositivos de elevación, herramientas de extracción, tuercas hidráulicas, equipos de calentamiento o extractores especiales, considera también esas herramientas como parte del plan de preparación para el mantenimiento.
El mantenimiento también debe tenerse en cuenta en la comparación comercial. Un precio de compra más bajo puede verse contrarrestado por un acceso difícil a las cuchillas, el desmontaje completo del eje para sustituir un solo elemento dañado, largos plazos de entrega de piezas importadas o un sistema de transmisión que requiera un desmontaje exhaustivo. Estos aspectos relacionados con el ciclo de vida forman parte de la lógica de costes más amplia que se analiza en el Guía de precios de trituradoras para nevera.
Planifica el apagado antes de que la máquina se detenga
Para los trabajos programados relacionados con las fresas o los accionamientos, defina los límites del trabajo, los puntos de aislamiento, el personal, el plan de elevación, las herramientas, las piezas, los consumibles, las mediciones de inspección y las comprobaciones de puesta en marcha antes de que se transfiera la producción al departamento de mantenimiento.
Utilice una ventana de servicio de cámara abierta para documentar el estado del espaciador, las superficies del eje, las juntas, las interfaces de los cojinetes a las que se pueda acceder y cualquier indicio de rozamiento o acumulación de material. Recopilar pruebas no significa sustituirlo todo; puede evitarse así otra parada de la instalación solo para inspeccionar la misma zona.
Tras el montaje, comprueba las protecciones, los elementos de fijación, el estado de lubricación, las conexiones de los sensores, la rotación o la sincronización, según corresponda, y realiza las comprobaciones en vacío homologadas antes de introducir el material. A continuación, realiza una alimentación controlada y representativa para confirmar que el funcionamiento es estable.
Figura 4. El mantenimiento planificado reduce las pérdidas de producción cuando el equipo prepara con antelación el trabajo, las piezas y la documentación, y posteriormente finaliza la intervención con un reinicio controlado y un nuevo punto de referencia cuando sea necesario.
¿Qué pruebas de mantenimiento deben exigirse en el momento de la entrega?
Los compradores deben solicitar información sobre el mantenimiento antes de que se envíe la trituradora. El paquete de entrega debe incluir los puntos de lubricación y las especificaciones de los lubricantes, los puntos de inspección, los planos de las cuchillas y los límites de servicio, las piezas de recambio recomendadas, las herramientas especiales, los requisitos de elevación, la documentación relativa a la caja de cambios y los cojinetes, los procedimientos de apriete cuando proceda, la descripción de las alarmas y el método de acceso seguro para el mantenimiento rutinario.
El proveedor deberá demostrar el recorrido práctico de mantenimiento: apertura de la cámara con las cintas transportadoras circundantes instaladas, espacio libre para la elevación de las piezas desmontables, acceso a los puntos de inspección de los rodamientos y la caja de cambios, y visibilidad del nivel de aceite y de los puntos de lubricación una vez instaladas las protecciones y las plataformas.
En el caso de los proyectos de frigoríficos en EE. UU., los límites de alimentación también deben seguir siendo compatibles con los requisitos de eliminación segura de la EPA. La EPA establece que los frigoríficos y congeladores domésticos que pasan a formar parte del flujo de residuos están sujetos a requisitos de recuperación de refrigerante antes de su eliminación definitiva.[5] No se debe poner a los equipos de mantenimiento en una situación en la que, al abrir una máquina, queden expuestos a dispositivos o componentes que se suponía que debían haberse retirado o controlado en fases anteriores.
Un conjunto práctico de indicadores clave de rendimiento (KPI) de mantenimiento
Un análisis de mantenimiento útil combina datos de producción, estado y intervenciones: tiempo dedicado al mantenimiento programado y no programado, recuento de incidencias por categoría, tiempo de reparación en el caso de averías importantes, intervalo de mantenimiento de las cuchillas en función de la masa procesada, anomalías en las tendencias de los rodamientos y las cajas de engranajes, agotamiento de existencias de piezas de recambio y recurrencia tras la intervención.
La masa procesada resulta especialmente útil para las cortadoras, ya que las horas de funcionamiento pueden incluir períodos de marcha en vacío, de espera y de baja carga. Mantén el recuento de armarios como una segunda variable de contexto. Una tonelada de armarios domésticos pequeños no es mecánicamente idéntica a una tonelada de unidades más grandes y reforzadas, por lo que la clase de alimentación debe seguir vinculada al registro de desgaste.
Una breve parada programada que evite el fallo de un eje, un cojinete o una caja de cambios no es un mal resultado. El objetivo de estas cifras es mostrar en qué se invierte el tiempo y si la planta está aprendiendo de los incidentes recurrentes.
Preguntas frecuentes
¿Con qué frecuencia hay que cambiar las cuchillas de la trituradora del frigorífico?
Tenga en cuenta de forma conjunta el material y la geometría de la fresa, los límites de desgaste aprobados, el avance de mecanizado, la tendencia de carga, el historial de inversiones de marcha, la holgura y el estado de salida. Realice las inspecciones según el calendario establecido por el proveedor y, a continuación, sustituya o repare las fresas cuando el estado medido alcance el límite de servicio aprobado o cuando los datos de rendimiento indiquen que ya no se mantiene la función de corte.
¿A partir de qué temperatura se considera que los rodamientos de una trituradora de frigorífico están demasiado calientes?
Utilice los límites establecidos por el fabricante del rodamiento y de la máquina, en lugar de un valor genérico de temperatura. Registre la temperatura en el mismo punto de medición bajo una carga comparable e investigue cualquier desviación persistente respecto al valor de referencia normal, junto con la vibración, la lubricación, el estado de los sellos, la alineación y los incidentes operativos.
¿Qué hay que comprobar en la caja de cambios de la trituradora?
Comprueba los aspectos indicados en el manual de la caja de cambios, que suelen incluir el nivel de aceite y el lubricante especificado, las fugas, el estado del aceite, la temperatura, los respiraderos, la fijación, el estado del acoplamiento, las vibraciones o ruidos anómalos y el historial de mantenimiento. Relaciona cualquier cambio con la carga de la trituradora y el estado de las cuchillas antes de dar por hecho que la caja de cambios es la causa principal del problema.
¿Cómo puede una planta reducir los tiempos de inactividad no programados de la trituradora del refrigerador?
Clasificar los tiempos de inactividad por causa, tendencia de corte, estado de los cojinetes y de la caja de cambios; tener a punto los repuestos críticos de largo plazo y las herramientas especiales; preparar los paquetes de trabajo planificados; y dar por concluida cada reparación con un reinicio controlado y una comprobación de la documentación. Registrar también las paradas posteriores y los incidentes relacionados con la alimentación, para que no se pida al departamento de mantenimiento que resuelva problemas ajenos a la máquina.
¿Qué documentación sobre el mantenimiento debería solicitar el comprador al proveedor de la trituradora?
Solicite el manual de mantenimiento de la máquina, el programa de lubricación y las especificaciones, los planos de las cuchillas y los límites de servicio, la documentación sobre rodamientos y cajas de cambios, la lista de piezas de recambio con los números de referencia exactos, los requisitos relativos a herramientas especiales y a la elevación, las descripciones de las alarmas, la información sobre aislamiento y acceso, y los puntos de inspección recomendados que se utilizan para establecer una referencia del estado de la máquina.
Solicita una revisión de mantenimiento de la trituradora del frigorífico
Envíanos fotos del interior de tu frigorífico, el estado de la materia prima preparada, la configuración de la máquina, el horario de turnos, los registros de mantenimiento actuales y los incidentes de inactividad que deseas reducir. Podemos analizar el rendimiento de la trituradora, el acceso para el mantenimiento, el plan de piezas de desgaste y las interfaces con la línea de producción en el contexto del proceso completo de reciclaje.
David se especializa en equipos industriales de trituración y reciclaje, lo que incluye la evaluación de materiales, la selección de trituradoras, la configuración de procesos y la planificación de líneas de reciclaje.
Hable con nuestro Experto en trituradoras
Póngase en contacto con nuestro agradable equipo hoy mismo para obtener una estimación del precio de una trituradora.