Manutenção do triturador de geladeira: lâminas, rolamentos, caixas de engrenagens e tempo de inatividade
Um triturador de geladeira pode ainda parecer funcionar normalmente, mesmo quando o desgaste já está começando a se acumular. O desgaste geralmente se manifesta por meio de pequenos sinais antes que o triturador realmente pare de funcionar. Os perfis das lâminas se alteram, os rolamentos podem começar a esquentar e o óleo da caixa de engrenagens pode apresentar sinais de contaminação ou desgaste. A equipe de manutenção precisa decidir quais dessas mudanças justificam uma intervenção imediata e quais podem ser monitoradas até a próxima parada programada.
Este guia trata o triturador como parte de um sistema completo linha de reciclagem de geladeiras fora de uso. Seu escopo de manutenção começa com um gabinete verificado e preparado que entra na máquina e termina com uma descarga estável que chega à próxima etapa do processo. A preparação da matéria-prima, o estado da lâmina, a condição dos rolamentos, o estado da caixa de engrenagens e eventuais interrupções a jusante ou restrições de descarga podem, todos, alterar a carga aplicada ao mesmo acionamento. Um programa de manutenção eficaz, portanto, distingue o desgaste dos componentes das perturbações do processo.
A manutenção começa com uma linha de base, não com um calendário
Um calendário fixo é útil para tarefas que o fabricante do equipamento programa explicitamente, como a inspeção ou a troca de lubrificantes. Ele é menos eficaz como único critério para peças de desgaste, pois a construção do gabinete, os acessórios residuais, o padrão de turnos, o ritmo de alimentação e a exposição a objetos estranhos alteram as condições de operação.
Crie uma nova linha de base de manutenção após o comissionamento, uma manutenção completa da lâmina, substituição de rolamentos, trabalhos na caixa de engrenagens, correção de alinhamento ou qualquer alteração significativa o suficiente para modificar o funcionamento. Registre a máquina durante uma operação estável e representativa, em vez de durante um lote excepcionalmente fácil. O objetivo é capturar como se apresenta o estado “ideal” para essa máquina, essa alimentação e essa instalação.
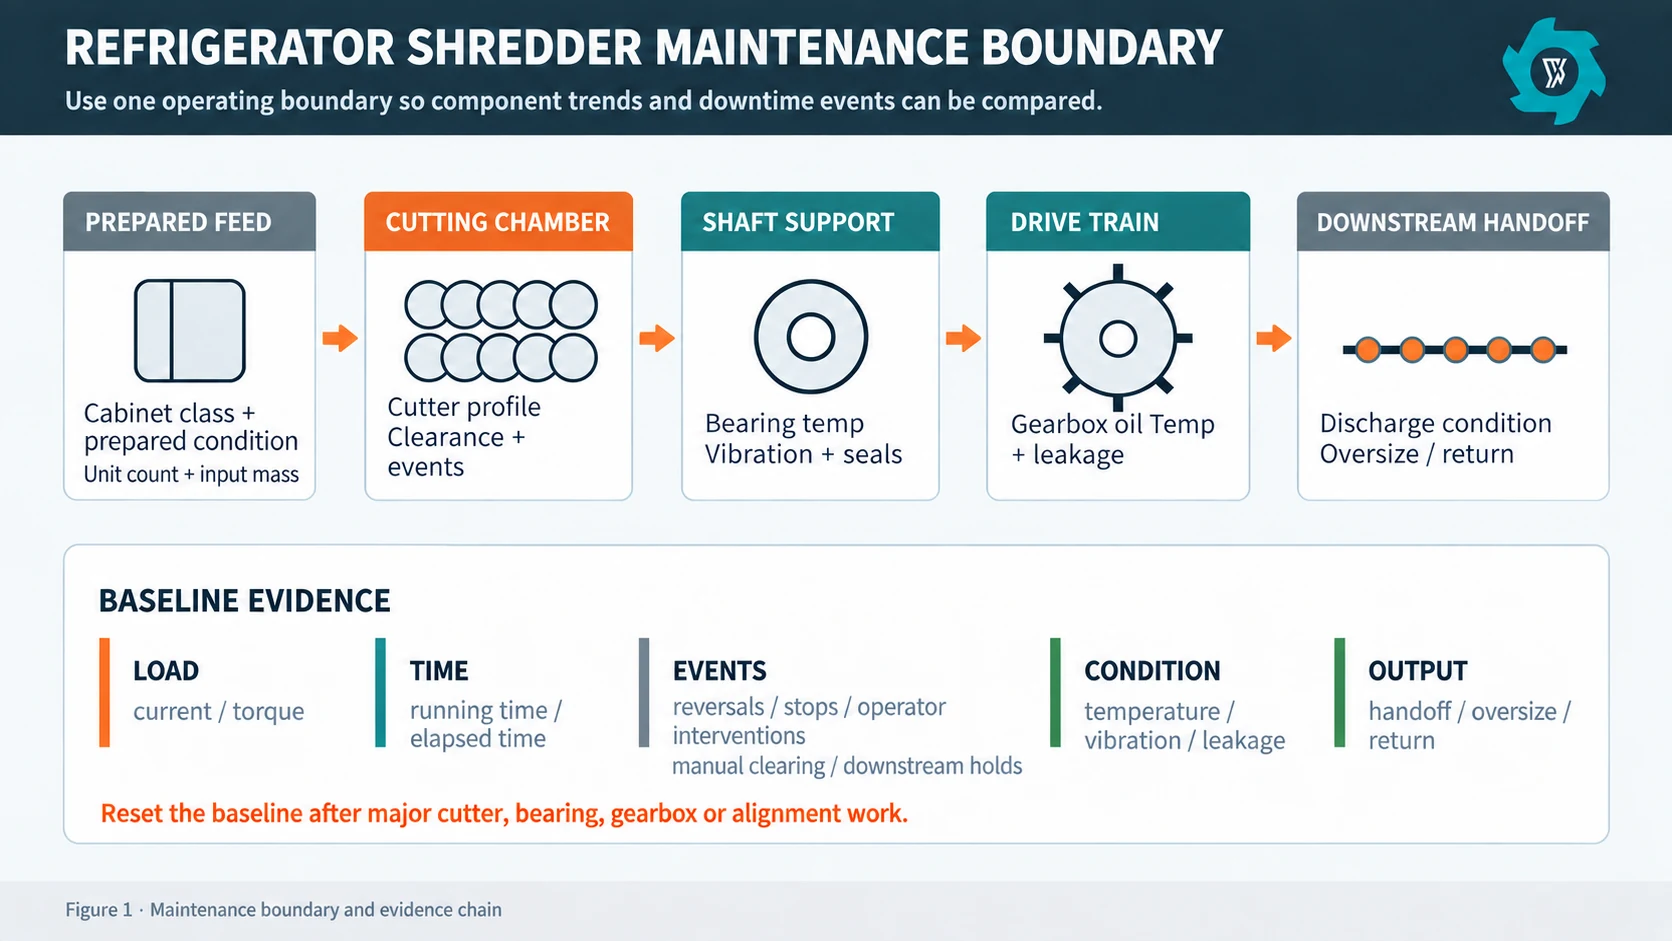
No mínimo, mantenha os seguintes valores juntos em um único registro:
Item de referência
Por que é importante
Classe do gabinete, condição de preparação e número de unidades
Mostra o que a máquina estava realmente processando
Insira a massa e o tempo de funcionamento/transcorrido
Separa a taxa de produção do tempo perdido com paradas
Corrente do motor, torque ou carga hidráulica fornecidos pelo sistema de controle
Mostra o nível de carga do disco rígido
Reversões automáticas, paradas, intervenções do operador / liberação manual e retenções a jusante
Distingue o aumento da resistência ao corte, a intervenção manual e as interrupções relacionadas às etapas posteriores do processo
Folga da lâmina e estado visível da aresta
Relaciona o comportamento da saída ao desgaste da lâmina
Temperatura e vibração dos rolamentos nos pontos de medição indicados
Cria uma tendência, em vez de uma leitura pontual
Nível de óleo da caixa de câmbio, temperatura do óleo, vazamentos e estado
Fornece à unidade um histórico de integridade repetível
Material fora do padrão/devoluído e condições de descarga
Indica se a máquina ainda está produzindo um handoff utilizável
Mantenha a consistência nos locais de medição. A temperatura do alojamento do rolamento, a temperatura do óleo da caixa de engrenagens e a temperatura do chassi do motor referem-se a aspectos diferentes; as leituras de vibração também precisam de um ponto específico e repetível.
A configuração do equipamento também é importante. O padrão de manutenção de um triturador primário de dois eixos de baixa velocidade não é o mesmo de um triturador secundário de alta velocidade. Se a equipe do projeto ainda estiver definindo a função da máquina, analise o Guia de tipos e especificações de trituradores para geladeiras antes de definir os intervalos de manutenção com base em uma carga de trabalho incorreta.
Figura 1. Elabore o registro de manutenção com base em um limite operacional definido: matéria-prima preparada representativa, câmara de corte, suporte do eixo, sistema de transmissão e transferência para a etapa seguinte.
Isolar e verificar antes do início dos trabalhos de manutenção
Cortadores, eixos e acionamentos podem armazenar ou transmitir energia perigosa mesmo quando a máquina já não está processando material. Nos Estados Unidos, a norma de bloqueio e sinalização (lockout/tagout) da OSHA abrange serviços de manutenção e reparos em que a energização inesperada, a partida ou a liberação de energia armazenada possam causar ferimentos aos funcionários, incluindo limpeza, desobstrução, ajustes e troca de ferramentas, quando os trabalhadores possam estar expostos a esse risco.[1] Os requisitos de proteção de máquinas também abordam os riscos decorrentes de pontos de operação, pontos de aperto na entrada e peças rotativas.[2]
Antes do início da manutenção, o procedimento deve indicar de onde provém a energia da máquina e como cada fonte é isolada no local. Isso se aplica antes de abrir a câmara, remover proteções, trabalhar próximo aos eixos, estender a mão para dentro da área de descarga ou trocar as lâminas. O isolamento elétrico pode ser apenas uma parte do trabalho; o projeto instalado também pode conter energia hidráulica, pneumática, por gravidade ou energia mecânica armazenada.
A sequência de segurança deve estar definida na documentação da máquina instalada e no programa de controle energético da unidade. Do ponto de vista das compras, confirme se os pontos de isolamento, os pontos de içamento, as proteções e os acessos para manutenção permitem a realização de trabalhos de rotina.
Fresas: medem a perda de função, não apenas a perda de metal
Os gabinetes de geladeira pré-fabricados ainda contêm chapas dobradas, revestimentos, espuma, tubos, fios, elementos de fixação e reforços locais. O desgaste das lâminas do triturador primário, portanto, se manifesta tanto nas peças quanto no processo.
Uma borda arredondada é um indício, mas não constitui o diagnóstico completo. Procure por cantos lascados, desgaste irregular ao longo do eixo, espaçadores danificados, atrito nas faces laterais, parafusos soltos, fio enrolado, material acumulado entre os cortadores, folga anormal no eixo e indícios de que um lado da câmara esteja trabalhando mais do que o outro. Fotografe as mesmas posições a cada inspeção programada.
Os indícios relacionados ao processo incluem reversões crescentes, penetração mais lenta, peças dobradas maiores, liberação menos eficaz ou carga mais elevada na mesma alimentação. Esses sintomas não comprovam a falha do cortador, mas justificam uma inspeção em comparação com os parâmetros de referência.
Quatro decisões distintas sobre o cortador
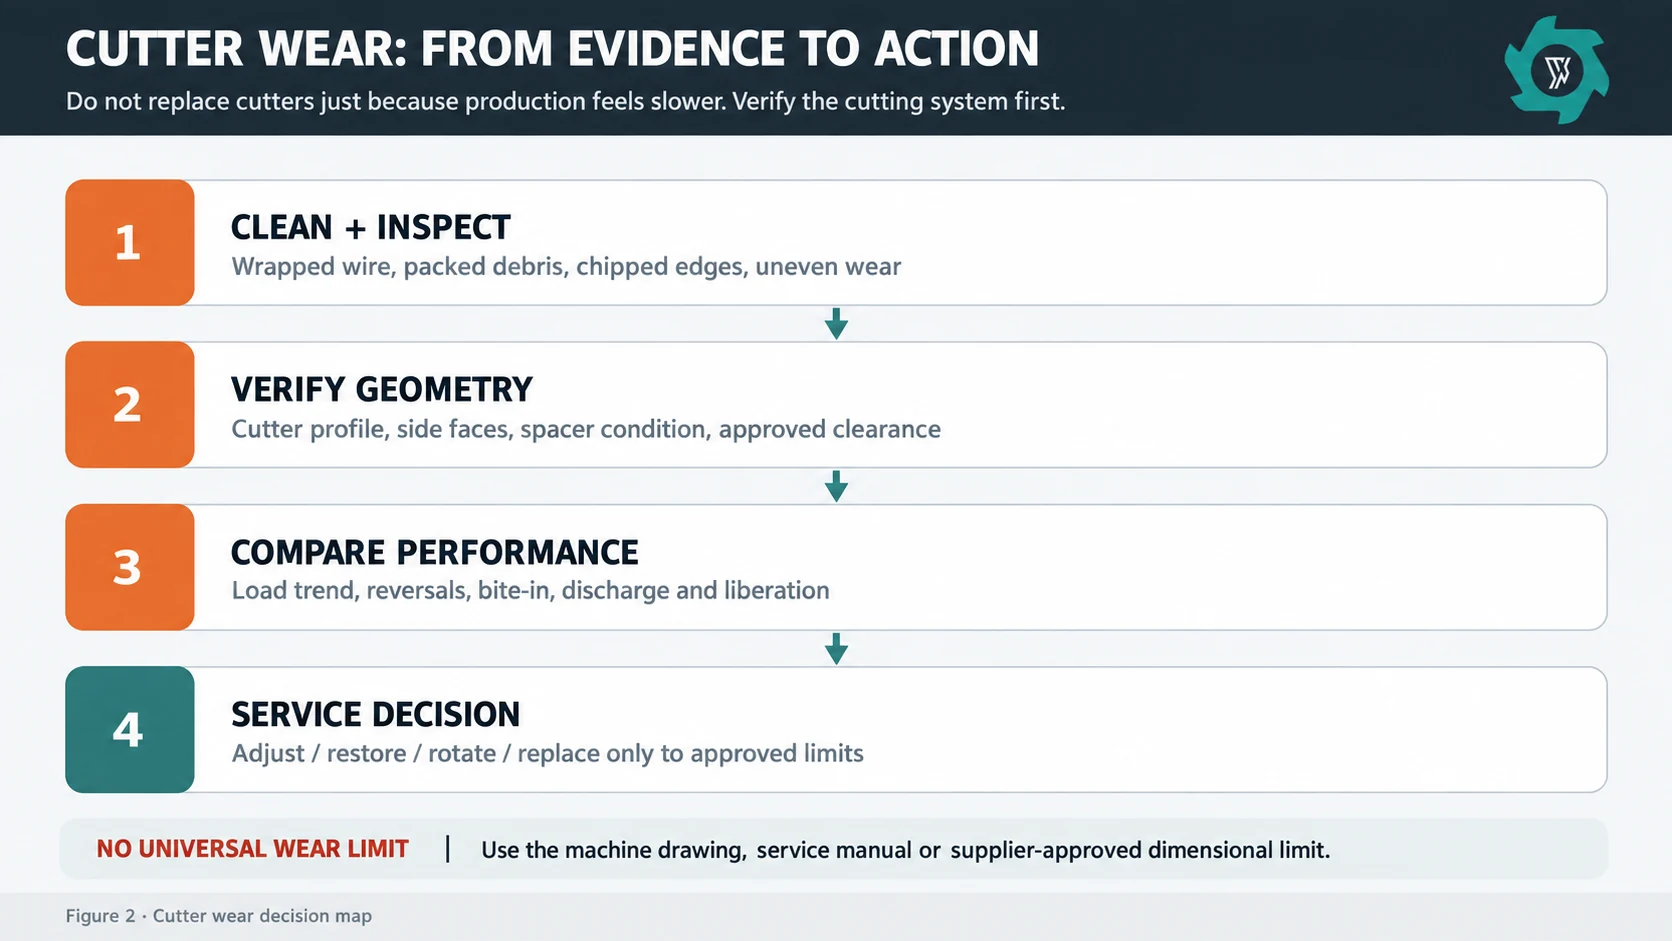
Não considere toda lâmina desgastada como algo que precise ser substituída automaticamente. A decisão sobre a manutenção normalmente se enquadra em uma das quatro categorias a seguir:
Limpe e inspecione. Remova materiais enrolados, detritos compactados e depósitos que impeçam uma verificação visual e de espaço livre adequada.
Ajuste ou restaure a pilha. Faça a correção somente nos casos em que o projeto da máquina e os procedimentos do fabricante permitam a realização de trabalhos relacionados a espaçadores, folgas ou fixadores.
Girar, reconstruir ou recondicionar. Utilize esse procedimento somente se a geometria da fresa e o material permitirem e se o fornecedor tiver definido o método de restauração aceitável.
Substituir. Substitua os cortadores ou as peças associadas do conjunto quando os danos, o desgaste ou a perda dimensional ultrapassarem o limite de serviço aprovado.
O limite exato de desgaste deve constar no desenho da máquina, no manual de manutenção ou ser fornecido pelo fornecedor. Um limite universal em milímetros seria enganoso, pois a espessura da lâmina, o perfil do gancho, a liga, a disposição do eixo e a sobreposição pretendida variam de acordo com o projeto.
Figura 2. A manutenção das fresas deve passar da teoria à prática: limpar e inspecionar, verificar a geometria e a folga e, em seguida, restaurar ou substituir apenas dentro dos limites aprovados.
Utilize os dados de saída para confirmar a escolha da fresa
Após o trabalho com a fresa, não aceite a máquina apenas com base em um teste em vazio. Processe os painéis preparados pelo representante e compare o padrão de carga, as reversões, as intervenções e a condição de descarga com a linha de base.
Se os pedaços ficarem progressivamente mais grossos ou mais amassados, a liberação e a separação a jusante podem ser afetadas, mesmo que o triturador ainda atinja a meta de tonelagem por hora. O Guia de tamanhos de saída do triturador de geladeira explica por que uma distribuição de tamanhos utilizável e o estado de liberação são mais importantes do que um valor nominal de tamanho.
Rolamentos: análise conjunta de temperatura, vibração, lubrificação e vedação
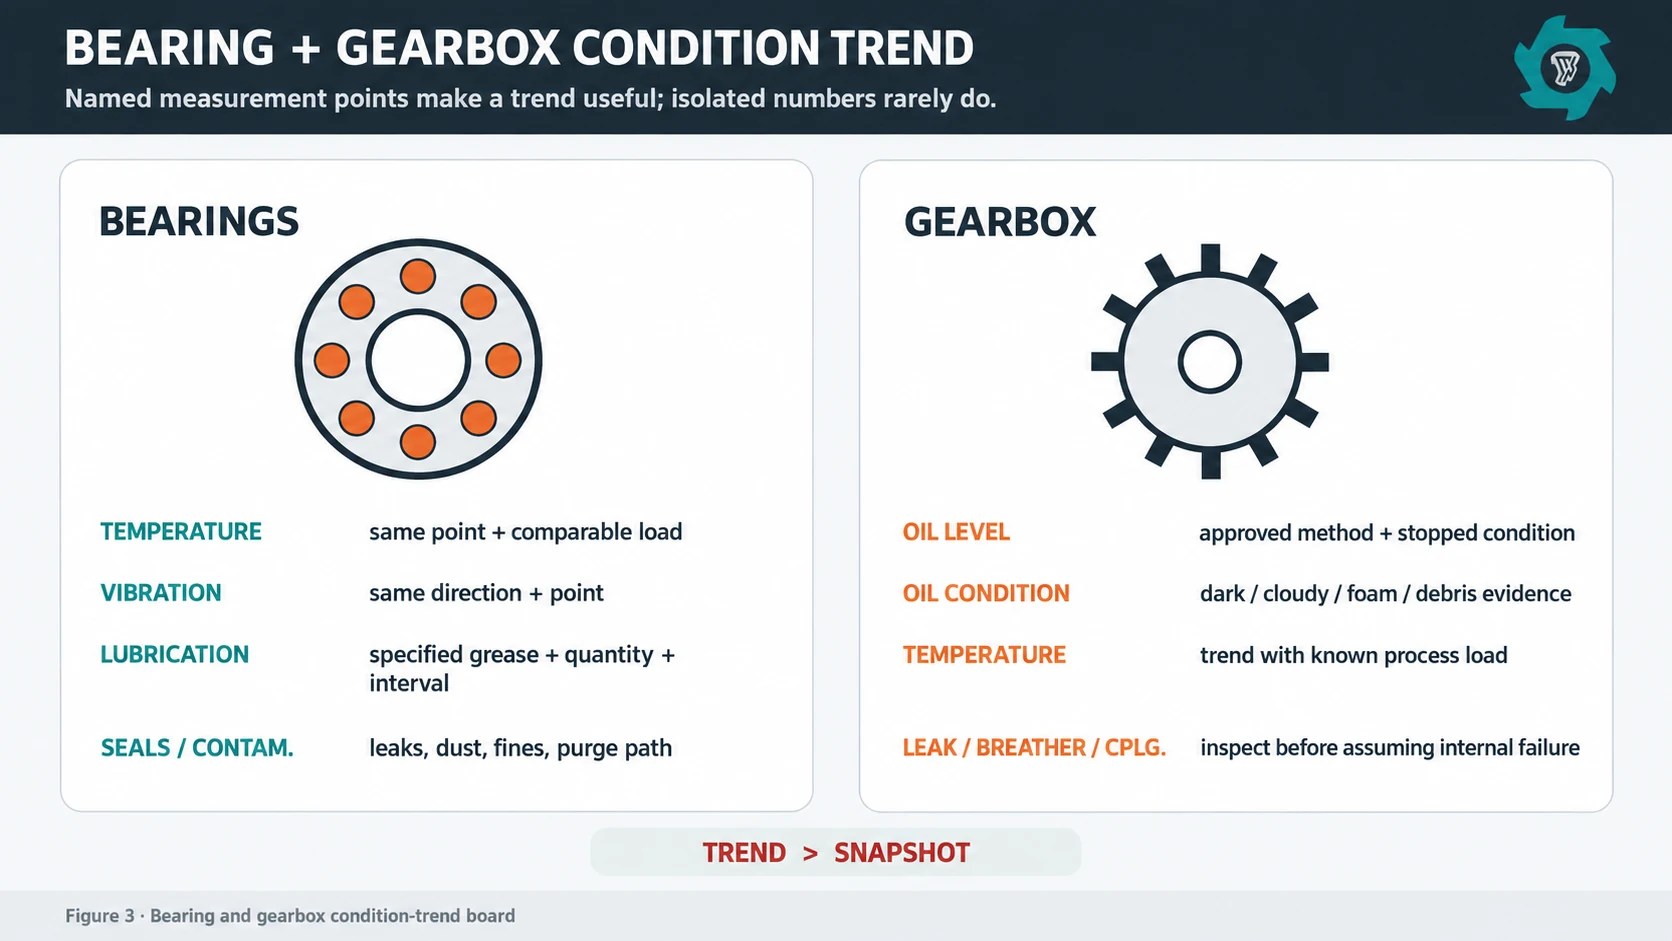
Os rolamentos de trituradores de grande porte estão sujeitos a choques, contaminação e variações de carga. Uma única leitura de temperatura não constitui um diagnóstico; acompanhe a tendência de vários indicadores em pontos fixos e analise as variações em relação ao padrão normal.
Registre a temperatura do rolamento somente após anotar o estado de operação, as condições ambientais e o local da medição. Uma leitura mais alta pode estar associada à carga, às condições de lubrificação, à contaminação, ao estado da vedação, ao alinhamento ou a uma falha incipiente no rolamento. A vibração oferece outra perspectiva, especialmente quando a mesma direção e o mesmo ponto de medição são repetidos. O ruído pode ser útil, mas, quando o operador ouve um som anormal claro, a oportunidade de uma intervenção planejada e de baixo custo pode já estar se esgotando.
A lubrificação merece a mesma atenção. O guia de rolamentos da SKF indica que a quantidade e a frequência da relubrificação dependem de fatores como o tipo e o tamanho do rolamento, a velocidade, a temperatura, a graxa, o espaço ao redor e o ambiente operacional.[3] É por isso que “lubrificar todas as sextas-feiras” não é suficiente, a menos que o intervalo e a quantidade tenham sido validados para o arranjo de rolamentos instalado.
Uma quantidade insuficiente de lubrificante pode reduzir a proteção, enquanto uma quantidade excessiva pode causar agitação e aquecimento. Controle a contaminação por poeira de espuma, partículas finas de metal e ferramentas de manutenção; mantenha as conexões limpas, utilize o lubrificante especificado e inspecione as vedações e os canais de purga da caixa do rolamento em si.
O que deve motivar uma investigação sobre rolamentos?
Utilize uma combinação de alterações. Exemplos incluem uma variação persistente de temperatura na mesma condição operacional, uma tendência de vibração que se afasta da linha de base, vazamento de graxa que não existia anteriormente, vedações danificadas, contaminação repetida na carcaça, aumento do movimento do eixo, ruído anormal ou uma alteração que surge após um impacto na fresa ou um evento de acionamento.
Antes de substituir um rolamento, verifique as causas relacionadas, como desalinhamento, fixação frouxa, lubrificação, contaminação e carga transferida do conjunto de cortadores.
Caixas de engrenagens: considere o óleo como uma prova, não apenas um material de consumo
A caixa de engrenagens converte a energia de entrada do motor em movimento do eixo lento e de alto torque, podendo acumular os efeitos de sobrecarga, desalinhamento, problemas de lubrificação e choques. Seu registro de manutenção deve incluir inspeções externas, verificações do óleo e análises de tendências operacionais.
Verifique se há novos vazamentos, fixadores soltos, respiradouros danificados, o estado dos acoplamentos e qualquer alteração no ruído ou na vibração. Registre o nível de óleo utilizando o método especificado para aquele redutor e posição da máquina. As orientações atuais da Flender para manutenção de redutores, por exemplo, exigem que as atividades de manutenção sigam os intervalos estipulados e descrevem as verificações do nível de óleo com o redutor parado e o óleo deixado repousar até que não haja mais espuma.[4] A lição importante não é copiar a sequência exata de um fabricante para outra caixa de câmbio; é usar a documentação da caixa de câmbio instalada e registrar o método de forma consistente.
Utilize o tipo e as especificações de óleo aprovados para o acionamento. Registre qualquer reabastecimento ou troca, indicando o produto, a quantidade, a data e o motivo. Qualquer escurecimento, turvação, formação de espuma, contaminação ou presença de resíduos incomuns deve ser preservado como evidência e investigado, em vez de ser ocultado por um reabastecimento.
Teste o acionamento sob carga comparável
A temperatura do óleo, a temperatura da carcaça, a carga do motor e a vibração são mais úteis quando as condições do processo são conhecidas. Uma caixa de engrenagens que superaquece enquanto o triturador está invertendo repetidamente o sentido de rotação ao processar gabinetes difíceis é um caso diferente de uma caixa de engrenagens que superaquece em um lote comum, com as lâminas em condições normais. Vincule o registro do acionamento à classe de alimentação e ao status das lâminas, para que a equipe de manutenção possa identificar causa e efeito.
Figura 3. As verificações de rolamentos e caixas de engrenagens tornam-se mais úteis quando as tendências de temperatura, vibração, lubrificação, vazamentos e carga operacional são comparadas com os pontos de medição correspondentes.
Pare de encarar o tempo de inatividade como apenas um número
“O termo ”tempo de inatividade” é muito abrangente para decisões de manutenção. Divida-o em categorias de eventos que levam a ações diferentes. Uma inspeção planejada de dez minutos não é o mesmo que uma intervenção de emergência de dez minutos, embora ambas reduzam o tempo de produção decorrido.
Contagem, carregamento antes do evento, alimentação da turma
Indica aumento da resistência ao corte ou dificuldade de avanço
Intervenção do operador/limpeza manual
Localização, causa identificada, isolamento necessário
Distingue entre obstruções no processo e falhas nos componentes
Disparo de acionamento ou de proteção
Código de alarme, corrente/torque, temperatura, sequência
Preserva as evidências antes da reinicialização
Retenção a jusante
Qual unidade a jusante parou e por quê?
Evita que um entupimento na descarga seja atribuído ao triturador
Reparo/substituição
Modo de falha, peças danificadas, fotos, mão de obra, verificação após reinicialização
Cria um histórico de falhas e um registro de peças de reposição
A manutenção só pode resolver as paradas que ela própria causa. Um triturador que fica parado devido a uma esteira transportadora a jusante cheia apresenta um problema de equilíbrio da linha; reversões repetidas na mesma alimentação adequada podem indicar um problema no sistema de corte, na apresentação da alimentação ou no acionamento.
Para o planejamento da produtividade, mantenha o tempo de execução e o tempo decorrido juntos. O Guia de dimensionamento de trituradores para geladeiras utiliza tanto unidades por hora quanto toneladas por hora, pois a composição do gabinete é importante; os registros de manutenção devem manter o mesmo contexto para que a disponibilidade não seja calculada com base em uma alimentação variável.
Elabore uma matriz de manutenção com base no tipo de tarefa
Um cronograma de manutenção útil possui três níveis: verificações do operador, tarefas de manutenção programadas e trabalhos acionados pelo estado da máquina. O intervalo exato deve ser consultado no manual da máquina e com base na experiência da fábrica, mas a estrutura pode ser padronizada.
Verificações por turno ou diárias realizadas pelo operador
Antes do início da produção, inspecione a área da máquina, as proteções, possíveis vazamentos visíveis, peças externas soltas ou danificadas, o estado do sistema de lubrificação (se houver), a presença de material anômalo na câmara ou na descarga e o estado dos sensores e cabos acessíveis. Durante o turno, os operadores devem relatar alterações no ruído, no comportamento da carga, na frequência de reversão, no padrão de descarga, no odor, no calor ou em vazamentos.
No momento do desligamento, registre o número de eventos e as anomalias não resolvidas. A limpeza ao redor dos mancais, da ventilação do acionamento e dos pontos de acesso para inspeção faz parte da confiabilidade, pois o acúmulo de sujeira pode ocultar vazamentos e dificultar inspeções posteriores.
Tarefas planejadas para o período de manutenção
Utilize janelas de trabalho planejadas para tarefas que exijam isolamento, acesso à câmara ou remoção de proteções. As tarefas típicas incluem inspeção detalhada das lâminas, verificações dos elementos de fixação de acordo com o procedimento aprovado, medições de folga, remoção de material enrolado, inspeção das condições do eixo e do espaçador, inspeção de rolamentos/vedações, manutenção da lubrificação, inspeção externa da caixa de engrenagens, verificações dos acoplamentos e verificação dos sensores ou interruptores que fazem parte da lógica de proteção da máquina.
Reduza o intervalo quando houver justificativa, mas não prolongue um requisito do fabricante original (OEM) apenas porque a última inspeção não apresentou problemas. As instruções do componente, os requisitos de garantia e as condições reais devem estar em conformidade.
Trabalho acionado por condições
A manutenção baseada nas condições tem início quando uma tendência ultrapassa um critério de alerta acordado ou quando surge uma nova anomalia. Esse critério pode ser um limite do fornecedor, um alarme da fábrica com base em uma linha de referência comprovada, uma recomendação de análise de vibração, um resultado de análise de óleo ou um limite de desgaste dimensional. Documente quem pode tomar a decisão de operar ou parar a máquina e quais evidências são necessárias antes que a máquina retorne ao serviço.
Utilize cadeias de causas-raíz em vez de alterar a peça mais próxima
Fresas cegas podem aumentar o tempo de corte, a carga e as reversões, mantendo o acionamento em alto torque por mais tempo e, eventualmente, alterando o desempenho dos rolamentos ou da caixa de engrenagens à medida que a saída se torna menos consistente. A desaceleração visível pode parecer um problema no acionamento, embora a primeira alteração tenha ocorrido na interface de corte.
Um bloqueio a jusante pode reter material na descarga do triturador. A câmara deixa de ser esvaziada normalmente. A carga aumenta e ocorrem reversões. Se o registro de eventos não indicar a retenção a jusante, o sistema de corte pode ser responsabilizado por um problema que não causou.
É por isso que os dados de manutenção devem ter uma base temporal comum. O histórico de alarmes, as anotações do operador, o confinamento, as ações de manutenção e as medições de condição devem poder ser rastreados até o mesmo turno ou ciclo de operação. Não confie em cadernos separados que não possam ser conciliados posteriormente.
As peças de reposição devem ser selecionadas com base na consequência e no prazo de entrega
A elaboração de uma lista de peças de reposição é uma decisão que envolve riscos. Para cada peça, considere a probabilidade de necessidade, o prazo de aquisição, se é possível operar com segurança sem ela e a perda de produção durante a espera.
O planejamento típico de um triturador para geladeira pode incluir peças do cortador ou da pilha de cortadores, espaçadores, fixadores aprovados, vedações de eixo, itens de manutenção relacionados a rolamentos, componentes de lubrificação, vedações ou respiradouros da caixa de engrenagens, elementos de acoplamento, sensores, interruptores de proximidade e outros componentes de proteção específicos do projeto. A lista exata deve constar na lista de materiais final da máquina e na documentação de manutenção.
Para peças críticas com prazo de entrega longo, registre o número exato do desenho ou da peça. Um rolamento descrito apenas pelo diâmetro externo, ou uma fresa descrita apenas pela espessura, não constitui uma especificação confiável para peças de reposição. Se forem necessários dispositivos de içamento, ferramentas de extração, porcas hidráulicas, equipamentos de aquecimento ou extratores especiais para uma manutenção de grande porte, considere essas ferramentas também como parte do plano de prontidão para manutenção.
A manutenção também deve ser levada em conta na comparação comercial. Um preço de compra mais baixo pode ser compensado pela dificuldade de acesso ao cortador, pela necessidade de desmontagem completa do eixo para substituir um único elemento danificado, pelos longos prazos de entrega de peças importadas ou por um sistema de acionamento que exija uma desmontagem extensa. Esses itens relacionados ao ciclo de vida fazem parte da lógica de custos mais ampla discutida no guia de preços de trituradores para geladeira.
Planeje o desligamento antes que a máquina pare
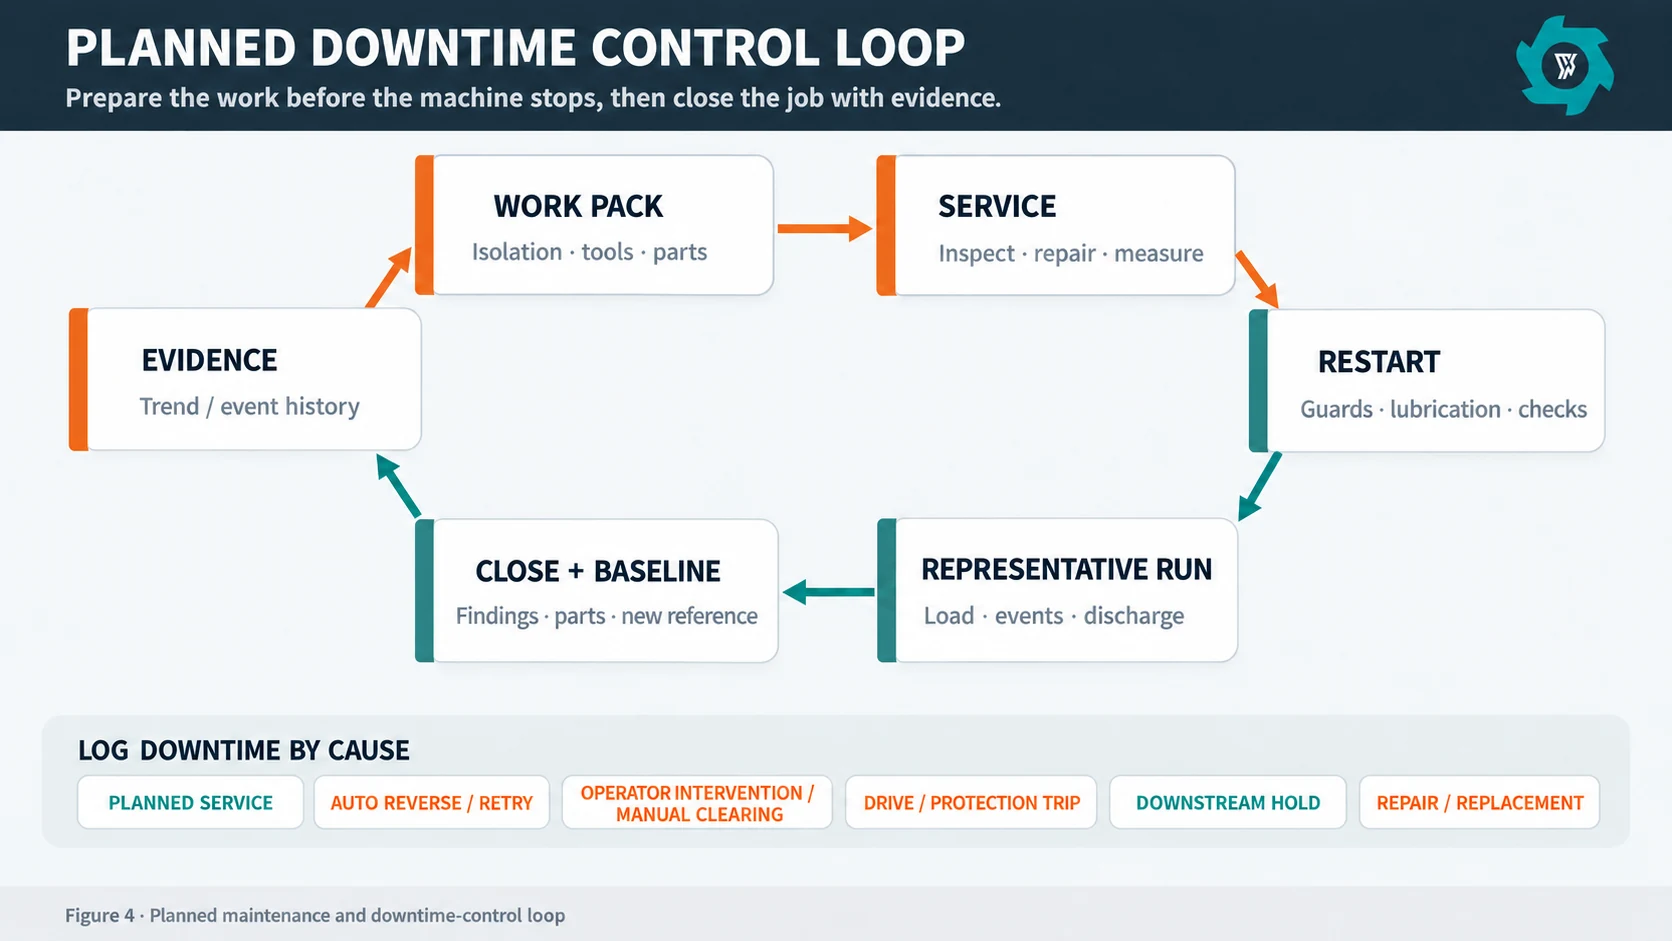
Para trabalhos planejados envolvendo fresadoras ou acionamentos, defina os limites do trabalho, os pontos de isolamento, o pessoal envolvido, o plano de içamento, as ferramentas, as peças, os consumíveis, as medições de inspeção e as verificações de reinício antes que a produção seja liberada para a manutenção.
Utilize uma janela de serviço de câmara aberta para documentar o estado do espaçador, as superfícies do eixo, as vedações, as interfaces acessíveis dos rolamentos e quaisquer indícios de atrito ou acúmulo de material. Coletar evidências não significa substituir tudo; isso pode evitar outra parada apenas para inspecionar a mesma área.
Após a remontagem, verifique as proteções, os elementos de fixação, o estado da lubrificação, as conexões dos sensores, a rotação ou a sincronização, conforme o caso, e realize as verificações aprovadas em vazio antes de introduzir o material. Em seguida, utilize um avanço controlado e representativo para confirmar o funcionamento estável.
Figura 4. A manutenção programada reduz as perdas de produção quando a equipe prepara com antecedência o trabalho, as peças e os registros, e, em seguida, encerra o trabalho com uma reinicialização controlada e uma nova linha de base, quando necessário.
Que comprovantes de manutenção devem ser exigidos no momento da entrega?
Os compradores devem solicitar informações sobre manutenção antes do envio do triturador. O pacote de entrega deve identificar os pontos de lubrificação e as especificações dos lubrificantes, os locais de inspeção, os desenhos das lâminas e os limites de operação, as peças de reposição recomendadas, as ferramentas especiais, os requisitos de içamento, a documentação da caixa de engrenagens e dos rolamentos, os procedimentos de aperto, quando aplicável, as descrições dos alarmes e o método de acesso seguro para a manutenção de rotina.
O fornecedor deve demonstrar o percurso prático de manutenção: abertura da câmara com as esteiras transportadoras circundantes instaladas, espaço livre para elevação das peças removíveis, acesso aos pontos de inspeção dos rolamentos e da caixa de engrenagens e visibilidade do nível de óleo e dos pontos de lubrificação após a instalação das proteções e plataformas.
Para projetos de geladeiras nos EUA, o limite de alimentação também precisa permanecer compatível com os requisitos de descarte seguro da EPA. A EPA estabelece que geladeiras e freezers domésticos que entram no fluxo de resíduos estão sujeitos aos requisitos de recuperação de refrigerante antes do descarte final.[5] As equipes de manutenção não devem ser colocadas em uma situação em que a abertura de uma máquina as exponha a dispositivos ou componentes que deveriam ter sido removidos ou controlados em etapas anteriores.
Um conjunto prático de KPIs de manutenção
Uma análise útil de manutenção combina dados de produção, condição e intervenções: tempo de manutenção programada e não programada, contagem de eventos por categoria, tempo de restauração para reparos significativos, intervalo de manutenção das fresas com base na massa processada, exceções nas tendências de rolamentos/caixas de engrenagens, falta de peças de reposição em estoque e recorrência após a manutenção.
A massa processada é especialmente útil para cortadoras, pois as horas de operação podem incluir períodos de funcionamento em vazio, espera e baixa carga. Considere a contagem de armários como uma segunda variável de contexto. Uma tonelada de pequenos armários domésticos não é mecanicamente idêntica a uma tonelada de unidades maiores e reforçadas; portanto, a classe de alimentação deve permanecer vinculada ao registro de desgaste.
Uma breve parada programada que evita a falha de um eixo, rolamento ou caixa de engrenagens não é um desempenho ruim. O objetivo desses números é mostrar para onde o tempo está indo e se a fábrica está aprendendo com eventos recorrentes.
Perguntas frequentes
Com que frequência as lâminas do triturador da geladeira devem ser substituídas?
Considere em conjunto o material e a geometria da fresa, os limites de desgaste aprovados, o avanço de usinagem, a tendência de carga, o histórico de reversões, a folga e as condições de saída. Realize a inspeção de acordo com o cronograma exigido pelo fornecedor e, em seguida, substitua ou recondicione as fresas quando as condições medidas atingirem o limite de serviço aprovado ou quando os indicadores de desempenho mostrarem que a função de corte não está mais sendo mantida.
Qual é a temperatura máxima aceitável para os rolamentos de um triturador de geladeira?
Utilize os limites estabelecidos pelo fabricante do rolamento e da máquina, em vez de um valor genérico de temperatura. Registre a temperatura no mesmo ponto de medição sob carga comparável e analise qualquer desvio persistente em relação à linha de base normal, juntamente com a vibração, a lubrificação, as condições da vedação, o alinhamento e os eventos operacionais.
O que deve ser verificado na caixa de engrenagens do triturador?
Verifique os itens exigidos pelo manual da caixa de engrenagens, que geralmente incluem o nível de óleo e o lubrificante especificado, vazamentos, condição do óleo, temperatura, respiradouros, montagem, condição do acoplamento, vibração ou ruídos anormais e o histórico de manutenção. Relacione qualquer alteração à carga do triturador e à condição da lâmina antes de presumir que a própria caixa de engrenagens seja a causa principal.
Como uma fábrica pode reduzir o tempo de inatividade não planejado do triturador de geladeira?
Classifique as paradas por causa, tendências de corte, condição dos rolamentos e da caixa de engrenagens; mantenha à disposição peças de reposição críticas com prazo de entrega longo e ferramentas especiais; prepare pacotes de trabalho planejados; e conclua cada reparo com uma reinicialização controlada e uma verificação das evidências. Registre também as paradas a jusante e os eventos relacionados à alimentação, para que a equipe de manutenção não seja solicitada a resolver problemas fora da máquina.
Quais documentos de manutenção o comprador deve solicitar ao fornecedor do triturador?
Solicite o manual de manutenção da máquina, o cronograma de lubrificação e as especificações, os desenhos da lâmina e os limites de operação, a documentação relativa aos rolamentos e à caixa de engrenagens, a lista de peças de reposição com os números de peça exatos, os requisitos relativos a ferramentas especiais e ao manuseio, as descrições dos alarmes, as informações sobre isolamento e acesso, bem como os pontos de inspeção recomendados para estabelecer uma linha de base de condições.
Faça uma revisão de manutenção do triturador de geladeira
Envie fotos do compartimento do seu refrigerador, as condições da matéria-prima preparada, a configuração da máquina, o esquema de turnos, os registros atuais de manutenção e os eventos de inatividade que você deseja reduzir. Podemos analisar a carga de trabalho do triturador, o acesso para manutenção, o plano de peças de desgaste e as interfaces da linha em relação ao processo completo de reciclagem.
David atua na área de equipamentos industriais de trituração e reciclagem, incluindo avaliação de materiais, seleção de trituradores, configuração de processos e planejamento de linhas de reciclagem.
Fale com nossos Especialista em máquinas trituradoras
Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.