Trituração de sucata mista de alumínio: controle variável da alimentação
O alumínio misto é uma janela de alimentação móvel, não um único material
Uma pilha mista de alumínio pode sofrer alterações, enquanto o nome no comprovante da balança permanece o mesmo. Uma carga pode ser composta principalmente por extrusões ocas e chapas leves; a seguinte pode conter carcaças fundidas, suportes de aço, borracha, sujeira e conjuntos pintados. Se ambas forem alimentadas com uma única configuração fixa da máquina, a linha alternará entre funcionamento a vazio, picos repentinos de torque e separação instável a jusante.
Defina uma janela de alimentação, classifique cada lote recebido, elabore campanhas controladas e rejeite o material que não se enquadre nos limites acordados. O mais amplo linha de reciclagem de sucata de alumínio Esta seção explica as rotas de processo disponíveis. Este guia aborda o problema operacional que surge antes e durante a trituração: como manter uma corrente variável mensurável.
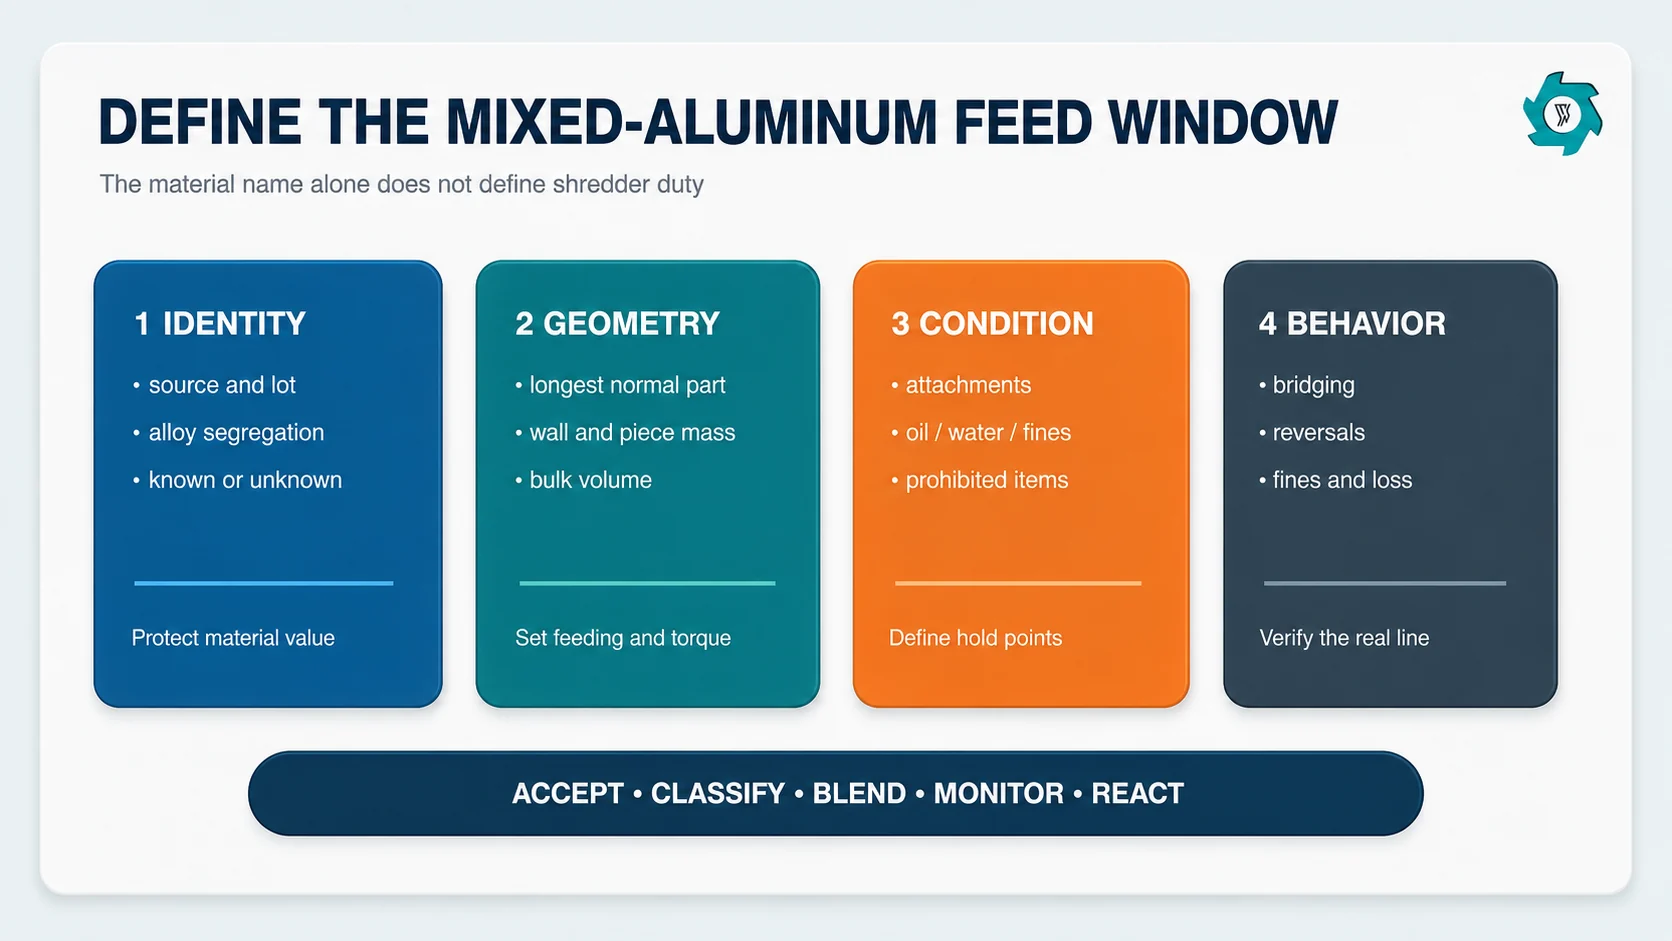
Imagem 1. Uma especificação viável para a matéria-prima vai além da palavra “alumínio”. Cada lote recebido deve estar em conformidade com os parâmetros acordados de identidade, geometria, contaminação e comportamento.
Comece com um código de lote de três camadas
Um código de lote curto permite identificar as diferenças importantes antes que o material chegue à tremonha. Use três camadas e mantenha as fotos ou notas de inspeção atrás do código.
Camada
Exemplos de classes
O que ele controla
Formulário principal
P = perfis; S = chapas; C = peças fundidas; A = conjuntos; M = mistos
Abertura da tremonha, risco de formação de ponte, engate do cortador e taxa de volume a granel
Nível de apego
0 = solto/limpo; 1 = luminárias; 2 = peças fixas recorrentes de aço ou não metálicas; H = reter
Pré-seção, tarefa de liberação, carga magnética e volume de resíduos
Condição
D = seco; W = úmido; O = oleoso; F = rico em partículas finas; U = desconhecido
Avaliação das condições de armazenamento, riscos de incêndio e poeira, limpeza e se o lote pode entrar na linha de secagem
Uma carga identificada P1-D é operacionalmente diferente de C2-O, mesmo que ambos sejam adquiridos como alumínio misturado. O código não é uma norma universal de classificação. Trata-se de um controle interno que integra o recebimento, a mistura, as configurações operacionais, a amostragem e o feedback dos fornecedores.
Estabeleça um registro mínimo de inspeção para cada lote: origem, massa bruta e líquida, formas predominantes, maiores dimensões recorrentes, nível estimado de aderência, líquidos visíveis ou objetos selados, condição das partículas finas e fotos representativas. Utilize uma rota separada denominada “desconhecido” quando o receptor não puder atribuir uma classe com segurança. A incerteza deve ficar visível, em vez de ser incorporada à média de uma campanha normal.
Transforme a “alimentação variável” em um envelope mensurável
As fotografias ajudam, mas o fornecedor do equipamento e a equipe da fábrica também precisam de um intervalo numérico. Analise um número suficiente de registros de recebimento para descrever o valor médio do fluxo e seus extremos recorrentes. Para cada variável, informe a mediana, o percentil 90 e o maior valor recorrente. Não utilize um único valor máximo causado por um objeto proibido; mantenha as rejeições anormais em um registro separado.
Variável
Registro útil
Como isso altera o projeto
A peça mais longa
Mediana, P90 e maior comprimento recorrente
Abertura da tremonha, formação da ponte, método de carregamento e necessidade de pré-corte
Massa da peça / seção espessa
Massa da peça P90 mais exemplos recorrentes de grande peso
Ativação do cortador, picos de torque, frequência de reversão e proteção do acionamento
Densidade aparente a granel
Variação por classe de lote, medida com o mesmo recipiente
Capacidade volumétrica do transportador, tempo de permanência no silo e frequência do ciclo do carregador
Ferrosos ligados
Porcentagem em massa e forma de ligação
Imposto de desembaraço, taxa de produção magnética e risco relacionado ao valor do produto
Não metálicos / finos
Porcentagem em massa, condição de umidade e faixa de granulometria
Carregamento da peneira, manuseio de resíduos, análise de poeira e verificações de perda de alumínio
P90 significa que 90% das observações registradas estão nesse valor ou abaixo dele. É útil para descrever um intervalo superior recorrente, mas não representa automaticamente um limite da máquina. Os limites finais ainda precisam ser testados de forma representativa. O objetivo é evitar que uma “peça média” oculte uma longa cauda de material difícil.
Layout prático da planilha: uma linha por lote recebido; colunas para origem, código do lote, massa líquida, forma dominante, estimativa do comprimento P90, peça mais pesada recorrente, porcentagem de material ferroso, porcentagem de material não metálico, condição de umidade, destino e ID da campanha. Após várias semanas, filtre por fornecedor e código do lote. A origem da instabilidade geralmente fica mais fácil de identificar.
Decida o que deve ser descartado antes de chegar à trituradora
A EPA descreve o pré-tratamento do alumínio secundário como a triagem e o processamento utilizados para separar o alumínio de outros metais, sujeira, óleo, plásticos e tinta.1 O material de alumínio secundário da EPA também considera as operações de pré-processamento e de fornalha como partes distintas do perímetro de produção.2 Isso não significa que todos os contaminantes devam passar por um processo de redução de tamanho. Alguns itens devem ser removidos; outros exigem um processo controlado; um terceiro grupo deve suspender o lote até que sua identidade seja identificada.
Condição observada
Disposição normal
Motivo
Parafusos, suportes e acessórios soltos
Remova o componente upstream sempre que for viável
Evita cargas de choque desnecessárias e reduz a carga sobre os ímãs a jusante.
Acessórios recorrentes de aço ou plástico
Processar apenas dentro da janela de liberação testada
O triturador deve abrir o material sem gerar uma fração fina desnecessária.
Cilindros vedados, peças pressurizadas ou recipientes fechados
Interromper e isolar
A proteção contra inversão de polaridade e sobrecarga não torna seguro um item vedado desconhecido.
Líquido livre, resíduo desconhecido ou substância química incompatível
Aguarde para identificação e procedimentos do local
Uma linha mecânica a seco não é a via de tratamento padrão para líquidos desconhecidos.
Objeto ferroso grande e denso
Remover ou redirecionar para outro local
A presença ocasional de um objeto anormal não deve definir o funcionamento normal do triturador.
Alumínio fino seco ou resíduos ricos em partículas finas
Não entre, a menos que o sistema tenha sido especificamente avaliado
O alumínio finamente pulverizado pode representar um risco de poeira combustível.3
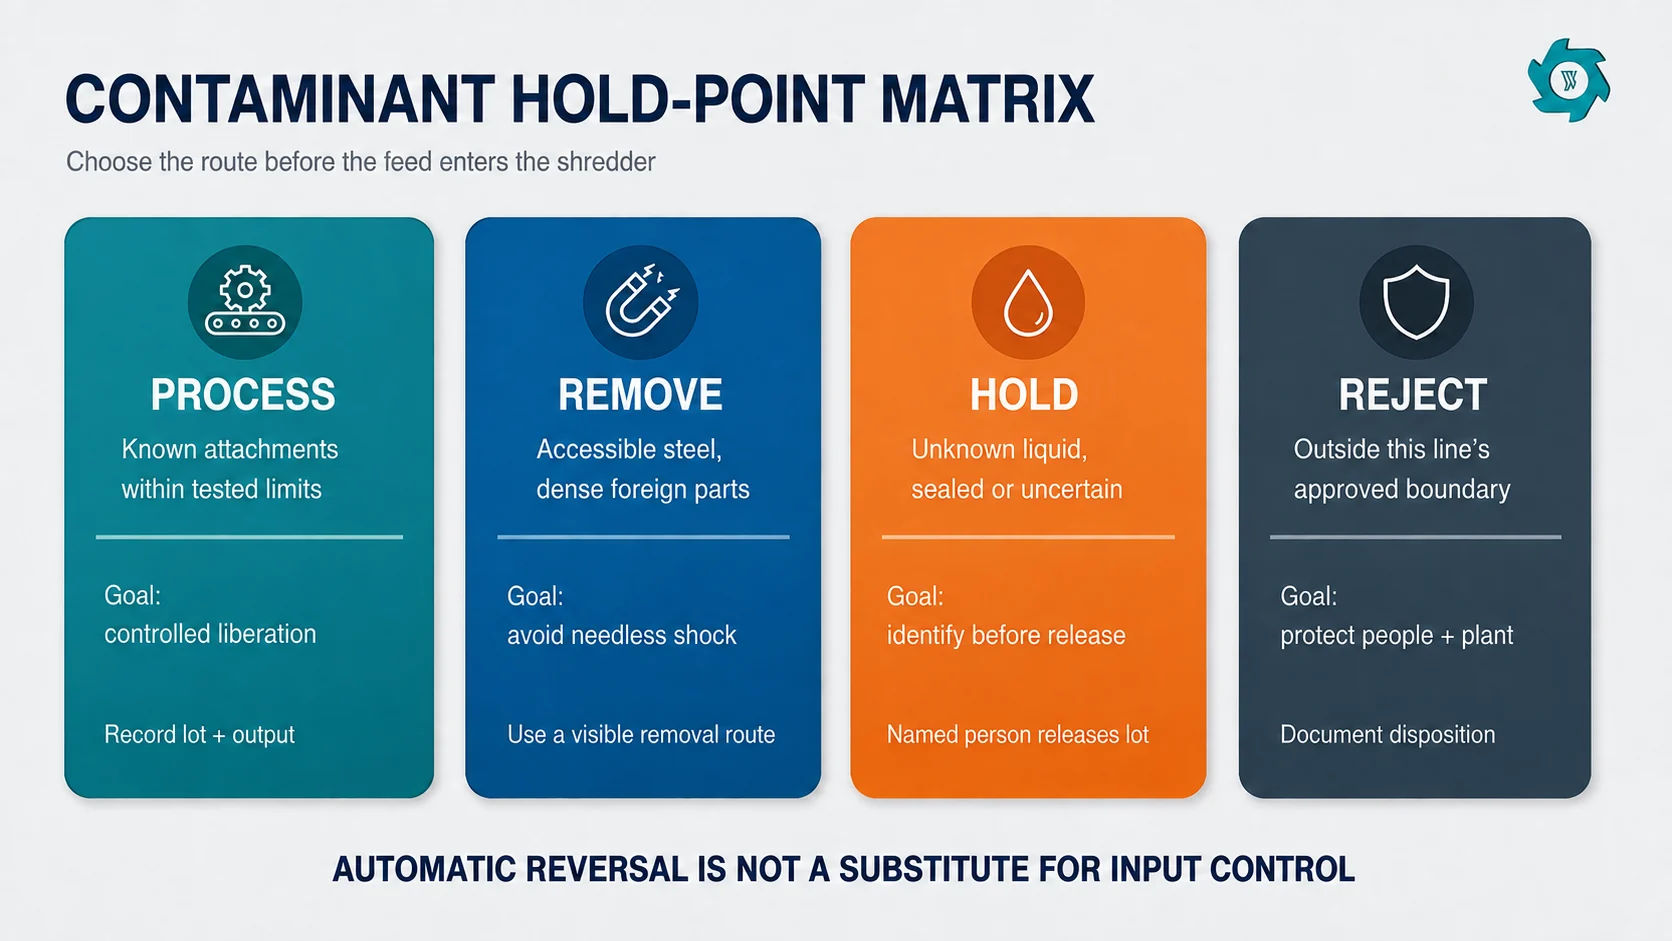
Tome a decisão no local onde o material fica visível: área de recebimento, área de triagem ou estação de alimentação controlada. Uma lista de itens proibidos escondida no manual não protegerá a linha de produção. Identifique a área de quarentena, defina quem autoriza a liberação de um lote retido e registre o desdobramento para que seja possível rastrear o mesmo problema com o fornecedor.
Converter a porcentagem de contaminação em carga do equipamento
Utilização:
Carga de contaminantes (kg/h) = vazão bruta de alimentação (t/h) × fração de contaminantes × 1.000.
A título de ilustração, uma campanha de 5 t/h contendo resíduos ferrosos aderidos 6% gera uma carga ferrosa teórica de 300 kg/h após a liberação completa. O ímã, a esteira de descarga, o silo coletor e o acesso do operador devem ser capazes de lidar com esse fluxo. Se a mesma campanha contiver resíduos não metálicos 4%, outros 200 kg/h devem ser encaminhados pela rota de resíduos. Essas são cargas previstas, não resultados garantidos de separação; a liberação incompleta altera os valores de massa relatados.
Esse cálculo revela uma lacuna comum nas especificações. Um comprador pode definir apenas a produtividade do alumínio, deixando o dimensionamento dos sistemas de rejeição a cargo de suposições. Registre a carga máxima de contaminantes por campanha, bem como a média diária. Um lote pequeno e sujo pode encher um pequeno silo de materiais ferrosos, mesmo quando a porcentagem média do turno parece modesta.
Imagem 2. A decisão sobre o contaminante é tomada antes da trituração: se estiver dentro da faixa permitida, remover; se não estiver, reter para identificação ou rejeitar dessa linha de produção.
Crie campanhas de feed em vez de esvaziar as caixas aleatoriamente
Uma meta nominal de 5 t/h diz pouco sobre a forma como a tremonha é carregada. Cinco toneladas de chapas finas ocupam um volume diferente de cinco toneladas de carcaças fundidas. Se um carregador alternar entre esses extremos, a tonelagem por hora pode parecer aceitável, enquanto a corrente, as reversões e a profundidade do leito do separador oscilam continuamente.
Uma ordem de mistura especifica a proporção alvo das formas primárias, a classe de aditivo permitida, a quantidade máxima recorrente, o código de condição e a ordem em que os compartimentos são introduzidos. O objetivo não é uma mistura laboratorial perfeita. Trata-se de evitar que vários compartimentos problemáticos entrem como um único bloco não planejado.
Exemplo de lógica de controle: Se as peças fundidas densas forem uma minoria recorrente, distribua seus compartimentos ao longo da campanha, em vez de colocar toda a fração de peças fundidas em uma única seção da esteira. Se os perfis longos forem a matéria-prima predominante, utilize sua distribuição real de comprimento ao verificar o comportamento da tremonha. A separação guia de alimentação de perfis de alumínio aborda detalhadamente os controles de transição.
Acompanhe tanto a participação em massa quanto a participação em volume. A massa determina a contabilidade da produção; o volume, muitas vezes, determina se a esteira transportadora e a tremonha conseguem manter um leito estável. No caso de sucata mista irregular, um breve teste cronometrado da carregadeira pode revelar quantas descargas de caçamba por minuto geram uma carga estável no motor. Registre esse padrão de carregamento junto com o registro da campanha.
Um cálculo de mistura que os operadores podem verificar
Suponha que seja aprovada uma campanha de 20 t com 601 esqueletos de perfil/chapa 3T, 251 chapas leves 3T e 151 peças fundidas recorrentes 3T. As massas planejadas são 12 t, 5 t e 3 t. Divida cada massa planejada pela massa líquida média de seus compartimentos de origem para estimar o número de compartimentos e, em seguida, distribua a fração de 3 t de peças fundidas ao longo da campanha.
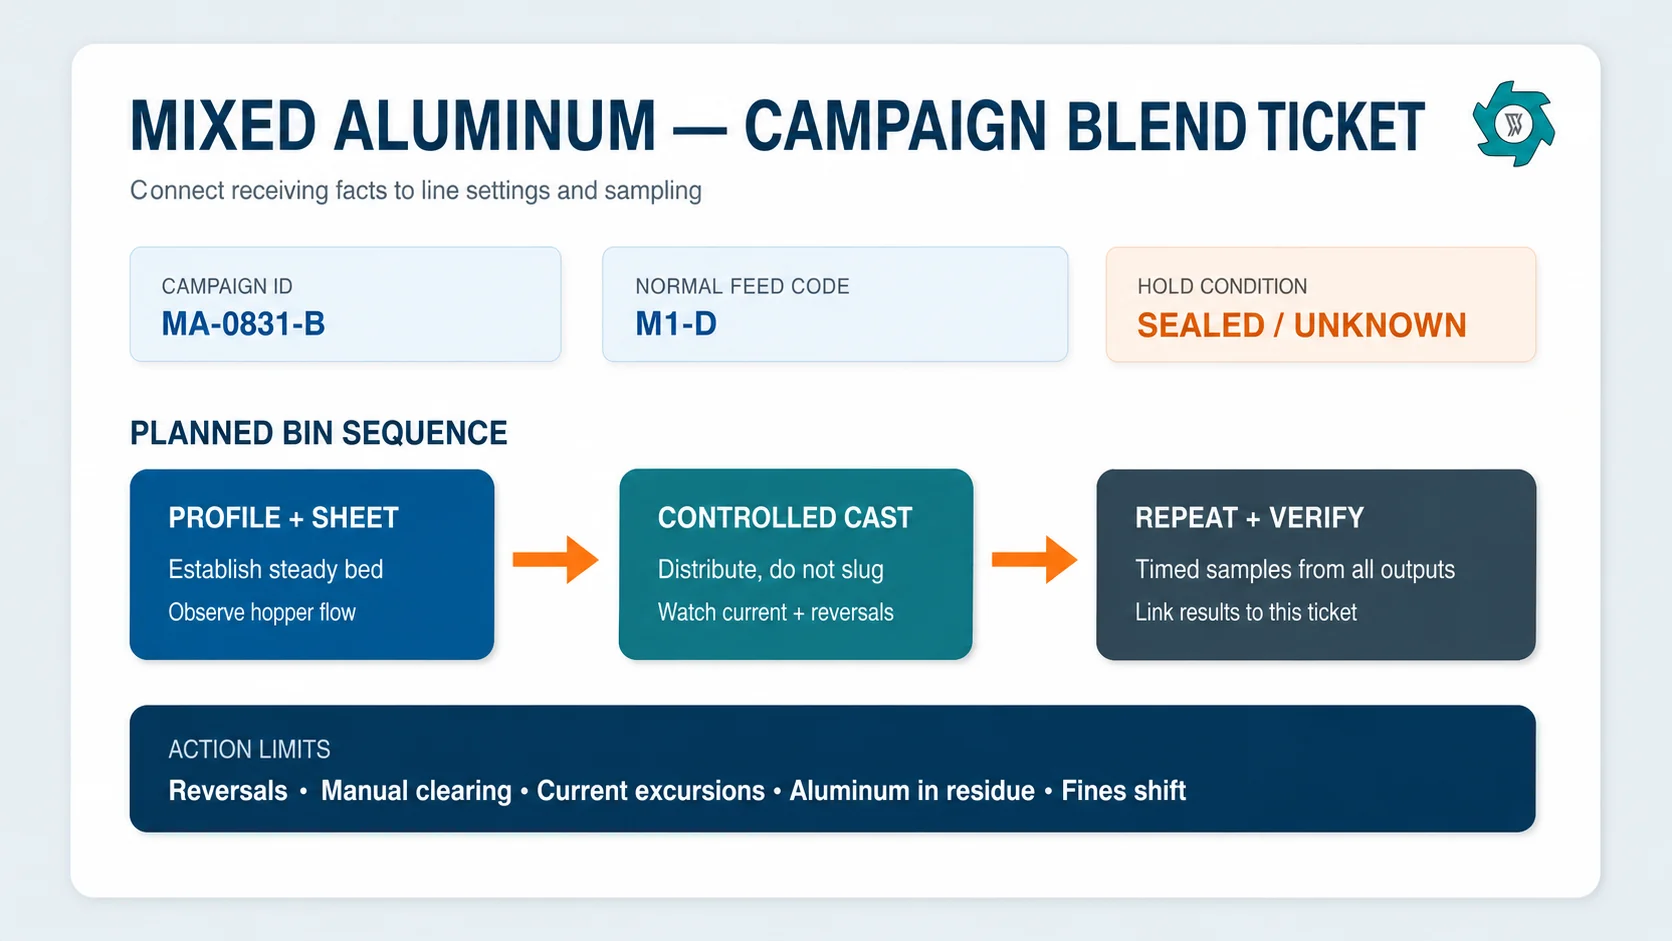
Adicione duas regras de limite ao ticket. Primeiro, estabeleça um limite máximo para o número de compartimentos difíceis consecutivos. Segundo, defina o desvio máximo em relação à proporção planejada que um operador pode aceitar sem a revisão de um supervisor. Se o estoque disponível não for suficiente para formar a mistura aprovada, crie um novo registro de campanha.
Imagem 3. Um ticket de mistura vincula os dados recebidos à campanha em andamento. Ele registra o que pode ser inserido, como é distribuído e quais observações desencadeiam uma alteração.
Definir a meta de trituração por função
A trituração primária deve resolver um problema específico: tornar as peças longas adequadas para alimentação, separar materiais aglutinados ou produzir um tamanho que a próxima máquina possa processar. A triturador de eixo duplo pode proporcionar uma redução de tamanho grosseira e de alto torque para materiais volumosos, mas a máquina ainda precisa de um tamanho máximo, espessura de parede, limite de partes densas e limite de contaminação previamente acordados.
Não reduza o tamanho do produto final apenas para que ele pareça uniforme. Uma redução excessiva pode aumentar a área de superfície, o desgaste e a quantidade de partículas finas. Isso também pode fazer com que o alumínio de boa qualidade seja transferido para uma fração mais difícil de recuperar. O ponto final útil é o produto de granulometria mais grossa que alimente a etapa seguinte de maneira confiável e exponha as impurezas que precisam ser separadas.
As devoluções internas de ligas conhecidas constituem um caso especial. Sua composição química pode já estar controlada; portanto, misturá-las à sucata do pátio pode comprometer a rastreabilidade. Se houver a necessidade de melhorar o manuseio de canais de alimentação volumosos ou peças fundidas rejeitadas, mantenha-os em uma campanha de devolução separada. O guia de devolução da Foundry explica por que o fluxo e a alimentação do forno — e não a liberação genérica — normalmente determinam essa função.
Fique de olho no comportamento do feed, não apenas na média por hora
Registre a corrente do motor, as inversões de marcha, o tempo de funcionamento em vazio, as interrupções na alimentação e as reinicializações manuais. Períodos repetidos de funcionamento em vazio, seguidos por um pico acentuado, geralmente indicam a formação de pontes elétricas ou picos de corrente no carregador. Picos associados a uma determinada classe de lote apontam para uma geometria complexa, um item denso não removido ou um nível de fixação fora da faixa comprovada.
Utilize dois valores de rendimento:
Velocidade bruta de avanço: toda a massa que entra no período de teste controlado.
Taxa de alumínio aceita: produção de alumínio comercializável ou aprovada para os setores a jusante, após a dedução de materiais ferrosos, resíduos, finos e produto retido.
Uma fábrica pode aumentar a alimentação bruta enquanto a produção aceita diminui. Isso ocorre quando a linha está sobrecarregada, a separação piora, um separador recebe um leito instável ou alumínio de boa qualidade é rejeitado junto com os resíduos. A produção diária deve, portanto, ser comparada por classe de alimentação e mistura, e não como uma média mensal indiferenciada.
Calcular a produção efetiva aceita
Produção efetiva aceita = taxa de produção bruta × taxa de utilização do tempo de operação × rendimento do produto aceito.
Em uma mudança ilustrativa, uma linha opera a 6 t/h quando o material está em movimento, gasta 82% do tempo programado em operação e envia 78% da massa de entrada para o produto de alumínio aceito. A produção efetiva aceita é 6 × 0,82 × 0,78 = 3,84 t/h do tempo programado. A massa restante não é automaticamente considerada “perda”; ela inclui frações ferrosas e outras frações removidas corretamente. O alumínio encontrado nessas correntes de rejeitos constitui a perda de metal recuperável, que precisa ser medida separadamente.
A baixa utilização do tempo de operação indica problemas relacionados à alimentação, limpeza, manutenção ou bloqueio em etapas posteriores do processo. O baixo rendimento do produto aceito pode ser resultado de uma matéria-prima realmente suja, de uma especificação mais rigorosa do produto ou de rejeição excessiva. A baixa recuperação de alumínio no balanço de massa indica problemas relacionados à liberação, classificação por tamanho ou controle do separador.
Amostrar todos os fluxos de saída e fechar o balanço
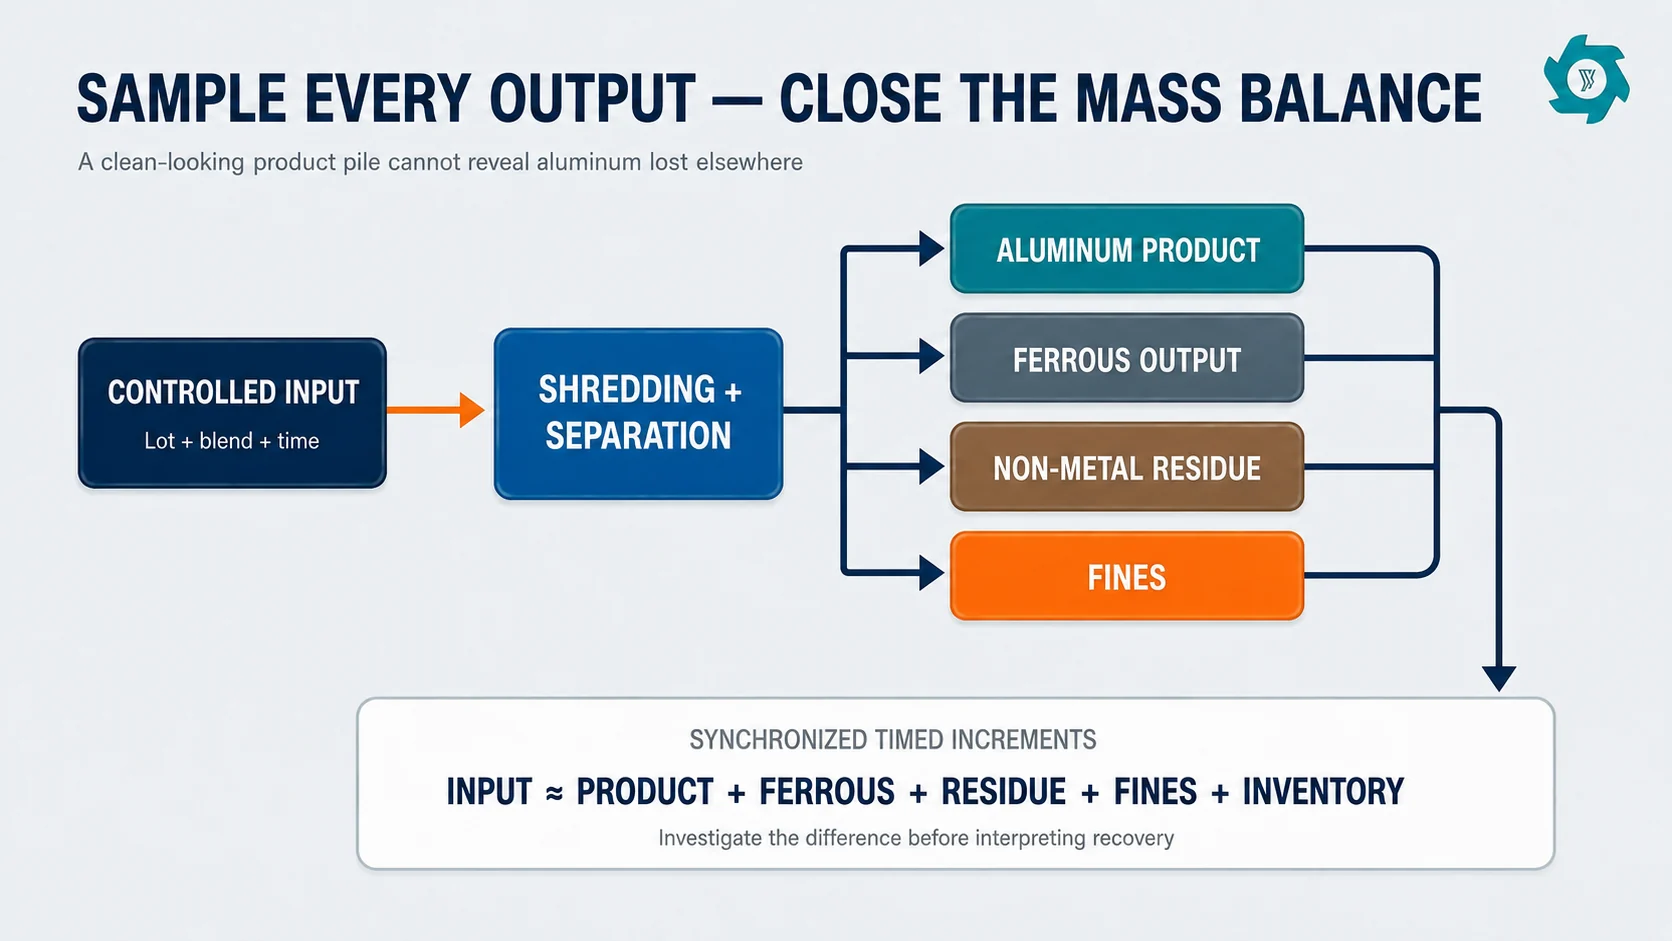
O produto limpo é apenas uma parte do resultado. Em um intervalo de amostragem fixo, colete amostras em intervalos cronometrados do produto de alumínio, da produção de metais ferrosos, dos resíduos não metálicos e das partículas finas. Combine as amostras em uma amostra composta da campanha e, em seguida, inspecione ou teste cada fluxo utilizando um método adequado ao contrato.
Massa de entrada ≈ alumínio aceito + resíduos ferrosos + resíduos não metálicos + finos + estoque retido do processo + diferença medida na amostragem/manuseio.
Se o saldo não se encaixar dentro da tolerância acordada pela unidade, não conclua imediatamente que há um problema de separação. Primeiro, verifique se há material remanescente nas esteiras transportadoras, silos, peneiras e ímãs; se houve variação na umidade; o tempo de funcionamento da balança; e se as amostras foram devolvidas ou retidas. Em seguida, compare o teor de alumínio em cada fluxo de rejeitos.
Use um relógio de amostragem sincronizado
Escolha um intervalo fixo após a linha atingir um fluxo estável — por exemplo, uma coleta de cada saída ativa no mesmo horário programado. Não colete a amostra do produto durante a operação estável e a amostra de resíduo somente após um entupimento. Essas amostras descrevem diferentes estados do processo. Identifique cada coleta com o ID da campanha, a hora, a condição operacional e qualquer intervenção ocorrida no intervalo anterior.
Mantenha separadas as amostras coletadas na inicialização, durante a operação estável e na limpeza após o desligamento. O material da inicialização pode incluir estoque antigo proveniente de transportadores ou silos; a limpeza após o desligamento pode concentrar partículas finas. Misturá-las sem identificação pode fazer com que uma campanha estável pareça pior ou melhor do que realmente foi.
Estabeleça uma linha de base de comissionamento antes de definir alarmes
Os números de alarme genéricos raramente são úteis para um fluxo misto. Durante o comissionamento, estabeleça uma linha de base para cada classe de campanha aprovada. Deixe o sistema em operação por tempo suficiente para que o nível da tremonha, as esteiras transportadoras, as peneiras e os separadores se estabilizem. Em seguida, registre pelo menos os seguintes dados por intervalo de tempo:
toneladas brutas e aceitas;
tempo de operação, tempo ocioso e minutos de parada codificados por motivo;
estornos e eventos de baixa manual;
carga motora mediana e máxima durante a alimentação estável;
massa de material ferroso, resíduos e partículas finas;
alumínio encontrado em cada fluxo de rejeitos;
limpeza da tela, limpeza do ímã e troca do compartimento.
Defina um intervalo de alerta com base no comportamento de referência repetível e, em seguida, confirme-o com novas campanhas. Uma mudança sustentada — como o aumento das reversões em três campanhas comparáveis — fornece evidências mais sólidas de que o alimentador, as condições da lâmina ou a prática de carregamento foram alterados.
Utilize códigos de motivo em vez de um único campo de “tempo de inatividade”. No mínimo, separe as seguintes situações: falta de alimentação a montante, ponte na tremonha, reversão/paralisação do triturador, limpeza do ímã ou da peneira, silo cheio a jusante, inspeção planejada e parada não relacionada à unidade. Caso contrário, um problema de alimentação pode ser erroneamente relatado como falta de confiabilidade do triturador, ou um gargalo a jusante pode ficar oculto nos índices de disponibilidade de toda a fábrica.
Imagem 4. Colete amostras sincronizadas de cada saída. A qualidade do produto e a recuperação de metal não podem ser avaliadas apenas a partir da pilha de alumínio.
Crie limites de controle que permitam aos operadores tomar medidas
Um limite de controle deve levar a uma resposta definida. Escolha um número reduzido de observações que possam ser medidas de forma confiável: reversões por tonelada aceita, eventos de limpeza manual por hora, desvios máximos de corrente, presença de alumínio nos resíduos, contaminação por metais ferrosos no produto, tempo de entupimento da peneira e minutos de paradas não planejadas.
Sinal
Primeira verificação
Ação possível
O número de reversões aumenta após a criação de uma nova pasta
Código do lote, itens compactos, quantidade máxima por unidade e padrão de carregamento
Interrompa a operação desse compartimento, inspecione e reclassifique antes de alterar as configurações da máquina.
A corrente está estável, mas a perda por resíduos aumenta
Distribuição granulométrica, liberação de partículas aderidas e profundidade do leito do separador
Ajuste a dosagem ou a filtragem; avalie se é realmente necessária uma maior liberação.
A produção de metais ferrosos aumenta repentinamente
Lote do fornecedor e nível de vinculação a etapas anteriores
Separe a campanha e decida se a pré-seleção é econômica.
Aumento da proporção de multas
Proporção de material frágil/leve na alimentação, recirculação excessiva e condição do cortador/peneira
Reduzir o processamento excessivo evitável e revisar o tamanho alvo.
Alterações na deposição de poeira
Lote rico em finos secos, recinto, extração e limpeza
Pare e siga o procedimento de risco de poeira do local; não improvise medidas de controle.
A OSHA observa que os riscos associados à poeira combustível dependem do material, da forma das partículas e das condições operacionais; portanto, é essencial realizar uma avaliação específica para cada instalação.4 As conclusões da UE sobre as melhores técnicas disponíveis (BAT) para o tratamento de resíduos também enfatizam a pré-aceitação, a aceitação, o rastreamento e o controle de entrada dos resíduos, em vez de tratar todos os resíduos recebidos como equivalentes.5
Use três lotes no FAT
Teste os três lotes divulgados separadamente antes de qualquer demonstração conjunta:
Lote normal: a composição que se espera que ocupe a maior parte das horas de operação.
Lote recorrente difícil: as formas ou acessórios que costumam causar preocupação, e não um objeto atípico que deva ser rejeitado na fase inicial do processo.
Lote de fronteira: material próximo do tamanho, da densidade ou do nível de contaminação máximos acordados.
Para cada lote, registre a massa de entrada e a massa de saída aceita, o tempo decorrido e o tempo de operação, as intervenções do carregador, as reversões, os travamentos, a liberação manual, a tendência atual e as amostras de todas as saídas.
A FAT também deve seguir o procedimento para situações anormais: detecção, parada, isolamento, acesso seguro e reinício. Confirme se os operadores conseguem acessar os pontos de inspeção, limpar os ímãs e as peneiras, remover o material preso de acordo com o procedimento de isolamento aprovado e identificar qual campanha produziu cada compartimento de saída.
Informações a serem enviadas antes da seleção do equipamento
histórico do lote por origem, massa e forma dominante do alumínio;
fotos de materiais comuns, difíceis e limítrofes, incluindo o fundo das caixas;
dimensionamentos recorrentes de maior porte, espessura de parede e peças com densidade incomum;
frações estimadas de metais ferrosos, plástico/borracha, sujeira, umidade, óleo e partículas finas;
itens lacrados, pressurizados, perigosos e outros itens proibidos;
especificação de segregação de ligas exigida e especificação de aceitação na fase posterior do processo;
meta de toneladas aceitas por turno, duração da campanha e frequência de troca;
restrições atuais relacionadas ao carregador, transportador, funil, separador e descarga;
requisitos do local relativos a poeira, incêndio, ruído, emissões e interfaces de águas residuais;
os lotes de FAT propostos e o método de medição.
A Associação do Alumínio observa que a sucata separada por composição química ou tipo de liga mantém mais valor do que a sucata misturada entre diferentes ligas e outros materiais.6 Um triturador e um ímã podem melhorar a preparação física, mas, por si só, não restauram a identidade da liga após a mistura de tipos incompatíveis.
Perguntas frequentes
Um triturador é capaz de processar todos os tipos de sucata mista de alumínio?
Não. Uma máquina configurada pode atender a um intervalo de alimentação acordado, mas perfis longos, chapas finas, peças fundidas densas e conjuntos contaminados impõem diferentes requisitos de alimentação, torque e separação. A especificação deve definir a composição normal, os lotes-limite e os itens proibidos.
O alumínio contaminado deveria ser triturado para facilitar a triagem?
Somente quando a redução do tamanho revelar uma fixação recuperável ou criar a faixa de tamanho exigida pela próxima etapa de separação. Recipientes vedados, resíduos perigosos e peças estranhas de grande porte devem ser removidos ou isolados antes da trituração.
Como se mede o desempenho quando a composição da ração muda?
Registre cada lote e mistura e, em seguida, meça as toneladas aceitas, o tempo de operação, as reversões, as paradas e as amostras de cada fluxo de produção. Compare o desempenho dentro de classes de alimentação definidas, em vez de calcular a média de campanhas diferentes entre si.
Que tipo de sucata mista deve ser utilizada para um teste de aceitação em fábrica?
Utilize três lotes divulgados: o mix de produção normal, um mix difícil recorrente e um lote limite próximo ao limite de alimentação acordado. Mantenha-os identificáveis durante o teste para que uma média favorável não possa ocultar um desempenho insatisfatório na fração difícil.
Defina a janela de alimentação antes de escolher a linha
Envie fotos representativas do lote, o número máximo de peças recorrentes, estimativas de anexos e contaminação, produção exigida, frequência da campanha e o método de aceitação na etapa posterior. Podemos analisar os limites do material de alimentação, as necessidades de pré-classificação, a capacidade de trituração e um plano realista para o Teste de Aceitação no Local (FAT).
David atua na área de equipamentos industriais de trituração e reciclagem, incluindo avaliação de materiais, seleção de trituradores, configuração de processos e planejamento de linhas de reciclagem.
Fale com nossos Especialista em máquinas trituradoras
Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.


 Entrega rápida
 Confiável
 Certificado
 Com experiência