Problemas de alimentação do triturador de geladeira: formação de pontes, sobrecarga, reversão e atolamento
Quando os compartimentos dos refrigeradores deixam de alimentar corretamente, o sintoma visível costuma ser atribuído ao triturador: “formou-se uma ponte”, “sobrecarregou”, “fica revertendo” ou “empacou”. A formação de ponte é geralmente um problema de fluxo de material acima da zona de corte confiável. A sobrecarga é um evento de carga dentro do sistema de corte ou de acionamento. A reversão automática é uma resposta de recuperação. Um verdadeiro emperramento é o que ocorre quando a máquina não consegue restabelecer o corte normal para frente sem intervenção.
Um diagnóstico incorreto leva a uma solução incorreta. Aumentar a potência do acionamento não resolverá o problema de um compartimento que fica suspenso acima das lâminas, e trocar a tremonha não corrigirá um transportador de descarga entupido. O objetivo prático é manter os compartimentos autorizados e preparados em movimento, lidando com eventos que possam ser corrigidos e mantendo um registro que mostre quando o processo está se desviando.
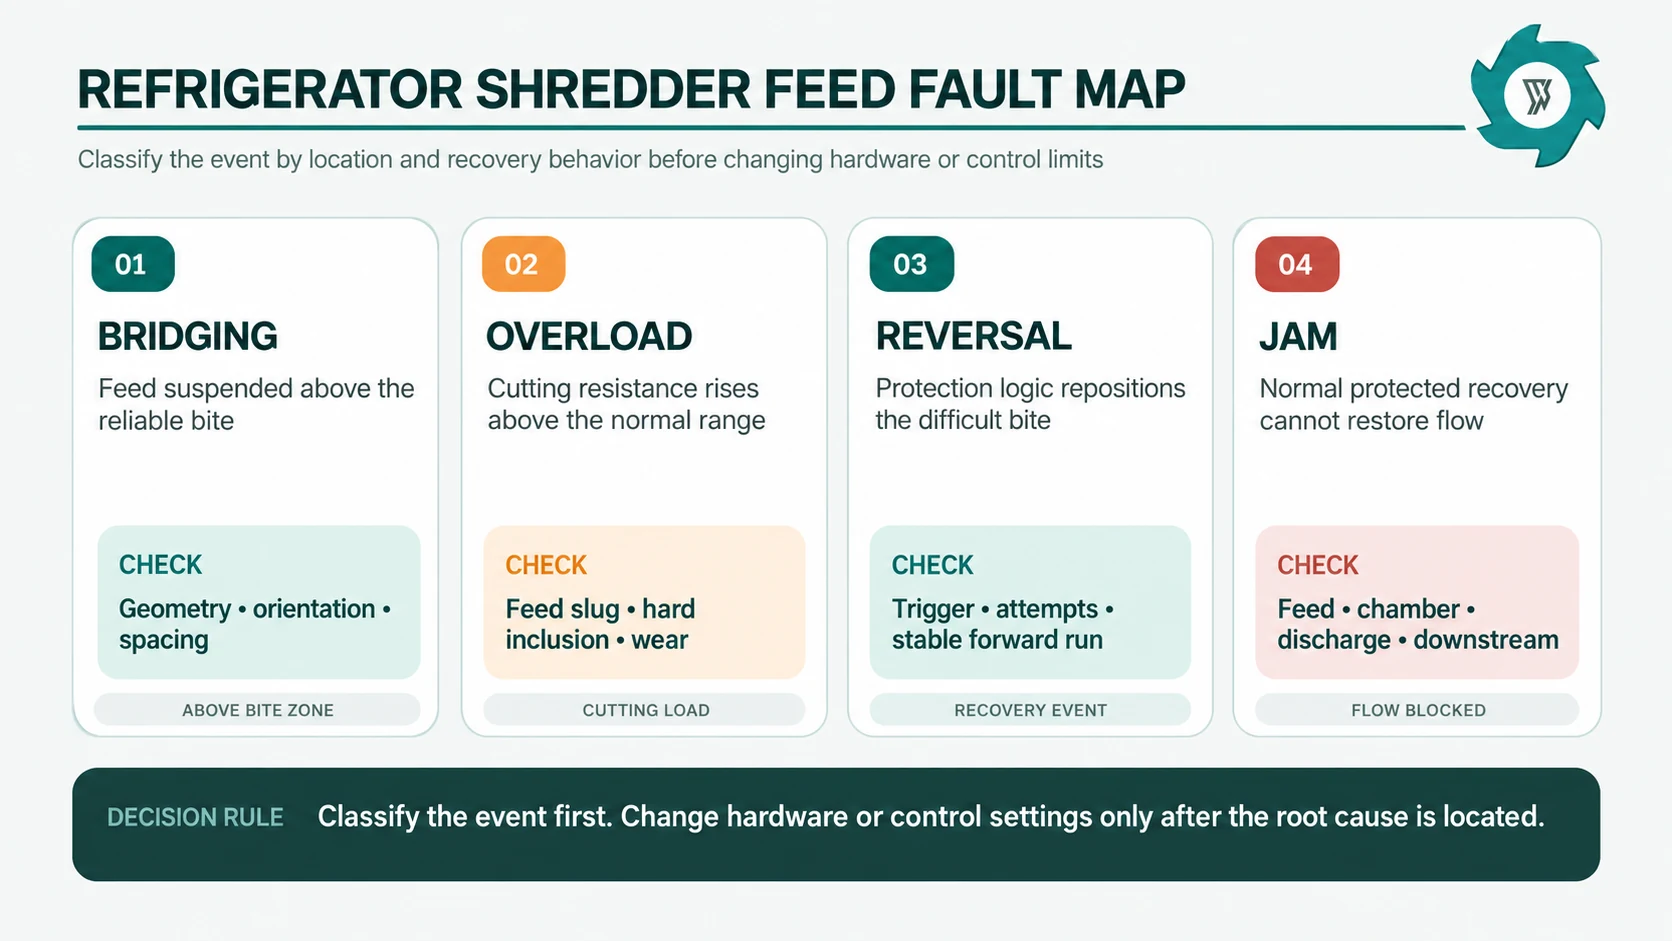
A formação de ponte, a sobrecarga, a inversão e o emperramento são quatro condições diferentes
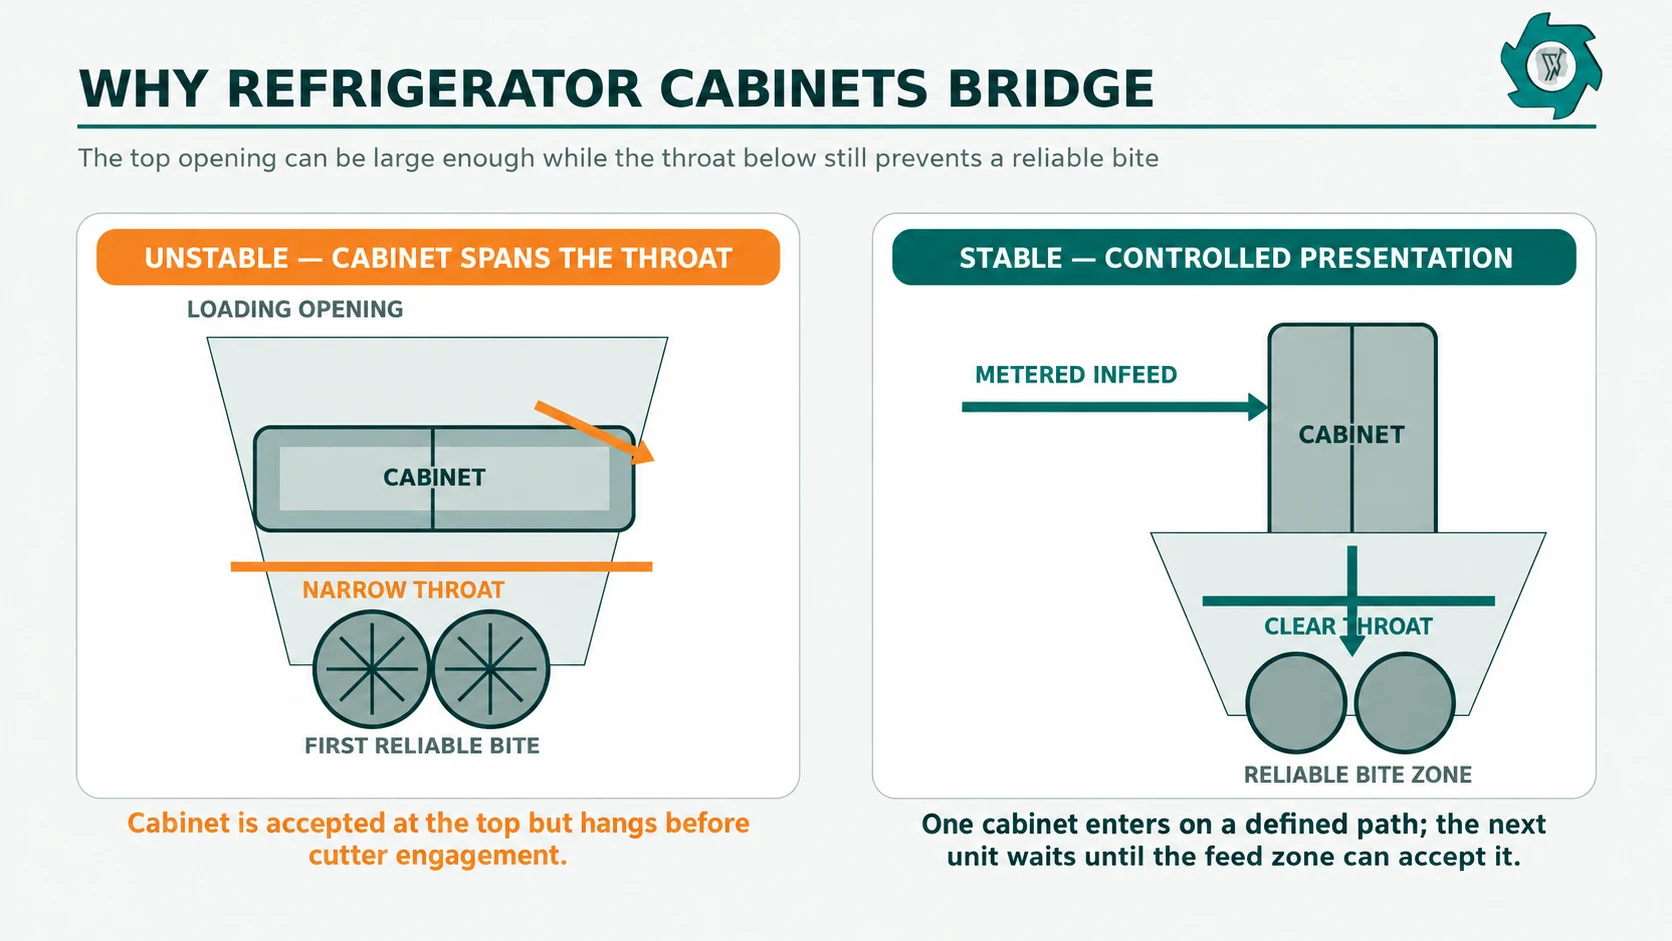
O gabinete de uma geladeira é leve em relação ao seu volume, oco e deformável. Mesmo após a separação de resíduos, duas unidades semelhantes podem ser inseridas de maneiras diferentes: com a porta na frente, de lado ou parcialmente amassadas. Uma abertura ampla da tremonha pode acomodar o gabinete, enquanto uma passagem mais estreita abaixo ainda permite que ele fique preso antes que os cortadores consigam uma aderência firme.
O atual Guia de dimensionamento de trituradores para geladeiras aborda o envelope do gabinete, a massa da unidade e a tarefa de produção. A resolução de problemas começa uma etapa depois: uma vez definido o envelope de alimentação aprovado, o que um evento de alimentação anormal realmente significa?
Evento observado
O que está acontecendo
Primeira linha de diagnóstico
O que não se deve presumir
Conexão
O material do gabinete ou o material dobrado obstrui o caminho de alimentação e não permite uma fixação confiável
Geometria, orientação, condição do feixe, gargalo da tremonha, método de carregamento
Que uma potência maior do motor fará com que o material seja puxado e nunca chegue às lâminas
Sobrecarga
A resistência ao corte ou a carga na câmara ultrapassam a faixa normal de controle
Tamanho do lote, inclusões duras, condição da lâmina, taxa de avanço, restrição de descarga
Que toda sobrecarga comprova que a máquina é de capacidade insuficiente
Estorno automático
A lógica do PLC ou do inversor afasta o material de uma área de corte difícil e tenta novamente
Se a recuperação é rápida, repetível e seguida por uma corrida estável em frente
Essa inversão frequente é normal, simplesmente porque a máquina se recupera
Geléia
O material permanece retido ou o fluxo continua bloqueado após a lógica normal de recuperação
Identifique o local: alimentação, câmara, zona do eixo/cortador, descarga ou interface a jusante
Que o bloqueio esteja sempre dentro da câmara de corte
Figura 1. Utilize a localização observada e o comportamento de recuperação para classificar o evento antes de alterar as configurações ou o hardware.
Comece com a alimentação aprovada do refrigerador, e não com o código de alarme
A solução de problemas só funciona quando o material recebido é controlado. Uma linha projetada para gabinetes de geladeiras despoluídos não deve ser avaliada enquanto estiver recebendo compressores não declarados, vidro, eletrodomésticos não relacionados ou aparelhos intactos de origem desconhecida. Para projetos nos EUA, a recuperação de refrigerante continua sendo um requisito de descarte na fase inicial; a capacidade mecânica não substitui esse limite de manuseio.[1] O linha de reciclagem de geladeiras fora de uso mostra como fica a trituração de armários após a inspeção e o pré-tratamento e antes da liberação, do manuseio da espuma e da separação de materiais.
Registre a classe do equipamento, a condição de preparação, a massa aproximada, as dimensões, os acessórios remanescentes e a orientação de carregamento. O objetivo é distinguir um problema recorrente em uma família de gabinetes aprovada de uma matéria-prima que tenha se desviado das condições acordadas. Um pico repentino de reversão após um novo lote sugere variação na matéria-prima; um aumento gradual sem alteração na matéria-prima aponta para desgaste, folga, acúmulo de resíduos, sensores ou restrições a jusante.
A formação de pontes é, antes de mais nada, um problema de geometria e de disposição, e só depois um problema de torque
A formação de ponte ocorre quando um gabinete, várias peças encaixadas ou seções longas de chapas dobradas criam um arco ao longo do trajeto de alimentação. A tremonha pode parecer cheia enquanto a carga do cortador diminui, pois, na verdade, pouco material está chegando à zona de trabalho. A ponte pode então desmoronar repentinamente, produzindo a condição oposta: um grande pedaço entra de uma só vez e a carga do acionamento dispara. Os operadores podem descrever toda a sequência como “sobrecarga”, mesmo que a sobrecarga tenha sido o segundo evento e a formação de ponte tenha sido a causa principal.
Observe até onde o armário se estende. As dimensões importantes não se limitam apenas à abertura superior. Verifique a passagem mais estreita acima dos eixos, saliências internas ou mudanças no ângulo da parede, a liberdade disponível para o armário girar e a distância vertical até o primeiro ponto de fixação confiável. Um armário que fica apoiado na horizontal entre duas paredes se comporta de maneira diferente do mesmo armário quando posicionado com a borda na frente. Conjuntos de portas, tubulações expostas, suportes ou painéis parcialmente dobrados também podem ficar presos em transições que parecem inofensivas em um desenho de disposição geral.
Uma garra que solta vários gabinetes de uma só vez pode criar um conjunto autossustentável, mesmo quando cada unidade está em condições adequadas. Um transportador dosador só ajuda se o espaçamento e a lógica de parada/partida impedirem que o próximo gabinete empurre um que esteja parado. A necessidade de ajustes manuais rotineiros por parte do operador é um indício de uma interface de alimentação instável.
Figura 2. Uma grande abertura de carregamento não impede a formação de pontes se o gabinete puder atravessar uma garganta mais estreita antes do primeiro engate confiável.
Evidências que apontam para a construção de pontes
Indícios típicos incluem um funil visivelmente cheio com carga de corte excepcionalmente baixa, longos intervalos sem carga seguidos por picos repentinos de carga, travamentos repetidos na mesma altura do funil e frequência de ocorrência que varia significativamente de acordo com a orientação do gabinete ou o método de carregamento. Essas pistas devem ser confirmadas por meio de observação segura a partir de pontos de visualização previstos ou por câmeras, e não contornando proteções ou colocando as mãos na área de alimentação.
Quando a formação de pontes for confirmada, as medidas podem incluir uma revisão da transição da tremonha, um melhor espaçamento entre os gabinetes, uma orientação definida da apresentação ou alterações nos controles que interrompam a alimentação a montante antes que se forme uma pilha.
Sobrecarga significa que o sistema de corte está encontrando mais resistência do que o processo normal é capaz de suportar
Uma sobrecarga se inicia no caminho da carga. Dependendo da arquitetura do acionamento e do controle, a máquina pode detectar aumento na corrente do motor, no torque, na pressão hidráulica, na queda de velocidade ou uma combinação desses sinais. A causa pode ser totalmente recuperável: duas dobras da caixa entram ao mesmo tempo, um canto reforçado atinge as lâminas em um ângulo desfavorável ou um componente permitido causa um corte curto e forte. O mesmo alarme também pode ser causado por um pedaço de alimentação defeituoso, um componente denso não aprovado, lâminas desgastadas, folga incorreta, acúmulo de material ou uma descarga bloqueada.
Um contador de sobrecarga, por si só, tem valor limitado. Associe cada evento ao seu contexto: o carregamento recente do armário, o estado do alimentador a montante, a disponibilidade a jusante, a tentativa de recuperação e a quantidade de corte direto estável que se seguiu. Ciclos repetidos de parada-reversão-nova tentativa têm um significado diferente de uma única sobrecarga grave recuperável.
Separar eventos de carga recuperável única de instabilidade do processo repetitivo. Uma máquina protegida deve suportar resistências irregulares, mas uma linha que passa grande parte de seu tempo produtivo em marcha à ré não é saudável simplesmente porque os eixos nunca chegam a travar completamente.
O artigo sobre triturador para geladeira de eixo duplo adequado faz a mesma distinção do ponto de vista da seleção da máquina: armários irregulares podem justificar a proteção contra sobrecarga, mas intervenções repetidas são indício de que a alimentação, a carga ou a interface precisam ser revisadas. Nesse caso, o passo importante é rastrear a sequência de eventos.
A reversão automática é uma função de recuperação, não uma capacidade de corte adicional
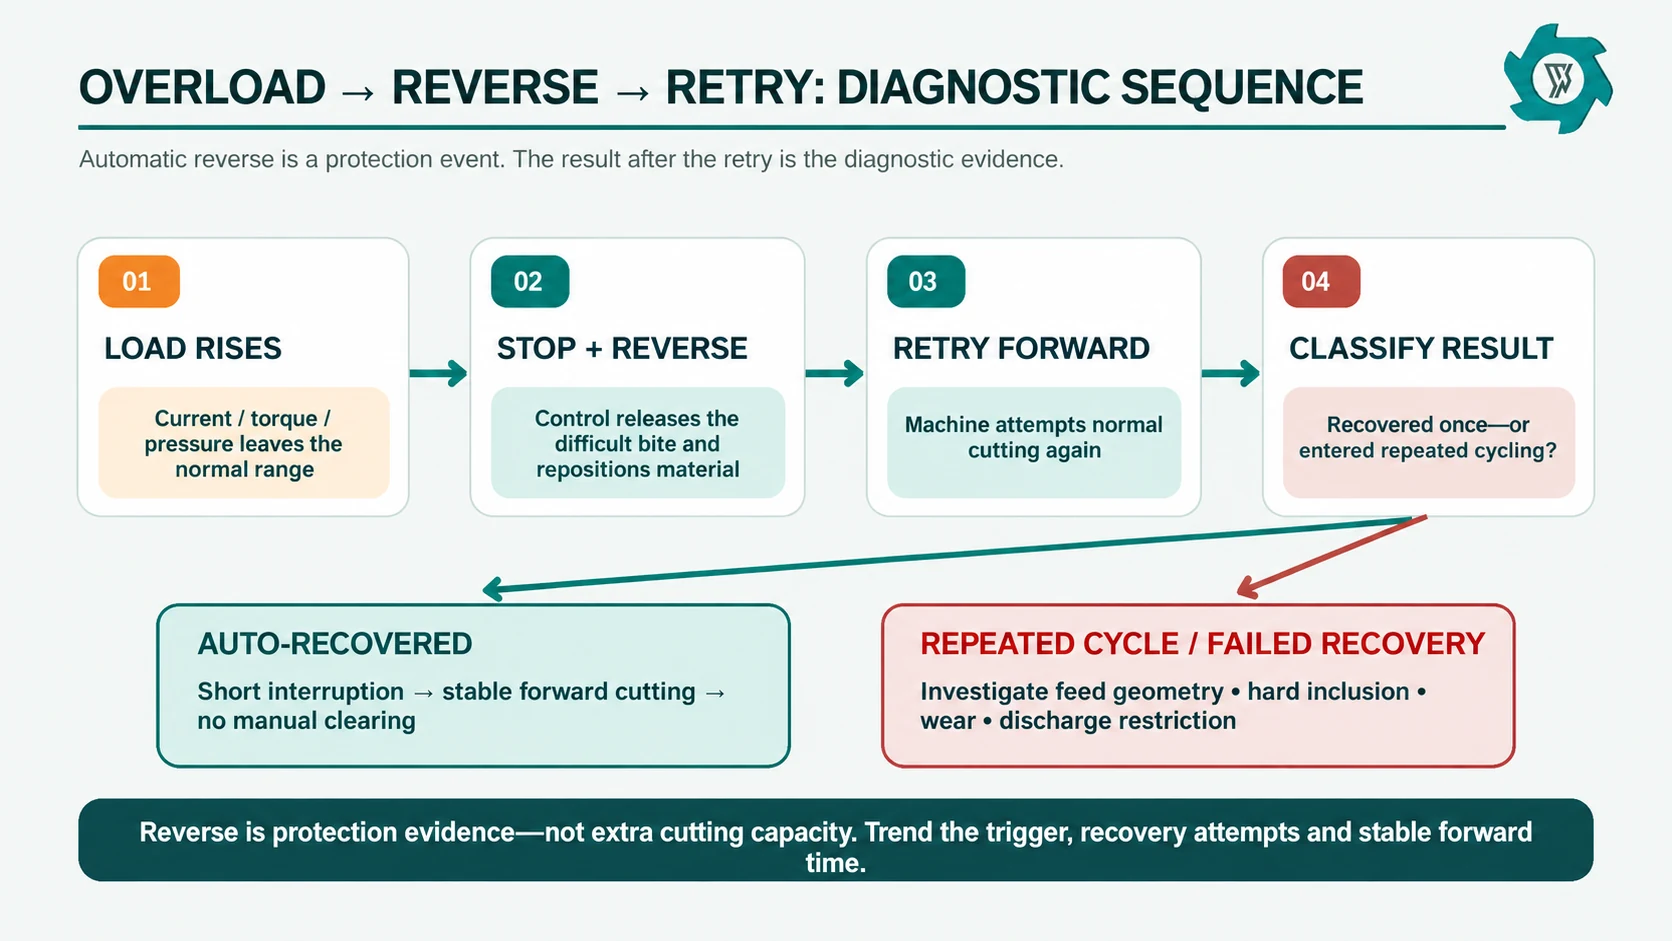
Em muitos trituradores industriais de baixa velocidade, a lógica de reversão automática libera um bloqueio difícil para que o material possa mudar de posição antes que o corte em sentido direto seja retomado. Registre o gatilho, as tentativas de recuperação e se a operação estável em sentido direto foi retomada sem a necessidade de desobstrução manual.
Uma recuperação adequada consiste em uma breve interrupção dentro de um período muito mais longo de corte normal. O ciclo repetido de marcha à ré e à frente é diferente. Prolongar o tempo de marcha à ré ou aumentar o limite de carga pode reduzir os alarmes sem resolver a causa; portanto, as alterações no controle devem permanecer dentro dos limites de engenharia documentados.
Figura 3. Trate cada estorno como um evento em uma sequência: gatilho, tentativa de recuperação, resultado e categoria da causa raiz.
Interprete os padrões de reversão, não apenas as contagens de reversão
Dez reversões ao longo de um turno têm um significado diferente de dez durante um gabinete. Registre o lote, a identificação do gabinete, o tempo de funcionamento contínuo entre os eventos e se houve perda de alimentação a jusante.
Não estabeleça um limite universal arbitrário de “reversões aceitáveis por hora”. O limite deve ser determinado com base em testes representativos, nos limites dos fornecedores e nos requisitos de produção. O limite significativo é aquele em que a recuperação automática ocasional se transforma em ciclos repetidos, intervenção, descarga instável ou desgaste anormal.
Um congestionamento só é confirmado quando se sabe onde o fluxo de material está bloqueado
Os operadores costumam dizer que “o triturador está entupido” quando, na verdade, o problema está a jusante. Uma esteira de descarga pode parar, uma rampa de transferência pode ficar entupida, um painel de aço longo e dobrado pode ficar preso na máquina seguinte, ou um pedaço com muita espuma pode obstruir um ponto de transferência. Se a câmara de corte não conseguir descarregar, o material se acumula e a carga do triturador aumenta até que os controles reajam. Limpar apenas a área de corte não resolverá um bloqueio no ponto de transferência.
Antes do início dos trabalhos de manutenção, utilize o histórico de controle e os pontos de inspeção de segurança para determinar a localização provável. Verifique o status da parada da alimentação, a descarga do triturador, a esteira transportadora ou o britador seguinte e qualquer sensor de bloqueio. O Guia de redução de tamanho primária versus secundária da mesma forma, avalia a primeira máquina com base no que ela apresenta para a próxima etapa.
Um verdadeiro entupimento da câmara é a condição que persiste quando a sequência normal de recuperação protegida não consegue restabelecer o corte progressivo e o material fica preso na zona de corte ou ao redor dela. Nesse momento, a tarefa passa de recuperação da produção para serviço ou manutenção. A norma da OSHA sobre controle de energia perigosa inclui explicitamente a remoção de bloqueios nas atividades de serviço/manutenção, quando os trabalhadores podem ser expostos a energização inesperada ou energia armazenada.[2] O NIOSH também alerta que os acidentes relacionados à remoção de obstruções ocorrem quando a energia perigosa não é controlada adequadamente.[3]
Utilize uma matriz de falhas para classificar as causas relacionadas à alimentação, ao corte e à descarga
Sintoma
Verificações no lado da alimentação
Verificações de corte / da máquina
Verificações na descarga / a jusante
Funil cheio, nível de carga do cortador baixo
Garganta que atravessa o gabinete; unidades encaixadas; orientação; espaçamento entre alimentadores
A aderência só ocorre depois que o material atinge a zona de mordida
Geralmente secundário, a menos que o intertravamento a jusante tenha interrompido intencionalmente a alimentação
Pico acentuado na carga imediatamente após o carregamento
Carregamento de cartuchos; vários armários; componente físico não declarado
Engate da lâmina; bordas desgastadas; folga; evento de acionamento
Confirme se a descarga já estava desobstruída antes do pico
Ciclos reversos repetidos em uma família de gabinetes
Dimensões, construção, acessórios restantes, ângulo de apresentação
Condição da lâmina e carga de trabalho da máquina em relação ao avanço aprovado
Verifique se há resíduos grosseiros provenientes dessa família a jusante
Os eventos reversos aumentam gradualmente com o passar do tempo
Confirme se o feed não sofreu alterações
Desgaste, variação da folga, acúmulo de resíduos, condição do sensor ou do acionamento
Verifique se há acúmulo progressivo ou redução da disponibilidade a jusante
O triturador entra em sobrecarga após uma parada a jusante
Verifique se o intertravamento do alimentador interrompeu o fornecimento de material novo
Não encare isso, em primeiro lugar, como um problema de corte
Localize a correia, a calha, o triturador ou o ponto de coleta entupidos
A compensação manual está se tornando rotina
O formato de alimentação ou a apresentação podem estar incorretos
A máquina pode estar operando fora das condições nominais
O processo relacionado pode estar limitando a descarga
Essa matriz indica à equipe onde coletar evidências. Ela não autoriza nenhuma alteração na configuração, contorno de proteção ou método de desobstrução. Os procedimentos de operação e manutenção documentados pelo fabricante da máquina e a avaliação de riscos do local continuam sendo determinantes.
Reduzir a recorrência por meio do controle das interfaces ao redor do triturador
A maioria das falhas recorrentes na alimentação não é resolvida por um único componente. O trituramento em refrigeradores é uma cadeia de interfaces: recebimento, preparação, carregamento, tremonha, acionamento do cortador, descarga e a próxima máquina. Uma falha em uma interface geralmente se manifesta como um alarme em outra.
1. Tornar mais rigorosas as regras de recebimento e preparação
Defina as classes de gabinetes aprovadas, as dimensões máximas, o estado de preparação, a política relativa a compressores, a política relativa a vidros e os itens proibidos. Distinga os gabinetes “difíceis, mas normais” das unidades que excedem os parâmetros permitidos. Se um conjunto denso for permitido apenas como exceção ocasional, não permita que ele se torne, sem que se perceba, uma prática rotineira. O geral Guia de especificações do triturador para geladeira define os limites gerais da solicitação de cotação.
2. Armários de medidores, em vez de carregamento em lotes não controlados
Um triturador primário suporta variações melhor do que muitas máquinas de trituração fina, mas ainda assim precisa de uma taxa de alimentação recuperável. Utilize o sistema de controle a montante para impedir que o próximo compartimento entre quando a carga da câmara ou o status a jusante indicar “esperar”. Um tampão só ajuda quando sua liberação é controlada.
3. Considerar a disponibilidade a jusante como parte da prevenção de sobrecargas
Os intertravamentos devem impedir que o sistema de alimentação continue a carregar uma máquina cujo caminho de descarga esteja indisponível. A lógica exata varia de acordo com o projeto, mas o princípio é simples: um transportador a jusante parado não deve se tornar um depósito oculto sob um triturador em operação. Durante o comissionamento, teste a sequência de parada em condições seguras e planejadas e confirme quais dispositivos param, mantêm a parada ou acionam o alarme.
4. Análise conjunta das tendências de uso e do comportamento em eventos
O desgaste do cortador raramente se manifesta por meio de um único sinal claro. A linha pode, inicialmente, apresentar uma alimentação mais lenta, uma recuperação mais demorada, mais reversões em gabinetes que antes funcionavam bem, pedaços de descarga dobrados maiores ou maior frequência de intervenções. Compare os dados de eventos de tendência com a tonelagem processada e os resultados das inspeções. Se a alimentação estiver estável e o padrão de reversão apresentar uma tendência constante, as evidências de manutenção tornam-se mais convincentes do que as impressões do operador.
5. Evite que o manuseio de pó e espuma se torne uma restrição oculta
O processamento em câmara frigorífica produz espuma leve e partículas finas à medida que a estrutura da câmara é aberta e o material é liberado. Restrições ou acúmulos em torno de condutos fechados, pontos de extração ou equipamentos de coleta podem afetar o fluxo a jusante. A OSHA identifica o pó de plástico entre os materiais que podem apresentar riscos relacionados a poeira combustível e inclui as operações de reciclagem entre os setores em que esses riscos podem surgir.[4] Os sistemas de pó e espuma, portanto, precisam de um plano próprio de inspeção e manutenção.
Crie um registro de eventos capaz de identificar de fato as causas principais
referência de data, lote ou turno;
tipo de gabinete e estado de preparação;
dimensões e massa aproximadas, quando for o caso;
orientação ou método de carregamento;
tipo de evento: ponte, sobrecarga, reversão, parada ou congestionamento confirmado;
tempo decorrido na corrida e tempo de corrida contínua desde o evento anterior;
número de tentativas automáticas de recuperação;
se o corte normal para a frente foi retomado automaticamente;
se foi necessária a intervenção do operador ou a limpeza manual;
localização observada da obstrução;
o status dos equipamentos a jusante naquele momento;
resultado da inspeção após o isolamento seguro, caso tenha sido necessária manutenção.
Assim que os dados estiverem disponíveis, procure por padrões recorrentes. Eventos associados a uma determinada classe de gabinete sugerem um problema no envelope de alimentação. Eventos associados a um determinado operador de carregamento ou a um padrão específico da caçamba do carregador sugerem variabilidade na apresentação. Eventos que surgem após um intervalo de manutenção conhecido podem indicar desgaste. Eventos que coincidem com paradas a jusante estão relacionados à interface da linha.
O FAT deve comprovar uma recuperação estável, e não apenas que o triturador consiga resistir a um gabinete difícil
Um teste de aceitação de fábrica eficaz deve incluir gabinetes preparados de forma representativa e incorporar deliberadamente unidades difíceis, porém normais, dentro dos limites de alimentação acordados. Processe material suficiente para observar a consistência da alimentação, a transferência para a etapa seguinte e os padrões de eventos em um intervalo de tempo definido.
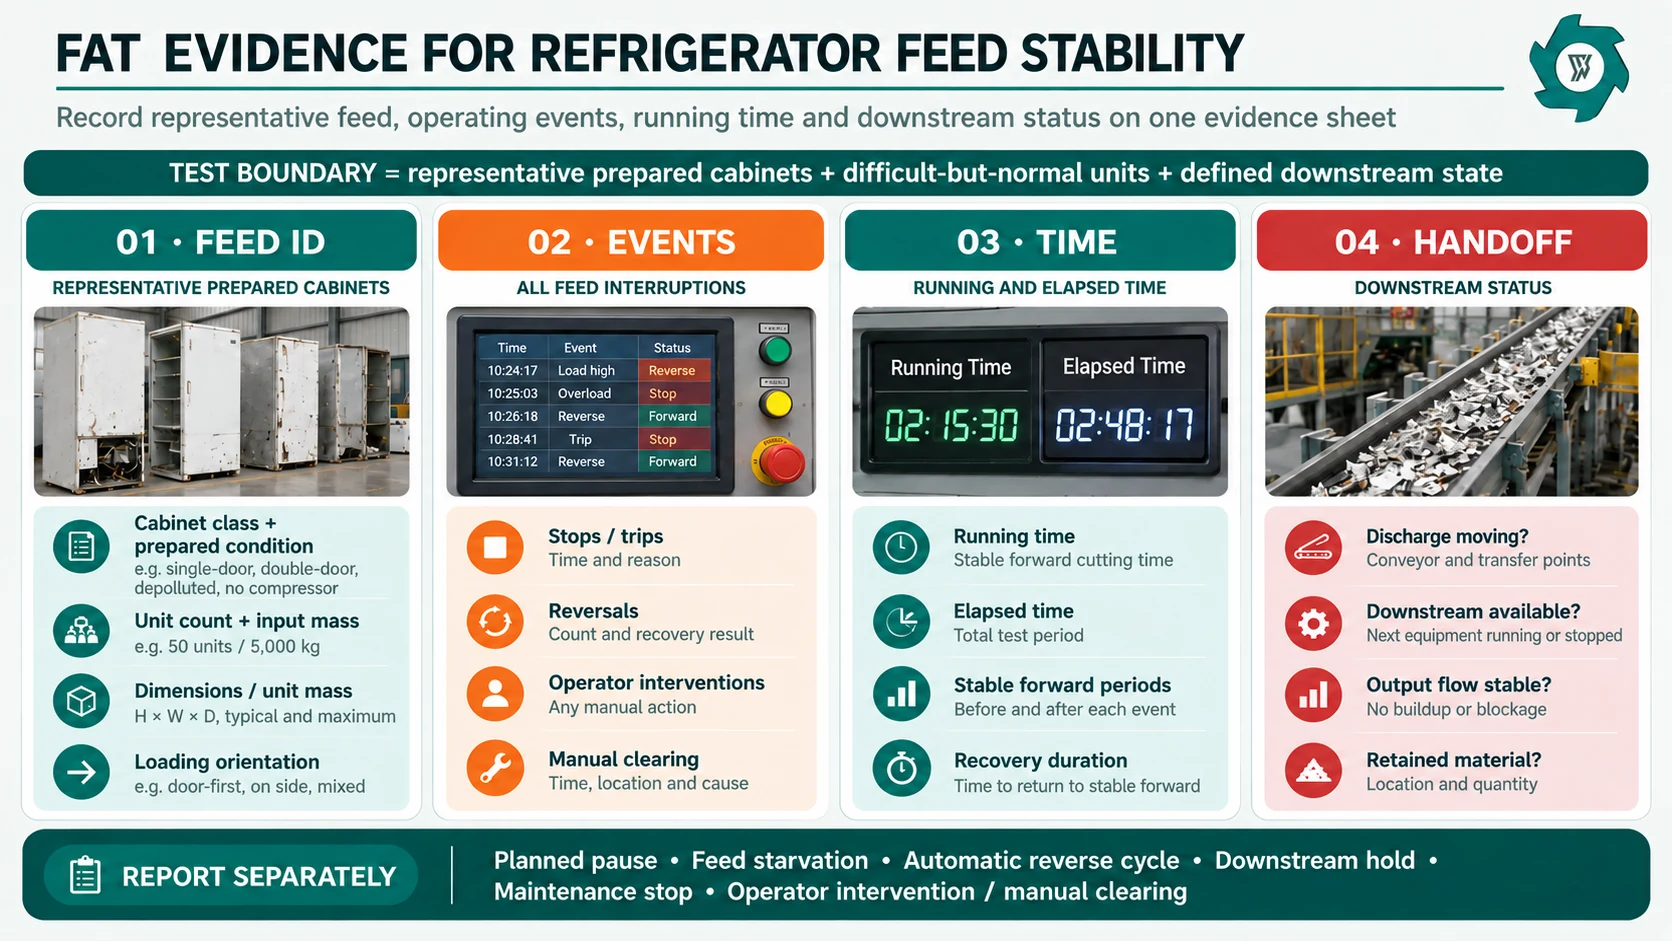
Registre a massa de entrada e a contagem de unidades, o tempo de operação e o tempo decorrido, as paradas, as reversões, os desligamentos, as intervenções do operador e a reinicialização manual. Identifique qual gabinete causou cada evento relacionado ao material. Se um gabinete fora da composição de produção de rotina for incluído apenas para testar o limite máximo aceitável, relate-o separadamente para que não distorça o resultado da produtividade de rotina. Para qualquer interrupção, indique se a recuperação foi automática e por quanto tempo a operação contínua e estável se manteve após o incidente.
O comprador precisa distinguir entre pausas planejadas, falta de alimentação, ciclos automáticos de reversão, retenções a jusante e paradas para manutenção. Da mesma forma, não se deve declarar “ausência de atolamentos” se os operadores estiverem reposicionando o material repetidamente. A remoção manual de atolamentos é um evento operacional e deve constar no registro do FAT.
Figura 4. Um FAT de estabilidade de alimentação relaciona gabinetes representativos, tempo de ocorrência, comportamento de recuperação e status das etapas subseqüentes em uma única folha de registro.
A remoção de congestionamentos é uma tarefa que envolve energia perigosa, não uma extensão da alimentação normal
Quando um entupimento exigir acesso a uma zona de perigo, a fábrica deve tratar a tarefa de acordo com seu procedimento documentado para controle de energia perigosa. A norma de controle de energia perigosa da OSHA exige o controle de energia nos casos em que a energização inesperada, a partida ou a liberação de energia armazenada possam causar ferimentos aos trabalhadores e inclui especificamente a limpeza ou o desobstruimento em sua definição de manutenção.[2] A energia armazenada pode incluir energia mecânica e hidráulica, e não apenas eletricidade, e é necessário verificar se há isolamento antes do início dos trabalhos sob a cobertura. A norma da OSHA sobre proteção de máquinas exige, separadamente, proteção contra riscos, incluindo pontos de operação, pontos de aperto de entrada e peças rotativas.[5]
A reversão automática não torna o acesso manual seguro. Uma parada de emergência não é o mesmo que isolamento de energia. Um comando de “desligar” no painel de controle pode interromper o movimento sem isolar todas as fontes de energia. Os procedimentos da unidade, o pessoal autorizado, a documentação específica da máquina e as normas locais determinam o método correto. O objetivo da solução de problemas é reduzir a frequência dessas intervenções.
Perguntas a serem incluídas na solicitação de cotação antes que problemas com a alimentação se transformem em pontos de discórdia durante o comissionamento
Quais tipos específicos de geladeiras e freezers estão incluídos no pacote de alimentação proposto?
Quais são as dimensões máximas e a massa máxima aceitáveis para o gabinete? Há alguma restrição quanto à orientação?
Quais condições acionam a suspensão do alimentador, a parada do triturador, a reversão automática, o alarme e a inspeção obrigatória com bloqueio?
Quais parâmetros de marcha à ré podem ser ajustados pelo operador, quais são configurações de manutenção e quais não devem ser alterados sem a aprovação da equipe de engenharia?
Como o transportador de alimentação, o triturador e o equipamento de descarga estão interligados?
Quais sinais indicam um bloqueio na parte posterior da linha ou uma esteira transportadora indisponível?
Que tipo de acesso para inspeção é oferecido sem expor os trabalhadores a peças em movimento?
Como são tratados o material retido e a limpeza da câmara durante a manutenção?
Que histórico de eventos está disponível no PLC ou na HMI, e ele pode ser exportado?
Quais dados do FAT serão registrados em caso de estornos, interrupções, intervenções, compensação manual e retenções a jusante?
Essas perguntas substituem afirmações vagas, como “reversão automática anti-atolamento”, por um requisito verificável: alimentação definida, lógica de proteção documentada, acesso seguro para manutenção e evidência de que o trajeto da alimentação até a descarga retorna à operação estável após cargas difíceis, mas permitidas.
Perguntas frequentes
O “bridging” é a mesma coisa que um entupimento no triturador de geladeira?
A formação de ponte geralmente significa que o material está suspenso na tremonha ou no trajeto de alimentação antes que a lâmina entre em contato de forma confiável. Um atolamento é um bloqueio que não pode ser resolvido por meio de recuperação normal. A formação de ponte pode levar a uma sobrecarga posterior se o material suspenso desabar na câmara na forma de um grande pedaço.
É aceitável que ocorram estornos automáticos com frequência?
Reversões ocasionais podem ser uma resposta normal de proteção a gabinetes preparados de forma irregular. Ciclos frequentes são um sinal de diagnóstico. Compare os padrões de reversão com o tipo de gabinete, o método de carregamento, as condições da lâmina, o status a jusante e o tempo estável de funcionamento em sentido direto, em vez de aceitar um número universal de reversões por hora.
Um motor mais potente evitaria os atolamentos no triturador da geladeira?
Paradas repetidas podem ser causadas por formação de pontes, picos de carga, componentes rígidos não aprovados, cortadores desgastados, folgas inadequadas ou uma descarga obstruída. Um aumento na potência instalada não resolve o problema de um material que nunca chega à zona de corte nem de uma esteira transportadora a jusante que não consegue escoar a produção.
O que deve ser registrado durante um evento de engarrafamento ou sobrecarga?
Registre a identificação do quadro, a condição em que se encontrava, o método de carga, a hora do evento, o estado da máquina, as tentativas de reversão, o resultado da recuperação, o status a jusante, a intervenção do operador e quaisquer constatações feitas após o isolamento seguro. Isso transforma as interrupções isoladas em evidências que podem ser analisadas ao longo do tempo.
Os operadores devem empurrar manualmente um refrigerador em ponte para dentro dos cortadores?
A intervenção manual nas proximidades do ponto de operação não deve ser considerada um método normal de alimentação. Utilize sistemas de alimentação projetados, proteções e os procedimentos de segurança específicos para a máquina em vigor no local. Se a remoção de resíduos exigir exposição a energia perigosa, o procedimento aplicável de controle de energia deve ser seguido.
O que um triturador de gordura (FAT) para geladeira deve comprovar em relação à estabilidade da ração?
Utilize gabinetes preparados representativos, inclua unidades difíceis, mas normais, e registre a contagem de unidades, a massa de entrada, o tempo de operação e o tempo decorrido, as reversões, as paradas, as intervenções, a liberação manual e as retenções a jusante. O teste deve demonstrar se a linha se recupera automaticamente e retorna ao corte direto estável sob a condição de avanço acordada.
Identifique o problema de alimentação antes de trocar o triturador
Para uma análise técnica, prepare fotos ou vídeos do gabinete, as dimensões típicas e máximas, as condições de preparação, o método de carregamento, o histórico de eventos, as unidades-alvo por hora e as toneladas por hora, além de uma descrição do transportador a jusante ou da máquina secundária. Essas informações permitem distinguir um problema de geometria de alimentação de um problema de corte, controle ou descarga.
David atua na área de equipamentos industriais de trituração e reciclagem, incluindo avaliação de materiais, seleção de trituradores, configuração de processos e planejamento de linhas de reciclagem.
Fale com nossos Especialista em máquinas trituradoras
Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.


 Entrega rápida
 Confiável
 Certificado
 Com experiência