مشاكل تغذية آلة تقطيع الثلاجة: التكتل، والحمل الزائد، والانعكاس، والانحشار
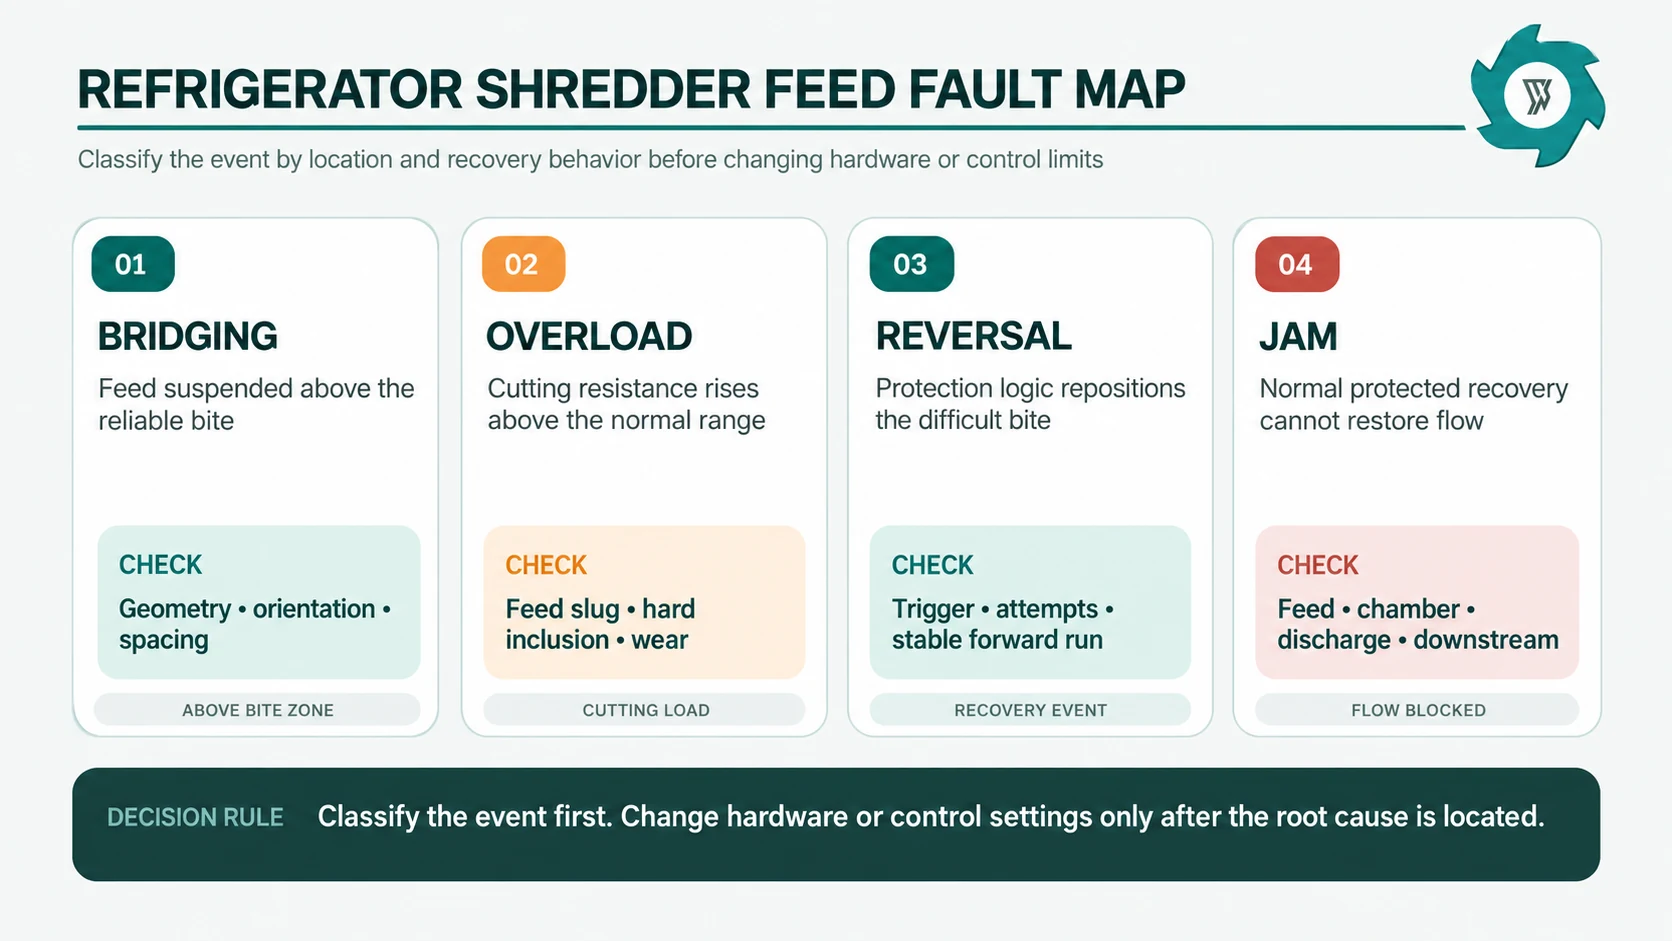
عندما تتوقف خزانات التبريد عن التغذية بشكل سليم، غالبًا ما يُنسب السبب الظاهر لهذه المشكلة إلى آلة التقطيع: “حدث تراكم”، “حدث حمل زائد”، “تستمر في العودة للخلف”، أو “انحشرت”. وعادةً ما يكون التراكم مشكلة في تدفق المواد فوق منطقة القطع الفعالة. أما الحمل الزائد فهو حالة حدوث حمل زائد داخل نظام القطع أو نظام الدفع. أما الانعكاس التلقائي فهو استجابة استعادة. أما الانحشار الحقيقي فهو ما يحدث عندما لا تتمكن الآلة من استعادة القطع الأمامي الطبيعي دون تدخل.
التشخيص الخاطئ يؤدي إلى الحل الخاطئ. فزيادة قوة المحرك لن تحل مشكلة الخزانة التي تتوقف فوق أدوات القطع، كما أن تغيير قادوس التغذية لن يعالج انسداد ناقل التفريغ. والهدف العملي هو الحفاظ على حركة الخزانات المصرح بها والمُعدة مسبقًا، مع التعامل مع الحالات القابلة للتصحيح، واحتفاظ بسجل يوضح متى تنحرف العملية عن مسارها.
تعد «الربط» و«الحمل الزائد» و«الانعكاس» و«الانحشار» أربع حالات مختلفة
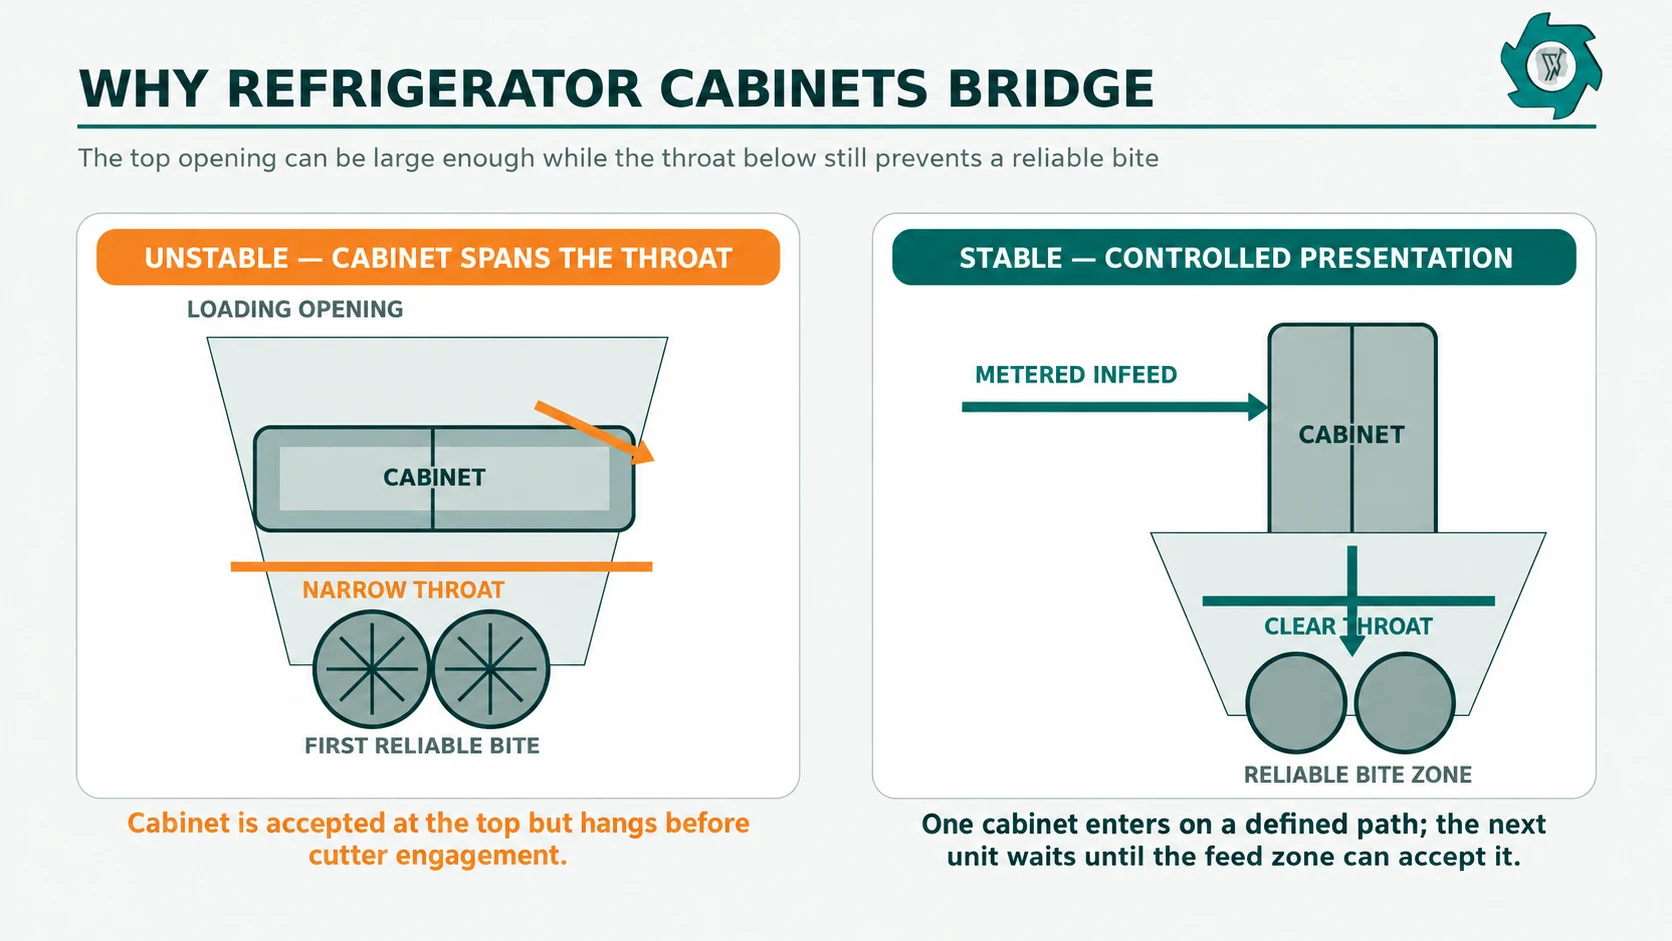
تتميز خزانة الثلاجة بخفة وزنها مقارنة بحجمها، كما أنها مجوفة وقابلة للتشوه. وحتى بعد إزالة الملوثات، يمكن أن تدخل وحدتان متشابهتان بطرق مختلفة: إما بالباب أولاً، أو من أحد الجوانب، أو في حالة انهيار جزئي. وقد تستوعب فتحة قادوس كبيرة الخزانة، في حين أن الممر الأضيق الموجود أسفلها قد يتسبب في تعليقها قبل أن تتمكن القواطع من الإمساك بها بإحكام.
الحالي دليل اختيار حجم آلة تقطيع الخضروات المخصصة للثلاجة يتناول نطاق التغذية للخزانة، وكتلة الوحدة، وواجب الإنتاج. وتبدأ عملية استكشاف الأعطال وإصلاحها بعد ذلك بخطوة واحدة: بمجرد تحديد نطاق التغذية المعتمد، ما الذي يعنيه فعليًّا حدوث حالة تغذية غير طبيعية؟
الحدث الذي تمت ملاحظته
ما الذي يحدث؟
الاتجاه التشخيصي الأول
ما لا ينبغي افتراضه
التواصل
يغطي الغطاء أو المادة المطوية مسار التغذية ولا يتمكن من الإمساك بها بشكل موثوق
الهندسة، التوجيه، حالة الحزمة، عنق القادوس، طريقة التحميل
وأن زيادة قوة المحرك ستؤدي إلى سحب المواد التي لا تصل أبدًا إلى أدوات القطع
الحمل الزائد
ارتفاع مقاومة القطع أو حمل الحجرة إلى ما يتجاوز نطاق التحكم الطبيعي
حجم الدفعة، والشوائب الصلبة، وحالة القاطع، ومعدل التغذية، وتقييد التفريغ
أن كل حمل زائد يثبت أن الآلة غير كافية من حيث الحجم
الانعكاس التلقائي
يقوم جهاز التحكم المنطقي القابل للبرمجة (PLC) أو نظام التحكم في المحرك بإبعاد المادة عن منطقة القطع الصعبة ثم يعيد المحاولة
ما إذا كان التعافي سريعًا وقابلًا للتكرار ويتبعه جري مستمر ومستقر
هذا التغير المتكرر في الاتجاه أمر طبيعي، وذلك ببساطة لأن الجهاز يستعيد عافيته
مربى
تظل المواد محاصرة أو يظل التدفق مسدودًا بعد اتباع إجراءات الاستعادة العادية
تحديد الموقع: وحدة التغذية، الحجرة، منطقة العمود/القاطع، مخرج المواد أو واجهة ما بعد المعالجة
أن العائق يكون دائمًا داخل حجرة القطع
الشكل 1. استخدم الموقع الملحوظ وسلوك الاسترداد لتصنيف الحدث قبل تغيير الإعدادات أو الأجهزة.
ابدأ بإدخال قيمة التغذية المعتمدة للثلاجة، وليس برمز الإنذار
لا تكون عملية استكشاف الأعطال وإصلاحها فعالة إلا عندما تكون المواد الواردة خاضعة للرقابة. فلا ينبغي تقييم خط إنتاج مصمم لخزانات الثلاجات التي تمت إزالة الملوثات منها، في الوقت الذي يستقبل فيه ضواغط غير مُصرح بها، أو زجاجًا، أو أجهزة منزلية غير ذات صلة، أو أجهزة سليمة مجهولة المصدر. أما بالنسبة للمشاريع في الولايات المتحدة، فإن استرداد المبردات لا يزال يشكل أحد متطلبات التخلص في المراحل الأولية؛ ولا تُعد القدرة الميكانيكية بديلاً عن هذا الحد الفاصل في المعالجة.[1] إن خط إعادة تدوير نفايات الثلاجات يوضح هذا الشكل كيف تبدو قطع الخزانة بعد الفحص والمعالجة المسبقة وقبل عملية الفصل، ومعالجة الرغوة، وفصل المواد.
قم بتسجيل فئة الجهاز، وحالته المعدة للتشغيل، وكتلته التقريبية، وأبعاده، والملحقات المتبقية، واتجاه التحميل. والهدف من ذلك هو التمييز بين مشكلة متكررة في عائلة خزانات معتمدة، وبين المواد الخام التي خرجت عن الشروط المتفق عليها. ويشير الارتفاع المفاجئ في الاتجاه المعاكس بعد دفعة جديدة إلى تباين في المواد الخام؛ بينما يشير الارتفاع التدريجي دون تغيير في المواد الخام إلى التآكل، أو الفجوة، أو التراكم، أو أجهزة الاستشعار، أو العوائق في المراحل اللاحقة.
تعد عملية الربط مشكلة تتعلق بالهندسة وطريقة العرض قبل أن تكون مشكلة تتعلق بعزم الدوران
يحدث “التجسير” عندما تشكل خزانة واحدة، أو عدة قطع متداخلة، أو أجزاء طويلة من الصفائح المطوية، قوسًا عبر مسار التغذية. وقد تبدو القادوس ممتلئة في حين ينخفض حمل القاطع لأن القليل من المواد يصل فعليًّا إلى منطقة العمل. ومن ثم، قد ينهار القوس فجأة، مما يؤدي إلى الحالة المعاكسة: دخول كتلة كبيرة دفعة واحدة وارتفاع حاد في حمل المحرك. قد يصف المشغلون التسلسل بأكمله بأنه «حمل زائد»، على الرغم من أن الحمل الزائد كان الحدث الثاني وأن الجسر كان السبب الجذري.
انظر إلى المكان الذي يتوقف فيه الخزانة. الأبعاد المهمة لا تقتصر على الفتحة العلوية فحسب. تحقق من أضيق ممر فوق الأعمدة، أو الحواف الداخلية، أو التغيرات في زاوية الجدار، ومساحة الحركة المتاحة للخزانة للدوران، والمسافة الرأسية حتى أول نقطة تثبيت موثوقة. فالخزانة التي توضع بشكل أفقي عبر جدارين تتصرف بشكل مختلف عن نفس الخزانة إذا وُضعت بحيث تكون حافتها الأمامية في المقدمة. كما يمكن أن تتعثر مجموعات الأبواب أو الأنابيب المكشوفة أو الدعامات أو الألواح المطوية جزئيًا في نقاط الانتقال التي تبدو غير ضارة في رسم الترتيب العام.
يمكن أن يؤدي استخدام ذراع الإمساك الذي يسقط عدة خزانات معًا إلى تكوين حزمة قائمة بذاتها، حتى لو كانت كل وحدة على حدة سليمة. ولا يكون الناقل المقيس مفيدًا إلا إذا كانت المسافات ومنطق التوقف/الانطلاق يمنعان الخزانة التالية من الاصطدام بالخزانة المتوقفة. ويُعد قيام المشغل بدفع الخزانات يدويًّا بشكل روتيني دليلًا على عدم استقرار واجهة التغذية.
الشكل 2. لا تمنع فتحة التحميل الكبيرة حدوث التوصيل إذا كان بإمكان الخزانة أن تمتد عبر ممر أضيق قبل أول نقطة تثبيت موثوقة.
الأدلة التي تشير إلى إقامة جسور
ومن الدلائل النموذجية: وجود قادوس يبدو أنه ممتلئ مع حمل قطع منخفض بشكل غير معتاد، وفترات طويلة من عدم وجود حمل تتبعها ارتفاعات مفاجئة في الحمل، وتوقف متكرر عند نفس ارتفاع القادوس، وتغير تكرار الحدث بشكل كبير حسب اتجاه الخزانة أو طريقة التحميل. وينبغي تأكيد هذه الدلائل من خلال المراقبة الآمنة من نقاط المراقبة المخصصة أو الكاميرات، وليس عن طريق تجاوز الحواجز الواقية أو مد اليد إلى منطقة التغذية.
عند تأكيد حدوث الترابط، قد تشمل الاستجابات تعديل مسار القادوس، أو تحسين التباعد بين الخزانات، أو تحديد اتجاه العرض، أو إجراء تغييرات في نظام التحكم توقف التغذية من المنبع قبل تراكم الكومة.
يعني الحمل الزائد أن نظام القطع يواجه مقاومة أكبر مما يمكن للعملية العادية استيعابه
يبدأ الحمل الزائد داخل مسار الحمل. واعتمادًا على بنية المحرك ونظام التحكم، قد تكتشف الآلة ارتفاعًا في تيار المحرك أو عزم الدوران أو الضغط الهيدروليكي أو انخفاض السرعة أو مزيجًا من هذه الإشارات. قد يكون السبب قابلاً للإصلاح تمامًا: مثل دخول طيّتين من الخزانة معًا، أو وصول زاوية مُعززة إلى القواطع بزاوية غير مواتية، أو قيام مكون مسموح به بإحداث قطع قصير وحاد. كما يمكن أن ينجم نفس الإنذار عن قطعة تغذية تالفة، أو مكون كثيف غير معتمد، أو حواف قطع متآكلة، أو خلوص غير صحيح، أو تراكم المواد، أو انسداد مخرج النفايات.
إن عداد الحمل الزائد بحد ذاته له قيمة محدودة. يجب ربط كل حدث بسياقه: التحميل الأخير للخزانة، وحالة المغذي في المرحلة السابقة، وتوافر السعة في المرحلة التالية، ومحاولة الاستعادة، ومقدار القطع الأمامي المستقر الذي أعقب ذلك. فدورات «التوقف — العكس — إعادة المحاولة» المتكررة تعني شيئًا مختلفًا عن «الانحشار الشديد» القابل للاستعادة.
منفصل أحداث الحمل القابلة للاسترداد الفردية من عدم استقرار العملية المتكررة. يجب أن تتحمل الآلة المحمية المقاومة غير المنتظمة، لكن الخط الذي يقضي معظم وقته الإنتاجي في العمل في اتجاه عكسي ليس في حالة جيدة، وذلك ببساطة لأن الأعمدة لا تتوقف تمامًا أبدًا.
المقال حول آلة تقطيع مخصصة للثلاجات ذات المحورين ويتم التمييز نفسه من منظور اختيار الماكينة: فقد تبرر الخزانات غير المنتظمة استخدام الحماية من الحمل الزائد، لكن التدخل المتكرر دليل على أن التغذية أو سعة التشغيل أو الواجهة تحتاج إلى مراجعة. والخطوة المهمة هنا هي تتبع تسلسل الأحداث.
الانعكاس التلقائي هو وظيفة استعادة، وليس قدرة قطع إضافية
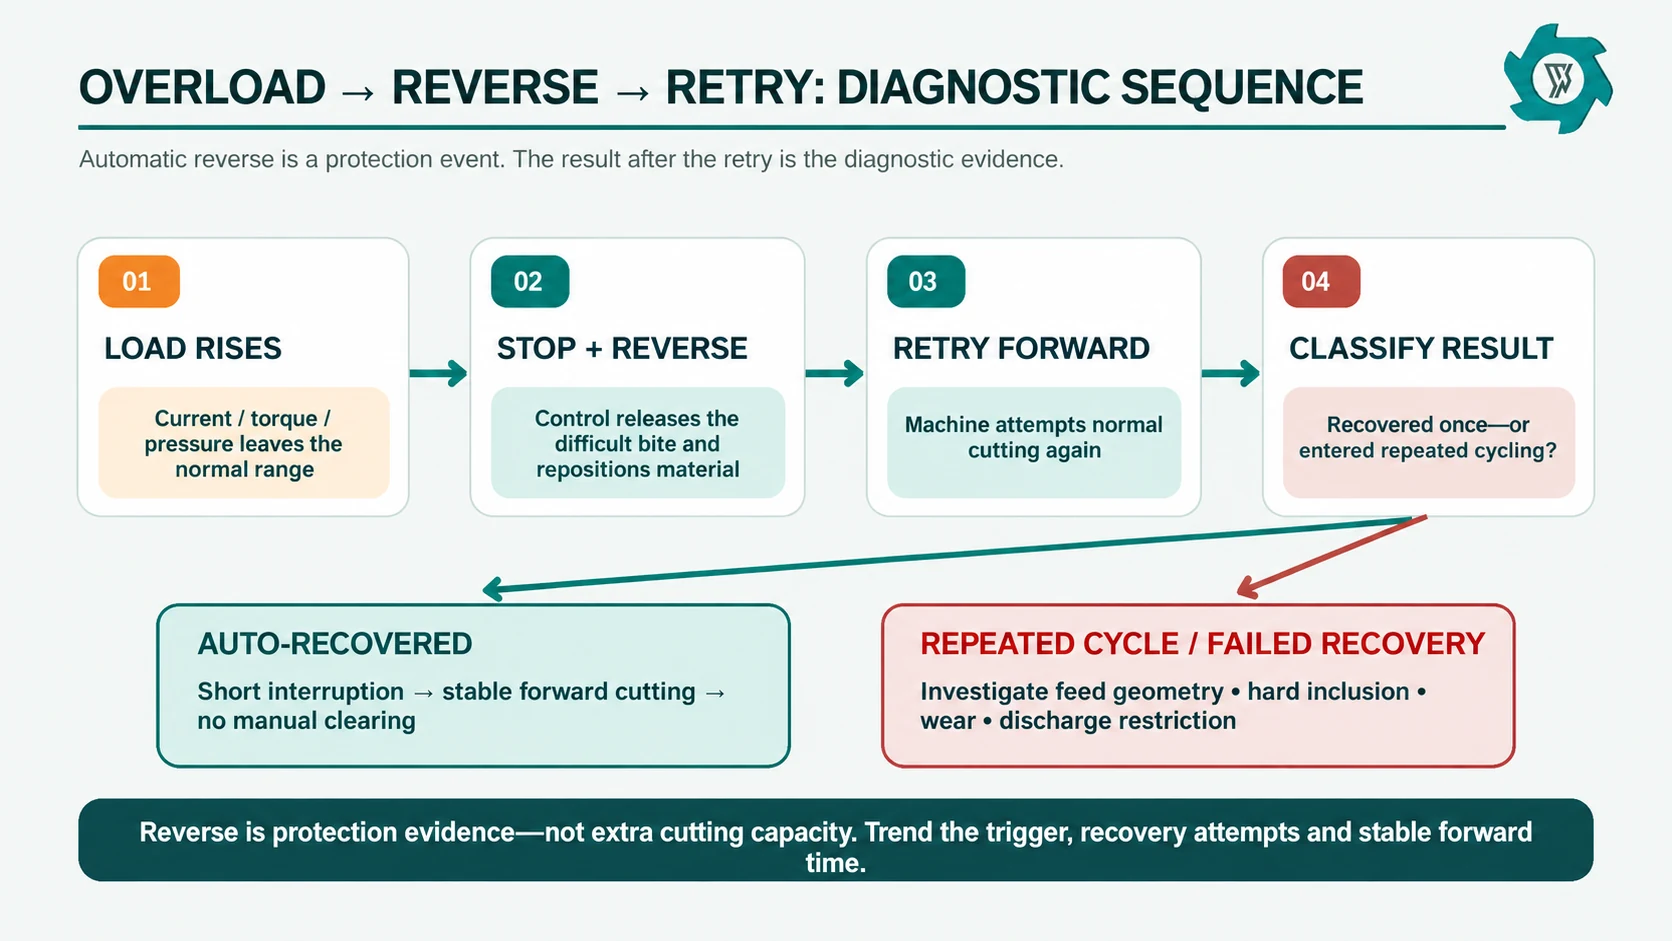
في العديد من آلات التقطيع الصناعية منخفضة السرعة، تعمل آلية العكس التلقائي على تحرير أي مادة عالقة بصعوبة، بحيث يمكن للمادة تغيير موضعها قبل استئناف عملية القطع للأمام. قم بتسجيل لحظة حدوث الانحشار ومحاولات إصلاحه، وما إذا عادت العملية للأمام بشكل مستقر دون الحاجة إلى إزالة الانحشار يدويًّا.
يُعد التعافي السليم انقطاعًا قصيرًا ضمن فترة أطول بكثير من القطع العادي. أما الدورات المتكررة بين الاتجاهين العكسي والأمامي فهي أمر مختلف. فقد يؤدي إطالة مدة الاتجاه العكسي أو رفع حد الحمولة إلى تقليل الإنذارات دون معالجة السبب الأساسي، لذا يجب أن تظل تغييرات التحكم ضمن الحدود الهندسية الموثقة.
الشكل 3. تعامل مع كل عملية عكسية كحدث ضمن تسلسل: المحفز، ومحاولة الاسترداد، والنتيجة، وفئة السبب الجذري.
اقرأ أنماط الانعكاس، لا تكتفِ بعدد حالات الانعكاس فحسب
إن حدوث عشرة انعكاسات خلال نوبة عمل واحدة يعني شيئًا مختلفًا عن حدوث عشرة انعكاسات خلال فترة عمل خزانة واحدة. قم بتسجيل الدفعة، ومعرّف الخزانة، ووقت التشغيل المتواصل بين الأحداث، وما إذا كان قد حدث فقدان للتغذية في المرحلة التالية من العملية.
لا تضع حدًا عامًّا تعسفيًّا لـ“عدد عمليات الانعكاس المقبولة في الساعة”. بل يجب أن تستند هذه القيمة إلى تجارب تمثيلية، والحدود التي يضعها الموردون، ومتطلبات الإنتاج. والحد الفعلي هو النقطة التي يتحول عندها الاسترداد التلقائي العرضي إلى دورات متكررة، أو تدخل بشري، أو تصريف غير مستقر، أو تآكل غير طبيعي.
لا يمكن تأكيد حدوث انسداد إلا بعد معرفة المكان الذي انسد فيه تدفق المواد
غالبًا ما يقول المشغلون “إن آلة التقطيع انسدت” في حين أن العائق الحقيقي يقع في المرحلة التالية من العملية. فقد يتوقف حزام التفريغ، أو يمتلئ مزلق النقل، أو تعلق لوح فولاذي طويل مطوي في الآلة التالية، أو قد تسد قطعة غنية بالرغوة نقطة النقل. وإذا تعذر التفريغ من حجرة القطع، تتراكم المواد ويزداد حمل آلة التقطيع حتى تتدخل أجهزة التحكم. ولن يؤدي تنظيف منطقة القطع وحدها إلى حل مشكلة انسداد نقطة التسليم.
قبل بدء أعمال الصيانة، استخدم سجل التحكم ونقاط الفحص الآمنة لتحديد الموقع المحتمل. تحقق من حالة توقف التغذية، ومخرج آلة التقطيع، والناقل أو الكسارة التالية، وأي مستشعر انسداد. الـ دليل تقليل الحجم الأولي مقابل الثانوي كما يُقيّم الجهاز الأول بناءً على ما يقدمه للمرحلة التالية.
ويُقصد بـ«انحشار الحجرة» الحقيقي الحالة التي تستمر عندما يتعذر على تسلسل الاستعادة المحمي العادي استعادة عملية القطع الأمامية، وتكون المادة محصورة داخل منطقة القاطع أو حولها. وعند هذه النقطة، تتحول المهمة من استعادة الإنتاج إلى الصيانة أو الإصلاح. تتضمن قاعدة «التحكم في الطاقة الخطرة» الصادرة عن إدارة السلامة والصحة المهنية (OSHA) صراحةً إزالة الانحشار ضمن أعمال الصيانة، حيث قد يتعرض العمال لتزويد غير متوقع بالطاقة أو للطاقة المخزنة.[2] كما يحذر المعهد الوطني للسلامة والصحة المهنية (NIOSH) من أن إصابات إزالة الانسداد تحدث عندما لا يتم التحكم في الطاقة الخطرة بشكل سليم.[3]
استخدم مصفوفة الأعطال لفصل أسباب التغذية والقطع والتفريغ
الأعراض
عمليات الفحص على جانب التغذية
القطع / فحوصات الماكينة
فحوصات التصريف / ما بعد المنبع
الخزان ممتلئ، مستوى التحميل في القاطع منخفض
صندوق يمتد عبر الحلق؛ وحدات متداخلة؛ الاتجاه؛ التباعد بين المغذيات
لا يتم تثبيت القبضة إلا بعد وصول المادة إلى منطقة الإمساك
عادةً ما يكون ثانويًا، ما لم يتم إيقاف التغذية عمدًا بواسطة نظام القفل التلقائي في المرحلة التالية
ارتفاع حاد في الحمل فور الانتهاء من التحميل
تحميل بطيء؛ خزانات متعددة؛ مكون ثابت غير مُعلن عنه
تشابك القاطع؛ حواف متآكلة؛ الفراغ؛ حدث التشغيل
تأكد من أن التفريغ كان قد اكتمل بالفعل قبل حدوث الارتفاع المفاجئ
تكرار دورات التشغيل العكسي على مجموعة واحدة من الخزانات
الأبعاد، والتصميم، والملحقات المتبقية، وزاوية العرض
حالة السكين وحجم العمل على الماكينة مقابل معدل التغذية المعتمد
تحقق مما إذا كانت هناك تصريفات غير معالجة من تلك الأسرة تتدفق في اتجاه مجرى النهر
تتزايد الأحداث العكسية تدريجيًا بمرور الوقت
تأكد من أن الخلاصة لم تتغير
التآكل، الانحراف الناتج عن الخلوص، التراكم، حالة المستشعر أو المحرك
تحقق من التراكم التدريجي أو انخفاض التوافر في اتجاه مجرى النهر
تحدث حمولة زائدة في آلة التقطيع بعد التوقف في المرحلة التالية
تحقق من أن نظام الترابط التغذية قد أوقف وصول المواد الجديدة
لا تعامل الأمر على أنه مشكلة متعلقة بـ«الكاتر» في البداية
البحث عن الحزام أو المزلق أو الكسارة أو نقطة التجميع المسدودة
أصبحت عملية المقاصة اليدوية أمراً روتينياً
قد يكون غلاف الملف أو طريقة العرض غير صحيحة
قد تعمل الآلة خارج نطاق التشغيل المستقر
قد تؤدي العملية المرتبطة إلى تقييد التصريف
تحدد هذه المصفوفة للفريق الأماكن التي يجب جمع الأدلة منها. وهي لا تسمح بتغيير الإعدادات أو تجاوز إجراءات الحماية أو استخدام أي طريقة لإزالة الانحشار. وتظل إجراءات التشغيل والصيانة الموثقة من قِبل الشركة المصنعة للآلة وتقييم المخاطر الخاص بالموقع هي المعايير المعيارية السارية.
الحد من تكرار حدوث المشكلة من خلال التحكم في الواجهات المحيطة بآلة التقطيع
لا تُحل معظم الأعطال المتكررة في خط الإنتاج بواسطة مكون واحد. فعملية تقطيع مكونات الثلاجة هي سلسلة من المراحل المترابطة: الاستلام، والتحضير، والتحميل، والقادوس، وتشغيل القاطع، والتفريغ، والآلة التالية. وغالبًا ما يظهر أي خلل في إحدى هذه المراحل على شكل إنذار في مرحلة أخرى.
1. تشديد قواعد الاستلام والتحضير
حدد فئات الخزانات المعتمدة، والأبعاد القصوى، وحالة التجهيز، وسياسة استخدام الضاغط، وسياسة استخدام الزجاج، والمواد المحظورة. افصل بين الخزانات «الصعبة ولكن العادية» والوحدات التي تتجاوز الحدود المسموح بها. إذا كان التجميع الكثيف مسموحًا به فقط كاستثناء نادر، فلا تدعه يتحول بصمت إلى إجراء روتيني. العام دليل مواصفات آلة تقطيع الأطعمة المدمجة في الثلاجة يحدد النطاق الأوسع لطلب عرض الأسعار.
2. استخدام خزانات العدادات بدلاً من تغذية التيار على شكل دفعات غير خاضعة للتحكم
يمكن للآلة التقطيع الأولية أن تتحمل التباين بشكل أفضل مقارنة بالعديد من آلات التقطيع الدقيق، لكنها لا تزال تحتاج إلى معدل تغذية قابل للاستعادة. استخدم نظام التحكم في المرحلة السابقة لمنع دخول الخزانة التالية عندما يشير حمل الحجرة أو حالة المرحلة اللاحقة إلى “الانتظار”. ولا يكون المخزن المؤقت مفيدًا إلا عندما يتم التحكم في عملية تفريغه.
3. التعامل مع التوافر في المراحل النهائية باعتباره جزءًا من إجراءات منع التحميل الزائد
يجب أن تمنع آليات القفل التداخل نظام التغذية من الاستمرار في تغذية آلة يكون مسار تفريغها غير متاح. ويختلف المنطق الدقيق باختلاف المشروع، لكن المبدأ بسيط: فلا ينبغي أن يتحول الناقل الموجود في المرحلة اللاحقة والمتوقف عن العمل إلى صومعة تخزين خفية أسفل آلة التقطيع قيد التشغيل. وأثناء التشغيل التجريبي، يجب اختبار تسلسل الإيقاف في ظل ظروف آمنة ومخطط لها، والتأكد من الأجهزة التي تتوقف أو تتوقف مؤقتًا أو تصدر إنذارًا.
4. تآكل الأجزاء المعرضة للتآكل وسلوك المركبة أثناء الأحداث معًا
نادرًا ما يظهر تآكل القاطع من خلال إشارة واحدة واضحة. فقد يظهر ذلك أولاً في شكل تباطؤ في عملية القطع، أو استغراق وقت أطول في استعادة التشغيل، أو زيادة حالات الرجوع للخلف في الخزانات التي كانت تعمل بشكل جيد سابقًا، أو ظهور قطع تصريف مطوية أكبر حجمًا، أو ارتفاع وتيرة التدخلات. قم بمقارنة بيانات الأحداث المتجهة مع كمية الحمولة المعالجة ونتائج الفحص. فإذا كانت المواد المُغذية مستقرة وكان نمط الرجوع للخلف يتزايد بشكل مطرد، تصبح أدلة الصيانة أكثر إقناعًا من انطباعات المشغل.
5. تجنب أن يصبح التعامل مع الغبار والرغوة عائقًا خفيًّا
تنتج عمليات معالجة الثلاجات رغوة خفيفة وجسيمات دقيقة عند فتح هيكل الخزانة وتحريرها بشكل أكبر. وقد يؤثر أي انسداد أو تراكم حول قنوات النقل المغلقة أو نقاط الشفط أو معدات التجميع على التدفق في المراحل اللاحقة. وتُصنف إدارة السلامة والصحة المهنية (OSHA) الغبار البلاستيكي ضمن المواد التي قد تشكل مخاطر الغبار القابل للاشتعال، وتدرج عمليات إعادة التدوير ضمن الصناعات التي قد تنشأ فيها هذه المخاطر.[4] ولذلك، تحتاج أنظمة الغبار والرغوة إلى خطة فحص وصيانة خاصة بها.
إنشاء سجل أحداث يمكنه فعليًّا تحديد الأسباب الجذرية
تاريخ، أو رقم الدفعة، أو رقم الوردية؛;
نوع الخزانة وحالتها الحالية؛;
الأبعاد والكتلة التقريبية عند الاقتضاء؛;
اتجاه أو طريقة التحميل؛;
نوع الحدث: جسر، أو حمل زائد، أو عكس اتجاه، أو توقف، أو ازدحام مؤكد؛;
الوقت المنقضي منذ بدء الجولة ومدة الجري إلى الأمام منذ الحدث السابق؛;
عدد محاولات الاسترداد التلقائي؛;
ما إذا كان القطع الأمامي العادي قد استؤنف تلقائيًا؛;
ما إذا كان تدخل المشغل أو الإزالة اليدوية مطلوبًا؛;
الموقع الملحوظ للعائق؛;
حالة المعدات في المرحلة النهائية في ذلك الوقت؛;
نتائج الفحص بعد العزل الآمن، في حال كانت هناك حاجة إلى صيانة.
بمجرد توفر البيانات، ابحث عن الأنماط المتكررة. تشير الأحداث المرتبطة بفئة خزانة معينة إلى وجود مشكلة في غلاف التغذية. أما الأحداث المرتبطة بمشغل تحميل معين أو بنمط معين لجرافة التحميل، فتشير إلى تباين في طريقة التغذية. وقد تشير الأحداث التي تظهر بعد فترة صيانة معروفة إلى وجود تآكل. أما الأحداث التي تتزامن مع توقفات في المراحل اللاحقة، فتنتمي إلى واجهة الخط.
ينبغي أن تثبت تقنية FAT استقرار عملية الاسترداد، وليس مجرد قدرة جهاز التقطيع على الصمود في خزانة صعبة
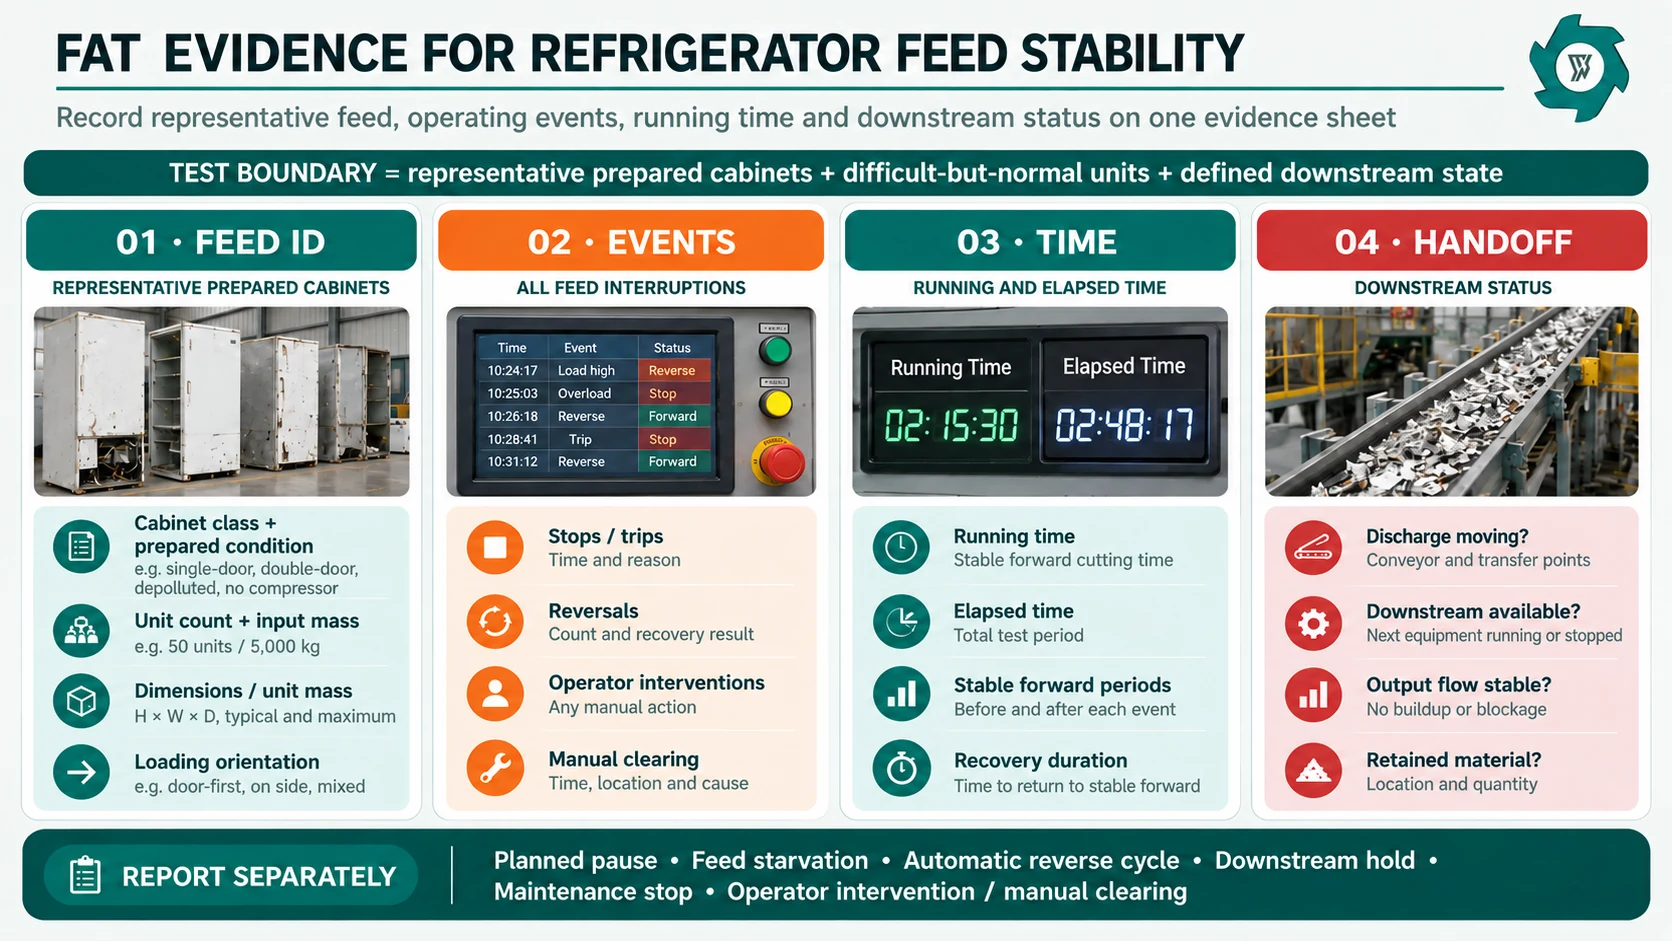
يتضمن اختبار القبول في المصنع الفعال خزانات مُعدة بشكل تمثيلي، كما يتضمن عمدًا وحدات صعبة لكنها عادية ضمن حدود التغذية المتفق عليها. يجب تشغيل كمية كافية من المواد لمراقبة اتساق التغذية، وعملية التسليم إلى المراحل التالية، وأنماط الأحداث وفقًا لإطار زمني محدد.
سجل كتلة المدخلات وعدد الوحدات، ووقت التشغيل والوقت المنقضي، وعمليات التوقف، وعمليات العودة للخلف، وحالات التعطل، وتدخلات المشغل، وعمليات الإزالة اليدوية. حدد الخزانة التي تسببت في كل حدث متعلق بالمواد. إذا تم تضمين خزانة خارج نطاق مزيج الإنتاج الروتيني لغرض اختبار الحد الأقصى المسموح به فقط، فقم بالإبلاغ عنها بشكل منفصل حتى لا تشوه نتيجة الإنتاجية الروتينية. في حالة حدوث أي انقطاع، اذكر ما إذا كان الاسترداد تلقائيًا ومدة استمرار التشغيل الأمامي المستقر بعد ذلك.
يتعين على المشتري التمييز بين فترات التوقف المخطط لها، ونقص التغذية، ودورات الرجوع التلقائية، وفترات التوقف في المراحل النهائية، وفترات التوقف لأغراض الصيانة. وبالمثل، لا ينبغي الإعلان عن “عدم وجود انحشارات” إذا كان المشغلون يعيدون وضع المواد في موضعها مرارًا وتكرارًا. فإزالة الانحشارات يدويًّا تُعد حدثًا تشغيليًّا ويجب أن تظهر في سجل اختبار القبول في المصنع (FAT).
الشكل 4. يربط تقييم استقرار التغذية (FAT) بين الخزانات التمثيلية، وتوقيت الأحداث، وسلوك الاستعادة، وحالة المراحل اللاحقة في ورقة أدلة واحدة.
تطهير الازدحام مهمة تنطوي على مخاطر متعلقة بالطاقة، وليست امتدادًا لعملية التغذية العادية
عندما يتطلب انسداد ما الوصول إلى منطقة خطرة، يجب على المصنع التعامل مع هذه المهمة وفقًا لإجراء «الطاقة الخطرة» الموثق لديه. وتنص لائحة «التحكم في الطاقة الخطرة» الصادرة عن إدارة السلامة والصحة المهنية (OSHA) على ضرورة التحكم في الطاقة في الحالات التي قد يؤدي فيها التشغيل غير المتوقع أو بدء التشغيل أو إطلاق الطاقة المخزنة إلى إصابة العمال، وتشمل هذه اللائحة على وجه التحديد عمليات التنظيف أو إزالة الانسداد ضمن تعريفها لمصطلح «الصيانة».[2] يمكن أن تشمل الطاقة المخزنة الطاقة الميكانيكية والهيدروليكية، وليس الكهرباء فحسب، ويجب التحقق من العزل قبل بدء الأعمال التي تتطلب تغطية المعدات. وتقتضي لائحة حماية الآلات الصادرة عن إدارة السلامة والصحة المهنية (OSHA) بشكل منفصل توفير الحماية من المخاطر، بما في ذلك نقاط التشغيل ونقاط الانضغاط الداخلي والأجزاء الدوارة.[5]
لا يجعل التشغيل التلقائي للاتجاه العكسي الوصول اليدوي آمنًا. ولا يُعد التوقف الطارئ بمثابة عزل للطاقة. فقد يؤدي أمر “إيقاف التشغيل” من لوحة التحكم إلى إيقاف الحركة دون عزل جميع مصادر الطاقة. وتحدد الإجراءات المتبعة في الموقع، والموظفون المصرح لهم، والوثائق الخاصة بالآلة، واللوائح المحلية الطريقة الصحيحة للتعامل مع هذه الحالات. ويتمثل هدف استكشاف الأعطال وإصلاحها في تقليل تكرار هذه التدخلات.
أسئلة يجب إدراجها في طلب عرض الأسعار قبل أن تتحول مشاكل التغذية إلى خلافات حول التشغيل التجريبي
ما هي أنواع الثلاجات والمجمدات المعدة مسبقًا التي يشملها الميزانية المقترحة للتوريد بالضبط؟
ما هي الأبعاد القصوى المقبولة للخزانة وكتلة الوحدة، وهل هناك قيود على اتجاه التثبيت؟
ما هي الظروف التي تؤدي إلى توقف وحدة التغذية، وتوقف آلة التقطيع، والتراجع التلقائي، وانطلاق الإنذار، وإجراء الفحص الذي يتطلب إيقاف التشغيل؟
ما هي معلمات العكس التي يمكن للمشغل تعديلها، وأيها تندرج ضمن إعدادات الصيانة، وأيها لا يجوز تغييرها دون موافقة قسم الهندسة؟
كيف يتم ربط الناقل الداخلي وآلة التقطيع ومعدات التفريغ ببعضها البعض؟
ما هي الإشارات التي تدل على وجود انسداد في مرحلة لاحقة من خط الإنتاج أو عدم توفر الناقل؟
ما هي طرق الفحص المتاحة دون تعريض العمال لخطر الأجزاء المتحركة؟
كيف يتم التعامل مع المواد المتراكمة وتنظيف الحجرة أثناء الصيانة؟
ما هي سجلات الأحداث المتاحة من وحدة التحكم المنطقية القابلة للبرمجة (PLC) أو واجهة المستخدم (HMI)، وهل يمكن تصديرها؟
ما هي بيانات نظام FAT التي سيتم تسجيلها فيما يتعلق بعمليات التراجع، وعمليات الإيقاف، والتدخلات، والتسوية اليدوية، وعمليات التعليق في المراحل اللاحقة؟
تحل هذه الأسئلة محل الادعاءات الغامضة مثل “الرجوع التلقائي المضاد للتشويش” بمتطلبات قابلة للاختبار: تغذية محددة، ومنطق حماية موثق، ووصول آمن لأغراض الصيانة، ودليل على أن مسار التغذية إلى التفريغ يعود إلى التشغيل المستقر بعد أحمال صعبة ولكن مسموح بها.
الأسئلة الشائعة
هل «الربط» هو نفس انحشار آلة التقطيع في الثلاجة؟
عادةً ما يعني مصطلح «التجسير» أن الخزانة معلقة في القادوس أو مسار التغذية قبل أن يتم تفعيل القاطع بشكل موثوق. أما «الانحشار» فهو انسداد لا يمكن إزالته بالطرق العادية. وقد يؤدي «التجسير» إلى حدوث حمل زائد لاحقًا إذا انهارت المادة المعلقة داخل الحجرة على شكل كتلة كبيرة.
هل يُعتبر إجراء عمليات التراجع التلقائية المتكررة أمرًا مقبولًا؟
قد تكون حالات الانعكاس العرضية استجابة وقائية طبيعية تجاه الخزانات غير المعدة بشكل صحيح. أما تكرار الدورات المتكررة فيُعد إشارة تشخيصية. قارن أنماط الانعكاس مع نوع الخزانة، وطريقة التحميل، وحالة القاطع، وحالة المراحل اللاحقة، ومدة التشغيل المستقر في الاتجاه الأمامي، بدلاً من الاعتماد على رقم عام لعدد حالات الانعكاس في الساعة.
هل سيؤدي استخدام محرك أكبر إلى منع حدوث انحشارات في آلة التقطيع المدمجة في الثلاجة؟
قد تنجم حالات التوقف المتكررة عن حدوث تراكمات، أو أحمال مفاجئة، أو استخدام مكونات غير معتمدة، أو قواطع مهترئة، أو فجوات غير مناسبة، أو انسداد في مخرج المواد. ولا يؤدي زيادة القدرة المركبة إلى حل مشكلة المواد التي لا تصل أبدًا إلى منطقة القطع، أو الناقل الموجود في المرحلة التالية الذي لا يستطيع إخلاء المخرج.
ما الذي يجب تسجيله أثناء حدوث انقطاع في التيار أو حمل زائد؟
قم بتسجيل هوية الخزانة، وحالتها قبل العملية، وطريقة التحميل، ووقت الحدث، وحالة الجهاز، ومحاولات الرجوع، ونتيجة الاستعادة، وحالة المراحل اللاحقة، وتدخل المشغل، وأي نتائج تم التوصل إليها بعد العزل الآمن. وهذا يحول الانقطاعات المعزولة إلى أدلة يمكن تحليل اتجاهاتها.
هل ينبغي على المشغلين دفع الثلاجة الموصولة يدويًّا إلى القاطعات؟
لا ينبغي اعتبار التدخل اليدوي حول نقطة التشغيل طريقة تغذية عادية. يجب استخدام ترتيبات التغذية المصممة هندسيًا، ووسائل الحماية، وإجراءات السلامة الخاصة بالآلة في الموقع. وإذا تطلبت عملية إزالة العوائق التعرض لطاقة خطرة، فيجب اتباع إجراء التحكم في الطاقة المعمول به.
ما الذي يجب أن تثبت عليه آلة التقطيع «FAT» المثبتة في الثلاجة فيما يتعلق باستقرار الأعلاف؟
استخدم خزانات مُعدة بشكل تمثيلي، وقم بتضمين وحدات صعبة ولكنها عادية، وسجل عدد الوحدات، والكتلة المدخلة، ووقت التشغيل والوقت المنقضي، وعمليات الانعكاس، والتوقفات، والتدخلات، والتصفية اليدوية، وعمليات التوقف في المراحل اللاحقة. يجب أن يُظهر الاختبار ما إذا كانت الخط تعود تلقائيًا إلى وضعها الطبيعي وتستأنف القطع الأمامي المستقر في ظل ظروف التغذية المتفق عليها.
حدد مشكلة التغذية قبل تغيير آلة التقطيع
لإجراء مراجعة فنية، قم بإعداد صور أو مقاطع فيديو للخزانة، والأبعاد النموذجية والقصوى، وحالة التجهيز، وطريقة التحميل، وسجل الأحداث، والوحدات المستهدفة في الساعة والطن في الساعة، ووصفًا للناقل التالي أو الآلة الثانوية. تتيح هذه المعلومات التمييز بين مشكلة تتعلق بهندسة التغذية ومشكلة تتعلق بالقطع أو التحكم أو التفريغ.
المراجع
وكالة حماية البيئة (EPA). مبردات الأجهزة المنزلية: التخلص الآمن.

 Arabic


 توصيل سريع
 موثوقة
 معتمد
 من ذوي الخبرة