الكسارة المدمجة في الثلاجة مقابل آلة التقطيع: عملية تقليل الحجم الأولية مقابل الثانوية
التكسير الأولي مقابل التكسير الثانوي
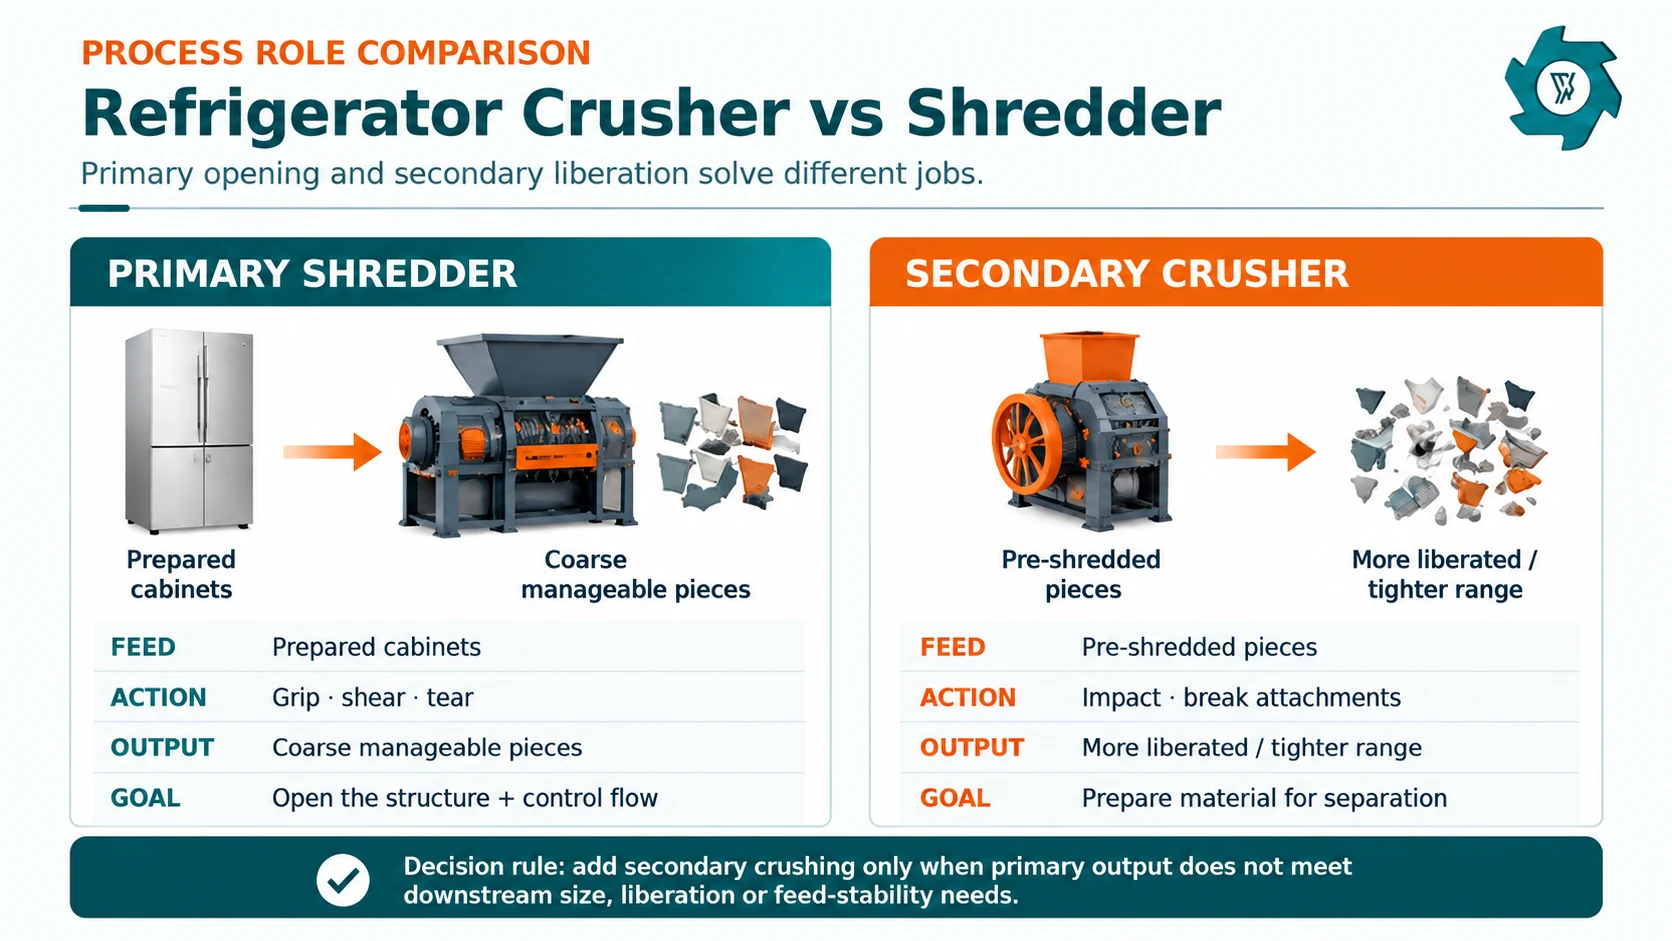
تؤدي آلة التقطيع الأولية والكسارة الثانوية مهام مختلفة في خط إعادة تدوير الثلاجات. تستقبل آلة التقطيع الأولية الخزانات المُعدة والمُطهرة من الملوثات، وتقوم بتفكيك الهيكل الضخم من خلال عملية قطع بطيئة ذات عزم دوران عالٍ. ويتمثل الغرض الرئيسي منها في تفكيك الخزانة بدرجة كافية لضمان النقل المستقر والانتقال إلى خطوة المعالجة التالية. تعمل الكسارة الثانوية على هذا التدفق الذي تم تقليص حجمه مسبقًا. وتتمثل مهمتها في تكسير الملحقات المتبقية المصنوعة من الفولاذ والبلاستيك والرغوة، وتضييق نطاق حجم الجسيمات عند الضرورة، وتجهيز المواد في حالة تسمح لمراحل الفصل الهوائي والمغناطيسي وغير الحديدي باستخدامها فعليًّا.
وبالتالي، فإن قرار الشراء المهم لا يقتصر على السؤال “آلة التقطيع أم آلة السحق؟” بمفرده. بل هو ما إذا كان الناتج من المرحلة الأولى يستوفي بالفعل متطلبات الحجم والتحرير الخاصة بالعملية التالية. وإذا كان الأمر كذلك، فقد تؤدي إضافة كسارة أخرى إلى زيادة التكلفة والتآكل والغبار والمواد الدقيقة دون تحسين الإنتاج القابل للبيع. أما إذا لم يكن الأمر كذلك، فإن المرحلة الثانية يمكن أن تشكل الفارق بين الحزم المختلطة الخشنة والتغذية المستقرة التي يمكن لأجهزة الفصل في المراحل اللاحقة معالجتها. الكامل خط إعادة تدوير نفايات الثلاجات يوضح المكان الذي تقع فيه هاتان المرحلتان الميكانيكيتان بعد عملية إزالة الملوثات وقبل عملية فصل الرغوة والمعادن الحديدية وغير الحديدية.
يعمل التقطيع الأولي على تحويل الخزانة المُعدة الضخمة إلى قطع يسهل التعامل معها. أما التكسير الثانوي فهو خطوة لاحقة لتحرير المحتويات، ولا يُعد بديلاً عن إزالة الملوثات من الثلاجة أو عملية الفتح الأولية.
لماذا من السهل إجراء مقارنة خاطئة بين مصطلحي “الكسارة” و“المفرمة”
لا تُستخدم أسماء المعدات دائمًا بالطريقة نفسها من مورد لآخر. فقد يُدرج «القص ذو المحورين» كـ«كسارة» في أحد عروض الأسعار، في حين قد يصف مورد آخر «آلة الصدم عالية السرعة» بأنها «آلة تمزيق». ولهذا السبب، يجب أن تصف مواصفات الشراء الوظيفة الميكانيكية للمعدات.
لأغراض الحصول على عروض الأسعار ومقارنة العمليات، قم بتحديد آلة التقطيع الأولية باعتبارها الآلة ذات السرعة المنخفضة والعزم العالي التي تستقبل خزانات الثلاجات المُعدة مسبقًا وتقوم بتمزيقها أو قصها إلى قطع خشنة. حدد الكسارة الثانوية باعتبارها مرحلة التأثير النهائي أو مرحلة الفصل من النوع المطرق الذي يستقبل المواد المقطعة مسبقًا. ويحول استخدام التعريفات الوظيفية دون ظهور انطباع بأن موردين اثنين يقدمان نفس العملية لمجرد استخدامهما أسماءً مشابهة للمعدات.
إذا كنت تتردد في الاختيار بين ترتيبات الأعمدة، أو تكوينات القواطع، أو المواصفات العامة لآلة التقطيع في الثلاجة، فاستخدم الأداة المخصصة دليل اختيار آلة تقطيع الأطعمة المخصصة للثلاجة. أما بالنسبة لسلسلة التخفيض نفسها، فإن السؤال المهم هو ما يجب تحقيقه في كل مرحلة، وما هي الأدلة القابلة للقياس اللازمة لتبرير الانتقال إلى المرحلة الثانية.
لا يبدأ عملية تقطيع الحجم إلا بعد تجهيز الثلاجة للمعالجة الميكانيكية
يجب ألا يستخدم خط إعادة التدوير آلة التقطيع الأولية كأداة للكشف عن غازات التبريد، أو زيت الضاغط، أو الزجاج، أو الأجزاء الكهربائية السائبة، أو أي مكونات أخرى كان ينبغي معالجتها في وقت سابق. بالنسبة للمشاريع في الولايات المتحدة، تضع متطلبات التخلص الآمن الصادرة عن وكالة حماية البيئة (EPA) المسؤولية على عاتق الجهة التي تتولى التخلص النهائي لضمان استرداد المبردات قبل التخلص النهائي، وتصف الوكالة إعادة تدوير الأجهزة بإزالة أو إدارة المكونات ذات الصلة قبل تقطيع الأجهزة التي تم تفريغها من المبردات.[1][2]
يؤدي هذا الإعداد إلى تغيير الحمل الميكانيكي. فخزانة تم إزالة الضاغط منها تتصرف بشكل مختلف تمامًا عن جهاز التبريد السليم. فالأرفف الزجاجية والأجزاء الثقيلة السائبة والمكونات غير المعروفة قد تتسبب لاحقًا في أحمال صدمية أو تلوث أو عمليات تنظيف يدوية غير آمنة. ولذلك، يجب أن تحدد مواصفات التغذية ما تم إزالته، وما قد يبقى، وأنواع الأجهزة المسموح بها، وأكبر خزانة عادية يُتوقع أن تستوعبها المرحلة الأولية.
يُعد التقطيع الأولي في الثلاجة عملية تتعلق بفتح الأبواب والتحكم في التدفق
يتعين على المرحلة الميكانيكية الأولى القيام بمهمة لا تليق بها الآلة الثانوية عالية السرعة، وهي: استقبال هيكل مركب ضخم ومجوف ومصنوع من صفائح رقيقة وتحويله إلى تيار مستمر من المواد. أ آلة التقطيع ذات العمود المزدوج يُستخدم عادةً في هذه المهمة لأن القواطع ذات الدوران المعاكس يمكنها الإمساك بالمواد غير المنتظمة بسرعة منخفضة نسبيًا وعزم دوران عالٍ.
يجب أن تقوم آلة التقطيع الأولية بفتح الأغلفة الفولاذية المطوية، والبطانة البلاستيكية، والألواح المحتوية على الرغوة، بقدر كافٍ بحيث لا تتلقى الناقلات اللاحقة أجزاءً من الخزانة سليمة أو شبه سليمة. كما يجب أن تتجنب إنتاج مادة مطحونة ناعمة للغاية، بحيث لا تضطر الآلة الأولى إلى القيام بمهام المرحلة الثانوية، مما يؤدي إلى إعادة تدوير إضافية، أو تآكل القاطع، أو انخفاض معدل الإنتاجية.
يجب أن تثبت المرحلة الأولية خمسة أمور
1. قبضة ثابتة
يجب أن تدخل الخزانات العادية والخزانات المطابقة لمعايير الحواف إلى الغرفة دون ارتداد متكرر أو تشابك أو دفع من قبل المشغل.
2. الفتحة الهيكلية
ينبغي شق أجزاء الخزانة الكبيرة بما يكفي لكشف الواجهات المركبة، بدلاً من تركها على شكل صناديق مغلقة أو طبقات مطوية.
3. تصريف يمكن التحكم فيه
يجب أن يتلقى الناقل والآلة التاليان القطع التي يمكنهما استيعابها دون حدوث تراكمات متكررة أو زيادة مفاجئة في الحمل خارج نطاق التحكم.
4. الأحمال الزائدة القابلة للاسترداد
يجب تسجيل عمليات الرجوع للخلف وعمليات التوقف. يجب أن تتعافى الآلة من حالات التغذية الصعبة، وإن كانت مسموحة، دون أن يتحول الإزالة اليدوية إلى طريقة تشغيل عادية.
5. عملية التسليم المتوقعة
ينبغي تقييم المخرجات عند مدخل الآلة التالية، وليس فقط عند ممر تفريغ آلة التقطيع.
قد تبدو آلة التقطيع الأولية ناجحة لأن الصندوق يختفي، لكن الخط قد يظل يعاني من سوء الأداء إذا وصلت الألواح المطوية الطويلة أو الألواح الرغوية الملحقة أو القطع المتداخلة إلى المرحلة التالية على دفعات متقطعة. ويُقاس جودة عملية التخفيض الأولية بما تتيحه من كفاءة في المراحل اللاحقة.
التكسير الثانوي هو عملية تحرير، وليس مجرد “تقليص الحجم”
بمجرد فتح الخزانة، يتغير الطابع الميكانيكي للعملية. فلم يعد ما يتم تغذيته عبارة عن هيكل ثلاجة، بل أصبح تيارًا مختلطًا من صفائح فولاذية، وبطانات بلاستيكية، وشظايا تحتوي على رغوة، وأسلاك، وقطع صغيرة من المعادن غير الحديدية، وملحقات متبقية. وتكمن قيمة الكسارة الثانوية في فصل المواد التي لا تزال متصلة ماديًا وعند الضرورة، تضييق نطاق أحجام الجسيمات لتسهيل عملية الفصل.
لنفترض أن قطعة كبيرة من الغلاف الفولاذي لا تزال تحمل مواد بلاستيكية وعازلة. قد يستعيد المغناطيس الفولاذ، لكن المواد غير الفولاذية الملتصقة به تتبعه وتقلل من جودة الجزء الحديدي. وقد يحدث العكس أيضًا: فقد لا تتصرف قطعة صغيرة تحتوي على النحاس أو الألومنيوم، محصورة داخل قطعة مركبة أكبر، بالشكل المتوقع في مرحلة الفصل اللاحقة للمعادن غير الحديدية. وقد يؤدي التأثير الثانوي إلى كشف تلك الواجهات. والهدف ليس تحقيق أقصى قدر من التفتت؛ بل تحقيق قدر كافٍ من الفصل لتمكين اتخاذ قرارات ميكانيكية دقيقة في وقت لاحق.
كما يمكن للكسارة أن تجعل توزيع المواد الواردة أكثر اتساقًا. وتعتبر خطوات الفصل هذه حساسة للطريقة التي تصل بها المواد. فالتغيرات الكبيرة في الحجم أو الشكل أو الوزن أو عمق الطبقة قد تجعل من الصعب التحكم في العملية. ويُعد العلف المختلط الذي يحتوي على قطع كبيرة وجزيئات دقيقة على حد سواء مشكلة كبيرة بشكل خاص، لأن الإعدادات التي تناسب جزءًا من التدفق قد لا تعمل بشكل جيد مع الجزء الآخر. ويمكن للمرحلة الثانوية أن تقلل من هذا التباين عندما تعجز المرحلة الأولى وحدها عن ذلك.
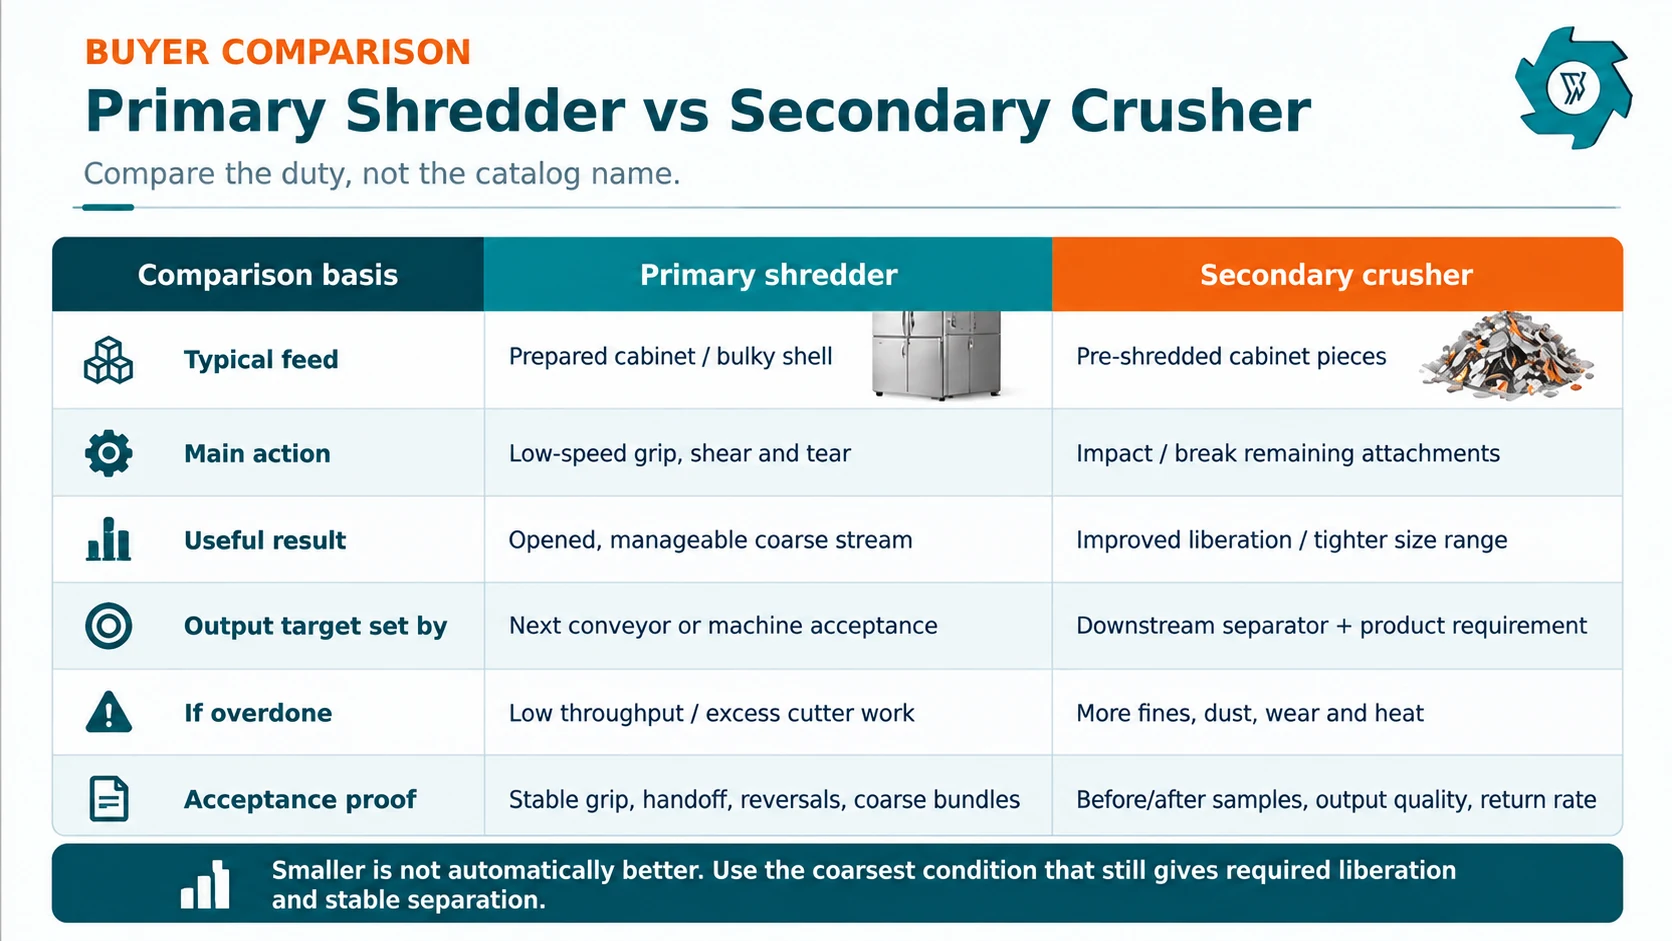
أساس المقارنة
آلة التقطيع الأولية
الكسر الثانوي
الخلاصة الرئيسية
خزانات ثلاجة أو مجمد جاهزة
قطع خزانة مقطعة مسبقًا
المهمة الميكانيكية الرئيسية
الإمساك، والتمزيق، والقص، والفتح، وتقليل الحجم
تحديد النقاط المؤثرة، وفصل الملحقات، وتعديل الحجم عند الحاجة
نتيجة العملية الرئيسية
تيار خشن يمكن التحكم فيه
تحسين عملية التحرير وزيادة استقرار تغذية جهاز الفصل
ما الذي يجب أن يحدد هدف الإنتاج؟
متطلبات قبول وفتح الناقل/الآلة التالية
الفرز في المراحل النهائية ومتطلبات جودة المنتج
الخطر الرئيسي في حالة المبالغة في ذلك
انخفاض معدل الإنتاج، وزيادة عبء العمل على القاطع، وإعادة التدوير غير الضرورية
المزيد من الغرامات، والغبار، والتآكل، والحرارة، وفقدان الحجم الجزيئي المفيد
عندما يكون ذلك كافياً بحد ذاته
عندما يكون المنتج الأولي الخشن مطابقًا بالفعل لمتطلبات العملية التالية
لا ينطبق؛ فهي مرحلة تكميلية اختيارية
تستند المقارنة المفيدة إلى حجم العمل وظروف التسليم. ولا تكون آلة التقطيع الأولية والكسارة الثانوية متكاملتين إلا عندما تحتاج العملية فعليًّا إلى كلتيهما.
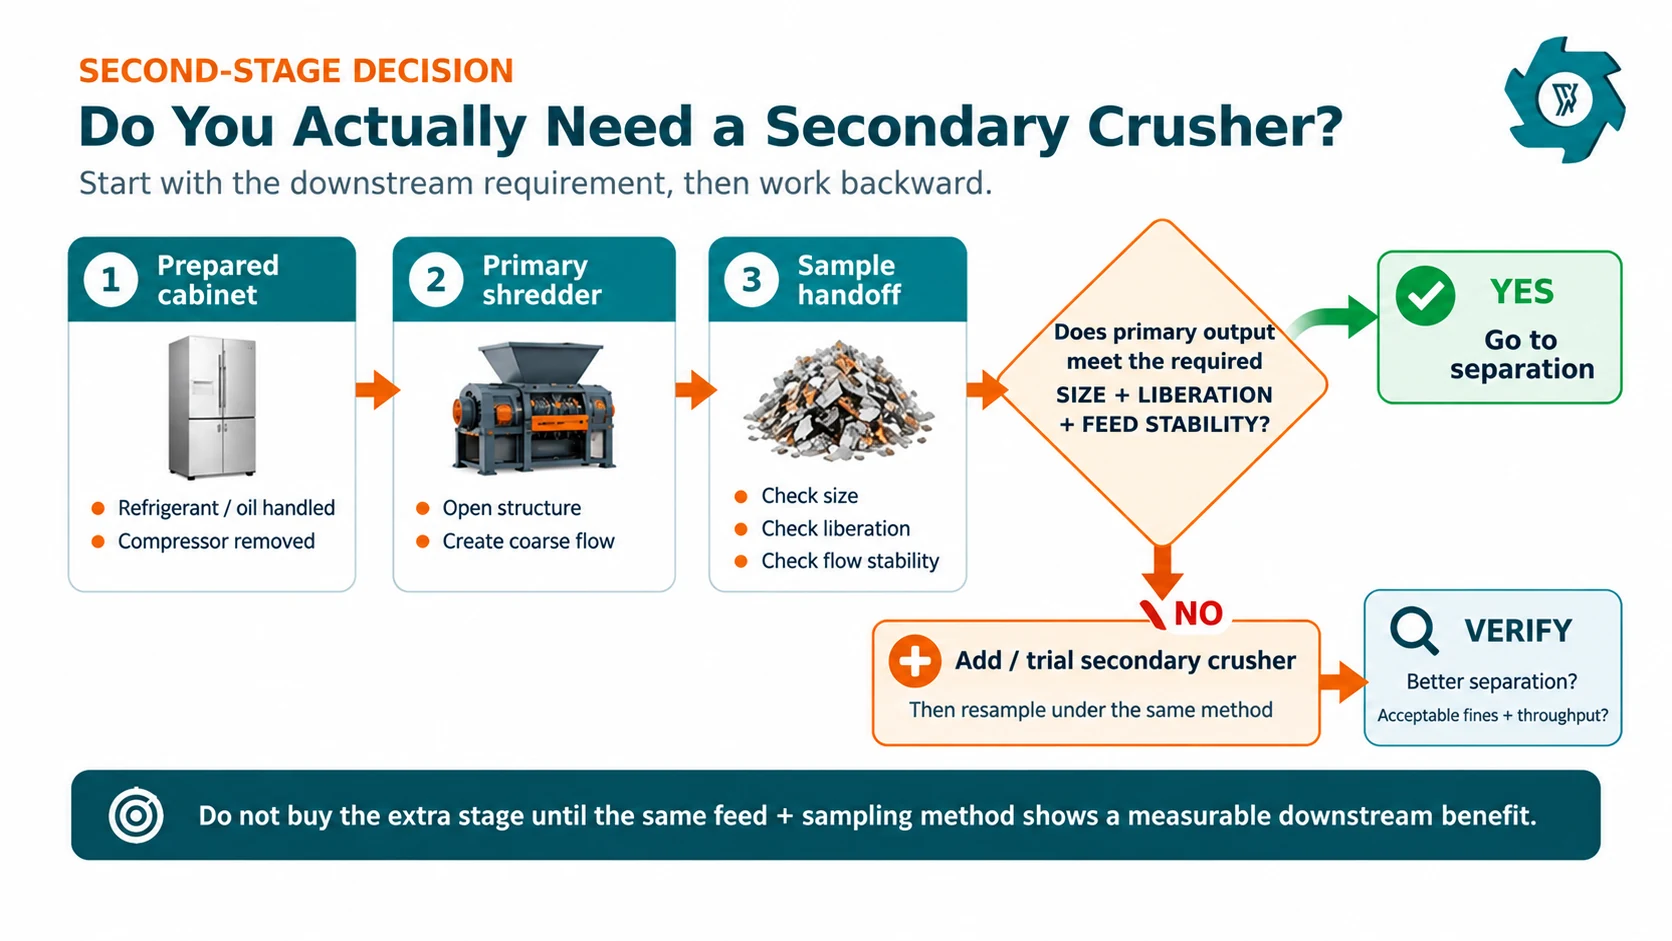
بوابة القرار: هل يفي الناتج الأولي بالفعل بمتطلبات العملية التالية؟
قد يبدو الرسم المكون من مرحلتين أكثر اكتمالاً من الرسم المكون من مرحلة واحدة، لكن استخدام آلات إضافية لا يعني تلقائيًّا أنه يمثل هندسة أفضل. يجب أن تبرر المرحلة الثانية من التخفيض وجودها من خلال حل مشكلة قابلة للقياس. ابدأ بسلسلة عمليات الفصل واعمل بشكل عكسي.
اسأل المغناطيس، أو نظام الهواء، أو الغربال، أو محطة الفحص اليدوي للجودة، أو مرحلة التيارات الدوامة عن حالة التغذية التي تحتاجها. ثم افحص مخرجات آلة التقطيع الأولية وأخذ عينات منها. إذا كانت القطع مفتوحة بدرجة كافية، ويمكن قياس الحمولة بشكل موثوق، وكانت فئات المواد قد انفصلت بالفعل وفقًا للجودة المطلوبة، فقد لا يؤدي استخدام الكسارة الثانية إلى تحسين الجدوى الاقتصادية. أما إذا بقيت حزم مركبة كبيرة، أو كان تحميل الفاصل غير مستقر، أو ظلت الفئات القابلة للبيع متشابكة ماديًا، يصبح من الأسهل تبرير استخدام الكسارة الثانوية.
أضف المرحلة الثانوية عندما يفشل التفريغ الأولي في تلبية متطلبات محددة تتعلق بالحجم أو التحرير أو التغذية في المرحلة التالية — وليس لأن مخطط التدفق القياسي يشير إلى وجود آلة أخرى.
الحالات التي قد يكفي فيها التقطيع الأولي وحده
ويتمثل الهدف التجاري في إجراء عملية فتح خشن، أو تقليل الحجم، أو الحصول على تيار بسيط غني بالمعادن الحديدية، بدلاً من الفصل متعدد الفصائل الخاضع لرقابة صارمة.
يعمل التفريغ الأولي بالفعل على كشف المواد ذات الصلة وتغذية جهاز الفصل التالي دون حدوث تجسير أو ارتفاع مفاجئ في التدفق.
يقبل المشتري في المرحلة النهائية من السلسلة منتجًا أقل دقة، ولا يُحدث التخفيض الإضافي في الحجم أي قيمة ملموسة.
يحتوي المصنع على وحدة معالجة منفصلة في مرحلة لاحقة ستقوم بتنفيذ الخطوة التالية من عملية الفصل وفقًا لمواصفاتها الخاصة.
الحالات التي يكون فيها التكسير الثانوي أكثر مبررًا
لا يزال الفولاذ والبلاستيك والرغوة متصاقين في قطع كبيرة بما يكفي لتلويث الفئات المستخلصة.
لا يمكن ضبط المنصة الهوائية أو المغناطيسية بشكل ثابت لأن المواد المُغذية تتسم بتباين شديد في الحجم أو الشكل.
يعتمد استخلاص المعادن غير الحديدية على الكشف عن القطع الموصلة الأصغر حجمًا التي تظل محصورة داخل الحزم المركبة.
تتطلب مواصفات المنتج المعتمدة نطاقًا حجميًا للجسيمات أضيق مما يمكن للآلة التقطيع الأولية إنتاجه دون الحاجة إلى إعادة تدوير مفرطة.
إن إعادة المعالجة اليدوية المتكررة بعد التقطيع الأولي تعمل بالفعل بمثابة “مرحلة ثانية” غير رسمية.”
قارن بين جودة المنتج ومعدل إعادة التدوير قبل وبعد المرحلة الثانية المقترحة. إذا لم يُظهر الكسارة الإضافية تحسناً واضحاً في ظل نفس طريقة التغذية وأخذ العينات، فإن المشتري لم يثبت بعد أن الآلة الإضافية ضرورية.
لماذا يُعد التحرر أكثر أهمية من مجرد رقم واحد يمثل حجم التفريغ
خردة الثلاجات ليست مادة متجانسة. فقد تكون القطعة التي يبلغ طولها 60 ملم شظية فولاذية نقية، أو شظية بلاستيكية نقية، أو مادة مركبة غنية بالرغوة، أو حزمة مطوية بإحكام تحتوي على عدة مواد. وتشترك هذه القطع في البعد الاسمي، لكنها تتصرف بشكل مختلف تمامًا أثناء عملية الفصل.
بالنسبة لاستخلاص المعادن الحديدية، يحتاج المغناطيس إلى أن يكون الفولاذ مكشوفًا بدرجة كافية حتى لا تجرّ الكمية المستخلصة من المواد المغناطيسية معها كمية زائدة من البلاستيك والرغوة الملتصقة بها. بالنسبة للفرز الهوائي، تؤثر كتلة الجسيمات ومساحتها السطحية على كيفية تحرك المواد الخفيفة في تيار الهواء. أما بالنسبة للفصل بالتيارات الدوامة، فيجب أن تكون القطع الموصلة ذات حجم وحالة ظهور تسمح للفاصل بالتأثير عليها دون أن تغرق في كومة عميقة أو فوضوية. وتؤثر مراحل التخفيض الأولية على هذه العوامل الثلاثة جميعها.
كما أن هناك حدًا أدنى للتفتيت الفعال. فقد يؤدي التفتيت المفرط إلى تكوين شظايا صغيرة مختلطة وجسيمات دقيقة يصعب بيعها أو أخذ عينات منها أو فصلها. ويمكن أن تتفتت الرغوة إلى جسيمات خفيفة تزيد من الحمل على القنوات والسيكلونات والمرشحات. كما يمكن أن تساهم الأسطح البلاستيكية والمطلية بالطلاء في توليد غبار إضافي. تشير إدارة السلامة والصحة المهنية (OSHA) إلى أن العديد من المواد العضوية والاصطناعية يمكن أن تشكل غبارًا قابلًا للاشتعال عندما يتم تقسيمها إلى جزيئات دقيقة بما فيه الكفاية، لذا يجب أن يكون توليد الغبار وتجميعه جزءًا من مراجعة مخاطر العملية بدلاً من أن يكون أمرًا ثانويًا.[3]
وبالتالي، فإن الهدف الأفضل هو حالة الجسيمات الأكثر خشونة التي لا تزال توفر درجة التحرير المطلوبة واستقرار جهاز الفصل. ويحافظ هذا الهدف على معدل الإنتاجية ويقلل من التلف غير الضروري، مع الاستمرار في تحقيق الفصل الميكانيكي الذي يحتاجه المشروع.
تتضمن المرحلة الثانوية التكاليف المتعلقة بالاهتراء، والطاقة، والغبار، والصيانة — وليس فقط التكلفة الرأسمالية
تؤدي إضافة كسارة إلى إنشاء محرك ثانٍ، ونظام تآكل إضافي، والمزيد من نقاط النقل، ومكان آخر يمكن أن يتوقف عنده خط الإنتاج. وقد يكون ذلك مبررًا، لكن العواقب التشغيلية المترتبة عليه يجب أن تؤخذ في الاعتبار عند اتخاذ القرار قبل توقيع أمر الشراء. الحالي دليل أسعار آلات تقطيع الطعام التي تُوضع في الثلاجة يوضح لماذا ينبغي على المشترين مقارنة حدود العلاج بالكامل.
في المرحلة الأولية، ينصب الاهتمام بشأن التآكل الشائع على القواطع، والفواصل، والأعمدة، والمحامل، وحمل علبة التروس، وأي مكونات تتعرض لصدمات عند دخول قطع صلبة من الخزانة. وعادةً ما تكون خصائص التشغيل مرتبطة بعزم الدوران: حيث يُعتبر التحميل، وعكس الاتجاه، وإزالة الانسداد، والتحكم في التغذية من العوامل المهمة. في المرحلة الثانوية، يتحول نمط التآكل نحو المكونات المعرضة للصدمات، والبطانات، والغرابيل أو مناطق الشبكات (إن وجدت)، والأجزاء الدوارة عالية السرعة. قد يختلف التصميم من نظام لآخر، لكن إنتاج مواد ذات حبيبات أصغر يتطلب عادةً جهدًا ميكانيكيًا أكبر ويميل إلى زيادة التآكل.
يجب تسجيل بيانات الطاقة بالطن أو الوحدات المتفق عليها، وليس استنادًا إلى القدرة الكهربائية المركبة للمحرك. فالقدرة المركبة بالكيلوواط تُعلم المهندس بالحجم الذي قد يتعين أن يكون عليه التوصيل الكهربائي؛ لكنها لا تثبت استهلاك الكيلوواط/ساعة لكل طن معالج. وأثناء اختبار القبول في المصنع (FAT) والتشغيل التجريبي، يجب قياس استهلاك الطاقة ضمن الحدود المتفق عليها للمعدات وتسجيل نفس وصف التغذية المستخدم في أخذ عينات من معدل الإنتاج وجودة المخرجات.
كما يمكن أن تتغير تكاليف الغبار والنظافة عند إضافة المرحلة الثانية. فزيادة الكسر يعني زيادة المساحة السطحية، وغالبًا ما يعني ذلك وجود المزيد من المواد الصغيرة الحجم. وقد يتطلب ذلك مزيدًا من الاهتمام بالغلاف الواقي، وتوازن مجاري الهواء، وحمل المرشحات، وتواتر التنظيف، والمواد المحتجزة داخل مسار معالجة الهواء. وإذا تم استبعاد هذه العناصر من عرض الأسعار، فقد تبدو “الكسارة الإضافية” رخيصة، في حين أن التكلفة الحقيقية لتشغيل الخط تصبح أكثر تكلفة.
يجب صياغة طلب عرض الأسعار (RFQ) واختبار القبول في المصنع (FAT) استنادًا إلى الأدلة، وليس إلى أسماء المعدات
يُوضح طلب عرض الأسعار الفعال للمورد ماهية المدخلات، وما يجب أن ينتج عن كل مرحلة، وكيف سيتم فحص النتيجة. كما يجب أن يمنع الموقف الشائع الذي يتم فيه اختبار الجهاز الرئيسي على خزانة واحدة سهلة، بينما يتم عرض المرحلة الثانوية على كومة مُعدة بشكل منفصل لا تمثل عملية التسليم الفعلية.
حقول طلب عرض الأسعار الخاصة بالآلة التقطيعية الرئيسية
أنواع الثلاجات والمجمدات المسموح بها، وحالة إزالة التلوث، وحالة الضاغط.
الأبعاد والأوزان النموذجية، بما في ذلك أكبر الوحدات وأصعبها التي تتوافق مع المعايير.
الوحدات المطلوبة في الساعة ومعدل إنتاج الكتلة، مع ذكر جهد التحضير وطريقة التغذية.
حالة التفريغ الأولي المتوقعة، وأقصى حجم للحزمة أو اللوحة التي يمكن للمرحلة التالية استيعابها.
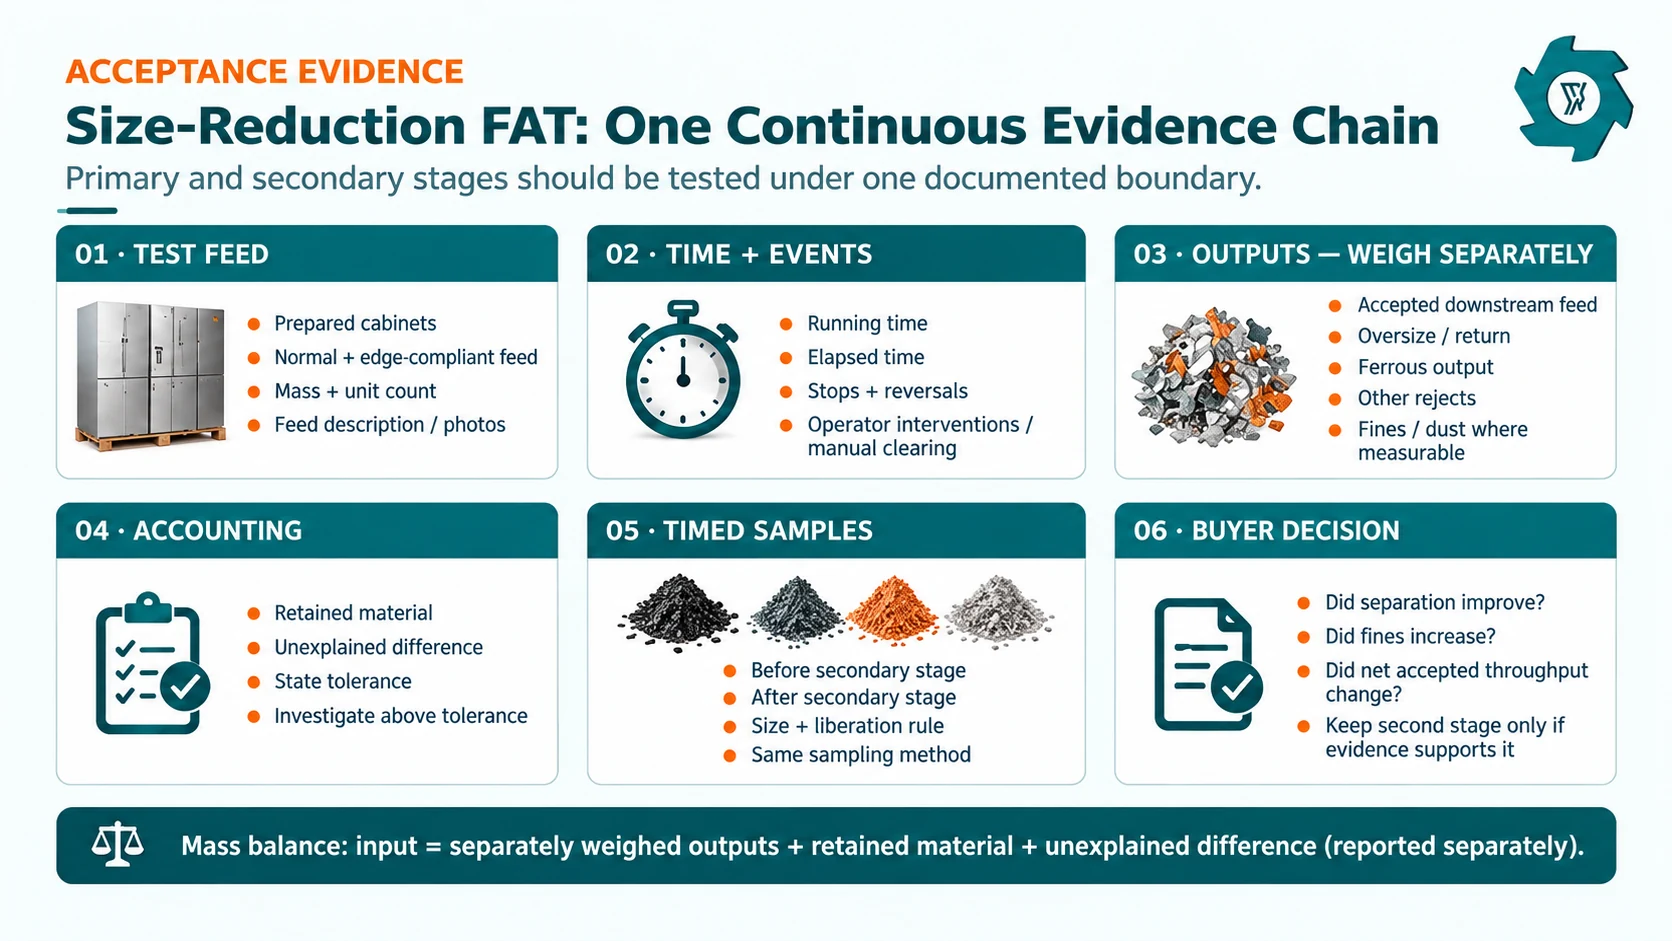
يجب أن يربط نظام FAT بين العلف المُعدّ التمثيلي، والوقت الجاري والمنقضي، وأوزان المواد المنفصلة، والعينات الموقوتة، وعمليات التوقف، وعمليات العودة إلى الوراء، والتدخلات، وذلك في إطار حدود اختبار واحدة متفق عليها.
استخدام سلسلة أدلة واحدة متصلة أثناء عملية الفحص الميداني (FAT)
في المرحلة الأولية، استخدم خزانات تم معالجتها مسبقًا وتكون ممثلة للعينة، وقم بتضمين أكبر وأصعب عينة متوافقة مع المعايير بالإضافة إلى دفعة متوافقة مع حواف الخزانة. سجل كتلة المدخلات وعدد الوحدات، والوقت التشغيلي والوقت المنقضي، وأحداث الرجوع للخلف والتوقف،, تدخلات المشغل أو الإزالة اليدوية, ، وكتلة المواد التي يتم تفريغها إلى المرحلة التالية، وأي مواد تمت إزالتها أو استبعادها أثناء الاختبار، والمواد المحتجزة، والحزم المطوية الخشنة، وحالة المواد التي تدخل الآلة التالية. قم بمطابقة الكتل المسجلة في نهاية الاختبار، واذكر أي فرق غير مبرر بشكل منفصل بدلاً من إخفائه ضمن فئة مخرجات أخرى.
بالنسبة للمرحلة الثانوية، قم بوزن المادة المقطعة مسبقًا التي تدخل حدود الاختبار. سجل وقت التشغيل والوقت المنقضي بشكل منفصل. سجل حالات التوقف وعمليات العكس وتدخلات المشغل. قم بوزن المواد المقبولة في المرحلة التالية من العملية، والمواد ذات الحجم الزائد أو المواد المرتجعة، والمعادن الحديدية التي تمت إزالتها داخل نطاق الاختبار إن أمكن، والمواد المرفوضة الأخرى، والجسيمات الدقيقة أو الغبار الذي تم جمعه عندما يكون قابلاً للقياس، والمواد المحتجزة بشكل منفصل. قارن بين تلك التدفقات المسجلة والمدخلات المقاسة، واذكر أي فرق غير مبرر بشكل منفصل. لا تدمج المواد المحتجزة مع الفرق غير المبرر ولا تستخدم الفرق كفئة موازنة.
يجب أخذ عينات في أوقات محددة من التدفق الذي يؤثر على قرار الشراء. وإذا كان القلق يتعلق بالتحرر الثانوي، فيجب أخذ عينات قبل الكسارة وبعدها في ظل ظروف مستقرة واستخدام نفس قاعدة التصنيف. سجل عدد القطع التي تظل مركبة، وكمية الحبيبات الزائدة الحجم التي يتم إرجاعها، وما إذا كانت جودة المنتج النهائي تتغير أم لا. إذا تحسّن الفصل فقط في حين انخفضت السعة الإنتاجية، فهذا لا يُعد إعدادًا ناجحًا.
وينطبق نفس المعيار عند مقارنة الموردين. أ قائمة مختصرة بشركات تصنيع معدات إعادة تدوير الثلاجات قد يؤدي ذلك إلى تضييق نطاق السوق، لكن الاختيار النهائي يجب أن يستند إلى تعريف مكافئ للمواد الأولية واختبار قبول مكافئ. فاختلاف حدود الاختبار يؤدي إلى مطالبات لا يمكن مقارنتها.
يجب إجراء مراجعة السلامة في كلتا مرحلتي التخفيض
تُعرِّض الآلات الأولية والثانوية العمال لمخاطر تشغيلية مختلفة، لكن لا ينبغي في أي من المرحلتين الاعتماد على مد اليد داخل الآلة أو نقطة النقل لاستعادة التدفق. يجب تصميم الواقيات وأبواب الوصول وأجهزة القفل المترابط وإيقافات الطوارئ ونقاط العزل وفقًا لمهام التنظيف والصيانة الفعلية. يتطلب معيار الطاقة الخطرة الصادر عن إدارة السلامة والصحة المهنية (OSHA) إجراءات للتحكم في الطاقة عند إجراء أعمال الصيانة والخدمة، حيث قد يؤدي التشغيل غير المتوقع أو بدء التشغيل أو إطلاق الطاقة المخزنة إلى وقوع إصابات، بما في ذلك التحقق من العزل قبل بدء العمل.[4]
بالنسبة لمواد الثلاجات، يجب أن تأخذ مراجعة المخاطر في المنشأة في الاعتبار أيضًا المواد التي قد تبقى في المواد الواردة، والغبار الناتج عن الكسر. تشير وكالة حماية البيئة (EPA) إلى أن الأجهزة القديمة والجديدة قد تحتوي على مبردات مختلفة، وأن بعض الأجهزة الحديثة تستخدم مبردات غير مفلورة مثل البروبان؛ ولذلك، يجب أن تتضمن إجراءات الموقع قاعدة موثقة لاستلام الأجهزة وإزالة التلوث منها، بدلاً من الاعتماد على افتراضات تستند إلى مظهر الجهاز.[2]
تسلسل اختيار عملي لعملية الاختزال الأولي والثانوي
حدد نوع العلف المُعد. يرجى تحديد ما تم إزالته بالفعل وأنواع الثلاجات/المجمدات المسموح بها.
حدد عملية التسليم الأولية. حدد أكبر قطعة خشنة مقبولة، والأشكال المعرضة لتكوين الجسور، وحد التغذية للآلة التالية.
خذ عينة من التصريف الأولي. قياس الحزم المركبة، والأحجام الزائدة، واستقرار التدفق، وتدخلات المشغلين.
تحديد متطلبات الفصل في المرحلة النهائية. اذكر المشكلة المتعلقة بجودة المنتج أو الفاصل التي يُتوقع أن يحلها التحرير الأكثر دقة.
جرب المرحلة الثانوية. قارن بين الأداء قبل التحرير وبعده، والإنتاج المقبول، والغرامات، وإعادة التدوير، واستهلاك الطاقة، وحالات الانقطاع، في ظل نفس التغذية.
لا تضف مرحلة ثانية ما لم تثبت الاختبارات أنها ضرورية بالفعل. عادةً ما تكون الخطوط الأقصر والأبسط هي الخيار الأفضل إذا كانت قادرة على إنتاج الفئات المطلوبة من المواد بشكل ثابت.
قم بتكوين قسم تقليل الحجم بما يتناسب مع التدفق الفعلي للثلاجة لديك
للحصول على توصية مفيدة بشأن المعدات، يرجى إعداد صور أو مقاطع فيديو للثلاجات والمجمدات الواردة، وحالة إزالة الملوثات، وأبعاد أكبر خزانة، والوحدات/الساعة والهدف من حيث الكتلة، ومسار الفصل في المراحل اللاحقة، والحالة المطلوبة للمنتج، وتصميم ورشة العمل، والقيود المتعلقة بالمرافق. تسمح هذه التفاصيل بتقييم آلة التقطيع الأولية وأي آلة تكسير ثانوية كعملية مترابطة واحدة بدلاً من اعتبارهما جهازين منفصلين من الكتالوج.
الأسئلة الشائعة
هل جهاز التقطيع المدمج في الثلاجة هو نفسه جهاز التكسير المدمج في الثلاجة؟
في العملية الموضحة هنا، تُعدّ آلة التقطيع الأولية آلة ذات سرعة منخفضة مخصصة لخزانات الثلاجات المُعدة مسبقًا، في حين تُعدّ آلة التكسير الثانوية مرحلة تحرير لاحقة للمواد التي تم تقطيعها مسبقًا. ونظرًا لأن هذين المصطلحين يُستخدمان أحيانًا بشكل غير دقيق في السوق، فيجب أن تحدد طلبات عروض الأسعار (RFQ) المواد المُغذية، وحالة التفريغ، ووظيفة كل آلة.
هل تحتاج جميع خطوط إعادة تدوير الثلاجات إلى كسارة ثانوية؟
في بعض الأحيان، تكون المواد الخارجة من آلة التقطيع الأولى لا تزال كبيرة الحجم أو غير متجانسة بالنسبة لمعدات الفصل التي تليها. وفي هذه الحالة، يمكن أن تساعد خطوة تكسير إضافية. ولكن عندما تنتج المرحلة الأولى بالفعل مادة تغذية صالحة للاستخدام، فإن التكسير الإضافي قد يعني ببساطة استهلاكًا أكبر للطاقة، وتآكلًا أسرع، وزيادة في كمية المواد الدقيقة والغبار.
ما الذي يجب أن تثبته آلة التقطيع الأولية خلال اختبار القبول في المصنع؟
استخدم خزانات معدة بشكل تمثيلي وسجل كتلة المدخلات وعدد الوحدات، ووقت التشغيل، والوقت المنقضي، وعمليات التوقف، وعمليات الانعكاس، وتدخلات المشغل أو عمليات الإزالة اليدوية، وكتلة المواد التي تم تفريغها إلى المرحلة التالية، وأي مواد تمت إزالتها أو رفضها أثناء الاختبار، والمواد المحتفظ بها، والحزم المطوية بشكل خشن، وحالة المواد التي تدخل الآلة التالية. قم بمطابقة الكتل المسجلة وبيّن أي فرق غير مبرر بشكل منفصل. يجب أن يُظهر الاختبار فتحًا مستقرًا وتفريغًا قابلًا للتحكم، وليس مجرد قدرة الخزانة على التمزق.
ما الذي يجب أن تثبت الكسارة الثانوية قدرتها عليه خلال اختبار القبول في المصنع؟
يجب أن تثبت المرحلة الثانوية استيفاء شرط المخرجات المتفق عليه في ظل تغذية تمثيلية. ويجب تسجيل المدخلات المقطعة مسبقًا، ووقت التشغيل والوقت المنقضي، وعمليات التوقف والتدخلات، ومخرجات وتدفقات المرتجعات التي تم وزنها بشكل منفصل، وعينات الحجم أو التحرير المأخوذة في أوقات محددة، والمواد المحتجزة، والفرق غير المبرر. ويجب أن تكون عملية أخذ العينات مرتبطة بمتطلبات الفصل في المراحل اللاحقة.
هل يمكن لخردة الثلاجات الأصغر حجمًا أن تحسّن عملية الفصل تلقائيًّا؟
يمكن للجسيمات الأصغر حجمًا أن تحسّن عملية الفصل عندما تظل الجسيمات المترابطة متماسكة، لكن التخفيض المفرط قد يؤدي أيضًا إلى زيادة الجسيمات الدقيقة والغبار الرغوي والشظايا الصغيرة المختلطة. والهدف المثالي هو الحصول على الحبيبات الأكثر خشونة التي لا تزال توفر مستوى الفصل المطلوب وفرزًا مستقرًا في المراحل اللاحقة.
ما هي المعلومات التي يجب أن أرسلها قبل طلب عرض أسعار لآلة تقطيع وتفتيت الثلاجات؟
يرجى إرسال بيانات مزيج الثلاجة والمجمد، وحالة إزالة التلوث، وحالة الضاغط، والصور والأبعاد للوحدات العادية والصعبة، والعدد المطلوب من الوحدات في الساعة، ومعدل الإنتاج الكلي، وترتيب الفاصل النهائي، وحالة المخرجات المطلوبة، وحدود المرافق، وتصميم ورشة العمل، وأدلة القبول التي تتوقع تسجيلها خلال اختبار القبول في الموقع (FAT).