Triturador de geladeira x Desfiador: Redução primária x secundária do tamanho
Redução primária versus redução secundária
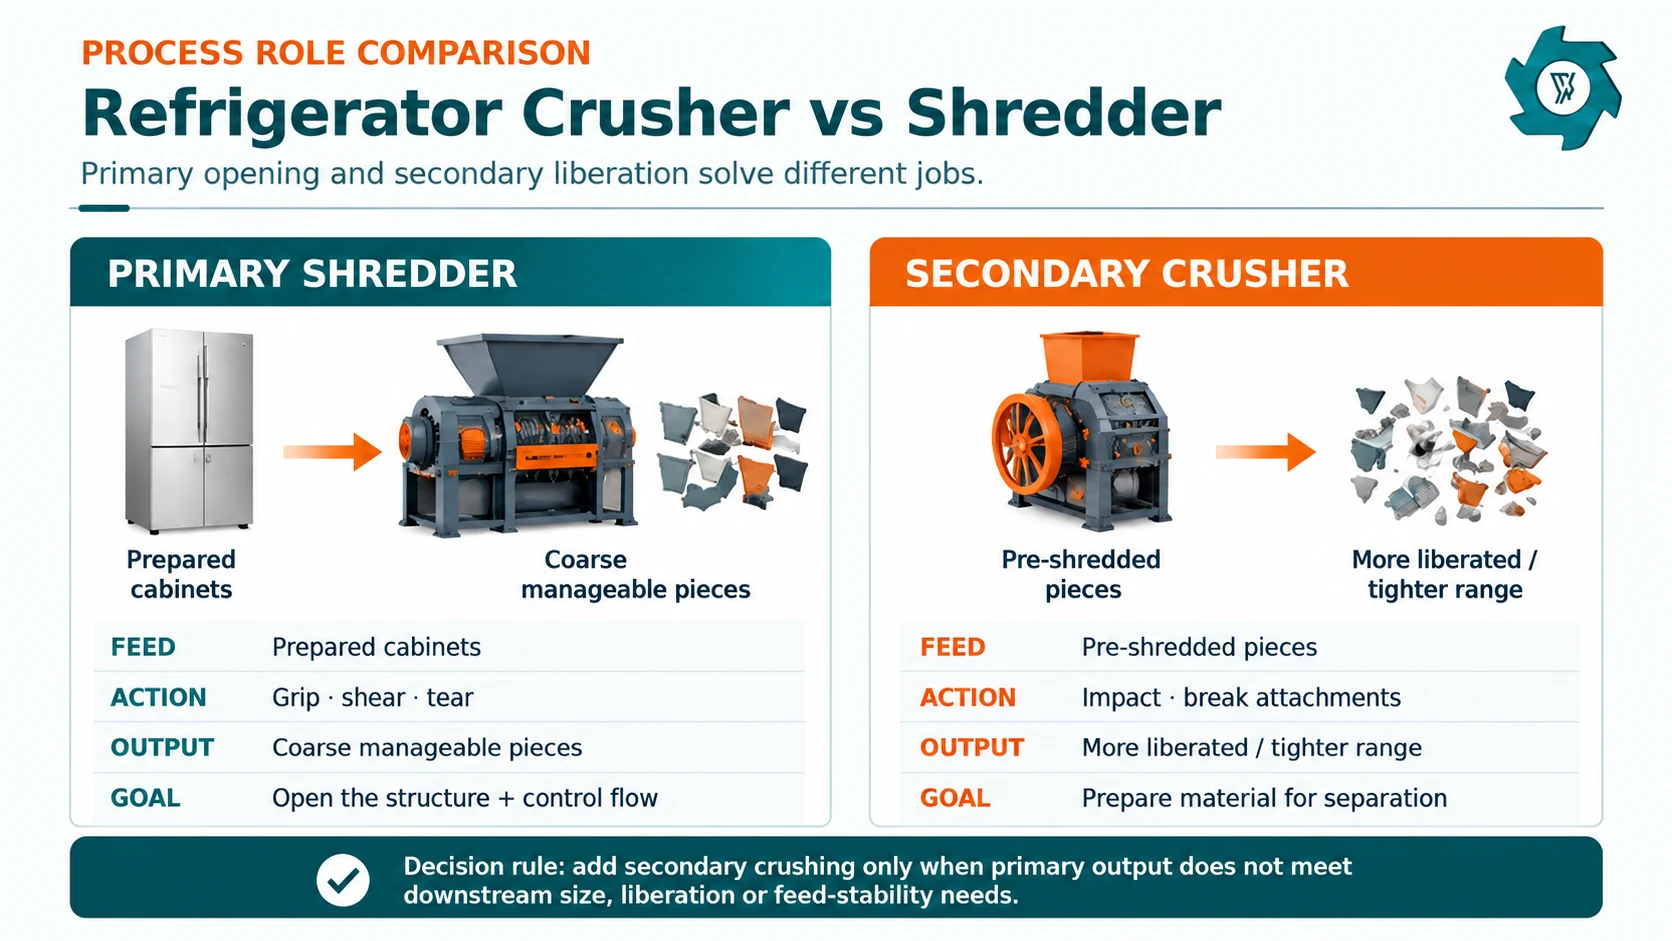
Um triturador primário e um britador secundário desempenham funções diferentes em uma linha de reciclagem de geladeiras. O triturador primário recebe os gabinetes já preparados e despoluiados e desmonta a estrutura volumosa por meio de um corte lento e de alto torque. Seu principal objetivo é desmontar o gabinete o suficiente para permitir um transporte estável e a próxima etapa do processamento. Um triturador secundário atua sobre esse fluxo já reduzido. Sua função é quebrar os resíduos remanescentes de aço, plástico e espuma, reduzir o tamanho das partículas onde necessário e apresentar o material em uma condição que permita sua utilização nas etapas de separação por ar, magnética e de metais não ferrosos.
A decisão importante de compra, portanto, não é apenas “triturador ou moedor?”, isoladamente. É se o efluente da primeira etapa já atende aos requisitos de tamanho e liberação do processo seguinte. Se isso acontecer, um triturador adicional pode acarretar custos, desgaste, poeira e partículas finas, sem melhorar a produção comercializável. Se isso não acontecer, o segundo estágio pode ser a diferença entre aglomerados mistos grosseiros e uma alimentação estável que os separadores a jusante possam processar. O processo completo linha de reciclagem de geladeiras fora de uso mostra onde essas duas etapas mecânicas se situam após a depuração e antes da separação de espuma, metais ferrosos e não ferrosos.
A trituração primária transforma um armário volumoso e preparado em pedaços mais fáceis de manusear. A trituração secundária é uma etapa posterior de desmontagem, não um substituto para a remoção de poluentes da geladeira ou para a abertura primária.
Por que é fácil comparar erroneamente os termos “triturador” e “moedor”
Os nomes dos equipamentos nem sempre são utilizados da mesma forma por diferentes fornecedores. Um cortador de dois eixos pode ser listado como britador em uma cotação, enquanto outro fornecedor pode descrever uma máquina de impacto de alta velocidade como triturador. É por isso que uma especificação de compra deve descrever a função mecânica do equipamento.
Para fins de cotação e comparação de processos, defina o triturador primário como a máquina de baixa velocidade e alto torque que recebe as caixas de geladeira já preparadas e as rasga ou corta em pedaços grosseiros. Defina o triturador secundário como a etapa de impacto a jusante ou de liberação do tipo martelo, que recebe o material pré-triturado. O uso de definições funcionais evita que dois fornecedores pareçam oferecer o mesmo processo simplesmente porque utilizam nomes semelhantes para os equipamentos.
Se você estiver decidindo entre diferentes disposições de eixos, configurações de cortadores ou especificações gerais de trituradores para refrigeradores, utilize o Guia de seleção de trituradores para geladeiras. No que diz respeito à cadeia de redução em si, a questão importante é o que cada etapa deve alcançar e quais evidências mensuráveis são necessárias para justificar uma segunda etapa.
A redução do tamanho só começa depois que a geladeira tiver sido preparada para o tratamento mecânico
Uma linha de reciclagem não deve utilizar o triturador primário como ferramenta para identificar refrigerante, óleo de compressor, vidro, peças elétricas soltas ou outros componentes que deveriam ter sido tratados anteriormente. Para projetos nos EUA, os requisitos de descarte seguro da EPA atribuem ao responsável pelo descarte final a responsabilidade de garantir que o refrigerante seja recuperado antes do descarte final, e a EPA descreve a reciclagem de eletrodomésticos como a remoção ou o gerenciamento dos componentes relevantes antes que os aparelhos, após a evacuação, sejam triturados.[1][2]
Essa preparação altera a carga mecânica. Um gabinete sem o compressor se comporta de maneira muito diferente de um aparelho de refrigeração intacto. Prateleiras de vidro, peças soltas pesadas e componentes não identificados podem causar cargas de impacto, contaminação ou a necessidade de limpeza manual insegura posteriormente. A especificação de alimentação deve, portanto, indicar o que foi removido, o que pode permanecer, os tipos de aparelhos permitidos e o maior gabinete normal que se espera que o estágio primário possa aceitar.
A trituração primária em refrigeradores é uma tarefa que envolve a abertura e o controle do fluxo
A primeira etapa mecânica precisa realizar uma tarefa para a qual uma máquina secundária de alta velocidade não é adequada: receber um corpo composto volumoso, oco e de chapa fina e transformá-lo em um fluxo contínuo de material. A triturador de eixo duplo é comumente utilizada para essa função, pois as fresas contrarrotativas conseguem segurar materiais irregulares a uma velocidade relativamente baixa e com alto torque.
O triturador primário deve abrir a revestimento de aço dobrado, o revestimento plástico e os painéis com espuma de forma que as esteiras transportadoras a jusante não recebam seções do gabinete intactas ou quase intactas. Ele também deve evitar produzir uma descarga tão fina a ponto de a primeira máquina começar a realizar o trabalho da etapa secundária, o que acarreta recirculação extra, desgaste das lâminas ou redução na produtividade.
A fase inicial deve comprovar cinco coisas
1. Aderência estável
As caixas normais e aquelas que se adaptam às bordas devem entrar na câmara sem quicar repetidamente, sem ficarem presas ou sem que o operador precise empurrá-las.
2. Abertura estrutural
As seções maiores do gabinete devem ser abertas o suficiente para expor as interfaces compostas, em vez de se deixarem como caixas fechadas e estruturas em camadas dobradas.
3. Descarga controlável
A próxima esteira transportadora e a próxima máquina devem receber peças que possam ser processadas sem a formação crônica de pontes de material nem picos de carga descontrolados.
4. Sobrecargas recuperáveis
As reversões e as paradas devem ser registradas. A máquina deve se recuperar de avanços difíceis, mas permitidos, sem que a desobstrução manual se torne um método normal de operação.
5. Transferência previsível
O produto final deve ser avaliado na entrada da próxima máquina, e não apenas na rampa de descarga do triturador.
Um triturador primário pode parecer eficaz porque o compartimento fica oculto, mas a linha ainda assim pode apresentar baixo desempenho se folhas longas dobradas, painéis de espuma fixados ou peças encaixadas chegarem à etapa seguinte em rajadas. Uma boa redução primária é avaliada pelo que ela possibilita nas etapas posteriores.
A britagem secundária é um processo de liberação, não se resume simplesmente a “tornar o material menor”
Assim que o gabinete é aberto, a segunda questão mecânica muda. O material alimentado não é mais o corpo de uma geladeira; trata-se de um fluxo misto de chapas de aço, revestimento plástico, fragmentos com espuma, arame, pequenas peças não ferrosas e acessórios residuais. O valor do triturador secundário decorre de separar materiais que ainda estejam fisicamente ligados e, quando necessário, reduzir o fluxo a uma faixa de tamanho mais restrita para a separação.
Suponha que uma grande peça de revestimento de aço ainda contenha plástico e isolamento. Um ímã pode recuperar o aço, mas o material não ferroso aderido a ele o acompanha e reduz a qualidade da fração ferrosa. O contrário também pode ocorrer: uma pequena peça contendo cobre ou alumínio presa em uma peça composta maior pode não se comportar como esperado no separador de metais não ferrosos a jusante. Um impacto secundário pode expor essas interfaces. O objetivo não é a fragmentação máxima; basta uma liberação suficiente para permitir decisões mecânicas precisas posteriormente.
Um triturador também pode tornar a apresentação da alimentação mais consistente. Essas etapas de separação são sensíveis à forma como o material chega. Grandes variações no tamanho, na forma, no peso ou na profundidade da camada podem tornar o processo difícil de controlar. Uma alimentação mista, repleta tanto de pedaços grandes quanto de partículas finas, é especialmente problemática, pois as configurações que funcionam para uma parte do fluxo podem não funcionar bem para a outra. O estágio secundário pode reduzir essa variabilidade quando o primeiro estágio, por si só, não consegue fazê-lo.
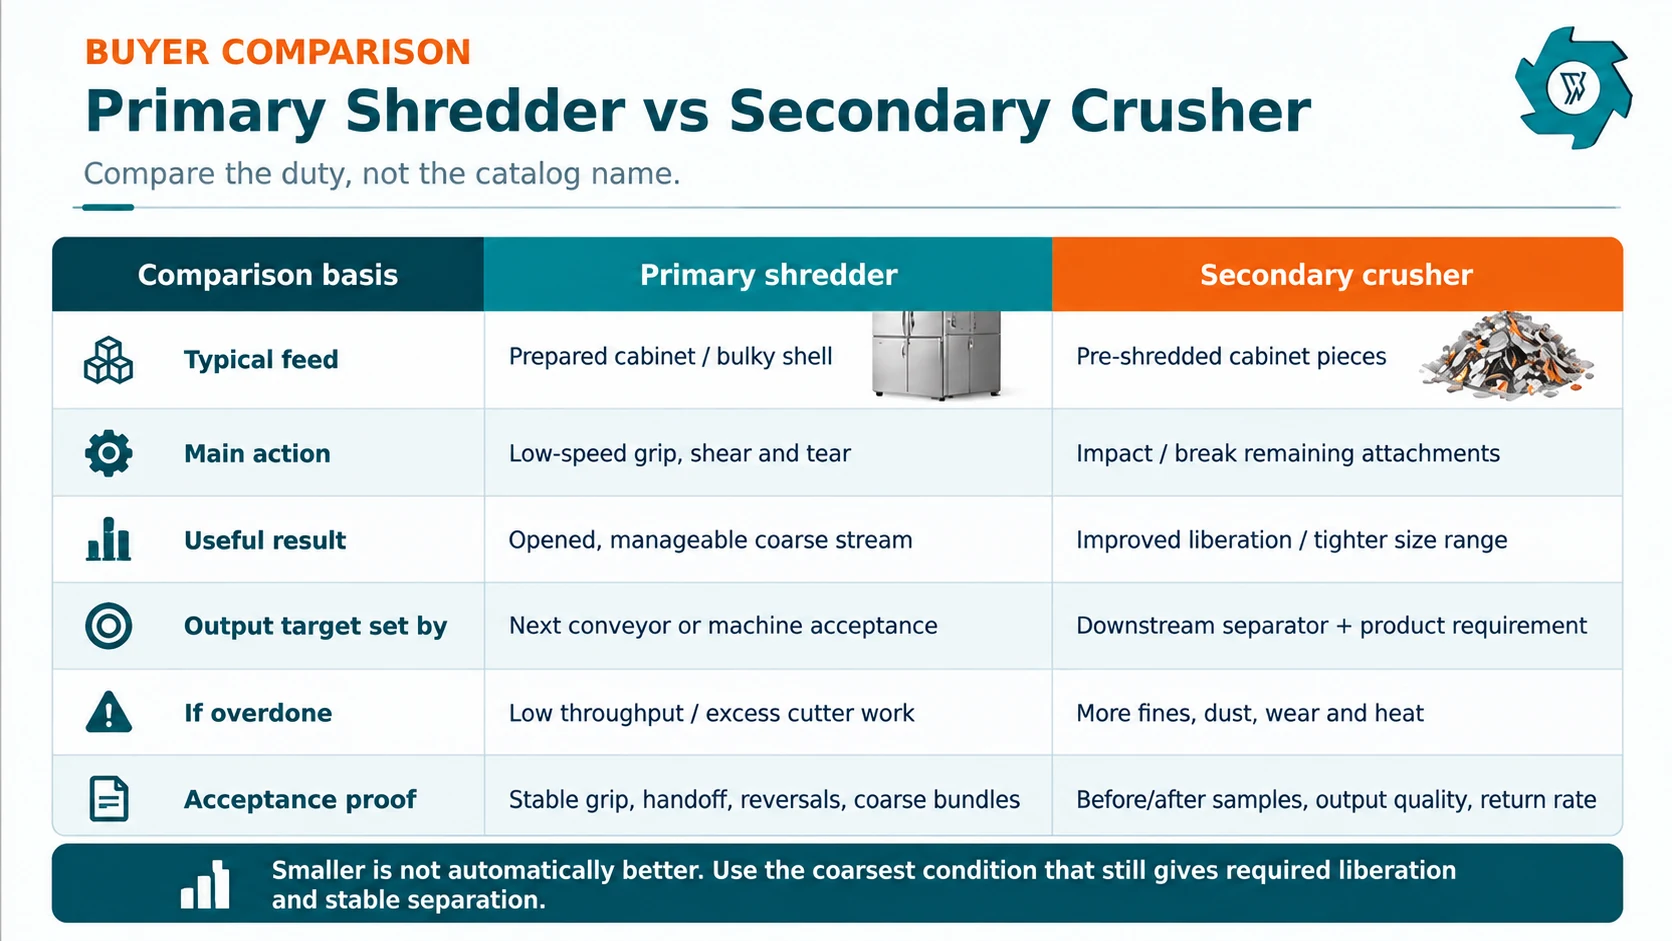
Base de comparação
Triturador primário
Triturador secundário
Feed principal
Armários de geladeira ou freezer pré-montados
Peças de armário pré-fatiadas
Função mecânica principal
Agarra, rasga, corta, abre e reduz o volume
Impactar, quebrar os acessórios e refinar o tamanho onde for necessário
Resultado do processo principal
Corrente grossa controlável
Melhor liberação e alimentação mais estável do separador
O que deve definir a meta de produção
Requisitos para a aceitação e a abertura da próxima esteira transportadora/máquina
Separação em etapas posteriores e requisitos de qualidade do produto
Principal risco caso se exagere
Baixa produtividade, trabalho excessivo do cortador e recirculação desnecessária
Mais finos, poeira, desgaste, calor e perda do tamanho útil das partículas
Quando isso por si só já pode ser suficiente
Quando a produção em bruto já atende aos requisitos do processo seguinte
Não se aplica; trata-se de uma etapa opcional subsequente
Essa comparação útil se baseia na função e nas condições de transferência. Um triturador primário e um britador secundário são complementares apenas quando o processo realmente necessita de ambos.
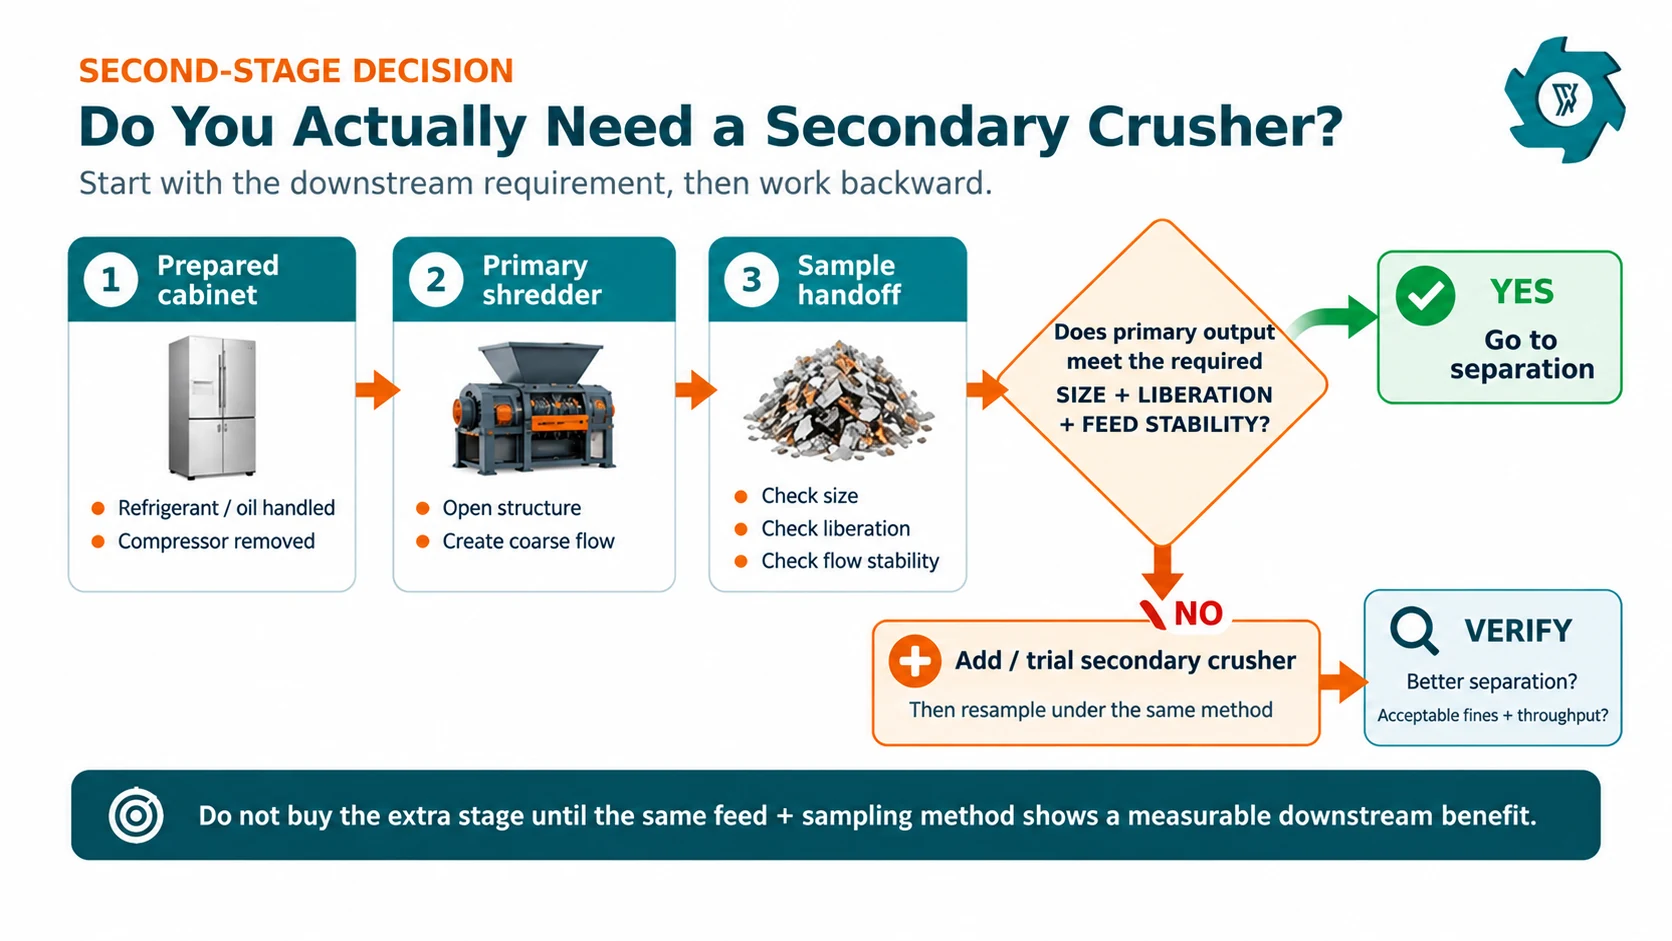
O ponto de decisão: a saída primária já atende ao requisito do próximo processo?
Um desenho de duas etapas pode parecer mais completo do que um desenho de uma única etapa, mas o uso de maquinário adicional não significa, automaticamente, uma engenharia de melhor qualidade. A segunda etapa de redução deve justificar sua existência ao resolver um problema mensurável. Comece pela cadeia de separação e vá trabalhando de trás para frente.
Verifique com o ímã, o sistema de ar, a peneira, a estação de controle de qualidade manual ou o estágio de correntes parasitas quais são as condições de alimentação necessárias. Em seguida, inspecione e colete amostras da descarga do triturador primário. Se os pedaços estiverem suficientemente separados, a carga puder ser medida com confiabilidade e as frações do material já estiverem separadas de acordo com a qualidade exigida, o segundo triturador pode não trazer melhorias econômicas. Se grandes feixes compostos permanecerem intactos, a alimentação do separador for instável ou as frações comercializáveis permanecerem fisicamente aglutinadas, a trituração secundária torna-se mais fácil de justificar.
Adicione o estágio secundário quando a descarga primária não atender a um requisito definido de tamanho, liberação ou alimentação a jusante — e não porque um fluxograma padrão indique outra máquina.
Situações em que a trituração primária por si só pode ser suficiente
O objetivo comercial é a abertura grosseira, a redução de volume ou a obtenção de uma corrente simples rica em metais ferrosos, em vez de uma separação multifracionária rigidamente controlada.
A descarga primária já expõe os materiais relevantes e alimenta o separador seguinte sem a formação de pontes ou picos persistentes.
O comprador a jusante aceita um produto de granulometria mais grossa, e a redução adicional do tamanho não agrega valor mensurável.
A fábrica conta com uma unidade de processamento posterior independente, que realizará a próxima etapa de liberação de acordo com suas próprias especificações.
Situações em que a britagem secundária é mais fácil de justificar
O aço, o plástico e a espuma permanecem presos em pedaços grandes o suficiente para contaminar as frações recuperadas.
O estágio pneumático ou magnético não pode ser ajustado de forma consistente, pois o material alimentado apresenta variações extremas de tamanho ou formato.
A recuperação de metais não ferrosos depende da exposição de pequenas peças condutoras que permanecem presas em feixes compostos.
A especificação do produto aprovada exige uma faixa de granulometria mais restrita do que a que o triturador primário é capaz de produzir sem recirculação excessiva.
O retrabalho manual repetido após a trituração primária já está funcionando como um “segundo estágio” não oficial.”
Compare a qualidade do produto e a recirculação antes e depois do segundo estágio proposto. Se o triturador adicional não apresentar uma melhora clara com o mesmo método de alimentação e amostragem, o comprador ainda não terá comprovado que a máquina extra é necessária.
Por que a liberação é mais importante do que um único número referente ao tamanho da descarga
A sucata de geladeiras não é um material homogêneo. Uma peça de 60 mm pode ser um fragmento de aço puro, um fragmento de plástico puro, um sanduíche com alto teor de espuma ou um feixe bem dobrado que contenha vários materiais. Essas peças compartilham uma dimensão nominal, mas se comportam de maneira muito diferente durante a separação.
Para a recuperação de materiais ferrosos, o ímã precisa que o aço fique suficientemente exposto para que a fração magnética recuperada não arraste consigo uma quantidade excessiva de plástico e espuma aderidos. Na classificação por ar, a massa e a área superficial das partículas afetam a forma como o material leve se move no fluxo de ar. Na separação por correntes parasitas, as peças condutoras precisam ter um tamanho e uma condição de apresentação que permitam que o separador atue sobre elas sem que fiquem enterradas em uma carga profunda ou desorganizada. Os estágios de redução a montante influenciam todos os três.
Há também um limite mínimo para a redução eficaz. Um impacto mais forte pode gerar pequenos fragmentos misturados e partículas finas que são difíceis de vender, amostrar ou separar. A espuma pode se fragmentar em partículas leves que aumentam a carga sobre dutos, ciclones e filtros. Superfícies plásticas e com tinta podem contribuir com poeira adicional. A OSHA observa que muitos materiais orgânicos e sintéticos podem formar poeira combustível quando suficientemente finamente divididos; portanto, a geração e a coleta de poeira devem fazer parte da análise de riscos do processo, e não ser uma consideração secundária.[3]
Portanto, a melhor meta é a condição de partícula mais grossa que ainda proporciona a liberação necessária e a estabilidade do separador. Essa meta preserva a produtividade e reduz quebras desnecessárias, ao mesmo tempo em que proporciona a separação mecânica necessária para o projeto.
A fase secundária envolve desgaste, consumo de energia, poeira e manutenção — não apenas o custo de capital
A adição de um triturador cria um segundo acionamento, outro sistema de desgaste, mais pontos de transferência e mais um ponto em que a linha pode parar. Isso pode ser justificado, mas suas consequências operacionais devem ser levadas em consideração na decisão antes da assinatura do pedido de compra. O atual guia de preços de trituradores para geladeira explica por que os compradores devem comparar os limites completos do tratamento.
Na fase primária, a atenção em relação ao desgaste geralmente recai sobre cortadores, espaçadores, eixos, rolamentos, carga da caixa de engrenagens e quaisquer componentes que sofram impactos quando peças difíceis do material entram no sistema. O perfil operacional costuma estar relacionado ao torque: carga, reversão, recuperação de atolamentos e controle de alimentação são fatores importantes. Na etapa secundária, o padrão de desgaste se desloca para componentes sujeitos a impacto, revestimentos, peneiras ou áreas de grelha, quando presentes, e peças rotativas em alta velocidade. O projeto pode variar de um sistema para outro, mas a produção de material mais fino geralmente exige mais esforço mecânico e tende a aumentar o desgaste.
Os dados de energia devem ser registrados com base nas toneladas aceitas ou nas unidades aceitas, e não a partir da potência instalada do motor. A potência instalada em kW indica ao engenheiro o tamanho que a conexão elétrica pode precisar ter; ela não comprova o consumo em kWh por tonelada processada. Durante o Teste de Aceitação de Fábrica (FAT) e o comissionamento, efetue a medição no limite acordado do equipamento e registre a mesma descrição da alimentação utilizada para a amostragem da produtividade e da qualidade da produção.
Os custos com poeira e limpeza também podem sofrer alterações quando se adiciona o segundo estágio. Mais fragmentação significa maior área de superfície e, muitas vezes, mais partículas finas. Isso pode exigir maior atenção ao compartimentamento, ao equilíbrio da duto, à carga do filtro, à frequência de limpeza e ao material retido no interior do sistema de tratamento de ar. Se esses itens forem deixados de fora do orçamento, o “triturador extra” pode parecer barato, enquanto a linha de produção, na verdade, fica mais cara de operar.
Elabore a Solicitação de Cotação (RFQ) e o Teste de Aceitação no Local (FAT) com base em evidências, e não nos nomes dos equipamentos
Uma solicitação de cotação (RFQ) útil informa ao fornecedor qual é a entrada, o que deve sair de cada estágio e como o resultado será verificado. Ela também deve evitar a situação comum em que a máquina principal é testada em um gabinete simples e o estágio secundário é demonstrado em uma pilha preparada separadamente, que não representa a transferência real.
Campos da solicitação de cotação (RFQ) para o triturador primário
Tipos de geladeiras e freezers permitidos, condições de remoção de contaminação e estado do compressor.
Dimensões e pesos representativos, incluindo as unidades maiores e mais resistentes que atendem às normas.
Unidades necessárias por hora e vazão de massa, com indicação do trabalho de preparação e do método de alimentação.
Condição prevista de descarga em grande volume e o tamanho máximo do feixe ou painel que o próximo estágio pode aceitar.
Lógica de sobrecarga/reversão, acesso para manutenção e a regra para desobstruir um atolamento.
Campos da solicitação de cotação para o triturador secundário
Descrição real da ração pré-triturada, e não um rótulo genérico do tipo “sobras da geladeira”.
Condição de liberação exigida, vinculada ao ímã, ao sistema de ar, à peneira ou ao separador de metais não ferrosos a seguir.
Faixa de granulometria aceitável e o método utilizado para medir partículas acima do tamanho máximo, finos e pedaços compostos.
Rota de retorno/recirculação e se o material recirculado é contabilizado dentro ou fora do volume líquido processado.
Peças de desgaste, acesso seguro para inspeção, conexão de ar de processo e ponto de amostragem.
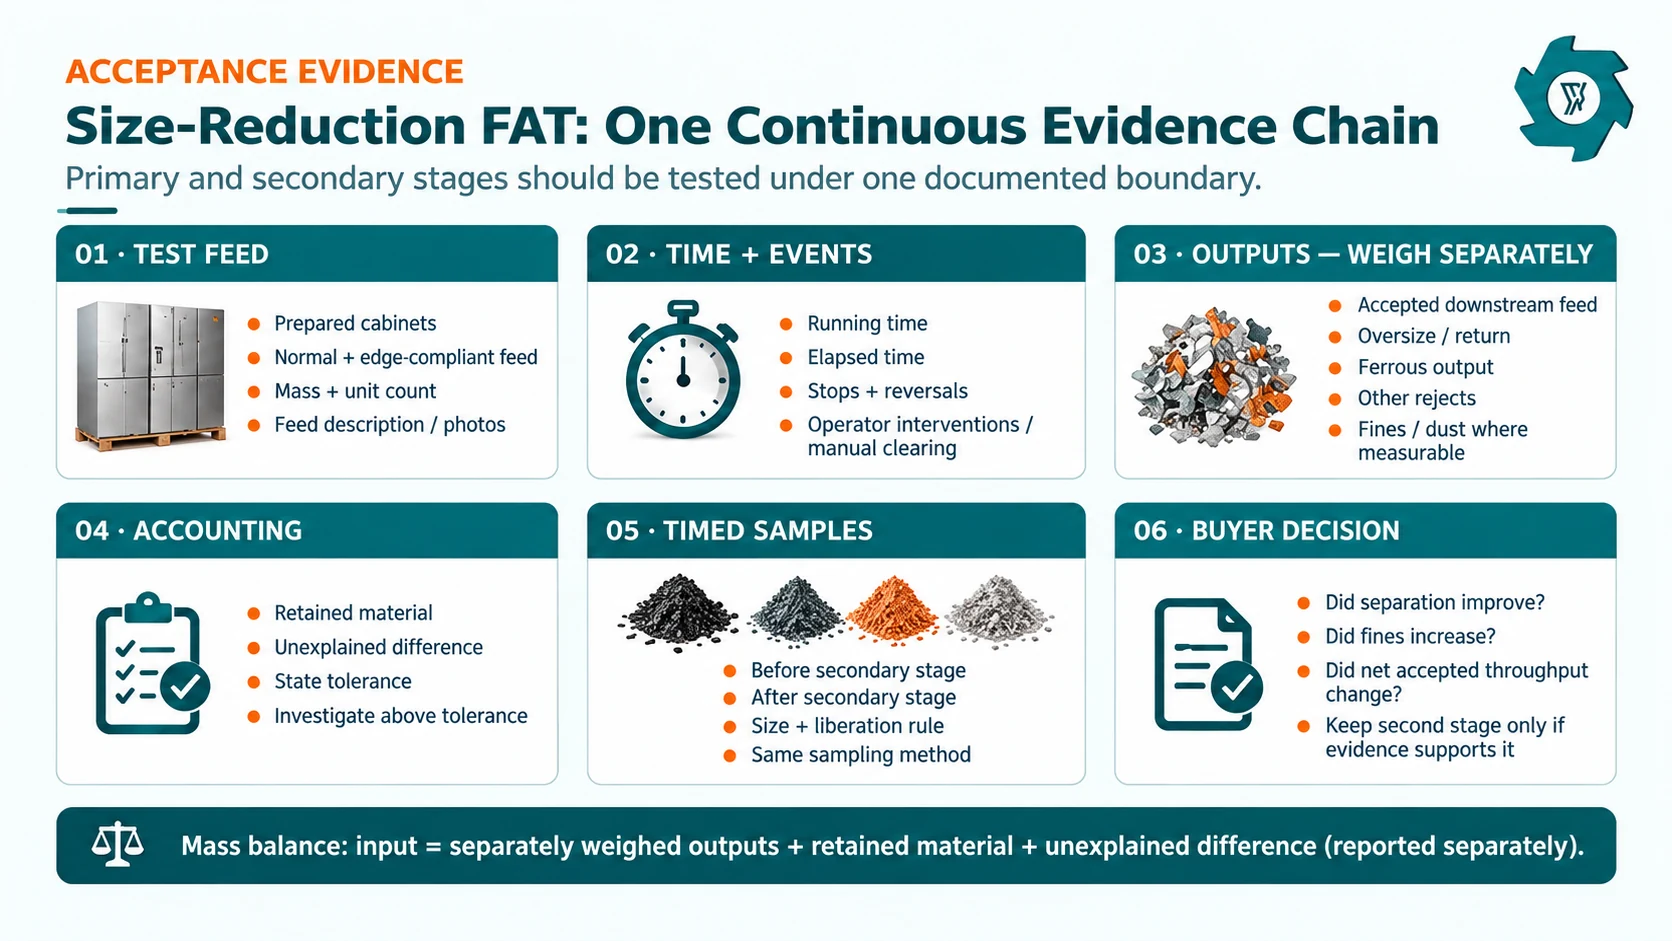
O FAT deve integrar a alimentação representativa preparada, o tempo de operação e o tempo decorrido, os pesos separados dos materiais, as amostras cronometradas, as paradas, as reversões e as intervenções dentro de um único escopo de teste acordado.
Utilize uma cadeia de evidências contínua durante a FAT
Para a etapa primária, utilize caixas representativas pré-tratadas e inclua o material de alimentação normal em conformidade maior e mais duro, além de um lote em conformidade com as bordas. Registre a massa de entrada e a contagem de unidades, o tempo de operação e o tempo decorrido, os eventos de reversão e parada, intervenções do operador ou limpeza manual, a massa do material descarregado para a próxima etapa, qualquer material removido ou rejeitado durante o teste, o material retido, os feixes dobrados grosseiros e a condição do material que entra na próxima máquina. Reconciliar as massas registradas ao final do teste e indicar separadamente qualquer diferença inexplicável, em vez de ocultá-la dentro de outra categoria de saída.
Para a etapa secundária, pese o material pré-triturado que entra no limite do teste. Registre separadamente o tempo de operação e o tempo decorrido. Registre paradas, reversões e intervenções do operador. Pese separadamente a alimentação aceita a jusante, o material acima do tamanho permitido ou de retorno, o material ferroso removido dentro da área de teste, se aplicável, outras rejeições, finos ou poeira coletados quando mensuráveis e o material retido. Compare esses fluxos registrados com a entrada medida e indique separadamente qualquer diferença inexplicável. Não combine o material retido com a diferença inexplicável nem utilize a diferença como categoria de equilíbrio.
As amostras programadas devem ser coletadas do fluxo que determina a decisão de compra. Se a preocupação for a liberação secundária, colete amostras tanto antes quanto depois do triturador, em condições estáveis, e utilize a mesma regra de classificação. Registre quantas peças permanecem compostas, qual a quantidade de material acima do tamanho permitido que é devolvida e se a qualidade do produto a jusante sofre alterações. Se a separação melhorar apenas enquanto a produtividade cair drasticamente, essa configuração não é considerada bem-sucedida.
A mesma disciplina se aplica ao comparar fornecedores. A lista de fabricantes de equipamentos para reciclagem de geladeiras pode restringir o mercado, mas a escolha final deve se basear em uma definição de entrada equivalente e em um teste de aceitação equivalente. Limites de teste diferentes geram alegações incomparáveis.
A análise de segurança deve ser realizada em ambas as etapas de redução
Máquinas primárias e secundárias expõem os trabalhadores a diferentes riscos operacionais, mas em nenhuma das duas etapas se deve depender de inserir a mão na máquina ou no ponto de transferência para restabelecer o fluxo. Proteções, portas de acesso, intertravamentos, paradas de emergência e pontos de isolamento precisam ser projetados de acordo com as tarefas reais de limpeza e manutenção. A norma da OSHA sobre energia perigosa exige procedimentos de controle de energia para serviços e manutenção nos casos em que a energização inesperada, a partida ou a liberação de energia armazenada possam causar ferimentos, incluindo a verificação do isolamento antes do início do trabalho.[4]
No que diz respeito ao material dos refrigeradores, a análise de riscos da fábrica também precisa levar em consideração quais substâncias podem permanecer no material de alimentação e que tipo de poeira é gerada pela quebra. A EPA observa que aparelhos mais antigos e mais novos podem conter refrigerantes diferentes e que alguns aparelhos mais novos utilizam refrigerantes não fluorados, como o propano; portanto, os procedimentos locais devem incluir uma norma documentada de recebimento e descontaminação, em vez de uma suposição baseada na aparência do aparelho.[2]
Uma sequência prática de seleção para a redução primária e secundária
Defina a ração preparada. Indique o que já foi removido e quais tipos de geladeiras/freezers são permitidos.
Defina a transferência primária. Defina a maior peça de usinagem grosseira aceitável, as formas propensas à formação de pontes e o limite de avanço da próxima máquina.
Coleta uma amostra da descarga primária. Medir feixes compostos, peças com dimensões fora do padrão, estabilidade do fluxo e intervenções do operador.
Defina o requisito de separação a jusante. Indique o problema relacionado à qualidade do produto ou ao separador que se espera que a liberação mais fina resolva.
Experimente a fase secundária. Compare os dados antes e depois da liberação, a produção aceita, as multas, a recirculação, o consumo de energia e as interrupções com a mesma alimentação.
Não adicione uma segunda etapa, a menos que os testes mostrem que ela é realmente necessária. Uma linha mais curta e mais simples costuma ser a melhor opção, desde que consiga produzir de forma consistente as frações de material necessárias.
Configure a seção de redução de tamanho de acordo com o fluxo real da sua geladeira
Para obter uma recomendação útil sobre o equipamento, prepare fotos ou vídeos das geladeiras e freezers a serem recebidos, o estado de descontaminação, as dimensões máximas do compartimento, a meta de unidades/hora e de massa, o fluxo de separação posterior, a condição exigida do produto, o layout da oficina e as restrições de serviços públicos. Esses detalhes permitem que o triturador primário e qualquer britador secundário sejam avaliados como um único processo integrado, em vez de duas máquinas de catálogo separadas.
PERGUNTAS FREQUENTES
Um triturador de geladeira é a mesma coisa que um moedor de geladeira?
No processo aqui descrito, o triturador primário é uma máquina de baixa velocidade destinada a gabinetes de refrigeradores já preparados, enquanto o triturador secundário corresponde a uma etapa posterior de liberação do material já triturado. Como esses termos são, por vezes, utilizados de forma imprecisa no mercado, a solicitação de cotação deve definir a alimentação, as condições de descarga e a função de cada máquina.
Todas as linhas de reciclagem de geladeiras precisam de um triturador secundário?
Às vezes, o material que sai do primeiro triturador ainda é muito grande ou irregular para o equipamento de separação que vem a seguir. Nesse caso, uma etapa adicional de trituração pode ajudar. Mas, quando o primeiro estágio já produz um material de alimentação adequado, a trituração extra pode significar simplesmente maior consumo de energia, desgaste mais rápido e mais material fino e poeira.
O que o triturador primário deve demonstrar durante um teste de aceitação de fábrica?
Utilize caixas preparadas representativas e registre a massa de entrada e a contagem de unidades, o tempo de operação, o tempo decorrido, as paradas, as reversões, as intervenções do operador ou a liberação manual, a massa do material descarregado para a próxima etapa, qualquer material removido ou rejeitado durante o teste, o material retido, os feixes dobrados de forma grosseira e a condição do material que entra na próxima máquina. Reconcilie as massas registradas e indique separadamente qualquer diferença inexplicável. O teste deve demonstrar uma abertura estável e uma descarga controlável, e não apenas que um gabinete pode ser rasgado.
O que o triturador secundário deve comprovar durante um teste de aceitação de fábrica?
A etapa secundária deve comprovar a condição de produção acordada com alimentação representativa. Registre a matéria-prima pré-triturada, o tempo de operação e o tempo decorrido, as paradas e intervenções, os fluxos de produção e de retorno pesados separadamente, as amostras cronometradas de granulometria ou liberação, o material retido e a diferença não explicada. A amostragem deve estar vinculada aos requisitos de separação em etapas posteriores.
Os resíduos de geladeiras menores podem melhorar a separação automaticamente?
Partículas menores podem melhorar a separação quando os agregados permanecem unidos, mas uma redução excessiva também pode gerar mais finos, pó espumoso e pequenos fragmentos misturados. A meta ideal é a granulometria mais grossa que ainda proporcione a separação necessária e uma classificação estável nas etapas posteriores do processo.
Que informações devo enviar antes de solicitar um orçamento para um triturador e moedor de geladeiras?
Envie os dados relativos à combinação de refrigerador e congelador, às condições de depuração, ao estado do compressor, às fotos e dimensões das unidades normais e problemáticas, ao número de unidades necessárias por hora e à taxa de produção em massa, ao arranjo do separador a jusante, às condições de saída desejadas, aos limites dos serviços públicos, ao layout da oficina e às evidências de aceitação que você pretende registrar durante o FAT.
David atua na área de equipamentos industriais de trituração e reciclagem, incluindo avaliação de materiais, seleção de trituradores, configuração de processos e planejamento de linhas de reciclagem.
Fale com nossos Especialista em máquinas trituradoras
Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.