


آلة التقطيع ذات المحورين مناسبة لمهمة التفتيت الأولي
تُعد آلة التقطيع ذات المحورين المخصصة للثلاجات خيارًا مثاليًّا عندما تتلقى خزانة تم التحقق منها ومعالجتها مسبقًا، وتتمثل مهمتها في الإمساك بالهيكل الضخم وقصه وتفتيته إلى قطع يسهل التعامل معها لتتمكن الآلة التالية من معالجتها. وهي غير مناسبة عندما يُتوقع منها أن تحل محل عمليات إزالة الملوثات، أو أن تنتج حجم جسيمات دقيق في دورة واحدة، أو أن تقوم بالتحرير النهائي للمواد، أو أن تستوعب بشكل روتيني مكونات كثيفة لم تكن مدرجة أبدًا في المواد المُعتمدة للتغذية.
وبالتالي، فإن السؤال العملي الذي يطرح نفسه عند الشراء ليس: “هل يمكن لعمودين تقطيع ثلاجة؟”، بل: “هل الحالة التي تتركها هذه الآلة تجعل العملية التالية أسهل وأكثر استقرارًا وقابلية للقياس؟” في حالة كاملة خط إعادة تدوير نفايات الثلاجات, ، ويقع التقطيع الأولي بين مرحلة تجهيز الخزانة ومرحلة الفصل الثانوي. ويضمن توضيح عملية التسليم هذه عدم تحميل آلة التقطيع الأولية مسؤولية أعمال تقع ضمن نطاق مسؤولية جهة أخرى.
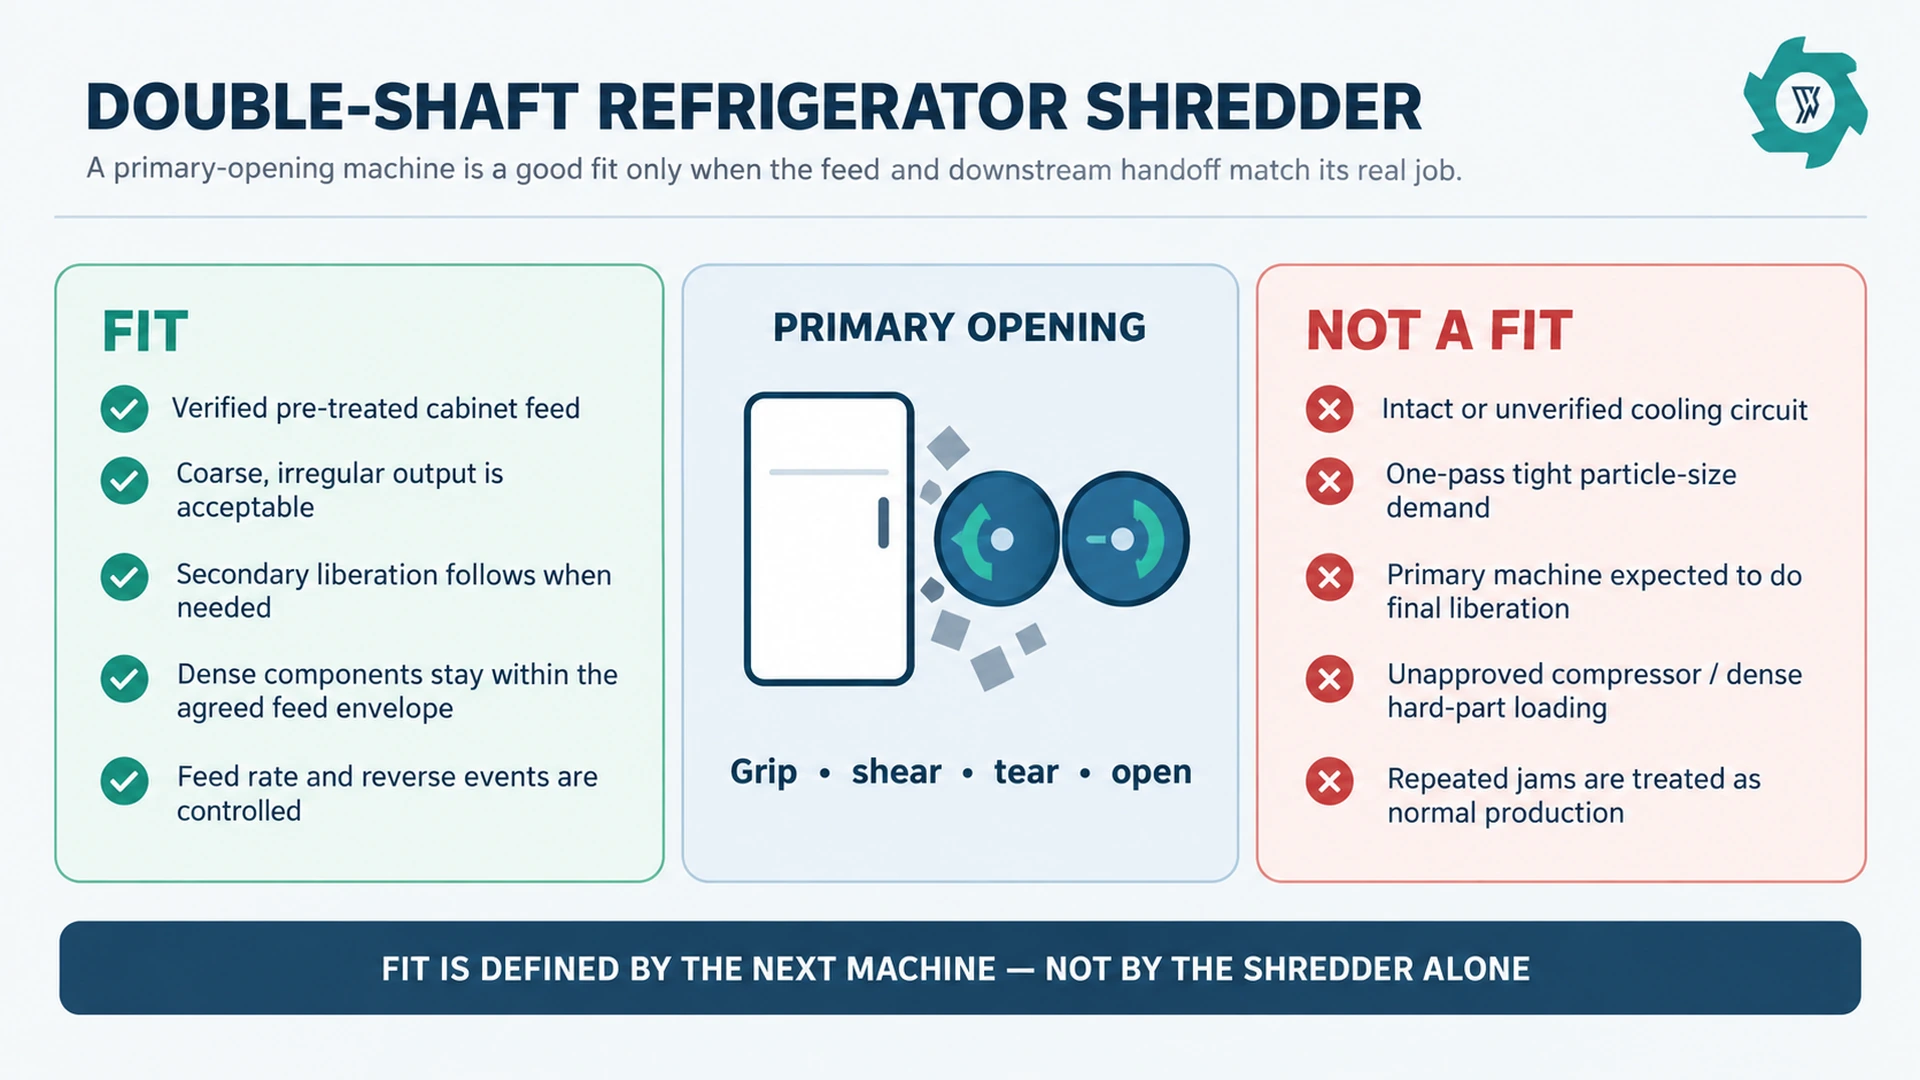
عادةً ما تكون مناسبة
خزانات مجهزة مسبقًا للثلاجات أو المجمدات؛ ذات شكل مجوف وهندسة غير منتظمة؛ فتحة أولية واسعة؛ تغذية محددة الكمية؛ عملية تكسير أو فصل لاحقة مصممة وفقًا لإنتاج المرحلة الأولية.
عادةً ما لا يكون مناسبًا
دوائر تبريد غير مُثبتة؛ أحمال كثيفة على الضاغط تتجاوز الحد المتفق عليه؛ تحديد الحجم النهائي في مرحلة واحدة؛ مهمة التحرير النهائية؛ عملية تُشكل فيها مرحلة أخرى بالفعل عنق الزجاجة الحقيقي.
ما الذي يجيده العمودان فعليًّا
تتميز خزانة الثلاجة بحجمها الكبير مقارنة بكتلتها، وهي مجوفة جزئيًا، ومصنوعة من صفائح عريضة رقيقة وبطانة بلاستيكية وعازل صلب، ولا تصل في شكل قضيب أو صفيحة موحدة. وتستفيد هذه الشكل الهندسي من آلة قادرة على الإمساك بالحواف وسحب المواد إلى داخل الحجرة وتطبيق عملية قص متكررة بسرعة منخفضة.
A آلة تقطيع المعادن ذات المحورين يستخدم عمودين قاطعين يدوران في اتجاهين متعاكسين. وفيما يتعلق بأعمال الثلاجات، فإن الأداء الفعلي لا يقتصر على مجرد ادعاء تسويقي حول “قوة التكسير”، بل هو مزيج من قوة القطع، وسعة الحجرة، واستجابة عزم الدوران، وهندسة القاطع، وسلوك التفريغ عند التعامل مع المزيج الفعلي الموجود في الخزانة.
تخيل أن الآلة هي متحول الشكل. فهي تعمل على تقطيع الخزانة — التي يصعب نقلها وقياسها وتجهيزها للمرحلة التالية — إلى قطع أصغر يمكن نقلها عبر الناقل والدخول إلى آلة ثانوية. وعادةً ما تكون النتيجة النهائية أقل اتساقًا من التقطيع الدقيق الذي يتم التحكم فيه بواسطة الغربال. وإذا كانت الآلة التالية مصممة لفصل المركبات، فإن إجبار آلة التقطيع الأولية على السعي وراء التناسق غير الضروري قد يؤدي إلى زيادة وقت البقاء، والتآكل، وعمليات العودة إلى الوراء دون تحسين المنتجات النهائية.
خمسة معايير تحدد مدى ملاءمة المرشح
أسرع طريقة لتحديد ما إذا كان عمودان ينتميان إلى العملية هي اختبار خمسة معايير بالترتيب. ولا ينبغي إخفاء نتيجة “لا” في أحد المعايير المبكرة بالانتقال إلى معايير مثل طاقة المحرك أو سبيكة القاطع أو معدل الإنتاج.
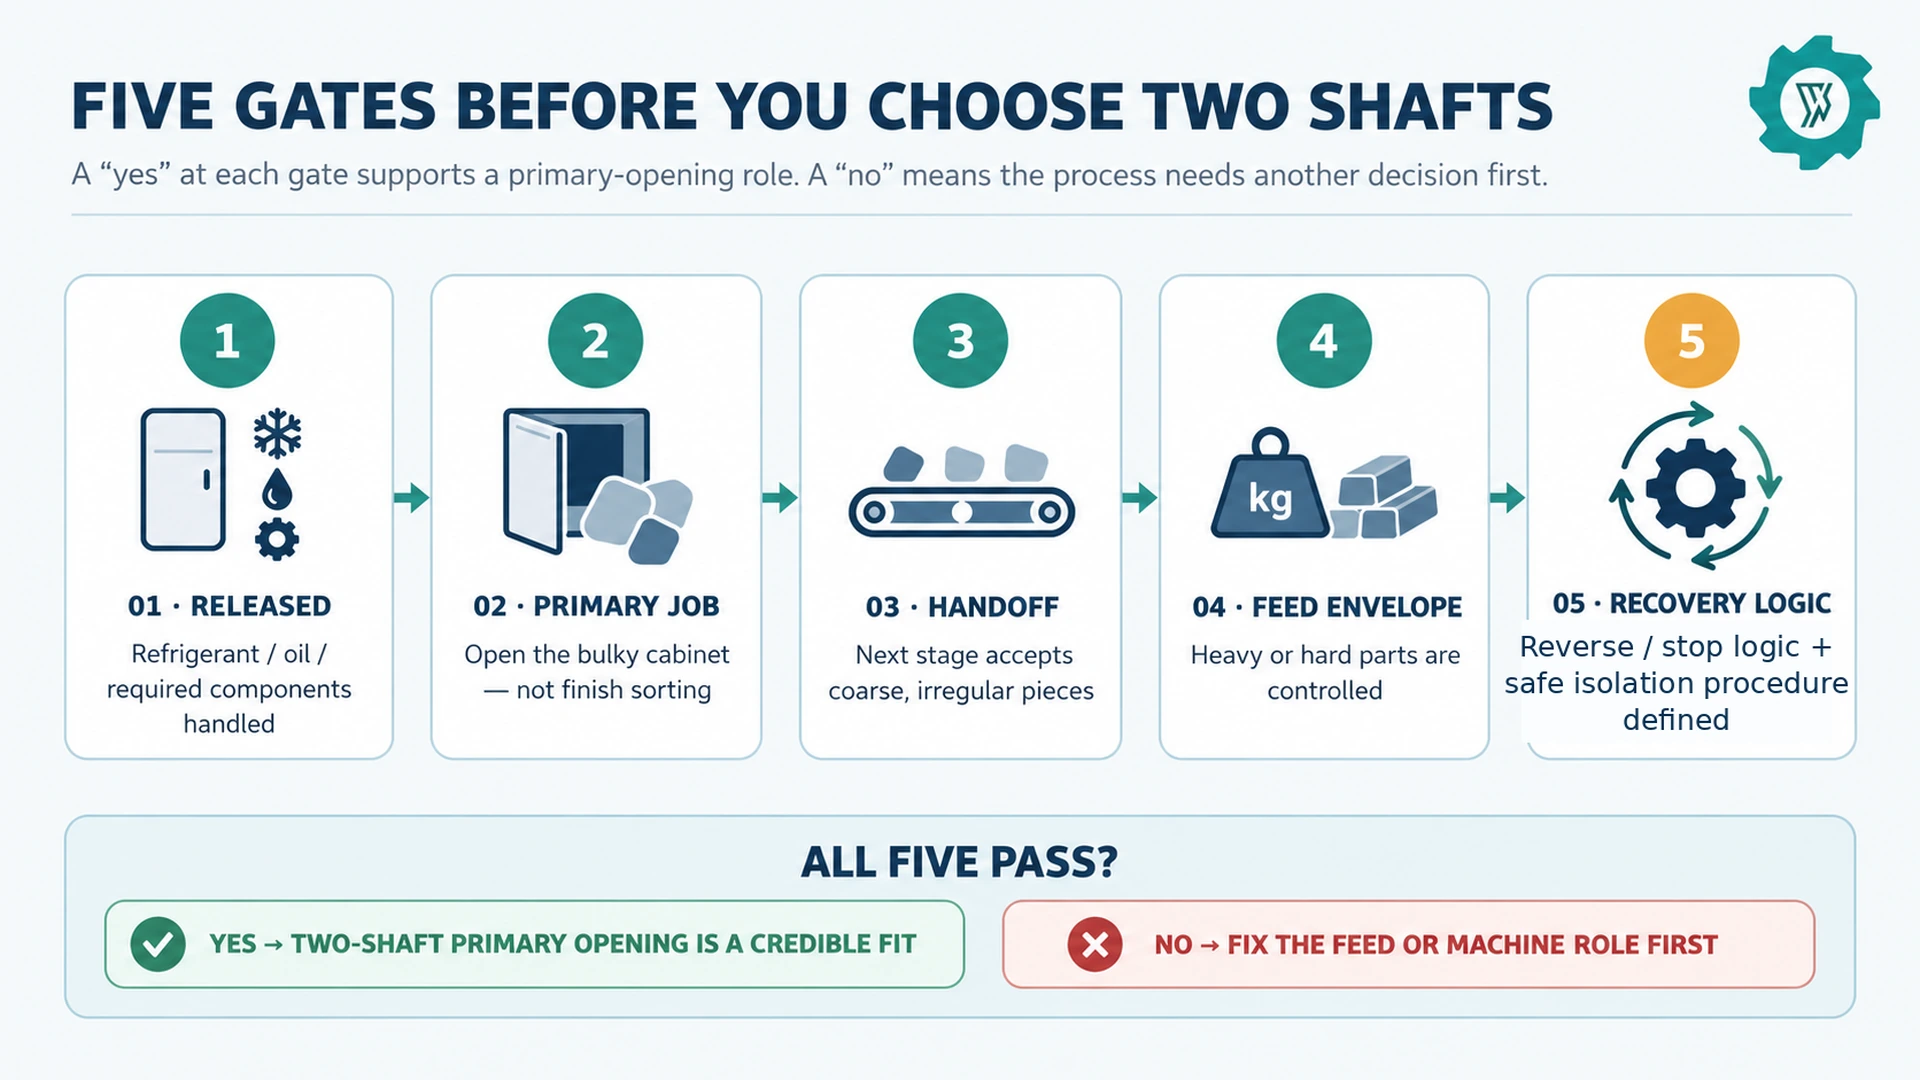
البوابة 1 — هل تمت الموافقة على إرسال الخزانة للمعالجة الميكانيكية؟
في الولايات المتحدة، تصف وكالة حماية البيئة (EPA) عملية إعادة تدوير الأجهزة المبردة بأنها عملية استرداد المبرد وإزالة المكونات الخطرة، تليها عملية تقطيع الأجهزة بعد تفريغها من الغازات.[1] كما تنص توجيهات الاتحاد الأوروبي بشأن نفايات المعدات الكهربائية والإلكترونية (WEEE) على ضرورة استخراج ومعالجة الغازات المحددة الموجودة في دوائر التبريد والرغاوي بشكل سليم.[2] لا تزال القواعد المحلية وإجراءات الموقع هي التي تحدد طريقة الإفراج بالضبط.
بالنسبة للمشترين الذين يتسلمون وحدات منتهية العمر الافتراضي بشكل كامل، فإن الوثيقة المفيدة هي شروط التسليم: ما تم استرداده، وما تم إزالته، وما قد يظل مرفقًا، ومن يقوم بتسجيل النتيجة، وما الذي يؤدي إلى إرسال الجهاز إلى الحجر الصحي. الدليل المنفصل الخاص بـ إزالة الملوثات من الثلاجة قبل تقطيعها يتناول هذا الفصل عملية الإعداد تلك بمزيد من التفصيل.
البوابة 2 — هل يتعلق الأمر بفرصة عمل أساسية أم بتحديد المقاس النهائي؟
إذا كان الهدف هو كسر الشكل الصندوقي الضخم، وكشف المزيد من الحواف، وإنشاء تدفق يمكن للناقل التالي التحكم فيه، فإن العمودين يؤديان وظيفة تتناسب مع شكلهما الهندسي. أما إذا نصت مواصفات الشراء بدلاً من ذلك على أن “كل قطعة يجب أن تخرج بأبعاد لا تتجاوز حدًا ضيقًا في مسار واحد”، فإن المشتري يطلب نوعًا مختلفًا من التحكم في المخرجات. قد تكون الآلة التي يتم التحكم فيها بواسطة الغربال أو مرحلة التصنيف الثانوية المخصصة أكثر ملاءمةً.
هذا أحد الأماكن التي يسهل فيها الإفراط في تحديد المواصفات. فقد تستهلك المنشأة مزيدًا من الطاقة في إعادة قطع المواد في الآلة الأولى، على الرغم من أن الآلة الثانية لا تزال بحاجة إلى القيام بعمل الفصل الفعلي.
البوابة 3 — هل يمكن للمرحلة التالية أن تستقبل قطعًا خشنة وغير منتظمة الشكل؟
قم بقياس عملية التسليم فعليًّا. انتبه إلى الأبعاد القصوى للقطع المطوية، والشرائح الطويلة، وعمق الحجم على ناقل النقل، وما إذا كانت القطع تتراكم عند المزلق التالي. يمكن أن يكون التوزيع الواسع للأحجام قابلاً للتطبيق تمامًا إذا كانت الكسارة الثانوية تستقبله بشكل متسق. لكن نفس هذا الناتج يصبح غير مناسب إذا كانت الألواح الطويلة المطوية تتدلى مرارًا وتكرارًا فوق مزلق ضيق أو تتسبب في تغذية غير مستقرة.
لذلك، ينبغي صياغة معيار القبول على النحو التالي فيما يتعلق بالآلة التالية: “تتجاوز المواد مرحلة النقل وتتدفق بشكل مستمر دون الحاجة إلى تدخل يدوي روتيني”، بالإضافة إلى أي حد أقصى خاص بالمشروع يمكن للمصنع التالي في سلسلة الإنتاج دعمه. وهذا يخلق واجهة قابلة للاختبار.
البوابة 4 — هل يتم مراقبة المكونات الكثيفة والصلبة؟
يمكن أن تشكل المفصلات، والأقواس، والأنابيب، والتعزيزات المحلية جزءًا من التصميم العادي للثلاجة. أما الضاغط، أو المكونات المصبوبة الكبيرة، أو الخردة غير ذات الصلة، فهي تخضع لرسوم جمركية مختلفة. لا تقم بتحويل عبارة “يمكن للآلة أن تتحمل حدثًا عرضيًّا” إلى “الحدث معتمد للتغذية المستمرة”. يجب أن تفصل قائمة التغذية بين التصميم العادي، والاستثناءات المعلنة، والبنود المحظورة.
يحمي هذا التمييز كلاً من عملية الإنتاج والصيانة. فإذا تسببت المكونات عالية الكثافة في تشغيل دورات عكسية بشكل متكرر، فقد يكون الحل الأمثل هو تحسين التحكم في الاستقبال أو تغيير مهمة التشغيل الخاصة بالآلة — وليس مجرد فرض حد أقصى أكثر صرامة للتيار.
البوابة 5 — هل يمكن ملاحظة استعادة النظام بعد الحمل الزائد وصيانته؟
يُعدُّ العكس التلقائي ميزة قيّمة لأن آلة التقطيع الأولية تتعامل مع أحمال غير منتظمة. لكن عملية العكس تُعدّ هي الأخرى بيانات. قم بتسجيل عدد المرات التي تحدث فيها، وما هي المادة التي تسببت فيها، وما إذا كانت المواد تُزال تلقائيًّا، وما إذا كان ذلك يتبعه تدخل من المشغل. فالخط الذي يصل إلى حمولته المحددة فقط لأن المشغلين يقومون بإزالة المواد من الحجرة بشكل متكرر لا يُظهر أداءً مستقرًا.
عندما يتعرض العمال لطاقة خطرة أثناء عمليات التنظيف أو الصيانة، يجب أن يتوفر في الموقع إجراء للتحكم في الطاقة يتناسب مع الماكينة والمهمة. وتدعو إرشادات السلامة في مكان العمل إلى عزل الطاقة الخطرة قبل إجراء الصيانة وحماية العمال من الأجزاء المتحركة أثناء التشغيل.[3][4] يجب أن يُظهر الاختبار التجريبي للمورد عمل المنطق الوقائي بشكل طبيعي.
متى تكون آلة التقطيع المبردة ذات المحورين هي الخيار العملي
خزائن ثلاجات ومجمدات منزلية جاهزة للاستخدام
لقد اجتازت الخزانة الفحوصات الأولية المطلوبة، وتسير المكونات التي تمت إزالتها بكثافة في مسارها الخاص، وتستقبل آلة التقطيع مجموعة معروفة من الأغلفة المركبة المجوفة. ولا يزال هناك تباين في المواد المدخلة — فقد تكون المجمدات مزودة بعزل أكثر سمكًا، وتحتل الوحدات الأكبر حجمًا مساحة أكبر داخل الحجرة، كما تتغير بنية الخزانة — لكن الآلة لا تزال تعالج مشكلة ميكانيكية واحدة متماسكة.
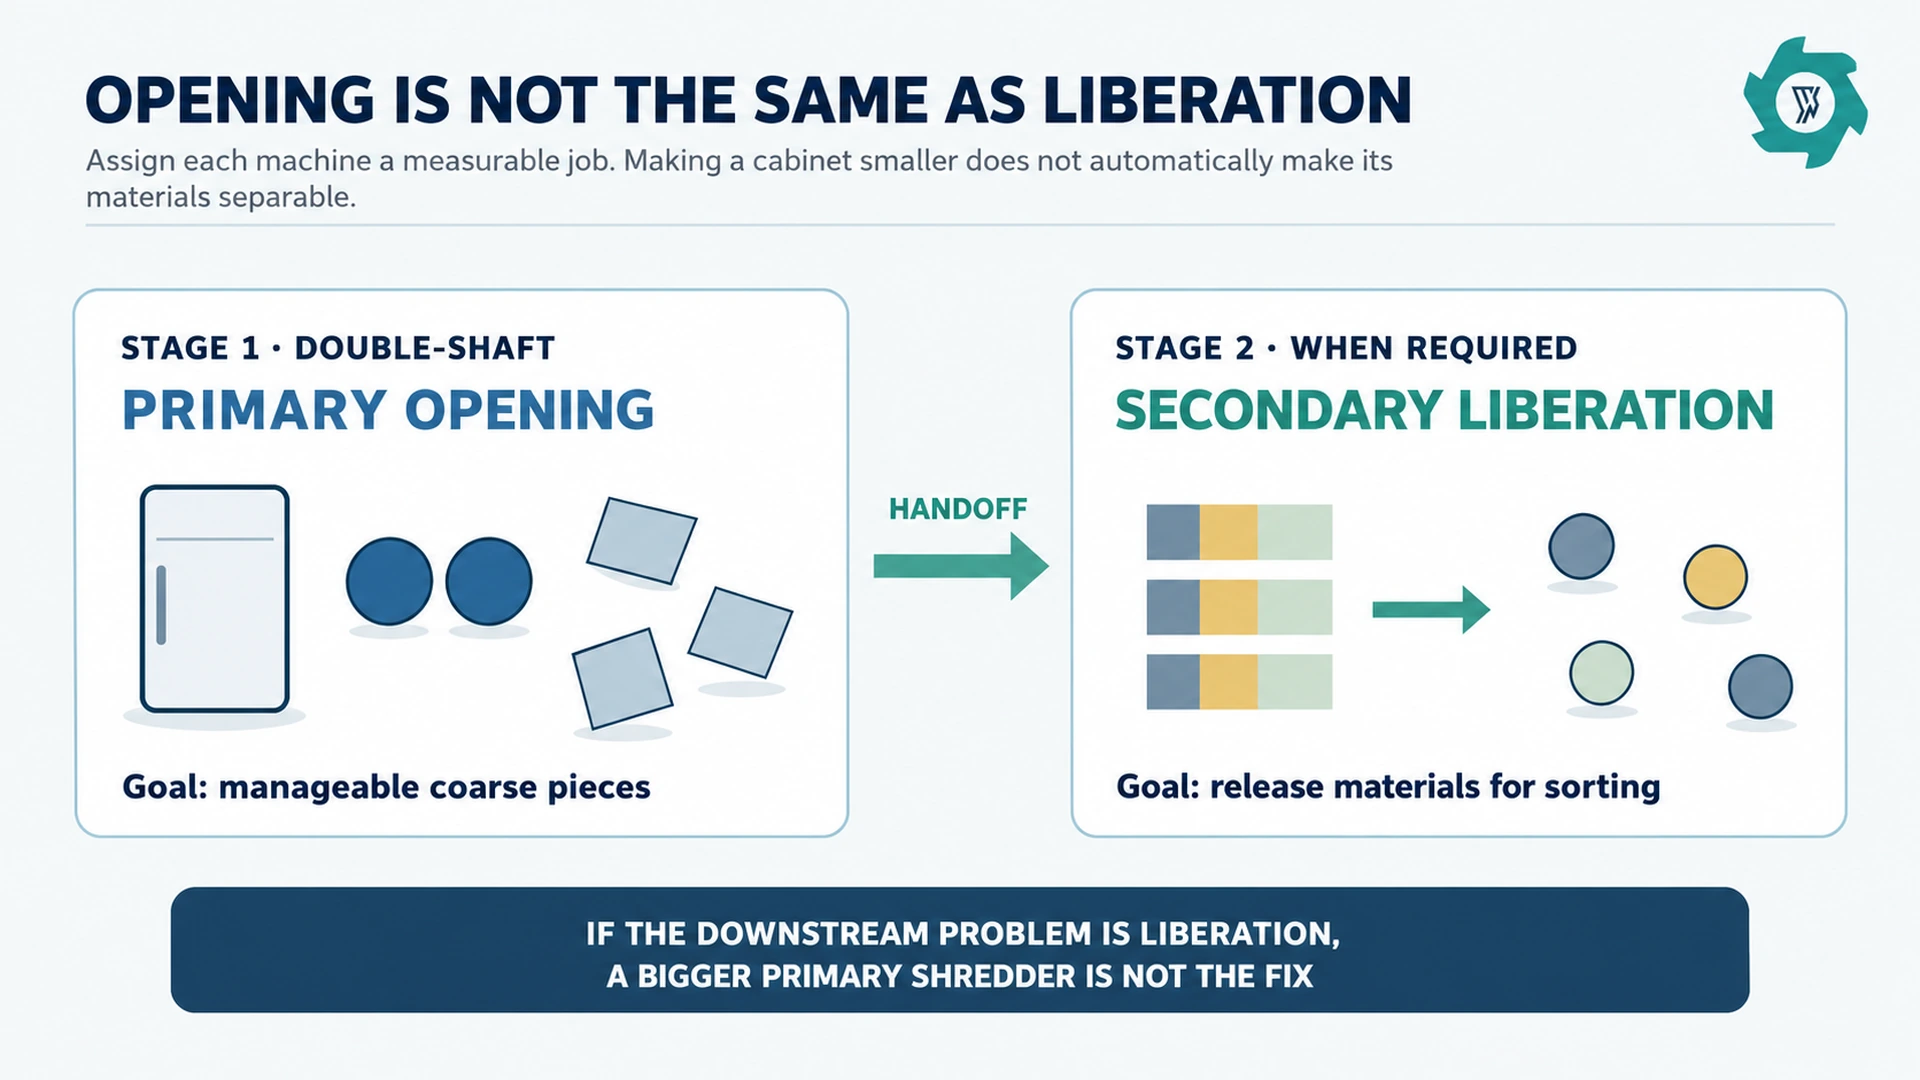
خط يفصل عمدًا بين الانفتاح والتحرر
يُعد «الفتح الأولي» و«التحرير الثانوي» عمليتين مختلفتين. فالأول يغير الشكل والحجم، أما الثاني فيقطع ما يكفي من الروابط المادية بين الفولاذ والبطانة والرغوة والأجزاء الصغيرة غير الحديدية حتى تتم عملية الفصل في المراحل اللاحقة. الدليل المتوفر على تحسين عملية فصل المواد في إعادة تدوير الثلاجات ويوضح ذلك لماذا لا يمكن معالجة مشكلة التحرير الضعيف بمجرد تعديل مغناطيس أو مقسم التيارات الدوامة في مرحلة لاحقة من الخط.
المشاريع التي تولي أهمية أكبر للتغذية المتسامحة مقارنة بالتحجيم الدقيق في مرحلة واحدة
نادرًا ما تقدم وحدة التغذية الضخمة الحافة نفسها مرتين. ويُعد التصميم ثنائي المحور مفيدًا عندما تكون الأولوية هي التعامل مع هذا الشكل الهندسي المتغير والحفاظ على استمرار حركة المواد نحو مخرج التصفية الخشنة. وقد يكون هذا خيارًا هندسيًّا أفضل من إجبار كل شظية على المرور عبر غربال ضيق في المرحلة الأولى.
لا تزال الآلة تحتاج إلى تحديد الحجم الأقصى للخزانة، واتجاه التحميل عند الاقتضاء، والمكونات المسموح بتركيبها، ومعدل التغذية الخاضع للتحكم. وتكمن الفائدة في قبول التباين الطبيعي في أحجام الخزانات ضمن تلك الحدود.
منشأة مزودة بنظام تغذية محدد السعة ومخزن مؤقت مرئي في المرحلة التالية من العملية
لا يمكن أن تبدو آلة التقطيع مستقرة إلا عندما يكون التغذية مستقرة بما يكفي لتقييمها. إن إلقاء عدة خزانات في قادوس التغذية، والانتظار حتى تفرغ الحجرة، ثم حرمانها من التغذية، يؤدي إلى تقلبات كبيرة في عزم الدوران ويجعل العبء على المراحل اللاحقة غير متساوٍ. يجب أن يعمل الناقل أو أي طريقة تغذية أخرى خاضعة للتحكم على مواءمة وتيرة عمل الآلة الرئيسية ومنع أن تصبح التقلبات نمط التشغيل المعتاد.
كما يمكن أن يؤدي وجود مخزن مؤقت صغير بعد عملية التقطيع الأولي إلى فصل سلوك القاطع في اللحظة المعينة عن المرحلة التالية. والهدف من ذلك ليس إخفاء الأداء الضعيف، بل تزويد الكسارة أو جهاز الفصل في المرحلة التالية بتدفق كتلي أكثر استقرارًا، بينما تتعامل الآلة الأولية مع التباين الطبيعي بين القطع.
عندما لا يتناسب الحجم — حتى لو كانت الآلة قادرة فعليًّا على تقطيع الخزانة
1. الخلاصة سليمة، أو لم يتم التحقق منها، أو يتم نشرها بشكل غير منتظم
هذه مشكلة تتعلق بعدم توافق العملية قبل أن تصبح مشكلة تتعلق بعدم توافق آلة التقطيع. إن وجود دائرة تبريد سليمة، أو حالة غير مؤكدة للمبرد، أو حالة غير خاضعة للرقابة للزيت أو المكونات، يجب أن تؤدي إلى تفعيل قاعدة الاستلام. لا تستخدم متانة الآلة كسبب لتجاوز بوابة الإفراج.
2. يرغب المشتري في الحصول على منتج نهائي ذي حجم جسيمات صغير من الآلة الأولية
يكون التقطيع الأولي ثنائي المحور أكثر فعالية عندما يكون التقطيع الخشن مقبولاً. إذا كانت هناك حاجة إلى توزيع أحجام أكثر دقة في وحدة لاحقة، مثل ناقل أو غربال أو فارز بصري أو أي وحدة أخرى، فيجب معالجة هذا المطلب بعناية. فقد يؤدي إعادة التقطيع المتكرر في آلة التقطيع الأولي إلى انخفاض الإنتاجية الصافية وزيادة التآكل، مع بقاء قطع مسطحة أو ممدودة تتصرف بشكل مختلف عن الجسيمات المدمجة.
3. يتوقع المشتري أن تكون عملية التقطيع الأولية مساوية للتحرير النهائي
قد تكون قطعة الخزانة “صغيرة” وتحتوي مع ذلك على فولاذ ملتصق بالبلاستيك والرغوة. وإذا كان تلوث المنتج ناتجًا عن المواد الملتصقة، فإن الوظيفة المفقودة هي عملية الفصل. ولن تؤدي زيادة قوة المحرك الأساسي تلقائيًّا إلى تغيير تلك العلاقة بين المواد. لذا، يجب فحص مخرجات العملية والتأكد مما إذا كان الفولاذ والبطانة البلاستيكية والرغوة قد انفصلت فعليًّا بدرجة كافية للمرحلة التالية من العملية الفيزيائية.
4. تُعامل الخردة التي تحتوي على نسبة عالية من الضاغط أو الخردة المختلطة الكثيفة كمواد تغذية عادية للخزانة
لا ينبغي أن تستقبل الآلة الموضوعة بجوار الخزانات المُعدة مسبقًا، دون سابق إنذار، دفعة جديدة من الضواغط أو المحركات أو المسبوكات أو الأجسام المُحكمة الإغلاق أو الخردة الثقيلة غير ذات الصلة. فحتى لو تمكنت الحجرة من سحبها، فإن حمل القاطع، وتردد العكس، ونمط التآكل، وتوازن المواد في المرحلة التالية من العملية قد تتغير بشكل حاد. لذا، يجب إما إزالة تلك المكونات، أو إنشاء مسار منفصل، أو مطالبة المورد بالتحقق من صلاحية التغذية الأكثر صعوبة كواجب صريح.
5. العقبة الحقيقية تكمن في مكان آخر
إن استخدام آلة التقطيع الأولية الأكبر حجمًا أو الأكثر قوة لا يحل مشكلة بطء عملية إزالة الملوثات، أو دائرة الرغوة المشبعة، أو الكسارة الثانوية التي لا تستطيع معالجة المواد بالسرعة التي تصل بها، أو الفاصل المثقل بأعباء غير متساوية، أو صناديق المنتجات التي لا يمكن تغييرها بالسرعة الكافية. إن طاقة مصنع إعادة تدوير الثلاجات يُعد هذا الدليل مفيدًا في هذا السياق لأنه يتعامل مع «الوحدات في الساعة» و«الكتلة في الساعة» باعتبارهما قياسين متصلين خطيين، وليس كرقم واحد يُقاس بالآلة.
قبل تحديث الجهاز الرئيسي، قم بقياس المدة التي تستغرقها دورة إنتاج كاملة وحدد الأماكن التي تتراكم فيها المواد فعليًّا. فالتراكم الذي يحدث قبل آلة التقطيع يشير إلى اتجاه معين؛ أما زيادة المخزون المؤقت بعدها فتشير إلى اتجاه آخر.
حدد المخرجات بناءً على عملية التسليم، وليس بناءً على المظهر
| متغير التسليم | ما الذي يجب فحصه | ما أهمية ذلك |
|---|---|---|
| أكبر قطعة مطوية | البعد الطولي، الشكل المطوي، والتردد | قد تمتد عبر المداخل أو تتجاوز المدخل التالي حتى لو كانت معظم القطع صغيرة. |
| السلوك الجماعي | عمق الحمل، والتداخل، وميل الاندفاع | يتحكم في مدى انتظام وصول المواد إلى الآلة الثانوية. |
| المواد المرفقة | لا تزال الرغوة والبطانة والمعدن ملتصقة ببعضها البعض | يوضح ما إذا كانت الخطوة التالية تتطلب مزيدًا من التحرير بدلاً من زيادة الإنتاجية الأولية. |
| شوائب كثيفة | أجزاء غير متوقعة من الضاغط، أو قطع مصبوبة، أو خردة غير ذات صلة | يكشف عن الانحرافات في الاستلام وعن التآكل الخفي الناتج عن الاستخدام. |
| الغرامات المفروضة | الرغوة الدقيقة، والغبار، والشظايا الصغيرة | تغييرات في معالجة الهواء، وخدمات التنظيف، والتصنيف النهائي. |
| استقرار النقل | الربط، والمقاصة اليدوية، وانقطاع الإمداد | يحول “الحجم المقبول” إلى اختبار تشغيلي. |
كما تمنع طريقة العرض هذه وقوع خطأ شائع: وهو اختيار حجم تفريغ أولي أصغر لمجرد أن الحجم الأصغر يبدو أفضل. فإذا كانت الكسارة الثانوية تستقبل القطع الخشنة بشكل جيد بالفعل، فإن إعادة التقطيع الأولي الإضافية قد تؤدي فقط إلى نقل الطاقة والتآكل إلى المراحل السابقة في العملية.
استخدام «الأحداث العكسية» كإشارة لتحديد النقطة المناسبة للدخول
يعمل منطق العكس التلقائي على حماية نظام القطع عندما يزداد الحمل أو عندما تقاوم المادة القطع المقصود. وقد يكون حدوث بضع حالات عكس اتجاه عند تغذية الخزانات غير المنتظمة أمرًا طبيعيًّا. ما يهم هو النمط. فإذا تكررت حالات العكس مع نوع معين من الخزانات، أو مكون مرفق معين، أو طريقة تحميل معينة، فإن ذلك يشير لفريق المشروع إلى نقطة الضعف في نطاق التغذية.
قم بتسجيل ما لا يقل عن معرّف الدفعة، ونوع الوحدة، ونقطة التشغيل، وعدد دورات العكس، وما إذا كانت الآلة قد عادت إلى العمل تلقائيًّا، وما إذا كان قد تعين إزالة المواد. واقترن ذلك بفحص القاطع. فقد يشير ارتفاع عدد دورات العكس بعد بلوغ حمولة معينة إلى حالة حافة القاطع أو انحراف الخلوص؛ أما الارتفاع المفاجئ بعد تغيير مزيج التغذية فيشير إلى مشكلة أخرى.
لا تقم بتدوين رقم تعسفي لـ“عدد الانعكاسات المقبولة في الساعة” في أمر الشراء دون وجود أدلة تجريبية. فالحد المفيد هو ذلك الذي يميز بين الاسترداد الآلي المستقر والتدخلات المتكررة، وفقدان التغذية في المراحل اللاحقة، والتآكل غير الطبيعي في ظل مادة الاختبار المتفق عليها.
FAT: أثبت أن الآلة تتناسب مع المواد المُغذية، وليس مجرد أنها تعمل
ينبغي أن يكون نطاق اختبار القبول في المصنع الخاص بهذا القرار أضيق نطاقًا من اختبار القبول في المصنع (FAT) الكامل الخاص بمصنع الثلاجات. والغرض منه هو إثبات أن آلة التقطيع الأولية تستقبل المواد المُغذية المعتمدة من الخزانة، وتستعيد عملها بعد التغيرات العادية في الحمل، وتضمن انتقالًا سلسًا إلى المرحلة التالية.
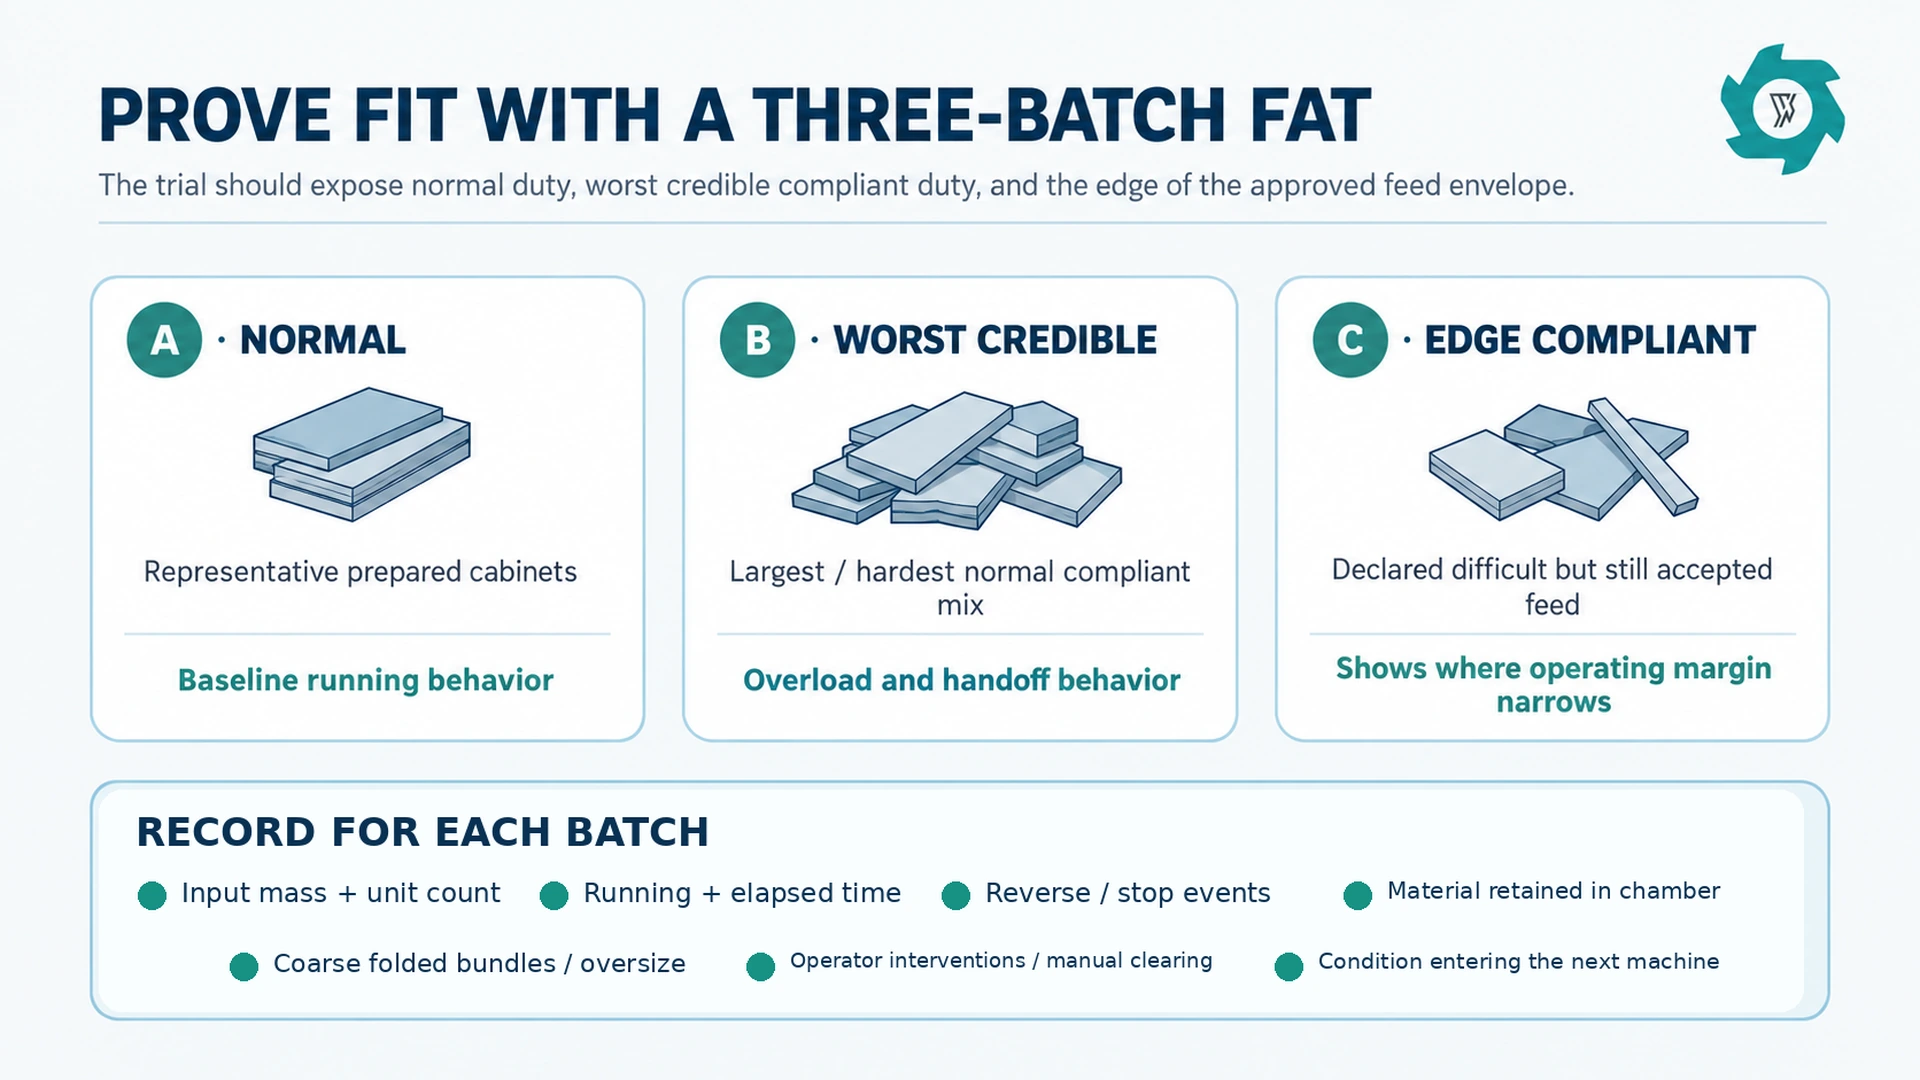
اختبار ثلاث دفعات من العلف
الدفعة أ — عادية: مزيج الخزانة النموذجي الذي يُستخدم في التخطيط اليومي.
المجموعة ب — أسوأ حالة امتثال موثوق بها: أكبر أنواع الخزانات، أو الأكثر ثقلًا في البناء، أو الأصعب من حيث التصنيع، والتي لا يزال من المتوقع إنتاجها بشكل عادي.
الدفعة C — متوافقة مع معايير الحواف: الأعلاف التي تم تصنيفها على أنها صعبة، والتي لا تزال ضمن الحدود المسموح بها.
تسجيل أكثر من طن في الساعة
بالنسبة لكل دفعة، قم بتسجيل الكتلة المدخلة، وعدد الوحدات، ووقت التشغيل، والوقت المنقضي، وحوادث الانعكاس، وحالات التوقف، وتدخلات المشغل، والمواد المتبقية في الحجرة في النهاية. قم بتصوير عينات تمثيلية من المنتج المُفرغ. ثم قم بتسجيل ما إذا كان المنتج المُفرغ يمر عبر وحدة النقل ويدخل الآلة التالية دون الحاجة إلى إزالة يدوية روتينية.
في حالة قياس استهلاك الطاقة، حدد حدود نطاق القياس وحافظ على ثباتها في جميع الدفعات. لا تخلط بين استهلاك الطاقة الخاص بآلة التقطيع فقط واستهلاك الطاقة الخاص بالناقل وآلة التقطيع معًا.
اكتب شرط الفشل قبل بدء الاختبار
أفضل سؤال في مرحلة اختبار القبول الأولي (FAT) ليس “هل عملت الآلة؟”، بل “ما هي النتيجة التي ستجعلنا نرفض هذا الدور للآلة؟”. ومن الأمثلة على ذلك: حالات الانحشار المتكررة التي لا يمكن إصلاحها عند استخدام مواد تغذية مطابقة للمواصفات، أو القطع المطوية بشكل خشن التي لا يمكن لمدخل المرحلة التالية المتفق عليه قبولها، أو الحاجة إلى التنظيف اليدوي الروتيني، أو وجود مواد عالقة بشكل غير طبيعي، أو ادعاء بشأن معدل الإنتاجية يتطلب استبعاد الخزانات العادية المطابقة للمواصفات. يجب أن يتفق المشتري والمورد على الملاحظات التي تتطلب تصحيحًا أو إعادة اختبار أو تغييرًا في اختيار الماكينة.
أخطاء الاختيار التي تجعل الآلة الجيدة تبدو سيئة
مقارنة قوة المحرك بالكيلووات قبل مقارنة نطاق التغذية
من السهل مقارنة القوة المركبة، لكن من الصعب تفسيرها بمفردها. فالغرفة التي تثبت الخزانة الحقيقية بشكل جيد يمكن أن تتفوق في الأداء على آلة ذات قوة أعلى تعاني من سوء التغذية أو تقضي وقتًا أطول في العكس. قارن بين هندسة الغرفة، وترتيب القواطع، وسلوك علبة التروس/نظام الدفع، والتحكم في التغذية، والمواد الخاضعة للاختبار، كل ذلك معًا.
باستخدام ثلاجة عادية فقط
نادرًا ما تتسبب الوحدة العادية في حدوث المشكلة. فالمجمدات الكبيرة، أو الخزانات التجارية، أو الطرز المقواة بشكل غير عادي، يمكنها التحكم في قدرة الحجرة على استيعاب الحمولة وعزم الدوران اللحظي. وينبغي اختبار الجهاز عند الحد الأعلى من سعة التحميل العادية، وليس فقط على العينة الأكثر إتقانًا الموجودة في ساحة المورد.
وصف كل حالة انعكاس بأنها عيب في الآلة
يُعد «الرجوع» استجابة تشغيلية وقائية. أما «الخلل» فهو نمط يمنع الإنتاج المستقر، أو يخفي مدخلاً غير معتمد، أو يتطلب تدخلاً متكرراً. احتفظ بسجل الأحداث حتى يمكن تمييز السبب عن عملية الاستعادة التلقائية العادية.
وصف كل مشكلة انفصال بأنها مشكلة «شريدر»
إذا كان الناتج الأولي يغذي الآلة التالية بشكل مستمر، لكن نقاء المنتج لا يزال رديئًا، فيجب فحص عملية الفصل، وإزالة الرغوة، وكيفية تغذية الفاصل قبل إعادة تصميم المرحلة الأولى. ونقطة التشخيص الصحيحة هي أول مكان تتوقف فيه حالة المادة عن التوافق مع متطلبات الآلة التالية.
ورقة عمل لتقييم مدى ملاءمة المشتري/عدم ملاءمته
| سؤال | يشير «YES» إلى | "لا" تعني |
|---|---|---|
| هل تم الإذن بمعالجة الخزانة ميكانيكيًّا؟ | انتقل إلى مرحلة الملاءمة الآلية. | أنهِ أولاً اتخاذ القرار المتعلق بالمعالجة الأولية. |
| هل التفتيش الأولي هو المهمة الأساسية؟ | يُعدّ وجود عمودين نقطة انطلاق موثوقة. | لنتناول مهمة تقليص الحجم التي يتم التحكم فيها أو مهمة تقليص أخرى. |
| هل يمكن للآلة التالية أن تستقبل قطعًا خشنة غير منتظمة الشكل؟ | حدد عملية التسليم واختبرها. | أضف عنصر التحكم في الحجم أو قم بتغيير دور الجهاز الموجود في المرحلة السابقة. |
| هل يتم التحكم في المكونات عالية الكثافة؟ | التحقق من صحة البنية العادية والاستثناءات المُعلنة. | افصل التيار الكثيف أو أعد تصميم النظام خصيصًا له. |
| هل يمكن تسجيل عمليات التراجع التلقائية واستعادتها بأمان؟ | استخدم البيانات لإثبات استقرار الأداء. | قم بإصلاح عناصر التحكم أو الوصول أو الخلاصة قبل بدء الإنتاج. |
| هل يظل الخط المتصل متوازنًا بالمعدل المطلوب؟ | تساهم الآلة الرئيسية بقدرة إنتاجية مفيدة. | حدد العائق الحقيقي قبل شراء آلة تمزيق ذات سعة أكبر. |
الأسئلة الشائعة
هل يمكن إدخال ثلاجة كاملة مباشرةً إلى آلة التقطيع ذات المحورين؟
لا يُعتبر ذلك قاعدة تغذية غير مقيدة. فالغاز المبرد والمكونات الخطرة أو غير المناسبة المطلوبة تحتاج إلى مسار معالجة موثق قبل إجراء عملية التكسير الميكانيكي. وقد تكون الآلة قادرة على إمساك خزانة سليمة، لكن القدرة المادية لا تعني بالضرورة أن تكون شروط العملية معتمدة.
هل تحتاج آلة التقطيع ذات المحورين المثبتة في الثلاجة إلى غربال؟
لا تُعرَّف المهمة النموذجية للآلة ذات المحورين المخصصة للفتح الأولي بأنها إنتاج مواد ذات مواصفات دقيقة يتم التحكم فيها بواسطة الغربال. فمهمتها الرئيسية هي الإمساك بالكتل الضخمة وتقطيعها وفتحها. وإذا كانت العملية التالية تتطلب نطاقًا ضيقًا لحجم الجسيمات، فيجب إضافة أو اختيار مرحلة مخصصة لتحديد الحجم أو مرحلة التكسير الثانوي، بدلاً من الافتراض بأن آلة التقطيع الأولية ستنتج قطعًا متجانسة.
هل سيحل المحرك الأكبر حجمًا مشكلة الانحشارات المتكررة؟
ليس بالضرورة. فقد تنجم حالات الرجوع المتكررة أو الانحشار عن هندسة نظام التغذية، أو وجود مكونات صلبة لم تتم إزالتها، أو سوء القياس، أو حالة القاطع، أو تصميم الحجرة، أو عدم التوافق بين المخرجات المطلوبة ووظيفة الفتح الأساسي للآلة. تعامل مع سجل الأحداث كدليل تشخيصي قبل زيادة الطاقة المركبة.
هل يمكن لآلة التقطيع ذات المحورين أن تحل محل الكسارة الثانوية؟
فقط عندما تقبل العملية التالية في سلسلة الإنتاج بالفعل الناتج الأولي دون الحاجة إلى مزيد من الفرز. وفي العديد من خطوط إنتاج الثلاجات، يُستخدم التكسير الثانوي لفصل قطع الفولاذ والبطانة البلاستيكية والرغوة والقطع غير الحديدية قبل إجراء عمليات الفصل بالهواء والمغناطيس والتيار الدوامي.
ما الذي يجب على المشتري اختباره قبل الموافقة على شراء آلة تقطيع وتبريد ذات عمودين؟
استخدم خزانات تم معالجتها مسبقًا وتكون ممثلة للعملية، وقم بتضمين أكبر وأصعب تغذية عادية متوافقة مع المعايير، وحدد دفعة متوافقة مع الحواف. قم بتسجيل كتلة المدخلات وعدد الوحدات، والوقت التشغيلي والوقت المنقضي، وحوادث الرجوع للخلف والتوقف، وتدخلات المشغل أو الإزالة اليدوية، والمواد المتبقية، والحزم المطوية الخشنة، وحالة المواد التي تدخل الآلة التالية.
حدد نوع المواد المراد معالجتها قبل تحديد حجم آلة التقطيع
يرجى إرسال صور أو مقاطع فيديو تمثيلية للخزانة، مع ذكر الأبعاد القصوى، وحالة التجهيز، ومعدل الإنتاج المتوقع من حيث الوحدات والكتلة، وأمثلة على عمليات التغذية الصعبة ولكن العادية، والحالة المطلوبة في الآلة التالية. يمكن لشركة YUXI استخدام هذه المعلومات للتحقق مما إذا كانت آلة التقطيع الأولية ذات المحورين خيارًا مناسبًا.
المراجع الهندسية
- وكالة حماية البيئة — التخلص من الأجهزة المنزلية التوجيه.
- الاتحاد الأوروبي — قواعد معالجة نفايات المعدات الكهربائية والإلكترونية (WEEE), ، المرفق السابع.
- OSHA — التحكم في الطاقة الخطرة للصيانة.
- OSHA — تدابير حماية الآلات المتطلبات.
