حجم ناتج آلة التقطيع في الثلاجة: كيف يؤثر حجم الجسيمات على عملية الفصل
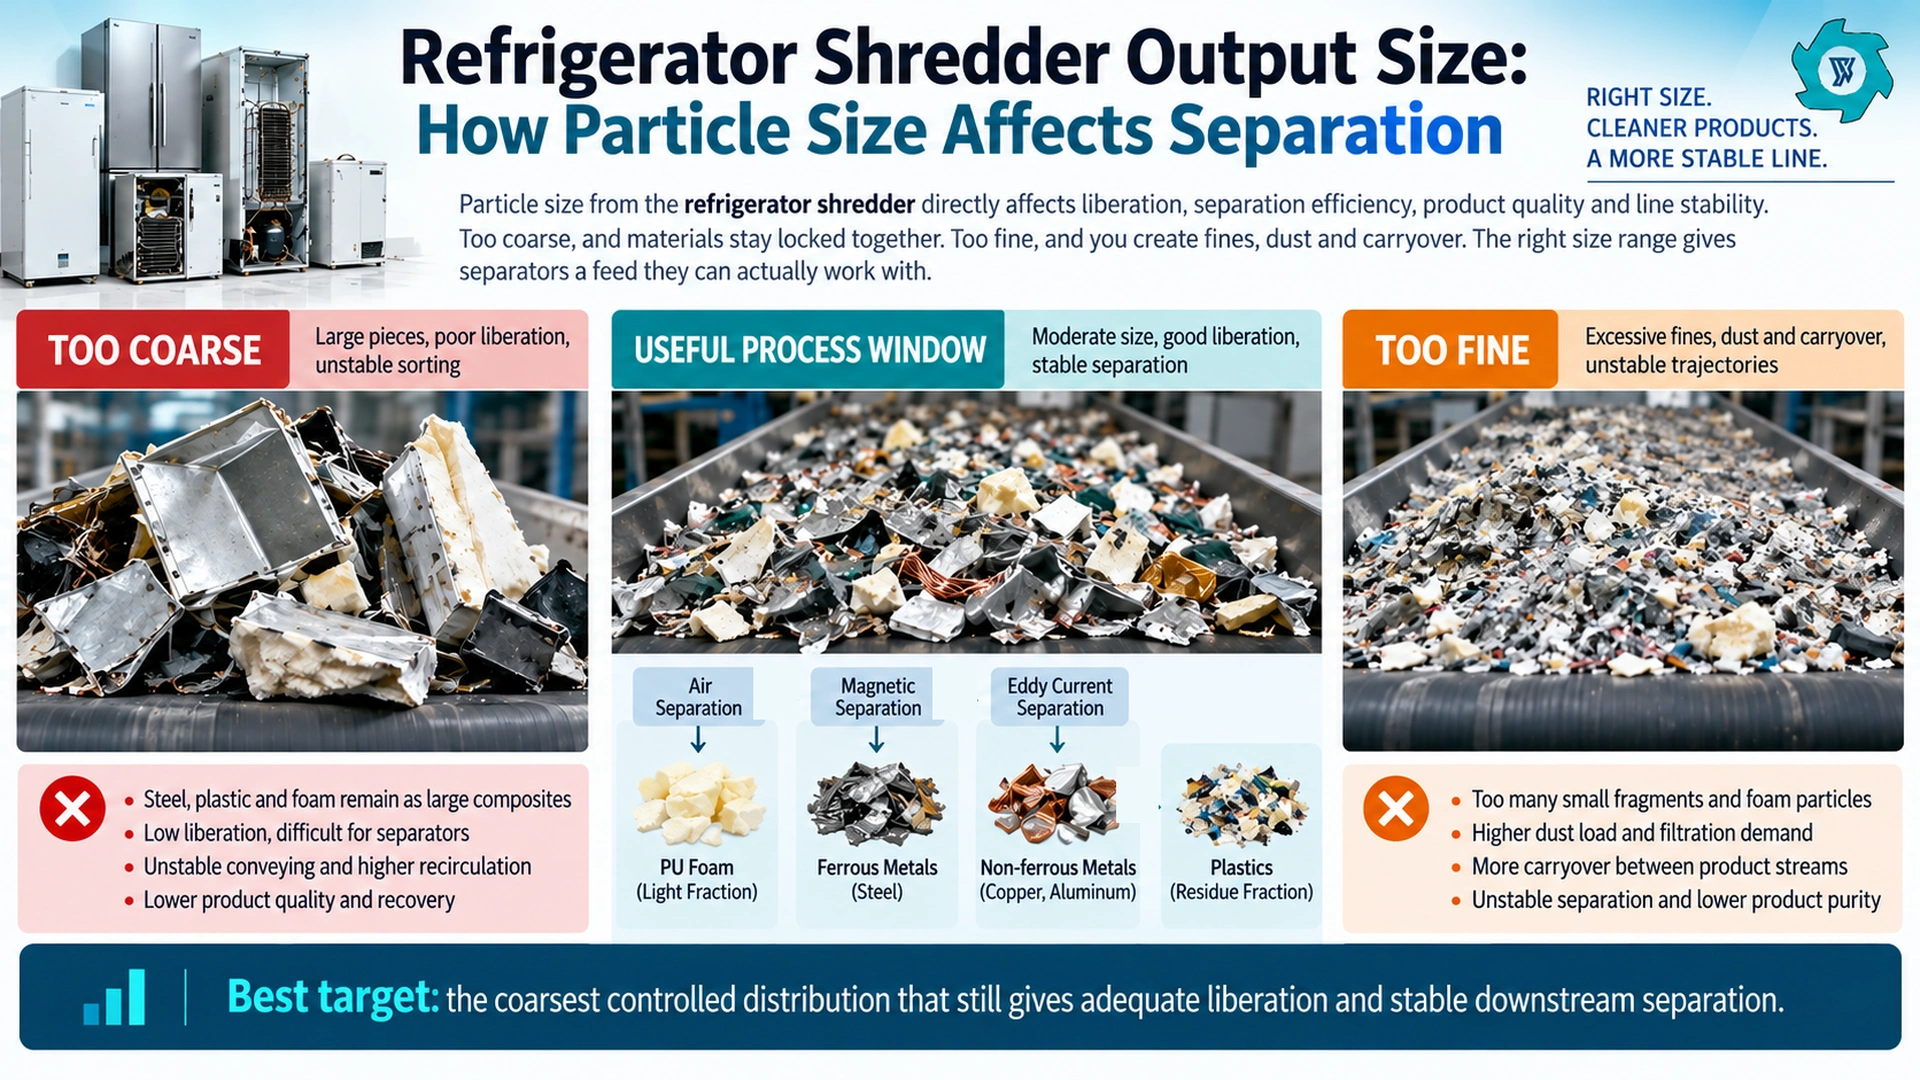
يجب أن تصف مواصفات مخرجات آلة التقطيع المدمجة في الثلاجة ما يلي: توزيع أحجام وأشكال الجسيمات, ، وليس رقمًا بالمليمتر. والسبب عملي: فالمعدات في المراحل اللاحقة لا تعالج جسيمًا متوسط الحجم. بل تتعامل في الوقت نفسه مع صفائح كبيرة مطوية، ومركبات تحتوي على رغوة، وقطع بلاستيكية، وأسلاك، وشظايا صغيرة من المعادن غير الحديدية، وجزيئات دقيقة. وإذا كان هذا التوزيع خشنًا جدًّا، تظل المواد مترابطة وتواجه أجهزة الفصل مشكلة في فصلها. أما إذا تم دفعها إلى درجة دقة مفرطة، فقد يتسبب الخط في توليد المزيد من الغبار، وارتجاف خفيف، وفقدان الجسيمات الصغيرة دون إنتاج جزء أنظف قابل للبيع.
وبالتالي، فإن الهدف المفيد هو الإخراج الخاضع للتحكم الأكثر خشونة الذي يُفرز المواد التي تحتاجها أجهزة الفصل لديك للتمييز بينها, ، مع الحفاظ على الأبعاد الزائدة والغرامات والقطع الطويلة الصعبة ضمن الحدود المتفق عليها. في عملية شاملة خط إعادة تدوير نفايات الثلاجات, ، ويجب أن يقع هذا الهدف بين مرحلة فتح الخزانة ومراحل الفرز الهوائي والمغناطيسي والفرز غير الحديدي. ويجب إثبات ذلك باستخدام عينات تمثيلية وبيانات تتعلق بجودة المنتج.
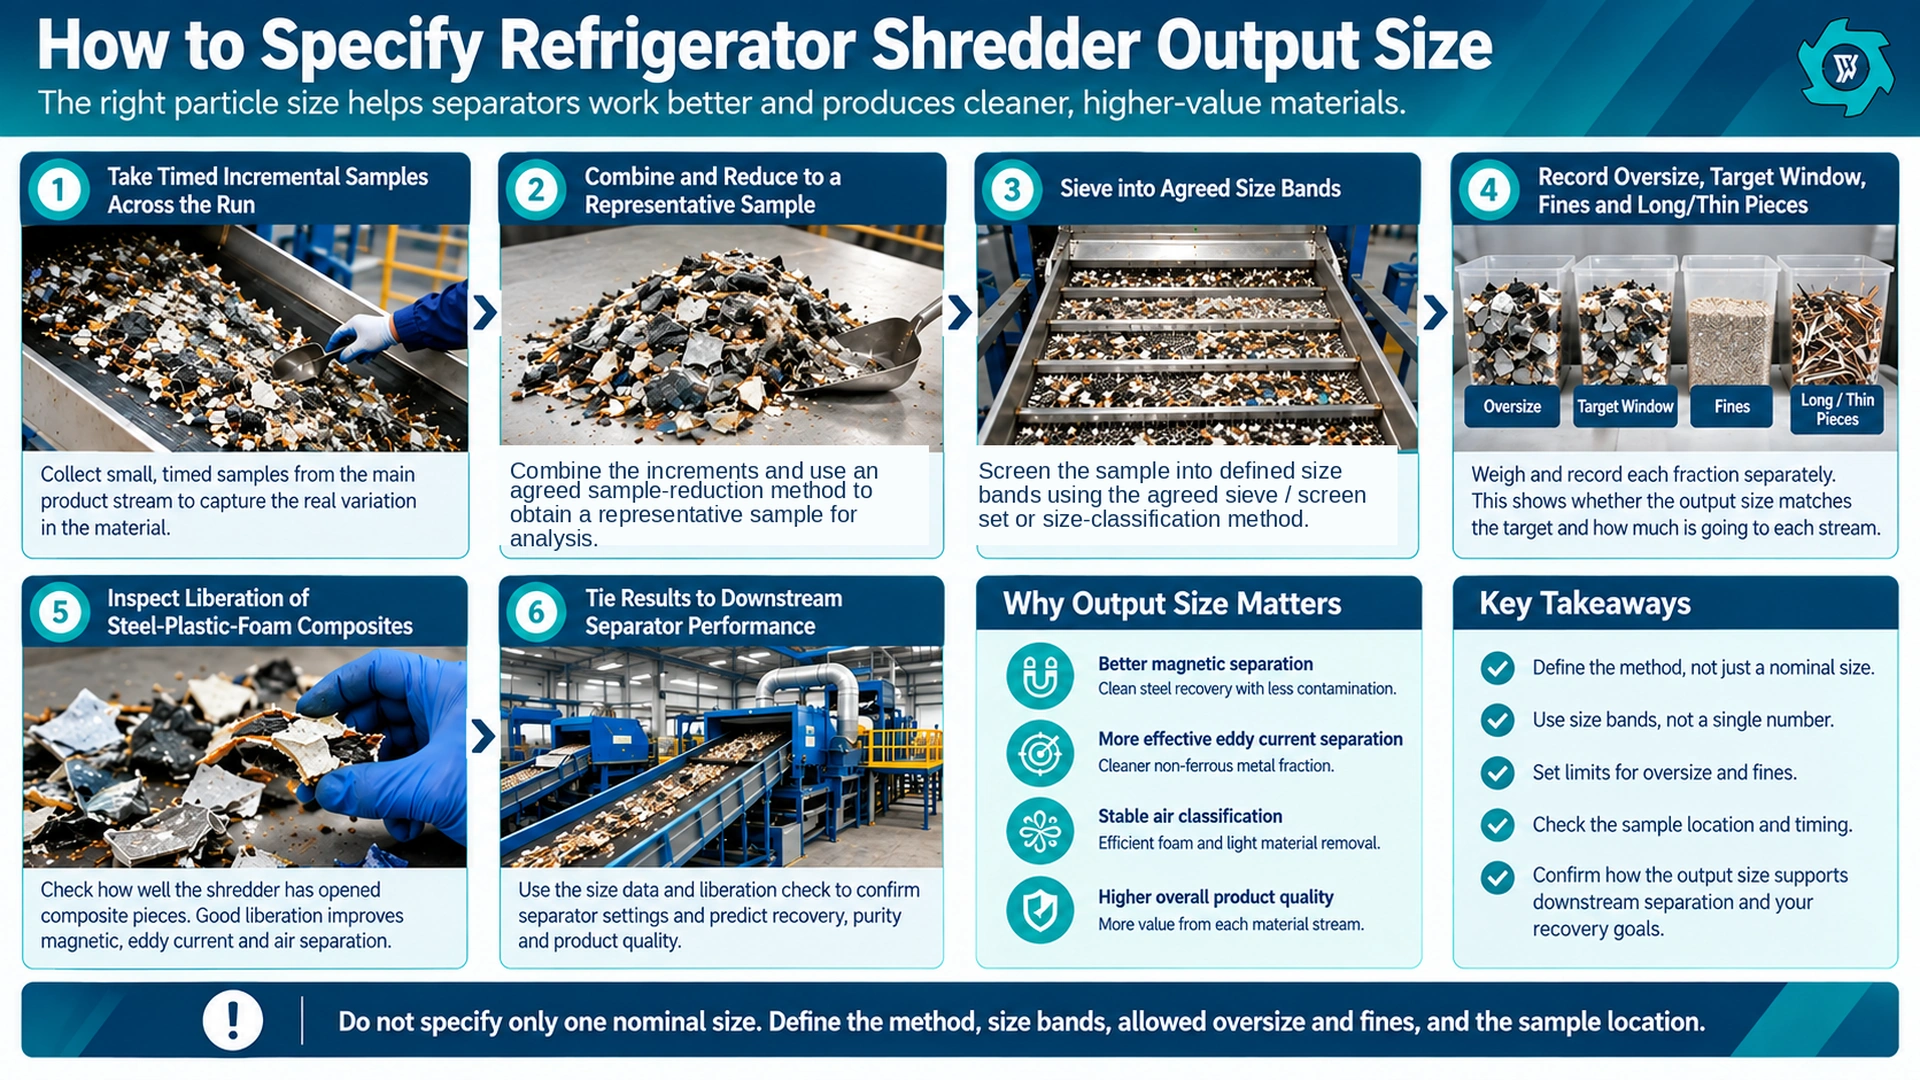
لا تطلب من المورد “مخرجات بحجم 50 مم” أو أي حجم اسمي واحد آخر فقط. اطلب معرفة طريقة الاختبار، ونطاقات الأحجام، والزيادة المسموح بها في الحجم والجزيئات الدقيقة، ومعالجة القطع الطويلة الرفيعة، وشروط الفصل، ونتائج الفصل في المراحل اللاحقة التي تم الحصول عليها في ظل نفس معايير التغذية وشروط التشغيل.
الوضع الأمثل هو نطاق العملية، وليس أصغر جسيم ممكن. فالمواد المركبة الخشنة والجسيمات الدقيقة المفرطة يمكن أن تقلل كل منهما من جودة الفصل لأسباب مختلفة.
“حجم المخرجات” هو توزيع لحجم الجسيمات، وليس رقمًا واحدًا
غالبًا ما يقتصر الوصف في عرض الأسعار على عبارة مثل “حوالي 50 ملم”. وهذا ليس محددًا. فهل 50 ملم هي فتحة الغربال، أم أكبر بُعد لمعظم القطع، أم ضمان للحجم الأقصى، أم مجرد تقدير بصري من المورد؟ وما هي النسبة التي قد تكون أكبر من ذلك؟ وما هي النسبة التي يقل حجمها عن 10 مم؟ وهل تُعتبر الشرائط الفولاذية الطويلة مقبولة لأن أحد أبعادها ضيق، حتى لو كان طول الشريط أطول بعدة أضعاف من القيمة الاسمية؟
تُعدّ بقايا الثلاجات صعبة المعالجة بشكل خاص لأن المادة لا تتكون من جزيئات متماسكة ومنتظمة. فالطبقة الفولاذية الرقيقة تتجعد، والبطانة البلاستيكية يمكن أن تنثني، والرغوة تتفتت إلى قطع منخفضة الكثافة، أما الأنابيب والأسلاك النحاسية فيمكن أن تصبح طويلة بدلاً من أن تكون صغيرة. قد تمر شظية مستطيلة أو غير منتظمة عبر الغربال في اتجاه معين وتبقى فوقه في اتجاه آخر. ولهذا السبب يجب أن يميز المشروع ما لا يقل عن أربعة واصفات:
وصف المخرجات
ما الذي يوضحه ذلك للمشتري
ما الذي قد يحدث من مشاكل في حالة إغفاله؟
الجزء الزائد عن الحجم
كتلة تتجاوز الحد الأعلى المتفق عليه للحجم
قد تهيمن المركبات الكبيرة أو الألواح المطوية على التحميل في المرحلة النهائية حتى لو بدا المتوسط مقبولاً
نسبة النافذة المستهدفة
الكتلة الواقعة بين الحدين الأدنى والأعلى المتفق عليهما
قد يخفي الحجم الاسمي توزيعًا واسعًا جدًّا وغير مستقر
نسبة الغرامات
الكتلة أقل من الحد الأدنى المتفق عليه
قد يختفي الغبار وشظايا الرغوة والمعادن الصغيرة ضمن تدفقات المواد المجمعة أو المخلفات
قطع طويلة / رفيعة
يتم تسجيل استثناء الشكل بشكل منفصل
يمكن للأسلاك والشرائح أن تشكل جسورًا أو تلتف أو تتصرف بشكل مختلف عن الجسيمات المدمجة من نفس فئة الغربال
بالنسبة للعينات الصناعية الخشنة، يمكن أن توفر غرابيل الاختبار المصنوعة من الألواح المعدنية المثقبة معيارًا قابلاً للتكرار عندما يتناسب نطاق فتحات الألواح مع خصائص المادة. يحدد المعيار الدولي لغرابيل الاختبار المصنوعة من الألواح المعدنية المثقبة المتطلبات الفنية لهذه الغرابيل، ويشمل الفتحات الدائرية التي يتراوح قطرها بين 125 مم و1 مم، والفتحات المربعة التي يتراوح طول ضلعها بين 125 مم و4 مم.[1] لا يحدد المعيار الهدف المطلوب لعملية معالجة الثلاجة؛ بل يوفر أداة قياس خاضعة للرقابة. ولا يزال يتعين على المشروع تحديد نطاقات الأحجام الفعلية، وموقع أخذ العينات، وكيفية التعامل مع القطع المرنة أو الممدودة.
حجم الجسيمات مهم لأن عملية التحرير تحدث قبل عملية الفصل
السبب الرئيسي لتقليل مواد هيكل الثلاجة ليس مجرد تقليص الحجم لأغراض تجميلية، بل هو التحرير. فصفائح الفولاذ، والبطانة البلاستيكية، ورغوة البولي يوريثان، والأسلاك، والمكونات الصغيرة غير الحديدية غالبًا ما تدخل القسم الميكانيكي وهي ملتصقة ماديًا. يمكن للمغناطيس استرداد الجزء الفولاذي من مركب فولاذي-بلاستيكي، لكن البلاستيك المرتبط به سيتبعه إلى المنتج الحديدي. ولا يمكن لفاصل التيار الدوامي استرداد شظية موصلة بشكل فعال إذا كانت لا تزال محاصرة داخل قطعة أكبر غير موصلة. ولا يمكن لتدفق الهواء إجراء قطع نظيف للرغوة عندما تكون مادة ثقيلة لا تزال ملتصقة بها.
المخصص دليل المقارنة بين كسارة الثلاجة وآلة التقطيع يوضح متى يكون من المبرر إجراء مرحلة تخفيض أخرى. وبالنسبة لتحديد حجم المخرجات، فإن السؤال الأكثر تحديدًا هو: ما هي الحالة التي يجب أن تصل إليها المادة قبل أن يتمكن جهاز الفصل التالي من إجراء قطع مستقر؟
إذا قام فريق التفكيك بإزالة جزء كبير من الأنابيب النحاسية والمكونات عالية القيمة قبل معالجة الخزانات، فإن رسوم الاستخراج الميكانيكي تتغير. كما أن الخط الذي يعالج مجموعة متنوعة من الثلاجات المنزلية الضيقة قد ينتج توزيعًا أكثر استقرارًا مقارنةً بالخط الذي يتناوب بين الخزانات المنزلية الطويلة، والمجمدات الصندوقية، والهيكل التجاري المختار. ولذلك، يجب أن ترتبط المواصفات بتعريف التغذية المعتمد.
القاعدة الهندسية: لا يكون التصغير مفيدًا إلا عندما يؤدي التكسير الإضافي إلى تحرير مادة يمكن للفاصل التالي استردادها فعليًّا. وبمجرد أن يصبح التحرير كافيًا بالفعل، قد يتسبب التصغير الإضافي في مشاكل تتعلق بالجسيمات الدقيقة والتآكل والغبار.
الخشونة المفرطة والنعومة المفرطة تؤديان إلى الفشل بطرق مختلفة
عندما تكون المادة المتصرفة خشنة جدًّا
ليس بالضرورة أن يكون الناتج الخشن سيئًا. فقد تنتج آلة التقطيع الأولية عن قصد ألواحًا مفتوحة وشظايا كبيرة، لأن مهمتها تتمثل في الإمساك بالمواد وفتحها والتحكم في تدفقها. وتبدأ المشكلة عندما تظل تلك القطع مركبةً أكثر من اللازم أو ضخمةً جدًّا بالنسبة للمرحلة التالية. يمكن للصفائح الكبيرة المطوية أن تحجب المواد الأصغر حجمًا على الحزام الناقل. ويمكن للقطع المعدنية التي تحتوي على رغوة أن تلوث المنتج الحديدي. وقد تظل الأنابيب والأسلاك ملفوفة بالبلاستيك. كما يمكن للقطع كبيرة الحجم أن تسبب زيادة مفاجئة في الحمل: حيث يتلقى جهاز الفصل حملاً خفيفًا لعدة ثوانٍ، ثم تصل كتلة كثيفة وتغير القطع مؤقتًا.
ولهذا السبب لا يمكن تحديد حجم المخرجات ومعدل الإنتاج بشكل مستقل. إن دليل اختيار حجم آلة تقطيع الخضروات المخصصة للثلاجة تعتبر إيقاع عمل الخزانة وتوازن خط الإنتاج النهائي جزءًا من أداء الماكينة. بالنسبة لاختبار حجم المخرجات، لا تقتصر التسجيلات على توزيع الأحجام فحسب، بل تشمل أيضًا ما إذا كانت المادة تصل إلى نقطة أخذ العينات بتدفق مستقر أم على شكل كتل غير منتظمة.
عندما يكون التفريغ دقيقًا جدًّا
تُحدث المواد الدقيقة مجموعة مختلفة من المشكلات. فالرغوة تتكسر بسهولة ويمكن أن تزيد من حجم الجسيمات الخفيفة التي تدخل إلى دائرة الهواء. أما الشظايا البلاستيكية والمعدنية الصغيرة، فيسهل حملها مع الغبار أو المخلفات الخفيفة. وتتخذ الجسيمات الموصلة الصغيرة جدًّا مسارات مختلفة عن القطع غير الحديدية الأكبر حجمًا، في حين تتغير استجابتها أيضًا وفقًا لتصميم الدوار وسرعته وخصائص المواد وهندستها. وقد أظهرت الأبحاث المتعلقة بفصل التيارات الدوامة باستخدام الأسطوانة الدوارة أن حجم الجسيمات له تأثير كبير على عملية الفصل، وأن الوضع الأمثل يعتمد على ظروف التشغيل بدلاً من اتباع قاعدة عامة واحدة.[2]
قد تظهر إحدى المنشآت عينة “مطحونة جيدًا” بشكل واضح، في حين تفقد كمية أكبر من المعدن القابل للاسترداد في شكل بقايا دقيقة. وعلى العكس من ذلك، قد تبدو العينة الأكثر خشونة غير مرتبة، لكنها تنتج تيارات أنظف وقابلة للبيع إذا كانت الملحقات قد انفصلت بالفعل. يجب تقييم قرار تحديد الحجم استنادًا إلى أدلة تتعلق بالكتلة وجودة المنتج.
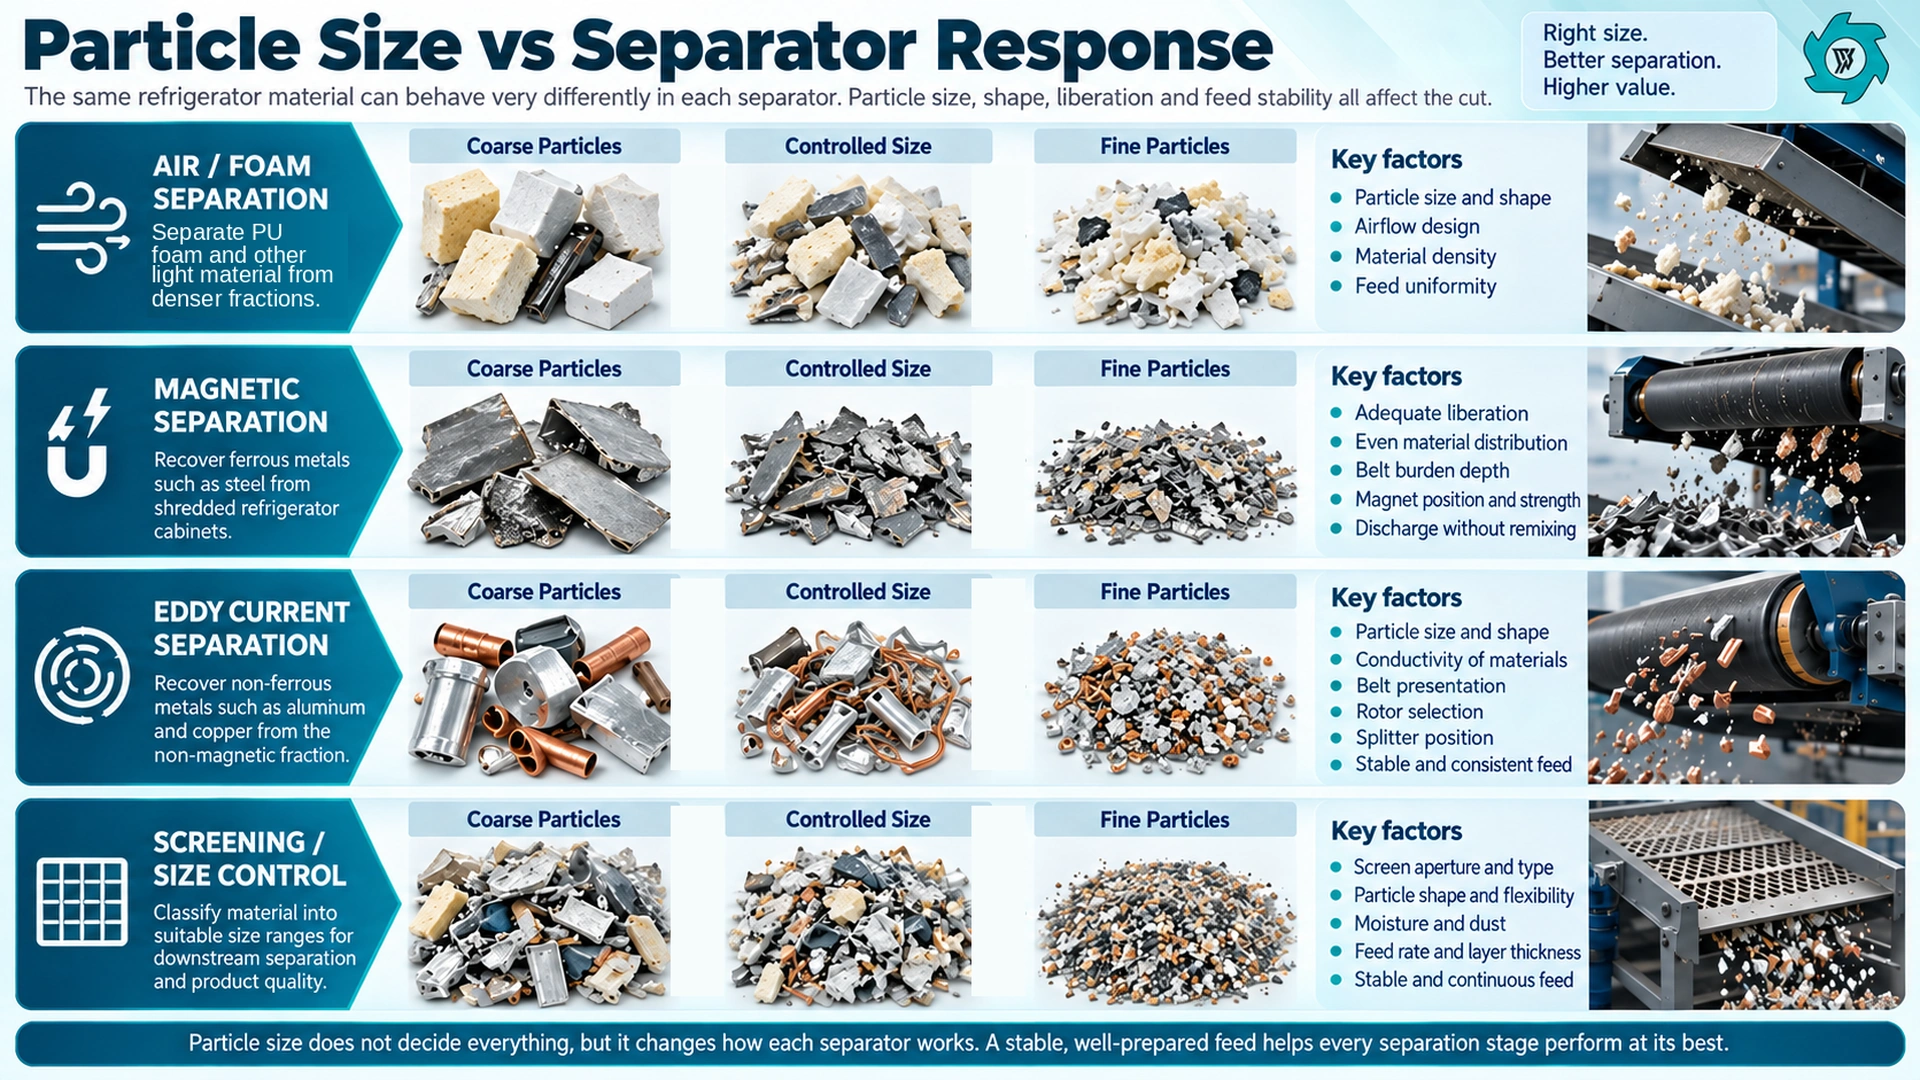
لا يعتمد كل فاصل على الحجم وحده فحسب، بل إن تحديد نطاق حجمي محدد يقلل من عدد حالات السلوك المتضاربة للجسيمات التي يتعين على الإعداد الواحد التعامل معها.
كيف يؤثر حجم الجسيمات على رغوة البولي يوريثان وفصل الغازات
يعتمد التصنيف الهوائي على كيفية حركة الجسيمات تحت تأثير القوى الهوائية الديناميكية، ويتأثر هذا السلوك بالحجم والكثافة والشكل. وتُعد تدفقات النفايات صعبة لأن جسيماتها غير منتظمة الشكل وليست كروية مثالية. وتصف الأبحاث المتعلقة بالتصنيف الهوائي الرأسي الحجم والشكل والكثافة بأنها خصائص مهمة، وتشير إلى أن جسيمات النفايات الصلبة غير المتجانسة تتطلب اختيار تدفق هوائي يتناسب مع التوزيع الفعلي للمواد.[3]
في عملية إعادة تدوير الثلاجات، يُعد هذا الأمر مهمًا لأن العازل المصنوع من البولي يوريثان خفيف الوزن وهش في الوقت نفسه. فإذا كان الفصل غير كافٍ، تظل الرغوة ملتصقة بالفولاذ أو البلاستيك وتُفصل مع القطعة الأثقل. أما إذا كان السحق مفرطًا، فقد تؤدي العملية إلى تكوين كمية كبيرة من جزيئات الرغوة الصغيرة والغبار التي تسد القنوات والفلترات الدوامة والمرشحات، وقد تحمل معها البلاستيك الخفيف مع التيار المستخرج. وبالتالي، فإن نقطة التشغيل المثلى ليست “التفكيك الأقصى للرغوة”، بل هي التحرير الكافي الذي يسمح لدائرة الهواء بفصل الرغوة عن الأجزاء الأثقل دون توليد جسيمات دقيقة يمكن تجنبها.
عند فحص حجم الناتج، قم بأخذ عينات من كل من المادة المدخلة إلى الفاصل الهوائي ومنتجاته. إذا بدت المادة المدخلة مقبولة ولكن بقيت الرغوة في التيار الثقيل، فقد يكون السبب هو تدفق الهواء، أو عمق الحمولة، أو التسرب، أو تكوين المصنف، وليس حجم الجسيمات. وإذا احتوى التيار الخفيف على كميات متزايدة من البلاستيك أو المعدن المرغوب فيه بعد ضبط الكسارة على إعداد أكثر إحكامًا، فقد يكون هذا التخفيض الإضافي دافعًا للخط في الاتجاه الخاطئ.
يتطلب الفصل المغناطيسي عملية التحرير وتجهيز المواد الواردة
عادةً ما يكون الفولاذ هو الجزء الرئيسي الأسهل في التعرف عليه، لكن جودة الاسترداد تظل تعتمد على الحالة التي يصل بها إلى المغناطيس. ولا تشكل قطعة الفولاذ الكبيرة التي تم فصلها مشكلة في حد ذاتها. أما المركب الكبير المكون من الفولاذ والبلاستيك والرغوة، فهو يمثل مشكلة. في الحالة الثانية، قد يسترد المغناطيس الفولاذ وينقل المادة غير المغناطيسية الملتصقة به إلى المنتج الحديدي، مما يؤدي إلى انخفاض جودته.
كما يؤثر حجم الجسيمات على الشكل الهندسي للكتلة. فالمزيج الذي تغلب عليه الألواح المسطحة الكبيرة يمكن أن يمتد فوق الجسيمات الأصغر حجمًا ويشكل طبقة عميقة غير متساوية. أما المواد الأكثر نعومة، فيمكن أن تتراص بكثافة أكبر وقد يتم نقلها مع القطع المغناطيسية عن طريق التلامس والانجراف. لذلك، يجب أن تتجنب مواصفات الشراء عبارات مثل “فاصل مغناطيسي مناسب للمواد بحجم 50 مم” ما لم يكن هذا الادعاء مرتبطًا بالتوزيع الفعلي، وحمولة الناقل، والهدف المرجو من المنتج.
تتضمن عملية فحص القبول الفعالة أخذ عينة محددة زمنياً من المنتج المغناطيسي، وتحديد التلوث بالمواد غير الحديدية والبلاستيكية والرغوية وفقاً لما تم الاتفاق عليه في المشروع. كما يتم أخذ عينات من الجانب غير المغناطيسي للكشف عن أي قطع فولاذية لم يتم التقاطها. ولا يُعد الحصول على منتج مغناطيسي أنظف دليلاً على النجاح إذا انخفض معدل استرداد الفولاذ انخفاضاً حاداً.
يُعد الفصل بالتيارات الدوامة حساسًا بشكل خاص للحجم والشكل الهندسي
يعمل فاصل التيارات الدوامة على تحفيز تيارات كهربائية في الجسيمات غير الحديدية الموصلة، مما يؤدي إلى تغيير مسار انطلاقها مقارنةً بالمواد غير الموصلة. وتجعل القوانين الفيزيائية الكامنة وراء هذه العملية حالة الجسيمات عاملاً مهمًا. تُظهر مراجعة شاملة لتقنية الفصل بالتيارات الدوامة (ECS) أن شكل الجسيمات يمثل قيدًا مهمًا في التصميم العملي للفاصل، في حين أظهرت الأبحاث التجريبية وأعمال النمذجة أن الحجم والقدرة على التوصيل واتجاه الجسيمات تؤثر على مسار انطلاق جسيمات الخردة.[4][5]
بالنسبة لخط إنتاج الثلاجات، فإن النقطة المهمة ليست أن تكون كل جسيمات متطابقة، بل أنه لا ينبغي توقع أن ينتج إعداد واحد للدوار والمفصل مسارًا واحدًا لمزيج واسع جدًّا من الشظايا المحتوية على النحاس وقطع الألومنيوم والبلاستيك والرغوة والجسيمات الدقيقة. إذا كان المنتج غير الحديدي غير مستقر، فقم بتقسيم العينات حسب نطاق الحجم قبل تغيير المعدات. قد تجد أن نطاق الحبيبات الخشنة نظيف بينما يحتوي نطاق الحبيبات الدقيقة على معظم الفاقد، أو العكس.
يؤدي هذا التشخيص إلى اتخاذ قرارات هندسية أفضل. وقد يكون الفرز أو إنشاء مسار منفصل للمواد الدقيقة مفيدًا عندما تبرر القيمة الموجودة في تلك الفئة استخدام معدات إضافية. وفي مشروع آخر، قد تكون الفئة الدقيقة صغيرة بما يكفي بحيث يكون تبسيط خط الإنتاج أكثر جدوى من السعي وراء كل غرام. وينبغي أن توضح مواصفات حجم المخرجات هذه المفاضلة.
فتحة الشاشة هي إعداد آلي، وليست ضمانًا للمنتج النهائي
غالبًا ما يطلب المشترون آلة تقطيع ذات حجم شاشة أو شبكة معين، ثم يعتبرون تلك الفتحة بمثابة حجم التفريغ. وتؤثر كل من مرونة الجسيمات وسمكها واتجاهها ومسار إعادة تدويرها والطريقة التي يتم بها تقطيع المادة على ما يمر في النهاية. فقد يمر شريط طويل عبر فتحة ما في اتجاه معين. بينما قد يظل مركب مطوي عالقًا فوق الفتحة نفسها، على الرغم من أن جزءًا منه أصغر بكثير.
يمكن للآلة المختارة لعملية الفتح الأولي أن تنتج، بشكل معقول، مخرجات أوسع نطاقًا مقارنة بجهاز ثانوي يتم التحكم في حجمه عبر غربال. وإذا كان السؤال المطروح في المشروع هو: أي بنية يجب أن تتولى مهمة التحكم في الحجم، فإن دليل اختيار آلة تقطيع الأطعمة المخصصة للثلاجة يغطي نطاقًا أوسع من خيارات المعدات. لا تجبر الآلة الرئيسية على إجراء توزيع نهائي دقيق لمجرد أن الكتيب يذكر مسافة أصغر بين القواطع.
وبالنسبة للآلة ذات المحورين على وجه الخصوص، فإن السؤال المهم هو ما إذا كان مخرجاتها مناسبة للمرحلة التالية، وليس ما إذا كان من الممكن الإعلان عنها بحجم جسيمات نهائي محدد بدقة. إن دليل ملاءمة آلة التقطيع ذات المحورين للثلاجات يشرح هذا الحد بمزيد من التفصيل.
صياغة طلب عرض الأسعار بناءً على فئات الحجم، والاستثناءات المتعلقة بالشكل، والرسوم الجمركية على المنتجات النهائية
تحول طلبات تقديم العروض (RFQ) القوية “حجم المخرجات” إلى دليل قابل للقياس. وينبغي اختيار النطاقات المحددة المناسبة للمشروع، لكن الهيكل الوارد أدناه قابل لإعادة الاستخدام.
بند طلب عرض الأسعار
ما الذي يجب تعريفه
ما أهمية ذلك
نقطة أخذ العينات
الموقع الدقيق للناقل أو التفريغ بعد الآلة أو المرحلة المتفق عليها
يمنع أحد الموردين من أخذ العينات قبل إعادة التدوير، ويمنع موردًا آخر من أخذ العينات بعده
توقيت أخذ العينات
زيادات تدريجية محددة زمنياً خلال فترة التشغيل المستقر، وليس بملعقة واحدة مختارة يدويًّا
يأخذ في الاعتبار التباين الطبيعي والتغيرات في تصميم الخزانة
فئات المقاسات
النطاق العلوي للمواد ذات الحجم الكبير، ونافذة الهدف، والنطاق السفلي للمواد الدقيقة
يعرض التوزيع بدلاً من المتوسط
القطع الممدودة
قاعدة منفصلة للأسلاك الطويلة، والشرائط، أو الصفائح المطوية
يمكن لهذه القطع أن تلتف حول الشبكات أو تربط بينها أو تمر عبرها بطرق غير متوقعة
فحص التحرير
طريقة لفحص المركبات المكونة من الفولاذ والبلاستيك والرغوة والمعدن والبلاستيك
يربط عملية تقليل الحجم بالغرض الفعلي من العملية
نتيجة الفاصل
عينات المنتج والعينات المرفوضة من مرحلة القطع النهائية ذات الأهمية التجارية
يمنع أن تخفي النتيجة الجيدة لعملية الغربلة ضعف معدل الاسترداد أو وجود تلوث
ثلاث نسب مئوية بسيطة للكتلة يمكن أن تجعل مقارنة العروض أسهل بكثير:
مقاس كبير % = الكتلة فوق الحد الأعلى المتفق عليه ÷ إجمالي كتلة العينة × 100
نافذة الهدف % = الكتلة الواقعة بين الحدود المتفق عليها ÷ الكتلة الإجمالية للعينة × 100
الغرامات % = الكتلة الموجودة تحت الحد الأدنى المتفق عليه ÷ إجمالي كتلة العينة × 100
تسجل المواصفات القابلة للتكرار مكان أخذ العينة، وتاريخ أخذها، وكيفية تصنيفها، وما إذا كانت المادة قد تم تحريرها فعليًّا أم لا.
FAT: إثبات الحجم والفصل في ظل حدود الاختبار نفسها
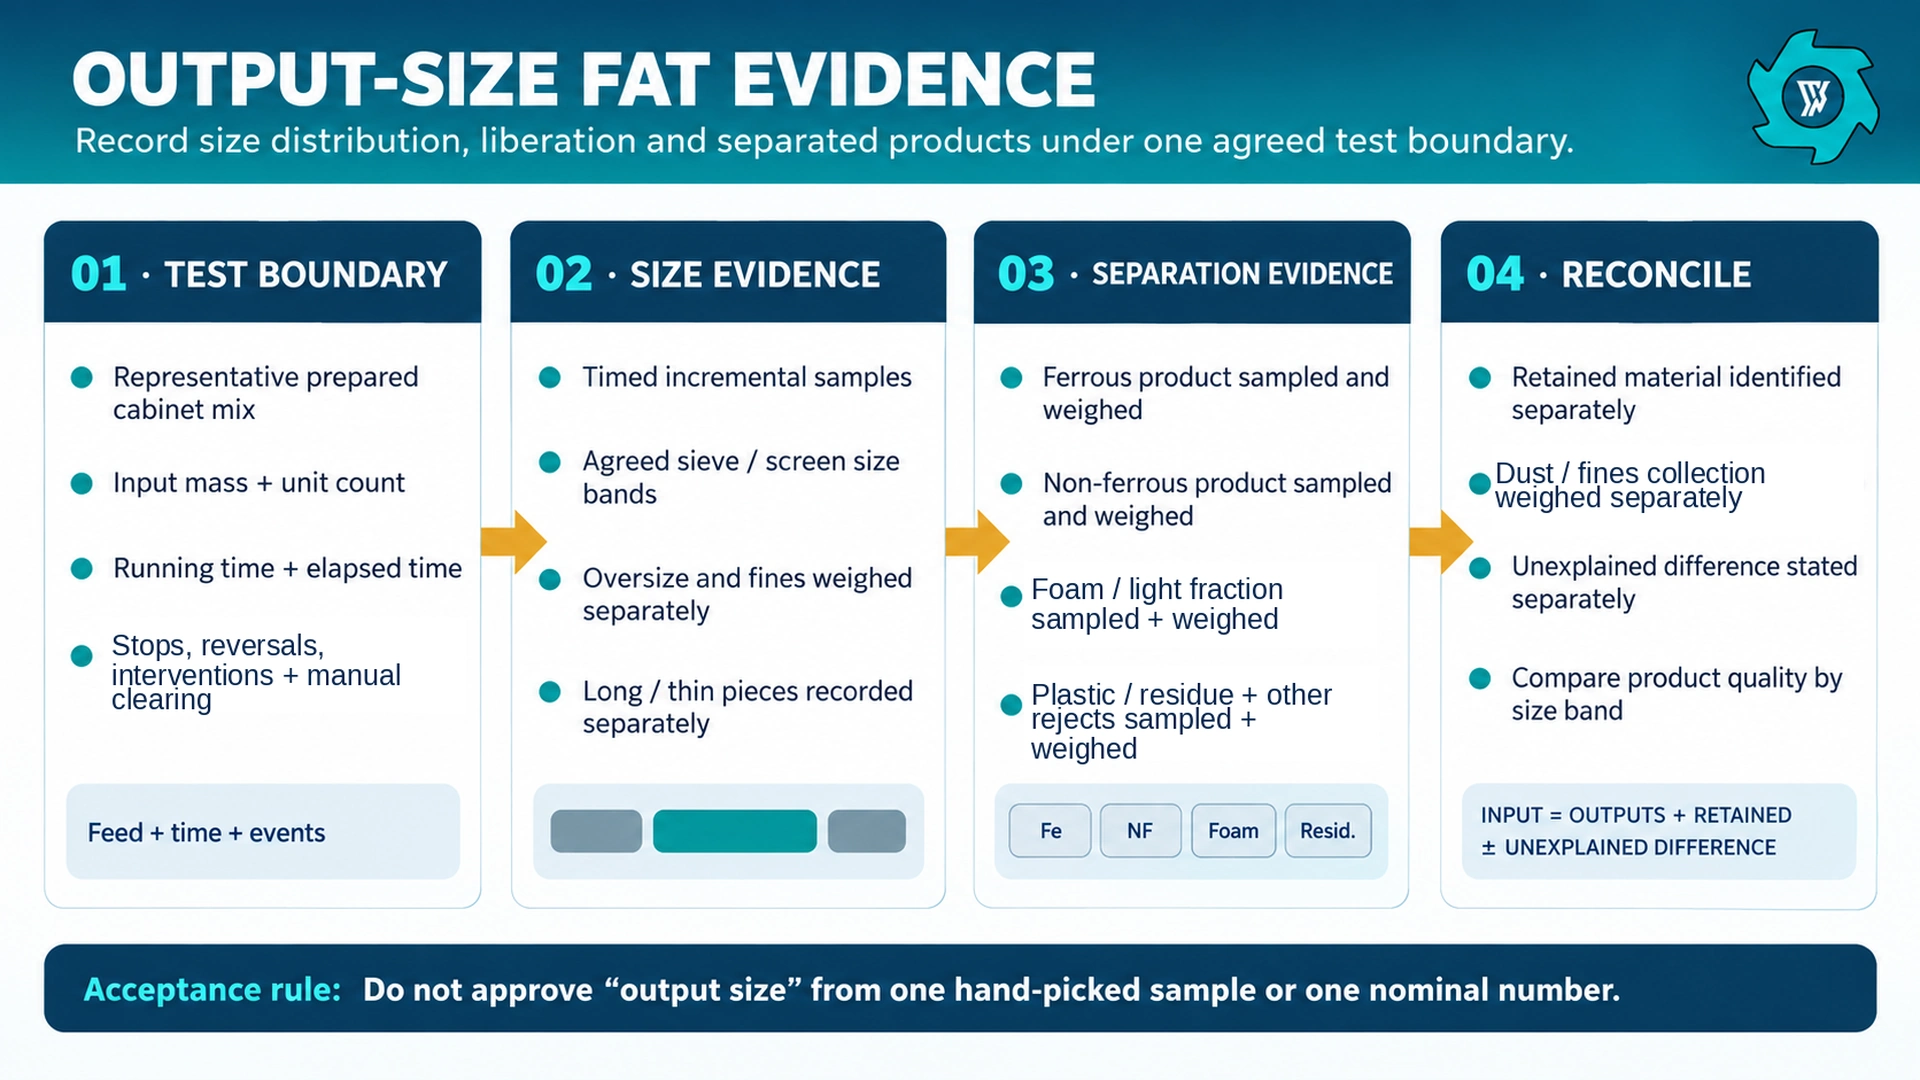
يجب أن يشمل اختبار القبول في المصنع عينات تمثيلية من المواد الواردة، ومدة التشغيل، وبيانات حجم الجسيمات، والمنتجات المفصولة. ابدأ بتحديد تركيبة المواد المعالجة وشروط المعالجة المسبقة. بالنسبة للمشاريع في الولايات المتحدة، يتم استرداد المبردات قبل التخلص النهائي والمعالجة الميكانيكية؛ حيث تُلقي وكالة حماية البيئة (EPA) مسؤولية التخلص الآمن على عاتق الجهة المسؤولة عن التخلص النهائي، وتشترط إجراء استرداد سليم أو التحقق منه قبل التخلص.[6] وبالتالي، ينبغي أن تستخدم وحدة التخزين الميكانيكية (FAT) نفس حالة الخزانة المُعدة مسبقًا التي طُلب من المورد تقديم عرض أسعار لها.
أثناء التشغيل، قم بتسجيل الكتلة المدخلة وعدد الوحدات، ووقت التشغيل والوقت المنقضي، وعمليات التوقف، وعمليات العودة للخلف، وتدخلات المشغل، وعمليات الإزالة اليدوية. يجب أخذ عينات متدرجة على فترات زمنية متفق عليها بعد مرحلة التحكم في الحجم. ثم يجب دمجها أو تقليلها بالطريقة المتفق عليها، ثم تصنيف العينة إلى النطاقات المحددة. ويجب تسجيل الحبيبات الزائدة الحجم، والحبيبات التي تقع ضمن النطاق المستهدف، والحبيبات الدقيقة، والقطع الطويلة/الرفيعة بشكل منفصل. كما يجب تصوير عينات مركبة تمثيلية حتى يتمكن المراجع في المستقبل من معرفة ما يعنيه مصطلح “سوء التحرير” أثناء الاختبار.
الخطوة التالية حاسمة: قياس وزن وتأخذ عينات من تدفقات المنتجات النهائية التي يُفترض أن يؤدي حجم المخرجات إلى تحسينها. اعتمادًا على حدود العملية المحددة، قد يشمل ذلك المنتجات الحديدية، والمنتجات غير الحديدية، والرغوة/الجزء الخفيف، والمخلفات الغنية بالبلاستيك، والمخلفات الأخرى، وجمع الغبار/المواد الدقيقة، والمواد الزائدة الحجم المعاد تدويرها. حدد المواد المحتجزة بشكل منفصل. اذكر أي فرق غير مبرر في الكتلة بشكل منفصل بدلاً من إخفائه ضمن بند “الفقد”.”
وأخيرًا، قارن نطاقات الأحجام بنتائج المنتج. فإذا ارتفعت نسبة الجسيمات ذات الحجم الزائد بالتزامن مع ارتفاع نسبة التلوث البلاستيكي في الفولاذ، فهذا دليل مفيد. وإذا ارتفعت نسبة الجسيمات الدقيقة في الوقت الذي تنخفض فيه نسبة استرداد المعادن غير الحديدية في المنتج القابل للبيع، فهذا أيضًا دليل مفيد. الهدف ليس إثبات وجود حالة مثالية شاملة في يوم واحد، بل إثبات أن الآلة والإعدادات المقترحة قادرة على الحفاظ على نطاق العملية المتفق عليه باستخدام مواد تمثيلية.
يكون قبول حجم المخرجات أكثر فعالية عندما يتم تسجيل شروط الاختبار، وأجزاء الحجم، ومنتجات الفاصل، وميزان الكتلة معًا.
استخدم نافذة المعالجة بدلاً من السعي وراء “أفضل” حجم بالمليمتر
عادةً ما يكون القرار التصميمي الأكثر فعالية هو وجود نافذة تظهر إشارات واضحة للفشل. على الجانب الخشن، يجب مراقبة نسبة المركبات الملتصقة من الفولاذ والبلاستيك والرغوة، وإعادة التدوير الزائدة عن الحد، والتوزيع غير المتساوي للحمل في اتجاه مجرى الهواء. أما على الجانب الدقيق، فيجب مراقبة إنتاج الجسيمات الدقيقة، وحمل الغبار، وانتقال المواد البلاستيكية الخفيفة، والمعادن المفقودة في المخلفات الدقيقة. ويوجد بين هذين الحدين منطقة يكون فيها التحرير كافيًا وتظل أجهزة الفصل مستقرة.
قد يتغير هذا النطاق حسب تكوين الخزانة. فمجموعة من الثلاجات المنزلية الرقيقة التي يسهل فتحها يمكن أن تحقق مستوى تحرير مقبولًا مع كسر أقل مقارنة بمجموعة تحتوي على وحدات أكثر تقوية أو ذات تصميم غير معتاد. كما أن حالة التآكل مهمة أيضًا: فقد يؤدي نفس إعداد الماكينة إلى توزيع مختلف بعد تآكل أدوات القطع أو أسطح التصادم. ولهذا السبب، فإن فحص حجم المخرجات مفيد ليس فقط عند شراء الماكينة، بل أيضًا لمراقبة الإنتاج لاحقًا.
في الممارسة العملية، يمكن للمشغلين الاحتفاظ بمجموعة مرجعية صغيرة من شاشات الاختبار أو صناديق ذات أحجام محددة، ومقارنة الناتج بشكل دوري مع خط الأساس عند بدء التشغيل. كما ينبغي عليهم تتبع تدفقات المنتج. فقد يظهر تغير في توزيع الجسيمات قبل أن تصبح مشكلة نقاء الفاصل واضحة. وعلى العكس من ذلك، إذا ظل حجم الجسيمات مستقرًا بينما تتدهور جودة المنتج، فإن الفريق يمتلك دليلًا للتحقيق في تدفق الهواء، أو موضع المغناطيس، أو تحميل الحزام، أو إعدادات جهاز الفصل، أو تلوث المواد المُدخلة، بدلاً من إلقاء اللوم تلقائيًّا على آلة التقطيع.
خمسة أخطاء يرتكبها المشترون تجعل من الصعب التحقق من الادعاءات المتعلقة بحجم الإنتاج
1. كتابة الحجم الاسمي فقط
لا يمكن لرقم واحد تحديد الحجم الزائد أو الجسيمات الدقيقة أو الشرائح الطويلة. يجب استخدام نطاقات محددة وطريقة أخذ العينات.
2. محاكاة بيئة نبات آخر
قد تختلف طرق تصنيع الخزانات، والمعالجة المسبقة، وترتيب أجهزة الفصل، والمنتجات التجارية. قم بنسخ طريقة القياس، وليس الرقم المستهدف.
3. قياس الحجم دون تحرير
قد يكون لتعيينين توزيعات حجمية متشابهة، في حين يحتوي أحدهما على كمية أكبر بكثير من المركبات الملتصقة. قم بإضافة فحص للتحرير.
4. فحص المنتجات القابلة للبيع فقط
يمكن الحصول على درجة نقاء عالية عن طريق إضافة مادة قيّمة إلى المخلفات. قم بأخذ عينات من جانبي خط الفصل.
5. تجاهل الأحداث التشغيلية
إن الحصول على عينة نظيفة بعد تشغيل قصير وسهل لا يعطي فكرة واضحة عن الإعدادات التي تؤدي إلى إعادة تدوير متكررة، أو انقطاعات، أو الحاجة إلى التنظيف اليدوي أثناء الإنتاج الفعلي.
الأسئلة الشائعة: حجم قطع الطعام الناتجة عن مفرمة الثلاجة
ما هو الحجم الأمثل لقطع الطعام الناتجة عن آلة تقطيع الثلاجة؟
لا يوجد معيار عالمي مقاسه بالمليمتر. والمعيار المفيد هو التوزيع الحجمي الأكثر خشونة الذي يمكن التحكم فيه، والذي يوفر تحريرًا كافيًا وفصلًا مستقرًا في المراحل اللاحقة لمزيج الثلاجة الفعلي، مع الحفاظ على الحبيبات الكبيرة جدًّا والحبيبات الدقيقة والقطع الطويلة الرفيعة ضمن الحدود المتفق عليها.
هل حجم الشاشة في آلة التقطيع هو نفسه حجم الجسيمات الفعلي؟
تُعد فتحة الغربال أو الشبكة أحد إعدادات الماكينة، في حين أن التفريغ يمثل توزيعًا ثلاثي الأبعاد غير منتظم. وقد تختلف سلوكيات الشرائح الطويلة، والصفائح المطوية، والمواد المركبة المحتوية على الرغوة، والبلاستيك المرن عن سلوك الجسيمات المدمجة؛ لذا يجب أخذ عينات من التيار النهائي وقياسه.
هل تؤدي قطع الثلاجة الأصغر حجمًا دائمًا إلى تحسين عملية الفصل؟
قد يؤدي المزيد من التكسير إلى تحرير القطع الملتصقة من الفولاذ والبلاستيك والرغوة والمعادن غير الحديدية، لكن التكسير المفرط قد يؤدي إلى تكوّن الجسيمات الدقيقة والغبار وسلوك غير مستقر للجسيمات الصغيرة. وينبغي تحسين عملية الفصل في نطاق عملية فعالة بدلاً من السعي إلى تحقيق أصغر حجم ممكن.
كيف ينبغي كتابة حجم المخرجات في طلب عرض الأسعار (RFQ) أو اختبار القبول النهائي (FAT)؟
تحديد موقع وتوقيت أخذ العينات، ونطاقات الأحجام المتفق عليها، والكميات المسموح بها من الحبيبات الكبيرة جدًّا والحبيبات الدقيقة، وكيفية التعامل مع القطع الطويلة أو الرفيعة، وفحص درجة التحرر، وقياسات جودة المنتج في المراحل اللاحقة. تسجيل المواد الخاضعة للاختبار وأحداث التشغيل بحيث ترتبط نتائج الأحجام بظروف عملية قابلة للتكرار.
لماذا يُعد حجم الجسيمات عاملاً مهمًا في جهاز الفصل بالتيارات الدوامة؟
يؤثر حجم الجسيمات وشكلها على قوة ومسار القطع غير الحديدية الموصلة. إن وجود خليط واسع من الأحجام المتباينة جدًّا يجبر إعدادات الدوار والمقسم الواحدة على التعامل مع سلوك متضارب للجسيمات، لذا قد يكون التصنيف الحجمي أو الإعدادات المنفصلة مفيدًا عندما تبرر بيانات المشروع ذلك.
هل ينبغي قبول حجم الجسيمات دون فحص المنتجات المفصولة؟
لا يكون توزيع الأحجام مفيدًا إلا عندما يدعم النتيجة المطلوبة للعملية. أثناء عملية القبول، قم بمقارنة بيانات الأحجام بجودة المعادن الحديدية وغير الحديدية والرغوة والبقايا، بالإضافة إلى معلومات الاسترداد أو الفقد المحددة للمشروع.
حدد نافذة الإخراج قبل أن تطلب الجهاز
يرجى إرسال مزيج مادة الثلاجة والمجمد، وحالة المعالجة المسبقة، وصور تمثيلية، والوحدات المستهدفة في الساعة والطن في الساعة، ومسار الفصل اللاحق، وتدفقات المنتجات التي تخططون لبيعها، وأي بيانات متوفرة بشأن الحجم أو التلوث. وبذلك يمكن لشركة YUXI مراجعة المراحل التي ينبغي أن يتم فيها التحكم في الحجم، والأدلة التي ينبغي تضمينها في عرض الأسعار واختبار القبول.
المراجع
ISO 3310-2:2013. غرابيل الاختبار ذات الألواح المثقبة: معيار الغربال.