كيفية اختيار حجم مفرمة الثلاجة بما يتناسب مع أبعاد الخزانة وسعة الإنتاج
يجب تحديد حجم آلة التقطيع المثبتة في الثلاجة بناءً على نطاق التغذية وحجم الإنتاج المطلوب، وليس بناءً على قوة المحرك أو السعة المذكورة في الكتيب وحده. ابدأ بأكبر خزانة تُشكل جزءًا فعليًّا من الإنتاج الروتيني، وسجل الكتلة النموذجية للوحدة والقيم المتطرفة الصعبة ولكنها طبيعية، وحدد كيفية تقديم تلك الخزانات إلى وحدة التغذية، ثم حوّل هدف المصنع إلى وحدات في الساعة وطن في الساعة. ولا يزال يتعين على الآلة المختارة تغذية الناقل التالي أو مرحلة الفصل بمعدل يمكن التحكم فيه.
للحصول على السياق الكامل للمشروع، فإن خط إعادة تدوير نفايات الثلاجات يوضح المكان الذي تقع فيه عملية تقطيع الخزانات بعد تجهيز الأجهزة وقبل المراحل التالية من الفصل، ومعالجة الرغوة، وفصل المواد.
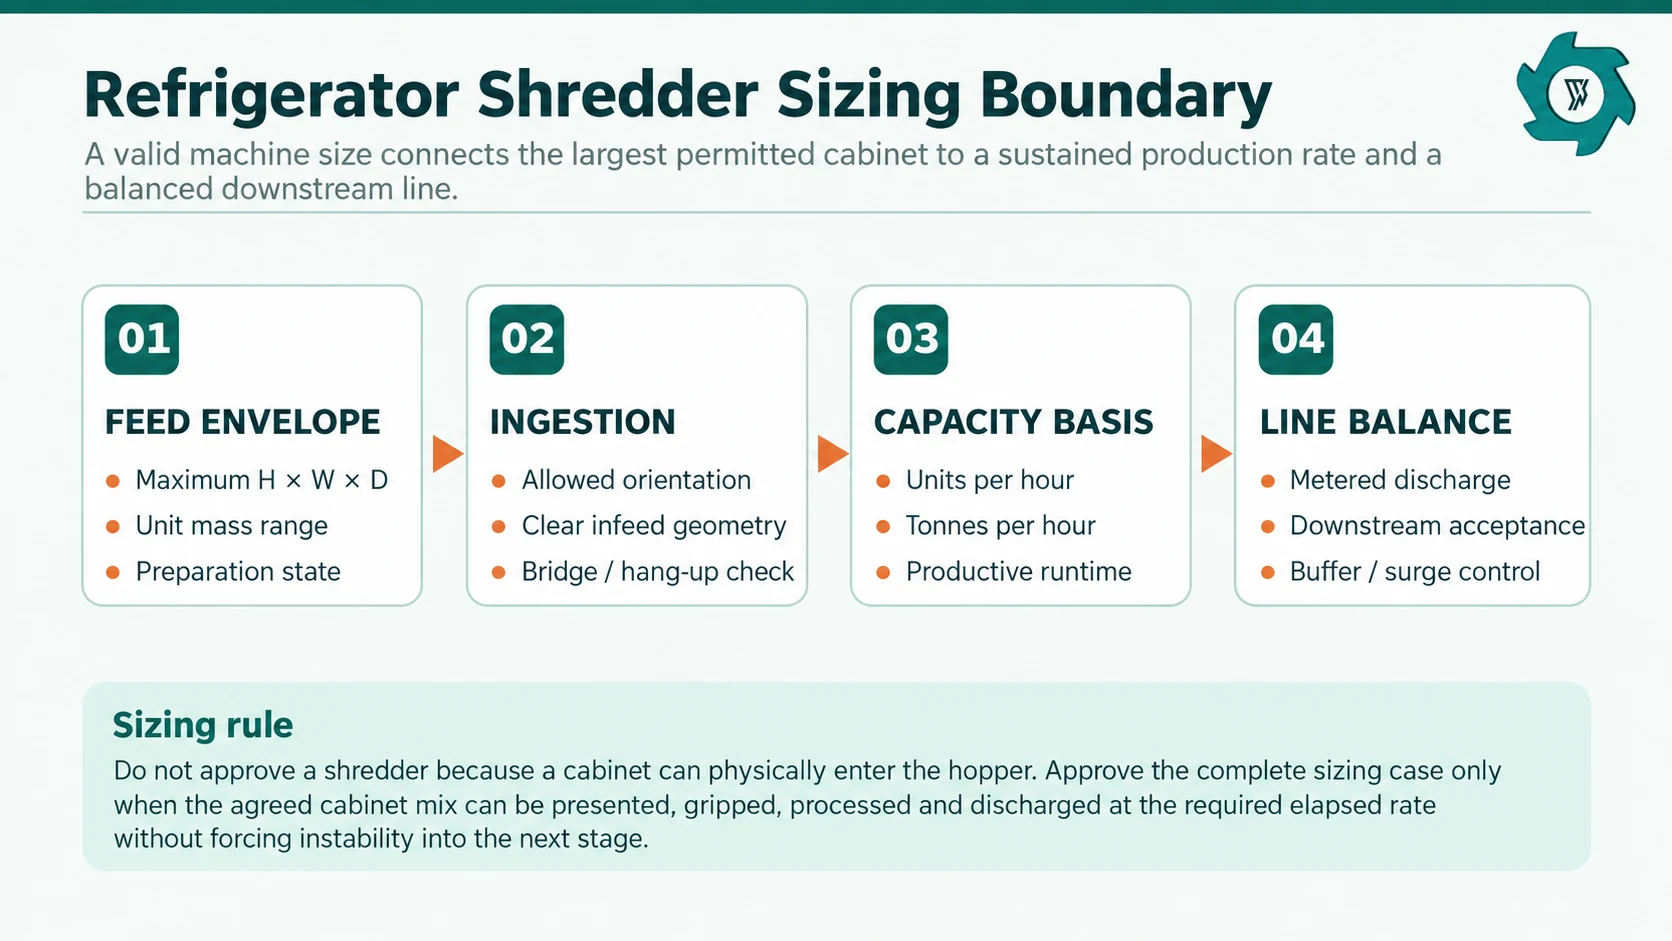
الشكل 1. لا يصبح تحديد حجم آلة التقطيع المدمجة في الثلاجة مفيدًا إلا عندما يتم تحديد الشكل الهندسي للخزانة، وسعة الاستيعاب، وأساس السعة، وتوازن خط الإنتاج اللاحق، بشكل متكامل.
ابدأ بمسح الخزانة، لا باختيار طراز آلة التقطيع
الكلمة ثلاجة يخفي هذا الأمر تباينًا كبيرًا عند تحديد حجم المعدات. فالثلاجة المنزلية الضيقة، والخزانة العريضة ذات الأبواب المتجاورة، والمجمد الصندوقي، وخزانة التبريد التجارية الطويلة، يمكن اعتبارها جميعًا وحدة واحدة، رغم أنها تتميز بأشكال مختلفة جدًّا عند إدخالها إلى خط الإنتاج. وحتى الخزانتان اللتان تتمتعان بأبعاد خارجية متشابهة يمكن أن تتصرفا بشكل مختلف إذا كانت إحداهما ذات أبواب مزدوجة، أو قاعدة معززة، أو صفائح معدنية مثنية، أو مكونات لا تزال مثبتة بعد التجهيز.
قم بإعداد استبيان لتقييم حالة الأجهزة قبل مقارنة الآلات. بالنسبة لكل وحدة تمثيلية، قم بتسجيل الارتفاع الخارجي والعرض والعمق؛ والكتلة الفعلية بعد إتمام خطوة التحضير المتفق عليها؛ ونوع الجهاز؛ وترتيب الأبواب؛ والملحقات المتبقية؛ وما إذا كانت الخزانة مستقيمة أم محطمة أم منحنية أم مفككة جزئيًا. يجب أن تتضمن الصور مقياسًا مرجعيًّا.
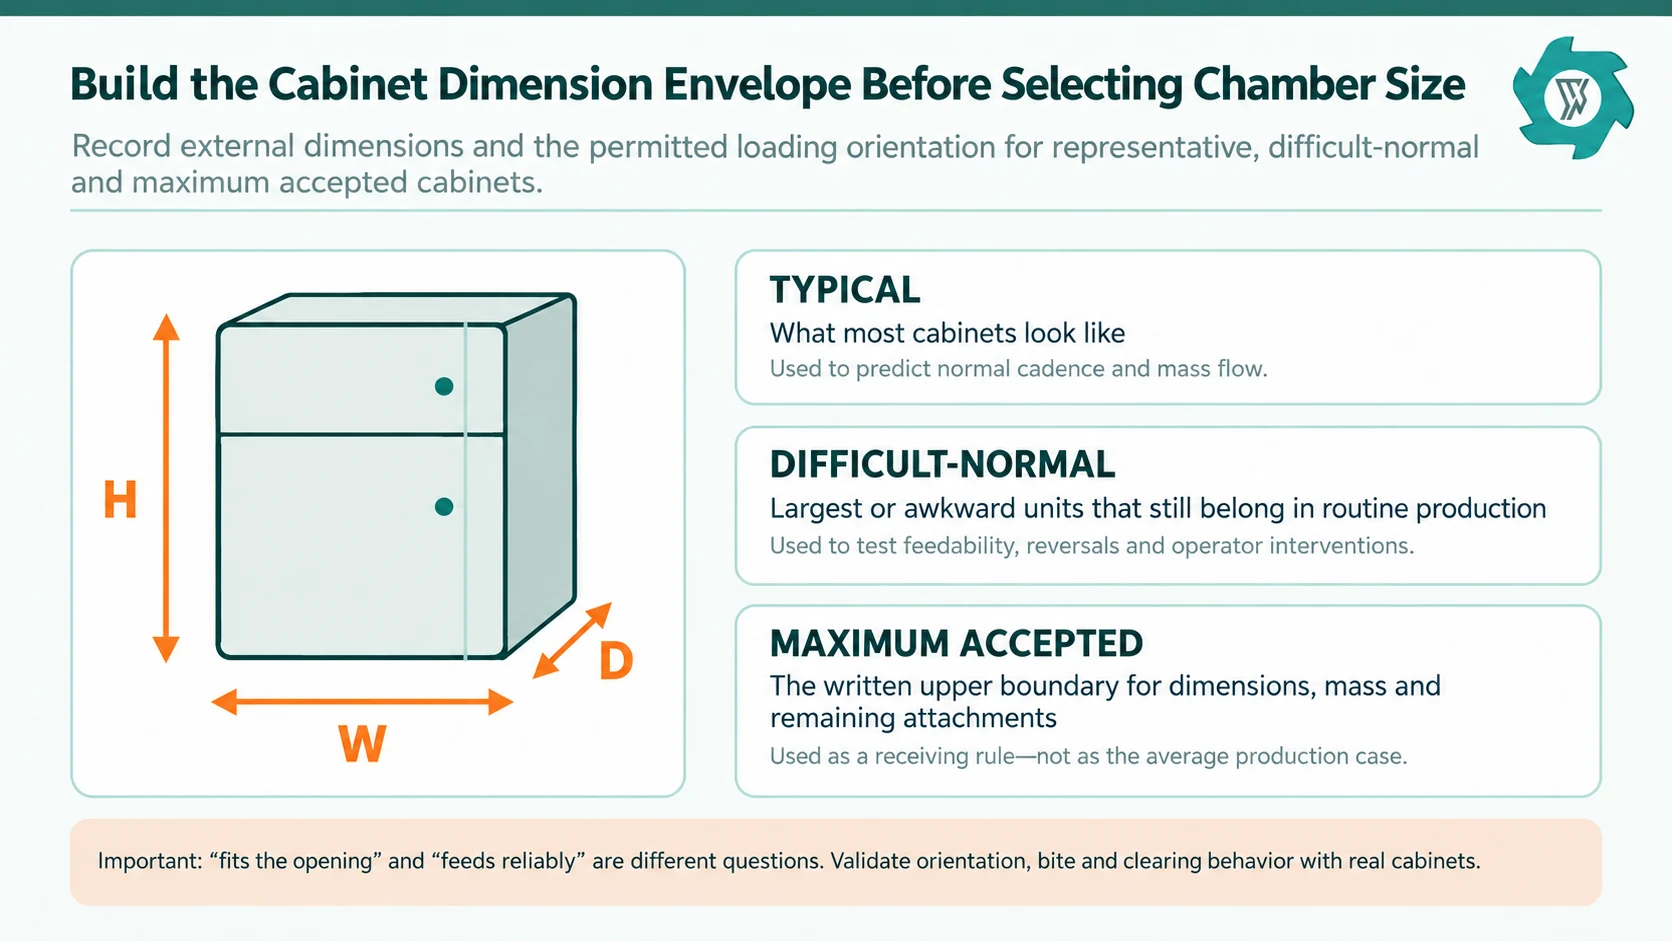
قسّم الاستبيان إلى ثلاث مجموعات عملية. الـ مجموعة نموذجية تمثل الوحدات التي تشكل الجزء الأكبر من الإنتاج. و مجموعة «صعب-عادي» تحتوي على الخزانات الأكبر حجمًا والأثقل وزنًا أو الأكثر صعوبة في التعامل معها، والتي لا يزال المصنع يتوقع معالجتها في كل وردية عمل. الـ أكبر مجموعة مقبولة يحدد الحد الأقصى المسموح به للاستلام الكتابي في إطار الاستلام الروتيني.
استخدم دليل اختيار آلة تقطيع الأطعمة المخصصة للثلاجة لمقارنة الخيارات الميكانيكية. وبمجرد تحديد مهمة التخفيض الأولية، يتم تحديد حجم الحجرة ومعدل التشغيل وفقًا للتركيبة الفعلية للخزانة.
الشكل 2. يجب فصل الخزانات «النموذجية» و«الصعبة-العادية» و«الحد الأقصى المقبول» عن بعضها البعض، حتى لا تصبح إحدى الوحدات المتطرفة، دون أن يلاحظ أحد، هي المتوسط المفترض للإنتاج.
يجب تحويل أبعاد الخزانة إلى نطاق التغذية
ترى الآلة الثلاجة في اتجاه معين، وبزاوية معينة، مع درجة معينة من حرية الدوران أو التمدد. ولهذا السبب، لا يكفي رسم قادوس يحتوي على مستطيل كبير. فقد تستوعب الفتحة العريضة الجزء العلوي من الخزانة، في حين أن الممر الضيق أسفلها يتسبب في تعطل العملية قبل أن تتمكن أدوات القطع من الإمساك بها بشكل موثوق.
اطلب من المورد تحديد أربعة أبعاد في رسم واحد: فتحة التحميل الخالية، وأضيق ممر فوق حجرة القطع، وعرض العمل الفعلي للقاطع أو العمود، والمسافة الرأسية من نقطة التغذية إلى أول منطقة قطع موثوقة. ثم قارن تلك الأبعاد بطريقة التحميل الفعلية. فالرافعة الشوكية، والملقط، والدافع، والناقل السلسلي، وطاولة التغذية اليدوية لا تقدم الخزانة نفسها بنفس الطريقة.
الاتجاه لا يقل أهمية عن العرض. فقد يتم إدخال الخزانة الطويلة بحيث يكون الباب في المقدمة، أو الجانب في المقدمة، أو بزاوية معينة. وقد يؤدي أحد الاتجاهات إلى ظهور حافة رفيعة للصفائح تلتقطها أدوات القطع على الفور؛ بينما قد يؤدي اتجاه آخر إلى وضع لوح مسطح عريض عبر الحجرة، مما يشجع على الانزلاق أو تكوين جسور. إذا كانت خطة التشغيل تتطلب اتجاهًا مفضلاً، فقم بتدوينه في طلب عرض الأسعار (RFQ) واختبار القبول في المصنع (FAT).
“عبارة ”إنه مناسب“ تختلف عن عبارة ”إنه يعمل بشكل موثوق»
تُجيب «الملاءمة المادية» على سؤال واحد: هل يمكن للوحدة أن تمر عبر الفتحة المتاحة؟ أما «التغذية الموثوقة» فتُجيب على عدة أسئلة أخرى: هل يمكن للوحدة أن تصل إلى القواطع دون أن تتعطل، وهل يمكن للأعمدة أن تثبت الإمساك دون الحاجة إلى العودة إلى الخلف مرارًا، وهل يمكن تقديم الوحدة التالية قبل أن تفرغ الحجرة تمامًا، وهل يمكن استعادة اتجاه غير عادي ولكنه مسموح به دون الحاجة إلى إزالة العائق يدويًّا؟
ولهذا السبب، لا ينبغي أبدًا الموافقة على حجم الحجرة استنادًا إلى الأبعاد الواردة في الكتالوج وحدها. وإذا كان يجري النظر في استخدام آلة تمزيق أولية ثنائية المحور، فإن الدليل المنفصل المتعلق بـ عندما تكون آلة التقطيع ذات المحورين المناسبة للثلاجة يشرح وظيفة الفتح الأولي. ومن ثم، يجب أن يثبت قرار تحديد الحجم أن الغرفة وترتيب التغذية المختارين قادران على أداء تلك الوظيفة في الغلاف الفعلي للخزانة الخاصة بالمشروع.
استخدم ثلاثة أرقام للسعة: UPH و TPH ومعدل إنتاج الخزانة
غالبًا ما تُناقش محطات التبريد بوحدات في الساعة لأن عمليات الاستلام والمعالجة المسبقة تتمحور حول الأجهزة الفردية. كما تتأثر آلات التقطيع والناقلات وأجهزة الفصل اللاحقة بالتدفق الكتلي. ويمكن أن تمثل نفس الـ 60 وحدة في الساعة أرقامًا مختلفة جدًّا بالطن في الساعة إذا كان أحد المشاريع يستقبل خزانات منزلية خفيفة الوزن، بينما يستقبل مشروع آخر وحدات أثقل وزنًا. ولا ينبغي استخدام أي من الرقمين بمفرده.
الطن المتري في الساعة = الوحدات في الساعة × متوسط كتلة الخزانة الجاهزة (كجم/وحدة) ÷ 1,000
استخدم الكتلة المُعدة التي تم قياسها عند مدخل آلة التقطيع. إذا تمت إزالة الضواغط أو الرفوف أو الزجاج أو الأدراج أو أي مكونات أخرى في المراحل السابقة، فقد تكون الكتلة التي تدخل آلة التقطيع أقل بكثير من كتلة الجهاز الكامل. كما يجب أن تظل حالة الإعداد متسقة بين مرحلة تقديم عرض الأسعار واختبار القبول.
الرقم الثالث هو الإيقاع: الوقت المتاح بين عمليات تقديم الخزانات. عند معدل 60 وحدة في الساعة، يبلغ متوسط الإيقاع المنقضي خزانة واحدة في الدقيقة. وعند معدل 90 وحدة في الساعة، تبلغ هذه المدة أربعين ثانية. وإذا احتاج ناقل التغذية إلى عشرين ثانية للتحريك، وتحتاج الخزانة إلى عشرين ثانية أخرى قبل الإمساك الموثوق، واستهلكت عملية الرجوع العادية جزءًا من الفترة المتبقية، فقد يكون من الصعب الحفاظ على المعدل الاسمي حتى عندما يكون للمحرك طاقة كافية.
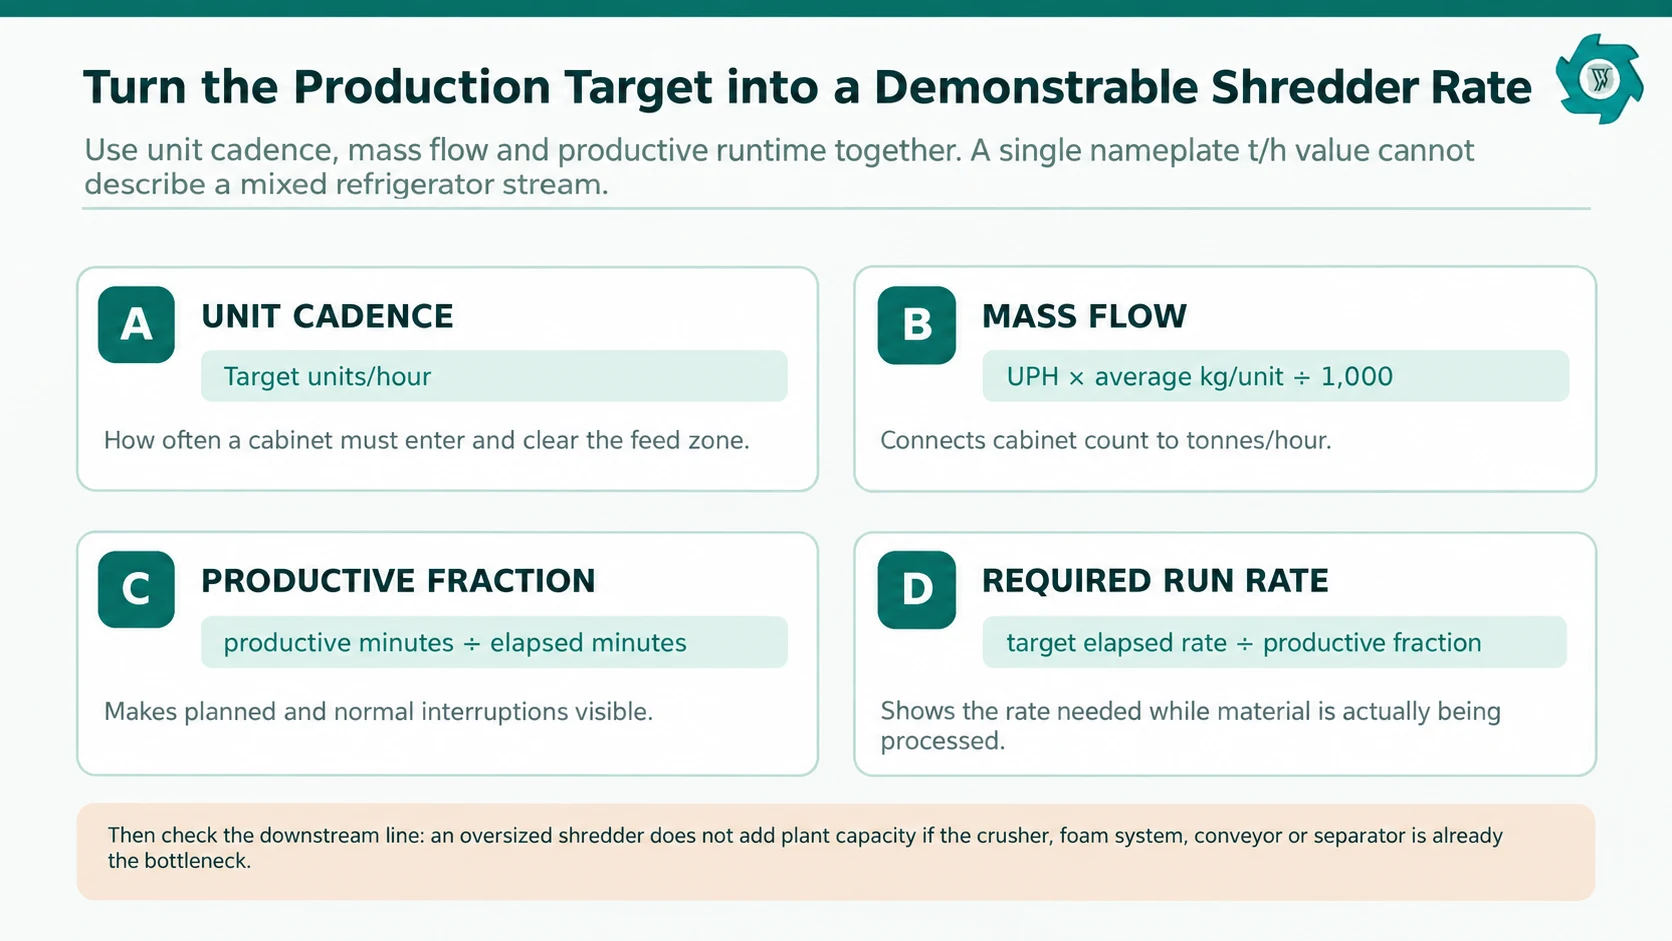
الشكل 3. يجب تحويل السعة إلى وتيرة الوحدة، والتدفق الكتلي، ووقت التشغيل الإنتاجي قبل الموافقة على معدل عمل آلة التقطيع.
تحويل هدف التحول إلى معدل إنتاجي
قد ترغب إحدى المنشآت في معالجة 480 خزانة جاهزة خلال نوبة عمل مدتها ثماني ساعات. وبقسمة 480 على ثمانية، نحصل على 60 وحدة في الساعة المنقضية، لكن آلة التقطيع قد لا تكون متاحة طوال الـ480 دقيقة كاملة. فقد تؤدي عمليات الفحص المخطط لها، وأخذ العينات، وتغيير الصناديق، وتسليم المهام بين المشغلين، وأعمال الصيانة الروتينية إلى تقليص الفترة الزمنية الإنتاجية. وينبغي أن يوضح حساب الحجم ذلك بوضوح.
النسبة الإنتاجية = الدقائق الإنتاجية ÷ الدقائق المنقضيةمعدل التشغيل المطلوب = المعدل المستهدف للوقت المنقضي ÷ نسبة الإنتاجية
إذا كان المشروع يحتاج إلى متوسط إنتاجي قدره 60 خزانة جاهزة في الساعة، ووضع ميزانية بنسبة إنتاجية تبلغ 0.80، فيجب أن يبلغ متوسط إنتاج مجموعة الآلة/التغذية 75 خزانة في الساعة الإنتاجية خلال الفترات التي تتم فيها معالجة المواد فعليًّا. وإذا كان متوسط وزن الخزانات الجاهزة 62 كجم، فإن الهدف من حيث الكتلة المنقضية هو 3.72 طن/ساعة، في حين يبلغ معدل الكتلة خلال الفترة الإنتاجية حوالي 4.65 طن/ساعة.
يُعد «الجزء الإنتاجي» متغيرًا تخطيطيًا يجب تحديده استنادًا إلى نمط التشغيل المتوقع للمصنع. فإذا توقع أحد المشاريع أن يبلغ الوقت الإنتاجي 50% فقط — بسبب صغر حجم الصناديق في مرحلة ما بعد المعالجة أو عدم قدرة محطة التحضير في مرحلة ما قبل المعالجة على إخراج الخزانات بوتيرة منتظمة — فإن شراء آلة تمزيق أكبر بمقدار الضعف لن يحل على الأرجح المشكلة الأساسية.
مراعاة الزيادات المفاجئة قصيرة الأجل وطريقة التحميل
قد يخفي المتوسط الساعي نمط تغذية متقلبًا. فقد يقوم جهاز التحميل بوضع ثلاث خزانات في وحدة التخزين المؤقت بسرعة، ثم يتوقف عن العمل لعدة دقائق. في حين قد يقوم الناقل السلسلي بتغذية خزانة واحدة في كل مرة بتفاوت ضئيل جدًّا. وقد يسجل كلا الخطين نفس العدد الساعي، لكن آلة التقطيع وناقل التفريغ والكسارة اللاحقة تتعرض لأحمال لحظية مختلفة.
حدد قاعدة التحميل المقصودة. إذا كان يجب قياس الخزانات واحدة تلو الأخرى، فحدد المسافة الدنيا أو منطق التحكم. إذا كان مسموحًا بوجود طابور قصير في قادوس التغذية، فحدد العدد الأقصى للخزانات التي يمكن أن تتراكم وكيف يتم منع الخزانة التالية من الدخول عندما لا تزال آلة التقطيع تتعافى من معالجة وحدة صعبة. الهدف ليس الحفاظ على مظهر القواطع ممتلئة في كل لحظة؛ بل الحفاظ على استقرار الطلب على عزم الدوران واستقرار التفريغ إلى العملية التالية.
لتخطيط فترة الأمان بشكل بسيط، قم بتحويل الوقت إلى وحدات. ففترة أمان مدتها عشر دقائق عند هدف 60 وحدة في الساعة تمثل حوالي عشرة خزانات. أما عند معدل 90 وحدة في الساعة، فإن نفس فترة التراخي البالغة عشر دقائق تمثل حوالي خمسة عشر خزانة. ولا يزال يتعين التحقق من فترة التراخي الفعلية من حيث الحجم واتجاه الخزانات، لأن خمسة عشر خزانة متداخلة أو مسحوقة جزئيًا تشغل مساحة مختلفة عن خمسة عشر صندوقًا سليمًا.
لا تقم بتحديد سعة آلة التقطيع بسرعة تفوق قدرة بقية خط الإنتاج على التعامل معها
يمكن أن تحقق آلة التقطيع الأولية معدلها الميكانيكي المحدد، ومع ذلك تتسبب في زعزعة استقرار المحطة. إن مخرجات خزانة الثلاجة ضخمة الحجم وغير منتظمة الشكل. فإذا وصلت هذه المخرجات إلى ناقل ضيق جدًّا، أو وصلت إلى الكسارة الثانوية على شكل قطع غير متساوية، أو أثقلت كاهل منطقة إزالة الرغوة، فإن “السعة” الظاهرية للآلة التقطيع لا تُعد سعة إنتاجية مفيدة.
تحقق من المرحلة المقيدة التالية باستخدام نفس أساس التغذية. إذا كان التحرير الثانوي مقيدًا بحمل الغربال أو زمن البقاء، فيجب أن تقوم آلة التقطيع الأولية بتغذية هذه المرحلة بمعدل يمكنها استيعابه بشكل مستمر. وإذا كان نظام الهواء يعتمد على طبقة مادة ضحلة ومتساوية، فإن استخدام آلة تقطيع أكبر حجمًا تولد موجات أكبر قد يقلل من استقرار عملية الفصل. وإذا كانت صناديق المنتجات تتطلب التوقف المتكرر لتغيير الحاويات، فيجب إدراج وقت التوقف هذا في حساب السعة المنقضية.
يمكن أن تؤدي الغرفة الأولية الأكبر حجمًا إلى تحسين استيعاب الخزانات الضخمة، لكنها لا تؤدي تلقائيًّا إلى تحسين عملية الفصل النهائية. يجب أن تقتصر مهمة آلة التقطيع الأولية على الفتح والنقل بشكل متحكم فيهما، ما لم تتطلب العملية اللاحقة ذلك بشكل محدد.
ورقة عمل عملية لتحديد حجم آلة تقطيع الطعام المثبتة في الثلاجة
يمكن إرفاق ورقة العمل التالية بطلب عرض الأسعار. وهي توفر للمورد معلومات كافية لتوضيح الغرفة المقترحة وفئة السعة الإنتاجية.
آراء المشترين
سجل
لماذا يتغير المقاس؟
حالة تحضير العلف
ما الذي تم إزالته أو استرداده بالضبط قبل التقطيع؟
التغيرات في الكتلة، والشوائب الصلبة، وحدود الأمان، ومدة تشغيل القاطع
الأبعاد النموذجية للخزانة: الارتفاع × العرض × العمق
تم قياسها بالكيلوغرام/الوحدة من الأعلاف التي شملها المسح
يحول وحدة UPH إلى وحدة TPH
الهدف من عدد الوحدات المنجزة في الساعة (UPH) حتى الآن
الهدف الإنتاجي المقاس على مدار فترة زمنية محددة
يربط تحديد حجم الماكينة بمتطلبات العمل
الدقائق المنتجة في الساعة
الفترة الزمنية المتوقعة لإتمام الإجراءات
يحول الهدف المنقضي إلى معدل الأداء المطلوب
طريقة التحميل
ناقل، رافعة شوكية، خطاف، دافع أو غير ذلك
يحدد الاتجاه والمسافات وسلوك التيار المفاجئ
معدل القبول في مرحلة ما بعد الإنتاج
الحد الأقصى للكتلة/الحجم في مراحل الناقل، والكسارة، والرغوة، والفرز
يمنع المفرمة الأولية من أن تصبح مصدرًا للارتفاع المفاجئ في التيار
مثال توضيحي: توحيد حالة الأحرف قبل مقارنة العروض
لنفترض أن أحد المشترين قام بفحص خط إنتاج الخزانات الجاهزة ووجد أن المزيج العادي يبلغ متوسطه 62 كجم لكل وحدة. ويبلغ الهدف التشغيلي 60 وحدة في الساعة المنقضية. ويتوقع المصنع تحقيق 48 دقيقة إنتاجية في الساعة التقويمية العادية بعد احتساب وقت أخذ العينات المخطط له، وانقطاعات النقل الروتينية، ومهام التشغيل العادية. وبالتالي، فإن هدف الإنتاج هو 3.72 طن/ساعة على أساس الوقت المنقضي، في حين يتعين على نظام التغذية وآلة التقطيع الحفاظ على معدل 75 وحدة في الساعة الإنتاجية، وهو ما يعادل حوالي 4.65 طن/ساعة خلال فترات الإنتاج.
يُصنف المشتري خزانة كبيرة من النوع “جانب إلى جانب” على أنها وحدة «صعبة-عادية»، ويُصنف خزانة تجارية أكبر حجمًا على أنها خارج نطاق الإنتاج العادي ما لم يتم الموافقة عليها بشكل منفصل. يجب ألا يقتصر طلب عرض الأسعار على طلب «75 ثلاجة في الساعة» فحسب، بل يجب أن يتضمن صورًا وأبعادًا للخزانة التي تُعتبر «صعبة-عادية»، وأن يحدد اتجاه التحميل المسموح به، وأن يطلب من المورد توضيح كيفية وصول تلك الخزانة إلى منطقة التبريد. وبذلك يصبح الحد الأقصى المقبول للخزانة قاعدة للاستلام.
أخيرًا، اختبر الحد السفلي. لنفترض أن الجهاز التالي لا يعمل بشكل جيد مع متوسط معدل التفريغ الأساسي إلا عندما يتم قياس معدل التغذية. ولذلك، فإن آلة التقطيع المقترحة تحتاج إلى استراتيجية تحكم قادرة على التحكم في الخزانة التالية أو تعديلها، بدلًا من إفراغ القادوس بأسرع ما يمكن. في هذه الحالة، قد لا يضيف معدل التقطيع النظري الأكبر أي قيمة. فالتسليم المستقر هو المتطلب الفعلي للتصميم.
متى تكون الغرفة الأكبر مفيدة — ومتى لا تكون كذلك
يمكن تبرير استخدام فتحة تغذية أكبر حجماً عندما يحتوي المزيج المعتاد على علب عريضة أو عميقة، والتي تتطلب، في حالة عدم وجود هذه الفتحة، طيها مسبقاً بطريقة غير مريحة، أو تقديمها بشكل قطري، أو إعادة وضعها مراراً وتكراراً. كما أن زيادة عرض الحجرة يمكن أن يقلل من الحساسية تجاه أخطاء التوجيه الطفيفة عندما يقوم نظام النقل الآلي بتقديم العلب بدقة أقل مقارنةً بالمشغل الذي يقوم بالتجربة يدوياً.
لكن الحجم الأكبر لا يعني بالضرورة أنه أكثر أمانًا. فقد يؤدي الحجم الإضافي للقادوس والغرفة إلى زيادة معدل تفريغ الدُفعات وارتفاعات أكبر في تدفق التفريغ، دون أن يؤدي ذلك إلى تحسين أداء خط الإنتاج عندما يكون العائق الحقيقي هو مرحلة التحضير أو القياس أو المعالجة الثانوية. لذا، اختر أصغر تكوين يمكنه استيعاب كامل نطاق التغذية الروتينية ويفي بمتطلبات الإنتاج المثبتة.
في حالة اختيار آلة ذات عمودين كمنصة أساسية، قم بمراجعة آلة التقطيع ذات العمود المزدوج فئة المنتج الخاصة بالدور الميكانيكي، ثم اطلب تأكيدًا بشأن الغرفة والسعة الخاصة بالمشروع. تجنب الاستعانة بسعة منشورة خاصة بمادة أخرى واعتبارها بمثابة ضمان للثلاجة.
ينبغي أن تثبت FAT كل من قبول مجلس الوزراء وسعة الإنتاج
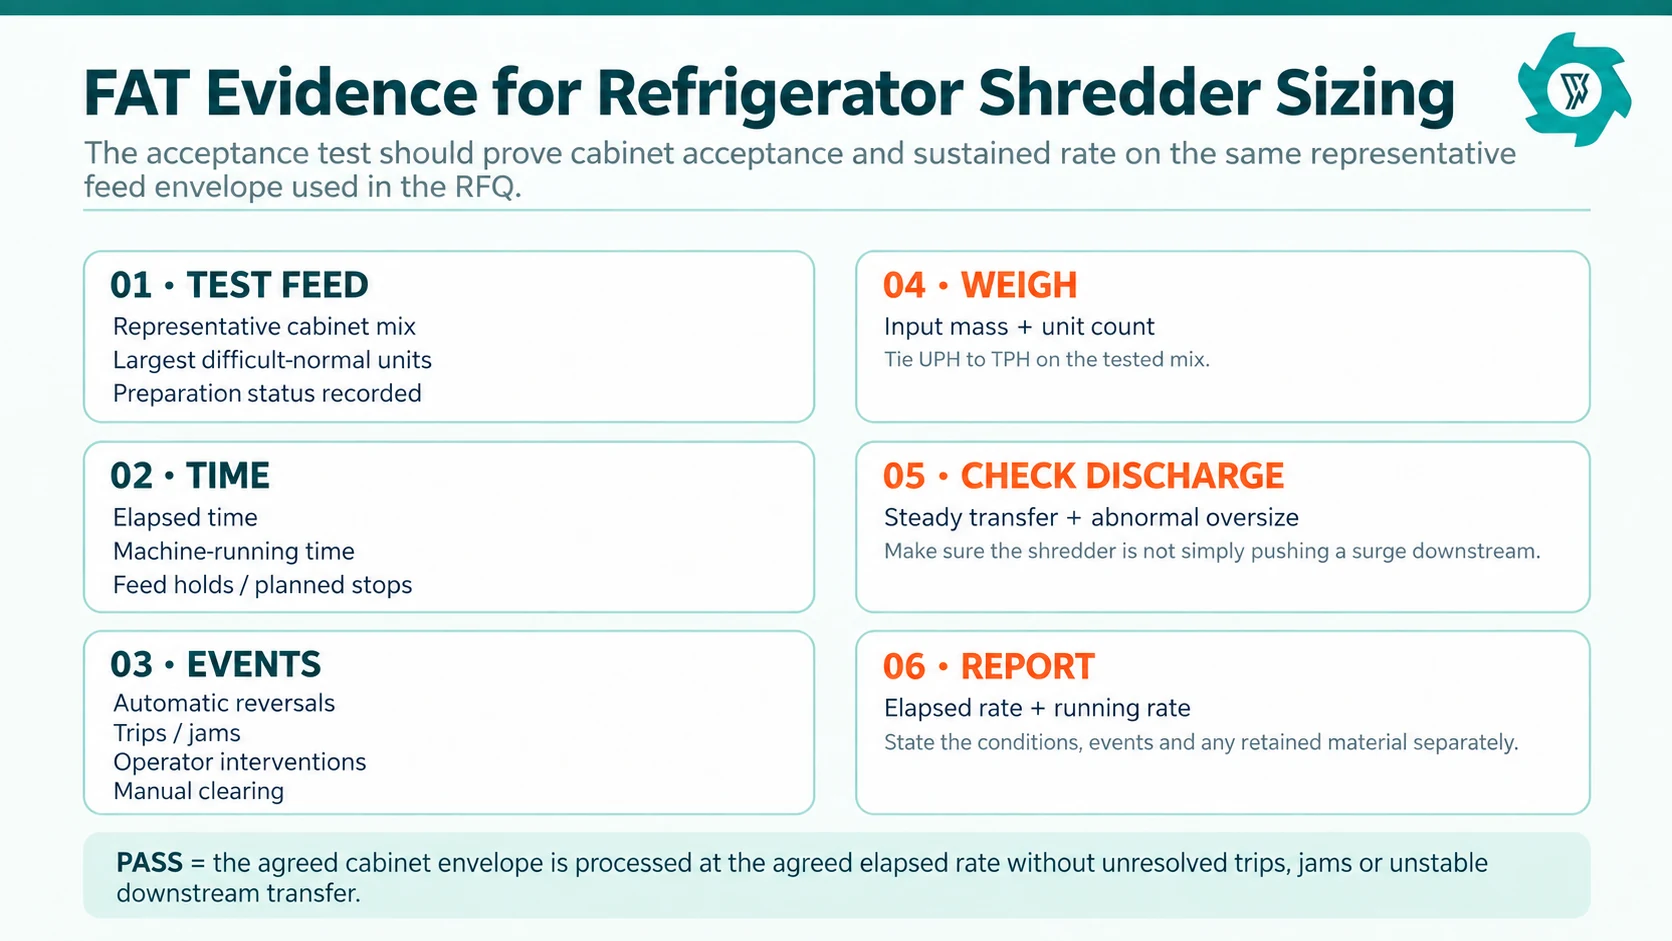
للتحقق من السعة، يجب أن يجيب اختبار FAT على سؤالين منفصلين: هل يمكن للوحدة المتفق عليها الدخول إلى آلة التشكيل وإحداث تثبيت موثوق، وهل يمكن لنظام التغذية الحفاظ على وتيرة إنتاج الوحدات المطلوبة خلال دورة إنتاج محددة زمنياً؟ استخدم مزيجاً تم تحضيره بشكل تمثيلي وقم بتضمين وحدة واحدة على الأقل من الفئة «صعبة-عادية». سجل أبعاد الخزانة، والكتلة المعدة، والاتجاه المسموح به لفحص الشكل الهندسي، ثم سجل إجمالي عدد الوحدات، والكتلة المدخلة، والوقت المنقضي، ووقت تشغيل الآلة، وتوقفات التغذية، وعمليات الانعكاس، وحالات الانحشار، وتدخلات المشغل، وعمليات الإزالة اليدوية أثناء دورة اختبار السعة. إذا كانت الخزانة القصوى المقبولة خارج نطاق مزيج الإنتاج العادي، فاختبر قابليتها للتغذية بشكل منفصل بدلاً من استخدامها لحساب معدل الإنتاجية الروتينية.
بالنسبة للمشاريع الأمريكية، يجب أيضًا أن تظل حدود التغذية التجريبية متوافقة مع متطلبات إدارة المبردات. توضح إرشادات وكالة حماية البيئة (EPA) المتعلقة بالتخلص من الأجهزة الالتزامات المتعلقة بالتخلص الآمن من الأجهزة التي تدخل في دورة النفايات مع بقاء شحنة المبرد سليمة.[1] لا تحل القدرات الميكانيكية محل إجراءات الاستعادة المطلوبة. وأثناء عمليات الفحص أو الصيانة أو إزالة الانحشار، يجب أن تشمل إجراءات التعامل مع الطاقة الخطرة في الموقع أيضًا حالات التشغيل غير المتوقعة والطاقة المخزنة؛ وتتناول متطلبات «القفل/الوسم» الصادرة عن إدارة السلامة والصحة المهنية (OSHA) مخاطر الطاقة الخطرة هذه.[2] تتناول متطلبات إدارة السلامة والصحة المهنية (OSHA) المتعلقة بحماية الآلات بشكل منفصل نقاط التشغيل، والأجزاء الدوارة، ونقاط الانضغاط الداخلية.[3]
الشكل 4. يجب أن تثبت تجربة FAT الخاصة بتحديد الحجم ملاءمة الغلاف الخارجي للخزانة المتفق عليه ومعدل الإنتاج المنفذ في ظل نفس حدود الاختبار.
استخدم نتيجتين تتعلقان بالسعة، لا رقمًا رئيسيًّا واحدًا
تقرير الإنتاجية المنجزة و معدل الإنتاجية جنبًا إلى جنب. يُبيّن معدل الإنتاجية المنقضي للمصنع ما يمكنه التخطيط له على مدار فترة العمل. أما معدل الإنتاجية أثناء التشغيل فيُظهر أداء تركيبة الآلة/التغذية أثناء معالجتها الفعلية للمواد.
إذا كان معدل الإنتاج الفعلي مرتفعًا بينما معدل الإنتاج المنجز ضعيفًا، فقد تكمن المشكلة في طريقة تقديم المواد أو إزالتها أو نقلها أو حالات التوقف في المراحل اللاحقة أو إجراءات التشغيل. وإذا كان كلاهما ضعيفًا عند استخدام المواد المسموح بها، فيجب التحقق مما إذا كان هناك عدم توافق بين الحجرة أو القواطع أو استجابة عزم الدوران أو ترتيب التغذية. وإذا كان المعدل مقبولًا، لكن حالات التراجع والتدخلات مرتفعة بشكل غير عادي، فقد تكون الآلة تحقق هدف الاختبار القصير بطريقة تسبب مشكلة صيانة أو عمالة في الإنتاج اليومي.
استخدم نفس المعايير لتوحيد المقارنات التجارية. إذا كانت تكلفة رأس المال أحد عوامل اتخاذ القرار، فطبق دليل أسعار آلات تقطيع الطعام التي تُوضع في الثلاجة فقط بعد تحديد حدود الحجم، بحيث يتم تسعير العروض بناءً على نفس شروط التغذية والاختبار.
الأخطاء الشائعة في تحديد حجم آلة تقطيع الطعام المدمجة في الثلاجة
باستخدام الخزانة الأكبر حجماً فقط
تصبح الوحدة القصوى هي الحالة التصميمية الشاملة، حتى وإن كانت تظهر مرة واحدة في الأسبوع. يجب الفصل بين الأحوال العادية الصعبة والأحوال الاستثنائية، حتى لا يتم تصميم الإنتاج الروتيني بقدرة أكبر من اللازم استجابةً لحدث نادر.
باستخدام الكتلة المتوسطة فقط
يحول متوسط الكيلوغرامات لكل وحدة معدل الإنتاج بالوحدة (UPH) إلى معدل الإنتاج بالطن في الساعة (TPH)، لكنه لا يكشف عن وجود خزانة عريضة أو قاعدة مقواة أو شكل هندسي غير ملائم يؤثر على سعة الاستيعاب.
مطابقة فتحة القادوس مع حجم التغذية القابل للاستخدام
قد يكون الممر الأضيق ومنطقة القطع الفعلية أكثر أهمية من الفتحة العلوية. راجع الشكل الهندسي الكامل لمسار التغذية.
تجاهل وقت التشغيل المنتج
قد لا يكفي المعدل الاسمي للساعة — الذي يستند إلى عملية القطع دون انقطاع — لتغطية إنتاجية الوردية المطلوبة بمجرد إضافة مهام التشغيل العادية.
التغذية الدفعية لحماية معدل إنتاج البراز اليومي (TPH)
قد تؤدي الدفعات القصيرة إلى إعطاء انطباع بأن آلة التقطيع تعمل بسرعة، في حين أنها تؤدي في الواقع إلى إثقال كاهل معدات النقل والفصل. لذا، يجب قياس معدل التشغيل المتواصل، وليس عملية تفريغ منفردة.
اختبار الخزانات السهلة فقط
لا يمكن لمزيج تجريبي خالٍ من العيوب أن يثبت صحة التغذية الصعبة ولكن العادية. ضع القيم المتطرفة التمثيلية ضمن حدود اختبار القبول الميداني (FAT) المتفق عليها.
بيانات طلب عرض الأسعار التي يجب إرسالها قبل الاستفسار عن حجم آلة تقطيع الورق المبردة
يجب أن يتضمن طلب تحديد المقاس الجاد أدلة كافية تمكّن المورد من الطعن في الافتراضات. يرجى إرسال ما يلي في حزمة بيانات واحدة:
صور أو مقطع فيديو للبث المباشر للحقيبة الحقيقية، بما في ذلك مرجع للمقياس؛;
الأبعاد الخارجية النموذجية، والأبعاد الصعبة-العادية، والأبعاد القصوى المسموح بها؛;
نطاق الكتلة المُعدَّة المُقاسة ومتوسط الكيلوغرام لكل وحدة؛;
الحالة الدقيقة للمادة قبل عملية التكسير الميكانيكي؛;
الوحدات المستهدفة في الساعة، والطن في الساعة، وحجم الإنتاج في كل نوبة عمل؛;
عدد الدقائق الإنتاجية المتوقعة لكل ساعة أو نوبة عمل؛;
طريقة التحميل، والاتجاه المفضل، ومساحة التخزين المؤقت المتاحة؛;
الناقل النهائي، وحدود قدرة الكسارة/التحرير والفصل؛;
الطاقة المتوفرة في الموقع، ومساحة التغطية، وقيود الوصول؛;
مزيج التغذية FAT، وطريقة تحديد التوقيت، وسجل الأحداث، ومعايير النجاح.
الأسئلة الشائعة
ما هو الحجم الإضافي الذي يجب أن تكون عليه فتحة آلة تقطيع الورق مقارنةً بالثلاجة؟
لا توجد نسبة خلوص موحدة. استخدم أكبر خزانة روتينية، واتجاه التحميل المسموح به، وأضيق ممر تغذية، ومنطقة التداخل الفعلية. يجب على المورد التحقق من قابلية التغذية باستخدام خزانات تمثيلية.
هل ينبغي تحديد سعة آلة تقطيع الثلاجة بالوحدات في الساعة أم بالطن في الساعة؟
حدد كليهما. فوحدة «الخزانات في الساعة» تصف معدل إنتاج الخزانات، بينما وحدة «الأطنان في الساعة» تصف التدفق الكتلي. اربط بينهما باستخدام متوسط الكتلة المقاسة للخزانات الجاهزة التي تدخل آلة التقطيع.
كيف آخذ وقت التعطل في الاعتبار عند تحديد حجم آلة التقطيع؟
حدد نسبة إنتاجية متوقعة استنادًا إلى دقائق التشغيل الواقعية، ثم اقسم معدل الوقت المنقضي المستهدف على تلك النسبة. احرص على إبقاء عمليات التوقف المخطط لها، وفترات توقف التغذية، وأحداث الماكينة، وعمليات التوقف في المراحل اللاحقة مرئيةً بدلاً من إخفائها ضمن عامل أمان واحد مبالغ فيه.
هل تؤدي آلة التقطيع الأوسع دائمًا إلى زيادة سعة إنتاج الثلاجة؟
قد يؤدي زيادة العرض إلى تحسين مدى قبول الخزانات الضخمة، لكن إنتاجية المنشأة قد تظل مقيدة بسبب قياس التغذية، أو استجابة عزم الدوران، أو نقل التفريغ، أو التحرير الثانوي، أو معالجة الرغوة، أو الفصل. حدد حجم العملية المرتبطة.
ما الذي يجب أن تثبتُه دراسة FAT لتحديد حجم آلة التقطيع المدمجة في الثلاجة؟
استخدم مزيج الخزانة المُعد مسبقًا والمتفق عليه، وقم بتضمين الوحدات ذات الصعوبة العادية، وسجل الكتلة المدخلة وعدد الوحدات، والوقت المنقضي والوقت الجاري، وعمليات الانعكاس، والتوقفات، وتدخلات المشغل، وتأكد من أن معدل التفريغ يظل مستقرًا عند المعدل المطلوب.
اختر حجم آلة تقطيع الورق بما يتناسب مع مجموعة خزائنك الفعلية
يرجى إرسال صور تمثيلية للخزانة، والأبعاد النموذجية والقصوى، والأوزان المعدة للوحدة، والوحدات المستهدفة في الساعة والطن في الساعة، وطريقة التحميل، وفترة التشغيل الإنتاجية، والعملية اللاحقة. تتيح هذه البيانات فحص الغرفة وترتيب التغذية واختبار القبول وفقًا لمعيار إنتاجي موحد.