Problemas de alimentación en la trituradora del frigorífico: formación de puentes, sobrecarga, inversión de marcha y atascos
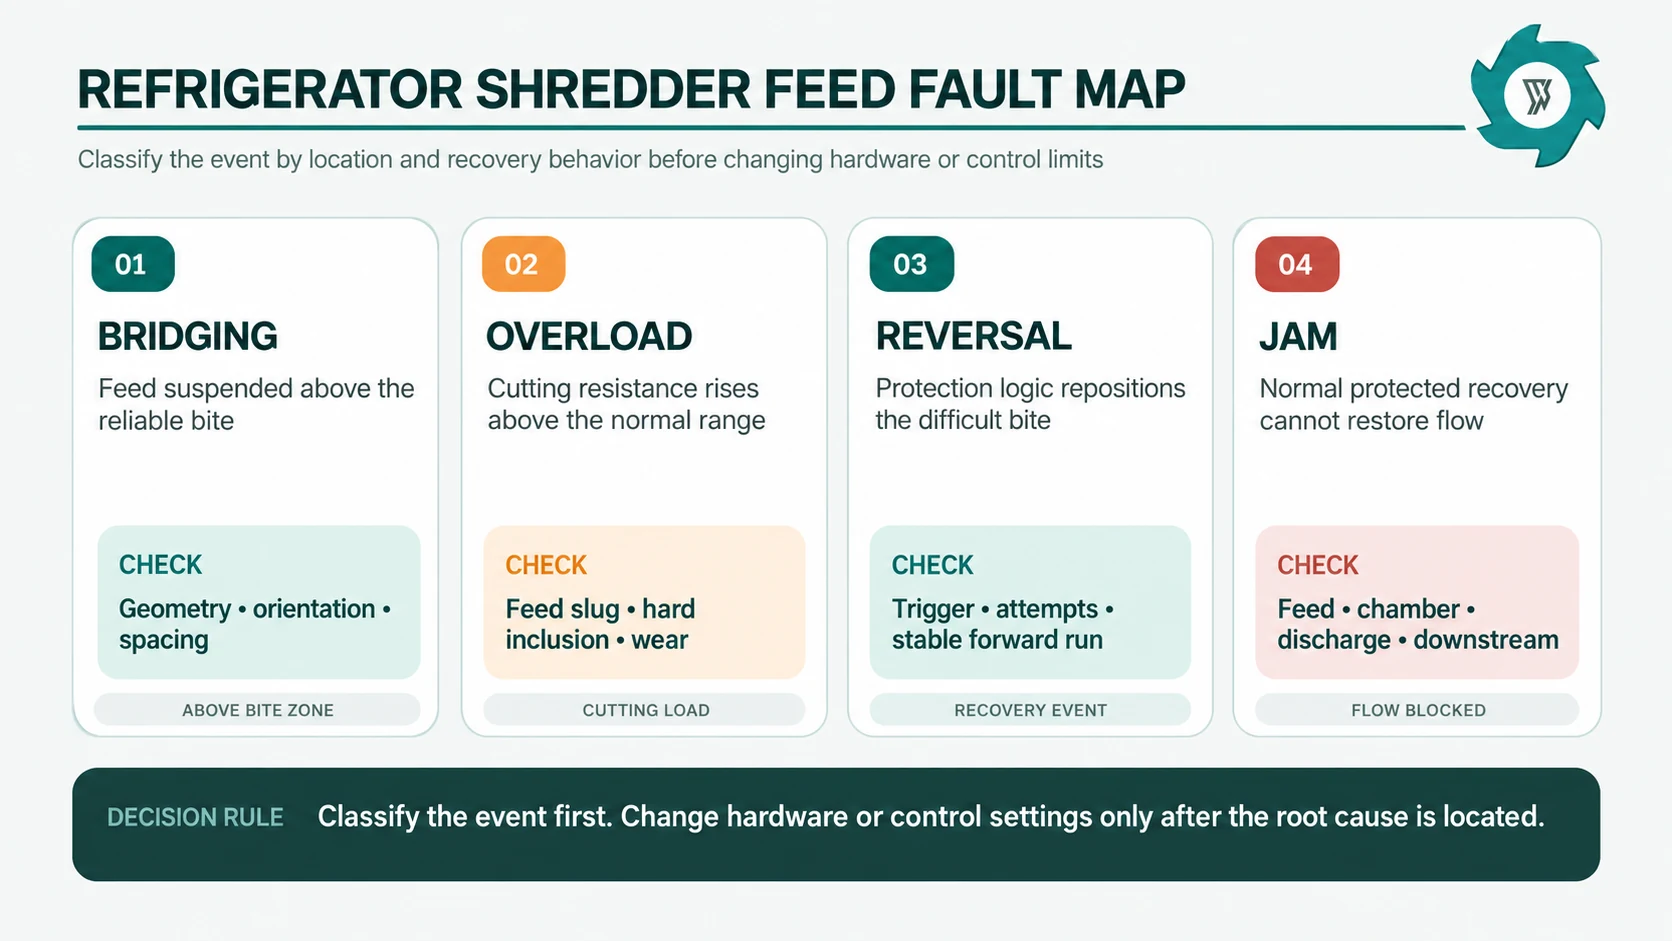
Cuando las cabinas de refrigeración dejan de alimentar correctamente, el síntoma visible suele achacarse a la trituradora: “se ha formado un puente”, “se ha sobrecargado”, “no deja de invertir el sentido de giro” o “se ha atascado”. La formación de puentes suele ser un problema de flujo de material por encima de la zona de corte fiable. La sobrecarga es un exceso de carga en el interior del sistema de corte o de transmisión. La inversión automática es una respuesta de recuperación. Un verdadero atasco es lo que ocurre cuando la máquina no puede restablecer el corte normal hacia delante sin intervención externa.
Un diagnóstico erróneo conduce a una solución errónea. Aumentar la potencia de accionamiento no solucionará el problema de una caja que se queda atascada por encima de las cuchillas, y cambiar la tolva no solucionará el bloqueo de la cinta transportadora de descarga. El objetivo práctico es mantener en movimiento las cajas autorizadas y preparadas, gestionando los incidentes recuperables y llevando un registro que indique cuándo el proceso se está desviando.
El puente, la sobrecarga, la inversión y el atasco son cuatro situaciones diferentes
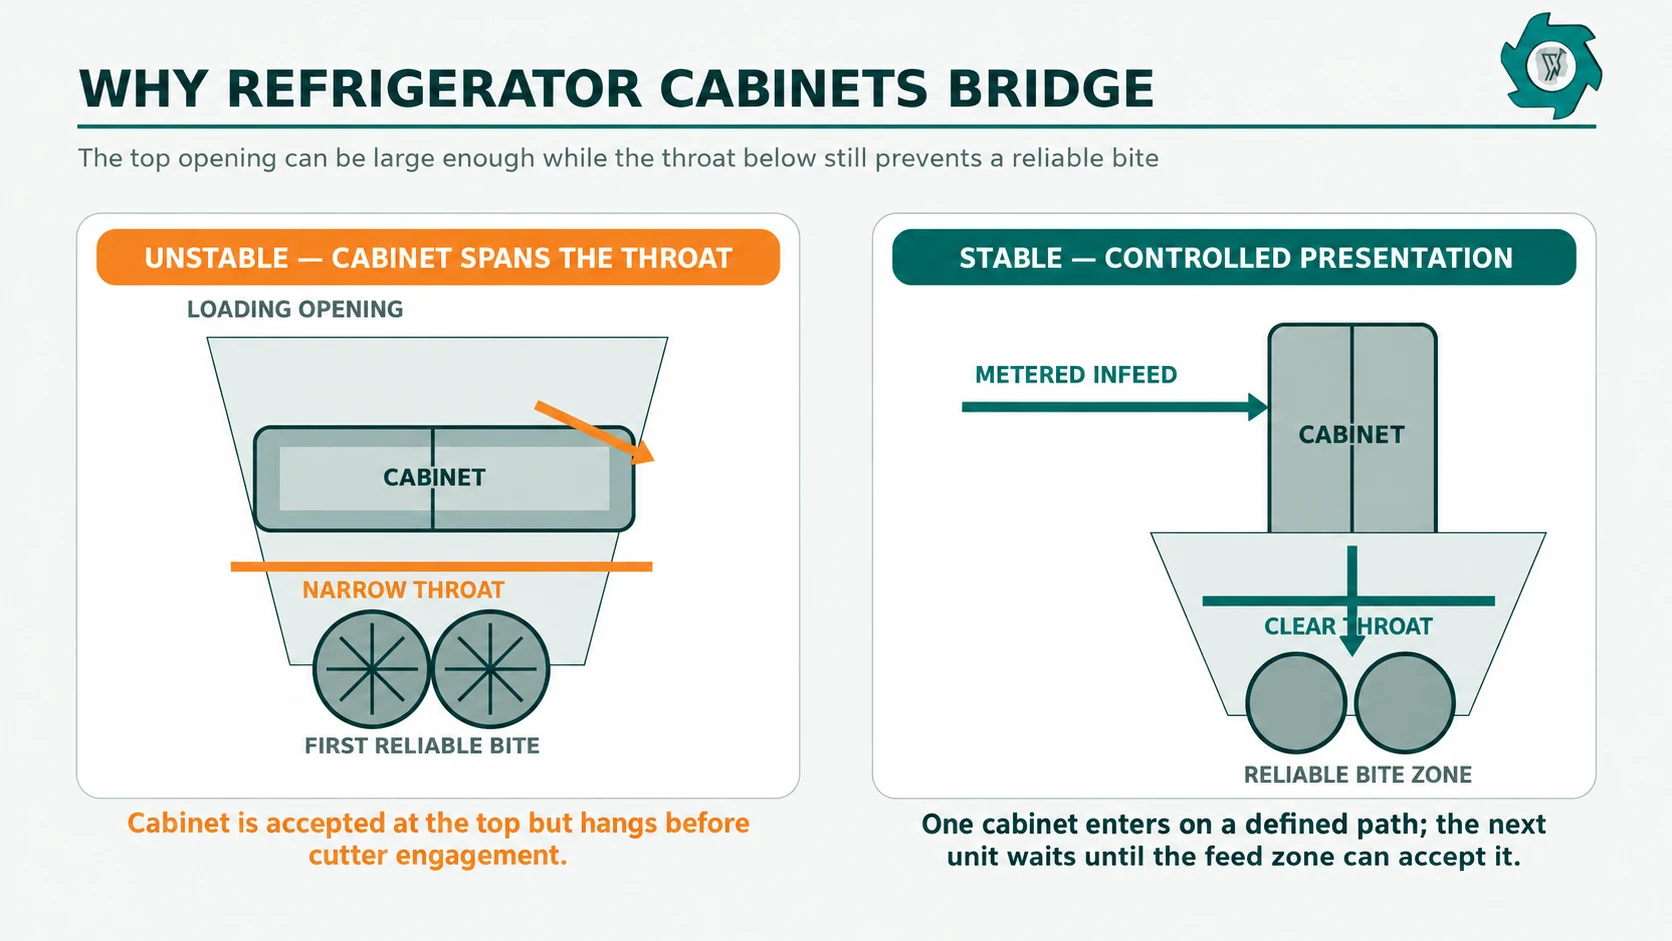
La carcasa de un frigorífico es ligera para el volumen que tiene, hueca y deformable. Incluso tras la separación de residuos, dos unidades similares pueden introducirse de forma diferente: primero por la puerta, por un lateral o parcialmente aplastadas. Una abertura grande en la tolva puede admitir la carcasa, mientras que un paso más estrecho situado debajo aún permite que se quede atascada antes de que las cuchillas logren un agarre firme.
El actual Guía de selección de trituradoras para frigoríficos trata sobre el espacio de trabajo de la cabina, la masa de la unidad y la capacidad de producción. La resolución de problemas comienza un paso más adelante: una vez definido el espacio de trabajo de alimentación aprobado, ¿qué significa realmente un evento de alimentación anómalo?
Hecho observado
¿Qué está pasando?
Primera línea de diagnóstico
Lo que no hay que dar por sentado
Tender puentes
Hay material en el armario o doblado que obstruye la trayectoria de alimentación y no permite una sujeción fiable
Geometría, orientación, condición del haz, boca de la tolva, método de carga
Que una mayor potencia del motor arrastre material que nunca llega a las cuchillas
Sobrecarga
La resistencia al corte o la carga de la cámara superan el rango de control normal
Tamaño del lote, inclusiones duras, estado de la cuchilla, velocidad de avance, restricción de descarga
Que cada sobrecarga demuestra que la máquina tiene una capacidad insuficiente
Reversión automática
La lógica del PLC o del variador aleja el material de un punto problemático y vuelve a intentarlo
Si la recuperación es rápida, repetible y va seguida de una marcha hacia delante estable
Es normal que se invierta con tanta frecuencia, simplemente porque la máquina se recupera.
Mermelada
El material queda atrapado o el flujo sigue bloqueado tras la aplicación de la lógica de recuperación habitual
Aislar la zona: alimentación, cámara, zona del eje/cortador, descarga o interfaz aguas abajo
Que la obstrucción se encuentre siempre dentro de la cámara de corte
Figura 1. Utilice la ubicación observada y el comportamiento de recuperación para clasificar el incidente antes de modificar la configuración o el hardware.
Empieza por la señal de alimentación del frigorífico que se ha aprobado, no por el código de alarma.
La resolución de problemas solo funciona cuando se controla el material entrante. No se debe evaluar una línea diseñada para armarios de frigoríficos descontaminados mientras se reciban compresores no declarados, vidrio, electrodomésticos no relacionados o aparatos intactos de origen desconocido. En los proyectos de EE. UU., la recuperación de refrigerante sigue siendo un requisito previo a la eliminación; la capacidad mecánica no sustituye a ese límite de manipulación.[1] En línea de reciclaje de frigoríficos fuera de uso muestra cómo se sitúan los restos de armarios tras la inspección y el pretratamiento, y antes de la liberación, la manipulación de la espuma y la separación de materiales.
Anota la clase del equipo, su estado de preparación, la masa aproximada, las dimensiones, los accesorios restantes y la orientación de la carga. El objetivo es distinguir un problema recurrente con una familia de armarios homologada de una materia prima que se haya desviado de las condiciones acordadas. Un pico repentino de inversión tras un nuevo lote sugiere una variación en la materia prima; un aumento gradual sin cambios en la materia prima apunta a desgaste, holgura, acumulación de residuos, sensores o restricciones en las fases posteriores del proceso.
El problema del puente es, ante todo, un problema de geometría y disposición, más que un problema de par
Se produce un “puente” cuando un armario, varias piezas anidadas o secciones largas de chapa plegada forman un arco que cruza la trayectoria de alimentación. La tolva puede parecer llena mientras que la carga de la cortadora disminuye, ya que, en realidad, llega muy poco material a la zona de trabajo. El puente puede colapsar entonces de forma repentina, provocando la situación contraria: entra de golpe un trozo grande y la carga del motor se dispara. Los operarios pueden describir toda la secuencia como una «sobrecarga», aunque la sobrecarga fuera el segundo suceso y el puente fuera la causa principal.
Fíjate en dónde termina el armario. Las dimensiones importantes no son solo la abertura superior. Comprueba el paso más estrecho por encima de los conductos, los salientes internos o los cambios en el ángulo de la pared, el margen de maniobra disponible para que el armario gire y la distancia vertical hasta el primer punto de sujeción fiable. Un armario que se coloca en plano entre dos paredes se comporta de forma diferente a si se coloca de canto. Los conjuntos de puertas, los tubos expuestos, los soportes o los paneles parcialmente plegados también pueden engancharse en transiciones que parecen inofensivas en un plano de disposición general.
Una pinza que suelta varios armarios a la vez puede crear un conjunto autoportante, incluso cuando cada unidad está en perfectas condiciones. Una cinta transportadora dosificadora solo resulta útil si el espaciado y la lógica de parada y arranque evitan que el siguiente armario empuje contra uno que se haya atascado. El hecho de que el operario tenga que dar empujoncitos de forma habitual es indicio de una interfaz de alimentación inestable.
Figura 2. Una abertura de carga grande no impide la formación de puentes si la cabina puede atravesar una garganta más estrecha antes del primer agarre fiable.
Pruebas que apuntan a la construcción de puentes
Las señales típicas son: una tolva visiblemente llena con una carga de corte inusualmente baja; largos intervalos sin carga seguidos de picos repentinos de carga; atascos repetidos a la misma altura de la tolva; y una frecuencia de los incidentes que varía considerablemente según la orientación del armario o el método de carga. Estas señales deben confirmarse mediante una observación segura desde los puntos de observación previstos o mediante cámaras, y no eludiendo las protecciones ni introduciendo las manos en la zona de alimentación.
Una vez confirmada la formación de puentes, las soluciones pueden incluir una modificación de la transición de la tolva, una mejor distribución del espacio entre los armarios, una orientación definida de la presentación o cambios en los controles que detengan la alimentación en la fase anterior antes de que se forme una acumulación.
La sobrecarga significa que el sistema de corte está encontrando más resistencia de la que el proceso normal puede absorber.
Se produce una sobrecarga en el recorrido de la carga. Dependiendo de la arquitectura del variador y del sistema de control, la máquina puede detectar un aumento de la corriente del motor, del par, de la presión hidráulica, una caída de velocidad o una combinación de estas señales. La causa puede ser totalmente subsanable: dos pliegues de la caja se introducen a la vez, una esquina reforzada llega a las cuchillas en un ángulo desfavorable o un componente permitido provoca un corte brusco y profundo. La misma alarma también puede deberse a una pieza de alimentación defectuosa, un componente denso no autorizado, filos de corte desgastados, una holgura incorrecta, acumulación de material o una descarga obstruida.
Un contador de sobrecargas, por sí solo, tiene un valor limitado. Hay que relacionar cada evento con su contexto: la carga reciente del armario, el estado del alimentador aguas arriba, la disponibilidad aguas abajo, el intento de recuperación y la cantidad de corte directo estable que se produjo a continuación. Los ciclos repetidos de parada-inversión-reintento tienen un significado distinto al de un solo bloqueo grave recuperable.
Separar eventos de carga recuperable única de inestabilidad de los procesos repetitivos. Una máquina protegida debería soportar resistencias irregulares, pero una línea que dedica gran parte de su tiempo de producción a funcionar en marcha atrás no es eficiente, simplemente porque los ejes nunca llegan a bloquearse por completo.
El artículo sobre trituradora de refrigeradores de doble eje adecuada Establece la misma distinción desde el punto de vista de la selección de la máquina: los armarios irregulares pueden justificar la protección contra sobrecargas, pero las intervenciones repetidas son indicio de que es necesario revisar la alimentación, el régimen de funcionamiento o la interfaz. En este caso, el paso importante es rastrear la secuencia de eventos.
La inversión automática es una función de recuperación, no una capacidad de corte adicional.
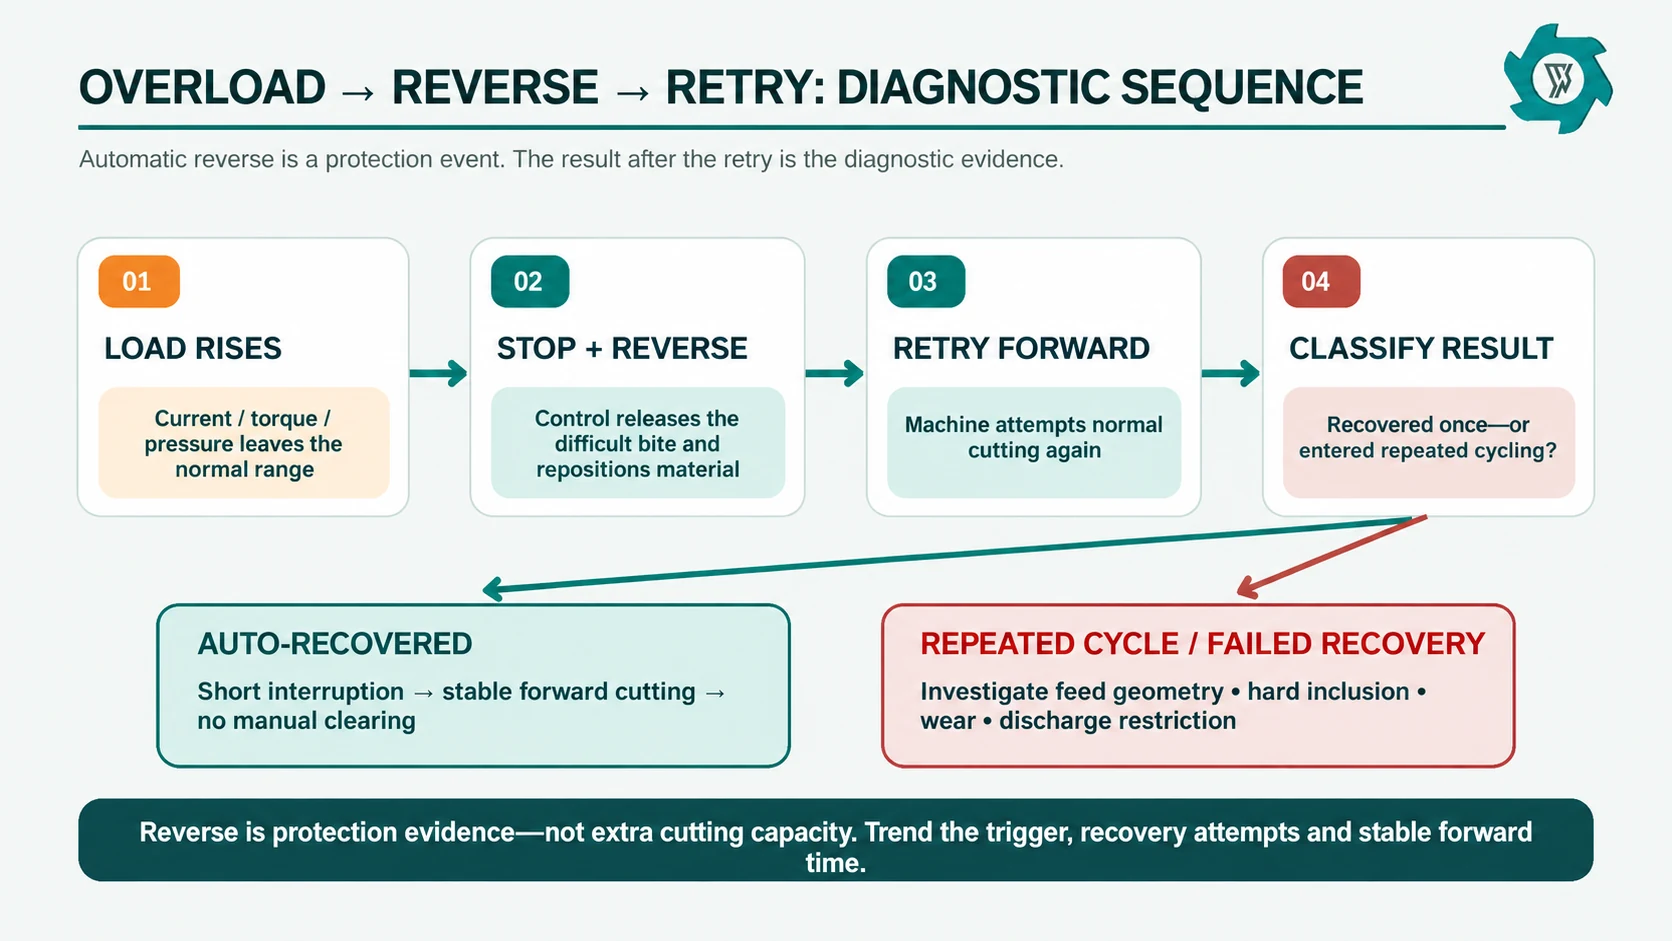
En muchas trituradoras industriales de baja velocidad, la lógica de inversión automática libera un atasco difícil para que el material pueda cambiar de posición antes de que se reanude el corte hacia delante. Anota el momento en que se activa el mecanismo, los intentos de recuperación y si se ha restablecido un funcionamiento estable hacia delante sin necesidad de una intervención manual.
Una recuperación correcta consiste en una breve interrupción dentro de un periodo mucho más largo de corte normal. Los ciclos repetidos de marcha atrás y adelante son algo distinto. Alargar el tiempo de marcha atrás o aumentar el límite de carga puede reducir las alarmas sin solucionar la causa, por lo que los cambios en el control deben mantenerse dentro de los límites técnicos documentados.
Figura 3. Considera cada reversión como un evento dentro de una secuencia: desencadenante, intento de recuperación, resultado y categoría de causa raíz.
Analiza los patrones de reversión, no solo los recuentos de reversión
Diez inversiones a lo largo de un turno no significan lo mismo que diez durante un ciclo de armario. Anota el lote, la identificación del armario, el tiempo de marcha adelante entre eventos y si se perdió la alimentación en la fase posterior.
No se debe establecer un límite universal arbitrario de “inversiones aceptables por hora”. El umbral debe basarse en ensayos representativos, los límites de los proveedores y los requisitos de producción. El límite significativo es aquel en el que la recuperación automática ocasional se convierte en ciclos repetidos, intervención, descarga inestable o desgaste anómalo.
Un atasco no se considera confirmado hasta que se sabe dónde se ha bloqueado el flujo de material
Los operarios suelen decir “la trituradora se ha atascado” cuando la verdadera obstrucción se encuentra más adelante en la línea de producción. Puede que se detenga una cinta de descarga, que se llene una rampa de transferencia, que un panel largo de acero doblado se quede atascado en la máquina siguiente o que un trozo con mucha espuma obstruya un punto de transferencia. Si la cámara de corte no puede descargar, el material se acumula y la carga de la trituradora aumenta hasta que los controles reaccionan. Despejar únicamente la zona de corte no resolverá un atasco en el punto de transferencia.
Antes de comenzar los trabajos de mantenimiento, utiliza el historial de control y los puntos de inspección de seguridad para determinar la ubicación probable. Comprueba el estado de la parada de alimentación, la descarga de la trituradora, la cinta transportadora o la trituradora siguiente, y cualquier sensor de obstrucción. El Guía sobre la reducción de tamaño primaria frente a la secundaria del mismo modo, evalúa la primera máquina en función de lo que aporta a la siguiente etapa.
Un verdadero atasco en la cámara es la situación que se produce cuando la secuencia normal de recuperación protegida no puede restablecer el corte hacia delante y el material queda atrapado en la zona de corte o alrededor de ella. En ese momento, la tarea pasa de ser una recuperación de la producción a una intervención de servicio o mantenimiento. La norma de la OSHA sobre el control de la energía peligrosa incluye explícitamente la eliminación de atascos dentro de las tareas de servicio técnico o mantenimiento, en las que los trabajadores pueden verse expuestos a una activación inesperada o a energía acumulada.[2] El NIOSH advierte asimismo de que las lesiones derivadas de la eliminación de atascos se producen cuando no se controla adecuadamente la energía peligrosa.[3]
Utiliza una matriz de fallos para clasificar las causas relacionadas con la alimentación, el corte y la descarga
Síntoma
Controles en la entrada de materia prima
Comprobaciones de corte y de la máquina
Comprobaciones de descarga / aguas abajo
Tolva llena, nivel bajo en la cuchilla
Garganta que abarca todo el armario; unidades anidadas; orientación; separación entre alimentadores
La adherencia solo se produce una vez que el material llega a la zona de mordida
Normalmente es secundario, a menos que el enclavamiento situado más abajo haya detenido intencionadamente la alimentación.
Repunte brusco de la carga inmediatamente después de la carga
Carga de balas; varios armarios; componente físico no declarado
Acoplamiento de la cuchilla; bordes desgastados; holgura; evento de accionamiento
Confirma que la descarga ya se había completado antes del pico
Ciclos inversos repetidos en una familia de armarios
Dimensiones, construcción, accesorios restantes, ángulo de presentación
Estado de la cuchilla y carga de trabajo de la máquina frente al avance autorizado
Comprueba si hay residuos gruesos procedentes de esa familia que se hayan acumulado aguas abajo.
Los eventos inversos aumentan gradualmente con el tiempo
Confirma que el feed no ha cambiado
Desgaste, desviación de la holgura, acumulación de residuos, estado del sensor o del accionamiento
Comprueba si se produce una acumulación progresiva o una reducción de la disponibilidad aguas abajo
La trituradora se sobrecarga tras una parada posterior
Comprueba que el enclavamiento del alimentador haya detenido la entrada de material nuevo
No lo consideres, en primer lugar, un problema de autolesiones
Localizar la cinta transportadora, la tolva, la trituradora o el punto de recogida atascados
La liquidación manual se está convirtiendo en algo habitual
Es posible que la configuración de alimentación o la presentación sean incorrectas
Es posible que la máquina esté funcionando fuera de las condiciones de servicio estables.
Es posible que el proceso relacionado esté limitando el caudal de descarga
Esta matriz indica al equipo dónde deben recoger las pruebas. No autoriza ningún cambio en la configuración, eludir las protecciones ni ningún método para eliminar atascos. Los procedimientos de funcionamiento y mantenimiento documentados por el fabricante de la máquina y la evaluación de riesgos de la instalación siguen siendo determinantes.
Reducir la recurrencia mediante el control de las interfaces en torno a la trituradora
La mayoría de los fallos recurrentes en el sistema de alimentación no se deben a un solo componente. El triturado en el refrigerador es una cadena de interfaces: recepción, preparación, carga, tolva, activación de la cuchilla, descarga y la máquina siguiente. Una deficiencia en una interfaz suele manifestarse como una alarma en otra.
1. Endurecer las normas de recepción y preparación
Define las clases de armarios autorizadas, las dimensiones máximas, el estado de preparación, la política sobre compresores, la política sobre cristales y los artículos prohibidos. Distingue entre los armarios «difíciles pero normales» y las unidades que se salen de los parámetros establecidos. Si un montaje denso solo se permite como excepción ocasional, no dejes que se convierta silenciosamente en una práctica habitual. La norma general Guía de especificaciones de la trituradora para frigorífico establece los límites generales de la solicitud de presupuesto.
2. Armarios de contadores en lugar de introducir pastillas sin controlar
Una trituradora primaria puede tolerar mejor las variaciones que muchas máquinas de trituración fina, pero sigue necesitando un caudal de alimentación recuperable. Utiliza el sistema de control aguas arriba para evitar que entre el siguiente módulo cuando la carga de la cámara o el estado aguas abajo indiquen “esperar”. Un depósito tampón solo resulta útil cuando se controla su descarga.
3. Considerar la disponibilidad en las fases posteriores como parte de la prevención de sobrecargas
Los enclavamientos deben impedir que el sistema de alimentación siga cargando una máquina cuya vía de descarga no esté disponible. La lógica exacta depende de cada proyecto, pero el principio es sencillo: una cinta transportadora situada aguas abajo que se haya detenido no debe convertirse en un depósito de almacenamiento oculto bajo una trituradora en funcionamiento. Durante la puesta en marcha, compruebe la secuencia de parada en condiciones seguras y planificadas, y confirme qué dispositivos se detienen, se mantienen en espera o activan una alarma.
4. Análisis conjunto de las tendencias de uso y el comportamiento en eventos
El desgaste de las cuchillas rara vez se manifiesta con una señal clara. La línea puede mostrar, en un primer momento, una alimentación más lenta, una recuperación más prolongada, un mayor número de reversiones en los armarios que antes funcionaban bien, piezas de descarga dobladas de mayor tamaño o una mayor frecuencia de intervención. Compara los datos de eventos de tendencia con el tonelaje procesado y los resultados de las inspecciones. Si la alimentación es estable y el patrón de reversiones se desvía de forma constante, los indicios de mantenimiento resultan más convincentes que las impresiones del operario.
5. Evita que el manejo del polvo y la espuma se convierta en una limitación oculta
El procesamiento en cámara frigorífica genera espuma ligera y partículas finas a medida que se abre la estructura de la cámara y estas se liberan aún más. Las obstrucciones o acumulaciones en torno a los conductos cerrados, los puntos de extracción o los equipos de recogida pueden afectar al flujo posterior. La OSHA identifica el polvo de plástico entre los materiales que pueden presentar riesgos relacionados con el polvo combustible e incluye las operaciones de reciclaje entre los sectores en los que pueden surgir estos riesgos.[4] Por lo tanto, los sistemas de polvo y espuma requieren su propio plan de inspección y mantenimiento.
Crea un registro de eventos que permita identificar realmente las causas fundamentales
fecha, número de lote o turno de referencia;
tipo de armario y estado de preparación;
dimensiones y masa aproximadas, cuando proceda;
orientación o método de carga;
tipo de evento: puente, sobrecarga, inversión, parada o atasco confirmado;
tiempo transcurrido desde el inicio de la carrera y tiempo transcurrido desde el evento anterior;
número de intentos de recuperación automática;
si el corte normal hacia delante se reanudó automáticamente;
si fue necesaria la intervención del operador o una liquidación manual;
ubicación observada de la obstrucción;
el estado de los equipos situados más adelante en la cadena en ese momento;
resultado de la inspección tras el aislamiento seguro, en caso de que fuera necesario realizar tareas de mantenimiento.
Una vez que se disponga de los datos, busca patrones recurrentes. Los incidentes relacionados con una clase concreta de armario sugieren un problema en el sistema de alimentación. Los incidentes relacionados con un operador de carga concreto o con un patrón específico de la cuchara de la cargadora sugieren variabilidad en la presentación. Los incidentes que aparecen tras un intervalo de mantenimiento conocido pueden indicar desgaste. Los incidentes que coinciden con paradas en fases posteriores de la línea pertenecen a la interfaz de la línea.
FAT debería demostrar una recuperación estable, no solo que la trituradora sea capaz de resistir las condiciones exigentes de un armario.
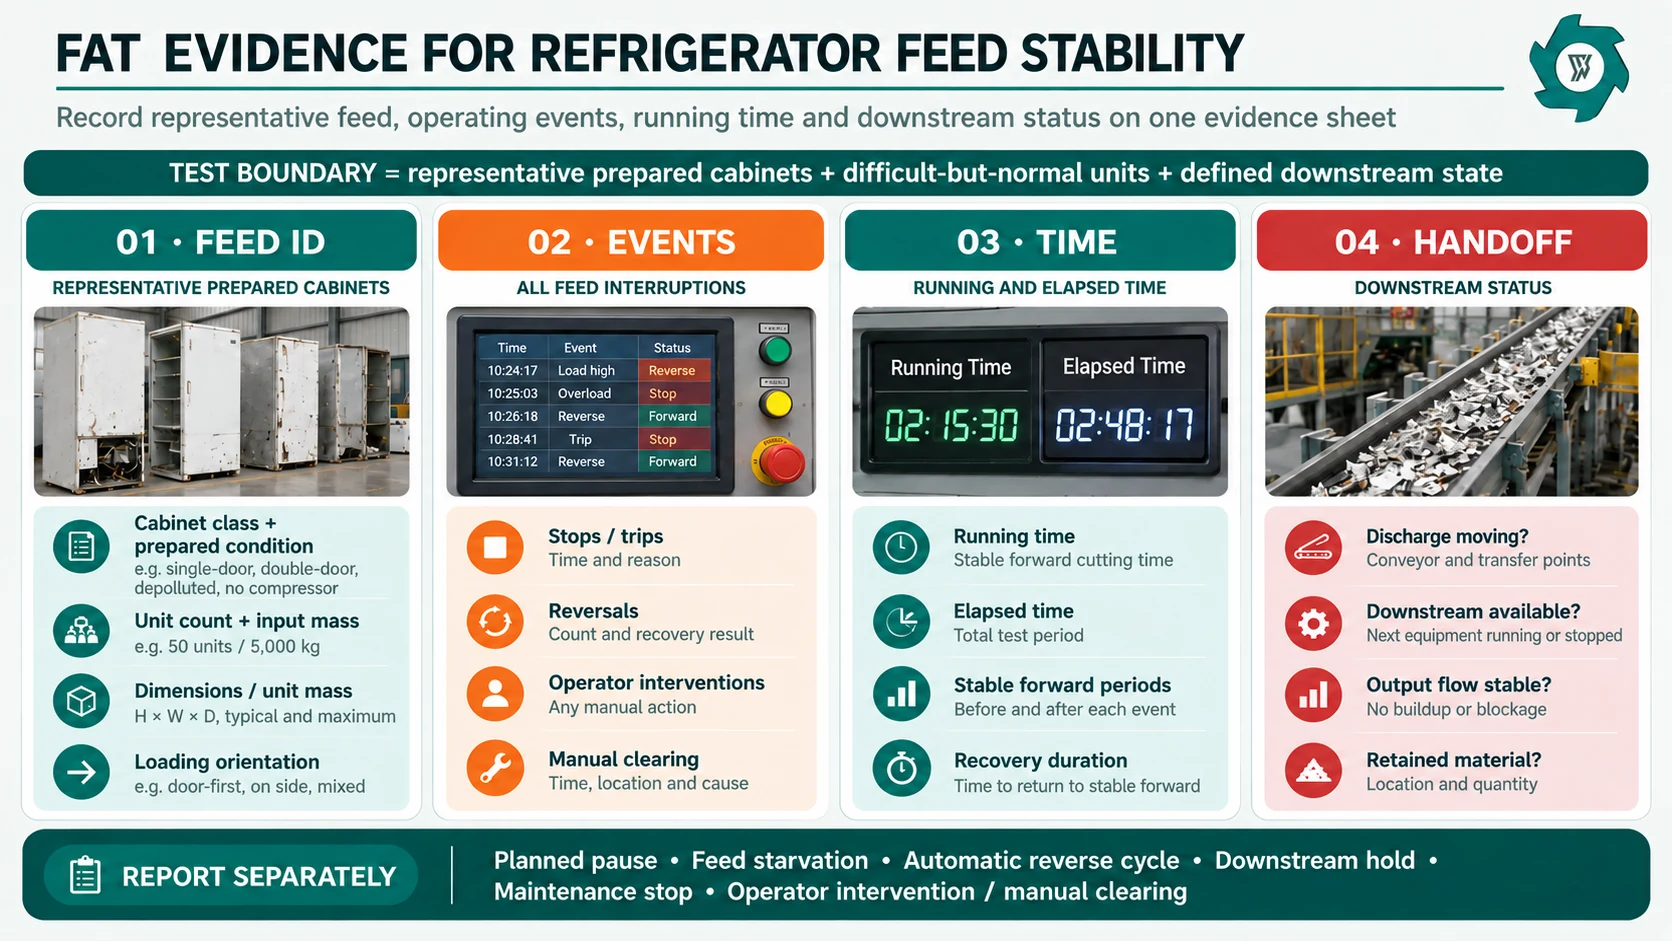
Una prueba de aceptación en fábrica eficaz debe incluir armarios preparados que sean representativos e incorporar deliberadamente unidades difíciles, pero normales, dentro de los límites de alimentación acordados. Se debe procesar suficiente material para observar la consistencia de la alimentación, el traspaso a las fases posteriores y los patrones de eventos en un plazo de tiempo definido.
Registre la masa de entrada y el número de unidades, el tiempo de funcionamiento y el tiempo transcurrido, las paradas, las inversiones de marcha, los disparos, las intervenciones del operador y los reinicios manuales. Identifique qué armario provocó cada incidente relacionado con el material. Si se incluye un armario que no forma parte de la mezcla de producción habitual con el único fin de comprobar el límite máximo aceptado, indíquelo por separado para que no distorsione el resultado del rendimiento habitual. En caso de cualquier interrupción, indique si la recuperación fue automática y cuánto tiempo se mantuvo estable el funcionamiento en sentido adelante a partir de ese momento.
El comprador debe distinguir entre las pausas programadas, la falta de alimentación, los ciclos de marcha atrás automáticos, las paradas en las fases posteriores del proceso y las paradas por mantenimiento. Del mismo modo, no se debe afirmar que “no se producen atascos” si los operadores tienen que reubicar el material repetidamente. La eliminación manual de atascos es un evento operativo y debe constar en el registro de la prueba de aceptación en fábrica (FAT).
Figura 4. Una hoja de seguimiento de la estabilidad de la alimentación (FAT) relaciona los armarios representativos, la cronología de los incidentes, el comportamiento de recuperación y el estado de los equipos posteriores en una única hoja de registro.
La eliminación de atascos es una tarea que implica energía peligrosa, no una prolongación de la alimentación normal
Cuando una obstrucción requiera acceder a una zona de peligro, la planta deberá abordar la tarea siguiendo su procedimiento documentado sobre energía peligrosa. La normativa de la OSHA sobre control de energía peligrosa exige el control de la energía en aquellos casos en que una activación, puesta en marcha o liberación inesperadas de energía almacenada puedan causar lesiones a los trabajadores, e incluye específicamente las tareas de limpieza o desatascado en su definición de mantenimiento.[2] La energía almacenada puede incluir energía mecánica e hidráulica, no solo electricidad, y es necesario comprobar que no haya energía residual antes de comenzar los trabajos con la máquina cubierta. La normativa de la OSHA sobre protecciones de máquinas exige, por separado, la protección frente a riesgos como los puntos de operación, los puntos de aprisionamiento de entrada y las piezas giratorias.[5]
La marcha atrás automática no garantiza la seguridad del acceso manual. Una parada de emergencia no es lo mismo que el aislamiento de la energía. Una orden de “apagado” desde el panel de control puede detener el movimiento sin aislar todas las fuentes de energía. Los procedimientos de la planta, el personal autorizado, la documentación específica de la máquina y la normativa local determinan el método correcto. El objetivo de la resolución de problemas es reducir la frecuencia de estas intervenciones.
Preguntas que hay que incluir en la solicitud de presupuesto antes de que los problemas con el pienso se conviertan en motivos de discordia durante la puesta en marcha
¿Qué tipos concretos de frigoríficos y congeladores se incluyen en la dotación propuesta?
¿Cuáles son las dimensiones máximas y la masa máxima permitidas para los armarios? ¿Hay alguna restricción en cuanto a la orientación?
¿Qué condiciones activan la retención del alimentador, la parada de la trituradora, la marcha atrás automática, la alarma y la inspección obligatoria con bloqueo?
¿Qué parámetros de marcha atrás puede ajustar el operador, cuáles son ajustes de mantenimiento y cuáles no deben modificarse sin la autorización del departamento de ingeniería?
¿Cómo están interconectados la cinta transportadora de alimentación, la trituradora y el equipo de descarga?
¿Qué señales indican una obstrucción en la parte posterior de la cadena o que la cinta transportadora no está disponible?
¿Qué acceso para la inspección se ofrece sin exponer a los trabajadores a piezas en movimiento?
¿Cómo se gestionan los residuos acumulados y la limpieza de la cámara durante el mantenimiento?
¿Qué historial de eventos está disponible en el PLC o en la HMI? ¿Se puede exportar?
¿Qué datos del sistema FAT se registrarán en caso de anulaciones, paradas, intervenciones, liquidación manual y retenciones posteriores?
Estas preguntas sustituyen afirmaciones vagas como “marcha atrás automática antiaatasco” por un requisito comprobable: alimentación definida, lógica de protección documentada, acceso seguro para el mantenimiento y pruebas de que el recorrido desde la alimentación hasta la descarga vuelve a funcionar de forma estable tras cargas difíciles pero permitidas.
Preguntas frecuentes
¿El «bridging» es lo mismo que un atasco en la trituradora de un frigorífico?
Por «puenteo» se entiende, por lo general, que la caja queda suspendida en la tolva o en el recorrido de alimentación antes de que la cuchilla entre en contacto de forma fiable con el material. Un atasco es un bloqueo que no se puede solucionar mediante los procedimientos habituales de recuperación. El puenteo puede provocar una sobrecarga posterior si el material suspendido se desploma en la cámara formando un gran bloque.
¿Son aceptables las anulaciones automáticas frecuentes?
Las inversiones ocasionales pueden ser una respuesta de protección normal ante armarios preparados de forma irregular. Los ciclos frecuentes constituyen un indicio diagnóstico. Compara los patrones de inversión con el tipo de armario, el método de carga, el estado de la cuchilla, el estado de las etapas posteriores y el tiempo de funcionamiento estable en sentido directo, en lugar de aceptar una cifra universal de inversiones por hora.
¿Un motor más potente evitará los atascos en la trituradora del frigorífico?
Las paradas repetidas pueden deberse a la formación de puentes, picos de carga, componentes no homologados, cuchillas desgastadas, holguras inadecuadas o una descarga obstruida. Aumentar la potencia instalada no soluciona el problema de un material que nunca llega a la zona de mordida ni el de una cinta transportadora posterior que no puede evacuar el producto.
¿Qué datos deben registrarse durante un atasco o una sobrecarga?
Registra la identificación del armario, el estado en el que se encontraba, el método de carga, la hora del incidente, el estado de la máquina, los intentos de inversión, el resultado de la recuperación, el estado de los componentes posteriores, la intervención del operador y cualquier observación realizada tras el aislamiento seguro. De este modo, las interrupciones aisladas se convierten en datos que pueden analizarse para detectar tendencias.
¿Deben los operarios empujar manualmente un frigorífico en puente hacia las cortadoras?
La intervención manual en las proximidades del punto de operación no debe considerarse un método habitual de alimentación. Utilice sistemas de alimentación diseñados específicamente, protecciones y los procedimientos de seguridad específicos de la máquina que se apliquen en la planta. Si la limpieza requiere la exposición a energía peligrosa, se debe seguir el procedimiento de control de energía correspondiente.
¿Qué debe demostrar una trituradora de grasa para frigoríficos en cuanto a la estabilidad del pienso?
Utilice armarios preparados representativos, incluya unidades difíciles pero normales y registre el recuento de unidades, la masa de entrada, el tiempo de funcionamiento y el tiempo transcurrido, las inversiones de marcha, las paradas, las intervenciones, los desbloqueos manuales y las retenciones en las fases posteriores. La prueba debe demostrar si la línea se recupera automáticamente y vuelve a un corte hacia delante estable en las condiciones de avance acordadas.
Identifica el problema de alimentación antes de cambiar la trituradora
Para una revisión técnica, prepare fotografías o vídeos del armario, las dimensiones típicas y máximas, el estado de preparación, el método de carga, el historial de incidencias, las unidades por hora y las toneladas por hora previstas, así como una descripción de la cinta transportadora posterior o de la máquina secundaria. Esa información permite diferenciar un problema de geometría de alimentación de un problema de corte, control o descarga.
David se especializa en equipos industriales de trituración y reciclaje, lo que incluye la evaluación de materiales, la selección de trituradoras, la configuración de procesos y la planificación de líneas de reciclaje.
Hable con nuestro Experto en trituradoras
Póngase en contacto con nuestro agradable equipo hoy mismo para obtener una estimación del precio de una trituradora.

 Spanish


 Entrega rápida
 Fiable
 Certificado
 Con experiencia