شركة مصنعة لآلات التقطيع الصناعية وأنظمة إعادة التدوير - YUXI

التليفون: الهاتف+86-136-7499-8188
 Arabic


 Arabic

 توصيل سريع
 موثوقة
 معتمد
 من ذوي الخبرةArabicArabicتوصيل سريعموثوقةمعتمدمن ذوي الخبرة
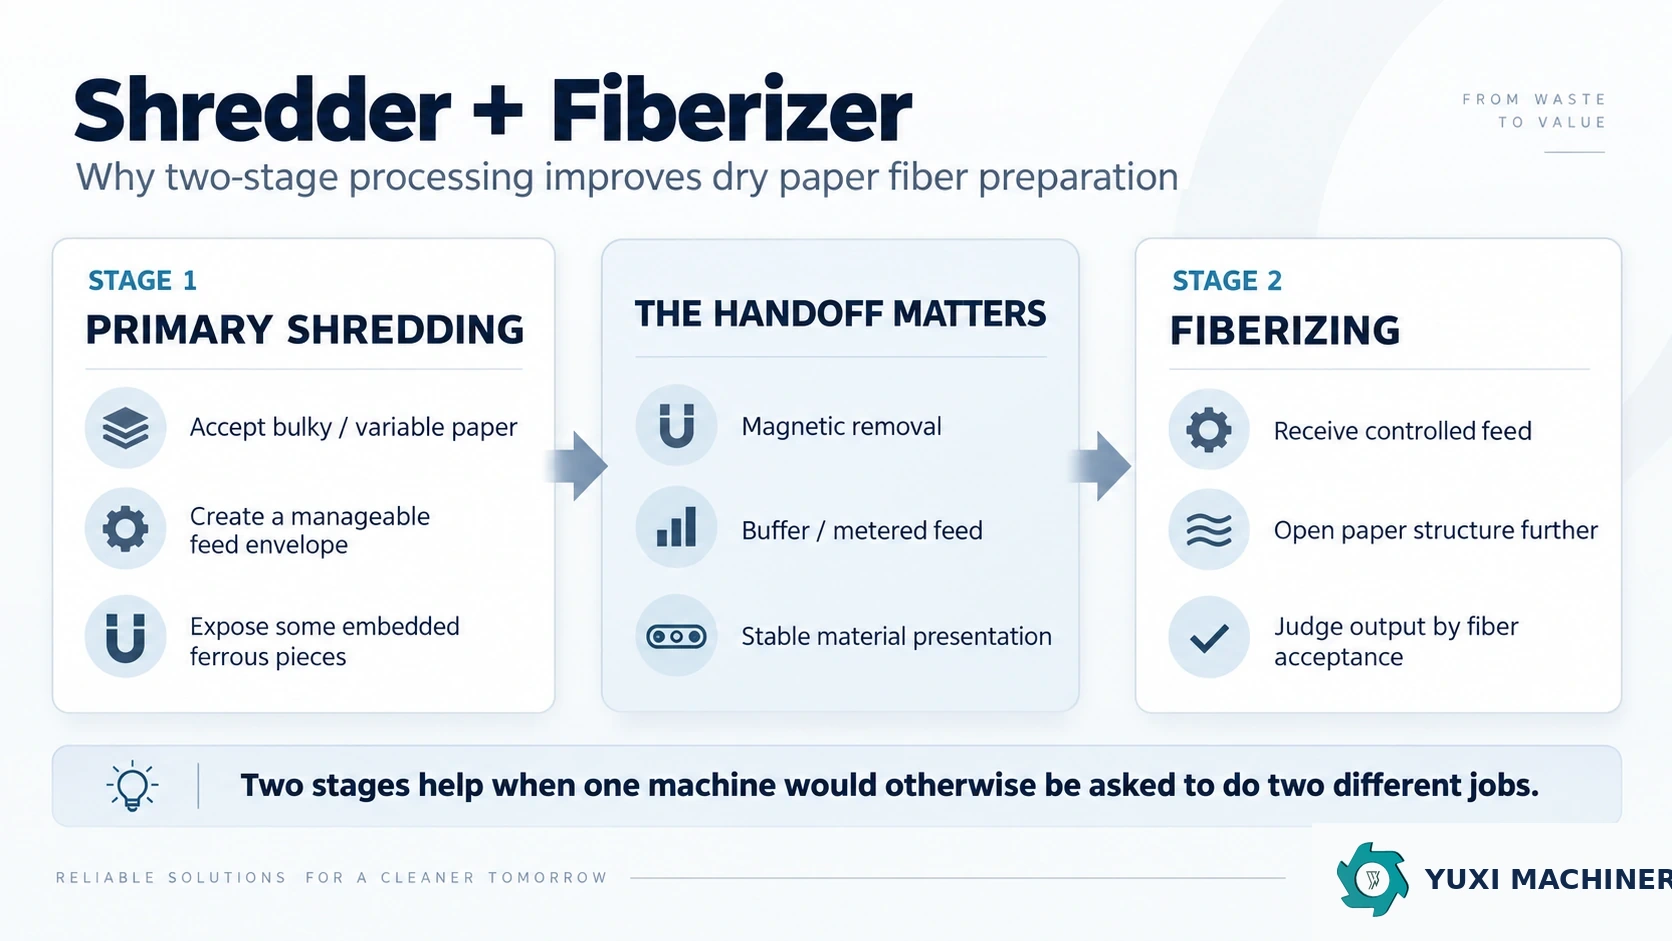
تختلف المهام بين المرحلتين، لكن التفاعل بينهما هو ما يحدد ما إذا كان استقرار الخط سيتحقق أم لا.
إن خط إعادة تدوير نفايات الورق السليلوز يشرح هذا الدليل العملية الميكانيكية الجافة بالكامل. وقد تعمد هذا الدليل عدم تكرار سير العملية بالكامل، بل يركز على مشكلة محددة تتعلق بالمشتري وهندسة العمليات: ما الذي يجب أن يحدث بين عملية التقطيع الأولي وعملية تحويل الألياف الثانوية حتى تعمل الخطوط المتصلة بشكل يمكن التنبؤ به؟
“تعتبر عبارة ”الورق المقطّع» غامضة للغاية بحيث لا يمكن استخدامها كمواصفة للواجهة. فالمرحلة التالية لا تتلقى مجرد حجم جزيئي اسمي فحسب، بل تتلقى مزيجًا متغيرًا من الشكل الهندسي للقطع، والكثافة الظاهرية، والرطوبة، والروابط، والمعادن المكشوفة، والجسيمات الدقيقة، ومعدل التغذية.
وبالتالي، فإن عملية التسليم الفعالة تحدد أربعة عناصر: الحالة التي تخرج بها المواد من آلة التقطيع الأولية، وكيفية عرض المواد الحديدية المكشوفة لإزالتها، وكيفية تخميد الارتفاعات المفاجئة القصيرة في التدفق، وكيفية التحكم في تدفق المواد إلى آلة التقطيع الليفي. وإذا لم يتم تحديد هذه العناصر، فقد تبدو كل آلة على حدة مختارة بشكل صحيح، في حين يظل الخط المتصل بها غير مستقر.
يجب أن تنتج المرحلة الأولية مادة خام يمكن لنظام الفصل والنقل معالجتها. ولا ينبغي أن يُطلب منها إنتاج ألياف جاهزة. أما بالنسبة للكتب الضخمة أو الصناديق الكرتونية أو الأنابيب أو الورق غير المنتظم الشكل، فيجب آلة التقطيع ذات العمود المزدوج يمكن تقييمها على أنها مرحلة الفتحة الأولية، ولكن ينبغي تحديد التدفق المطلوب انطلاقًا من الواجهة النهائية بدلاً من الاعتماد على هدف عام من قبيل “كلما كان أصغر، كان ذلك أفضل”.
| بند التسليم | ما الذي يجب تعريفه | لماذا يهم ذلك في المراحل النهائية |
|---|---|---|
| أكبر القطع العادية | الحجم الأقصى للشريط العادي، أو الكتلة، أو قسم الكتاب، أو قطعة الكرتون بعد عملية التخفيض الأولي | يمكن أن تربط القطع كبيرة الحجم نقاط النقل أو تدخل جهاز التقطيع بشكل غير منتظم |
| قطع طويلة ومرنة | ما إذا كانت هناك شرائح طويلة أو أربطة متبقية بعد التقطيع | قد تؤدي القطع الطويلة إلى الالتفاف أو التداخل أو تعطيل التغذية المقننة |
| السلوك الجماعي | سلوك مرن، أو رقيق، أو متماسك، أو مرن عند الضغط | يؤثر السلوك الجماعي على عمق الناقل، وحجم المخزن المؤقت، واتساق التغذية |
| الملوثات المكشوفة | دبابيس، مشابك، أسلاك أو قطع حديدية أخرى تظهر للعيان بعد فتح العبوة | لا يعمل الفصل المغناطيسي إلا على المواد التي تُعرض بشكل فعال أمام المجال المغناطيسي |
| الرطوبة / الدرجات الصعبة | الرطوبة العادية والأقصى مستوى للرطوبة العادية، والطلاءات، والمواد اللاصقة، والطبقات المركبة | ويمكن أن تؤثر هذه العوامل على التدفق، واللف، والتحميل، والحالة النهائية للألياف |
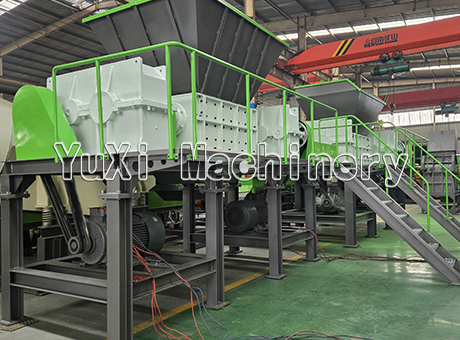
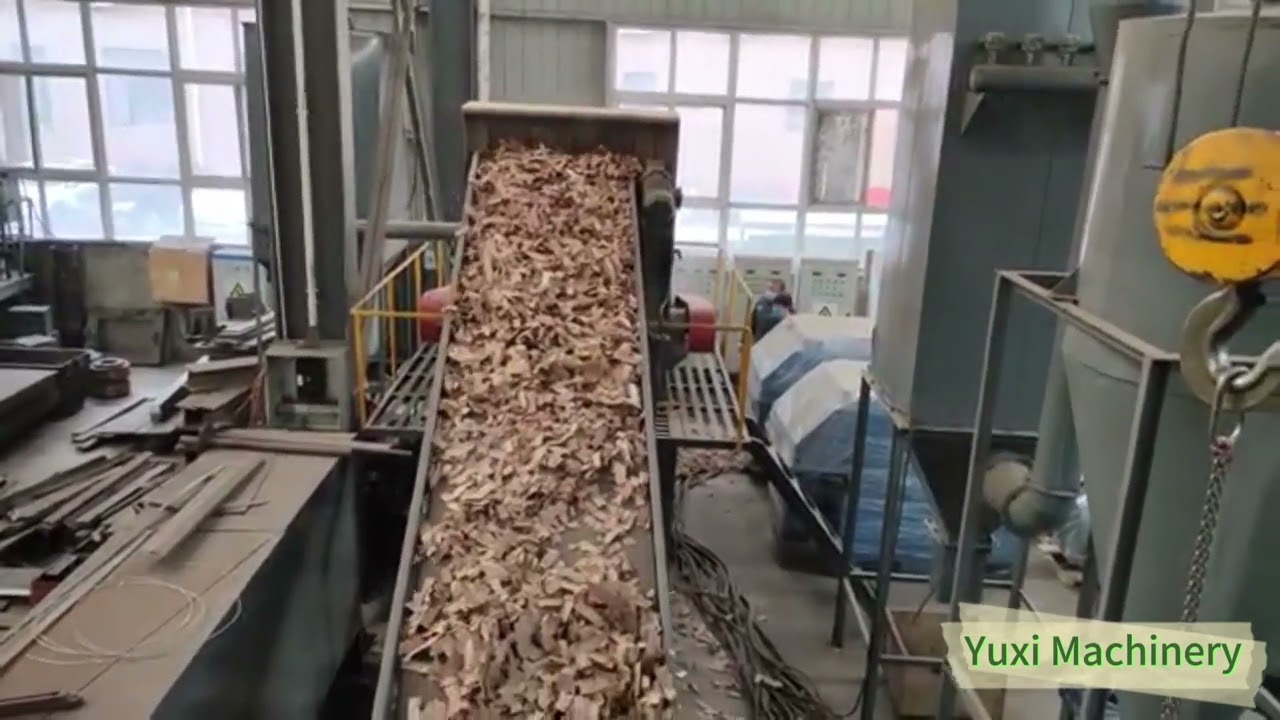
لا يكفي وضع مغناطيس بين الآلات. بل يجب أن تصل المواد في حالة تظهر فيها القطع الحديدية بدلاً من أن تكون مدفونة في كتل ورقية كثيفة. وتؤثر كل من عملية الفتح الأولي وعمق الناقل وانتشار المواد على عرض المواد المغناطيسية.
وهذا هو السبب أيضًا في أنه لا ينبغي تقييم المرحلة الأولية بناءً على حجم التفريغ فقط. فقد يكون من الأسهل فحص وفصل تيار أكثر خشونة قليلاً ولكنه مفتوح جيدًا، مقارنةً بتيار كثيف وغير متساوٍ يحتوي على قطع أصغر حجمًا ولكن عرضها ضعيف.
نادرًا ما يكون تغذية الورق ثابتة تمامًا. فالكتب، والأوراق المنفصلة، والكرتون، والحزم المضغوطة يمكن أن تسبب تقلبات قصيرة في تدفق الكتلة حتى عندما يقوم المشغل بالتغذية بشكل منتظم. ويمكن للمخزن المؤقت أن يمتص تلك التقلبات القصيرة حتى لا يضطر جهاز التقطيع إلى الاستجابة لكل ارتفاع مفاجئ في التدفق من المرحلة السابقة.
إن وجود مخزن مؤقت أكبر لا يُعد بديلاً عن توازن الخط. فهو لا يوفر سوى بعض الوقت. فإذا تجاوز متوسط معدل التفريغ الأولي معدل الاستيعاب المستمر لجهاز التقطيع الليفي، فسوف يمتلئ المخزن المؤقت في نهاية المطاف.
يجب أن يتلقى جهاز التحويل إلى ألياف تيارًا خاضعًا للتحكم ضمن نطاق التغذية العملي الخاص به. أما الجهاز المنفصل دليل آلة تصنيع الألياف الورقية يتناول مهام الفتح الثانوية بمزيد من التفصيل؛ وعلى مستوى الواجهة، يتمثل الشرط الأساسي في التحميل القابل للتكرار بدلاً من التناوب بين نقص الحمل والحمل الزائد.
يمكن أن تشمل عناصر التحكم المفيدة وحدة تغذية متغيرة السرعة، ومعلومات عن مستوى المخزن المؤقت، ومنطق الإيقاف المؤقت/إعادة التشغيل في المرحلة السابقة، وإنذارات في حالة التراكم غير الطبيعي. وتختلف بنية التحكم الدقيقة باختلاف المشروع، لكن الهدف التشغيلي واحد: الحفاظ على المرحلة الثانوية ضمن نطاق عمل مستقر لفترة كافية لتقييم الجودة الحقيقية للألياف والإنتاج المستدام.
لا يمكن للخط المتصل أن يتحمل أكثر من سعته القصوى أو واجهته. قارن بين المراحل باستخدام نفس المادة ونفس فترة الاختبار. لا تقارن بين معدل الذروة المعلن لآلة التقطيع ومعدل الإنتاج المقبول لآلة التقطيع الليفي الذي تم قياسه في ظروف مختلفة.
| التسجيل أثناء الاختبار | ما يكشفه ذلك |
|---|---|
| معدل التغذية الأساسي | ما هي كمية الورق التمثيلي التي تدخل الخط المتصل؟ |
| اتجاه مستوى المخزون الاحتياطي | ما إذا كانت الأسعار في مراحل الإنتاج والتوزيع متوازنة فعليًّا |
| حالة تغذية جهاز «فايبريزايزر» | سواء كانت المواد تصل بشكل مستمر، أو على دفعات، أو مع فترات نقص في الإمداد |
| مخرجات الألياف المقبولة | السرعة التي تستوفي معايير الألياف الضوئية في مرحلة التوزيع المتفق عليها |
| مدة الانقطاع | الخسائر الناجمة عن إزالة العوائق من الجسور، والتغليف، والتلوث، وصيانة الشاشات، وغيرها من أسباب التوقف |
إذا كان اختيار التكنولوجيا الثانوية نفسها لا يزال جاريًا، فاستخدم مقارنة بين جهاز التحويل إلى ألياف ومطحنة المطرقة لاتخاذ ذلك القرار بدلاً من إدراج اختيار نوع الجهاز في مواصفات عملية التسليم.
ينبغي أن يحول طلب عرض الأسعار العملي المعايير المطلوبة إلى شروط قابلة للقياس. يجب أن يعرف المورد ما الذي يصل في المرحلة الأولى، وما الذي قد يتبقى بعد التقطيع الأولي، وكيف سيتم فصل المواد وتخزينها مؤقتًا، وما الذي يجب أن تقبله آلة تحويل الألياف في النهاية.
| حقل طلب عرض الأسعار | المعلومات المطلوب تقديمها | أدلة قبول مفيدة |
|---|---|---|
| مثال على موجز الأخبار | أنواع الورق العادية بالإضافة إلى أسوأ أنواع الكتب العادية، والكرتون، والأنابيب، والغلافات، والشريط اللاصق، والطلاءات، والرطوبة | الصور والأبعاد وعينة تمثيلية من المواد |
| التفريغ الأولي | الحدود المسموح بها لأغلفة القطع والقطع الطويلة/التغليف | تم ملاحظة حدوث تصريف أثناء الاختبار في حالة التوصيل |
| إزالة المعادن الحديدية | المواد الأساسية المتوقعة، مثل المشابك أو الأسلاك، والأماكن التي قد تتعرض فيها للظهور | عرض المواد في عملية الفحص باستخدام المغناطيس مع إزالة الملوثات |
| التخزين المؤقت والقياس | السلوك المتوقع للارتفاع المفاجئ والاستجابة المطلوبة من نظام التحكم | اتجاه المخزن المؤقت واستقرار التغذية في المرحلة النهائية أثناء التشغيل المستمر |
| قبول الألياف | قطع الورق المتبقية، الجسيمات الدقيقة، التلوث المرئي، الرطوبة، وخصائص الحجم | عينة الألياف التمثيلية المعتمدة وسجل المخرجات المقبولة |
| واجهة الموقع | مسار ورشة العمل، وتصريح الخدمة، والجهد والتردد | التصميم المعتمد وقائمة التوصيلات الكهربائية والواجهات |
كما يمكن أن يؤدي تقطيع الورق الجاف وفك الألياف إلى توليد مواد دقيقة قابلة للاشتعال. بالنسبة للمشاريع في الولايات المتحدة، يجب مراجعة إجراءات التقاط الغبار الخاصة بالعمليات، وإجراءات النظافة، والسيطرة على الاشتعال، مع مراعاة التصميم الفعلي للمتنزه والمتطلبات المعمول بها؛ حيث تُدرج إدارة السلامة والصحة المهنية (OSHA) الورق ولب الورق ضمن المواد التي يمكن أن تشكل مخاطر الغبار القابل للاشتعال. انظر إرشادات إدارة السلامة والصحة المهنية (OSHA) بشأن الغبار القابل للاشتعال.
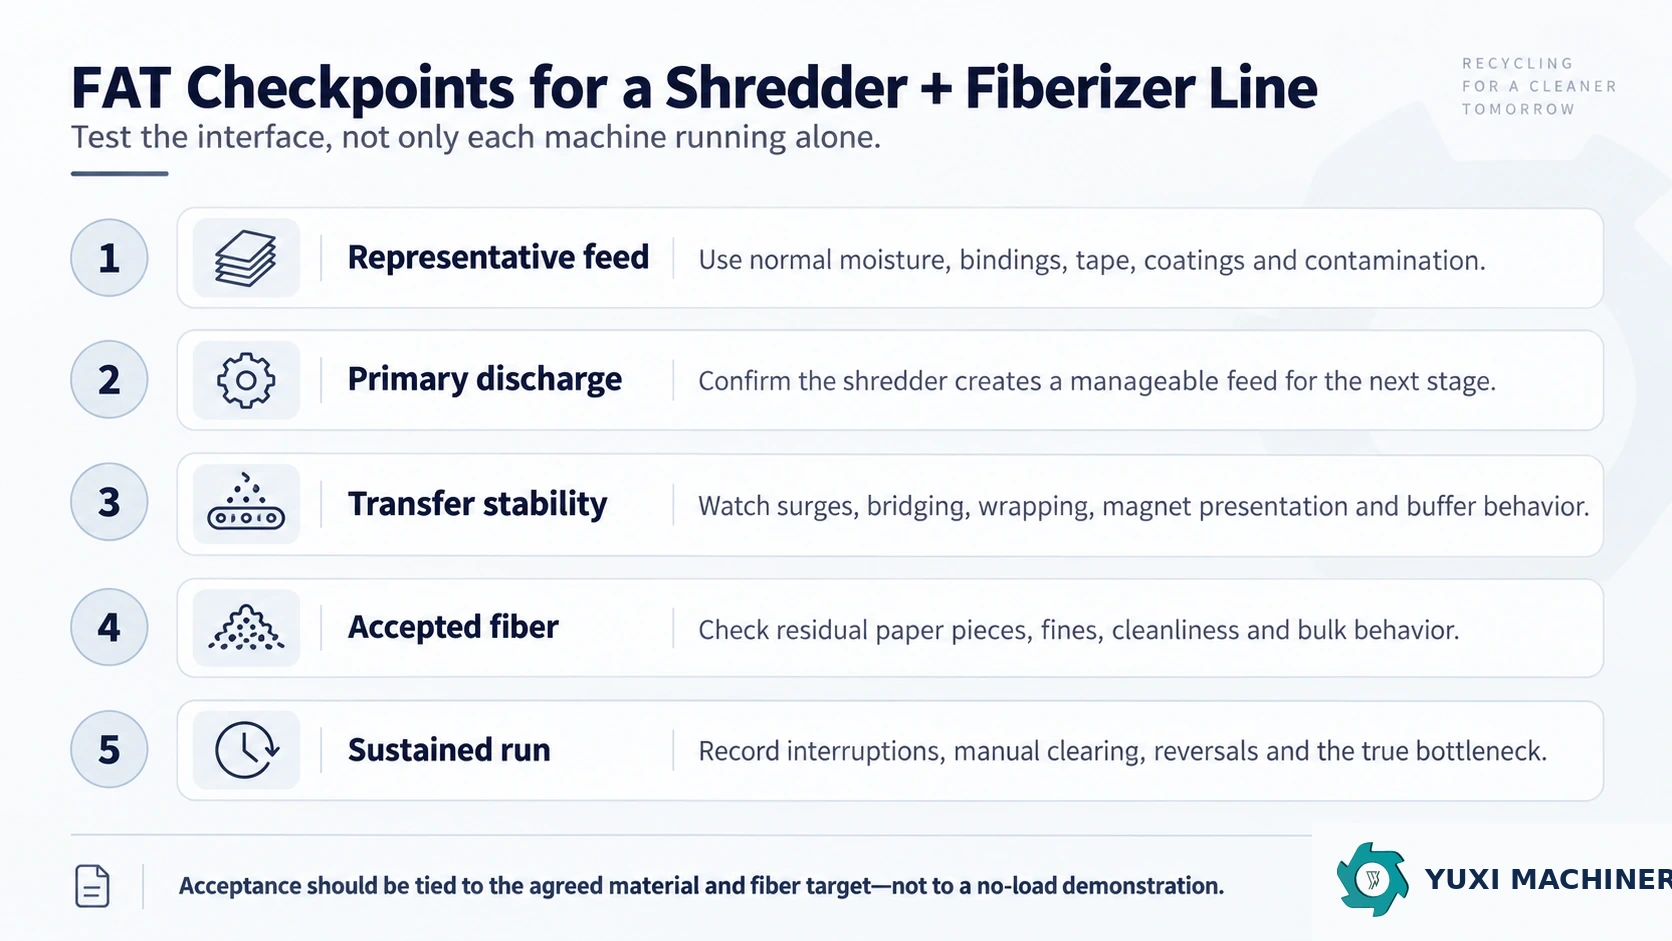
يجب أن تثبت اختبارات FAT للخطوط المتصلة كفاءة الواجهة في ظل ظروف تمثيلية، وليس مجرد إثبات أن كل جهاز يمكنه العمل بمفرده.
تشمل النطاق الطبيعي للرطوبة، والمواد الرابطة، والشريط اللاصق، والطلاءات، والتلوث. وتُعد العينة النظيفة المختارة يدويًّا مفيدة في فحوصات التشغيل، لكنها تُعد دليلاً ضعيفًا على استقرار الإنتاج.
تحقق مما إذا كانت المواد تخرج من آلة التقطيع ضمن نطاق التغذية المتفق عليه، وما إذا كانت القطع الحديدية تُعرض فعليًّا على جهاز الفصل. قم بتسجيل حالات الالتفاف والترابط والتكتلات غير الطبيعية، بدلاً من اعتبارها مشكلات تتعلق بالمشغل.
يجب أن يتحرك المخزن المؤقت المستقر ضمن نطاق التشغيل. ويُعد الاتجاه المتصاعد أو المتناقص باستمرار دليلاً على عدم توافق المراحل، أو وجود مشكلات في التحكم في وحدة التغذية، أو عدم استقرار الحمل في المراحل السابقة.
سجل ما إذا كانت المرحلة الثانوية تتلقى تغذية مستمرة بكميات محددة. وينبغي تسجيل حالات انقطاع التغذية المتكررة، أو الزيادات المفاجئة في التدفق، أو الدفع اليدوي كملاحظات اختبارية، لأنها تؤثر على كل من الإنتاج المقبول وحالة الألياف النهائية.
لا تكتفِ بالإبلاغ عن معدل الذروة القصير فقط. قم بتسجيل سعة الألياف المقبولة، ومدة التشغيل، وحالات الانقطاع خلال نفس فترة الاختبار حتى يتسنى تحديد نقطة الاختناق.
| الأعراض الملاحظة | سؤال محتمل حول الواجهة |
|---|---|
| تتغير جودة الألياف كلما تغير شكل العلف | هل يتلقى جهاز التقطيع الألياف تغذية خاضعة للتحكم الكافي، أم أن الشكل الهندسي للمراحل السابقة يؤثر بشكل مباشر على حجم الحمولة التي يتلقاها؟ |
| يستمر المخزن المؤقت في الامتلاء | هل معدل القبول في المرحلة النهائية أقل من معدل الإنتاج الأولي المستمر؟ |
| تتوقف «فايبريزر» مرارًا وتكرارًا عن العمل | هل يحدث انقطاع متقطع في عمل وحدة التغذية أو نظام استشعار المنطق أو عملية التفريغ في المرحلة الأولى؟ |
| يزيل المغناطيس القليل من المعادن، على الرغم من وجود دبابيس | هل يتم كشف القطع الحديدية وتوزيعها بشكل فعال قبل الفصل؟ |
| غالبًا ما تتم عمليات التخليص اليدوي في نقاط التحويل | هل القطع الطويلة، أم مواد التغليف، أم تصميم الناقل، أم صعوبة الوصول هي التي تشكل العائق الحقيقي؟ |
إذا كان الورق يصل بالفعل في حالة معدة بشكل موحد، وسهل التدفق، وضمن الحدود العملية لاستيعاب جهاز تفكيك الألياف، فإن إضافة آلة تقطيع أولية منفصلة قد لا تعود بفائدة تذكر. إن المعالجة على مرحلتين تبرر بوجود تقسيم حقيقي للمهام — وليس بفكرة أن زيادة عدد الآلات تعني تلقائيًا زيادة الإنتاجية أو تحسين جودة الألياف.
يجب أن يكون التفريغ الأولي ضمن نطاق تغذية محدد يمكن لنظام النقل، وعملية الفصل المغناطيسي، وجهاز التقطيع إلى ألياف استيعابه بشكل متسق. والهدف من ذلك هو توفير مدخلات مستقرة للمرحلة التالية، وليس الحصول على أصغر قطع ورقية ممكنة.
لا يوجد حجم مخزن مؤقت موحد. يجب أن يمتص هذا المخزن التقلبات العادية قصيرة المدى في التغذية دون أن يتحول إلى نقطة تخزين تخفي عدم توافقًا مزمنًا في السعة. ويعتمد الحجم الصحيح على الشكل الفعلي للورق، ونمط الزيادة المفاجئة في التدفق، والتحكم في الناقل، ومعدل قبول آلة تقطيع الألياف.
يقلل التغذية المقننة من التناوب بين نقص التغذية والإفراط في التغذية. ويمنح معدل التغذية الأكثر انتظامًا المرحلة الثانوية فرصة أفضل للحفاظ على حالة تشغيل مستقرة، كما يسهل تحديد نقطة الاختناق الحقيقية أثناء الاختبار.
قم بمطابقتها باستخدام بيانات الخط المتصل المستمر بدلاً من تصنيفات الأجهزة المنفصلة. قم بتسجيل معدل التغذية الأساسي، ومخرجات الألياف المقبولة، وسلوك مستوى المخزن المؤقت، ووقت الانقطاع. ويكون معدل الخط الفعلي محدودًا بالمرحلة أو الواجهة التي لا تستطيع الحفاظ على ظروف التشغيل المتفق عليها.
يجب أن يقوم فريق تقييم الأداء (FAT) بتمرير ورق تمثيلي عبر المراحل المتصلة والتحقق من حالة التفريغ الأولي، وأداء إزالة المعادن الحديدية حيثما استُخدمت، وسلوك المخزن المؤقت والقياس، واستقرار تغذية جهاز تحويل الورق إلى ألياف، ومخرجات الألياف المقبولة، والانقطاعات التي تحدث خلال فترة اختبار مستمرة.
يرجى إرسال صور ورقية أو عينات تمثيلية، وأسوأ شكل ممكن للمواد الخام العادية، والملوثات المتوقعة، والحالة المطلوبة للألياف، والهدف المستدام للإنتاج، وقيود ورشة العمل، ومعلومات عن شبكة الكهرباء المحلية. وبذلك يمكن لشركة YUXI تقييم عمليات التفريغ الأولي، والفصل المغناطيسي، والتخزين المؤقت، والقياس، وواجهة المرحلة الثانوية كعملية متكاملة واحدة.
الحدود الفنية: لا يضمن هذا الدليل معدل الإنتاجية، أو استهلاك الطاقة، أو جودة الألياف، أو ملاءمتها للمنتج النهائي في مرحلة ما بعد التصنيع. وينبغي التأكد من المواصفات النهائية للمعدات وأنظمة التحكم استنادًا إلى عينة تمثيلية من المواد، والمعايير المستهدفة المقبولة للألياف، وظروف الموقع الفعلي.

تواصل مع فريقنا الرائع اليوم للحصول على تقدير سعر لآلة التقطيع.
اتصل بنا