


 Entrega rápida
 Confiável
 Certificado
 Com experiênciaEntrega rápidaConfiávelCertificadoCom experiência
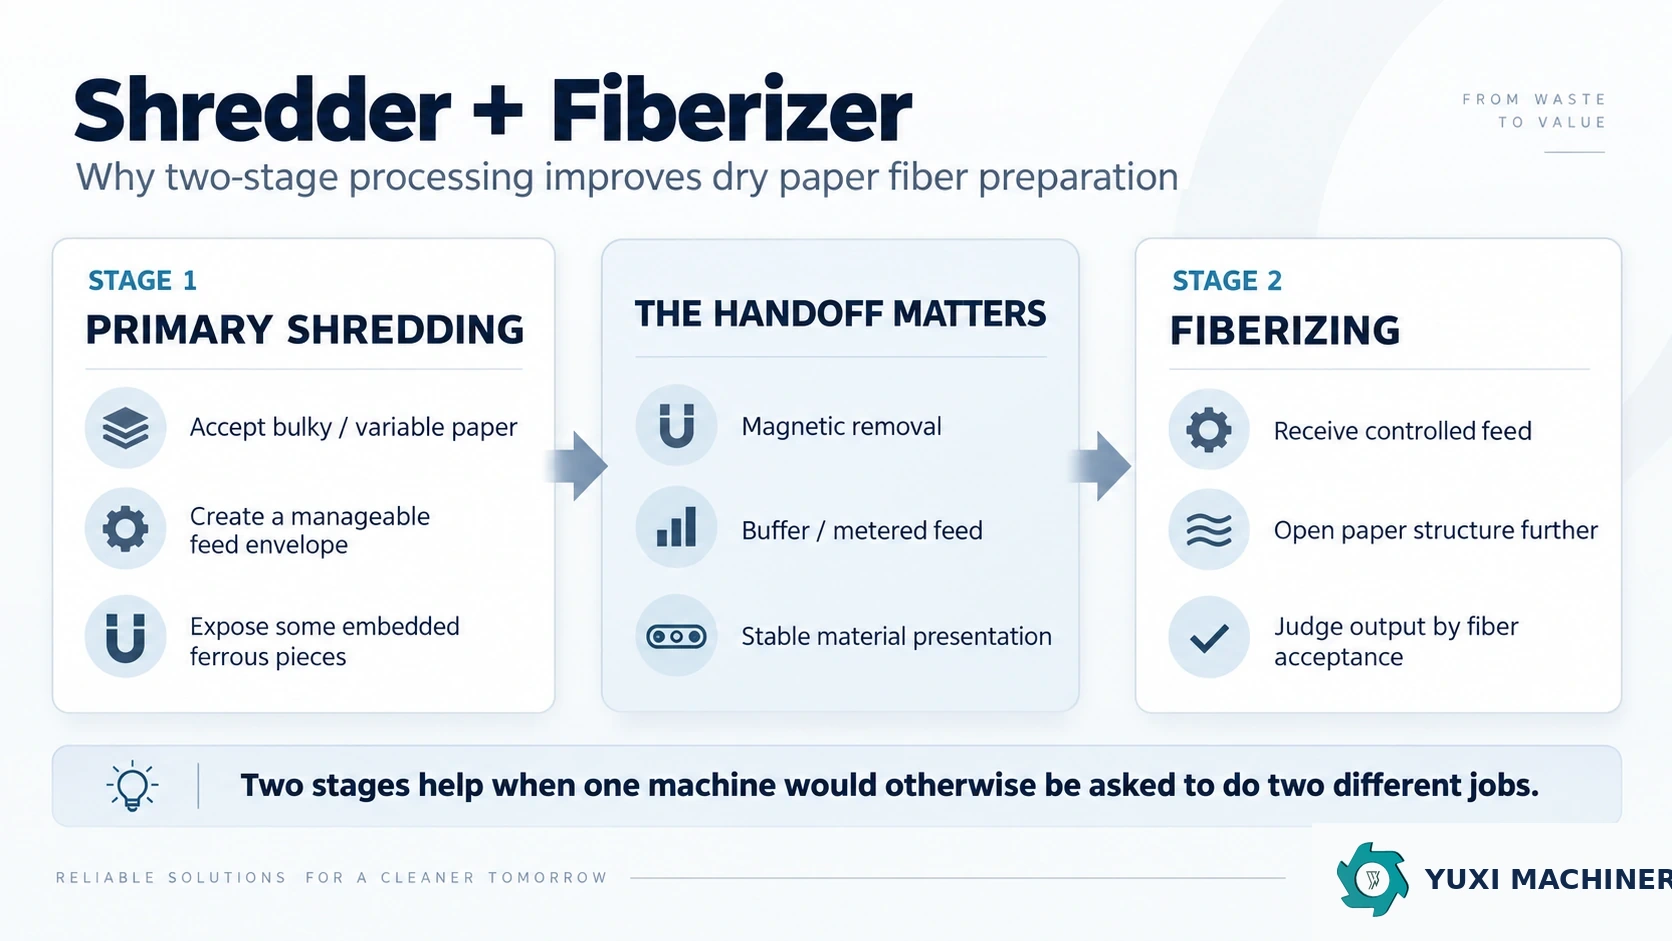
Os dois estágios têm funções diferentes, mas é na interface entre eles que se decide se a estabilidade da linha será mantida ou perdida.
O Linha de reciclagem de celulose de papel usado explica todo o processo mecânico a seco. Este guia evita deliberadamente repetir todo o fluxo do processo. Ele se concentra em uma questão mais específica relacionada ao comprador e à engenharia de processos: O que precisa ocorrer entre a trituração primária e a fibração secundária para que a linha de produção funcione de maneira previsível?
“A expressão ”papel picado” é muito vaga para ser usada como especificação de interface. A etapa posterior não recebe apenas um tamanho nominal de partículas; ela recebe uma combinação variável de geometria dos pedaços, densidade aparente, umidade, ligações, metal exposto, partículas finas e taxa de alimentação.
Portanto, uma transferência adequada define quatro aspectos: a condição na saída do triturador primário, a forma como o material ferroso exposto é apresentado para remoção, como os picos de fluxo de curta duração são amortecidos e como o dosador do fibrizador é regulado. Se esses aspectos não forem definidos, cada máquina individual pode parecer ter sido selecionada corretamente, enquanto a linha conectada permanece instável.
A etapa primária deve produzir um fluxo que o sistema de separação e transferência seja capaz de processar. Não se deve esperar que ela produza fibra pronta. Para livros volumosos, caixas de papelão, tubos ou papéis irregulares, um triturador de eixo duplo pode ser avaliada como a fase de abertura bruta, mas a vazão necessária deve ser definida a partir da interface a jusante, e não com base em uma meta genérica do tipo “quanto menor, melhor”.
| Item de transferência | O que definir | Por que isso é importante a jusante |
|---|---|---|
| Pedaços normais maiores | Tamanho máximo de tira, pedaço, seção de livro ou peça de caixa após a redução primária | Peças de grandes dimensões podem atravessar pontos de transferência ou entrar no fibrizador de forma irregular |
| Pedaços longos e flexíveis | Se restarem tiras longas ou resíduos após a trituração | Pedaços longos podem se enrolar, formar pontes ou interferir na alimentação dosificada |
| Comportamento em massa | Comportamento solto, fofo, compactado ou com recuperação elástica | O comportamento do material a granel afeta a profundidade da esteira transportadora, o volume do reservatório tampão e a consistência do alimentador |
| Contaminantes expostos | Grampos, clipes, fios ou outras peças ferrosas que ficam visíveis após a abertura | A separação magnética só funciona com materiais que sejam expostos de forma eficaz ao campo magnético |
| Umidade / terrenos difíceis | Umidade normal e elevada, revestimentos, cola e laminados | Esses fatores podem alterar o fluxo, o enrolamento, o carregamento e o estado final da fibra |
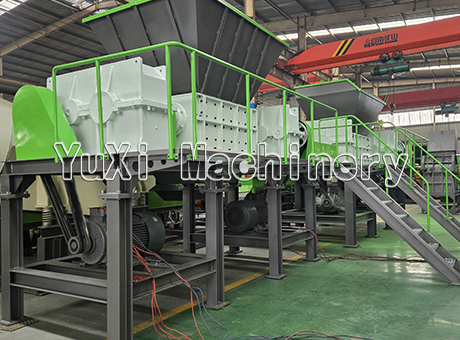
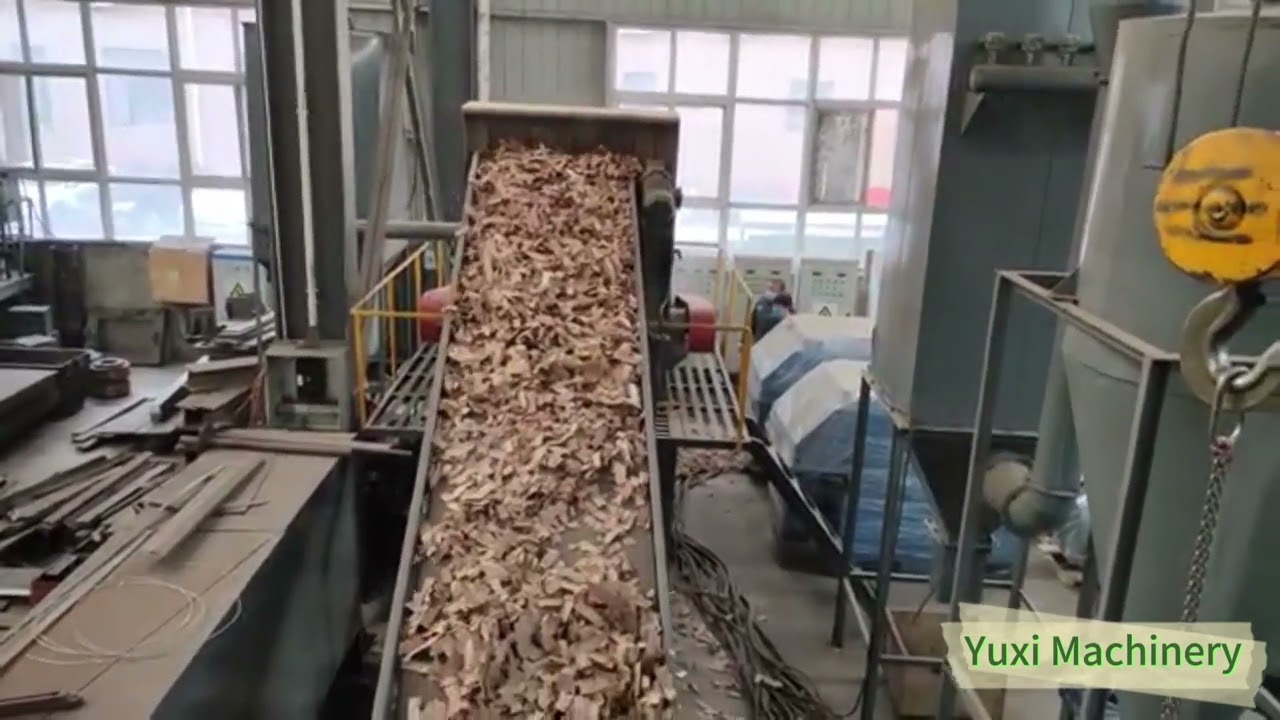
Colocar um ímã entre as máquinas não é suficiente. O material deve chegar em uma condição que deixe as peças ferrosas expostas, em vez de enterrá-las em aglomerados densos de papel. A abertura primária, a profundidade da esteira transportadora e a distribuição do material afetam a apresentação magnética.
É também por isso que a etapa primária não deve ser avaliada apenas pelo tamanho do material descarregado. Um fluxo um pouco mais grosso, mas bem disperso, pode ser mais fácil de inspecionar e separar do que um fluxo denso e irregular, que contenha pedaços menores, mas com má apresentação.
A alimentação de papel raramente é perfeitamente constante. Livros, folhas soltas, caixas de papelão e feixes compactados podem causar pequenas variações no fluxo de massa, mesmo quando o operador realiza a alimentação de maneira consistente. Um reservatório pode absorver essas pequenas flutuações, de modo que o desfibrador não seja forçado a acompanhar cada pico de fluxo a montante.
Um buffer maior não substitui o equilíbrio da linha. Ele apenas dá mais tempo. Se a descarga primária média exceder a taxa de aceitação sustentada do fiberizador, o buffer acabará por se encher.
O fibrizador deve receber um fluxo controlado dentro de sua faixa prática de alimentação. O separado Guia sobre máquinas de fibrização de papel aborda a função de abertura secundária com mais detalhes; no nível da interface, o requisito principal é uma carga repetitiva, em vez da alternância entre falta de carga e sobrecarga.
Controles úteis podem incluir um alimentador de velocidade variável, feedback do nível do reservatório, lógica de pausa/reinício a montante e alarmes para acúmulo anormal. A arquitetura exata do controle depende de cada projeto, mas o objetivo operacional é o mesmo: manter o estágio secundário dentro de uma faixa de operação estável por tempo suficiente para avaliar a verdadeira qualidade da fibra e a produção sustentada.
Uma linha conectada não pode suportar mais do que sua capacidade limite por estágio ou interface. Compare os estágios utilizando o mesmo material e o mesmo período de teste. Não compare a taxa de pico declarada de um triturador com a taxa de produção aceita de um fiberizador medida em condições diferentes.
| Registrar durante o teste | O que isso revela |
|---|---|
| Velocidade de avanço primária | Qual é a quantidade de papel representativo que entra na linha conectada? |
| Tendência do nível do reservatório | Se as tarifas de fornecimento e de distribuição estão, de fato, equilibradas |
| Condições de alimentação do Fiberizer | Independentemente de o material chegar de forma contínua, em picos ou com períodos de escassez |
| Saída de fibra aceita | A velocidade que atende aos critérios acordados para a fibra de downstream |
| Tempo de interrupção | Perdas decorrentes da limpeza de pontes, embalagem, contaminação, manutenção de telas e outras paradas |
Se a tecnologia secundária em si ainda estiver em fase de seleção, utilize o Comparação entre o fiberizador e o moinho de martelos para essa decisão, em vez de incluir a seleção do tipo de máquina na especificação da transferência.
Uma solicitação de cotação prática deve traduzir a interface em condições mensuráveis. O fornecedor deve saber o que chega na primeira etapa, o que pode restar após a trituração primária, como o material será separado e armazenado temporariamente, e o que o desfibrador deve, em última instância, aceitar.
| Campo de solicitação de cotação | Informações a serem fornecidas | Provas úteis de aceitação |
|---|---|---|
| Feed representativo | Tipos de papel comuns, além dos piores tipos de livros, caixas de papelão, tubos, encadernações, fitas adesivas, revestimentos e umidade | Fotos, dimensões e amostra representativa do material |
| Descarga primária | Limites aceitáveis para o envelope da peça e para peças longas/embalagem | Descarga observada durante o teste com o aparelho conectado |
| Remoção de metais ferrosos | Grampos, clipes ou fios previstos e os locais onde ficam expostos | Apresentação do material na inspeção do ímã e dos contaminantes removidos |
| Tanque de compensação e medição | Comportamento esperado do pico e resposta de controle necessária | Tendência do reservatório e alimentação estável a jusante durante operação contínua |
| Aceitação da fibra | Pedaços residuais de papel, partículas finas, contaminação visível, umidade e comportamento a granel | Amostra representativa de fibra aprovada e registro de produção aceita |
| Interface do site | Percurso da oficina, autorização de serviço, tensão e frequência | Plano aprovado e lista de componentes elétricos/de interface |
A redução do tamanho do papel a seco e a abertura das fibras também podem gerar material combustível fino. Para projetos nos EUA, analise as medidas específicas do processo relativas à captura de poeira, limpeza e controle de ignição, levando em conta o layout real e os requisitos aplicáveis; a OSHA inclui o papel e a celulose entre os materiais que podem gerar riscos relacionados à poeira combustível. Consulte Orientações da OSHA sobre poeira combustível.
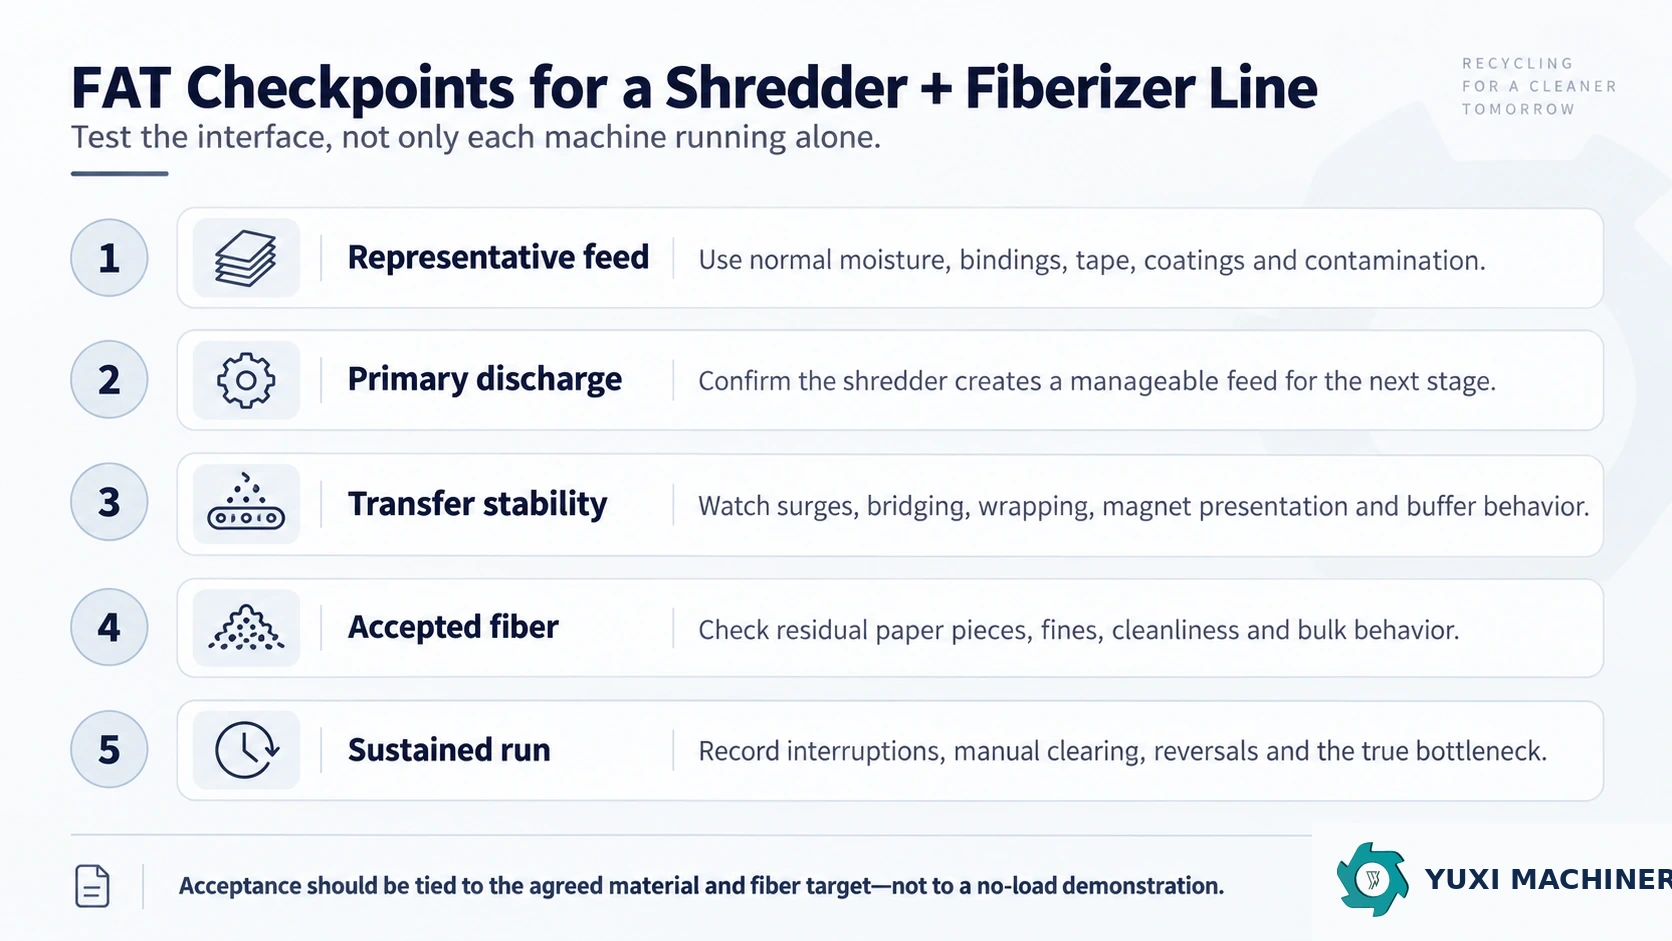
Um teste FAT em linha conectada deve comprovar o funcionamento da interface com material representativo, e não apenas demonstrar que cada máquina pode operar isoladamente.
Inclua a faixa normal de umidade, ligantes, fita adesiva, revestimentos e contaminação. Uma amostra limpa e selecionada manualmente é útil para verificações de comissionamento, mas constitui uma evidência fraca quanto à estabilidade da produção.
Verifique se o material sai do triturador dentro da faixa de alimentação acordada e se as peças ferrosas estão de fato sendo encaminhadas ao separador. Registre casos de emaranhamento, formação de pontes e aglomerados anormais, em vez de considerá-los problemas atribuíveis ao operador.
Um tampão estável deve oscilar dentro de uma faixa de operação. Uma tendência de aumento ou queda contínua é indício de incompatibilidade entre estágios, problemas no controle do alimentador ou carga instável a montante.
Registre se o estágio secundário recebe uma alimentação contínua e dosada. A falta repetida de material, picos de fluxo ou alimentação manual devem ser registrados como observações do teste, pois afetam tanto a produção aceita quanto a condição final da fibra.
Não relate apenas um pico de taxa de curta duração. Registre a fibra aceita, o tempo de execução e as interrupções ao longo do mesmo período de teste, para que o gargalo fique visível.
| Sintoma observado | Provável dúvida sobre a interface |
|---|---|
| A qualidade da fibra muda sempre que a forma da ração muda | O fiberizador está recebendo uma alimentação suficientemente controlada, ou a geometria a montante está alterando diretamente sua carga? |
| O buffer fica cheio o tempo todo | A taxa de aceitação a jusante é inferior à taxa primária sustentada? |
| O Fiberizer fica sem alimentação repetidamente | A alimentação, a lógica do sensor ou a descarga a montante apresentam funcionamento intermitente? |
| O ímã remove pequenas peças de metal, embora se saiba que há grampos presentes | As peças ferrosas estão expostas e bem espalhadas antes da separação? |
| A liberação manual é frequente nos pontos de transferência | Será que as peças longas, o material de embalagem, a geometria da esteira transportadora ou o acesso estão causando o verdadeiro gargalo? |
Se o papel já chega uniformemente preparado, solto e dentro da capacidade prática de recebimento do desfibrador, a adição de um triturador primário separado pode trazer poucos benefícios. O processamento em duas etapas se justifica por uma divisão real de tarefas — e não pela ideia de que mais máquinas significam automaticamente maior rendimento ou fibra de melhor qualidade.
A descarga primária deve estar dentro de um intervalo de alimentação definido que o sistema de transferência, a separação magnética e o desfibrador possam aceitar de forma consistente. O objetivo é garantir uma alimentação estável para a etapa seguinte, e não obter os menores pedaços de papel possíveis.
Não existe um volume de buffer universal. Ele deve absorver as variações normais de alimentação a curto prazo, sem se tornar um ponto de armazenamento que oculte um desequilíbrio crônico de capacidade. O tamanho correto depende do formato real do papel, do padrão de picos de demanda, do controle da esteira transportadora e da taxa de aceitação do desfibrador.
A alimentação dosimetrada reduz a alternância entre falta de material e excesso de carga. Uma taxa de alimentação mais consistente oferece ao estágio secundário uma melhor chance de manter uma condição operacional estável e facilita a identificação do verdadeiro gargalo durante os testes.
Faça a correspondência entre elas utilizando dados contínuos de linha conectada, em vez de especificações isoladas das máquinas. Registre a taxa de alimentação primária, a produção de fibra aceita, o comportamento do nível do buffer e o tempo de interrupção. A taxa de produção prática da linha é limitada pela etapa ou interface que não consegue manter a condição operacional acordada.
Uma FAT deve submeter um papel representativo às etapas conectadas e verificar as condições de descarga primária, o desempenho da remoção de metais ferrosos, quando utilizada, o comportamento do tampão e da dosagem, a estabilidade da alimentação do fibrizador, a produção de fibra aceitável e as interrupções ao longo de um período de teste prolongado.
Envie fotos ou amostras representativas do material, a pior forma de alimentação habitual, os contaminantes esperados, as condições exigidas para as fibras, a meta de produção sustentável, as restrições da oficina e as informações locais sobre a rede elétrica. A YUXI poderá, então, avaliar a descarga primária, a separação magnética, o armazenamento tampão, a dosagem e a interface do estágio secundário como um único processo integrado.
Limitação técnica: este guia não garante a produtividade, o consumo de energia, a qualidade da fibra nem a adequação para um produto final a jusante. O equipamento e os controles finais devem ser confirmados com base no material representativo, na especificação aceita para a fibra e nas condições reais do local.

Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.
Entre em contato conosco