Fabricante de trituradoras industriales y sistemas de reciclaje - YUXI

 Spanish


 Spanish

 Entrega rápida
 Fiable
 Certificado
 Con experienciaSpanishSpanishEntrega rápidaFiableCertificadoCon experiencia
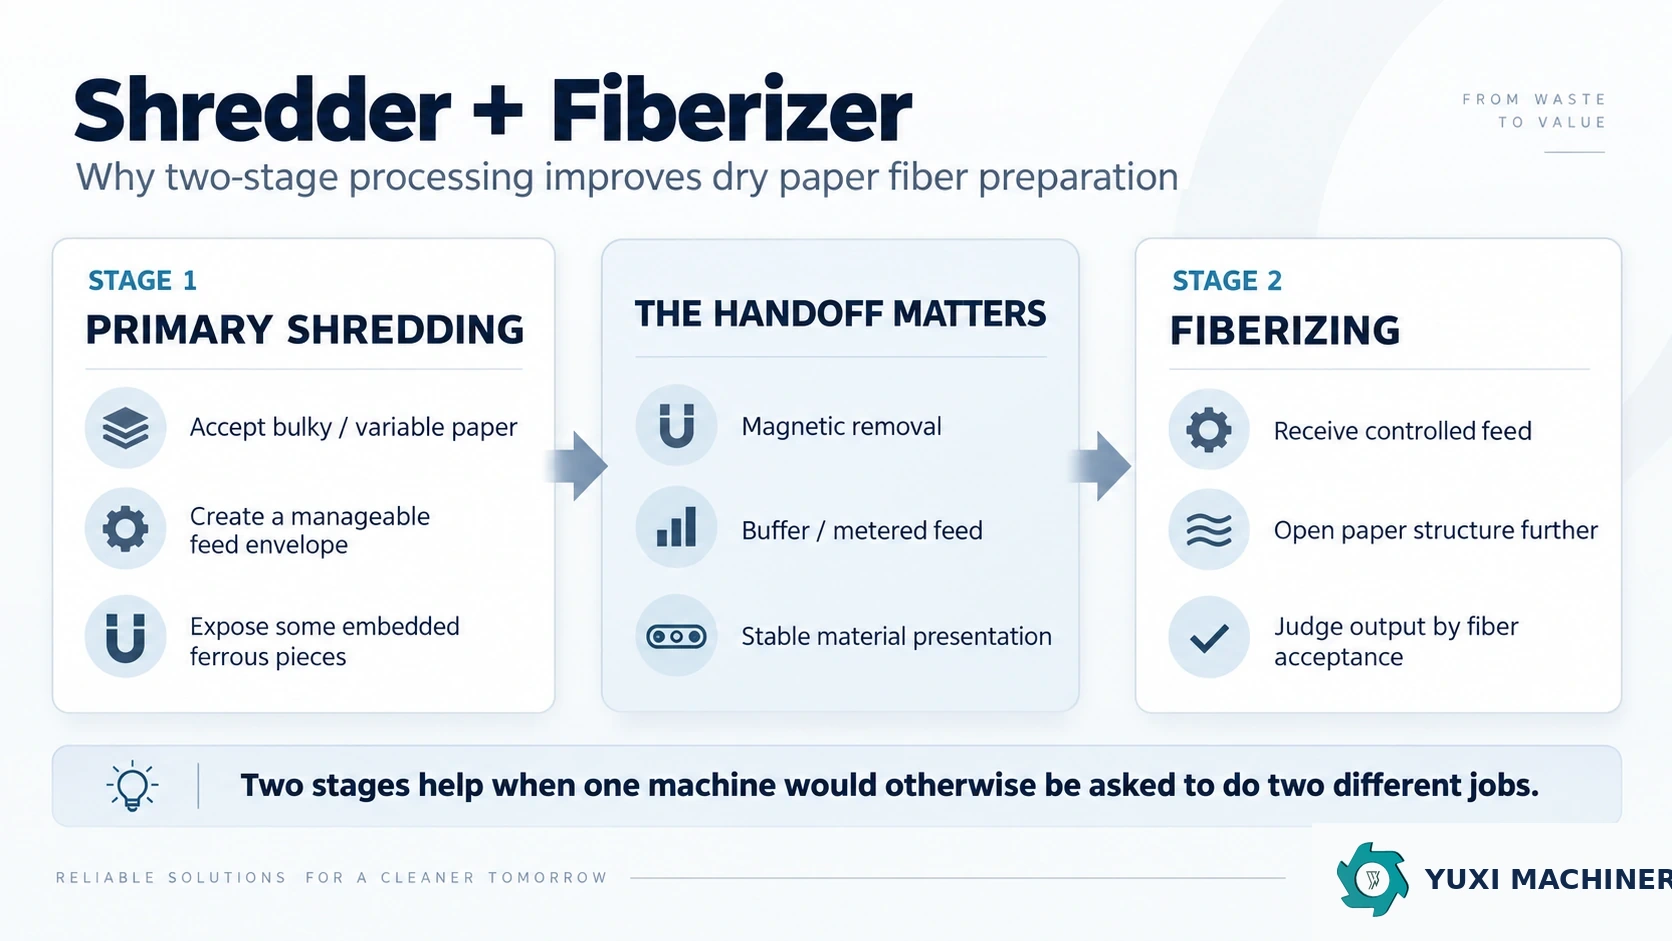
Las dos etapas tienen funciones distintas, pero la interfaz entre ellas es lo que determina si se consigue o se pierde la estabilidad de la línea.
En línea de reciclaje de celulosa de papel usado explica el proceso mecánico en seco en su totalidad. Esta guía omite deliberadamente la descripción completa del flujo del proceso. Se centra en un problema más específico relacionado con los compradores y la ingeniería de procesos: ¿Qué debe ocurrir entre la trituración primaria y la fibración secundaria para que la línea de producción pueda funcionar de forma predecible?
“El término ”papel triturado» es demasiado impreciso para utilizarlo como especificación de interfaz. La etapa posterior no solo recibe un tamaño nominal de partícula, sino que recibe una combinación variable de geometría de los trozos, densidad aparente, humedad, aglutinantes, metal expuesto, partículas finas y caudal de alimentación.
Por lo tanto, una transferencia adecuada define cuatro aspectos: el estado del material al salir de la trituradora principal, cómo se presenta el material ferroso expuesto para su eliminación, cómo se amortiguan los picos de carga breves y cómo se dosifica el fibrizador. Si estos aspectos no se definen, cada máquina por separado puede parecer correctamente seleccionada, mientras que la línea conectada sigue siendo inestable.
La etapa primaria debe generar una corriente que el sistema de separación y transferencia pueda procesar. No se le debe exigir que produzca fibra acabada. En el caso de libros voluminosos, cajas de cartón, tubos o papel de forma irregular, un trituradora de doble eje Aunque pueda considerarse como la fase de apertura en bruto, el caudal requerido debe definirse a partir de la interfaz aguas abajo, en lugar de basarse en un objetivo genérico del tipo “cuanto menor, mejor”.
| Elemento de traspaso | Qué definir | Por qué es importante para los sectores posteriores |
|---|---|---|
| Las piezas normales más grandes | Tamaño máximo de una tira, un trozo, una sección de libro o una pieza de cartón tras la reducción primaria | Las piezas de gran tamaño pueden atravesar los puntos de transferencia o introducirse en el fibrizador de forma irregular |
| Piezas largas y flexibles | Si quedan tiras largas o restos de encuadernación tras el triturado | Las piezas largas pueden enrollarse, formar puentes o alterar la alimentación dosificada |
| Comportamiento en masa | Comportamiento suelto, esponjoso, compactado o con recuperación elástica | El comportamiento del material a granel influye en la profundidad de la cinta transportadora, el volumen del depósito de almacenamiento y la uniformidad del alimentador |
| Contaminantes expuestos | Grapas, clips, alambre u otras piezas ferrosas que quedan a la vista tras abrir el envase | La separación magnética solo funciona con el material que se presenta correctamente ante el campo magnético. |
| Humedad / pendientes difíciles | Humedad normal y máxima habitual; recubrimientos, colas y laminados | Estos factores pueden influir en el flujo, el enrollado, la carga y el estado final de la fibra. |
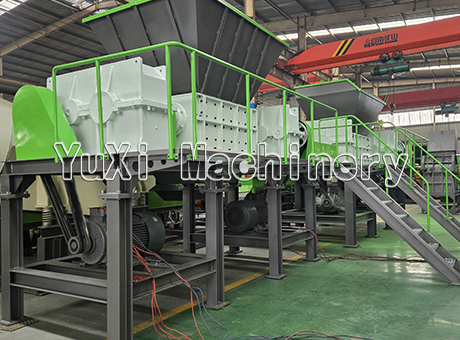
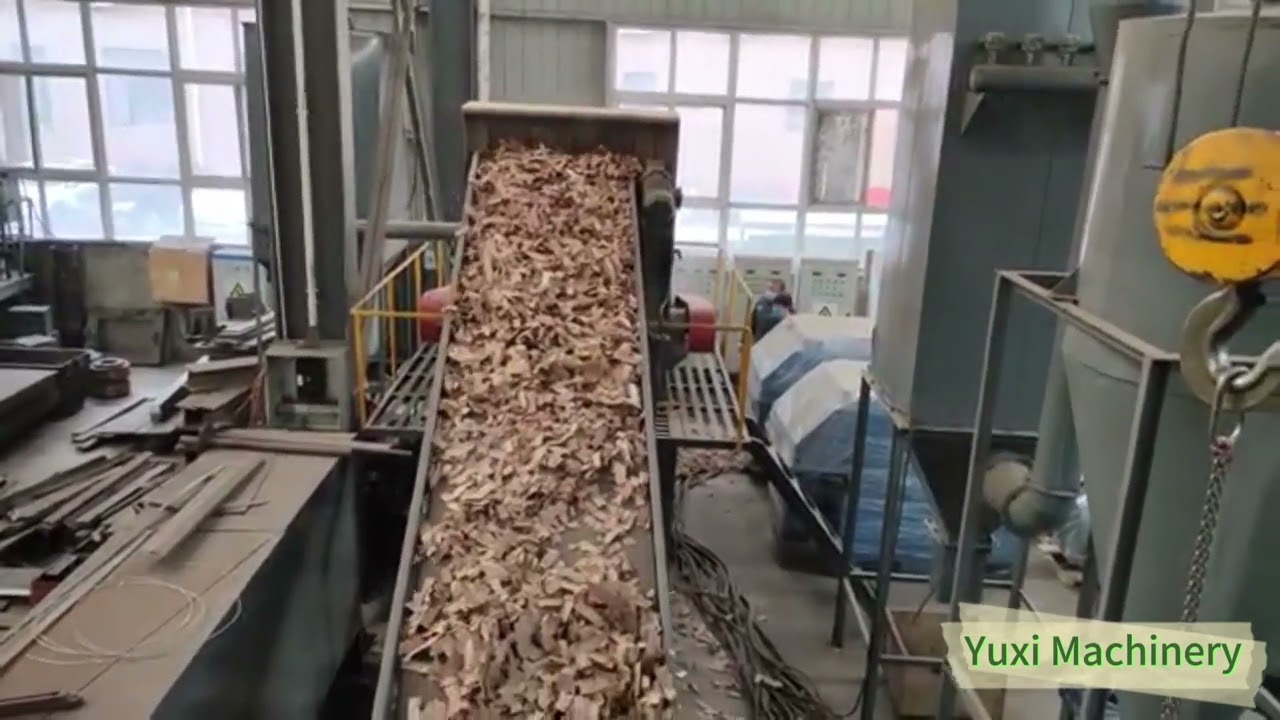
No basta con colocar un imán entre las máquinas. El material debe llegar en unas condiciones que dejen al descubierto las piezas ferrosas, en lugar de quedar sepultadas entre densos montones de papel. La apertura primaria, la profundidad de la cinta transportadora y la distribución del material influyen en la presentación magnética.
Por eso mismo, la etapa primaria no debe evaluarse únicamente en función del tamaño de la descarga. Un flujo ligeramente más grueso, pero bien disperso, puede resultar más fácil de inspeccionar y separar que un flujo denso y desigual que contenga trozos más pequeños, pero que presente una mala distribución.
La alimentación de papel rara vez es perfectamente constante. Los libros, las hojas sueltas, las cajas de cartón y los fardos compactados pueden provocar pequeñas variaciones en el flujo másico, incluso cuando el operario realiza la alimentación de forma uniforme. Un depósito tampón puede absorber esas pequeñas fluctuaciones, de modo que el fibrizador no se vea obligado a seguir cada pico de flujo procedente de la fase anterior.
Un depósito de reserva más grande no sustituye al equilibrio de la línea. Solo permite ganar tiempo. Si el caudal medio de descarga primaria supera la tasa de aceptación sostenida del fibrizador, el depósito de reserva acabará por llenarse.
El fibrizador debe recibir un flujo controlado dentro de su rango de alimentación operativo. El separado Guía sobre la máquina de fibrado de papel trata con más detalle el funcionamiento de la apertura secundaria; a nivel de interfaz, el requisito clave es una carga repetible, en lugar de una alternancia entre falta de carga y sobrecarga.
Entre los controles útiles pueden figurar un alimentador de velocidad variable, información sobre el nivel del depósito de almacenamiento, una lógica de pausa/reinicio en la fase anterior y alarmas en caso de acumulación anómala. La arquitectura de control exacta depende de cada proyecto, pero el objetivo operativo es el mismo: mantener la etapa secundaria dentro de un rango de funcionamiento estable el tiempo suficiente para evaluar la calidad real de la fibra y el rendimiento sostenido.
Una línea conectada no puede soportar más que su etapa o interfaz límite. Compara las etapas utilizando el mismo material y el mismo periodo de ensayo. No compares la tasa máxima declarada de una trituradora con la tasa de producción aceptada de un fibrizador medida en condiciones diferentes.
| Registro durante la prueba | Lo que revela |
|---|---|
| Velocidad de avance primaria | ¿Qué cantidad de papel representativo entra en la línea conectada? |
| Evolución del nivel del depósito de compensación | Si las tarifas de entrada y de salida están realmente equilibradas |
| Condiciones de alimentación del fiberizador | Tanto si el material llega de forma continua, en oleadas o con períodos de escasez |
| Salida de fibra aceptada | La tarifa que cumple los criterios acordados para la fibra de downstream |
| Tiempo de interrupción | Pérdidas derivadas de la limpieza de puentes, el envoltorio, la contaminación, el servicio de cribado y otras paradas |
Si aún se está seleccionando la tecnología secundaria en sí, utiliza el Comparación entre el fibrizador y el molino de martillos para esa decisión, en lugar de incluir la selección del tipo de máquina en la especificación del traspaso.
Una solicitud de presupuesto práctica debe traducir los requisitos en condiciones cuantificables. El proveedor debe saber qué material llega en la primera fase, qué puede quedar tras la trituración primaria, cómo se separará y almacenará temporalmente el material, y qué debe aceptar finalmente la máquina de desfibrado.
| Campo «Solicitud de presupuesto» | Datos que hay que facilitar | Pruebas útiles de aceptación |
|---|---|---|
| Alimentación representativa | Los tipos de papel habituales, además de los libros normales de peor calidad, las cajas de cartón, los tubos, las encuadernaciones, la cinta adhesiva, los recubrimientos y la humedad | Fotografías, dimensiones y muestra representativa del material |
| Descarga primaria | Límites admisibles para el tamaño de las piezas y para las piezas largas o envueltas | Descarga observada durante la prueba con el dispositivo conectado |
| Eliminación de metales ferrosos | Grapas, clips o alambre que se esperan encontrar y los puntos en los que quedan al descubierto | Presentación del material en el «magnet plus» e inspección de los contaminantes eliminados |
| Tanque de compensación y dosificación | Comportamiento previsto de las puntas de tensión y respuesta de control requerida | Tendencia del tampón y alimentación estable en la fase posterior durante un funcionamiento prolongado |
| Aceptación de la fibra | Restos de papel, partículas finas, contaminación visible, humedad y comportamiento a granel | Muestra representativa de fibra homologada y registro de producción aceptada |
| Interfaz del sitio web | Recorrido por el taller, espacio libre para el mantenimiento, tensión y frecuencia | Plano aprobado y lista de componentes eléctricos y de interfaz |
La trituración en seco del papel y la apertura de las fibras también pueden generar material combustible fino. En el caso de los proyectos en EE. UU., se deben revisar las medidas específicas del proceso relativas a la captación de polvo, la limpieza y el control de la ignición, teniendo en cuenta la disposición real de las instalaciones y los requisitos aplicables; la OSHA incluye el papel y la pasta de papel entre los materiales que pueden generar riesgos relacionados con el polvo combustible. Véase Directrices de la OSHA sobre el polvo combustible.
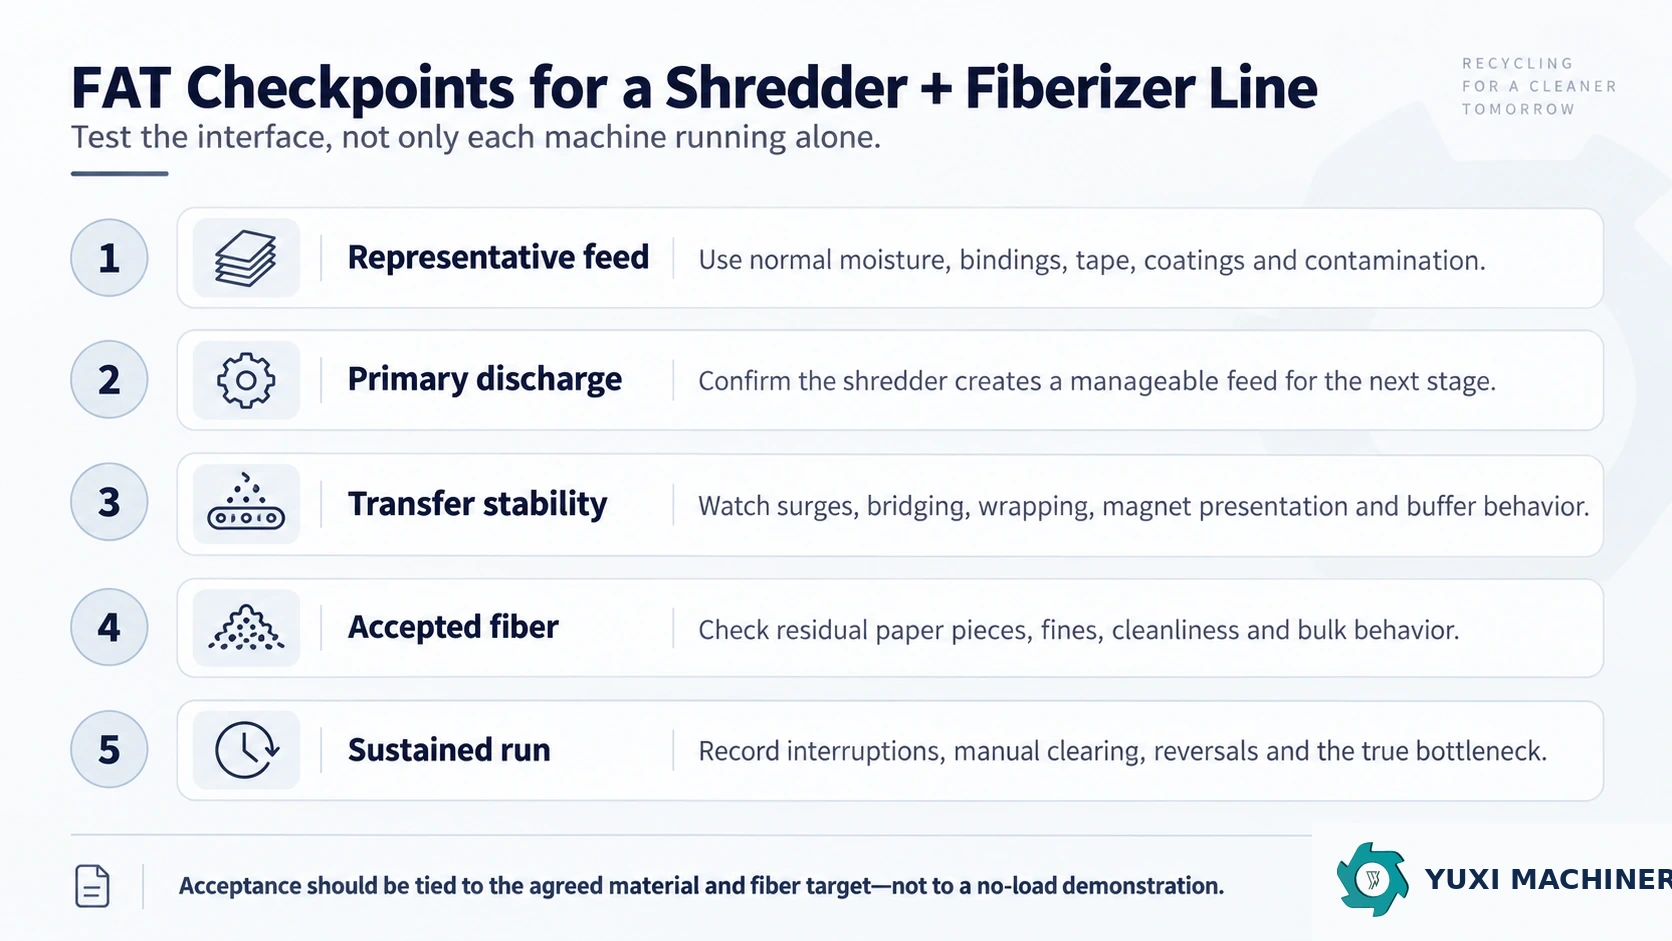
Una prueba FAT con las líneas conectadas debería comprobar el funcionamiento de la interfaz con material representativo, y no limitarse a demostrar que cada máquina puede funcionar por separado.
Incluye el rango normal de humedad, aglutinantes, cinta adhesiva, recubrimientos y contaminación. Una muestra limpia seleccionada a mano resulta útil para las comprobaciones de puesta en servicio, pero constituye una prueba poco concluyente de la estabilidad de la producción.
Comprueba si el material sale de la trituradora dentro de los límites de alimentación acordados y si las piezas ferrosas quedan realmente expuestas al separador. Anota los casos de enredos, puentes y aglomeraciones anómalas, en lugar de considerarlos problemas atribuibles al operario.
Un búfer estable debe oscilar dentro de un rango de funcionamiento. Una tendencia al alza o a la baja continuada es indicio de un desajuste de etapas, de problemas en el control del alimentador o de una carga en la etapa anterior inestable.
Anota si la etapa secundaria recibe una alimentación dosificada continua. Las interrupciones repetidas del suministro, los picos de caudal o el empuje manual deben registrarse como observaciones de la prueba, ya que afectan tanto al rendimiento aceptado como al estado final de la fibra.
No te limites a informar de un pico de velocidad breve. Registra la fibra aceptada, el tiempo de funcionamiento y las interrupciones durante el mismo periodo de prueba para que el cuello de botella sea visible.
| Síntoma observado | Posible pregunta sobre la interfaz |
|---|---|
| La calidad de la fibra varía cada vez que cambia la forma del pienso. | ¿Recibe el fibrizador una alimentación suficientemente controlada, o es la geometría de las secciones anteriores la que modifica directamente su carga? |
| El búfer se va llenando continuamente | ¿Es la tasa de aceptación posterior inferior a la tasa primaria sostenida? |
| Fiberizer se queda sin comida una y otra vez | ¿El alimentador, la lógica del sensor o la descarga aguas arriba presentan un funcionamiento intermitente? |
| El imán retira pequeños objetos metálicos, aunque se sabe que hay grapas presentes. | ¿Se exponen y se distribuyen adecuadamente las piezas ferrosas antes de la separación? |
| En los puntos de transbordo es habitual que se realicen comprobaciones manuales | ¿Son las piezas largas, el material de embalaje, la geometría de la cinta transportadora o el acceso lo que está provocando el verdadero cuello de botella? |
Si el papel ya llega preparado de manera uniforme, suelto y dentro de los límites prácticos de recepción del desmenuzador, añadir una trituradora primaria independiente puede aportar pocos beneficios. El procesamiento en dos etapas se justifica por una división real de tareas, y no por la idea de que un mayor número de máquinas signifique automáticamente un mayor rendimiento o una fibra de mejor calidad.
La descarga primaria debe situarse dentro de unos límites de alimentación definidos que el sistema de transferencia, la separación magnética y el desfibrador puedan aceptar de forma constante. El objetivo es garantizar una alimentación estable a la siguiente etapa, no obtener trozos de papel lo más pequeños posible.
No existe un volumen de amortiguación universal. Debe absorber las variaciones normales a corto plazo en la alimentación sin convertirse en un punto de almacenamiento que oculte un desajuste crónico de capacidad. El tamaño adecuado depende del formato real del papel, el patrón de picos de volumen, el control de la cinta transportadora y la tasa de aceptación del desmenuzador.
La alimentación dosificada reduce la alternancia entre la falta de material y la sobrecarga. Un caudal de alimentación más constante permite que la etapa secundaria mantenga mejor unas condiciones de funcionamiento estables y facilita la identificación del verdadero cuello de botella durante las pruebas.
Compáralas utilizando datos continuos de la línea conectada, en lugar de valores nominales aislados de las máquinas. Registra la velocidad de alimentación principal, la producción de fibra aceptada, el comportamiento del nivel del búfer y el tiempo de interrupción. La velocidad práctica de la línea viene limitada por la etapa o interfaz que no puede mantener las condiciones de funcionamiento acordadas.
Un FAT debe procesar papel representativo a lo largo de las etapas conectadas y verificar el estado de la descarga primaria, el rendimiento de la eliminación de metales ferrosos (cuando se utilice), el comportamiento de los tampones y los dosificadores, la estabilidad de la alimentación del desfibrador, la producción de fibra conforme a los requisitos y las interrupciones durante un periodo de prueba prolongado.
Envíe fotografías o muestras representativas del material, la peor forma habitual de alimentación, los contaminantes previstos, el estado requerido de la fibra, el objetivo de producción sostenida, las limitaciones de la planta y la información eléctrica local. De este modo, YUXI podrá evaluar la descarga primaria, la separación magnética, el almacenamiento temporal, la dosificación y la interfaz de la etapa secundaria como un único proceso integrado.
Limitación técnica: esta guía no garantiza el rendimiento, el consumo energético, la calidad de la fibra ni la idoneidad para un producto final derivado. Los equipos y controles definitivos deben confirmarse a partir de material representativo, el objetivo de fibra aceptado y las condiciones reales del emplazamiento.

Póngase en contacto con nuestro agradable equipo hoy mismo para obtener una estimación del precio de una trituradora.
Póngase en contacto con nosotros