Tamaño de salida de la trituradora de aluminio: consideraciones clave
El mejor resultado de una trituradora de aluminio no es el trozo más pequeño que la máquina puede producir. Se trata de la distribución granulométrica controlada más gruesa que permita liberar los accesorios necesarios y, al mismo tiempo, alimentar de forma fiable al siguiente separador o horno. La especificación debe incluir los límites de partículas sobredimensionadas y finas, y no solo un tamaño nominal.
Por qué no basta con un único “tamaño objetivo”
Las solicitudes de “aluminio de 50 mm” o “salida de dos pulgadas” parecen precisas, pero dejan sin respuesta las preguntas más importantes. ¿Los 50 mm se refieren al tamaño de la malla, a una dimensión máxima o a la pieza más habitual? ¿Qué cantidad de material puede ser más grande? ¿Qué cantidad puede superar los 10 mm? ¿Son aceptables las tiras largas y finas? Una trituradora puede cumplir con una cifra nominal y, sin embargo, producir un material que resulte difícil de cribar y que sea inestable en un separador de corrientes de Foucault.
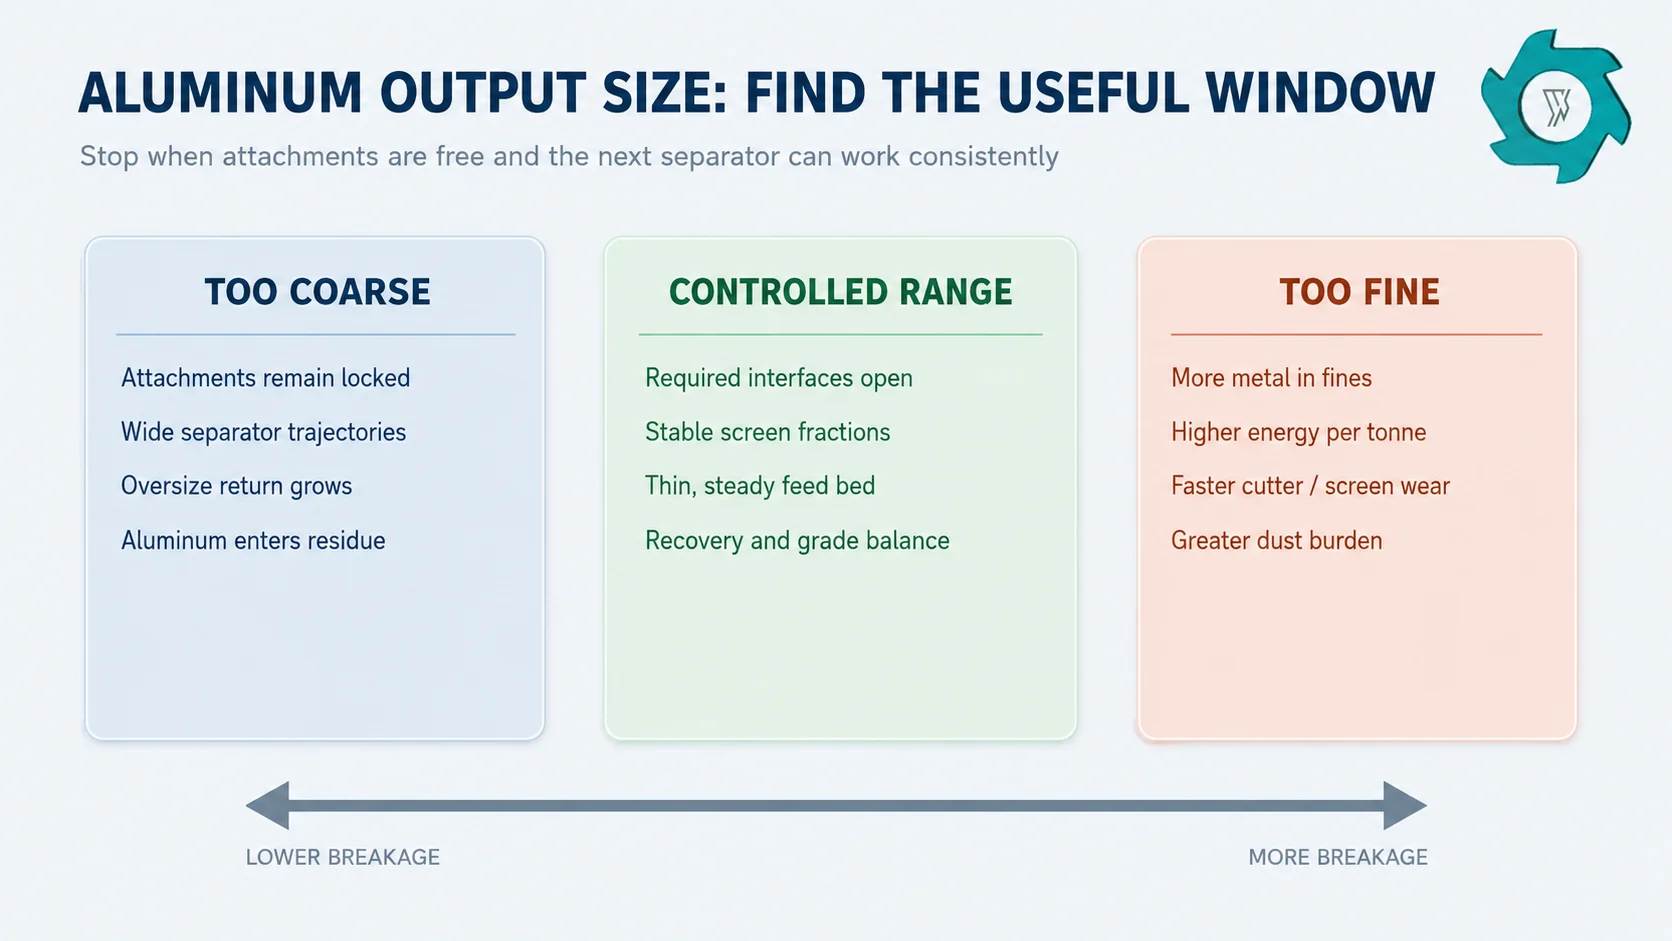
Por lo tanto, el tamaño del producto final es una decisión que depende del sistema. Un tratamiento más grueso suele ahorrar energía y reducir el desgaste, pero los accesorios pueden quedar atascados. Un mayor desmenuzamiento puede dejar al descubierto el acero, el plástico y el caucho, aunque ese mismo trabajo adicional puede convertir el aluminio comercializable en partículas finas. El punto de parada adecuado depende del material de alimentación y de la siguiente operación del comprador, no de un valor universal en milímetros.
Este artículo centra el análisis en las disyuntivas que surgen tras la preparación del pienso. Para conocer las normas de inspección relativas a los productos precintados, los cuerpos extraños densos y los piensos prohibidos, consulte el Guía para la preparación de chatarra de aluminio. Para obtener una visión completa de los equipos utilizados, desde la trituración hasta la separación, echa un vistazo a nuestra línea de reciclaje de chatarra de aluminio.
El tamaño de salida debe elegirse de modo que se evite tanto una liberación insuficiente como una rotura innecesaria, sin caer en ninguno de los dos extremos.
Empieza por la liberación y luego deja de romper cosas
La «liberación» consiste en separar el aluminio de cualquier elemento que deba destinarse a otra línea de producción. En los marcos de las ventanas, pueden ser tornillos, polímeros de rotura térmica o goma. En las ruedas y las carcasas, pueden ser contrapesos, válvulas, rodamientos o insertos de acero. Se considera que una primera pasada gruesa ha tenido éxito cuando esos elementos ya están lo suficientemente sueltos como para pasar por el separador previsto.
Los operadores suelen evaluar la liberación basándose únicamente en el producto de aluminio. Esto pasa por alto datos relevantes. Analice muestras de la descarga ferrosa y de los residuos no metálicos. Una pieza grande de aluminio que siga adherida a la goma indica un procesamiento insuficiente. Las partículas pequeñas y limpias de aluminio presentes en los residuos apuntan en la dirección opuesta: se produjo la liberación, pero la línea siguió triturando o la configuración de separación posterior está dejando pasar partículas finas.
Detenga la reducción de tamaño cuando se hayan abierto las interfaces necesarias. Una trituración adicional a partir de ese momento rara vez mejora la separación magnética y puede reducir el rendimiento recuperable. Los perfiles de rotura térmica lo ilustran claramente; el objetivo es liberar el polímero, no triturar ambos materiales. El Guía para el reciclaje de aluminio con rotura de puente térmico analiza ese límite específico del material.
Cómo influye la distribución del tamaño en la separación
La separación magnética requiere una liberación, no una finura extrema
Un imán no puede retirar el acero que queda encerrado en aluminio o atrapado en un conjunto compacto. Sin embargo, una vez que quedan al descubierto los elementos de fijación y los insertos de acero, reducir considerablemente el tamaño del aluminio no mejora automáticamente la captación. La posición del imán, la profundidad de la carga y la distancia respecto al lecho de material cobran igual de importancia.
La separación por corrientes de Foucault funciona dentro de un rango de funcionamiento
El rendimiento de las corrientes de Foucault no depende únicamente de la conductividad. La masa de la pieza, su forma, la velocidad de la cinta transportadora, el ajuste del rotor, la trayectoria y el espesor del lecho de alimentación interactúan entre sí. Las tiras largas, las virutas normales y las partículas finas similares al polvo no salen de la cinta de la misma manera. Al alimentar los tres tipos a la vez, se obliga a una posición del separador a gestionar trayectorias incompatibles.
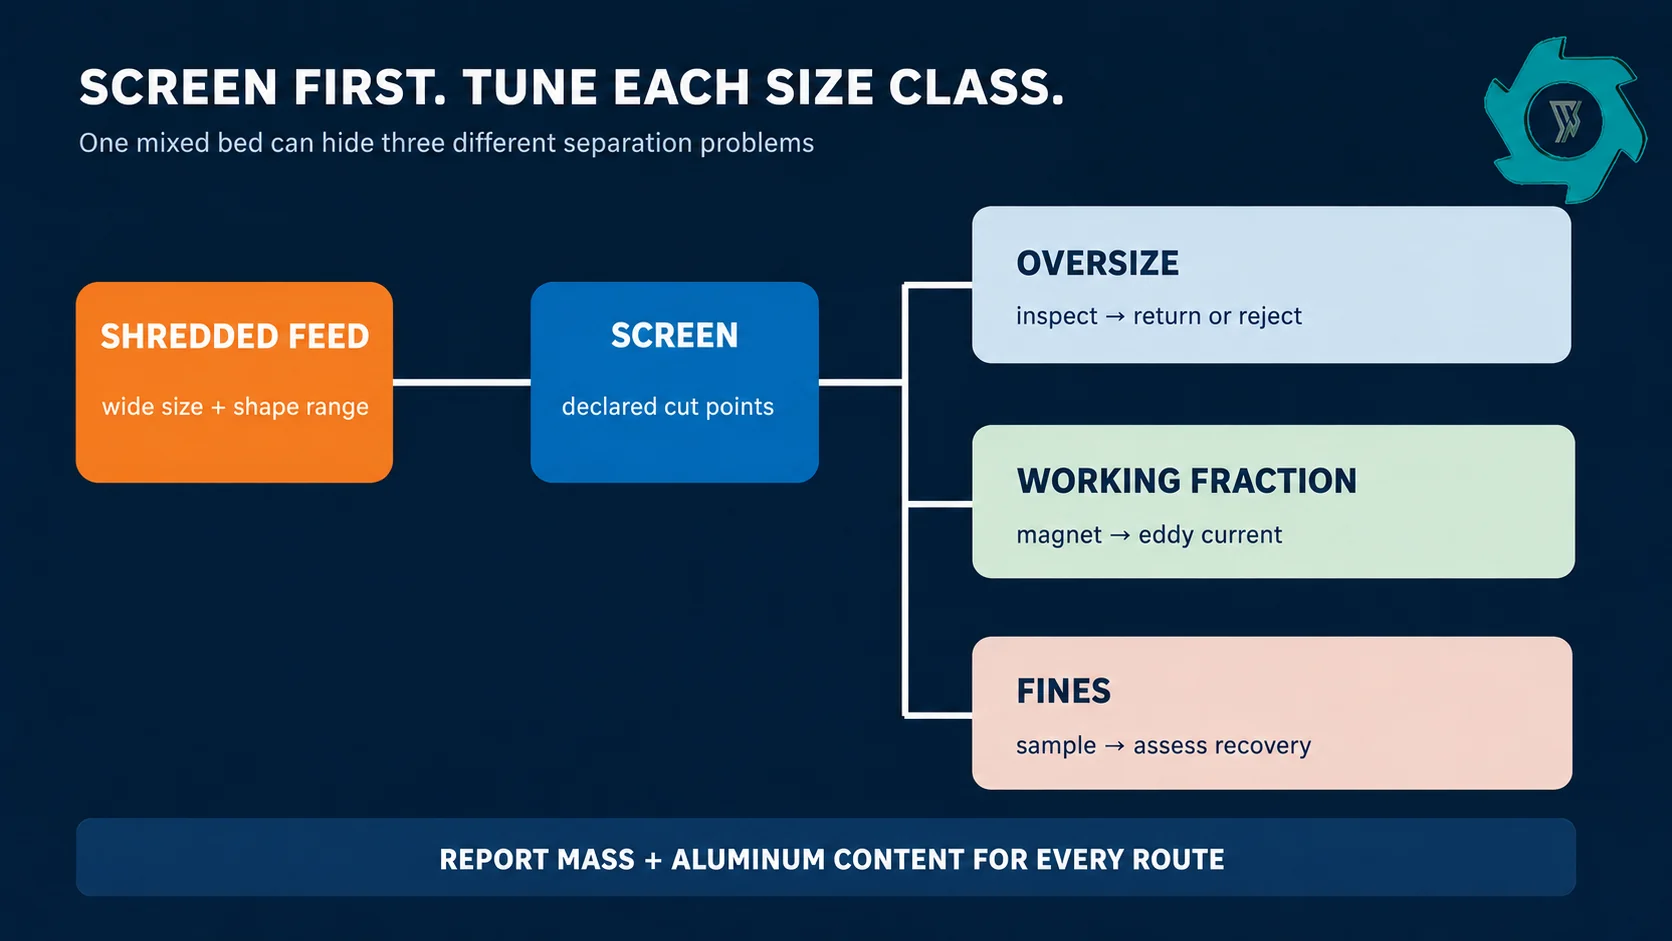
La clasificación en dos o tres clases de tamaño aprovechables suele aportar más valor que una etapa adicional de trituración. Cada clase puede alimentarse a una profundidad estable y probarse con sus propios ajustes de cinta transportadora y separador.
La separación de gases se vuelve más delicada a medida que el aluminio se vuelve más ligero
El aire puede eliminar la película, la espuma y los residuos ligeros, pero es posible que se transporten junto con ellos finas escamas de aluminio. En primer lugar, separe la fracción según su tamaño, pese el metal perdido y ajuste el caudal de aire teniendo en cuenta tanto la recuperación como la limpieza.
Separa las clases de tamaño incompatibles antes de aplicar un único ajuste de separador para recuperarlas todas.
El coste oculto de las multas
Los residuos finos no son necesariamente desperdicio. Algunos pueden ser aluminio recuperable, mientras que otros materiales finos pueden ser recubrimientos, suciedad, vidrio, óxido o fragmentos de materiales no metálicos adheridos. El error consiste en tratar toda la fracción de residuos como una pérdida indefinida. Críbalos según un tamaño de corte establecido, toma muestras y determina cuánto aluminio metálico contienen.
Las multas por exceso pueden aumentar:
aluminio que genera polvo o residuos ligeros;
la frecuencia de las pruebas de detección y de mantenimiento;
oxidación superficial por unidad de masa;
pérdidas en la manipulación de materiales en los puntos de trasvase y las reservas;
poder y desgaste sin que ello suponga una mayor liberación.
La OSHA advierte de que el aluminio puede volverse explosivo cuando se encuentra en forma finamente pulverizada.1 Para determinar si el material generado supone un riesgo de polvo combustible y qué medidas de control son necesarias, es preciso realizar una evaluación de riesgos específica para cada emplazamiento y cada material. El manual técnico de la OSHA señala que las partículas combustibles pueden incluir finos, virutas, escamas y partículas de menos de 500 μm, mientras que la explosividad real depende de las propiedades del material y de las condiciones.2 Una investigación del NIOSH en la que se compararon los tamaños de las partículas de polvo de aluminio reveló que las fracciones más finas analizadas eran las más peligrosas.3 Un límite de concentración en la línea de producción no constituye un umbral de seguridad. Los análisis de polvo, la extracción, el mantenimiento de la limpieza y la protección contra explosiones deben ser diseñados por especialistas cualificados para cada instalación.
Por qué un rendimiento menor aumenta el desgaste y el consumo de energía
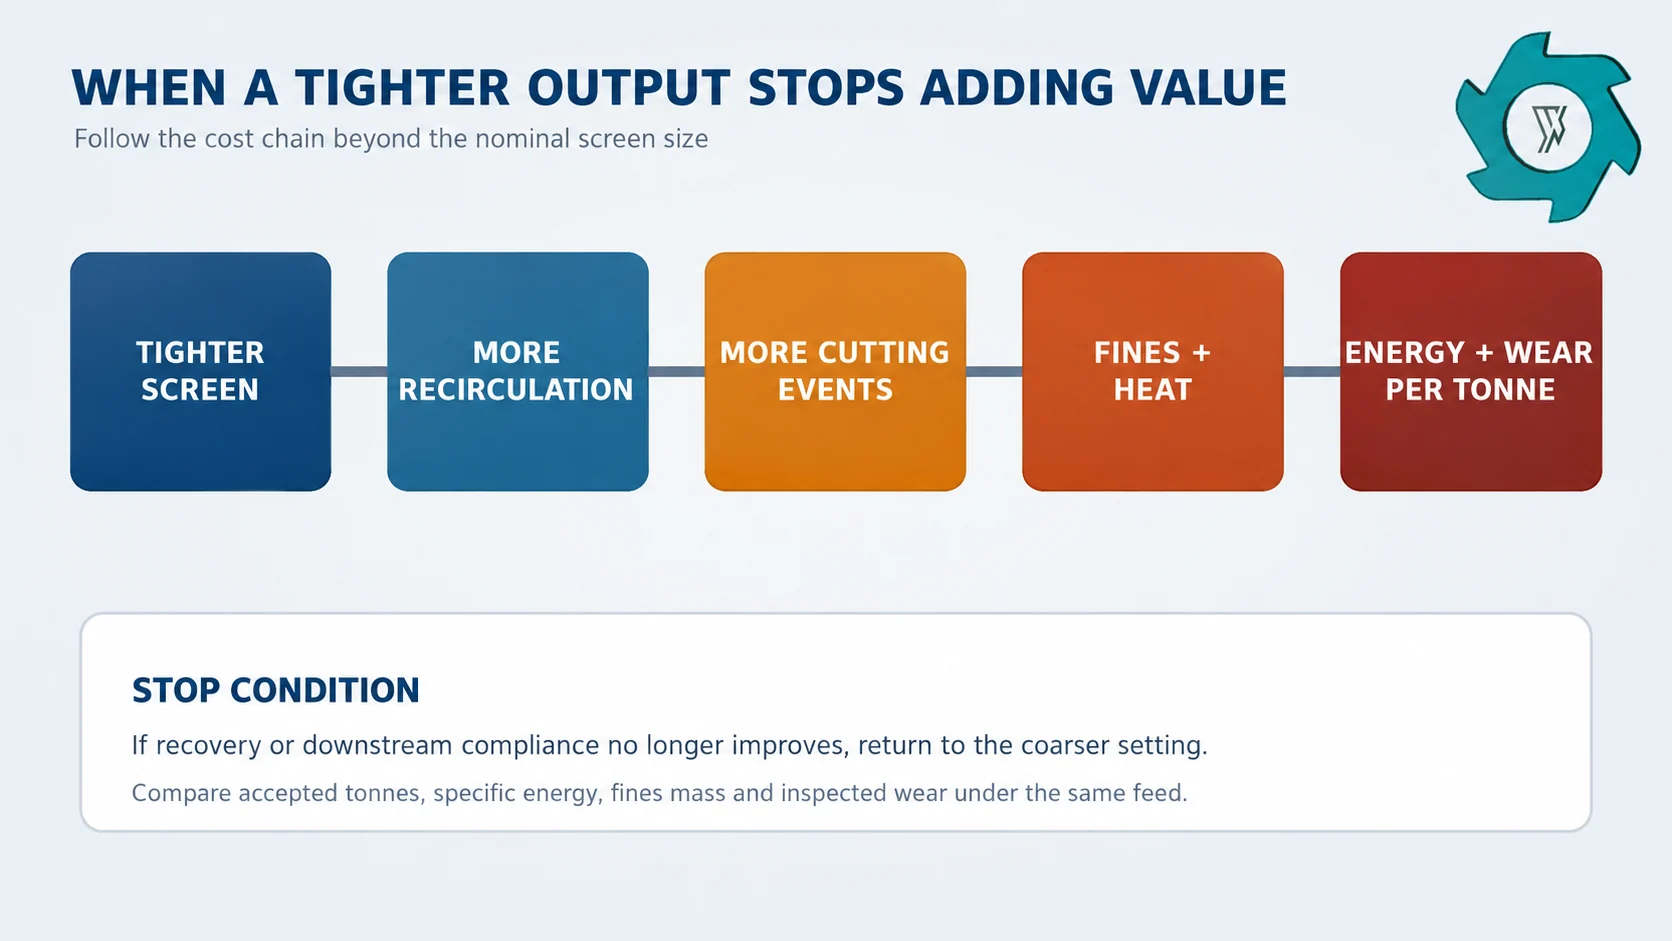
Reducir la misma tonelada mediante un mayor número de operaciones de corte aumenta el contacto entre la chatarra y las superficies de desgaste. Una rejilla más tupida también puede retener el material en la cámara durante más tiempo, lo que provoca una recirculación hasta que las piezas pasan. El resultado puede ser un mayor consumo de potencia, más calor, un redondeo más rápido de los bordes y un mayor desgaste de la rejilla.
La composición del material alimentado puede contrarrestar el efecto del tamaño nominal. Los perfiles limpios y las carcasas fundidas con acero oculto pueden pasar por la misma criba, pero ejercer cargas muy diferentes. Por este motivo, se deben registrar las inspecciones de la cuchilla, la criba y los cojinetes en función de las toneladas aceptadas y la categoría de alimentación.
Una malla más tupida puede provocar una cadena de recirculación, un mayor desgaste, pérdida de metal y mayores costes de mantenimiento.
Elabora un «pasaporte» del tamaño de las partículas, no una afirmación basada en una sola cifra
Una apertura de criba es un ajuste de la máquina. No constituye una descripción completa del material que sale de la línea. Para la puesta en marcha, elabora un «pasaporte de granulometría» para cada receta de alimentación importante. En él deben figurar la masa retenida en una pila corta de cribas acordadas, la pieza máxima recurrente, la cantidad de material largo y plano y la composición de cada clase granulométrica.
No utilices los términos D10, D50 y D90 propios de los ensayos con polvo, a menos que el método de medición sea adecuado para chatarra irregular. Una tira delgada puede pasar en diagonal por una abertura más pequeña que su longitud, mientras que un perfil enrollado de masa similar puede quedarse atascado en ella. En el caso del aluminio triturado, suele ser más fácil de reproducir in situ una tabla de masa retenida junto con una comprobación independiente de la forma.
Campo «Pasaporte»
Récord mínimo
Valor diagnóstico
Masa retenida por la criba
Peso y porcentaje en cada baraja declarada
Indica si la fracción de trabajo es estable o si presenta desviaciones.
Las piezas recurrentes más largas
Longitud y número en una muestra de masa fija
Detecta tiras que, aunque puedan pasar por un cribado, pueden alterar el funcionamiento de las cintas transportadoras o las trayectorias
División en forma plana, rizada o compacta
Categorías sencillas basadas en recuentos con fotos de referencia
Distingue entre un problema de forma y un problema de tamaño nominal
Aluminio libre y fijado
Peso en cada clase de tamaño tras la inspección manual
Identifica el punto en el que otra etapa de transformación podría aportar valor añadido
Partículas finas de metal
Aluminio metálico recuperado de la fracción «menos» declarada
Convierte la “pérdida por polvo” en una oportunidad de recuperación cuantificable
Medir la liberación por clase de tamaño
Un único porcentaje de liberación puede ocultar el lugar exacto en el que se está perdiendo valor. Divide la muestra en clases del mismo tamaño que las utilizadas en la línea de producción. Dentro de cada clase, separa el aluminio libre, el aluminio que aún está adherido a otro material, los contaminantes libres y las piezas compuestas que no se puedan clasificar con claridad.
Liberación aparente de aluminio (%) = masa de aluminio libre ÷ (aluminio libre + aluminio contenido en las piezas compuestas) × 100
El aluminio presente en los materiales compuestos debe medirse o estimarse mediante un método documentado. Utiliza el resultado para comparar dos ajustes en la misma alimentación, no como garantía universal.
Una baja liberación concentrada en el material de gran tamaño favorece un circuito de retorno controlado. Una baja liberación en la fracción útil puede justificar el uso de una cuchilla diferente o una etapa secundaria. Una alta liberación acompañada de finos ricos en aluminio indica que la línea ha superado el punto de trituración útil. Las investigaciones sobre la separación por corrientes de Foucault muestran asimismo que el tamaño de las partículas interactúa con el tipo de material, las condiciones del rotor y la disposición de los polos magnéticos, por lo que no se debe generalizar un único ajuste del separador a toda una amplia distribución.4 Un estudio exhaustivo también señala que el tamaño y la forma de las partículas, así como la presentación del material de alimentación, se encuentran entre las variables que determinan la recuperación de metales no ferrosos.5
Redacta una especificación de salida que se pueda probar
Campo de especificaciones
Qué hay que declarar
Por qué es importante
Fundamentos
Tal y como se fabrica, en seco o tras eliminar la suciedad suelta
Evita que la humedad y la contaminación alteren los resultados de la medición de masa
Fracción de trabajo nominal
Cortes inferiores y superiores de la pantalla
Define el rango que se envía al separador seleccionado
Talla grande
Porcentaje en masa por encima del límite superior
Indica una reducción incompleta o la carga de retorno
Multas
Porcentaje en masa por debajo del límite inferior
Cuantifica la posible pérdida de metal, el polvo y las roturas adicionales
Excepciones de forma
Longitud máxima, planitud o tiras enredadas
Dos objetos pueden atravesar una pantalla de forma diferente a pesar de tener una masa similar
Composición por flujo
Contenido de aluminio, metales ferrosos y no metálicos
Relaciona el control del tamaño con la calidad y la recuperación
Método de muestreo
Tiempo de incremento, masa de la muestra y método de tamizado
Permite comparar los resultados de los proveedores y de las instalaciones
En el caso de perfiles largos, es posible que a la primera trituradora solo se le pida que genere trozos que se alimenten de forma constante. Una segunda etapa debería justificarse por una liberación medida de los accesorios o por un límite de tamaño en la fase posterior del proceso. En el caso de ruedas y piezas de fundición densas, las cargas de choque y el acero extraño pueden influir en el recorrido de forma más determinante que un objetivo de finura; véase el Comparación entre llantas y equipos de aluminio fundido.
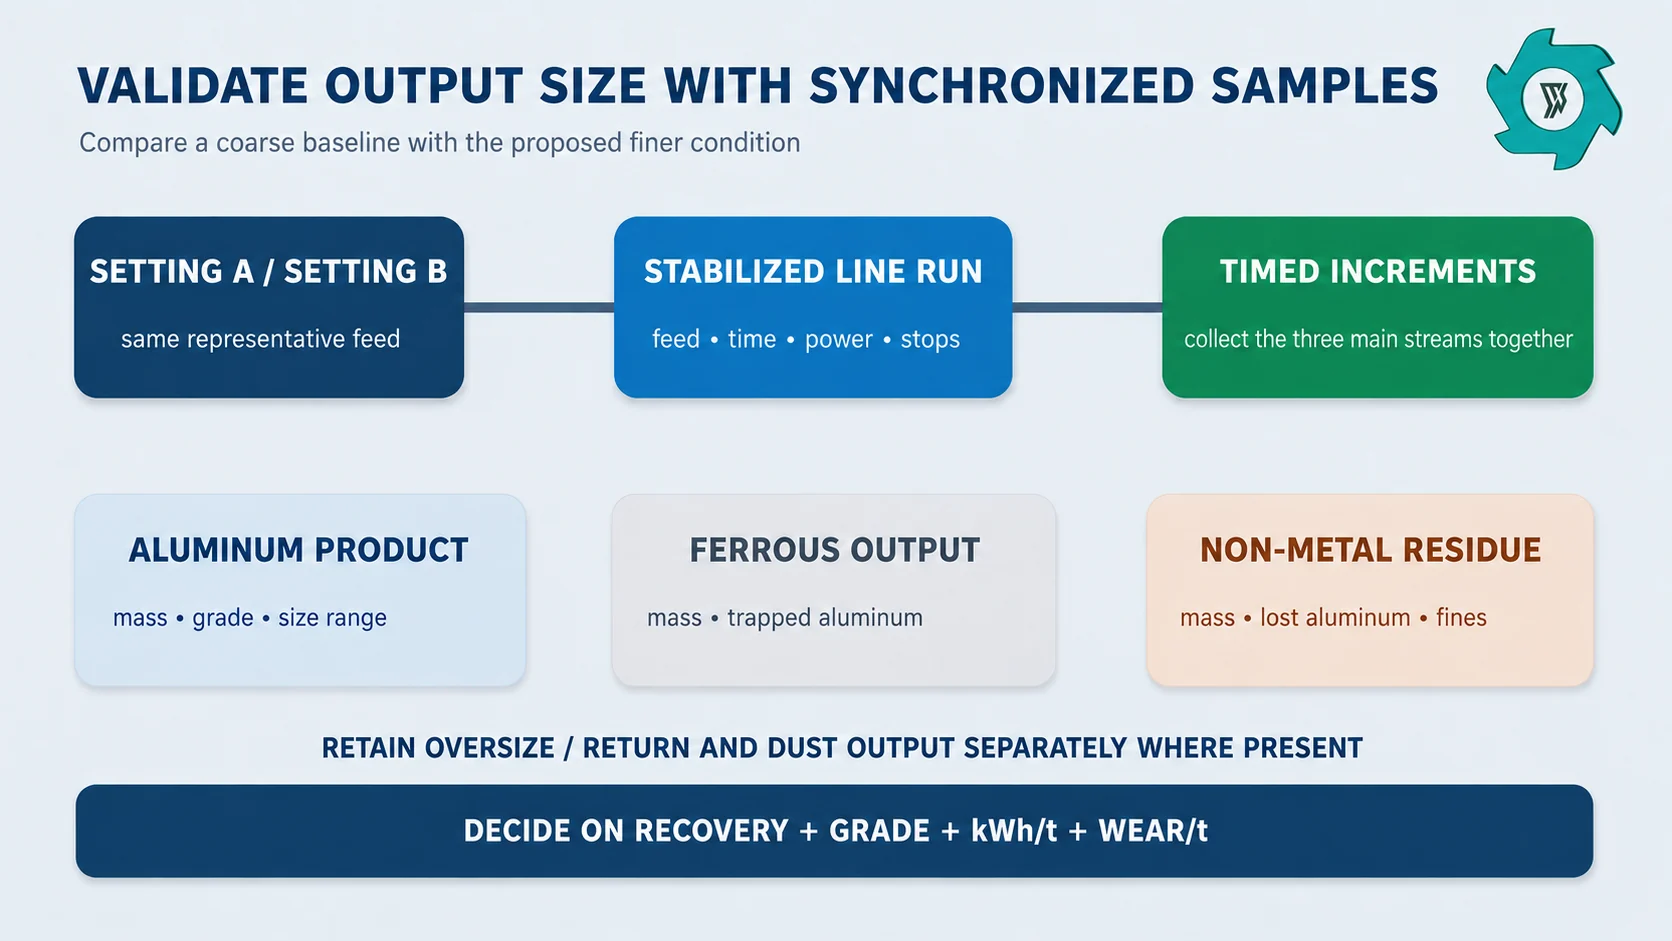
Utiliza una prueba de tres flujos para determinar el punto de corte económico
Realice al menos dos pruebas prácticas con una alimentación representativa —normalmente, una configuración de referencia más gruesa y la configuración más fina propuesta—. Deje que la línea se estabilice. A intervalos de tiempo regulares, recoja muestras del producto de aluminio, del material ferroso y de los residuos no metálicos. Retenga por separado el material sobredimensionado o de retorno y el material recogido por el sistema de captación de polvo, en caso de que existan dichas corrientes.
Para cada condición, anota la masa de materia prima admitida, el tiempo de funcionamiento, la potencia, las inversiones de marcha, las paradas, las fracciones de cribado, las masas de las corrientes y el contenido de aluminio en cada corriente. A continuación, calcula:
Recuperación de aluminio (%) = aluminio presente en el producto comercializable ÷ aluminio presente en la materia prima aceptada × 100
Margen de desgaste por tonelada = (fracción estimada de la vida útil consumida × coste de sustitución de la pieza de desgaste) ÷ toneladas aceptadas
Calcula la fracción de vida útil consumida a partir de un método de inspección repetible, como las dimensiones de la cuchilla, el perfil del filo, las mediciones de la abertura de la rejilla o la pérdida de masa medida. Los resultados de una prueba breve deben presentarse como una estimación y no como un coste de desgaste confirmado a lo largo de la vida útil.
Si no es posible medir directamente el aluminio de la materia prima aceptada, concilia todos los flujos de salida pesados y documenta la incertidumbre del muestreo. No sustituyas la pureza del producto por la recuperación. Se puede obtener un producto más puro simplemente rechazando una mayor cantidad de aluminio.
Que la comparación sea justa
Cambia una variable principal cada vez. Mantén la receta de alimentación, la configuración del cargador, los ajustes del separador y la duración del muestreo lo más constantes posible mientras comparas los ajustes de la trituradora.
Toma varias muestras a intervalos regulares a lo largo de la parte estable del proceso, en lugar de una sola muestra aleatoria de la parte superior de la pila. Inicia y finaliza la recogida de las corrientes de aluminio, ferrosas y de residuos al mismo tiempo. Anota el material que aún se encuentre dentro de la línea en el límite de la prueba; de lo contrario, el stock retenido podría aparecer como una pérdida inexplicable.
Calcula el coste de las roturas adicionales
Variación del valor neto por tonelada aceptada = valor añadido del aluminio recuperado/comercializable − electricidad añadida − desgaste añadido − mano de obra y gestión del polvo añadidas − variación del coste de eliminación
Utiliza los precios reales del contrato y los costes de la obra. No des por sentado que una calidad superior siempre conlleva una prima proporcional, ni que cada kilogramo recuperado de los finos pueda venderse por la misma vía. Este límite económico suele ser el punto en el que un producto técnicamente más puro deja de ser la mejor decisión operativa.
Indicios específicos de la materia prima que indican que el objetivo es erróneo
Pienso principal
Cuando es demasiado grueso, suele tener este aspecto:
Si es demasiado fino, suele tener este aspecto:
Perfiles con rotura de puente térmico
El polímero queda atrapado en el interior de los perfiles
Las virutas de aluminio limpias se incorporan a la fracción ligera junto con el plástico
Ruedas y carcasas de fundición
Los insertos de acero permanecen encerrados; los conjuntos grandes vuelven una y otra vez
Las multas impuestas por Sharp aumentan sin que se produzca una mejora equivalente en la retirada de acero
Aluminio procedente de demoliciones diversas
La goma, los elementos de fijación y los compuestos plegados permanecen unidos
La tierra, los recubrimientos y el vidrio predominan en la fracción de residuos, mientras que la recuperación de aluminio disminuye
Retales de tela sin manchas
Las piezas siguen resultando difíciles de manejar para el horno o el sistema de manipulación acordados
Sin la ventaja de la separación, se produce una mayor pérdida de superficie y de manejabilidad
Láminas y chapas finas
El material suelto forma puentes o no se dosifica de forma uniforme
Aumentan las multas recaudadas y el aluminio ligero sigue a la extracción
Compara los ajustes con muestras sincronizadas de flujo, recuperación, energía específica y desgaste.
Una matriz de selección práctica
Resultado observado
Significado probable
Siguiente comprobación
Los restos de aluminio de gran tamaño permanecen adheridos a la goma o al plástico
La liberación es incompleta
Dirigirse a la interfaz de fijación o añadir una segunda etapa controlada
En los residuos aparecen partículas finas de aluminio limpias
Procesamiento excesivo o pérdida en el separador
Criba las partículas finas por separado; reduce la rotura o vuelve a ajustar esa fracción
Trayectorias amplias y resultado inestable del divisor
La cama contiene clases de tamaño o forma incompatibles
Realiza una cribado antes del separador y estabiliza la profundidad de alimentación
Aumenta la pureza, mientras que el aluminio recuperado disminuye
Se está descartando más metal valioso
Evalúa el nivel y la recuperación conjuntamente
La potencia y el desgaste aumentan sin que se produzca una mejora significativa en la recuperación
La línea ha superado el punto de liberación útil
Vuelve al ajuste más grueso o elimina la recirculación innecesaria
Preguntas que los compradores deberían plantear al momento de la puesta en servicio
¿Qué máquina de la fase posterior del proceso o qué requisito del comprador determina el límite de tamaño?
¿Cuáles son los límites superior e inferior acordados para la selección de imágenes?
¿Cómo se notificarán las piezas de gran tamaño, las finas y las piezas largas y planas?
¿Se muestrearán todas las secuencias de salida al mismo tiempo?
¿Se indica la calidad del producto junto con la recuperación de aluminio?
¿Cómo se normalizarán la potencia, el desgaste de la cuchilla y el desgaste de la criba por tonelada aceptada?
¿Qué ocurre con los residuos de gran tamaño y el polvo recogido?
¿Qué resultado justificaría detener el proceso tras la trituración primaria?
Preguntas frecuentes sobre el tamaño de las virutas de aluminio
¿Cuál es el mejor tamaño de salida para una trituradora de aluminio?
No existe un tamaño óptimo universal. Utiliza la distribución controlada más gruesa que permita liberar los elementos de sujeción necesarios y que sea compatible con el siguiente separador, paso de tratamiento o requisito del horno.
¿El aluminio de menor tamaño siempre se separa mejor?
No. Las piezas más pequeñas pueden facilitar la liberación, pero una trituración excesiva genera finos y mezcla partículas con trayectorias diferentes. El cribado para obtener fracciones de tamaño controlado puede resultar más eficaz que una trituración adicional.
¿Cómo deben especificarse las multas?
Indique un límite inferior de tamiz, el porcentaje en masa permitido por debajo de dicho límite, la base de muestreo y el contenido de aluminio metálico de la fracción fina. No utilice las “finas mínimas” como criterio de aceptación.
¿Puede una malla garantizar el tamaño máximo de las piezas?
No. Las piezas largas o planas pueden orientarse y pasar por una abertura incluso cuando una de sus dimensiones sea mayor. Especifique las dimensiones sobredimensionadas por masa e incluya excepciones relativas a la forma o a la longitud máxima cuando afecten a los equipos situados más adelante en la línea de producción.
¿Debería ser la pureza el principal criterio de aceptación?
No. Registra conjuntamente la pureza del producto y la recuperación de aluminio. Un producto limpio no es un buen resultado si queda aluminio recuperable en las corrientes de materiales ferrosos, residuos, partículas finas o polvo.
Adapta el resultado a tu material real
Envíenos fotografías representativas del material de alimentación, las dimensiones máximas, los tipos de aditivos, el rendimiento deseado y los requisitos de las fases posteriores del proceso. YUXI puede proponer un plan de pruebas que evalúe conjuntamente la distribución granulométrica, la recuperación, las partículas finas, el consumo energético y el desgaste.
David se especializa en equipos industriales de trituración y reciclaje, lo que incluye la evaluación de materiales, la selección de trituradoras, la configuración de procesos y la planificación de líneas de reciclaje.
Hable con nuestro Experto en trituradoras
Póngase en contacto con nuestro agradable equipo hoy mismo para obtener una estimación del precio de una trituradora.

 Spanish


 Entrega rápida
 Fiable
 Certificado
 Con experiencia