Máquina desmenuzadora de papel: cómo convierte el papel usado en fibra de celulosa suelta
Una máquina desmenuzadora de papel toma el papel usado preparado, que ya tiene un tamaño lo suficientemente pequeño como para ser introducido de forma controlada, y lo desmenuza mecánicamente hasta convertirlo en un material suelto y rico en celulosa. En muchos diseños industriales, el papel es golpeado, cortado, frotado y recirculado repetidamente dentro de una cámara de desmenuzado hasta que su estructura se afloja lo suficiente como para pasar a través de una criba u otra salida controlada. Se trata de un proceso distinto al triturado primario. La trituradora se encarga primero del material voluminoso y lo reduce a un tamaño más fácil de procesar. A continuación, la desmenuzadora desmenuza aún más el material, descomponiéndolo en un flujo de fibras más suelto con características de manipulación muy diferentes.
Una breve demostración puede dar la impresión de que el papel se abre bien, pero eso por sí solo dice muy poco al comprador sobre cómo funcionará la máquina en la producción habitual. La pregunta relevante es si es capaz de producir la condición de fibra acordada a partir del tipo real de materia prima entrante, a un ritmo de producción estable y aceptable, sin generar partículas finas en exceso, sin transmitir contaminación evitable a las fases posteriores del proceso ni requerir limpiezas manuales repetidas. El panorama más amplio línea de reciclaje de celulosa de papel usado conecta el fibrizador con la alimentación, la trituración primaria, la separación de metales ferrosos, el transporte en circuito cerrado y el control de polvo.
Un desintegrador convierte los trozos de papel preparados en fibra suelta mediante la aplicación de un proceso mecánico repetido en condiciones controladas de alimentación, tiempo de permanencia y descarga. El punto final adecuado lo define el usuario final, y no el tamaño mínimo de partícula que la máquina es capaz de producir.
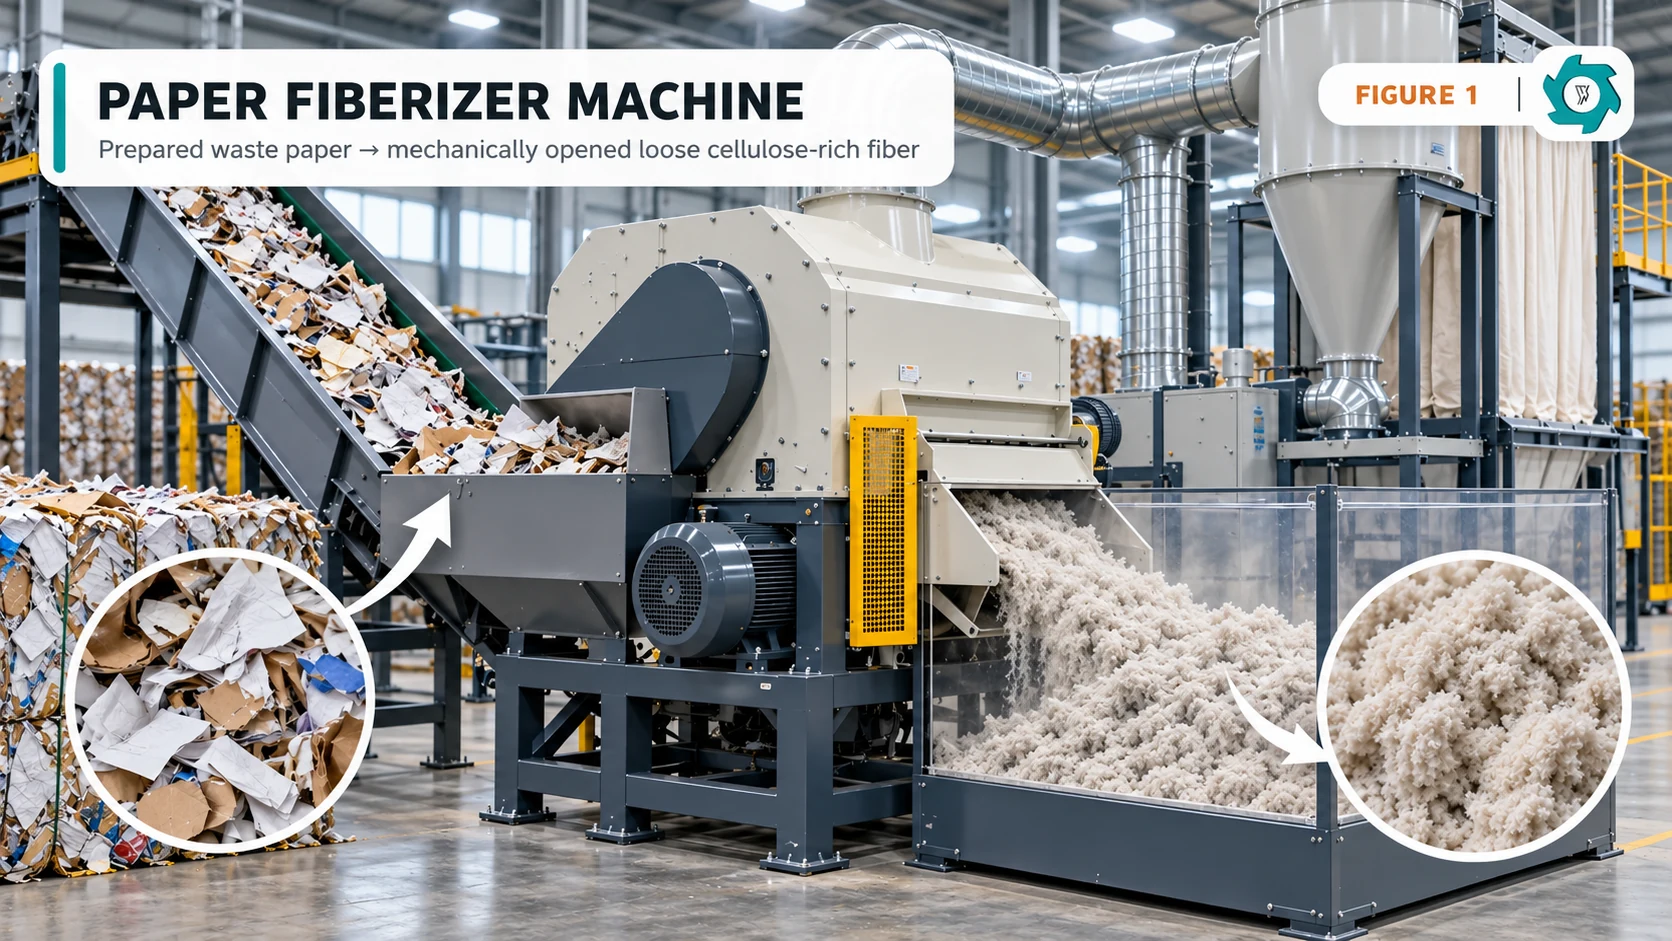
Figura 1. La desfibración del papel es una etapa de apertura secundaria: el papel preparado entra en la máquina, se somete a repetidos procesos mecánicos y sale en forma de material suelto rico en celulosa.
La fibraización no es lo mismo que el triturado ni la fabricación de pasta húmeda
En los presupuestos se suelen mezclar tres procesos: la trituración, la fibración en seco y la fabricación de pasta en húmedo. Todos ellos pueden reducir la estructura visible del papel, pero no dan lugar al mismo producto intermedio.
Normalmente, una trituradora primaria se utiliza para desmenuzar libros, hojas, fardos, cajas de cartón y otros residuos de papel voluminosos en trozos más pequeños que puedan pasar con mayor facilidad por las cintas transportadoras, la separación magnética y la siguiente fase de procesamiento. La geometría de las cuchillas, la anchura de la cámara y el comportamiento de la alimentación son factores importantes, pero la trituradora no tiene por qué convertir cada pieza en fibra separada. De hecho, obligar a la primera etapa a realizar un trabajo de trituración fina innecesario puede reducir el rendimiento y generar más polvo antes de que se hayan eliminado los contaminantes.
Un desmenuzador en seco o abridor de fibras recibe ese material preparado y lo procesa de forma más enérgica. En lugar de limitarse a rasgar una hoja en trozos más pequeños, flexiona, golpea y desgasta repetidamente el papel para que se aflojen las capas adheridas y las estructuras compactadas. Dependiendo del papel y de la configuración de la máquina, el material que sale del desfibrador puede tener un aspecto esponjoso, similar a la lana o más granular. Esa apariencia no lo dice todo. Comprueba cuántas escamas quedan, cuánto material fino se está produciendo, si aún hay contaminantes presentes, cómo se comporta la fibra suelta a granel y si funciona correctamente en el proceso siguiente.
La fabricación de pasta en húmedo es otra cosa distinta. La AF&PA describe el proceso en la fábrica de papel como la mezcla de papel recuperado con agua en un pulper, seguida de un cribado y una limpieza adicionales de la suspensión de fibra.[1] Una máquina de fibra seca no produce esa pasta a base de agua. Esta distinción es importante cuando un comprador compara una línea de preparación en seco con un proceso de fábrica convencional; lo relacionado con Guía comparativa entre la fabricación de pasta en seco y en húmedo explica los límites generales del proceso.
¿Qué debe ocurrir antes de que el papel llegue al desmenuzador?
La cámara de alimentación funciona mejor cuando recibe el material dentro de unos parámetros definidos. Esos parámetros no se limitan a una dimensión máxima, sino que incluyen el tipo de papel, la forma de las hojas, la humedad, la densidad aparente, los residuos metálicos y la contaminación por materiales ajenos al papel.
La reducción primaria del tamaño suele tener como objetivo crear una alimentación controlable, no buscar la calidad final de la fibra. Las hojas sueltas pueden doblarse y formar puentes. Los libros pueden contener lomos densos y encolados. Las piezas de cartón ondulado pueden ser voluminosas y elásticas. Los recortes de producción pueden llegar en forma de tiras largas o de fardos compactos. La primera etapa debe modificar esas formas lo suficiente como para que el sistema de dosificación pueda presentar al fibrizador un lecho homogéneo.
La eliminación de metales ferrosos es otra medida de protección. Las grapas, los clips y los fragmentos de alambre de fardo pueden quedar al descubierto tras la trituración y, a continuación, pueden ser capturados por un imán de banda o cualquier otro separador magnético adecuado. La eficacia exacta de la separación depende de la profundidad de la carga, la disposición y la forma del metal; no debe describirse como la eliminación de todos los posibles contaminantes metálicos. La guía sobre papel recuperado de ReMA resulta útil en este contexto, ya que distingue los desechos habituales de los materiales que pueden hacer que un tipo de papel resulte inaceptable o inservible.[2]
La dosificación completa la preparación. Una tolva de almacenamiento o una cinta transportadora controlada separa los picos de alimentación de la demanda del desfibrador. Esto es importante con el papel de baja densidad, ya que la carga volumétrica puede variar considerablemente incluso cuando la masa por hora parece similar. Un desfibrador que alterna entre una cámara vacía y una llena rara vez producirá el mismo rendimiento que uno que funcione en un rango de carga estable. El Guía sobre los equipos de las plantas de reciclaje de cartón muestra por qué el almacenamiento en búfer y la dosificación son etapas funcionales del proceso.
Cómo abre mecánicamente el «Fiberizer» el papel usado
Los diseños de las máquinas varían, por lo que no existe una única geometría interna que describa todos los desmenuzadores de papel comerciales. Muchas unidades utilizan un rotor de alta velocidad equipado con martillos, batidores, púas u otros elementos de apertura que actúan contra una cámara, un revestimiento, una rejilla o un tamiz. Algunas máquinas se basan principalmente en el impacto; otras incorporan más fricción, desgarro o desgaste. Lo que todas tienen en común es una acción mecánica repetida y un recorrido controlado hasta la descarga.
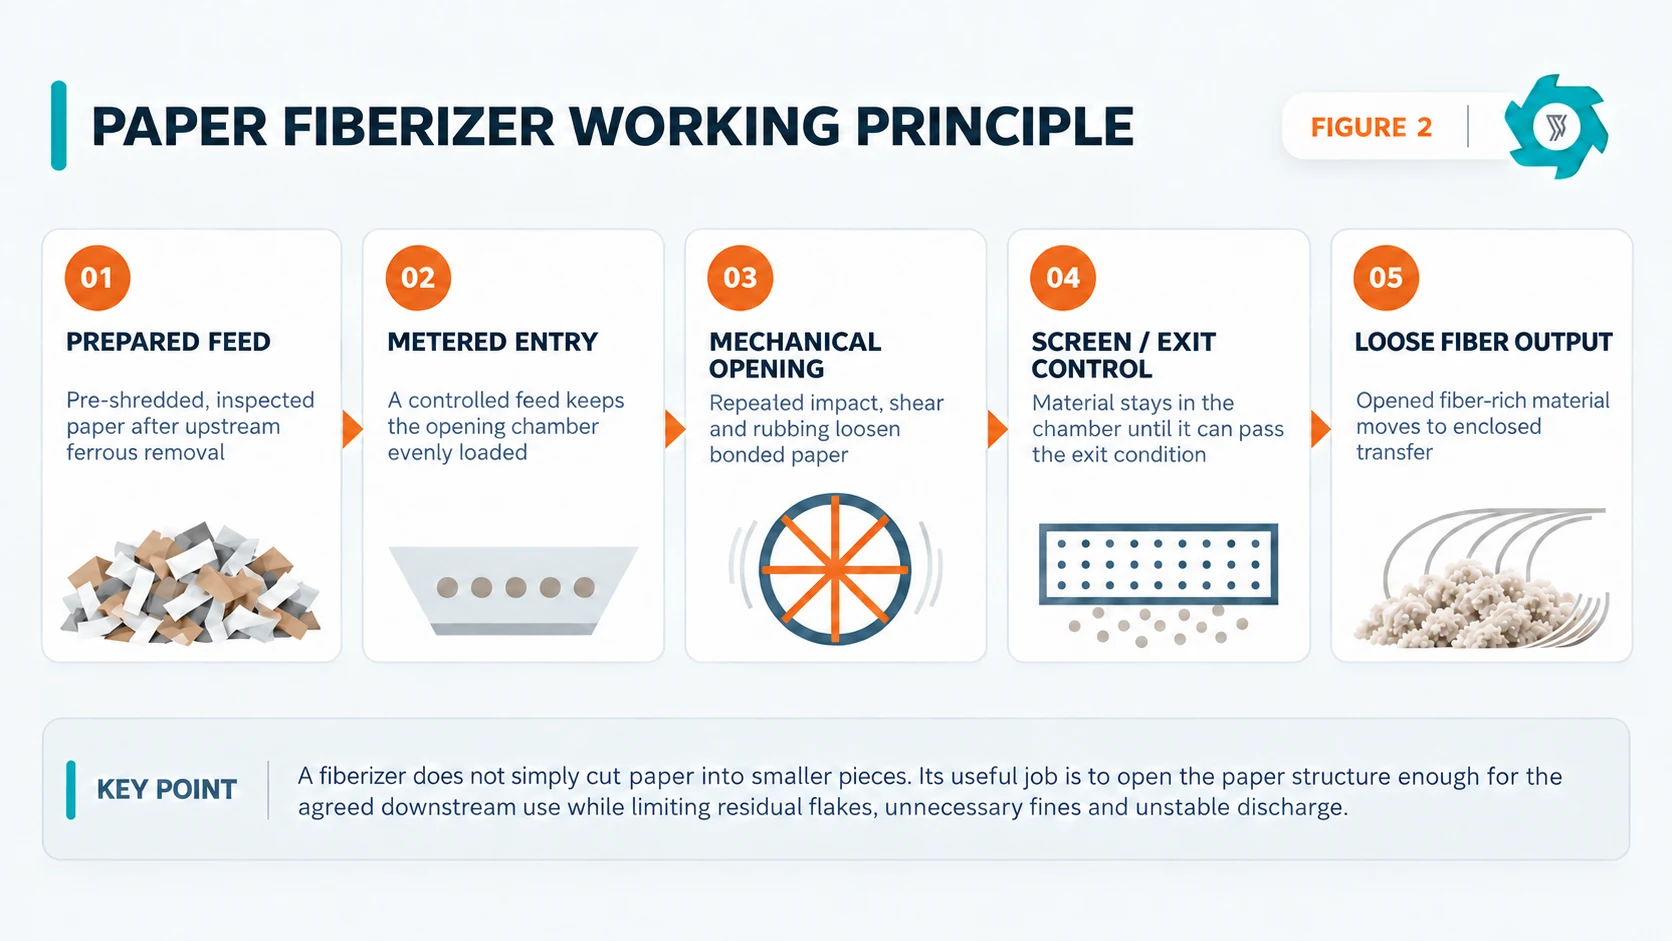
Figura 2. El proceso eficaz consiste en una apertura controlada, no en una reducción indiscriminada del tamaño. La preparación de la materia prima, el tiempo de permanencia y las condiciones de salida actúan de forma conjunta.
1. El papel preparado entra a una velocidad controlada
El dispositivo dosificador debe alimentar la cámara de apertura con la rapidez suficiente para aprovechar la capacidad de la máquina instalada, pero sin que sea tan rápido que se forme un tapón denso. Por lo tanto, la velocidad adecuada es un rango de funcionamiento probado, y no simplemente la velocidad máxima de la cinta transportadora. Si la trituración previa produce trozos de tamaño irregular, el sistema de almacenamiento temporal y alimentación debe absorber esa variación antes de que llegue al rotor.
2. El rotor acelera y redirige repetidamente el material
Las hojas de papel entran en una zona de gran movimiento relativo. El contacto con herramientas giratorias, superficies fijas y otros trozos de papel dobla y fractura la estructura compacta de la hoja. Un solo impacto puede rasgar un borde; el contacto repetido afloja progresivamente las capas y los haces de fibras. El proceso es acumulativo. Por eso, la carga de la cámara y el tiempo de permanencia pueden alterar el resultado, incluso cuando la velocidad del rotor permanece inalterada.
3. El cizallamiento y el roce ayudan a separar las estructuras de papel unidas entre sí.
El papel impreso, el cartón ondulado y el material encuadernado son conjuntos, no fibras sueltas. El trabajo mecánico debe romper los enlaces lo suficiente como para crear una estructura abierta. Los adhesivos, los tratamientos de resistencia a la humedad, los recubrimientos y los laminados plásticos pueden resistirse a esa acción o permanecer como fragmentos extraños. Aportar más energía no convierte automáticamente un compuesto inadecuado en celulosa pura. Llegado un punto, el trabajo adicional solo da lugar a fragmentos mixtos más pequeños.
4. El material circula hasta que cumple la condición de salida
Cuando se utiliza una criba o una rejilla, el material que aún es demasiado grueso permanece más tiempo en la cámara, mientras que el material suficientemente triturado puede pasar a través de ella. Una abertura más pequeña puede aumentar el tiempo de permanencia y producir una descarga de aspecto más fino, pero también puede reducir la capacidad, aumentar las partículas finas y provocar un mayor desgaste. Una abertura más grande puede mantener el rendimiento, pero dejando más trozos de papel residuales. Por lo tanto, el ajuste correcto está vinculado a un rango de aceptación, no a una cifra universal en milímetros.
5. El material sin embalar se retira mediante un sistema de transferencia controlada
La descarga tiene una densidad aparente muy baja en comparación con la alimentación de papel compacto. Esto modifica la carga de la cinta transportadora, el movimiento del aire y el volumen de almacenamiento. En algunos proyectos se utilizan cintas transportadoras mecánicas selladas; en otros, se recurre al transporte neumático. Sea cual sea la vía utilizada, el equipo de descarga debe poder absorber el volumen instantáneo generado por el fibrizador. Una transferencia posterior de pequeño tamaño puede hacer que un fibrizador de dimensiones adecuadas parezca inestable, ya que la cámara no puede vaciarse al mismo ritmo al que se alimenta.
Las seis variables que más suelen influir en la calidad de la fibra
A veces, los compradores solicitan una velocidad de rotor o un tamaño de malla concretos antes de que el proveedor haya realizado las pruebas con el papel. Esto invierte el orden del proceso de ingeniería. El ajuste debe ser consecuencia del material y del objetivo de producción. Hay seis variables que modifican constantemente el producto que sale de la máquina.
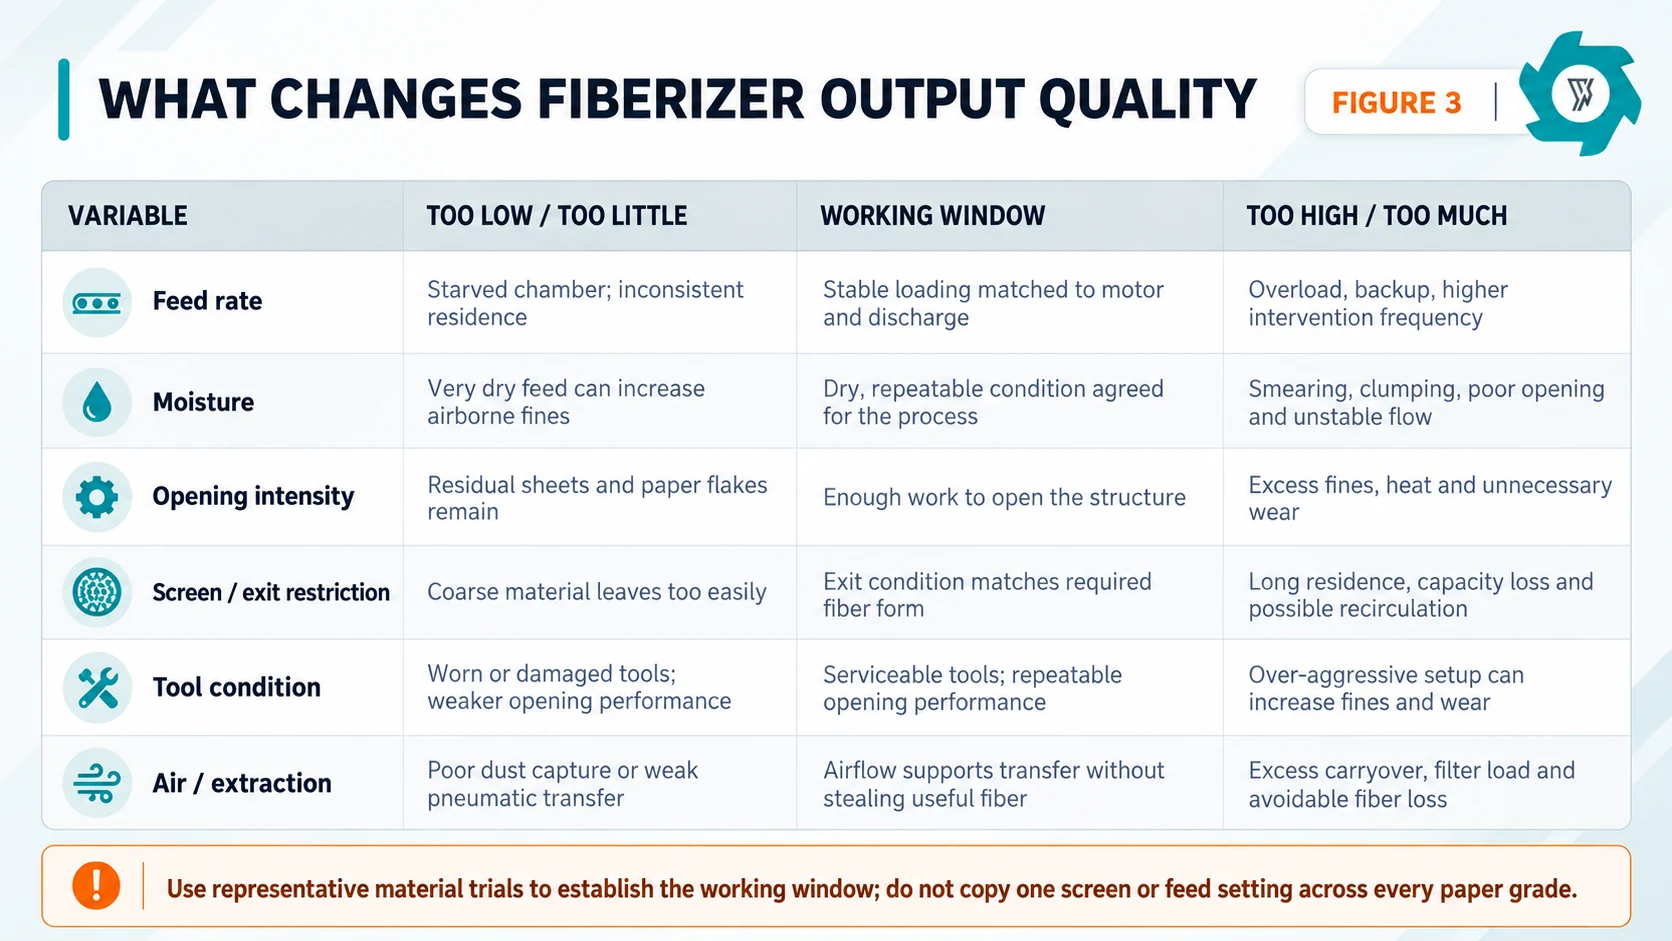
Figura 3. Cada variable tiene un rango óptimo. Alejar más el valor en una dirección no mejora automáticamente la calidad de la fibra.
Velocidad de avance
Una alimentación insuficiente desperdicia el tiempo de funcionamiento del rotor y puede provocar pulsos en la descarga a medida que pasan los puñados de material. Una alimentación excesiva puede tapar la zona de apertura activa, aumentar la corriente, ralentizar la circulación del material y empujar el papel parcialmente abierto hacia la salida. Una alimentación estable suele proporcionar una relación más repetible entre la carga del motor, el tiempo de residencia y el rendimiento.
Humedad
El agua modifica tanto la masa como el comportamiento mecánico. El papel húmedo puede volverse más resistente, más pesado y más cohesivo; el material muy mojado puede manchar, formar grumos u obstruir las rejillas. El límite de humedad adecuado debe establecerse en función del grado real y del proceso previsto. Resulta más útil registrar el estado del material de alimentación que indicar la capacidad a partir de una muestra seca no especificada.
Intensidad inicial
La intensidad de apertura es el resultado combinado del diseño del rotor y la herramienta, la velocidad de rotación, la carga y el tiempo de permanencia en la cámara. Un tratamiento insuficiente deja escamas grandes y fragmentos de lámina reconocibles. Un tratamiento excesivo puede generar partículas finas adicionales y calor, al tiempo que consume energía y desgasta las herramientas. Cuando el comprador posterior ya acepta una fibra más suelta y gruesa, una intensidad adicional puede suponer un coste extra.
Restricción de cribado o de descarga
La rejilla no es simplemente un accesorio que determina el tamaño de las partículas. Controla qué material puede salir y, por lo tanto, influye en el tiempo de permanencia. Las obstrucciones, las aberturas desgastadas o una falta de correspondencia entre el comportamiento del papel y la forma de las aberturas pueden alterar la capacidad durante una tirada. El acceso para la inspección es importante, ya que el operario debe distinguir entre un ajuste del proceso y una rejilla parcialmente obstruida.
Estado de la herramienta
Los bordes de trabajo redondeados o dañados alteran la forma en que se transmite la energía al papel. Una máquina puede seguir funcionando aunque su rendimiento vaya disminuyendo progresivamente, por lo que el mantenimiento debe supervisar tanto el estado de la producción como la corriente del motor. El desgaste de las herramientas, el estado de los elementos de fijación, los revestimientos, el equilibrado del rotor y el estado de la rejilla deben formar parte de las inspecciones programadas.
Circulación del aire y extracción de polvo
El aire puede facilitar la refrigeración, la captura de partículas finas y el transporte neumático, pero también influye en lo que sale con la corriente de aire. Una succión excesiva puede arrastrar fibra ligera útil hacia los equipos de recogida; por su parte, una captura insuficiente puede aumentar la carga de limpieza. El sistema de aire debe evaluarse en función del rendimiento del fibrizador, y no seleccionarse basándose únicamente en el tamaño del ventilador.
Cómo definir la “fibra de celulosa suelta” como criterio de aceptación
El comprador debe traducir esa expresión en propiedades observables o comprobables. Para ello no es necesario dar por sentado que la fibra abierta en seco cumple una especificación de laboratorio universal, sino que hay que ponerse de acuerdo sobre lo que el proceso de recepción puede admitir.
Estructura abierta: Decidir qué cantidad de hoja de papel identificable o de escama compacta puede quedar. Un patrón fotográfico puede resultar útil si se basa en un método de muestreo repetible.
Multas: Las partículas de papel muy pequeñas pueden ser aceptables hasta cierto punto, pero las partículas finas no controladas pueden aumentar la carga de polvo o alterar el comportamiento de la mezcla posterior. Si las partículas finas tienen importancia desde el punto de vista comercial, define una prueba de tamizado u otro método práctico.
Contaminación no derivada del papel: El film plástico, los fragmentos laminados, las piezas con alto contenido en cola y los residuos metálicos deben tener unos límites acordados. Las directrices de ReMA sobre el material de papel demuestran por qué las definiciones de contaminantes deben incluirse en las transacciones de papel recuperado, aunque un proyecto de desfibrado pueda utilizar una especificación final diferente.[2]
Humedad: Hay que tenerlo en cuenta, ya que el agua modifica tanto la masa procesable como el comportamiento durante el procesamiento. A la hora de comparar la capacidad entre proveedores, se deben utilizar las mismas condiciones de alimentación.
Comportamiento en masa: La fibra suelta ocupa un volumen considerable. Es posible que el comprador necesite conocer la densidad aparente máxima o típica, realizar una prueba de transporte u observar la descarga del silo si el proceso siguiente es sensible a la formación de puentes o a la carga neumática.
Aprobación posterior: Para usos específicos, una muestra aprobada puede resultar más significativa que una referencia numérica genérica del tamaño. Conserva una cantidad suficiente de la muestra FAT para poder comparar posteriormente el material de producción con las condiciones aceptadas.
La capacidad y la calidad de la fibra deben verificarse conjuntamente
A menudo, una máquina de fibrado puede producir un producto más fino reteniendo el material durante más tiempo, restringiendo la salida o reduciendo la alimentación. Eso no demuestra que pueda fabricar el mismo producto al ritmo de producción indicado. Por lo tanto, la prueba de capacidad debe medir la calidad y la masa a lo largo del mismo ciclo definido.
A efectos de planificación, hay que distinguir entre materia prima bruta, insumos aceptados, productos aceptados y flujos secundarios rechazados o capturados. El Guía sobre la capacidad de las plantas de reciclaje de cartón usado aplica el mismo principio a nivel de línea: el número máximo de máquinas no equivale a la producción aceptada sostenida. En una prueba de la máquina de fibra, el comprador debe saber cuánto papel preparado ha superado el límite de entrada acordado, cuánta fibra conforme ha quedado y qué masa ha quedado en los rechazos, en el sistema de recogida de polvo y partículas finas o en la propia máquina al final del proceso.
El periodo de referencia también es importante. El tiempo de funcionamiento indica el periodo durante el cual la máquina estuvo procesando. El tiempo transcurrido refleja el impacto en la producción de las paradas, las limpiezas manuales y las retenciones posteriores. Al incluir ambos datos, se evita que una cifra neta de rendimiento «limpia» oculte las interrupciones repetidas. Un proveedor siempre puede explicar por separado las pausas planificadas; lo importante es conservar los datos, en lugar de agrupar eventos dispares en una única cifra de eficiencia.
Aspecto de una materia prima difícil en un proceso de fibraización
Las pruebas representativas deben incluir la variación normal, no solo papel de periódico limpio. Varias condiciones de alimentación modifican el mecanismo lo suficiente como para justificar un análisis detallado.
Papel mojado: El agua puede hacer que los trozos sean más pesados y se aglomeren más. Es posible que la máquina tenga que esforzarse más para separarlos, mientras que las rejillas y los puntos de transferencia se vuelven más propensos a las acumulaciones.
Libros y encuadernaciones encoladas: Una trituradora previa puede dejar al descubierto el lomo, pero es posible que los fragmentos con gran cantidad de adhesivo sigan sin abrirse. Las cubiertas plastificadas y el adhesivo termofusible pueden quedar como contaminación.
Papel laminado o recubierto: Una capa de celulosa puede abrirse mientras la capa de película se estira, se enrolla o se fragmenta en trozos más pequeños. Se trata tanto de un problema de separación como de reducción de tamaño.
Cartón ondulado: La estructura acanalada puede abrirse bien en algunas aplicaciones, pero la cinta adhesiva, las etiquetas, la cera o los tratamientos de resistencia a la humedad pueden alterar el resultado. Se pueden someter a prueba determinados tipos de cartón ondulado, pero no deben considerarse automáticamente equivalentes al papel de periódico o a los recortes de producción.
Metal oculto en piezas compactas: Un imán solo puede capturar material ferroso que se le presente de forma adecuada. La inspección y la trituración primaria ayudan a dejarlo al descubierto; no obstante, el fibrizador debe contar con la protección adecuada y una respuesta definida ante objetos duros anormales.
Por eso mismo, el comprador no debería enviar al proveedor de la máquina únicamente una muestra limpia y cuidadosamente seleccionada. El material “difícil, pero normal” que se encuentre dentro de los límites de alimentación previstos ofrece una mejor indicación de la estabilidad real de funcionamiento que una prueba de resistencia anómala o una demostración con un nivel de limpieza poco realista.
El control del polvo forma parte de la interfaz del fibrizador
La fibrización en seco crea deliberadamente una mayor superficie expuesta y puede generar partículas finas de papel. La OSHA señala que el papel finamente dividido puede suponer un riesgo de polvo combustible cuando se dispersa en condiciones adecuadas.[3] Esto no significa que todas las máquinas de fibrado generen una atmósfera explosiva. El riesgo real depende del proceso y de las instalaciones, por lo que la recogida de polvo, la limpieza, el control de la ignición y cualquier medida de protección necesaria deben basarse en una evaluación adecuada y específica de las instalaciones.
Desde el punto de vista de la selección de maquinaria, el requisito práctico consiste en definir los puntos de recogida y las interfaces de tratamiento de aire antes de la disposición definitiva. La entrada y la salida del desmenuzador, las rampas de transferencia y cualquier línea neumática pueden afectar al equilibrio del aire. La ubicación del colector, el trazado de los conductos y los accesos de mantenimiento ocupan espacio real, por lo que el Guía de diseño de una planta de reciclaje de cartón considera el control del polvo como parte de la planificación del edificio.
No se debe indicar que una máquina está “libre de polvo”. Se debe especificar qué elementos están encerrados, por dónde se extrae el aire, cuáles son las condiciones de funcionamiento previstas y quién es responsable del diseño definitivo de protección contra riesgos de polvo e incendios en el lugar de instalación.
Cómo redactar una solicitud de presupuesto para un «Fiberizer» que permita obtener presupuestos comparables
Una solicitud de presupuesto útil proporciona a los proveedores los mismos parámetros del proceso. Empieza por el material: tipos de papel, fotografías, forma de alimentación, dimensiones de una pieza representativa, rango de humedad y contaminación prevista. Indica si el material ya está triturado y qué se espera que entregue la trituradora anterior. Si se incluye un imán, identifica dónde se encuentra y qué carga ferrosa se espera.
A continuación, define el producto final en términos que el usuario posterior pueda evaluar. Incluye los restos de papel, el método de clasificación de partículas finas si es necesario, el límite de contaminación, el estado de humedad y si el material se transportará a granel, por sistema neumático o en fardos. Si la planta receptora dispone de una muestra homologada, facilítala.
Solicite los caudales de entrada y salida admitidos en las mismas condiciones de ensayo. Solicite también la potencia instalada, información sobre la carga normal de funcionamiento, opciones de tamices, descripción de las piezas de desgaste, método de acceso, tiempo de sustitución de tamices o herramientas, disposición de los cojinetes, protección del rotor, control de vibraciones (si se ofrece) y las interfaces necesarias para el flujo de aire de extracción o transporte.
Por último, especifica claramente las exclusiones. Un fibrizador en seco no incluye automáticamente la clasificación del papel, la eliminación completa de contaminantes, el tratamiento químico, la certificación del producto acabado, la ingeniería de protección contra incendios ni un sistema de preparación de la pasta en húmedo para una fábrica de papel. Unas exclusiones claras facilitan la comparación de los presupuestos y reducen la posibilidad de que dos proveedores estén cotizando paquetes de equipos o responsabilidades diferentes.
FAT: Comprobar el funcionamiento de la máquina mediante la masa, el tiempo, los eventos y las muestras
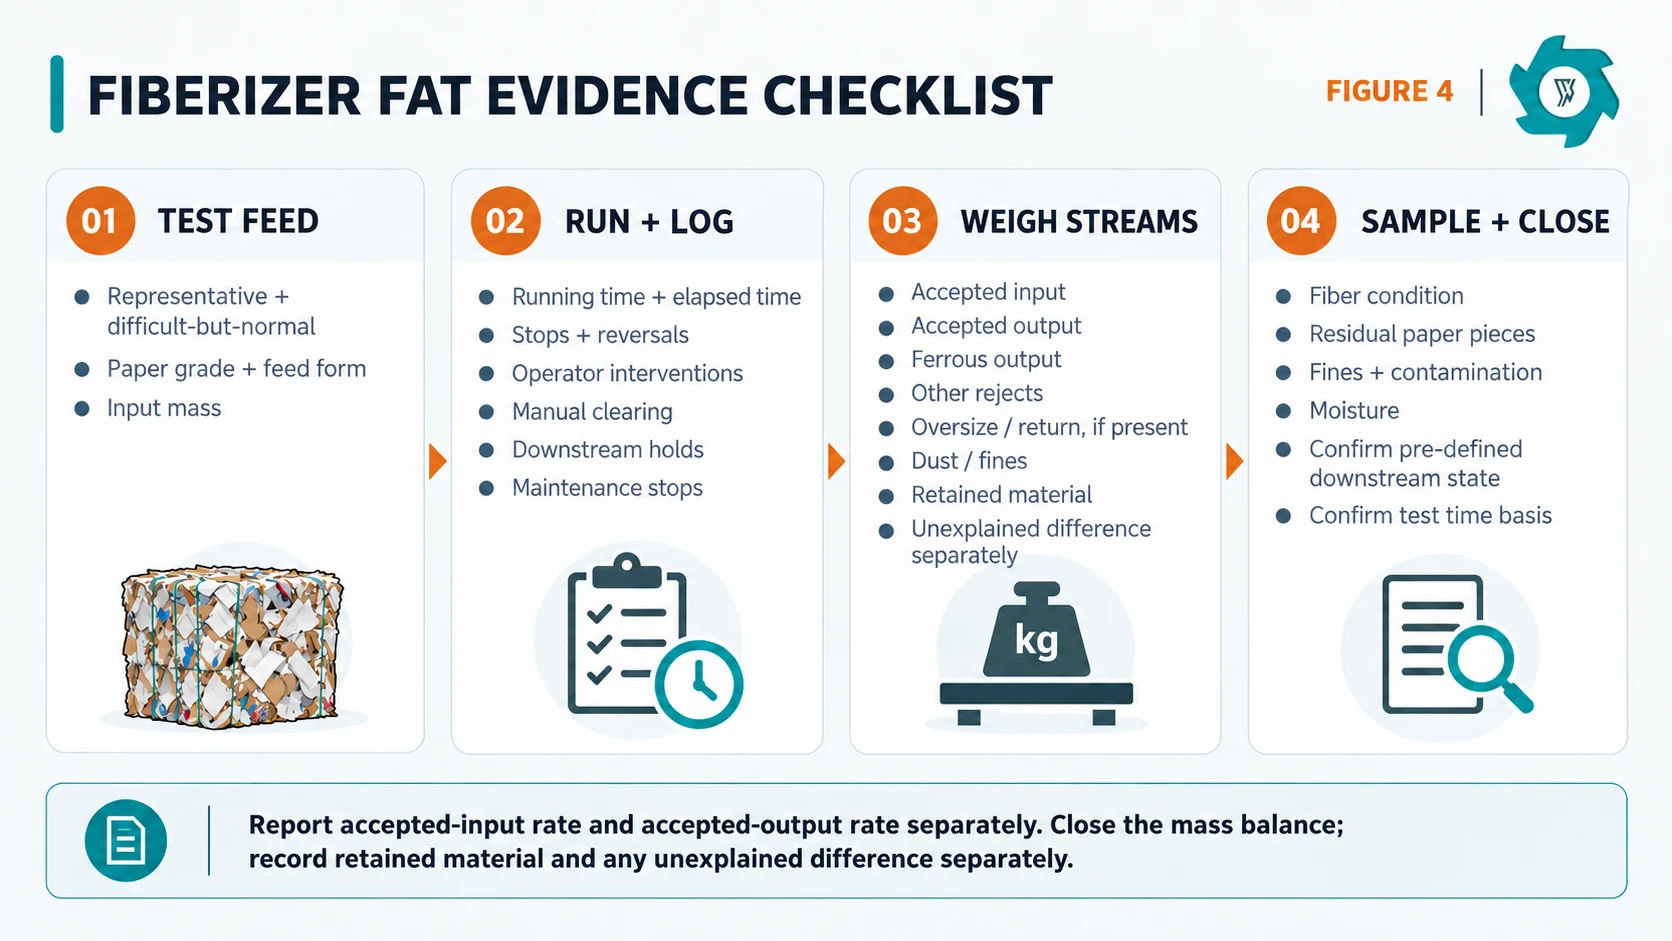
Figura 4. Un FAT útil relaciona la ración de prueba representativa, el registro de tiempos y eventos, las corrientes pesadas por separado y el estado de la fibra muestreada.
Texto de prueba: Identifica el tipo de papel, la forma de alimentación y la masa de entrada. Incluye material representativo y material difícil, pero normal, dentro de los límites aprobados. Registra la humedad cuando esta afecte de manera significativa a la comparación.
Registro de ejecución y de eventos: Registrar el tiempo de funcionamiento y el tiempo transcurrido. Anotar las paradas, los cambios de sentido, las intervenciones del operador, los reinicios manuales, las retenciones en las fases posteriores y las paradas por mantenimiento. Estas categorías deben mantenerse separadas para que el comprador pueda determinar si un minuto perdido se debió al fiberizador, a la interfaz de alimentación o al equipo receptor.
Flujos de pesaje: Pesar por separado la materia prima aceptada y la producción aceptada. Cuando proceda, pesar la producción ferrosa, otros rechazos, el material sobredimensionado o devuelto, y el polvo y las partículas finas. Registrar por separado el material retenido e indicar cualquier diferencia inexplicable, en lugar de ocultarla dentro de otra categoría. De este modo se cierra el balance de masa y se mantiene la tasa de producción aceptada vinculada al material que realmente cumplía las condiciones acordadas.
Muestra y cierre: Recoger muestras de salida a lo largo de todo el proceso. Evaluar el estado de la fibra acordado, los restos, las partículas finas, la contaminación y la humedad. Confirmar el estado predefinido de la fase posterior y los criterios de tiempo de ensayo antes de decidir si el resultado es conforme, si requiere una acción condicional o si es necesario repetir el ensayo.
Aspectos del mantenimiento que influyen directamente en la calidad de la fibra
Una máquina de fibrado es una máquina sujeta a desgaste. Por lo tanto, el programa de mantenimiento debería vincular las inspecciones al rendimiento del proceso, en lugar de esperar a que se produzca un fallo catastrófico.
Inspeccione las herramientas de apertura para detectar un desgaste irregular, bordes dañados, holguras y acumulación de material. Compruebe si la rejilla o el tamiz presentan aberturas obstruidas, deformaciones y desgaste localizado que puedan alterar las condiciones efectivas de descarga. Revise los revestimientos y las superficies de la cámara para detectar posibles daños. Los cojinetes, los puntos de lubricación, los componentes de transmisión y los elementos de fijación deben someterse a los intervalos de mantenimiento especificados por el fabricante del equipo.
La limpieza en torno a los puntos de entrada, salida y recogida de polvo también influye en el rendimiento. La acumulación de fibra ligera puede obstruir los sensores, dificultar el acceso u ocultar pequeñas fugas. La limpieza programada debe considerarse parte del tiempo normal de producción, y no como una avería imprevista.
La mejor lista de piezas de recambio está vinculada al uso real del papel. Los rellenos abrasivos, los metales ocultos, los materiales con alto contenido en adhesivos y las largas horas de funcionamiento pueden alterar los patrones de desgaste. Tras la puesta en marcha, anote el motivo de cada sustitución —desgaste normal, daños por impacto, acumulación de residuos, desequilibrio u otra causa— para que la planta pueda diferenciar el coste de los consumibles de un problema de proceso que se pueda corregir.
Dónde termina la responsabilidad del «Fiberizer»
El papel reciclado desmenuzado mecánicamente puede servir como materia prima para diversos productos derivados, pero la empresa que se encarga del desmenuzado no certifica dichos productos. Esto es especialmente importante en el caso del aislamiento de celulosa. El Departamento de Energía de EE. UU. describe el aislamiento de celulosa como papel de periódico reciclado que se tritura finamente y se trata químicamente, mientras que la norma ASTM para el aislamiento de celulosa a granel establece los requisitos de composición y físicos para el aislamiento a granel de fibra celulósica reciclada tratada químicamente.[4][5] Una máquina de fibra puede encargarse de la preparación de la parte del papel; la formulación, el tratamiento químico, los ensayos del producto y el cumplimiento de la normativa siguen siendo responsabilidades de las fases posteriores del proceso.
El mismo principio se aplica a los rellenos para la construcción, la fibra asfáltica o las aplicaciones con absorbentes especiales. La máquina puede producir un material definido rico en fibra, pero el proceso receptor debe aprobar dicho material según su propia fórmula y sus requisitos de rendimiento. Mantener ese límite de forma explícita protege tanto al comprador como al proveedor del equipo de convertir una afirmación sobre el proceso mecánico en una afirmación sin fundamento sobre el producto acabado.
Regla práctica de selección
Elige el fibrizador partiendo de la producción deseada. En primer lugar, define la materia prima que realmente le llegará. A continuación, define qué aceptará el proceso posterior. Solo una vez que estos dos límites estén claros, el proveedor deberá seleccionar la geometría de la abertura, el régimen de funcionamiento del motor, las condiciones de cribado o descarga, el sistema de alimentación y la interfaz de tratamiento de aire.
Preguntas frecuentes sobre la máquina de fibrado de papel
¿Para qué sirve realmente una máquina de fibrado de papel?
Una desmenuzadora de papel descompone mecánicamente el papel usado preparado, convirtiéndolo en un material suelto y rico en fibras. Dependiendo del diseño, los impactos repetidos, el cizallamiento, el roce y la permanencia controlada dentro de la cámara separan y desmenuzan la estructura del papel. Lo importante es que el material salga de la máquina en el estado fibroso necesario para el siguiente proceso, y no solo que se haya reducido a trozos más pequeños.
¿Se fabrica pasta de papel en una fábrica de papel mediante un fibrador en seco?
Un fibrizador en seco produce un material rico en celulosa y abierto mecánicamente, sin el ciclo convencional de fabricación de pasta de papel a base de agua. Las fábricas de papel suelen mezclar el papel recuperado con agua y, a continuación, cribar y limpiar la pasta resultante. Por lo tanto, el material fibrizado en seco debe especificarse como materia prima de fibra preparada, y no como pasta húmeda acabada.
¿Qué tipo de papel usado funciona mejor en una trituradora de fibra?
El papel relativamente seco, rico en fibra y con un nivel de contaminación controlado suele ser más fácil de procesar de forma homogénea. Los periódicos, el papel impreso, los recortes de producción, determinados libros y algunos tipos de cartón pueden resultar adecuados tras realizar las pruebas pertinentes. El material de alimentación húmedo, encerado, muy laminado o con un alto contenido en plástico puede alterar el comportamiento de apertura, aumentar el enrollamiento o dejar residuos de materiales ajenos al papel que no son aceptables.
¿Qué factores determinan el estado final de la fibra?
Entre las variables importantes se incluyen el tipo de papel de entrada, el tamaño de trituración primario, la humedad, la velocidad de alimentación, el estado del rotor o de las herramientas, la intensidad de apertura mecánica, la configuración de la rejilla o de la salida y el sistema de control de aire o de polvo. Estas variables deben ajustarse a partir de pruebas con material representativo y de los requisitos de aceptación en las fases posteriores del proceso.
¿Cómo debe un comprador verificar un fibrizador durante la prueba de aceptación en fábrica (FAT)?
Utilice una alimentación representativa y difícil, pero normal. Registre la masa de entrada, el tiempo de funcionamiento y el tiempo transcurrido, las paradas, las inversiones de marcha, las intervenciones del operador, las limpiezas manuales, las retenciones en las etapas posteriores y las paradas por mantenimiento. Pese por separado la materia prima aceptada y el producto final aceptado; a continuación, pese el material ferroso rechazado, otros rechazos, el material sobredimensionado o devuelto (si lo hubiera), el polvo o las partículas finas y el material retenido, e indique por separado cualquier diferencia inexplicable. Tome muestras de la fibra acabada y compárelas con los criterios de aceptación acordados.
Define los objetivos en cuanto a alimentación y fibra antes de comparar máquinas
Envíe fotografías o muestras representativas del papel usado, el tamaño de la materia prima preparada, el rango de humedad y contaminación, la tasa de producción aceptada que se desea mantener, el estado deseado de la fibra y el método de manipulación posterior. Una propuesta útil debería relacionar esos datos con la configuración del desfibrador, el control de la alimentación, la configuración de la criba o la descarga y los sistemas de control de polvo.
David se especializa en equipos industriales de trituración y reciclaje, lo que incluye la evaluación de materiales, la selección de trituradoras, la configuración de procesos y la planificación de líneas de reciclaje.
Hable con nuestro Experto en trituradoras
Póngase en contacto con nuestro agradable equipo hoy mismo para obtener una estimación del precio de una trituradora.