Máquina de fibrização de papel: como ela transforma resíduos de papel em fibra de celulose solta
Uma máquina desintegradora de papel recebe resíduos de papel preparados, que já estão pequenos o suficiente para serem alimentados de forma controlada, e os desintegra mecanicamente, transformando-os em um material solto e rico em celulose. Em muitos projetos industriais, o papel é repetidamente golpeado, cortado, esfregado e recirculado dentro de uma câmara de desintegração até que sua estrutura fique suficientemente solta para passar por uma peneira ou outra saída controlada. Esse é um processo diferente da trituração primária. O triturador lida primeiro com o material volumoso e o reduz a um tamanho mais fácil de processar. O desfibrador, então, desagrega ainda mais o material, transformando-o em um fluxo de fibras mais solto, com características de manuseio muito diferentes.
Uma breve demonstração pode fazer com que o papel pareça bem aberto, mas isso, por si só, diz muito pouco ao comprador sobre o desempenho da máquina na produção regular. A questão relevante é se ela é capaz de produzir a condição de fibra acordada a partir do tipo real de matéria-prima recebida, a uma taxa de produção estável e aceitável, sem gerar partículas finas em excesso, sem transportar contaminação evitável para as etapas seguintes e sem exigir limpezas manuais repetidas. O panorama mais amplo Linha de reciclagem de celulose de papel usado conecta o fibrizador aos sistemas de alimentação, redução primária de tamanho, remoção de materiais ferrosos, transferência em ambiente fechado e controle de poeira.
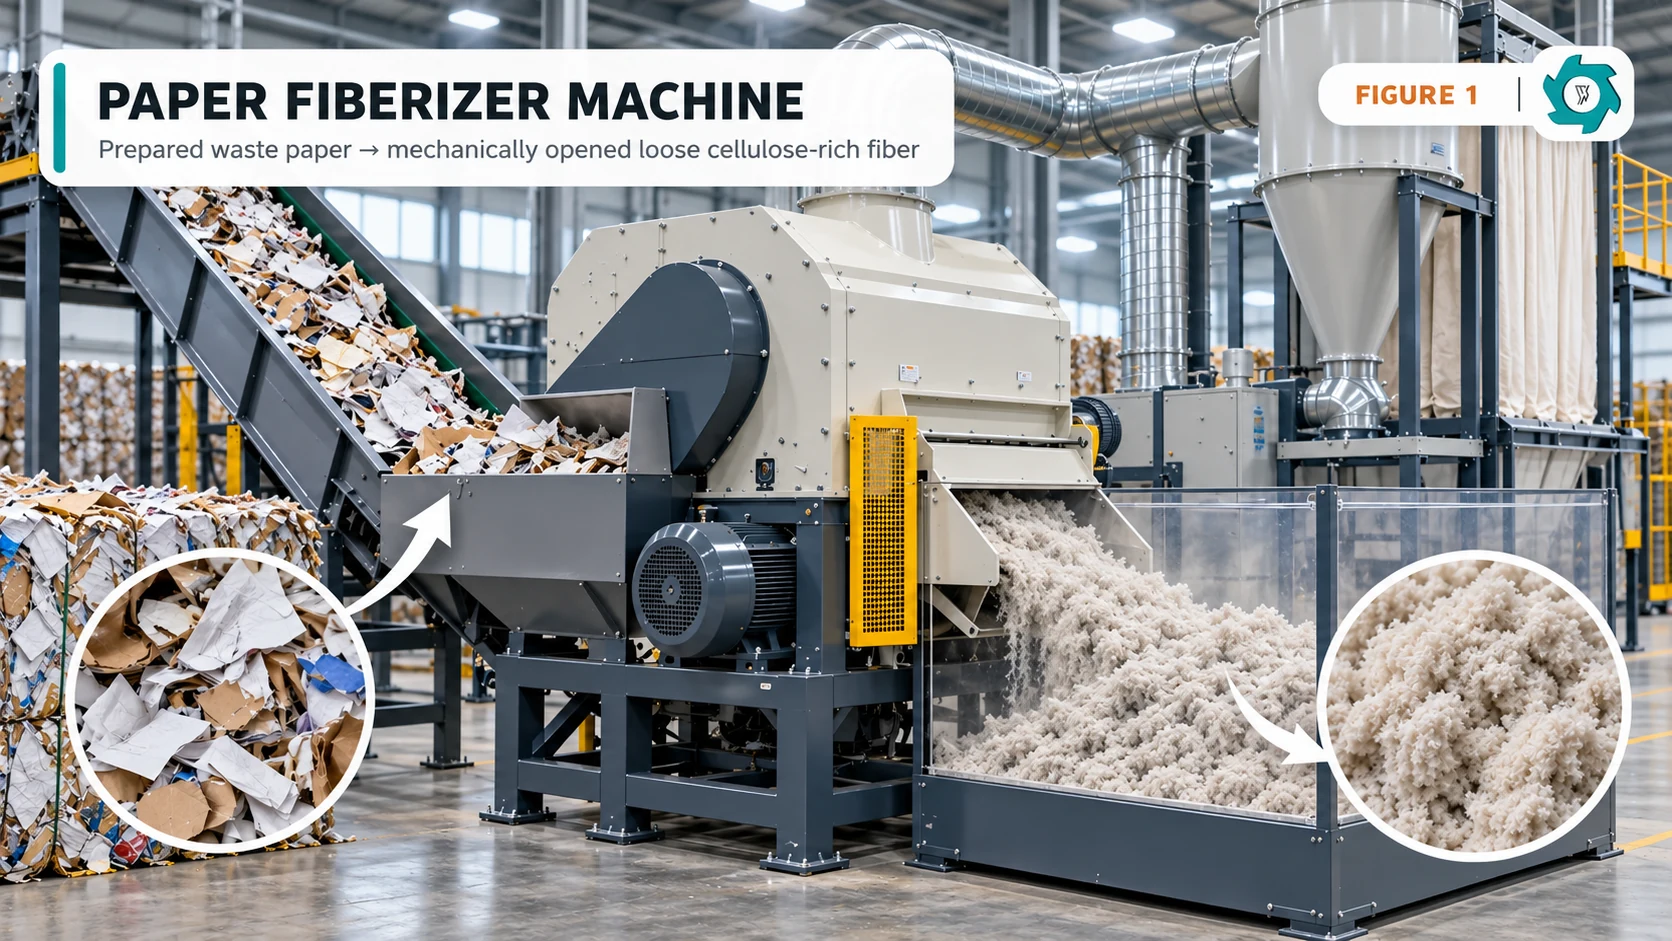
Um desfibrador transforma pedaços de papel preparados em fibras soltas, aplicando trabalho mecânico repetido sob condições controladas de alimentação, tempo de permanência e descarga. O ponto final correto é definido pelo usuário a jusante — e não pelo menor tamanho de partícula que a máquina é capaz de produzir.
Figura 1. A desfibragem do papel é uma etapa de abertura secundária: o papel preparado entra na máquina, é submetido a repetidas ações mecânicas e sai na forma de material solto, rico em celulose.
A fibração não é o mesmo que trituração nem que a polpação úmida
Três processos costumam ser confundidos nas cotações: trituração, fibragem a seco e polpação úmida. Todos eles podem reduzir a estrutura visível do papel, mas não geram o mesmo produto intermediário.
Um triturador primário é normalmente utilizado para partir livros, folhas, feixes, caixas de papelão e outros materiais de papel volumosos em pedaços menores, que possam passar mais facilmente pelas esteiras transportadoras, pela separação magnética e pela próxima etapa de processamento. A geometria das lâminas, a largura da câmara e o comportamento de alimentação são importantes, mas o triturador não precisa transformar cada pedaço em fibras separadas. Na verdade, forçar a primeira etapa a realizar um trabalho de trituração fina desnecessário pode reduzir a produtividade e gerar mais poeira antes que os contaminantes tenham sido removidos.
Um desfibrador a seco ou abridor de fibras recebe esse material preparado e o processa de forma mais agressiva. Em vez de simplesmente rasgar uma folha em pedaços menores, ele flexiona, bate e desgasta o papel repetidamente, de modo que as camadas aderidas e as estruturas compactadas se soltem. Dependendo do tipo de papel e da configuração da máquina, o material que sai do desfiador pode parecer fofo, semelhante à lã ou mais granular. Essa aparência não revela toda a história. Verifique quantos flocos permanecem, quanta matéria fina está sendo produzida, se ainda há contaminantes presentes, como a fibra solta se comporta a granel e se ela funciona adequadamente no próximo processo.
A polpação úmida é ainda diferente. A AF&PA descreve o processo na fábrica de papel como a mistura de papel reciclado com água em um pulper, seguida de peneiramento e limpeza adicionais da pasta de fibras.[1] Um fiberizador a seco não produz essa pasta à base de água. Essa distinção é importante quando um comprador compara uma linha de preparação a seco com um processo convencional de fábrica; o relacionado Guia comparativo entre polpação a seco e polpação úmida explica os limites mais amplos do processo.
O que precisa acontecer antes que o papel chegue ao desintegrador
A câmara de alimentação apresenta melhor desempenho quando recebe o material dentro de um intervalo definido. Esse intervalo vai além da dimensão máxima. Ele inclui o tipo de papel, o formato das folhas, a umidade, a densidade aparente, o metal residual e a contaminação por materiais que não sejam de papel.
A redução primária de tamanho geralmente tem como objetivo criar uma alimentação controlável, e não buscar a qualidade final da fibra. Folhas soltas podem dobrar-se e formar pontes. Os livros podem conter lombadas densas e coladas. Peças onduladas podem ser volumosas e elásticas. Os resíduos de produção podem chegar na forma de longas tiras ou feixes compactos. A primeira etapa deve alterar essas formas o suficiente para que o sistema de dosagem possa fornecer ao fibrizador uma camada uniforme e repetível.
A remoção de metais ferrosos é outra etapa de proteção. Grampos, clipes e fragmentos de arame de fardo podem ficar expostos após a trituração e, então, podem ser captados por um ímã de banda ou outro separador magnético adequado. A eficiência exata da separação depende da profundidade da carga, da disposição e da forma do metal; ela não deve ser descrita como a remoção de todos os possíveis contaminantes metálicos. As orientações da ReMA sobre papel recuperado são úteis neste contexto, pois separam os rejeitos comuns dos materiais que podem tornar um tipo de papel inaceitável ou inutilizável.[2]
A dosagem conclui a preparação. Um funil tampão ou transportador controlado separa os picos de alimentação a montante da demanda do desfibrador. Isso é importante no caso de papel de baixa densidade, pois a carga volumétrica pode variar drasticamente, mesmo quando a massa por hora parece semelhante. Um desfibrador que alterna entre uma câmara vazia e uma câmara cheia raramente produzirá o mesmo rendimento que um operado em uma faixa de carga estável. O Guia de equipamentos para usinas de reciclagem de papelão mostra por que o tamponamento e a dosagem são etapas funcionais do processo.
Como o Fiberizer abre mecanicamente o papel usado
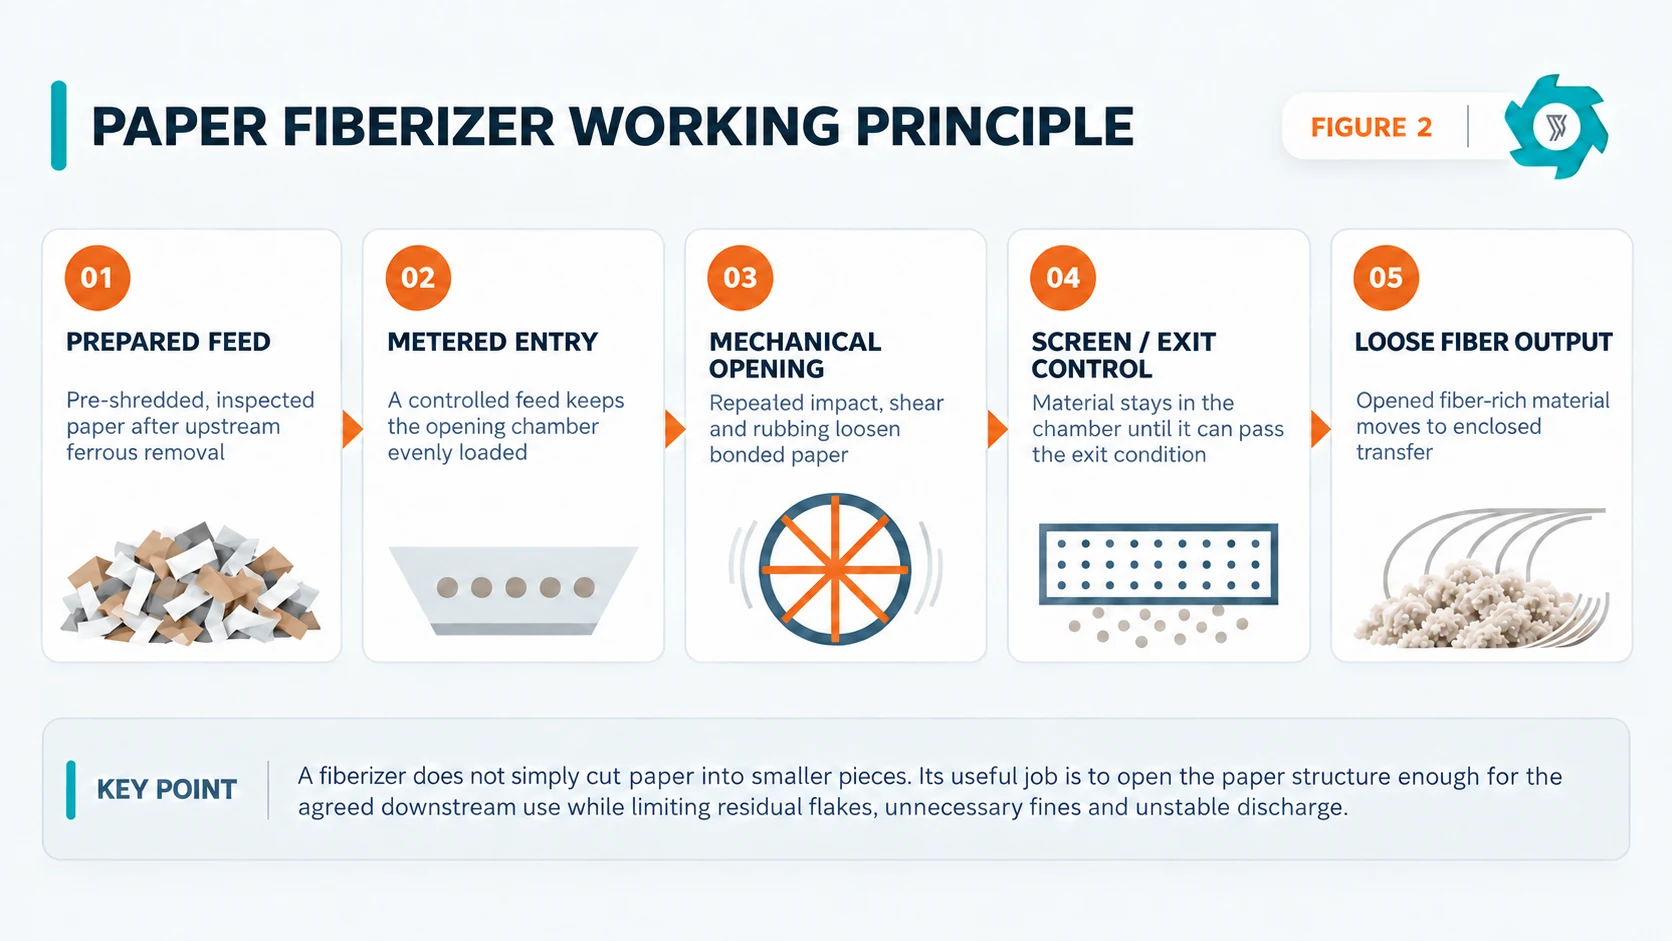
Os projetos das máquinas variam, portanto não existe uma única geometria interna que descreva todos os fibrizadores de papel comerciais. Muitas unidades utilizam um rotor de alta velocidade equipado com martelos, batedores, pinos ou outros elementos de abertura que atuam contra uma câmara, revestimento, grelha ou tela. Algumas máquinas enfatizam o impacto; outras incorporam mais atrito, rasgo ou desgaste. O que elas têm em comum é a ação mecânica repetida e um percurso controlado até a descarga.
Figura 2. O processo eficaz consiste na abertura controlada, e não na redução indiscriminada do tamanho. A preparação da matéria-prima, o tempo de permanência e as condições de saída atuam em conjunto.
1. O papel preparado entra a uma velocidade controlada
O dispositivo de dosagem deve alimentar a câmara de abertura com velocidade suficiente para aproveitar a capacidade nominal da máquina instalada, mas não tão rápida a ponto de formar um tampão denso. A velocidade adequada é, portanto, uma faixa de operação testada, e não simplesmente a maior velocidade da correia. Se a trituração a montante produzir pedaços irregulares, o sistema de tamponamento e alimentação deve absorver essa variação antes que ela chegue ao rotor.
2. O rotor acelera e redireciona o material repetidamente
As folhas de papel entram em uma zona de alto movimento relativo. O contato com ferramentas rotativas, superfícies fixas e outros pedaços de papel deforma e fratura a estrutura compacta da folha. Um único impacto pode rasgar uma borda; o contato repetido solta progressivamente as camadas e os feixes de fibras. O processo é cumulativo. É por isso que o carregamento da câmara e o tempo de permanência podem alterar o resultado, mesmo quando a velocidade do rotor permanece inalterada.
3. O cisalhamento e o atrito ajudam a separar estruturas de papel coladas
Papel impresso, papelão ondulado e material encadernado são conjuntos, não fibras soltas. O trabalho mecânico precisa romper as ligações o suficiente para criar uma estrutura aberta. Adesivos, tratamentos de resistência à umidade, revestimentos e laminados plásticos podem resistir a essa ação ou permanecer como fragmentos estranhos. Mais energia não transforma automaticamente um composto inadequado em celulose pura. A certa altura, o trabalho adicional apenas produz fragmentos mistos menores.
4. O material circula até atingir a condição de saída
Quando se utiliza uma peneira ou uma grelha, o material que ainda é muito grosso permanece na câmara por mais tempo, enquanto o material suficientemente triturado consegue passar. Uma abertura menor pode aumentar o tempo de permanência e produzir uma descarga com aparência mais fina, mas também pode reduzir a capacidade, aumentar a quantidade de finos e elevar o desgaste. Uma abertura maior pode preservar a produtividade, mas deixar mais pedaços de papel residuais. A configuração correta está, portanto, ligada a uma faixa de aceitabilidade, e não a um valor universal em milímetros.
5. O material solto é retirado por meio de transferência controlada
A descarga apresenta uma densidade aparente muito baixa em comparação com a alimentação de papel compactado. Isso altera o carregamento da esteira transportadora, o movimento do ar e o volume de armazenamento. Alguns projetos utilizam esteiras transportadoras mecânicas vedadas; outros, a transferência pneumática. Seja qual for a via utilizada, o equipamento de descarga deve ser capaz de receber o volume instantâneo gerado pelo desfibrador. Uma transferência a jusante de pequeno porte pode fazer com que um fiberizador de tamanho adequado pareça instável, pois a câmara não consegue esvaziar-se na mesma velocidade em que está sendo alimentada.
As seis variáveis que mais frequentemente alteram a qualidade da fibra
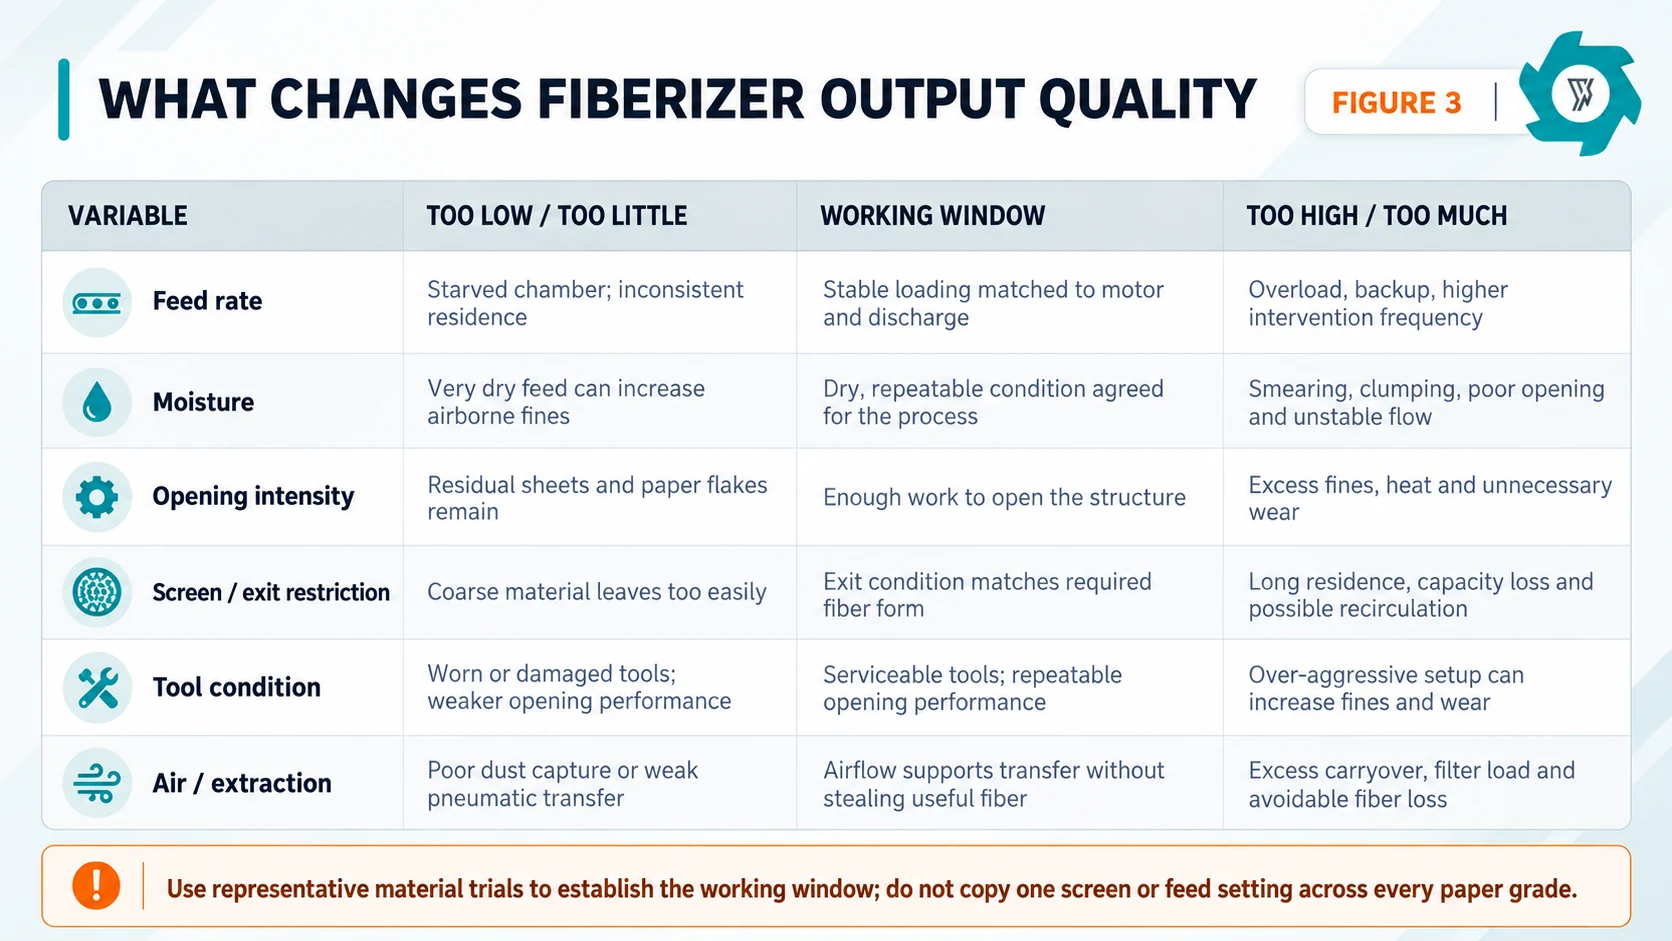
Às vezes, os compradores solicitam uma velocidade específica do rotor ou uma abertura específica da tela antes mesmo de o fornecedor ter testado o papel. Isso inverte a sequência de engenharia. A configuração deve ser determinada pelo material e pela meta de produção. Seis variáveis alteram constantemente o que sai da máquina.
Figura 3. Cada variável possui uma janela de trabalho. Ir mais longe em uma determinada direção não melhora automaticamente a qualidade da fibra.
Velocidade de avanço
A alimentação insuficiente desperdiça o tempo de operação disponível do rotor e pode causar pulsos na descarga à medida que punhados individuais passam pelo sistema. A alimentação excessiva pode cobrir a zona de abertura ativa, aumentar a corrente, retardar a circulação do material e empurrar o papel parcialmente aberto em direção à saída. Uma alimentação estável geralmente proporciona uma relação mais repetível entre a carga do motor, o tempo de permanência e a produção.
Umidade
A água altera tanto a massa quanto o comportamento mecânico. O papel úmido pode se tornar mais resistente, mais pesado e mais coeso; o material muito molhado pode manchar, formar grumos ou obstruir as telas. O limite correto de umidade deve ser estabelecido com base no tipo de papel específico e no processo pretendido. É mais útil registrar as condições do material de alimentação do que indicar a capacidade com base em uma amostra seca não especificada.
Intensidade inicial
A intensidade de abertura é o resultado combinado do projeto do rotor/ferramenta, da velocidade de rotação, da carga e do tempo de permanência na câmara. Um processamento insuficiente deixa lascas grandes e fragmentos de folha reconhecíveis. O processamento excessivo pode gerar partículas finas adicionais e calor, além de consumir energia e desgastar as ferramentas. Quando o comprador a jusante já aceita uma fibra mais solta e mais grossa, a intensidade extra pode aumentar o custo.
Restrição de triagem ou descarga
A tela não é apenas um acessório que determina o tamanho das partículas. Ela controla qual material pode sair e, portanto, influencia o tempo de permanência. Obstruções, aberturas desgastadas ou uma incompatibilidade entre o comportamento do papel e o formato das aberturas podem alterar a capacidade durante uma operação. O acesso para inspeção é importante, pois o operador precisa distinguir entre uma configuração do processo e uma tela parcialmente obstruída.
Condição da ferramenta
Bordas de trabalho arredondadas ou danificadas alteram a forma como a energia é transmitida ao papel. Uma máquina pode continuar funcionando enquanto o desempenho de abertura diminui gradualmente; por isso, a manutenção deve monitorar o estado da produção, bem como a corrente do motor. O desgaste das ferramentas, o estado dos elementos de fixação, os revestimentos, o equilíbrio do rotor e o estado da tela devem fazer parte das inspeções programadas.
Fluxo de ar e extração de poeira
O ar pode auxiliar no resfriamento, na captura de partículas finas e no transporte pneumático, mas também influencia o que é levado pela corrente de ar. Uma sucção excessiva pode transportar fibras leves úteis para o equipamento de coleta; uma captura ineficaz pode aumentar a carga de trabalho de limpeza. O sistema de ar deve ser avaliado em função da capacidade do fibrizador, e não selecionado com base apenas no tamanho isolado do ventilador.
Como definir a “fibra de celulose solta” como um critério de aceitação
Um comprador deve transformar essa expressão em propriedades observáveis ou testáveis. Isso não significa fingir que a fibra aberta a seco tenha uma especificação laboratorial universal. Significa chegar a um acordo sobre o que o processo de recepção pode aceitar.
Estrutura aberta: decidir qual a quantidade de folha de papel ou floco compacto que pode permanecer reconhecível. Um padrão fotográfico pode ser útil se for apoiado por um método de amostragem repetível.
Multas: Partículas de papel muito pequenas podem ser aceitáveis até certo ponto, mas as partículas finas não controladas podem aumentar a carga de poeira ou alterar o comportamento da mistura a jusante. Se as partículas finas forem importantes do ponto de vista comercial, defina um teste de peneiramento ou outro método prático.
Contaminação por materiais que não sejam papel: Filmes plásticos, fragmentos laminados, pedaços com alto teor de cola e resíduos metálicos devem ter limites estabelecidos. As orientações da ReMA sobre o estoque de papel demonstram por que as definições de contaminantes devem fazer parte das transações de papel recuperado, mesmo que um projeto de fibração possa utilizar uma especificação final diferente.[2]
Umidade: É preciso levar isso em conta, pois a água altera tanto a massa passível de pagamento quanto o comportamento durante o processamento. Ao comparar a capacidade entre fornecedores, deve-se utilizar a mesma condição de alimentação.
Comportamento em massa: A fibra solta ocupa um volume considerável. O comprador pode precisar de informações sobre a densidade aparente máxima ou típica, de um teste de transporte ou de uma observação da descarga do silo, caso o processo seguinte seja sensível à formação de pontes ou ao carregamento pneumático.
Aprovação posterior: Para aplicações específicas, uma amostra aprovada pode ser mais significativa do que um número genérico de tamanho. Guarde uma quantidade suficiente da amostra FAT para comparar o material produzido posteriormente com as condições aceitas.
A capacidade e a qualidade da fibra devem ser verificadas em conjunto
Um fiberizador muitas vezes consegue produzir um produto mais fino ao reter o material por mais tempo, restringindo a saída ou reduzindo a alimentação. Isso não prova que ele seja capaz de produzir o mesmo produto na taxa de produção indicada. O teste de capacidade, portanto, deve medir a qualidade e a massa ao longo do mesmo ciclo definido.
Para fins de planejamento, é preciso distinguir entre matéria-prima bruta, insumos aceitos, produtos aceitos e fluxos colaterais rejeitados ou capturados. O Guia de capacidade de usinas de reciclagem de papelão usado aplica o mesmo princípio no nível da linha de produção: o número máximo de máquinas em operação não é o mesmo que a produção aceita de forma sustentada. Em um teste de fiberizador, o comprador deve saber qual a quantidade de papel preparado que ultrapassou o limite de entrada acordado, qual a quantidade de fibra em conformidade que restou e qual a massa que permaneceu nos rejeitados, na coleta de pó/finos ou na máquina ao final do processo.
A base de tempo também é importante. O tempo de operação indica o período em que a máquina esteve em processo de produção. O tempo decorrido reflete o impacto na produção causado por paradas, limpezas manuais e retenções em etapas posteriores. Relatar ambos evita que um número líquido de rendimento pareça perfeito, mas na verdade esconda interrupções repetidas. Um fornecedor ainda pode explicar separadamente as pausas planejadas; o objetivo é preservar as evidências, em vez de agrupar eventos distintos em um único indicador de eficiência.
Como se apresenta uma matéria-prima difícil no interior de um processo de fibração
Os testes representativos devem incluir a variação normal, e não apenas jornal limpo. Várias condições de alimentação alteram o mecanismo o suficiente para justificar uma análise específica.
Papel molhado: A água pode tornar os pedaços mais pesados e mais coesos. A máquina pode precisar de mais esforço para separá-los, enquanto as peneiras e os pontos de transferência ficam mais sujeitos ao acúmulo de resíduos.
Livros e encadernações coladas: Um pré-triturador pode expor a lombada, mas fragmentos com alto teor de adesivo ainda podem resistir à abertura. Capas plastificadas e adesivo termofusível podem permanecer como contaminação.
Papel laminado ou revestido: uma camada de celulose pode se abrir enquanto a camada de filme se estica, se enrola ou se fragmenta em pedaços menores. Trata-se tanto de um problema de separação quanto de redução de tamanho.
Papelão ondulado: A estrutura ondulada pode apresentar um bom desempenho em algumas aplicações, mas o uso de fita adesiva, etiquetas, cera ou tratamentos de resistência à umidade pode alterar o resultado. Determinos tipos de papelão ondulado podem ser testados, mas não devem ser automaticamente considerados equivalentes ao papel de jornal ou aos resíduos de produção.
Metal oculto em pedaços densos: Um ímã só consegue capturar material ferroso que esteja efetivamente exposto. A inspeção e a redução primária do tamanho ajudam a expô-lo; o desfibrador deve, ainda assim, contar com proteção adequada e uma resposta definida a objetos duros anormais.
É também por isso que o comprador não deve enviar ao fornecedor da máquina apenas uma amostra limpa e cuidadosamente selecionada. O material “difícil, mas normal” dentro dos limites de alimentação previstos fornece uma evidência mais confiável sobre a real estabilidade operacional do que um teste de resistência extremo ou uma demonstração irrealisticamente limpa.
O controle de poeira faz parte da interface do fiberizador
A fibração a seco cria intencionalmente uma área de superfície mais exposta e pode gerar partículas finas de papel. A OSHA observa que o papel finamente dividido pode se tornar um risco de poeira combustível quando disperso em condições adequadas.[3] Isso não significa que todo fibrizador crie uma atmosfera explosiva. O risco real depende do processo e do local; portanto, a coleta de poeira, a limpeza, o controle de ignição e quaisquer medidas de proteção necessárias devem se basear em uma avaliação adequada e específica para o local.
Do ponto de vista da seleção de equipamentos, a exigência prática é definir os pontos de coleta e as interfaces de tratamento de ar antes do layout final. A entrada e a saída do fibrizador, as calhas de transferência e qualquer linha pneumática podem afetar o equilíbrio de ar. A localização do coletor, os percursos das condutas e os acessos para manutenção ocupam espaço físico, e é por isso que o Guia de layout para usinas de reciclagem de papelão considera o controle de poeira como parte do projeto da construção.
Não especifique que uma máquina seja “livre de poeira”. Especifique o que está contido no compartimento, por onde o ar é extraído, quais são as condições operacionais previstas e quem é responsável pelo projeto final de proteção contra riscos de poeira e incêndio no local de instalação.
Como elaborar uma solicitação de cotação (RFQ) para um fiberizador que gere cotações comparáveis
Uma solicitação de cotação bem elaborada estabelece os mesmos parâmetros de processo para todos os fornecedores. Comece pelo material: tipos de papel, fotos, formato de alimentação, dimensões representativas das peças, faixa de umidade e contaminação esperada. Especifique se o material já está triturado e qual é a expectativa em relação ao que o triturador a montante deve fornecer. Se houver um ímã, identifique onde ele está localizado e qual é a carga ferrosa esperada.
Em seguida, defina a especificação do produto em termos que o usuário final possa avaliar. Inclua pedaços residuais de papel, o método de análise de finos, se necessário, o limite de contaminação, a condição de umidade e se o material será transportado a granel, por sistema pneumático ou enfardado. Se a fábrica receptora tiver uma amostra aprovada, forneça-a.
Solicite as taxas de entrada e saída aceitáveis nas mesmas condições de teste. Solicite também a potência instalada, informações sobre a carga operacional normal, opções de peneiras, descrição das peças de desgaste, método de acesso, tempo de troca das peneiras ou ferramentas, disposição dos rolamentos, proteção do rotor, monitoramento de vibração (se disponível) e as interfaces necessárias para o fluxo de ar de extração ou transporte.
Por fim, deixe as exclusões bem claras. Um fiberizador a seco não inclui automaticamente a classificação do papel, a remoção completa de contaminantes, o tratamento químico, a certificação do produto acabado, a engenharia de proteção contra incêndios nem um sistema de preparação de pasta úmida para papelaria. Exclusões claras facilitam a comparação de cotações e reduzem a chance de dois fornecedores estarem cotando pacotes de equipamentos ou responsabilidades diferentes.
FAT: Comprovar o funcionamento da máquina por meio de massa, tempo, eventos e amostras
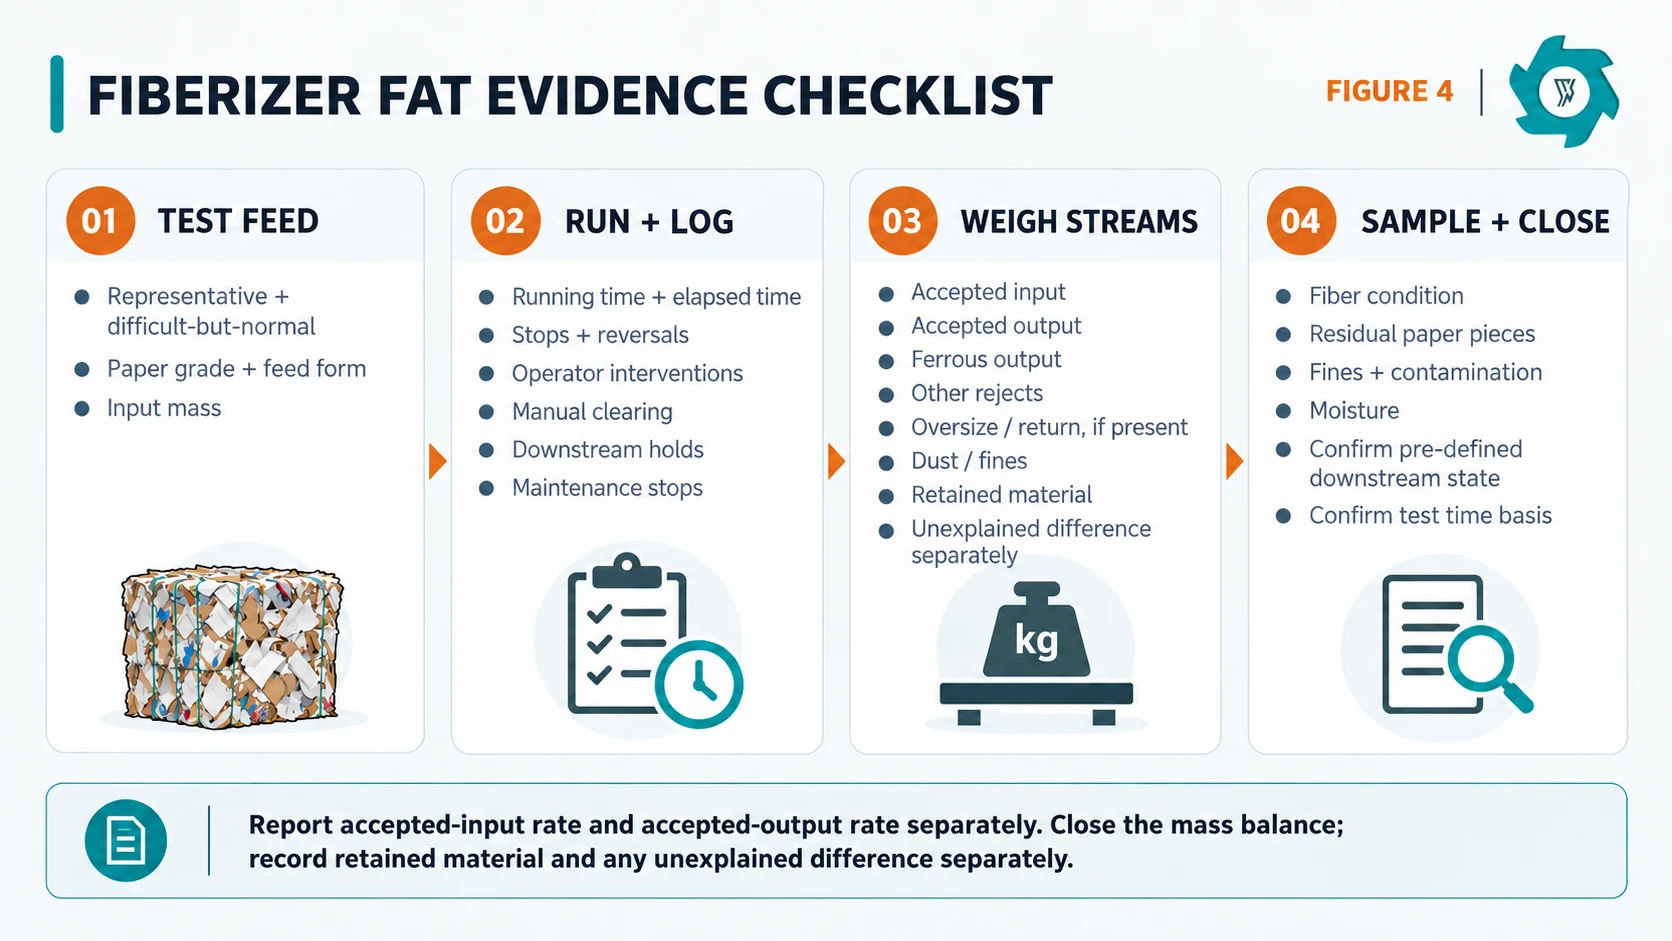
Figura 4. Uma análise FAT útil relaciona a ração de teste representativa, o registro de tempo e eventos, os fluxos pesados separadamente e a condição da fibra amostrada.
Feed de teste: identifique a classe do papel, a forma de alimentação e a massa de entrada. Inclua materiais representativos e materiais difíceis, porém normais, dentro dos limites aprovados. Registre a umidade quando ela afetar significativamente a comparação.
Log de execução e de eventos: registrar o tempo de operação e o tempo decorrido. Registrar paradas, reversões, intervenções do operador, reinicialização manual, retenções a jusante e paradas para manutenção. Essas categorias devem permanecer separadas para que o comprador possa entender se um minuto perdido se originou do fibrizador, da interface de alimentação ou do equipamento receptor.
Fluxos de pesagem: Pese separadamente a entrada aceita e a saída aceita. Quando houver, pese a saída ferrosa, outras rejeições, material acima do tamanho permitido ou devolvido e poeira/partículas finas. Registre o material retido separadamente e indique qualquer diferença inexplicável, em vez de ocultá-la em outra categoria. Isso fecha o balanço de massa e mantém a taxa de saída aceita vinculada ao material que realmente atendeu às condições acordadas.
Exemplo e encerramento: Colete amostras de saída ao longo do processo. Avalie o estado da fibra conforme acordado, os pedaços residuais, as partículas finas, a contaminação e a umidade. Confirme o estado pré-definido da etapa subseqüente e os parâmetros de tempo do teste antes de decidir se o resultado está dentro dos padrões, se requer uma ação condicional ou se é necessário repetir o teste.
Pontos de manutenção que afetam diretamente a qualidade da fibra
Um fiberizador é uma máquina sujeita a desgaste. O programa de manutenção deve, portanto, vincular as inspeções ao desempenho do processo, em vez de esperar por uma falha catastrófica.
Inspecione as ferramentas de abertura quanto a desgaste irregular, bordas danificadas, folga e acúmulo de material. Verifique se a tela ou a grelha apresenta aberturas obstruídas, deformações e desgaste local que possam alterar a condição efetiva de descarga. Verifique se os revestimentos e as superfícies da câmara apresentam danos. Os rolamentos, pontos de lubrificação, componentes de acionamento e fixadores devem seguir os intervalos especificados pelo fabricante do equipamento.
A limpeza nas proximidades da entrada, da saída e dos pontos de coleta de poeira também afeta o desempenho. O acúmulo de fibras leves pode obstruir os sensores, restringir o acesso ou ocultar pequenos vazamentos. A limpeza programada deve ser considerada parte do tempo normal de produção, e não uma falha inesperada.
A melhor lista de peças de reposição está ligada ao uso real do lixa. Enchimentos abrasivos, metais ocultos, materiais com alto teor de adesivo e longas horas de operação podem alterar os padrões de desgaste. Após o comissionamento, registre o motivo de cada substituição — desgaste normal, danos por impacto, acúmulo de resíduos, desequilíbrio ou outra causa — para que a fábrica possa separar o custo dos consumíveis de um problema de processo que possa ser corrigido.
Até onde vai a responsabilidade do Fiberizer
O papel reciclado desfiado mecanicamente pode servir como matéria-prima para diversos produtos derivados, mas a empresa de desfiagem não certifica esses produtos. Isso é particularmente importante no caso do isolamento de celulose. O Departamento de Energia dos EUA descreve o isolamento de celulose como papel de jornal reciclado que é finamente triturado e tratado quimicamente, enquanto a norma ASTM para isolamento de celulose a granel abrange a composição e os requisitos físicos para o isolamento a granel de fibra celulósica reciclada tratada quimicamente.[4][5] Uma máquina de fibra pode preparar a parte do papel; a formulação, o tratamento químico, os testes do produto e a conformidade com as normas continuam sendo responsabilidades das etapas posteriores do processo.
O mesmo princípio se aplica a enchimentos para construção, fibra de asfalto ou aplicações com absorventes especiais. A máquina é capaz de produzir um material definido e rico em fibras, mas o processo receptor precisa aprovar esse material de acordo com sua própria fórmula e requisitos de desempenho. Manter essa distinção explícita protege tanto o comprador quanto o fornecedor do equipamento, evitando que uma alegação relativa ao processo mecânico se transforme em uma alegação sem fundamento sobre o produto acabado.
Regra prática de seleção
Escolha o fiberizador com base no resultado final desejado. Primeiro, defina a matéria-prima que realmente chegará até ele. Em seguida, defina o que o processo posterior poderá aceitar. Somente depois que esses dois limites estiverem bem definidos é que o fornecedor deverá selecionar a geometria da abertura, a carga do motor, a condição da peneira ou da descarga, o sistema de alimentação e a interface de tratamento de ar.
Perguntas frequentes sobre máquinas de desfibramento de papel
O que uma máquina de fibrização de papel realmente faz?
Um desfibrador de papel desagrega mecanicamente o papel usado preparado, transformando-o em um material solto e rico em fibras. Dependendo do projeto, impactos repetidos, cisalhamento, atrito e tempo de permanência controlado dentro da câmara separam e desagregam a estrutura do papel. O que importa é se o material sai da máquina na condição de fibra necessária para o próximo processo, e não apenas se foi reduzido a pedaços menores.
Um fibrizador a seco produz celulose para fábricas de papel?
Um fiberizador a seco produz material rico em celulose, aberto mecanicamente, sem o ciclo convencional de fabricação de celulose à base de água. As fábricas de papel normalmente misturam papel reciclado com água e, em seguida, filtram e limpam a pasta resultante. O material fiberizado a seco deve, portanto, ser especificado como matéria-prima de fibra preparada, e não como celulose úmida acabada.
Qual tipo de papel usado funciona melhor em um desfibrador?
Papel relativamente seco, rico em fibras e com contaminação controlada costuma ser mais fácil de processar de maneira consistente. Jornais, papel impresso, sobras de produção, livros selecionados e alguns tipos de papelão podem ser adequados após testes. Matéria-prima úmida, encerada, fortemente laminada ou rica em plástico pode alterar o comportamento de abertura, aumentar o enrolamento ou deixar resíduos inaceitáveis de materiais que não sejam papel.
O que determina o estado final da fibra?
Entre as variáveis importantes estão o tipo de papel recebido, o tamanho primário da trituração, a umidade, a taxa de alimentação, as condições do rotor ou da ferramenta, a intensidade da abertura mecânica, a configuração da peneira ou da saída e o sistema de controle de ar ou de poeira. Essas variáveis devem ser definidas com base em testes realizados com materiais representativos e nos requisitos de aceitação nas etapas posteriores do processo.
Como um comprador deve verificar um fiberizador durante o FAT?
Utilize material de alimentação representativo e difícil, mas dentro dos parâmetros normais. Registre a massa de entrada, o tempo de operação e o tempo decorrido, as paradas, as reversões, as intervenções do operador, a limpeza manual, as retenções a jusante e as paradas para manutenção. Pese separadamente a matéria-prima aceita e a produção aceita; em seguida, pese a produção ferrosa, outras rejeições, material sobredimensionado ou devolvido, se houver, pó ou finos e material retido, e indique separadamente qualquer diferença inexplicável. Realize uma amostragem da fibra finalizada de acordo com os critérios de aceitação acordados.
Defina a meta de ração e fibra antes de comparar máquinas
Envie fotos ou amostras representativas do papel usado, o tamanho da matéria-prima preparada, a faixa de umidade e contaminação, a taxa de produção aceitável e sustentável exigida, a condição alvo da fibra e o método de manuseio nas etapas posteriores. Uma proposta útil deve relacionar esses dados com o fibrosador, o controle da alimentação, a configuração da peneira ou da descarga e as interfaces de controle de poeira.
David atua na área de equipamentos industriais de trituração e reciclagem, incluindo avaliação de materiais, seleção de trituradores, configuração de processos e planejamento de linhas de reciclagem.
Fale com nossos Especialista em máquinas trituradoras
Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.