آلة تفتيت الورق: كيف تحول نفايات الورق إلى ألياف سليلوزية سائبة
تستقبل آلة تفكيك الألياف الورقية نفايات الورق المُعدة مسبقًا، والتي تكون صغيرة بما يكفي لتغذية الآلة بطريقة محكومة، وتقوم ميكانيكيًّا بتفكيكها إلى مادة سائبة غنية بالسليلوز. وفي العديد من التصاميم الصناعية، يتعرض الورق للضرب والقص والفرك وإعادة التدوير بشكل متكرر داخل غرفة الفتح حتى يتم تفكيك بنيته بدرجة كافية تسمح بمروره عبر غربال أو منفذ تفريغ آخر خاضع للتحكم. وهذه عملية تختلف عن التقطيع الأولي. حيث تتعامل آلة التقطيع مع المواد الضخمة أولاً وتقلص حجمها إلى حجم يسهل معالجته. ثم تقوم آلة تفكيك الألياف بفك المادة بشكل أكبر، وتفكيكها إلى تيار من الألياف السائبة ذات خصائص معالجة مختلفة تمامًا.
قد يجعل العرض التوضيحي القصير الورق يبدو مفتوحًا بشكل جيد، لكن هذا وحده لا يعطي المشتري سوى القليل من المعلومات حول أداء الآلة في ظروف الإنتاج العادية. والسؤال المهم هو: هل تستطيع الآلة إنتاج حالة الألياف المتفق عليها من الدرجة الفعلية للخام الوارد بمعدل إنتاج مستقر ومقبول، دون توليد جزيئات دقيقة زائدة، أو نقل تلوث يمكن تجنبه إلى المراحل التالية، أو الحاجة إلى عمليات تنظيف يدوية متكررة؟ والأهم من ذلك خط إعادة تدوير نفايات الورق السليلوز يربط جهاز التقطيع بالألياف بعمليات التغذية، والتكسير الأولي، وإزالة المعادن الحديدية، والنقل المغلق، والتحكم في الغبار.
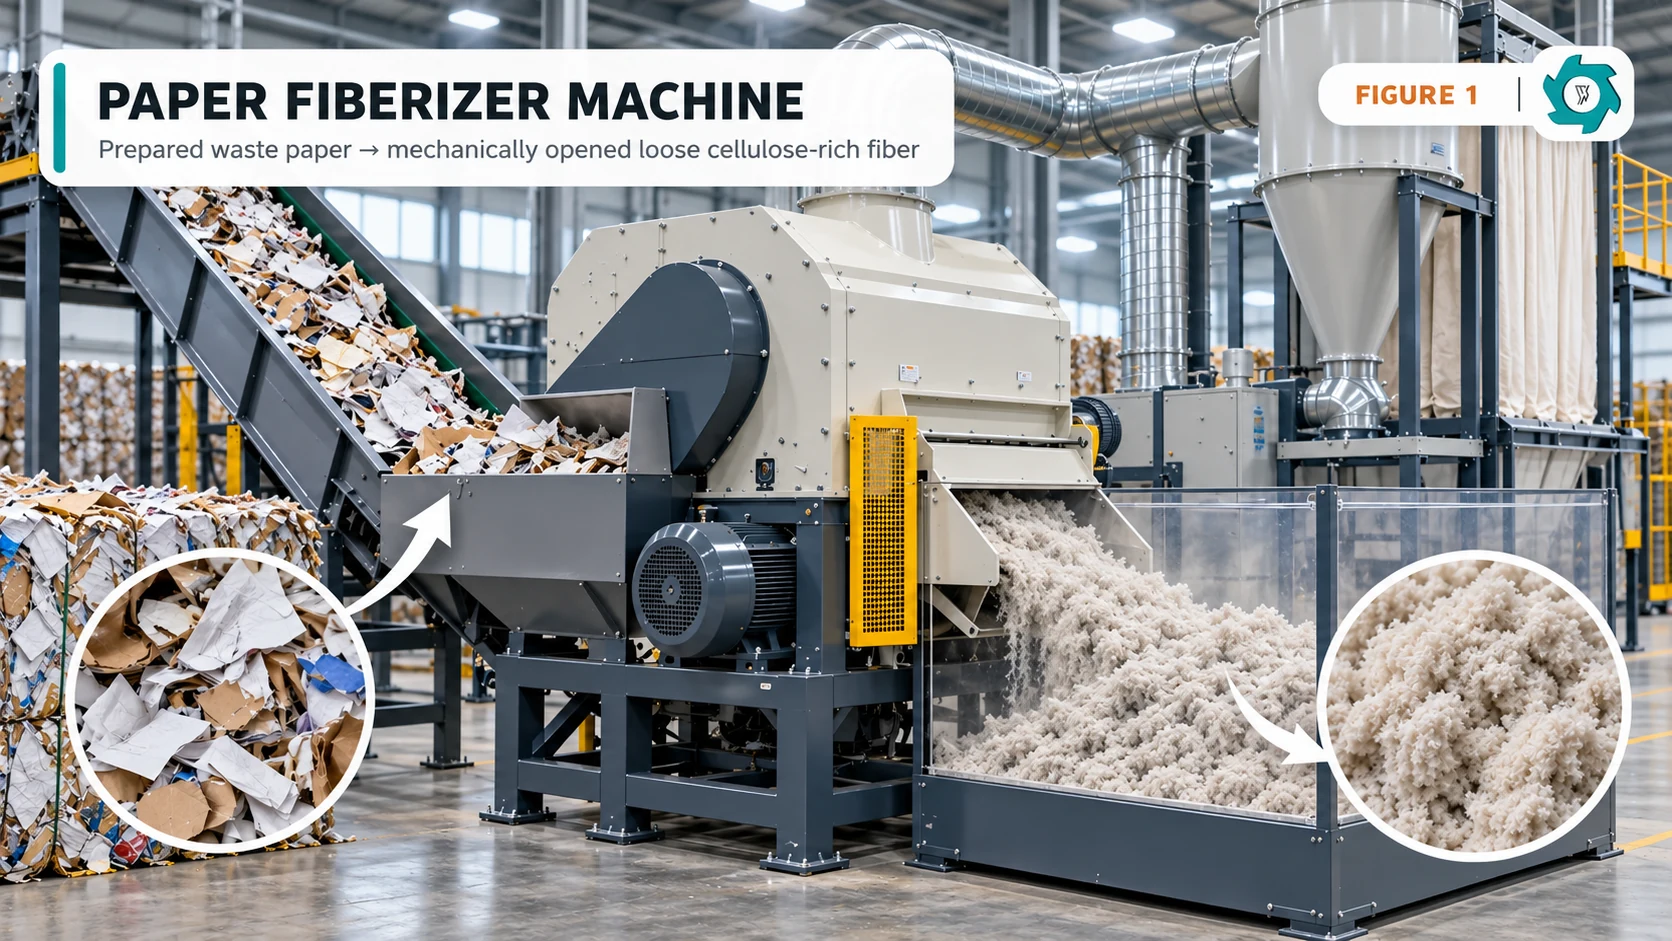
تقوم آلة التقطيع إلى ألياف بتحويل قطع الورق المُعدة مسبقًا إلى ألياف سائبة من خلال إخضاعها لعمل ميكانيكي متكرر في ظل ظروف مُتحكَّم فيها تتعلق بالتغذية والبقاء في الآلة والتفريغ. ويتم تحديد النقطة النهائية الصحيحة من قِبل المستخدم النهائي — وليس بناءً على أصغر حجم للجسيمات يمكن للآلة إنتاجه.
الشكل 1. عملية تفكيك ألياف الورق هي خطوة ثانوية في عملية الفصل: يدخل الورق المُعد إلى الآلة، ويخضع لعمل ميكانيكي متكرر، ثم يخرج على شكل مادة سائبة غنية بالسليلوز.
عملية تحويل الألياف تختلف عن التقطيع أو عملية تحويل اللب الرطب
غالبًا ما يتم الخلط بين ثلاث عمليات في عروض الأسعار: التقطيع، وتحويل الألياف الجافة، وتصنيع اللب الرطب. ويمكن لجميعها تقليل البنية المرئية للورق، لكنها لا تنتج نفس المنتج الوسيط.
تُستخدم آلة التقطيع الأولية عادةً لتفتيت الكتب والأوراق والحزم والكرتون وغيرها من المواد الورقية الضخمة إلى قطع أصغر حجمًا، بحيث يمكن نقلها عبر الناقلات وعملية الفصل المغناطيسي ومرحلة المعالجة التالية بسهولة أكبر. تُعد هندسة القاطع وعرض الحجرة وطريقة التغذية عوامل مهمة، لكن آلة التقطيع لا تحتاج إلى تحويل كل قطعة إلى ألياف منفصلة. في الواقع، فإن إجبار المرحلة الأولى على القيام بعمل دقيق غير ضروري يمكن أن يقلل من معدل الإنتاج ويؤدي إلى تكوين المزيد من الغبار قبل إزالة الشوائب.
تستقبل آلة تفكيك الألياف الجافة أو آلة فتح الألياف تلك المادة المُعدة وتعالجها بطريقة أكثر قوة. فبدلاً من الاكتفاء بتمزيق الورقة إلى أوراق أصغر، تقوم هذه الآلة مرارًا وتكرارًا بثني الورق وضربه وكشطه، حتى تتفكك الطبقات المترابطة والهياكل المضغوطة. اعتمادًا على نوع الورق وإعدادات الآلة، قد تبدو المادة الخارجة من جهاز تفكيك الألياف رقيقة، أو شبيهة بالصوف، أو أكثر حبيبية. لكن هذا المظهر لا يعطي الصورة الكاملة. تحقق من عدد الرقائق المتبقية، وكمية المواد الدقيقة التي يتم إنتاجها، وما إذا كانت الشوائب لا تزال موجودة، وكيف تتصرف الألياف السائبة عند تخزينها بكميات كبيرة، وما إذا كانت تعمل بشكل صحيح في العملية التالية.
أما عملية تحضير اللب الرطب فهي مختلفة تمامًا. تصف جمعية AF&PA العملية المتبعة في مصانع الورق بأنها تتمثل في خلط الورق المعاد تدويره بالماء في جهاز تحضير اللب، يلي ذلك عملية غربلة وتنظيف إضافية لمزيج الألياف السائل.[1] لا ينتج جهاز تحويل الألياف الجافة ذلك المزيج المائي. ويكون هذا التمييز مهمًا عندما يقارن المشتري خط إنتاج جاف بعملية تصنيع تقليدية؛ وما يتعلق بذلك دليل مقارنة بين عملية تحويل الخشب إلى لب جاف وعملية تحويل الخشب إلى لب رطب يوضح حدود العملية بشكل عام.
ما الذي يجب أن يحدث قبل وصول الورق إلى جهاز تفكيك الألياف؟
تعمل غرفة الفتح بأفضل أداء عندما تتلقى المواد المدخلة ضمن نطاق محدد. وهذا النطاق لا يقتصر على البعد الأقصى فحسب، بل يشمل أيضًا نوعية الورق، وشكل القطع، والرطوبة، والكثافة الظاهرية، والمعادن المتبقية، والتلوث غير الورقي.
يُستخدم التقطيع الأولي عادةً لتوفير تغذية قابلة للتحكم، وليس لتحقيق الجودة النهائية للألياف. فقد تنثني الأوراق السائبة وتترابط. قد تحتوي الكتب على ظهور كثيفة ملتصقة بالغراء. وقد تكون القطع المموجة ضخمة ومرنة. وقد تصل بقايا الإنتاج على شكل شرائط طويلة أو حزم مدمجة. يجب أن تعمل المرحلة الأولى على تغيير هذه الأشكال بدرجة كافية بحيث يتمكن نظام القياس من تزويد آلة تفتيت الألياف بطبقة متكررة.
تعد إزالة المعادن الحديدية خطوة وقائية أخرى. فقد تنكشف الدبابيس والمشابك وشظايا أسلاك البالات بعد التقطيع، ومن ثم يمكن التقاطها بواسطة مغناطيس علوي أو أي فاصل مغناطيسي مناسب آخر. وتعتمد كفاءة الفصل الدقيقة على عمق الحمولة وطريقة عرضها وشكل المعدن؛ ولا ينبغي وصفها على أنها إزالة كل ملوث معدني محتمل. وتعد إرشادات ReMA الخاصة بالورق المسترجع مفيدة في هذا السياق لأنها تفصل النفايات العادية عن المواد التي قد تجعل درجة جودة الورق غير مقبولة أو غير قابلة للاستخدام.[2]
ويُعتبر القياس الخطوة الأخيرة في عملية التحضير. تقوم قادوس التخزين المؤقت أو الناقل المتحكم فيه بفصل التدفقات الزائدة الواردة من المراحل السابقة عن احتياجات آلة تفكيك الألياف. وهذا الأمر مهم في حالة الورق منخفض الكثافة لأن الحمولة الحجمية يمكن أن تتغير بشكل حاد حتى عندما تبدو الكتلة في الساعة متشابهة. ونادراً ما تنتج آلة تفكيك الألياف التي تتناوب بين غرفة فارغة وأخرى ممتلئة نفس الناتج الذي تنتجه آلة تعمل في نطاق تحميل مستقر. إن دليل معدات مصانع إعادة تدوير الورق المقوى يوضح لماذا يُعد التخزين المؤقت والقياس مرحلتين وظيفيتين في العملية.
كيف يقوم جهاز «فايبريزر» بفك الورق المستعمل ميكانيكيًّا
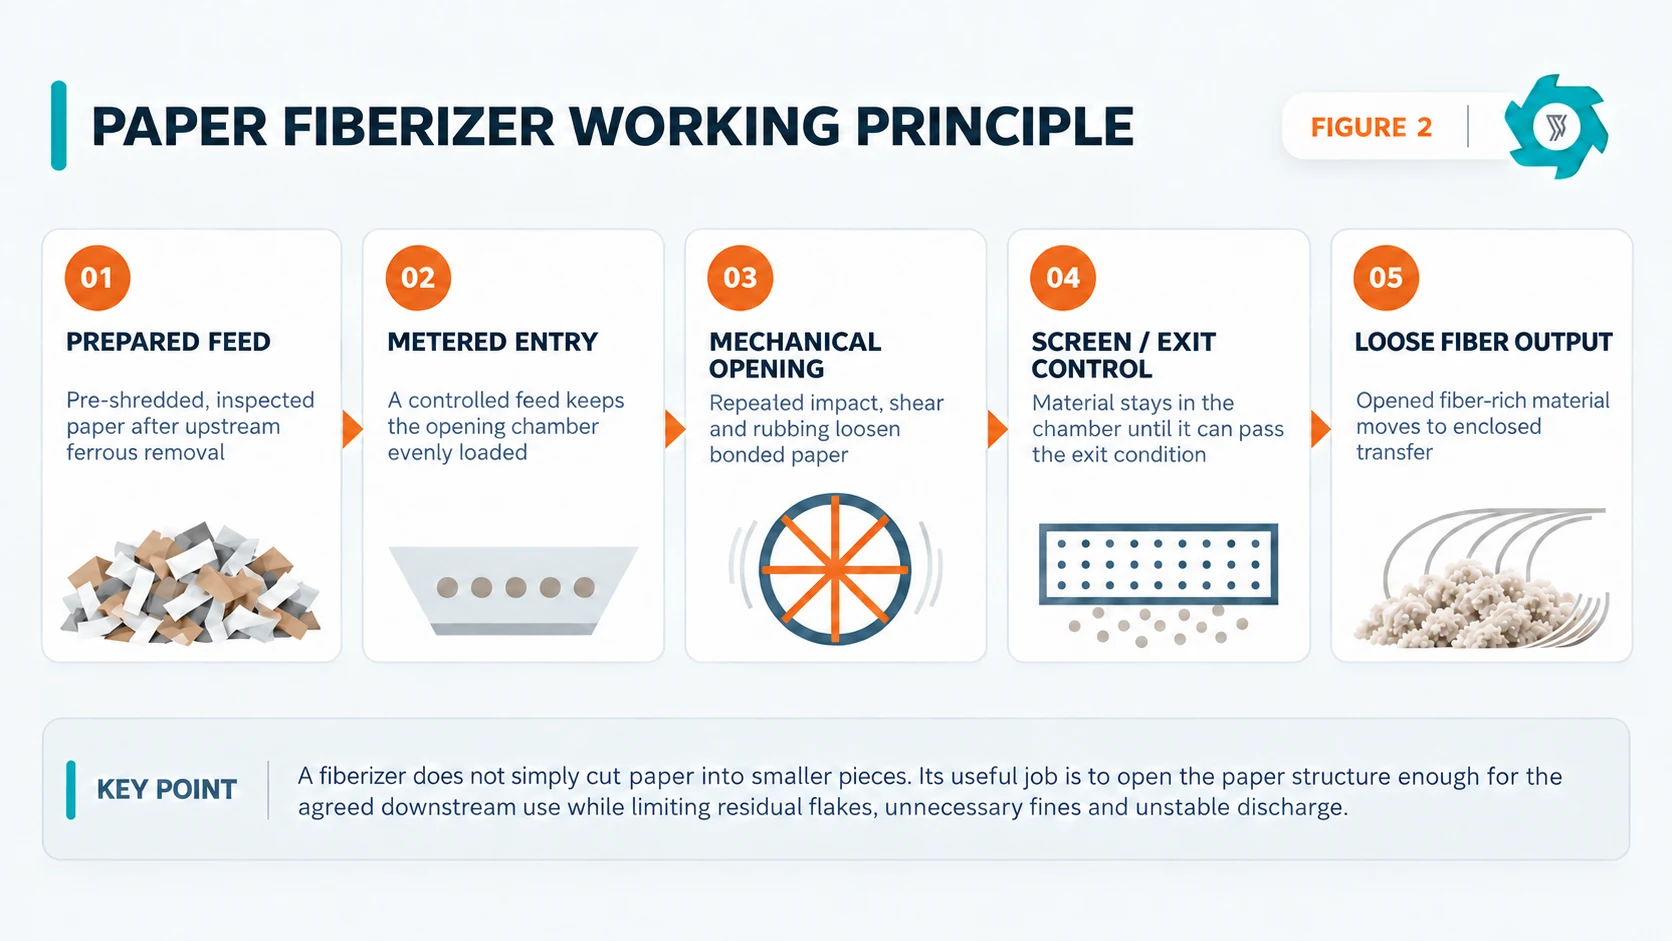
تتنوع تصاميم الآلات، لذا لا توجد هندسة داخلية واحدة تصف كل آلة تقطيع الأوراق التجارية. تستخدم العديد من الوحدات دوارًا عالي السرعة مزودًا بمطارق أو خفاقات أو دبابيس أو عناصر فتح أخرى تعمل مقابل حجرة أو بطانة أو شبكة أو غربال. تركز بعض الآلات على الصدم؛ بينما تضيف آلات أخرى المزيد من الاحتكاك أو التمزيق أو التآكل. وما تشترك فيه جميعها هو الحركة الميكانيكية المتكررة ومسار التحميل الخاضع للتحكم.
الشكل 2. تتمثل العملية المفيدة في الفتح المتحكم فيه، وليس في تقليص الحجم بشكل عشوائي. حيث تعمل عملية تحضير المواد المدخلة، وفترة البقاء داخل الجهاز، وحالة الخروج بشكل متكامل.
1. تدخل الورقة المُعدة بمعدل مُحكَم
يجب أن يقوم جهاز القياس بتغذية غرفة الفتح بسرعة كافية للاستفادة من السعة التشغيلية المحددة للآلة، دون أن تكون السرعة مفرطة بحيث يتشكل سدادة كثيفة. ولذلك، فإن المعدل المناسب هو النطاق التشغيلي الذي تم اختباره، وليس مجرد أعلى سرعة للحزام. وإذا نتجت قطع غير متساوية عن عملية التقطيع في المرحلة السابقة، فيجب أن يقوم نظام التخزين المؤقت والتغذية باستيعاب هذا التباين قبل وصوله إلى الدوار.
2. يقوم الدوار بتسريع المادة وإعادة توجيهها بشكل متكرر
تدخل قطع الورق منطقة تتسم بحركة نسبية عالية. يؤدي التلامس مع الأدوات الدوارة والأسطح الثابتة وقطع الورق الأخرى إلى ثني وكسر بنية الورقة المتماسكة. قد يؤدي تأثير واحد إلى تمزق الحافة؛ بينما يؤدي التلامس المتكرر إلى تفكيك الطبقات وحزم الألياف تدريجيًا. هذه العملية تراكمية. ولهذا السبب، يمكن أن يؤثر تحميل الحجرة ووقت البقاء فيها على النتيجة حتى عندما تظل سرعة الدوار ثابتة.
3. يساعد القص والاحتكاك على فصل الهياكل الورقية المترابطة
الورق المطبوع والكرتون المموج والمواد المجلدة هي تجمعات، وليست أليافًا حرة. ويجب أن تؤدي المعالجة الميكانيكية إلى كسر الروابط بدرجة كافية لإنشاء بنية مفتوحة. ويمكن للمواد اللاصقة، ومعالجات المقاومة للرطوبة، والطلاءات، والطبقات البلاستيكية أن تقاوم هذا التأثير أو تبقى على شكل شظايا غريبة. ولا يمكن لمزيد من الطاقة أن تحول تلقائيًا مركبًا غير مناسب إلى سليلوز نقي. وفي مرحلة ما، لا يؤدي العمل الإضافي إلا إلى تكوين شظايا مختلطة أصغر حجمًا.
4. تستمر المادة في الدوران حتى تصل إلى حالة الخروج
عند استخدام غربال أو شبكة، تبقى المواد التي لا تزال خشنة جدًّا في الحجرة لفترة أطول، بينما يمكن للمواد التي تم تفتيتُها بشكل كافٍ أن تمر عبرها. ويمكن أن تؤدي الفتحة الأصغر إلى زيادة مدة البقاء وإنتاج مخرجات تبدو أنعم، ولكنها قد تقلل أيضًا من السعة وتزيد من الجسيمات الدقيقة وترفع من التآكل. أما الفتحة الأكبر فقد تحافظ على معدل الإنتاج مع ترك المزيد من قطع الورق المتبقية. ولذلك، فإن الإعداد الصحيح مرتبط بنطاق القبول، وليس برقم محدد بالمليمتر.
5. يتم إخراج المواد من المنشأة عن طريق نقل خاضع للرقابة
تتميز المواد المنصبة بكثافة حجمية منخفضة جدًّا مقارنةً بالورق المضغوط. وهذا يؤثر على تحميل الناقل، وحركة الهواء، وحجم التخزين. تستخدم بعض المشاريع ناقلات ميكانيكية محكمة الإغلاق؛ بينما تلجأ مشاريع أخرى إلى النقل الهوائي. وأيًا كان المسار المستخدم، يجب أن تستوعب معدات التفريغ الحجم الفوري الناتج عن جهاز التقطيع الليفي. قد يؤدي وجود نظام نقل صغير في المرحلة اللاحقة إلى جعل جهاز التقطيع ذي الحجم المناسب يبدو غير مستقر، لأن الحجرة لا تستطيع أن تفرغ بالمعدل الذي يتم تغذيتها به.
المتغيرات الستة التي تؤثر في أغلب الأحيان على جودة الألياف
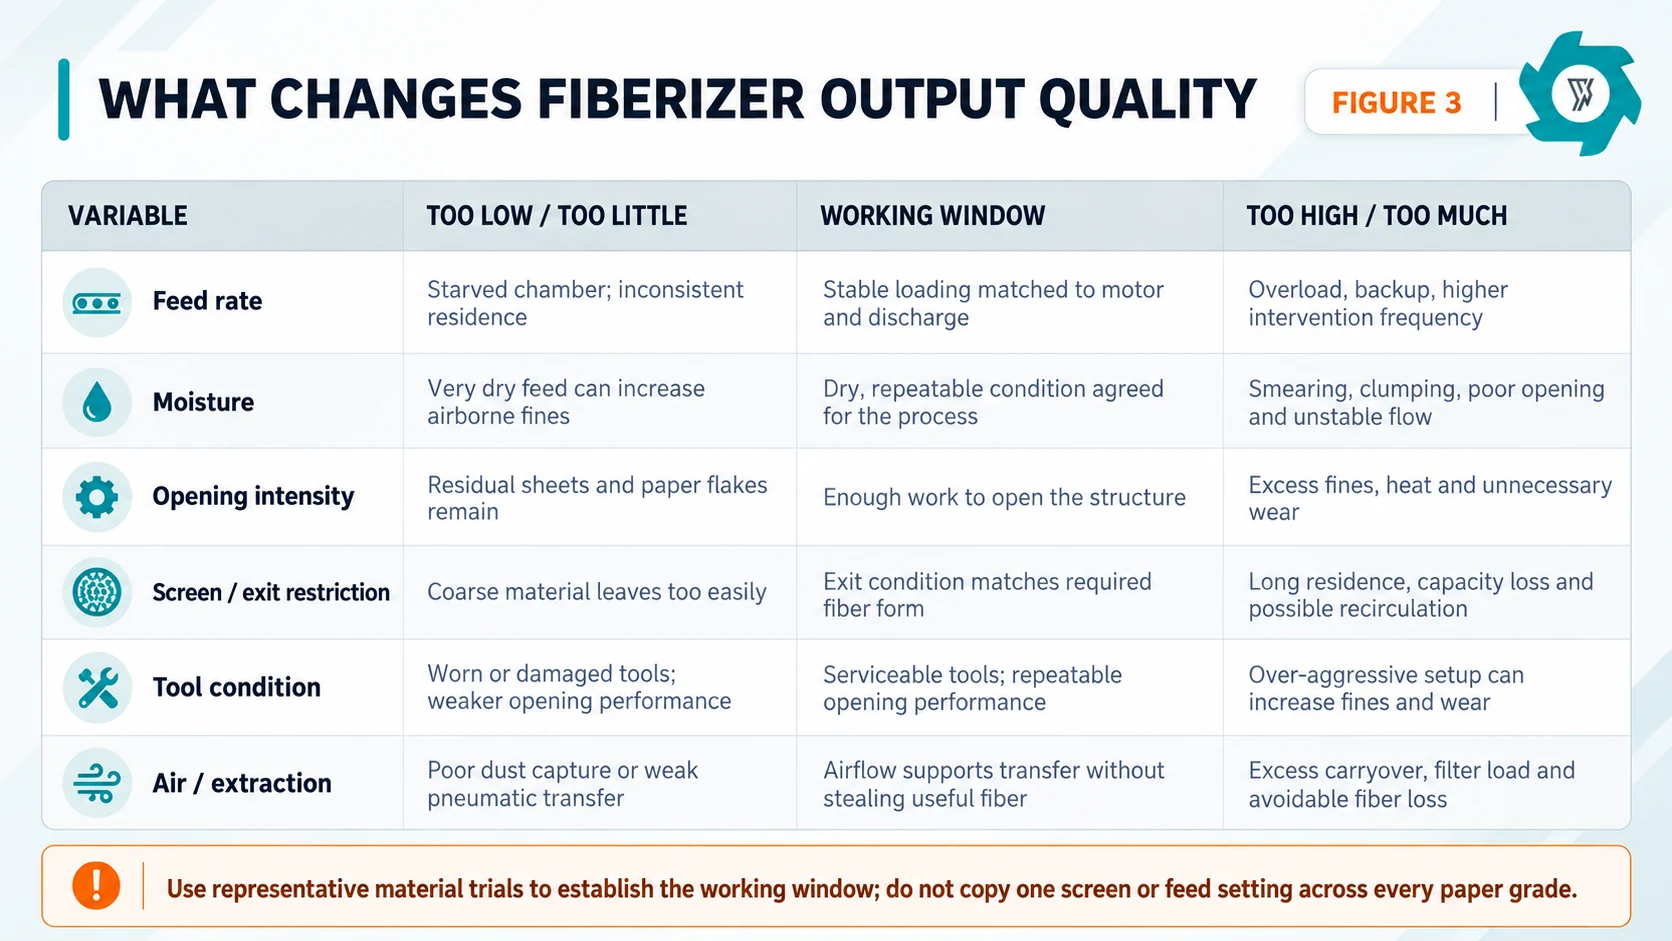
يطلب المشترون أحيانًا سرعة دوار معينة أو فتحة غربال محددة قبل أن يقوم المورد باختبار الورق. وهذا يعكس التسلسل الهندسي. يجب أن يكون الإعداد نتيجة طبيعية لنوع المادة والهدف المطلوب من الإنتاج. فهناك ستة متغيرات تؤثر بشكل متكرر على المنتج النهائي الذي يخرج من الآلة.
الشكل 3. لكل متغير نطاق فعال. ولا يؤدي التقدم أكثر في اتجاه ما إلى تحسين جودة الألياف تلقائيًّا.
معدل التغذية
يؤدي نقص التغذية إلى إهدار وقت التشغيل الفعلي للدوار، وقد يتسبب في ظهور نبضات في عملية التفريغ مع مرور كل حفنة على حدة. أما الإفراط في التغذية فيمكن أن يؤدي إلى دفن منطقة الفتح النشطة، وزيادة التيار، وإبطاء دوران المواد، ودفع الورق المفتوح جزئيًا نحو المخرج. وعادةً ما يوفر التحميل المستقر علاقة أكثر قابلية للتكرار بين حمل المحرك، ووقت البقاء، والإنتاج.
الرطوبة
يؤثر الماء على كل من الكتلة والسلوك الميكانيكي. فقد تصبح الورق الرطب أكثر صلابة وأثقل وزناً وأكثر تماسكاً؛ أما المواد شديدة الرطوبة فقد تتلطخ أو تتكتل أو تسد الشبكات. لذا يجب تحديد الحد الصحيح للرطوبة بناءً على الدرجة الفعلية للمادة والعملية المقصودة. ومن الأفضل تسجيل حالة المادة المدخلة بدلاً من تحديد السعة استناداً إلى عينة جافة غير محددة.
شدة الافتتاح
تعد شدة الفتح نتيجة مركبة لتصميم الدوار/الأداة، وسرعة الدوران، والحمولة، ومدة البقاء في الحجرة. ويؤدي القليل جدًّا من المعالجة إلى بقاء رقائق كبيرة وشظايا صفائح يمكن تمييزها. أما المعالجة المفرطة فتؤدي إلى تكوين جزيئات دقيقة إضافية وإنتاج حرارة زائدة، مع استهلاك الطاقة وتآكل الأدوات. وعندما يقبل المشتري النهائي بالفعل أليافًا أكثر رخاوة وخشونة، فإن زيادة الكثافة قد تؤدي إلى ارتفاع التكلفة.
تقييد العرض أو التفريغ
لا تُعد الشبكة مجرد ملحق يحدد حجم الجسيمات فحسب، بل إنها تتحكم في المواد التي يُسمح لها بالمرور، وبالتالي تؤثر على زمن البقاء. وقد يؤدي انسداد الشبكة أو تآكل فتحاتها أو عدم التوافق بين سلوك الورق وشكل الفتحات إلى تغير السعة أثناء التشغيل. ويُعد الوصول إلى منطقة الفحص أمرًا مهمًا، حيث يحتاج المشغل إلى التمييز بين إعدادات العملية والشبكة المسدودة جزئيًّا.
حالة الأداة
تؤدي الحواف العاملة المستديرة أو التالفة إلى تغيير طريقة توصيل الطاقة إلى الورق. وقد تستمر الآلة في الدوران بينما يتدهور أداء الفتح تدريجيًا، ولهذا السبب يجب أن تتضمن أعمال الصيانة مراقبة حالة المخرجات بالإضافة إلى تيار المحرك. كما يجب أن تشمل عمليات الفحص المخطط لها تقييم تآكل الأدوات، وحالة أدوات التثبيت، والبطانات، وتوازن الدوار، وحالة الشاشة.
تدفق الهواء وإزالة الغبار
يمكن للهواء أن يدعم عمليات التبريد، والتقاط الجسيمات الدقيقة، والنقل الهوائي، ولكنه يؤثر أيضًا على ما يتم إخراجه مع تيار الهواء. فقد يؤدي الشفط المفرط إلى نقل الألياف الخفيفة المفيدة إلى معدات التجميع؛ في حين أن ضعف عملية التقاط الجسيمات قد يزيد من عبء أعمال التنظيف. يجب تقييم نظام الهواء وفقًا لحجم العمل المطلوب لجهاز تفكيك الألياف، وليس اختياره بناءً على حجم المروحة بمفرده.
كيفية تعريف “ألياف السليلوز السائبة” كهدف للقبول
ينبغي على المشتري تحويل هذه العبارة إلى خصائص يمكن ملاحظتها أو اختبارها. ولا يتطلب ذلك التظاهر بأن الألياف المفتوحة جافًّا لها مواصفة مختبرية واحدة موحدة، بل يتطلب الاتفاق على ما يمكن لعملية الاستلام قبوله.
الهيكل المفتوح: تحديد الكمية التي يمكن أن تبقى منها من الأوراق القابلة للتعرف عليها أو الرقائق المضغوطة. وقد يكون استخدام معيار مصور مفيدًا إذا كان مدعومًا بطريقة أخذ عينات قابلة للتكرار.
الغرامات: قد تكون جزيئات الورق الصغيرة جدًّا مقبولة إلى حد ما، لكن الجزيئات الدقيقة غير الخاضعة للرقابة يمكن أن تزيد من كمية الغبار أو تغير سلوك المزيج في المراحل اللاحقة من العملية. وإذا كانت الجزيئات الدقيقة ذات أهمية تجارية، فيجب تحديد اختبار غربلة أو أي طريقة عملية أخرى.
التلوث غير الورقي: يجب أن تكون هناك حدود متفق عليها للأغشية البلاستيكية، والشظايا المصفحة، والقطع الغنية بالغراء، والمخلفات المعدنية. توضح إرشادات ReMA المتعلقة بمخزون الورق سبب ضرورة تضمين تعريفات الملوثات في معاملات الورق المسترجع، حتى وإن كان مشروع التقطيع إلى ألياف يستخدم مواصفات نهائية مختلفة.[2]
الرطوبة: يجب تسجيل ذلك لأن الماء يؤثر على كل من الكتلة القابلة للدفع وسلوك المعالجة. وعند مقارنة السعة بين الموردين، ينبغي استخدام نفس ظروف التغذية.
السلوك الجماعي: تشغل الألياف السائبة حجمًا كبيرًا. وقد يحتاج المشتري إلى معرفة الكثافة الظاهرية السائبة القصوى أو النموذجية، أو إجراء اختبار النقل، أو مراقبة عملية تفريغ الصناديق، إذا كانت العملية التالية حساسة تجاه تكوّن الجسور أو التحميل الهوائي.
الموافقة في المرحلة اللاحقة: بالنسبة للاستخدامات المتخصصة، قد تكون العينة المعتمدة أكثر دلالة من مجرد رقم الحجم العام. احتفظ بكمية كافية من عينة FAT لمقارنة المواد المنتجة لاحقًا بالمعايير المقبولة.
يجب التحقق من السعة وجودة الألياف معًا
غالبًا ما يمكن لجهاز التلييف إنتاج منتج أكثر دقة من خلال إبقاء المادة بداخله لفترة أطول، أو تقييد خروجها، أو تقليل معدل التغذية. لكن هذا لا يثبت قدرته على إنتاج المنتج نفسه بمعدل الإنتاج المحدد. ولذلك، يجب أن يقيس اختبار السعة الجودة والكتلة خلال نفس الدورة المحددة.
لأغراض التخطيط، يجب التمييز بين إجمالي الأعلاف، والمدخلات المقبولة، والمخرجات المقبولة، والتدفقات الجانبية المرفوضة أو المجمعة. و دليل سعة محطات إعادة تدوير نفايات الورق المقوى ويطبق المبدأ نفسه على مستوى الخط الإنتاجي: فالعدد الأقصى للآلة لا يماثل حجم الإنتاج المقبول المستمر. وفي اختبار جهاز فصل الألياف، يجب أن يعرف المشتري كمية الورق المُجهَّز التي تجاوزت الحد المتفق عليه للمدخلات، وكمية الألياف المطابقة للمعايير المتبقية، والكتلة المتبقية في المخلفات أو في حاوية جمع الغبار/الجسيمات الدقيقة أو في الآلة في نهاية العملية.
كما أن الأساس الزمني مهم أيضًا. يُظهر «وقت التشغيل» الفترة التي كانت الآلة تعمل خلالها. أما «الوقت المنقضي» فيسجل تأثير التوقفات، والمسح اليدوي، وعمليات التوقف في المراحل اللاحقة على الإنتاج. ويمنع الإبلاغ عن كلاهما أن يخفي رقم الإنتاجية الصافية النقي الانقطاعات المتكررة. ولا يزال بإمكان المورد توضيح فترات التوقف المخطط لها بشكل منفصل؛ فالهدف هو الحفاظ على الأدلة بدلاً من دمج الأحداث المختلفة في رقم كفاءة واحد.
كيف تبدو المواد الصعبة التغذية داخل عملية التحويل إلى ألياف
ينبغي أن تشمل الاختبارات التمثيلية التباين الطبيعي، وليس فقط الصحف النظيفة. فهناك عدة ظروف تغذية تؤدي إلى تغيير الآلية بدرجة كافية تبرر إجراء مراجعة مفصلة.
الورق المبلل: يمكن أن تجعل المياه القطع أثقل وأكثر تماسكًا. وقد تحتاج الآلة إلى بذل مجهود أكبر لفصلها، في حين تصبح الغرابيل ونقاط النقل أكثر عرضة لتراكم المواد.
الكتب والتجليد بالغراء: قد يؤدي جهاز التقطيع الأولي إلى كشف العمود الفقري، لكن الشظايا الغنية بالمواد اللاصقة قد تظل صعبة الفتح. وقد تبقى الأغلفة الملدنة والمواد اللاصقة القابلة للذوبان بالحرارة كملوثات.
الورق المصفح أو المطلي: قد تنفصل طبقة السليلوز أثناء تمدد طبقة الفيلم أو لفها أو تحولها إلى شظايا أصغر. وهذه مشكلة تتعلق بالانفصال بقدر ما تتعلق بتقليص الحجم.
الورق المقوى المموج: قد يُظهر الهيكل المموج أداءً جيدًا في بعض التطبيقات، لكن استخدام الشريط اللاصق أو الملصقات أو الشمع أو المعالجات التي تضفي مقاومة للرطوبة قد تؤثر على النتيجة. يمكن اختبار أنواع محددة من الورق المموج، لكن لا ينبغي اعتبارها تلقائيًّا معادلة لورق الصحف أو بقايا الإنتاج.
معدن مخبأ في قطع كثيفة: لا يمكن للمغناطيس أن يجذب سوى المواد الحديدية التي يتم عرضها بشكل فعال. ويساعد الفحص والتكسير الأولي على كشفها؛ ومع ذلك، يجب أن يتمتع جهاز التقطيع بالألياف بحماية مناسبة واستجابة محددة تجاه الأجسام الصلبة غير العادية.
وهذا هو السبب أيضًا في أنه لا ينبغي للمشتري أن يرسل إلى مورد الآلة عينة نظيفة تم انتقاؤها بعناية فحسب. فالمواد “الصعبة ولكن العادية” التي تقع ضمن حدود التغذية المقصودة تُعد دليلاً أفضل على الاستقرار التشغيلي الفعلي مقارنةً باختبار التحمل غير الطبيعي أو العرض التوضيحي الذي يتسم بنظافة غير واقعية.
يُعد التحكم في الغبار جزءًا من واجهة جهاز «Fiberizer»
يؤدي التفتيت الجاف إلى زيادة مساحة السطح المكشوفة بشكل متعمد، وقد ينتج عنه جزيئات ورقية دقيقة. وتشير إدارة السلامة والصحة المهنية (OSHA) إلى أن الورق المجزأ بدقة يمكن أن يشكل خطر الغبار القابل للاشتعال عندما يتناثر في ظل ظروف مناسبة.[3] وهذا لا يعني أن كل جهاز لتصنيع الألياف يؤدي إلى تكوين جو قابل للانفجار. فالخطر الفعلي يعتمد على العملية والموقع، لذا يجب أن تستند عمليات جمع الغبار، والنظافة العامة، ومراقبة الاشتعال، وأي تدابير وقائية مطلوبة إلى تقييم مناسب خاص بالموقع.
من ناحية اختيار المعدات، يتمثل المطلب العملي في تحديد نقاط التجميع وواجهات معالجة الهواء قبل وضع التصميم النهائي. فمدخل ومخرج جهاز تفكيك الألياف، ومزالق النقل، وأي خطوط هوائية، كلها عوامل يمكن أن تؤثر على توازن الهواء. كما أن موقع المجمع ومسارات القنوات وممرات الصيانة تستهلك مساحة فعلية، ولهذا السبب فإن دليل تخطيط مصنع إعادة تدوير الورق المقوى تعتبر السيطرة على الغبار جزءًا من تخطيط المبنى.
لا تصف أي جهاز بأنه “خالٍ من الغبار”. بل حدد ما الذي يتم إحاطته، وأين يتم شفط الهواء، وما هي ظروف التشغيل المتوقعة، ومن المسؤول عن التصميم النهائي للوقاية من مخاطر الغبار والحماية من الحرائق في موقع التركيب.
كيفية صياغة طلب عروض أسعار لأجهزة Fiberizer للحصول على عروض أسعار قابلة للمقارنة
يُوفِّر طلب عرض الأسعار الفعال للموردين إطارًا موحدًا للعملية. ابدأ بالمادة: أنواع الورق، والصور، وشكل المواد الواردة، وأبعاد العينة التمثيلية، ونطاق الرطوبة، والتلوث المتوقع. حدد ما إذا كانت المادة قد تم تقطيعها بالفعل، وما يُتوقع أن تنتجه آلة التقطيع الأولية. في حالة وجود مغناطيس، حدد مكانه وكمية المواد الحديدية المتوقعة.
ثم حدد المواصفات النهائية للمخرجات بعبارات يمكن للمستخدم النهائي تقييمها. وقم بتضمين قطع الورق المتبقية، وطريقة معالجة الجسيمات الدقيقة إن لزم الأمر، وحد التلوث، وحالة الرطوبة، وما إذا كانت المادة ستُنقل سائبةً أم بالمنقولات الهوائية أم في شكل بالات. وإذا كان لدى المصنع المستلم عينة معتمدة، فيرجى تقديمها.
اطلب معرفة معدلات المدخلات والمخرجات المقبولة في ظل نفس ظروف الاختبار. واطلب أيضًا معلومات عن الطاقة المركبة، وحمل التشغيل العادي، وخيارات الشاشات، ووصف الأجزاء المعرضة للتآكل، وطريقة الوصول، ووقت تغيير الشاشات أو الأدوات، وترتيب المحامل، وحماية الدوار، ومراقبة الاهتزازات إن توفرت، وواجهات تدفق الهواء المطلوبة للاستخراج أو النقل.
وأخيرًا، يجب توضيح الاستثناءات بشكل صريح. فلا يشمل جهاز تجفيف الألياف تلقائيًّا تصنيف الورق، أو الإزالة الكاملة للملوثات، أو المعالجة الكيميائية، أو اعتماد المنتج النهائي، أو هندسة الحماية من الحرائق، أو نظام تحضير العجينة الرطبة في مصنع الورق. فالتوضيح الواضح للاستثناءات يسهل مقارنة عروض الأسعار ويقلل من احتمال أن يقوم موردان بتحديد أسعار حزم معدات أو مسؤوليات مختلفة.
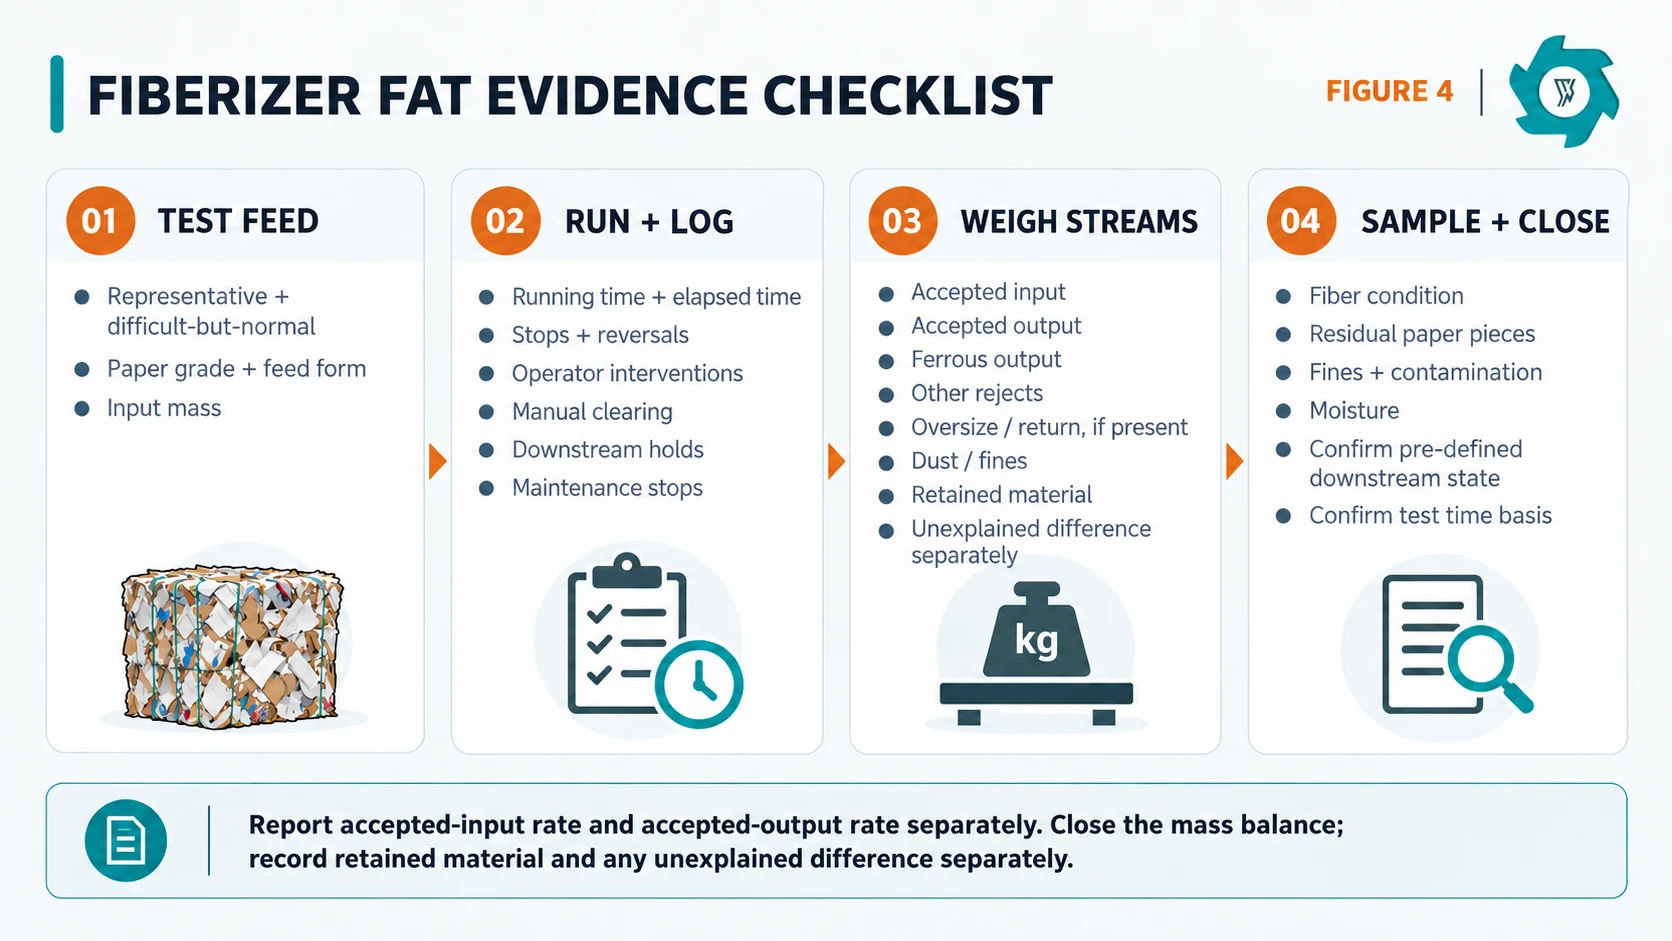
FAT: اختبار الجهاز باستخدام الكتلة والزمن والأحداث والعينات
الشكل 4. يربط تحليل FAT المفيد بين عينة الاختبار التمثيلية، وسجل الوقت والأحداث، والتدفقات التي تم وزنها بشكل منفصل، وحالة الألياف التي تم أخذ عينات منها.
محتوى تجريبي: تحديد درجة جودة الورق، وشكل التغذية، وكتلة المدخلات. يجب تضمين مواد تمثيلية ومواد صعبة — ولكنها عادية — ضمن الحدود المعتمدة. تسجيل نسبة الرطوبة عندما تؤثر تأثيرًا جوهريًّا على المقارنة.
سجل التشغيل وسجل الأحداث: تسجيل مدة التشغيل والوقت المنقضي. تسجيل حالات التوقف، وعمليات العكس، وتدخلات المشغل، والمسح اليدوي، وحالات التوقف المؤقت في المراحل اللاحقة، وتوقفات الصيانة. يجب أن تظل هذه الفئات منفصلة حتى يتمكن المشتري من معرفة ما إذا كانت الدقيقة المفقودة ناتجة عن جهاز التقطيع بالألياف، أو واجهة التغذية، أو معدات الاستلام.
تدفقات الوزن: قم بوزن المدخلات المقبولة والمخرجات المقبولة بشكل منفصل. وحيثما وجدت، قم بوزن المخرجات الحديدية، والمرفوضات الأخرى، والمواد ذات الحجم الزائد أو المواد المرتجعة، والغبار/المواد الدقيقة. سجل المواد المحتفظ بها بشكل منفصل، واذكر أي فرق غير مبرر بدلاً من إخفائه ضمن فئة أخرى. وهذا يؤدي إلى إغلاق معادلة التوازن الكتلي ويحافظ على ارتباط معدل المخرجات المقبولة بالمواد التي استوفت بالفعل الشروط المتفق عليها.
عرض العينة ثم الإغلاق: قم بجمع عينات من الناتج طوال فترة التشغيل. قم بتقييم حالة الألياف المتفق عليها، والقطع المتبقية، والجسيمات الدقيقة، والتلوث، والرطوبة. تأكد من حالة العمليات اللاحقة المحددة مسبقًا ومن أساس وقت الاختبار قبل اتخاذ قرار بشأن ما إذا كانت النتيجة مقبولة، أو تحتاج إلى إجراء مشروط، أو تتطلب إعادة الاختبار.
نقاط الصيانة التي تؤثر بشكل مباشر على جودة الألياف
آلة التقطيع بالألياف هي آلة معرضة للتآكل. ولذلك، ينبغي أن يربط برنامج الصيانة بين عمليات الفحص وأداء العملية، بدلاً من انتظار حدوث عطل كارثي.
افحص أدوات الفتح بحثًا عن أي تآكل غير متساوٍ أو حواف تالفة أو ارتخاء أو تراكم للمواد. افحص الشاشة أو الشبكة بحثًا عن أي فتحات مسدودة أو تشوهات أو تآكل موضعي قد يؤثر على كفاءة عملية التفريغ. افحص البطانات وأسطح الحجرة بحثًا عن أي تلف. يجب صيانة المحامل ونقاط التشحيم ومكونات نظام الدفع ومثبتات التثبيت وفقًا للفترات الزمنية المحددة من قِبل الشركة المصنعة للمعدات.
كما أن النظافة حول نقاط المد والجزر ونقاط تجميع الغبار تؤثر أيضًا على الأداء. فقد تؤدي الألياف الخفيفة المتراكمة إلى إعاقة عمل المستشعرات أو تقييد الوصول أو إخفاء التسربات الصغيرة. وينبغي التعامل مع عمليات التنظيف المخطط لها باعتبارها جزءًا من وقت الإنتاج العادي، وليس كعطل غير متوقع.
ترتبط قائمة قطع الغيار المثلى بالاستخدام الفعلي. فالمواد الحشو الكاشطة، والمعادن الخفية، والمواد الغنية بالمواد اللاصقة، وساعات التشغيل الطويلة، كلها عوامل يمكن أن تغير أنماط التآكل. بعد بدء التشغيل، قم بتسجيل سبب كل عملية استبدال — سواء كان التآكل الطبيعي، أو التلف الناتج عن الصدمات، أو التراكم، أو عدم التوازن، أو أي سبب آخر — حتى يتمكن المصنع من الفصل بين تكلفة المواد الاستهلاكية ومشكلة العملية القابلة للتصحيح.
أين تنتهي مسؤولية جهاز «فايبريزر»
يمكن أن يُستخدم الورق المعاد تدويره الذي تم فتحه ميكانيكيًا كمواد خام للعديد من المنتجات النهائية، لكن جهاز تفكيك الألياف لا يصدر شهادات اعتماد لتلك المنتجات. ويكتسب هذا الأمر أهمية خاصة بالنسبة للعزل السليلوزي. تصف وزارة الطاقة الأمريكية العازل السليلوزي بأنه ورق جرائد معاد تدويره يتم تقطيعه إلى شرائح دقيقة ومعالجته كيميائيًا، بينما يغطي معيار ASTM الخاص بالعازل السليلوزي السائب المتطلبات المتعلقة بالتركيب والخصائص الفيزيائية للعازل السائب المصنوع من ألياف السليلوز المعاد تدويرها والمعالجة كيميائيًا.[4][5] يمكن لمصنع الألياف تحضير الجزء الخاص بالورق؛ أما التركيب والمعالجة الكيميائية واختبار المنتج والتأكد من الامتثال للمعايير، فتظل من مسؤوليات المراحل اللاحقة.
وينطبق المبدأ نفسه على مواد الحشو المستخدمة في البناء، أو ألياف الإسفلت، أو التطبيقات الخاصة بالمواد الماصة. يمكن للآلة إنتاج مادة محددة غنية بالألياف، لكن عملية الاستلام يجب أن توافق على تلك المادة وفقًا لتركيبتها ومتطلبات الأداء الخاصة بها. ويؤدي توضيح هذا الحد الفاصل إلى حماية كل من المشتري ومورد المعدات من تحويل ادعاء يتعلق بعملية ميكانيكية إلى ادعاء غير مدعوم يتعلق بالمنتج النهائي.
قاعدة الاختيار العملية
اختر جهاز التكسير من الاتجاه المعاكس للمخرج المطلوب. حدد أولاً المواد الواردة التي ستصل إليه فعليًّا. ثم حدد ما ستقبله العملية التالية. ولا ينبغي للمورد أن يختار الشكل الهندسي للفتحة، وحمل المحرك، وشروط الغربلة أو التفريغ، ونظام التغذية، وواجهة معالجة الهواء، إلا بعد توضيح هذين الحدين.
الأسئلة الشائعة حول آلة تقطيع الورق إلى ألياف
ما هي الوظيفة الفعلية لآلة تفتيت الألياف الورقية؟
تعمل آلة تفكيك الورق ميكانيكيًا على تفكيك نفايات الورق المُعدة مسبقًا لتحويلها إلى مادة سائبة غنية بالألياف. واعتمادًا على التصميم، تعمل الصدمات المتكررة، والقص، والاحتكاك، والبقاء المتحكم فيه داخل الحجرة على فصل بنية الورق وتفكيكها. وما يهم هو ما إذا كانت المادة تخرج من الآلة في الحالة الليفيّة المطلوبة للعملية التالية، وليس مجرد تقطيعها إلى قطع أصغر.
هل تقوم آلة تفتيت الألياف الورقية الجافة بتصنيع عجينة الورق في مصانع الورق؟
تنتج آلة تحويل الألياف الجافة مادة غنية بالسليلوز يتم فتحها ميكانيكيًا دون الحاجة إلى دورة تصنيع اللب التقليدية القائمة على الماء. وعادةً ما تقوم مصانع الورق بخلط الورق المعاد تدويره بالماء، ثم تقوم بغربلة وتنظيف الملاط الناتج. ولذلك، ينبغي تحديد المادة التي تم تحويلها إلى ألياف جافة على أنها مادة خام أليافية مُعدة، وليس على أنها لب رطب نهائي.
ما هي أنواع الورق المستعمل الأكثر ملاءمة للاستخدام في آلة تفكيك الألياف؟
عادةً ما يكون الورق الجاف نسبيًّا والغني بالألياف والذي يتم التحكم في مستوى التلوث فيه أسهل في المعالجة بشكل متسق. وقد تكون الصحف، والورق المطبوع، وقصاصات الإنتاج، وبعض الكتب المختارة، وبعض أنواع الورق المقوى مناسبة للاستخدام بعد إجراء الاختبارات اللازمة. أما المواد الخام الرطبة، أو المشمعة، أو شديدة التصفيح، أو الغنية بالبلاستيك، فقد تغير سلوك فتح الورق، أو تزيد من الالتفاف، أو تترك مواد غير ورقية غير مقبولة.
ما الذي يحدد الحالة النهائية للألياف؟
تشمل المتغيرات المهمة درجة جودة الورق الوارد، وحجم التقطيع الأولي، والرطوبة، ومعدل التغذية، وحالة الدوار أو الأداة، وشدة الفتح الميكانيكي، وتكوين الغربال أو مخرج الورق، ونظام التحكم في الهواء أو الغبار. وينبغي ضبط هذه المتغيرات استنادًا إلى تجارب أجريت على مواد تمثيلية ومتطلبات القبول في المراحل اللاحقة من العملية.
كيف ينبغي للمشتري التحقق من جهاز التلييف خلال اختبار القبول في المصنع (FAT)؟
استخدم مادة تغذية تمثيلية وصعبة ولكنها عادية. سجل كتلة المدخلات، ووقت التشغيل والوقت المنقضي، وعمليات التوقف، وعمليات العودة إلى الخلف، وتدخلات المشغل، والتفريغ اليدوي، وعمليات التوقف المؤقتة في المراحل اللاحقة، وعمليات التوقف لأغراض الصيانة. قم بوزن المدخلات المقبولة والمخرجات المقبولة بشكل منفصل، ثم قم بوزن المخرجات الحديدية، والمواد المرفوضة الأخرى، والمواد ذات الحجم الزائد أو المواد المرتجعة إن وجدت، والغبار أو الجسيمات الدقيقة والمواد المحتجزة، واذكر أي فرق غير مبرر بشكل منفصل. قم بأخذ عينات من الألياف النهائية ومقارنتها بمعايير القبول المتفق عليها.
حدد الهدف المطلوب من حيث التغذية والألياف قبل مقارنة الآلات
يرجى إرسال صور أو عينات تمثيلية للورق المستعمل، وحجم المادة المدخلة المُعدة مسبقًا، ونطاق الرطوبة والتلوث، ومعدل الإنتاج المستدام المطلوب والمقبول، وحالة الألياف المستهدفة، وطريقة المعالجة في المراحل اللاحقة. وينبغي أن يربط الاقتراح المفيد بين هذه المدخلات وبين جهاز تفكيك الألياف، ونظام التحكم في التغذية، وإعدادات الغربال أو التفريغ، وواجهات التحكم في الغبار.