


ينبغي أن يحول اختبار القبول في المصنع الخاص بآلة تقطيع الثلاجات ادعاءات المورد بشأن الأداء إلى سجل واضح وموثق بشهادة شهود. وينبغي أن يركز الاختبار على بعض الأسئلة العملية: ما إذا كان من الممكن معالجة الخزانات المعدة وفقًا للاتفاقية بالمعدل المطلوب، وكيف تستجيب الآلة لوحدة صعبة ولكنها عادية، وكم مرة تحدث عمليات العكس والتوقف، وفي أي مرحلة ينبغي تصنيف الحدث على أنه انحشار حقيقي، وما إذا كان التفريغ يفي بالحجم المحدد وشروط النقل للمرحلة التالية.
لا يمكن لاختبار قصير أن يجيب على تلك الأسئلة. فاختبار FAT الموثوق يحدد حدود التغذية، ونقاط الوزن، والأساس الزمني، وتعريفات الأحداث، ونقطة أخذ العينات، وحدود القبول قبل دخول الخزانة الأولى إلى الآلة. ثم يحافظ على نفس الحدود طوال فترة الاختبار. وهذا الالتزام هو ما يمنع أن يخفي الرقم الاسمي للطن في الساعة، أو صورة التفريغ المنظمة، أو الادعاء بـ“عدم وجود انسدادات”، ظروف التشغيل التي أدت إلى هذا النتيجة.
بالنسبة للمشترين الذين يقيّمون أداء آلة التقطيع ضمن خط إعادة تدوير نفايات الثلاجات, ، يجب على شركة FAT تقديم أدلة واضحة على أن آلة التقطيع قادرة على معالجة المواد المدخلة المتفق عليها، وتحقيق حالة المخرجات المطلوبة، والعمل بشكل موثوق مع الواجهات المتصلة في المراحل السابقة واللاحقة. وينصب التركيز على التحقق من مجموعة آلة التقطيع في ظل ظروف اختبار محددة قبل الشحن أو القبول النهائي.
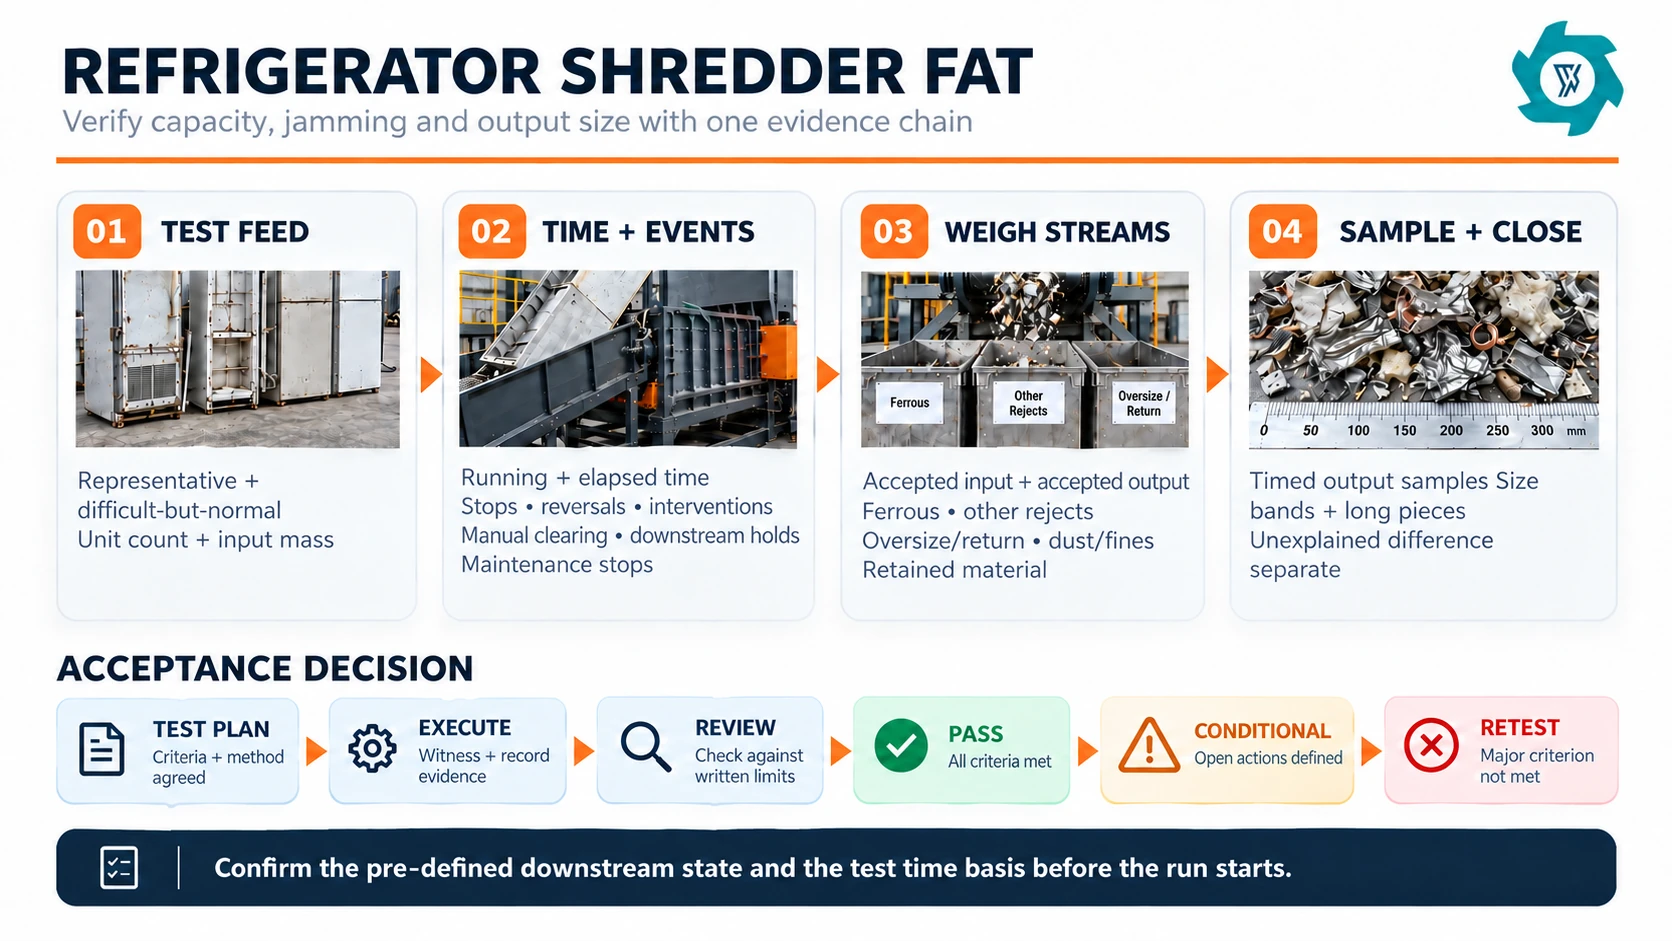
ابدأ بتجميد حدود FAT
إن النزاع الأكثر شيوعًا في اختبارات القبول لا يتعلق بفشل ميكانيكي، بل بتغيير في الشروط. فقد تفترض عروض الأسعار خزانات محلية خالية تمامًا من الملوثات، وقد يختبر المصنع خزانات عرض أخف وزنًا، وقد يستبعد حساب السعة فترات توقف التغذية، وقد يتم أخذ عينة المخرجات فقط بعد مرورها بآلة إضافية في مرحلة لاحقة من خط الإنتاج لم تكن مشمولة في الضمان الأصلي. ويمكن أن تؤدي هذه التغييرات الأربعة جميعها إلى تحسين النتيجة دون إثبات الأداء المطلوب من المنتج الذي تم شراؤه.
قبل إجراء اختبار FAT، قم بكتابة حالة مرجعية واحدة وأرفقها ببروتوكول الاختبار. استخدم نفس تعريف الخزانة المُعدة مسبقًا الذي تم استخدامه عند اختيار الجهاز. المخصص دليل اختيار حجم آلة تقطيع الخضروات المخصصة للثلاجة يشرح كيف تؤثر أبعاد الخزانة وكتلتها واتجاهها ووتيرتها على اختيار الماكينة؛ ولا داعي لأن تكرر اختبار القبول في الموقع (FAT) هذا التحليل. فكل ما يتعين عليه هو تحديد المزيج العادي المتفق عليه، والتغذية الصعبة ولكن العادية، وأي خزانة ذات أبعاد قصوى سيتم اختبارها بشكل منفصل.
بالنسبة للمشاريع الأمريكية، يجب أن تراعي حالة التغذية أيضًا الحدود الخاصة بالمبردات في المراحل الأولية. وتضع إرشادات التخلص الآمن الواردة في المادة 608 الصادرة عن وكالة حماية البيئة (EPA) مسؤوليات استرداد المبردات على عاتق سلسلة التخلص، وتُعالج على وجه التحديد الأجهزة مثل الثلاجات والمجمدات المنزلية التي قد تدخل في مسار النفايات مع بقاء شحنة المبرد سليمة.[1] لا تُعد آلة التقطيع FAT بديلاً عن إجراء الاسترداد المذكور. يجب أن تصل المواد المراد اختبارها في الحالة المُعدة المُحددة للمعالجة الميكانيكية.
حزمة البيانات الدنيا اللازمة قبل الاختبار
تتضمن حزمة البيانات العملية رقم تعريف الخزانة أو فئتها، وحالة التجهيز، وأبعاد القيم المتطرفة في الاختبار، وكتلة الوحدة حيثما كانت متوفرة، واتجاه التحميل، وإجمالي عدد الوحدات، وإجمالي الكتلة المدخلة، وصورًا لدفعة الاختبار، والاستثناءات المتفق عليها.
لا تخفِ الخزانات التي تواجه صعوبات في حاشية. قم بتمييزها. إذا تسببت قاعدة مُعززة، أو هيكل جنبًا إلى جنب، أو وحدة عريضة بشكل غير معتاد في حدوث حالات استرداد متكررة، فيجب أن يحدد السجل ذلك. وعلى العكس من ذلك، إذا كانت ثلاجة ذات حجم أقصى خارج نطاق مزيج الإنتاج الروتيني، فاختبر قابليتها للتغذية بشكل منفصل حتى لا تؤدي خزانة واحدة متطرفة إلى تشويه نتيجة السعة العادية.
التحقق من السعة: استخدم نفس الساعة لكل من المدخلات والمخرجات
عادةً ما تبدأ الخلافات حول السعة برقم لا يحمل تعريفًا زمنيًا محددًا. فعبارة “طنان في الساعة” قد تعني وقت القطع فقط، أو وقت تشغيل الناقل، أو فترة ذروة قصيرة، أو فترة الإنتاج الكاملة التي انقضت. وبالنسبة للمشتري، فإن المقياس المفيد هو كمية المواد المقبولة التي تمت معالجتها خلال فترة الاختبار المعلنة، مع الحفاظ على ظروف المعالجة المتفق عليها.
سجل كل من «وقت التشغيل» و«الوقت المنقضي». يُظهر «وقت التشغيل» المدة التي كانت فيها الآلة تعمل بشكل فعلي. أما «الوقت المنقضي» فيُظهر المدة الكاملة للفترة الزمنية المحددة (FAT). والفرق بينهما ليس مجرد تباين عارض، بل يشمل الأحداث التي تحدد ما إذا كان الخط قادرًا على تحقيق هدف الوردية الفعلي أم لا: نقص التغذية، ودورات الانعكاس التلقائي، وفترات التوقف في المراحل اللاحقة، وفترات التوقف للصيانة، وتدخلات المشغل، والمسح اليدوي.
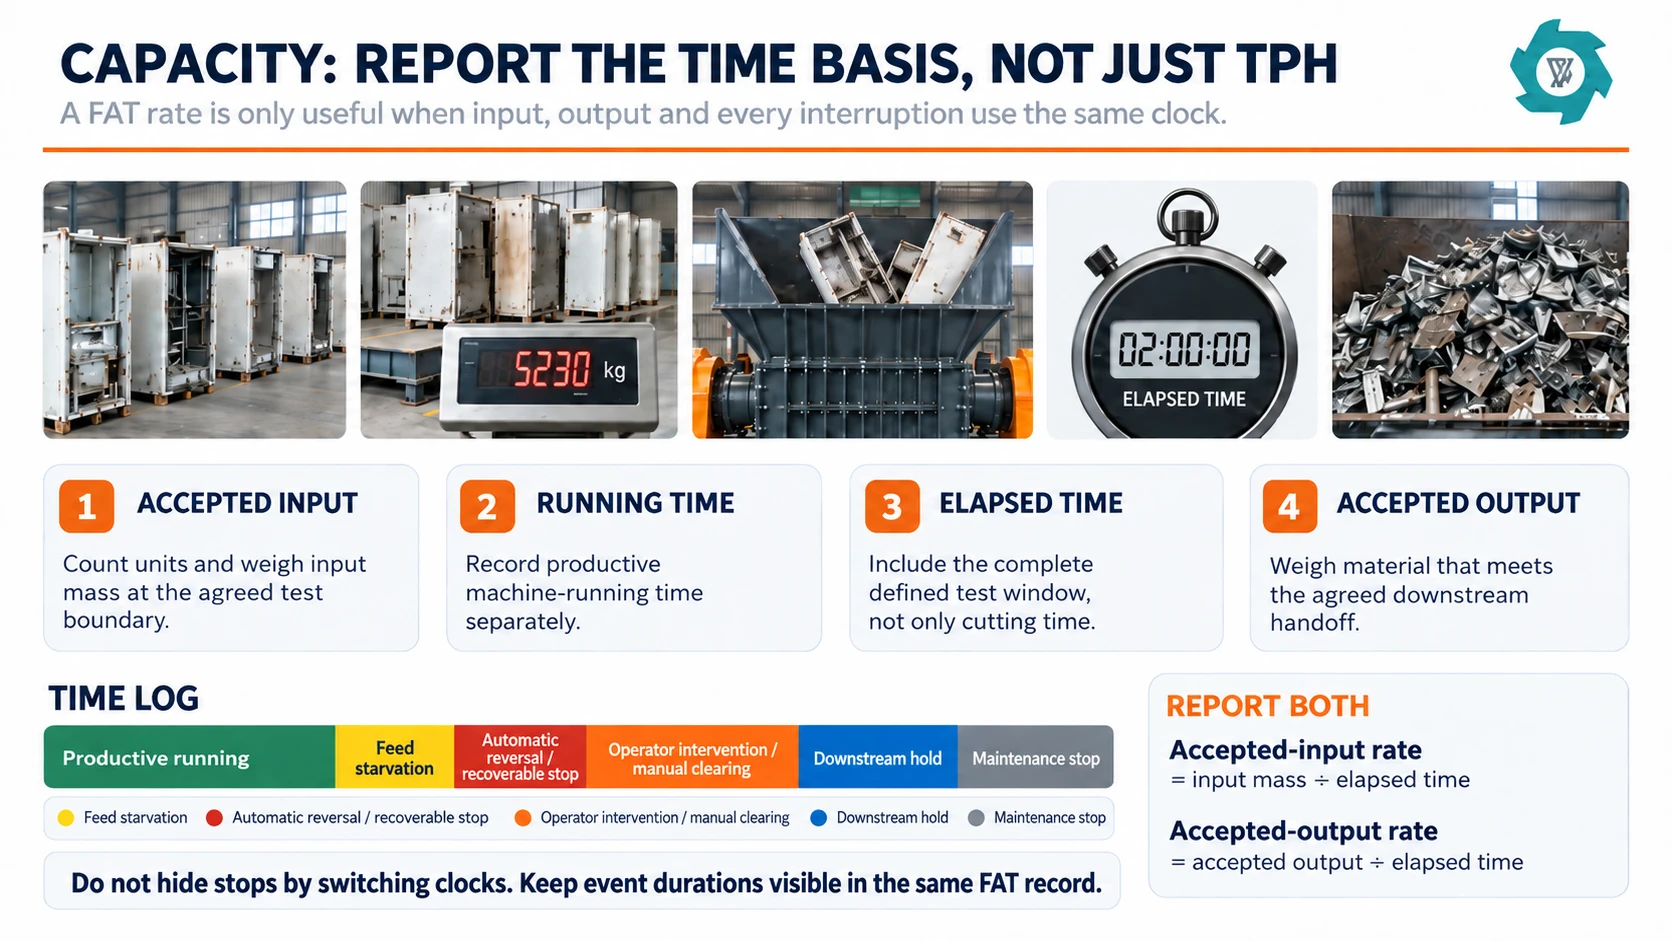
أبلغ عن سعرين، وليس سعرًا واحدًا
يجب أن يتضمن سجل FAT معدل المدخلات المقبولة ومعدل المخرجات المقبولة. والمدخلات المقبولة هي الكتلة التي دخلت فعليًّا إلى حدود الاختبار المتفق عليها. أما المخرجات المقبولة فهي الكتلة التي وصلت إلى حالة التسليم المتفق عليها. ويكون الإبلاغ عن كليهما مفيدًا بشكل خاص عندما تبقى المادة داخل الحجرة، أو تُزال باعتبارها عائدًا زائد الحجم، أو تُرفض من حدود الاختبار، أو لا تزال قيد النقل عند توقف العدّاد.
استخدم نظام وحدات قياس واحد في جميع أجزاء المقالة وورقة اختبار القبول في المصنع (FAT). بالنسبة للمشاريع الأمريكية، قد يقدم المورد عرض أسعار بالطن في الساعة، لكن يجب أن يوضح الاختبار ما إذا كان المقصود هو «الطن القصير» الأمريكي أم «الطن المتري». إذا كانت مواصفات المشروع تعتمد على النظام المتري، فاحرص على إجراء حسابات اختبار القبول في المصنع (FAT) بالكيلوغرامات والأطنان المترية، حتى لا تتغير الوحدات بشكل غير مقصود أثناء العمليات الحسابية.
لا تحذف عبارة “المصاعب العادية” من الاختبار
إذا اضطر المشغلون إلى إبطاء سرعة التغذية، أو إعادة وضع خزانة في مكانها، أو التوقف مؤقتًا انتظارًا لإنجاز عمل ناقل لاحق، أو تنظيف نقطة نقل، أو إعادة التشغيل بعد انقطاع وقائي، فيجب تسجيل ذلك. والغرض من ذلك ليس معاقبة كل انقطاع، بل تحديد أي الانقطاعات ترجع إلى الماكينة، وأيها ترجع إلى طريقة التغذية، وأيها ترجع إلى توفر الموارد في المراحل اللاحقة، وأيها جزء من إجراءات التشغيل المتفق عليها. وبمجرد تحديد هذه الفئات، يمكن للمشتري والمورد أن يقررا ما إذا كانت النتيجة تفي بالالتزامات المكتوبة.
قد تبدو نتيجة الاختبار المكثف لمدة 10 دقائق ممتازة، في حين أن الاختبار الذي يستمر 60 دقيقة يكشف عن دورات استرداد متكررة، أو تراكم للمواد، أو إنتاج لا يستطيع الناقل التالي استيعابه. يجب أن تكون مدة اختبار القبول في المصنع (FAT) طويلة بما يكفي لتشمل عدة خزانات من المجموعة العادية، وعلى الأقل الوحدات الصعبة — وإن كانت عادية — المحددة في خطة الاختبار.
التحقق من التداخل: حدد الحدث قبل أن تحسبه
“غالبًا ما يُستخدم مصطلح ”انحشار» لوصف عدة حالات مختلفة. فقد تتوقف آلة التقطيع ذات السرعة المنخفضة تلقائيًّا، أو تعكس اتجاهها، أو تعيد وضع الحمولة، وتواصل التقطيع إلى الأمام دون تدخل من المشغل. ويُعد ذلك حدثًا تشغيليًّا، لكنه يختلف عن حالة الانحشار غير القابلة للتعافي التي تتطلب الوصول إلى الآلة أو إزالة الانحشار يدويًّا أو أي تدخل آخر خارج الدورة التلقائية العادية. وبالمثل، يمكن أن يؤدي امتلاء الناقل في المرحلة التالية إلى توقف آلة التقطيع حتى عندما تكون حجرة التقطيع نفسها خالية.
الحالي دليل مشاكل التغذية في آلة تقطيع الثلاجة يُشخص النظام حالات «التوصيل»، و«الحمل الزائد»، و«الانعكاس»، و«الانحشار» باعتبارها ظروف تشغيل. أما أثناء اختبار القبول في الموقع (FAT)، فإن المهمة تختلف: حيث يتم استخدام تعريفات ثابتة للأحداث وحصر ما حدث فعليًّا.
استخدم خمس فئات للأحداث
الرجوع التلقائي: ينعكس منطق الحماية وتعود الآلة إلى القطع الأمامي المستقر دون تدخل من المشغل. قم بتسجيل العدد والمدة.
نقطة توقف قابلة للاسترداد: تتوقف الآلة، لكنها تعود إلى العمل من خلال تسلسل التحكم العادي دون الحاجة إلى مسح يدوي. قم بتسجيل السبب إن كان معروفًا.
تعطل لا يمكن إصلاحه: فشل الاسترداد التلقائي العادي، وتحتاج الآلة إلى تدخل المشغل أو إجراء مسح يدوي أو أي إجراء استثنائي آخر.
نقص التغذية: لا توجد مواد متوفرة عند مدخل الغرفة. وهذا يؤثر على السعة المستهلكة، لكن لا ينبغي أن يُعزى ذلك إلى غرفة القطع.
التوقف في مرحلة ما بعد الإنتاج أو التوقف لأغراض الصيانة: المرحلة التالية غير متاحة أو تم إيقاف الاختبار عمدًا لغرض الفحص/الصيانة. يجب أن تظل هذه المدد مسجلة في سجل الأحداث حتى في حالة استبعادها من حساب تشخيصي أضيق نطاقًا يقتصر على الجهاز فقط.
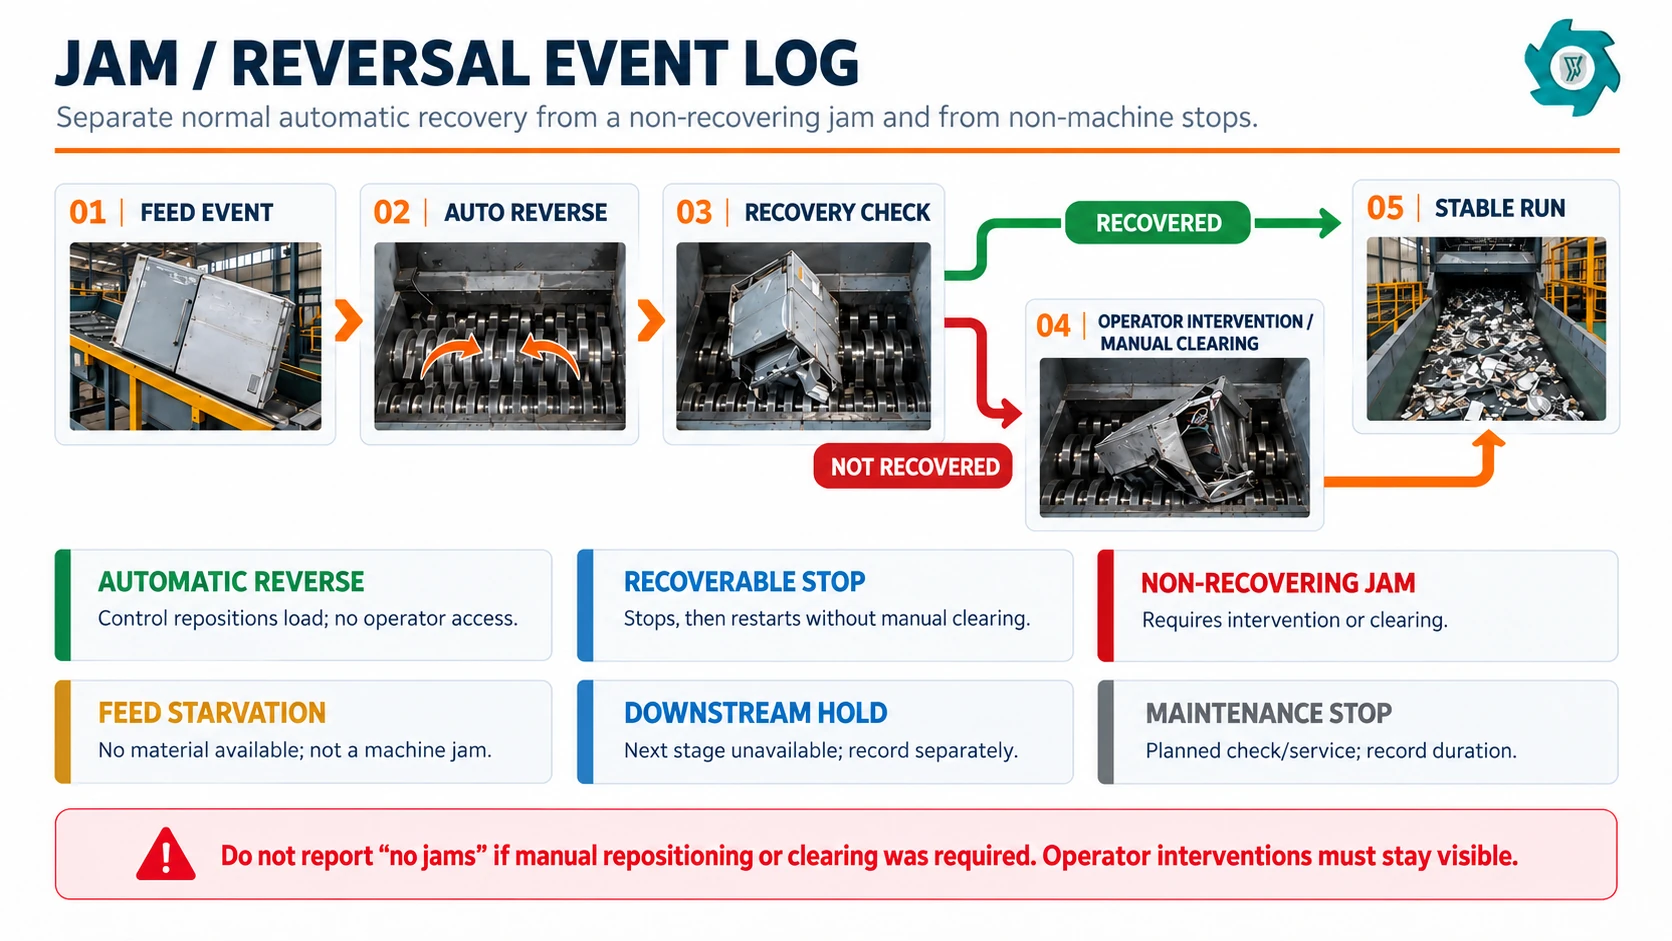
يؤدي التسوية اليدوية إلى تغيير سجل القبول
إذا تطلبت عملية إزالة الانسداد من الموظف إزالة حاجز أمان أو تجاوزه، أو إدخال أي جزء من جسده إلى نقطة التشغيل أو منطقة الخطر المرتبطة بها، فقد تندرج هذه العملية ضمن متطلبات التحكم في الطاقة الخطرة الخاصة بأعمال الصيانة والإصلاح. تغطي لائحة OSHA 29 CFR 1910.147 أعمال الصيانة والإصلاح التي قد يؤدي فيها التشغيل غير المتوقع للطاقة أو الطاقة المخزنة إلى إصابة الموظفين، وتشمل على وجه التحديد عمليات التنظيف وإزالة الانحشار في تعريفها لأعمال الصيانة.[2] كما يتطلب ذلك التحكم في الطاقة المخزنة أو المتبقية والتحقق من العزل قبل بدء الأعمال المشمولة.[3] تتناول متطلبات حماية الآلات بشكل منفصل التعرض لنقاط التشغيل، ونقاط الانضغاط الداخلي، والأجزاء الدوارة.[4]
سجل الحدث، وخزانة التحكم، والوقت المهدر، وما إذا كانت الآلة قد عادت إلى العمل تلقائيًا، والإجراء الذي أدى إلى استعادة استقرار الإنتاج. إذا تم إجراء تصحيح أثناء اختبار القبول النهائي (FAT) — مثل إعدادات التحكم، أو طريقة تقديم المواد، أو خلوص القاطع، أو واجهة العمليات اللاحقة — فقم بتسجيل التغيير وأعد تشغيل المعيار المتأثر مرة أخرى. وإلا فإن النتيجة النهائية ستجمع بين تهيئتين مختلفتين.
التحقق من حجم المخرجات: أخذ عينة من التوزيع، وليس صورة فوتوغرافية
لا ينبغي أن يحول «FAT» موضوع حجم المخرجات إلى درس عام آخر حول آلية التقطيع. فقد تمت بالفعل تغطية تأثيرات حجم الجسيمات على العملية في دليل أحجام قطع الطعام الناتجة عن آلة تقطيع الثلاجة. والسؤال هنا أضيق نطاقاً: كيف يتأكد المشتري من أن التفريغ الذي خضع للاختبار يفي بشرط الإنتاج المنصوص عليه في اتفاقية الشراء؟
أولاً، حدد نقطة أخذ العينات. غالبًا ما تكون عبارة “عند مخرج آلة التقطيع” غامضة للغاية عندما تحتوي الخطوط على ناقل تفريغ، أو مسار إعادة تدوير، أو مرحلة تحرير ثانوية، أو نقل إلى جهاز فصل. حدد النقطة بالضبط وحافظ عليها دون تغيير. ثانيًا، حدد توقيت أخذ العينات. فالعينات المتتالية التي يتم أخذها خلال التشغيل المستقر تُعد دليلًا أقوى من عينة واحدة يتم اختيارها بعد انتهاء التشغيل.
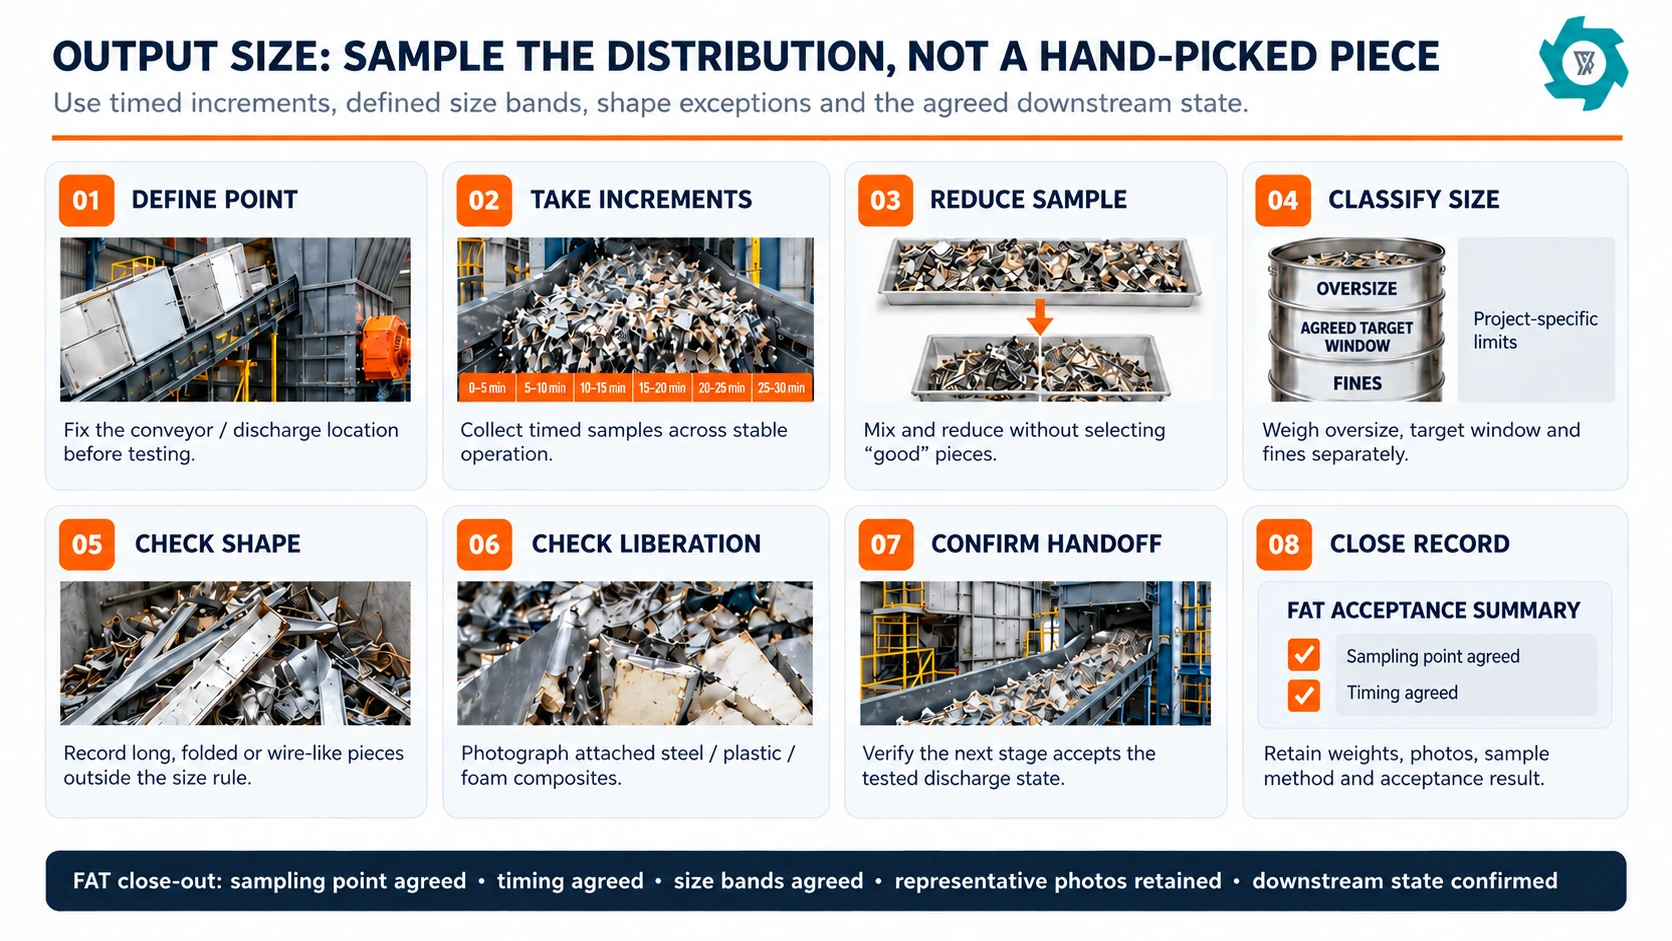
اكتب نطاقات الأحجام قبل الاختبار
يستخدم معيار FAT الأكثر صرامة نطاقات خاصة بالمشروع: نطاق علوي للحبيبات الكبيرة، ونطاق التشغيل المقصود، ونطاق سفلي للحبيبات الدقيقة. وتعتمد الحدود الدقيقة على العملية اللاحقة، لذا لا ينبغي نسخ المثال من مصنع آخر. يجب أن يتفق المشتري والمورد على كيفية طحن العينة أو غربلتها أو تصنيفها بأي طريقة أخرى، ثم وزن كل نطاق على حدة.
كما يجب تحديد الاستثناءات المتعلقة بالشكل. فالأسلاك الطويلة، والشرائط الفولاذية الضيقة، والصفائح المطوية، وأجزاء الخزانات المفتوحة جزئيًا، يمكن أن تجتاز الفحص الأحادي البعد، لكنها مع ذلك قد تلتف أو تشكل جسورًا أو لا تصل بشكل جيد إلى الآلة التالية. قم بتسجيلها بشكل منفصل عندما تكون ذات أهمية بالنسبة للواجهة. وينطبق الأمر نفسه على المواد المركبة الملحقة. فقد تقع قطعة ما ضمن نطاق الحجم المستهدف، لكنها تحتوي في الوقت نفسه على الفولاذ والبطانة البلاستيكية والرغوة معًا. الحجم وحده لا يثبت حالة التسليم.
الحفاظ على حالة المخرج ثابتة
يجب تقييم التصريف في نفس الحالة النهائية المحددة قبل بدء التشغيل. إذا كان العقد ينص على أن تقوم آلة التقطيع الأولية فقط بفتح الخزانات من أجل مرحلة التحرير الثانوية، فلا يجب رفضه بسبب عدم إنتاج جزء نظيف نهائي. أما إذا كانت الحزمة المشتراة تتضمن مرحلة ثانوية وتغذية خاضعة للرقابة إلى عملية الفصل، فيجب أن يتحقق اختبار القبول في الموقع (FAT) من هذا التسليم الأوسع نطاقًا. الـ دليل اختيار آلة تقطيع الأطعمة المخصصة للثلاجة وهو أمر مفيد لتحديد وظائف تلك المعدات قبل إصدار الطلب؛ أما اختبار القبول الميداني (FAT) فيقتصر على التحقق من الوظيفة التي تم شراؤها فعليًّا.
احتفظ بصور تمثيلية للقطع كبيرة الحجم والطويلة والمجموعات المركبة. فإذا لاحظ المشتري لاحقًا حالة مختلفة للمنتج في الموقع، فإن سجل اختبار القبول في المصنع (FAT) يوفر مرجعًا بصريًّا بالإضافة إلى المرجع العددي.
أغلق جدول التوازن الكلي (FAT) باستخدام معادلة التوازن الكتلي
يجب أن تتضمن ورقة الإغلاق الواحدة بيانات السعة، وحالات الانحشار، وحجم المخرجات. قد يخفي الاختبار الذي يبلغ عن معدل الإدخال دون مطابقة المواد الكتلة المحتجزة. كما قد يخفي الاختبار الذي يبلغ عن حجم المخرجات دون الإشارة إلى أحداث التشغيل التوقفات المتكررة المطلوبة لإنتاج تلك العينة. أما الاختبار الذي يذكر أن “جميع المواد تمت معالجتها” دون ذكر أوزان منفصلة، فيجعل من المستحيل معرفة أين ذهب فعليًّا المعدن أو المخلفات أو القطع الكبيرة الحجم أو الجسيمات الدقيقة.
قم بوزن المدخلات المقبولة والمخرجات المقبولة بشكل منفصل. ثم، في حالة وجودها داخل الحدود المتفق عليها، قم بوزن المخرجات الحديدية، والمرفوضات الأخرى، والمواد ذات الحجم الزائد أو المواد المرتجعة، والغبار أو الجسيمات الدقيقة، والمواد المحتجزة. اذكر أي فرق غير مبرر في الكتلة بشكل منفصل. لا تدمج الفرق غير المبرر في المواد المحتجزة ولا تجمع المواد الحديدية مع “المرفوضات”. وعندما يتم تقسيم المخرجات المقبولة لاحقًا إلى تيارات منتجات لاحقة، تعامل أوزان تلك التيارات كمكونات للمخرجات المقبولة بدلاً من إضافتها إليها مرة أخرى. حدد كل خط توازن كتلة بحيث لا يتم احتساب نفس المادة مرتين.
في حالة اختبار القبول النهائي (FAT) الخاص بالآلة فقط، قد لا تكون بعض تدفقات المنتجات النهائية موجودة. لا تقم باختلاقها. قم بتمييزها على أنها خارج نطاق الاختبار، مع الحرص على إغلاق ميزان الكتلة للمواد الموجودة داخل نطاق الاختبار. أما في حالة اختبار القبول النهائي (FAT) الخاص بالوحدة الكاملة الذي يتضمن عملية الفصل، فيجب أيضًا وزن وأخذ عينات من المنتجات النهائية المتفق عليها، خاصةً عندما تكون حالتها جزءًا من شروط القبول.
لماذا يجب أن يظل الإدخال المقبول والإخراج المقبول منفصلين
تخيل أن 5,000 كجم تدخل حدود وحدة المعالجة النهائية (FAT) وأن الآلة تنتج 4,650 كجم من المخرجات المقبولة بنهاية فترة الاختبار. ويبقى 220 كجم أخرى في الحجرة أو مسار النقل، ويتم عزل 80 كجم باعتبارها عائدات كبيرة الحجم، ويتم جمع 30 كجم كأجزاء دقيقة؛ ولا يزال هناك 20 كجم غير مفسرة. إن تسمية الاختبار بـ “5 أطنان تمت معالجتها” من شأنها إخفاء حالة الإنتاج. ويُظهر معدل الناتج المقبول ما وصل فعليًا إلى نقطة التسليم. ويوضح توازن الكتلة سبب اختلافه عن المدخلات.
هذا التمييز مفيد أيضًا عند مقارنة الموردين. إن دليل مقارنة عروض أسعار آلات تقطيع الأطعمة المدمجة في الثلاجة توصي بضمان قابلية المقارنة بين السعة والنطاق قبل الشراء. وتُعد عملية اختبار القبول النهائي (FAT) هي المرحلة التي ينبغي أن تتحول فيها تلك التعريفات من مجرد افتراضات في جداول البيانات إلى أدلة قابلة للقياس.
كتابة قواعد «النجاح» و«الشروط» و«إعادة الاختبار» قبل بدء التشغيل التجريبي
لا ينبغي أن تنتهي عملية تقييم الملاءمة (FAT) باجتماع يقرر فيه الجميع “المعنى الحقيقي” للمعايير. بل يجب أن يكون لكل بند رئيسي نتيجة قبول محددة مسبقًا. ويعني «القبول» أن المعيار قد تم استيفاؤه باستخدام المدخلات والطريقة المتفق عليهما. أما «القبول المشروط» فيعني أنه تم فهم مشكلة محدودة، وتم تحديد الإجراء التصحيحي، وأن البند المعلق لا يبطل صحة بقية الأدلة. أما «إعادة الاختبار» فتعني أن معيارًا رئيسيًّا لم يتم استيفاؤه أو أنه تم إجراء تغيير يؤثر بشكل جوهري على النتيجة.
تشمل العوامل النموذجية التي تستدعي إعادة الاختبار: عدم القدرة على الحفاظ على السعة المتفق عليها للوقت المنقضي، أو حدوث انحشارات متكررة لا يمكن إصلاحها في التغذية المتوافقة، أو إجراء عمليات إزالة يدوية روتينية لم تكن جزءًا من المهام المحددة في العرض، أو إنتاج خارج نطاقات الحجم المتفق عليها، أو وجود نقطة تسليم لاحقة غير قادرة على قبول التفريغ، أو توازن كتلي لا يمكن تسويته ضمن التفاوت المسموح به المتفق عليه. وتختلف القيم الحدية الدقيقة باختلاف المشروع. المهم هو أن تكون هذه القيم محددة قبل بدء التشغيل.
| عنصر FAT | التسجيل أثناء الاختبار | سؤال حول القبول |
|---|---|---|
| محتوى تجريبي | معرّفات/فئات الخزانات، الحالة التي تم إعدادها عليها، عدد الوحدات، الكتلة المدخلة، وحدات صعبة لكنها عادية | هل خضعت المواد المتفق عليها للاختبار فعليًّا؟ |
| الطاقة الاستيعابية | مدة التشغيل، الوقت المنقضي، المدخلات المقبولة، المخرجات المقبولة | هل حقق الاختبار المعدل المحدد وفقًا للإطار الزمني المعلن؟ |
| الأحداث | التوقفات، وعمليات التراجع، وتدخلات المشغلين، والتصفية اليدوية، وعمليات التوقف في المراحل اللاحقة، والتوقفات لأغراض الصيانة | هل تم تحقيق استقرار في الإنتاج دون إخفاء الانقطاعات؟ |
| حجم المخرجات | نقطة أخذ العينات، الزيادات الزمنية، نطاقات الحجم، القطع الطويلة/المطوية، الصور التمثيلية | هل استوفى التصريف معايير الحجم والشكل المتفق عليها؟ |
| التوازن الكتلي | المدخلات/المخرجات المقبولة، المعادن الحديدية، المرفوضات الأخرى، الحجم الزائد/المرتجعات، الغبار/المواد الدقيقة، المواد المحتجزة، الفرق غير المبرر | هل يمكن التوفيق بين حركة المواد؟ |
| الختام | "ناجح"/"مشروط"/"إعادة الاختبار"، الإجراءات المفتوحة، الطرف المسؤول، طريقة إعادة الاختبار | هل يوجد دليل يدعم الإفراج عن الشحنة؟ |
الممارسات الشائعة في تحليل FAT التي تنتج أدلة ضعيفة
اختبار الخزانات السهلة فقط
قد تثبت مجموعة سلسة من الوحدات الخفيفة والمتشابهة أن الآلة قادرة على العمل، لكنها لا تثبت التوافق مع نطاق التشغيل المتفق عليه. يجب تضمين مواد تغذية تمثيلية، بالإضافة إلى الخزانات الصعبة — وإن كانت عادية — التي تم تحديدها قبل الاختبار.
التحول من «الوقت المنقضي» إلى «الوقت الجاري» بعد التوقف
إذا كان الهدف المنصوص عليه في العقد هو معدل الإنتاج الفعلي، فإن تغيير الساعات بعد انتهاء العملية يؤدي إلى تضخيم السعة. احتفظ بالساعتين معًا وقم بالإبلاغ عن كليهما. إذا أراد المشتري معدل تشخيصي خاص بالآلة فقط كرقم ثانوي، فقم بتحديده بوضوح.
وصف كل انعكاس بأنه «مأزق» — أو اعتبار عدم حدوث انعكاس نجاحًا
يمكن أن يُعد الانعكاس التلقائي إجراءً وقائيًّا عاديًّا. والسؤال الأكثر أهمية هو: هل تستعيد الآلة عملها، وكم مرة يحدث هذا الحدث، وكم من الوقت يستمر التشغيل الأمامي المستقر بعد ذلك، وهل يعيق نمط حدوث هذا الحدث أداء مهام الإنتاج المستهدفة؟.
أخذ عينة “جيدة” من الناتج
إن انتقاء عينة من المنتج النهائي يدويًّا لا يثبت شيئًا يذكر. استخدم أخذ العينات على فترات زمنية محددة في نقطة أخذ العينات المتفق عليها. احرص على إبقاء القطع الكبيرة الحجم، والجزيئات الدقيقة، والقطع الطويلة، والمركبات الملتصقة مرئيةً بدلاً من إزالتها قبل أن يرى المشتري النتيجة.
إيقاف عملية FAT قبل أن تتجاوز المادة الحدود
قد تؤدي الساعة التي تتوقف عن العد في الوقت الذي لا تزال فيه كمية كبيرة من المواد محتفظًا بها أو قيد النقل إلى المبالغة في تقدير الناتج المقبول. حدد شرط الإنهاء مسبقًا وقم بوزن المواد المحتفظ بها بشكل منفصل إذا بقيت داخل الحدود المحددة.
تغيير الإعدادات دون إعادة ضبط الأدلة
يُعد حدوث تحسينات أثناء اختبار FAT أمرًا طبيعيًّا. أما خلط نتائج ما قبل التغيير مع نتائج ما بعده فليس أمرًا طبيعيًّا. قم بتمييز التغيير، وحدد المعايير التي يؤثر عليها، وكرر التشغيل أو العينة ذات الصلة بحيث يتوافق السجل النهائي مع تكوين معروف واحد.
ما الذي ينبغي أن يحدث بعد اختبار FAT؟
تؤكد اختبارات القبول في المصنع (FAT) أن الأداء يقع ضمن حدود الاختبار المحددة من قبل المصنع. إلا أن اختبار القبول في الموقع (SAT) يهدف إلى غرض مختلف. فهناك عوامل عديدة يمكن أن تؤثر على النتيجة بعد التشغيل التجريبي، مثل: هندسة التركيب، وجودة الطاقة المحلية، ناقلات الموقع، ممارسات الاستلام الفعلية، أنظمة الغبار والرغوة، إجراءات المشغلين، والتكوين الفعلي للخزانات لدى العميل. ولذلك، يجب أن يرافق سجل اختبارات القبول في المصنع (FAT) الآلة باعتباره خط الأساس لاختبارات القبول في الموقع (SAT).
قبل الإذن بالشحن، يجب إغلاق الإجراءات المعلقة، وتحديد أي عناصر مشروطة، وإرفاق سجل الأحداث النهائي وقوائم الأوزان، والاحتفاظ بالصور التمثيلية للمخرجات، وتجميد التكوين الذي اجتاز الاختبار. وإذا قام المورد لاحقًا بتغيير أدوات القطع، أو منطق التحكم، أو إعدادات المحرك، أو أي واجهة حاسمة، فيجب تسجيل هذا التغيير حتى يتسنى لفريق التشغيل معرفة ما إذا كان خط الأساس لاختبار القبول في المصنع (FAT) لا يزال ساريًا.
النقاط التي يجب على المشتري أخذها في الاعتبار
إن آلة التقطيع القوية المدمجة في الثلاجة (FAT) ليست معقدة لأنها تحتوي على عشرات المقاييس. بل إنها قوية لأن عددًا صغيرًا من المقاييس يتشارك حدًا واحدًا. وتدعم نفس عينة الاختبار التمثيلية نتيجة السعة، وسجل الأحداث، وعينة حجم المخرجات، وميزان الكتلة. يتم عرض كل من وقت التشغيل والوقت المنقضي. ولا يتم الخلط بين عمليات الانعكاس التلقائي وحالات الانحشار غير القابلة للاسترداد. ولا يتم إخفاء عملية الإزالة اليدوية أبدًا. ويتم الإبلاغ عن المدخلات المقبولة والمخرجات المقبولة بشكل منفصل. ويستند حجم المخرجات إلى عينات موقوتة بدلاً من صورة محددة. وتوضح ورقة الإغلاق بالضبط ما تم قبوله، وما لا يزال مفتوحًا، وما يجب إعادة اختباره.
يقدم هذا الدليل للمشتري شيئًا أكثر فائدة بكثير من مجرد عبارة “نجاح اختبار الجهاز”. فهو يوضح ما إذا كانت آلة تقطيع الثلاجات المذكورة في عرض الأسعار قادرة على أداء المهمة المتفق عليها باستخدام المواد المتفق عليها، وتقديم النتيجة المتفق عليها في ظل ظروف يمكن لمهندس آخر مراجعتها لاحقًا.
الأسئلة الشائعة
ما الذي يجب أن تثبتُه آلة تقطيع الدهون المدمجة في الثلاجة؟
وينبغي أن تثبت هذه الاختبارات أن مزيج الثلاجة المُعد وفقًا للاتفاق يمكن معالجته بالمعدل الزمني المطلوب، مع تسجيل أحداث التشغيل بشفافية، وأن المنتج الناتج يفي بمعايير حجم المخرجات ومعايير التسليم إلى المراحل اللاحقة المتفق عليها. وينبغي أن تستخدم اختبارات القبول في المصنع (FAT) خزانات تمثيلية وصعبة — ولكنها عادية — بدلاً من مجموعة مختارة بعناية من الخزانات السهلة.
كيف ينبغي قياس السعة أثناء اختبار القبول في المصنع (FAT)؟
يجب تسجيل عدد الوحدات والكتلة المدخلة، ووقت التشغيل والوقت المنقضي، ثم الإبلاغ عن معدل المدخلات المقبولة ومعدل المخرجات المقبولة مقارنةً بنفس الفترة الزمنية المنقضية. ويجب أن تظل حالات نقص التغذية، وعمليات الانعكاس التلقائي، وعمليات التوقف المؤقتة في المراحل اللاحقة، وعمليات التوقف لأغراض الصيانة، وتدخلات المشغلين، وعمليات المسح اليدوي مرئيةً.
هل يُعتبر التراجع التلقائي حالة انحشار؟
يمكن أن يُعد الانعكاس التلقائي حدثًا عاديًّا يتعلق بالحماية والاستعادة. وينبغي أن يميز نظام FAT بين الاستعادة التلقائية، و"نقاط التوقف القابلة للاستعادة"، و"حالات الانحشار غير القابلة للاستعادة"، و"حالات التوقف في المراحل اللاحقة"، و"نقص التغذية". وتُعد حالة الانحشار غير القابلة للاستعادة إشارة فشل أقوى لأنها تتطلب تدخل المشغل، أو إزالة العطل يدويًّا، أو اتخاذ إجراء آخر خارج الدورة التلقائية العادية.
كيف ينبغي التحقق من حجم المخرجات أثناء إجراء اختبار القبول النهائي (FAT) لآلة التقطيع المدمجة في الثلاجة؟
يجب الاتفاق على نقطة أخذ العينات وتوقيتها قبل بدء التشغيل، وجمع عينات متتالية خلال فترة التشغيل المستقر، وتقليل حجم العينة المجمعة دون انتقاء يدوي، ووزن الفئات الحجمية المتفق عليها بشكل منفصل. ويجب تسجيل القطع الطويلة أو المطوية والمركبات المكونة من الفولاذ والبلاستيك والرغوة الملتصقة بها بشكل منفصل عندما يكون لها تأثير على العملية التالية.
ما الذي يجب قياسه عند إغلاق حساب FAT؟
يجب قياس كتلة المدخلات المقبولة والمخرجات المقبولة بشكل منفصل، ثم قياس كتلة المخرجات الحديدية، والمرفوضات الأخرى، والمواد الزائدة الحجم أو المواد المرتجعة إن وجدت، والغبار أو الجسيمات الدقيقة والمواد المحتجزة، مع الإشارة بشكل منفصل إلى أي فرق في الكتلة غير مبرر. ويجب الاتفاق على حالة مرحلة ما بعد المعالجة وأساس وقت الاختبار قبل بدء التشغيل.
المراجع الهندسية
- وكالة حماية البيئة الأمريكية (EPA) — متطلبات التخلص الآمن من معدات التبريد الثابتة. المادة 608: مسؤوليات التخلص الآمن واستعادة غازات التبريد للأجهزة التي تدخل في دورة النفايات.
- OSHA 29 CFR 1910.147 — التحكم في الطاقة الخطرة (التأمين/وضع العلامات). النطاق والتعاريف التي تشمل الصيانة والتنظيف وإزالة الانسداد.
- OSHA 29 CFR 1910.147(د). تطبيق التحكم في الطاقة، والتحكم في الطاقة المخزنة، والتحقق من العزل.
- OSHA 29 CFR 1910.212 — المتطلبات العامة لجميع الآلات. متطلبات الحماية الخاصة بنقاط التشغيل ونقاط الضغط الداخلي والأجزاء الدوارة.
هل تحتاج إلى خطة FAT لتقليص حجم البيانات المرتبطة بعرض الأسعار الخاص بك؟
يرجى إرسال مزيج الخزانة المُعد مسبقًا، ومعدل الوحدة ومعدل الكتلة المتوقعين، وحالة الإخراج المستهدفة، وعملية التسليم إلى المرحلة التالية، وحدود القبول التي ترغب في أن يتم التحقق منها. ويمكن بعد ذلك وضع خطة الاختبار استنادًا إلى نفس حدود التشغيل المستخدمة في عرض المعدات.
