


Una prueba de aceptación en fábrica de una trituradora de frigoríficos debe convertir las afirmaciones del proveedor sobre el rendimiento en un registro claro y atestiguado. La prueba debe centrarse en unas cuantas cuestiones prácticas: si las cajas acordadas pueden procesarse al ritmo requerido, cómo responde la máquina ante una unidad difícil pero normal, con qué frecuencia se producen inversiones de marcha y paradas, en qué momento debe clasificarse un incidente como un verdadero atasco, y si la descarga cumple con las condiciones especificadas de tamaño y transferencia para la siguiente fase.
Una demostración breve no puede responder a esas preguntas. Una FAT creíble establece el límite de alimentación, los puntos de pesaje, la base temporal, las definiciones de los eventos, el punto de muestreo y los límites de aceptación antes de que el primer armario entre en la máquina. A continuación, mantiene ese mismo límite a lo largo de toda la prueba. Esa disciplina es la que evita que una cifra nominal de toneladas por hora, una foto de descarga impecable o la afirmación de que “no hay atascos” oculten las condiciones de funcionamiento que dieron lugar a ese resultado.
Para los compradores que evalúan el rendimiento de una trituradora en un línea de reciclaje de frigoríficos fuera de uso, FAT debe aportar pruebas claras de que la trituradora puede procesar el material de alimentación acordado, alcanzar las condiciones de salida requeridas y funcionar de forma fiable con las interfaces conectadas tanto aguas arriba como aguas abajo. El objetivo principal es verificar el conjunto de la trituradora en condiciones de ensayo definidas antes de su envío o de la aceptación definitiva.
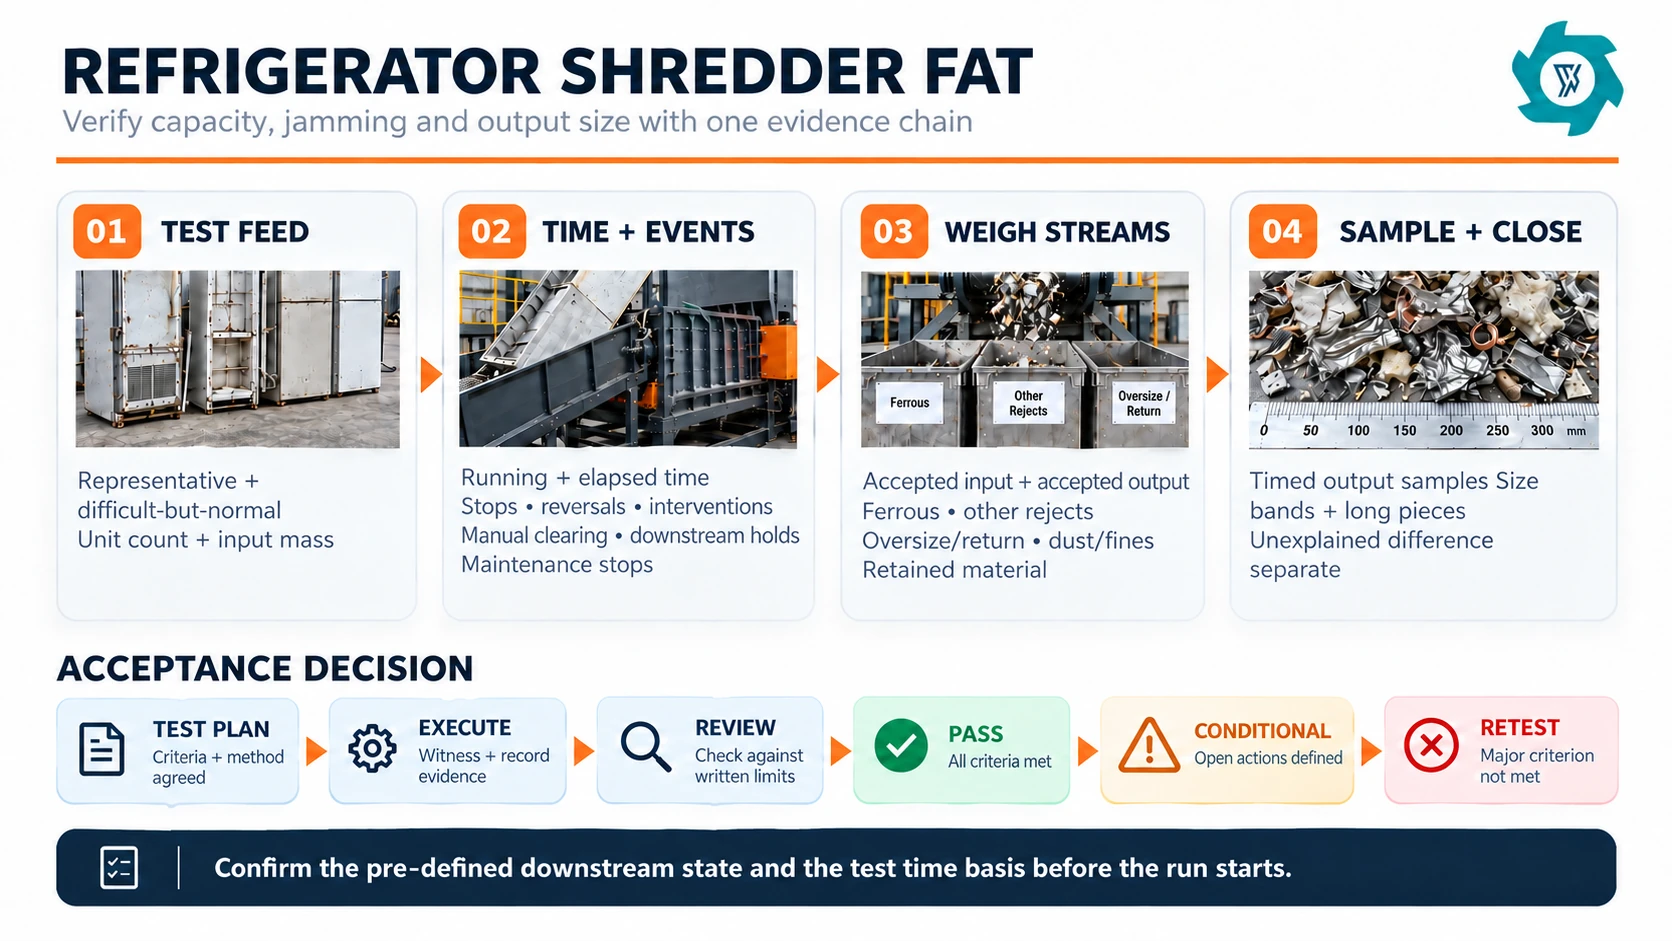
Empieza por congelar el límite FAT
La controversia más habitual en las pruebas de aceptación no se debe a un fallo mecánico, sino a un cambio en los límites. El presupuesto puede dar por hecho que los armarios domésticos están totalmente libres de contaminantes; la fábrica puede realizar las pruebas con vitrinas más ligeras; el cálculo de la capacidad puede excluir las pausas de alimentación; y la muestra de producción puede tomarse únicamente después de pasar por una máquina adicional situada más adelante en la línea de producción que no se había incluido en la garantía original. Estos cuatro cambios pueden hacer que el resultado parezca mejor sin demostrar la capacidad contratada.
Antes de la prueba FAT, redacta un caso de referencia y adjúntalo al protocolo de prueba. Utiliza la misma definición de «armario preparado» que se empleó al seleccionar la máquina. El dedicado Guía de selección de trituradoras para frigoríficos explica cómo las dimensiones, la masa, la orientación y la cadencia de las cajas afectan a la selección de la máquina; no es necesario que el FAT repita ese análisis. Solo tiene que identificar la combinación normal acordada, la alimentación difícil pero normal y cualquier caja de envergadura máxima que se vaya a someter a pruebas por separado.
En el caso de los proyectos en EE. UU., las condiciones de alimentación también deben respetar el límite del refrigerante en la fase de entrada. Las directrices sobre eliminación segura de la Sección 608 de la EPA atribuyen las responsabilidades de recuperación del refrigerante a la cadena de eliminación y se refieren específicamente a aparatos como los frigoríficos y congeladores domésticos que pueden entrar en el flujo de residuos con la carga intacta.[1] Una trituradora FAT no sustituye a dicho procedimiento de recuperación. El material de ensayo debe llegar en el estado preparado definido para su tratamiento mecánico.
Paquete mínimo de datos previos a la prueba
Un paquete de datos práctico incluye la identificación o clase del armario, el estado de preparación, las dimensiones de los valores atípicos de la prueba, la masa unitaria (cuando se disponga de ella), la orientación de la carga, el recuento total de unidades, la masa total introducida, fotografías del lote de prueba y las exclusiones acordadas.
No ocultes los armarios problemáticos en una nota al pie. Márcalos. Si una base reforzada, un cuerpo de dos puertas o un mueble inusualmente ancho provoca incidencias de recuperación repetidas, el registro debe identificarlo. Por el contrario, si un frigorífico de dimensiones máximas no forma parte de la gama de producción habitual, comprueba su capacidad de carga por separado para que un solo armario extremo no distorsione el resultado de la capacidad normal.
Verificación de la capacidad: utiliza el mismo reloj para la entrada y la salida
Las disputas sobre la capacidad suelen partir de una cifra que no especifica un intervalo de tiempo. “Dos toneladas por hora” puede referirse únicamente al tiempo de corte, al tiempo en que la cinta transportadora está en funcionamiento, a un breve intervalo de pico o al periodo de producción completo transcurrido. Para un comprador, la medida útil es la cantidad de material aceptado procesado a lo largo de un periodo de prueba declarado, siempre que se mantengan las condiciones de proceso acordadas.
Registra tanto el tiempo de funcionamiento como el tiempo transcurrido. El tiempo de funcionamiento indica cuánto tiempo estuvo la máquina en funcionamiento activo. El tiempo transcurrido indica la ventana FAT definida completa. La diferencia no es ruido. Contiene los eventos que determinan si la línea puede cumplir un objetivo de turno real: falta de alimentación, ciclos de inversión automática, paradas en las fases posteriores del proceso, paradas por mantenimiento, intervenciones del operario y borrado manual.
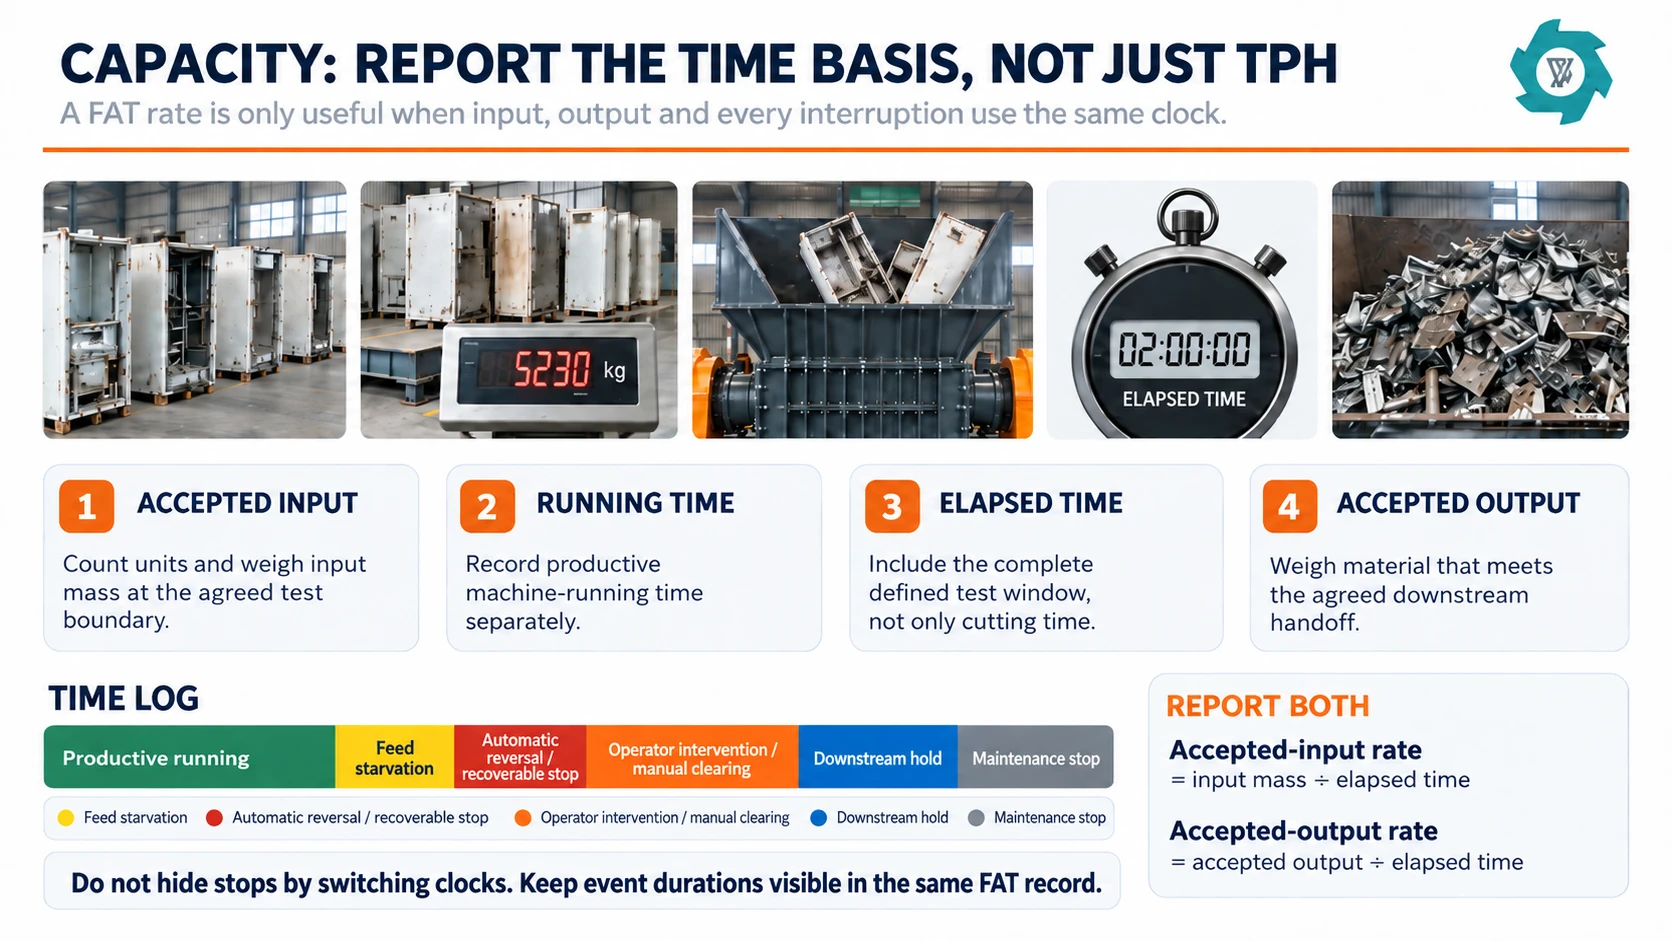
Indica dos tarifas, no una sola
El registro FAT debe indicar una tasa de entrada aceptada y una tasa de salida aceptada. La entrada aceptada es la masa que realmente ha entrado en el límite de ensayo acordado. La salida aceptada es la masa que ha alcanzado la condición de traspaso acordada. Indicar ambas es especialmente útil cuando el material permanece en la cámara, se retira como devolución por exceder las dimensiones, es rechazado fuera del límite de ensayo o sigue en tránsito cuando se detiene el cronómetro.
Utiliza un único sistema de unidades en todo el artículo y en la hoja de FAT. En los proyectos de EE. UU., es posible que un proveedor presente un presupuesto en toneladas por hora, pero en la prueba debe indicarse si se trata de toneladas cortas estadounidenses o de toneladas métricas. Si las especificaciones del proyecto son métricas, mantén el cálculo de la FAT en kilogramos y toneladas métricas, para que las operaciones aritméticas no cambien las unidades de forma implícita.
No elimines la “molestia habitual” de la prueba
Si los operarios tienen que reducir la velocidad de alimentación, cambiar la posición de un armario, hacer una pausa para dar paso a una cinta transportadora posterior, limpiar un punto de transferencia o reiniciar el sistema tras una desconexión de seguridad, deben anotarlo. El objetivo no es sancionar cada interrupción, sino identificar qué interrupciones se deben a la máquina, cuáles a la presentación de la alimentación, cuáles a la disponibilidad de la línea posterior y cuáles forman parte de la rutina operativa acordada. Una vez que las categorías quedan claras, el comprador y el proveedor pueden decidir si el resultado cumple con las obligaciones estipuladas por escrito.
Una prueba de 10 minutos puede dar unos resultados excelentes, mientras que una prueba de 60 minutos pone de manifiesto ciclos de recuperación repetidos, acumulación de material o una producción que la siguiente cinta transportadora no puede absorber. La duración de la prueba FAT debe ser lo suficientemente larga como para incluir varios armarios de la combinación habitual y, como mínimo, las unidades difíciles, aunque normales, especificadas en el plan de pruebas.
Verificación de atascos: define el evento antes de contarlo
“El término ”atascamiento» se utiliza a menudo para referirse a varias situaciones diferentes. Una trituradora de baja velocidad puede detenerse automáticamente, invertir el sentido de giro, reposicionar la carga y continuar con el corte sin que el operador tenga que intervenir. Se trata de un evento operativo, pero no es lo mismo que un atascamiento sin recuperación que requiera acceso, desatasco manual u otra intervención fuera del ciclo automático normal. Del mismo modo, una cinta transportadora llena en la parte posterior puede detener la trituradora incluso cuando la propia cámara de corte esté despejada.
El actual Guía sobre problemas de alimentación de la trituradora del frigorífico identifica el puenteo, la sobrecarga, la inversión y el atascamiento como condiciones de funcionamiento. Durante las pruebas FAT, la tarea es diferente: hay que utilizar definiciones de eventos fijas y contabilizar lo que realmente ha ocurrido.
Utiliza cinco clases de eventos
Marcha atrás automática: La lógica de protección se invierte y la máquina vuelve al corte hacia delante estable sin que el operario tenga que intervenir. Anota el recuento y la duración.
Parada recuperable: La máquina se detiene, pero se vuelve a poner en marcha siguiendo la secuencia de control habitual sin necesidad de una intervención manual. Anote la causa, si se conoce.
Atasco sin solución: La recuperación automática normal falla y la máquina requiere la intervención del operador, una limpieza manual u otra acción excepcional.
Privación de alimento: No hay material disponible en la entrada. Esto afecta a la capacidad acumulada, pero no debe atribuirse a la cámara de corte.
Parada posterior o parada de mantenimiento: la siguiente etapa no está disponible o la prueba se ha pausado deliberadamente para su inspección o mantenimiento. Estos tiempos deben conservarse en el registro de eventos, incluso cuando se excluyan de un cálculo de diagnóstico más específico que se limite únicamente a la máquina.
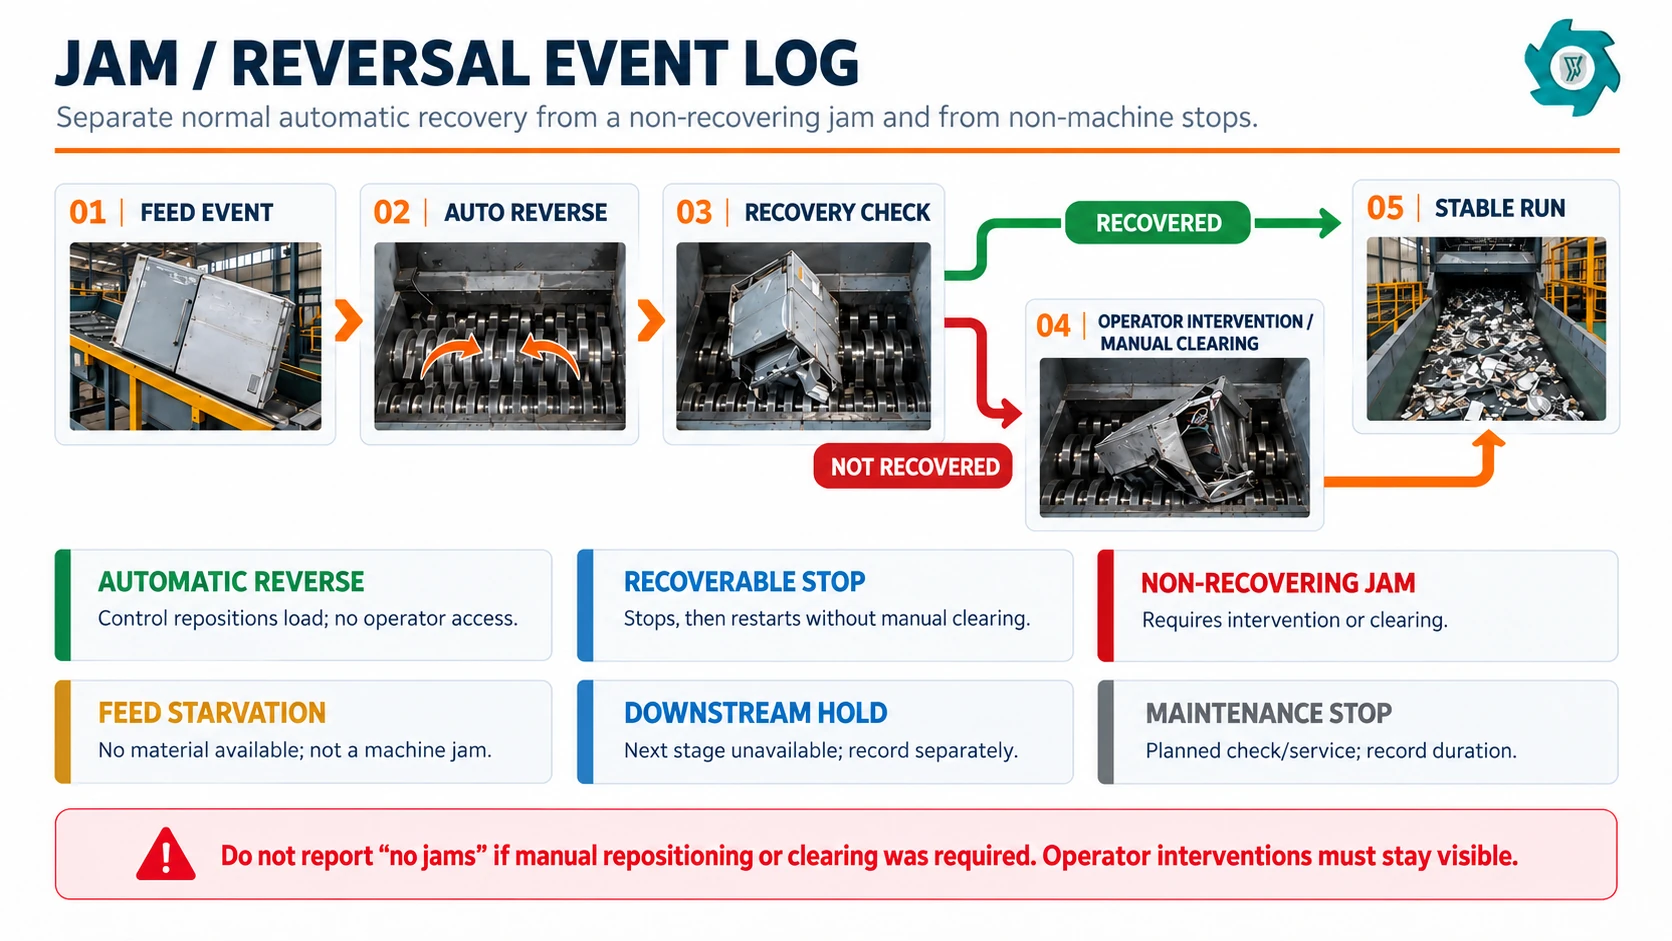
La liquidación manual modifica el registro de aceptación
Si la limpieza obliga a un empleado a retirar o eludir una protección, o a introducir cualquier parte del cuerpo en un punto de operación o en una zona de peligro asociada, dicha actividad puede estar sujeta a los requisitos de control de energías peligrosas para las tareas de servicio y mantenimiento. La norma OSHA 29 CFR 1910.147 regula el servicio y el mantenimiento en los casos en que una activación inesperada o la energía almacenada puedan causar lesiones a los empleados, e incluye específicamente la limpieza y la eliminación de atascos en su definición de servicio.[2] También es necesario controlar la energía almacenada o residual y comprobar el aislamiento antes de comenzar los trabajos cubiertos por esta normativa.[3] Los requisitos de protección de las máquinas abordan por separado la exposición a los puntos de operación, los puntos de aprisionamiento de entrada y las piezas giratorias.[4]
Anota el incidente, la máquina, el tiempo perdido, si la máquina se recuperó automáticamente y qué medida permitió restablecer la producción estable. Si se realiza una corrección durante la prueba FAT —ajuste de control, presentación de la alimentación, holgura de la cuchilla o interfaz posterior—, anota el cambio y vuelve a ejecutar el criterio afectado. De lo contrario, el resultado final combinará dos configuraciones.
Verificación del tamaño de la salida: toma una muestra de una distribución, no una fotografía
Un FAT no debería convertir el tamaño del producto final en otra lección genérica sobre trituración. Los efectos del tamaño de las partículas en el proceso ya se tratan en el Guía de tamaños de corte de la trituradora de frigorífico. En este caso, la cuestión es más concreta: ¿cómo puede un comprador comprobar que la descarga sometida a ensayo cumple la condición de rendimiento estipulada en el contrato de compraventa?
En primer lugar, define el punto de muestreo. La expresión “en la salida de la trituradora” suele ser demasiado imprecisa cuando una línea cuenta con una cinta de descarga, un circuito de recirculación, una etapa de liberación secundaria o un trasvase a un separador. Indique el punto exacto y manténgalo sin cambios. En segundo lugar, defina el momento del muestreo. Las muestras tomadas de forma incremental durante un funcionamiento estable constituyen una prueba más sólida que una sola muestra seleccionada al final del ciclo.
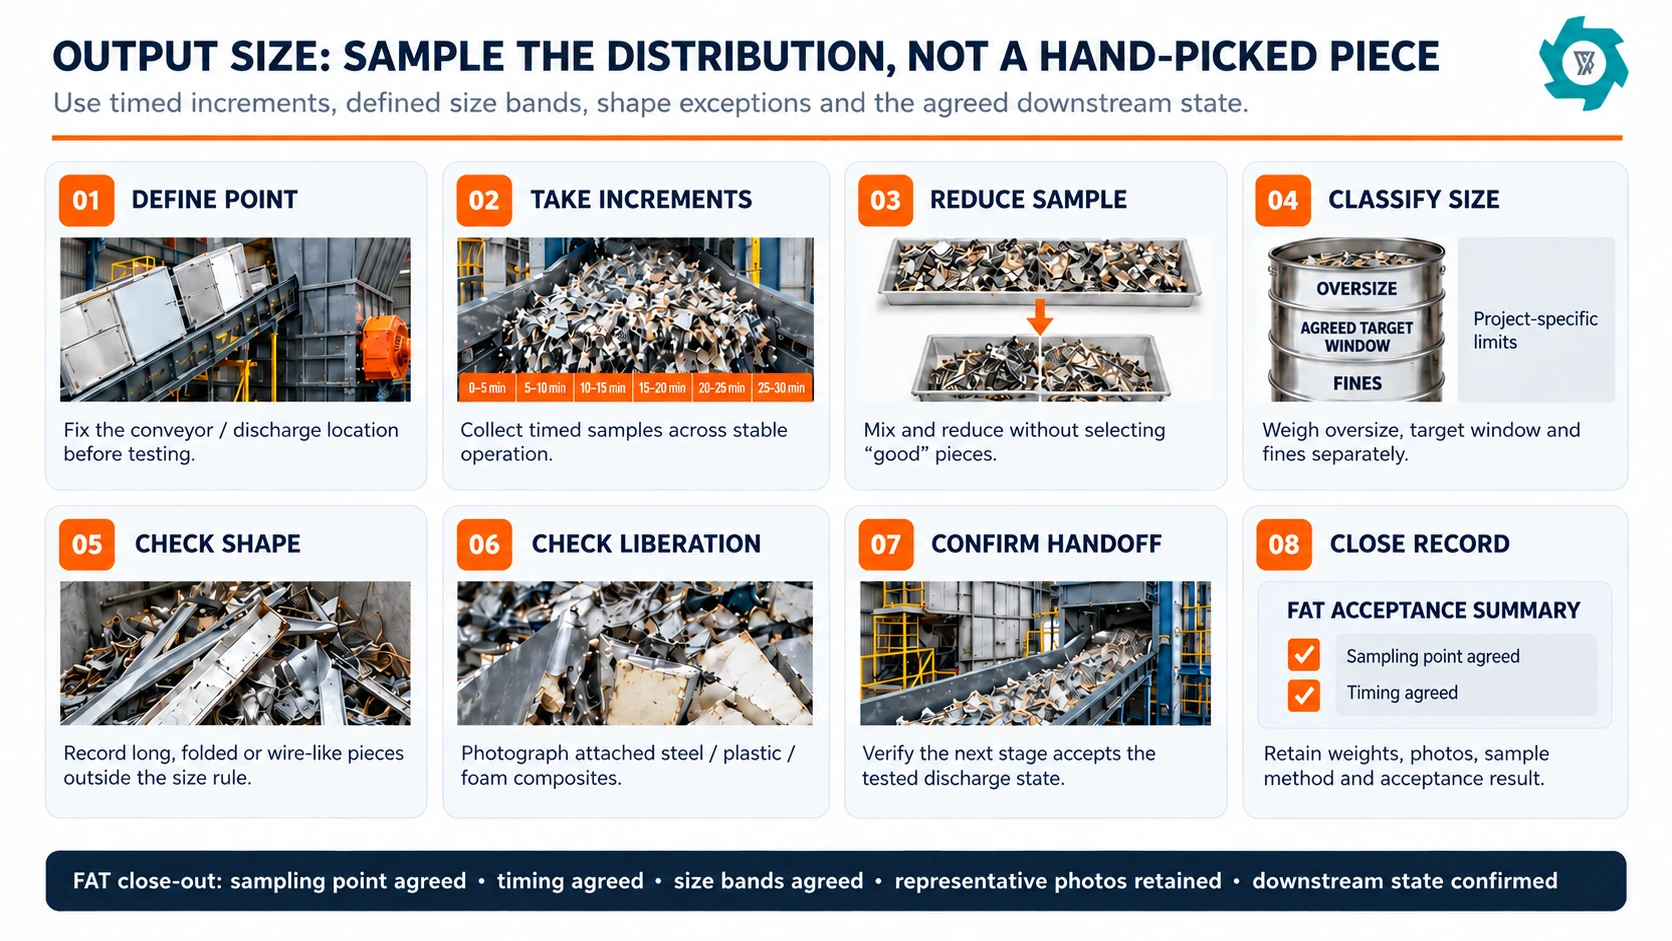
Anota los rangos de tallas antes de la prueba
Un criterio FAT más riguroso utiliza franjas específicas para cada proyecto: una franja superior de partículas de gran tamaño, el intervalo de funcionamiento previsto y una franja inferior de partículas finas. Los límites exactos dependen del proceso posterior, por lo que no se debe copiar el ejemplo de otra planta. El comprador y el proveedor deben acordar cómo se reducirá, cribará o clasificará de cualquier otra forma la muestra, y a continuación pesar cada franja por separado.
Define también las excepciones de forma. Los alambres largos, las tiras estrechas de acero, las chapas plegadas y las secciones de armario parcialmente abiertas pueden superar una comprobación unidimensional y, aun así, enrollarse, formar puentes o presentarse mal en la siguiente máquina. Regístralas por separado cuando sean relevantes para la interfaz. Lo mismo se aplica a los compuestos ensamblados. Una pieza puede situarse dentro del rango de tamaño objetivo, pero seguir incluyendo acero, revestimiento de plástico y espuma juntos. El tamaño por sí solo no garantiza que el traspaso se realice en condiciones óptimas.
Mantén fijo el estado aguas abajo
La descarga debe evaluarse en el mismo estado aguas abajo especificado antes de la prueba. Si el contrato exige que la trituradora primaria se limite a abrir los compartimentos para una fase secundaria de liberación, no se rechace por no haber obtenido una fracción limpia final. Si el paquete adquirido incluye una fase secundaria y una alimentación controlada hacia la separación, entonces la prueba de aceptación en fábrica (FAT) debe verificar ese traspaso más amplio. El Guía para elegir una trituradora para frigorífico Es útil para definir las funciones de esos equipos antes del pedido; la FAT solo debe verificar la función que se ha adquirido realmente.
Conserve fotografías representativas de las piezas de gran tamaño, largas y de los conjuntos ensamblados. Si posteriormente el comprador observa un estado de entrega diferente en las instalaciones, el informe de la prueba de aceptación en fábrica (FAT) le servirá de referencia tanto visual como numérica.
Cierra la FAT con un balance de masa
La capacidad, los atascos y el tamaño del producto final deben figurar en una única hoja de cierre. Una prueba que indique la tasa de entrada pero no concilie el material puede ocultar la masa retenida. Una prueba que indique el tamaño de salida pero no los eventos operativos puede ocultar las paradas repetidas necesarias para producir esa muestra. Una prueba que indique “todo el material procesado” sin pesos separados hace imposible saber dónde han ido a parar realmente el metal, los residuos, las partículas de tamaño excesivo o las finas.
Pesa por separado la entrada aceptada y la salida aceptada. A continuación, cuando se encuentren dentro del límite acordado, pesa la salida ferrosa, otros rechazos, el material sobredimensionado o devuelto, el polvo o las partículas finas y el material retenido. Indica por separado cualquier diferencia de masa inexplicable. No incluya las diferencias inexplicables en el material retenido y no combine el material ferroso con los “rechazos”. Cuando la producción aceptada se divida posteriormente en flujos de productos posteriores, considere los pesos de dichos flujos como componentes de la producción aceptada, en lugar de sumarlos de nuevo a esta. Defina cada línea del balance de masa de manera que no se cuente dos veces el mismo material.
En el caso de una prueba FAT que abarque únicamente la máquina, es posible que no existan algunas corrientes de productos posteriores. No las inventes. Indica que se encuentran fuera del ámbito de la prueba y, aun así, cierra el balance de masa para el material que se incluye en la prueba. En el caso de una prueba FAT de un conjunto que incluya la separación, pesa y toma muestras también de los productos posteriores acordados, especialmente cuando su estado forme parte de los términos de aceptación.
Por qué la entrada aceptada y la salida aceptada deben mantenerse separadas
Imaginemos que entran 5.000 kg en el límite de la FAT y que la máquina produce 4.650 kg de material de descarga aceptado al finalizar el tiempo de prueba. Otros 220 kg permanecen en la cámara o en la vía de transferencia, 80 kg se separan como material de retorno por sobredimensionamiento y 30 kg se recogen como finos; aún quedan 20 kg sin explicar. Denominar la prueba “5 toneladas procesadas” ocultaría el estado de la producción. La tasa de producción aceptada muestra lo que realmente llegó al punto de entrega. El balance de masa muestra por qué difiere de la entrada.
Esta distinción también resulta útil a la hora de comparar proveedores. El Guía comparativa de presupuestos de trituradoras para frigoríficos Recomienda comparar la capacidad y el alcance antes de la compra. La prueba FAT es el momento en el que esas definiciones deben dejar de ser meras suposiciones en una hoja de cálculo para convertirse en datos medibles.
Redacta las normas de aprobación, condicionales y de repetición de pruebas antes de la puesta en marcha de la fábrica
Una FAT no debe concluir con una reunión en la que todos decidan qué “significaban realmente” los criterios. Cada punto importante debe tener un resultado de aceptación predefinido. Una «aprobada» significa que se cumple el criterio con los datos de entrada y el método acordados. Una «aceptación condicional» significa que se ha identificado un problema de alcance limitado, se ha definido la medida correctiva y que el punto pendiente no invalida el resto de la evidencia. Una «repetición de la prueba» significa que no se ha cumplido un criterio importante o que se ha realizado un cambio que afecta de manera significativa al resultado.
Entre los motivos habituales para repetir la prueba se incluyen: la incapacidad de mantener la capacidad acordada en función del tiempo transcurrido; atascos repetidos sin recuperación con material de alimentación conforme; la limpieza manual rutinaria que no formaba parte de las tareas presupuestadas; una producción fuera de los rangos de tamaño acordados; un traspaso a la fase posterior de la línea que no puede aceptar la descarga; o un balance de masa que no puede conciliarse dentro de la tolerancia acordada. Los umbrales exactos dependen de cada proyecto. Lo importante es que estén definidos antes de la prueba.
| Elemento FAT | Registro durante la prueba | Pregunta sobre la aceptación |
|---|---|---|
| Texto de prueba | Códigos/clases de los armarios, estado de preparación, número de unidades, masa de entrada, unidades difíciles pero normales | ¿Se sometió realmente a ensayo el material acordado? |
| Capacidad | Tiempo de ejecución, tiempo transcurrido, datos de entrada aceptados, datos de salida aceptados | ¿Se ha cumplido en la prueba la tasa especificada en el plazo indicado? |
| Eventos | Paradas, cambios de sentido, intervenciones del operador, liquidación manual, retenciones posteriores, paradas por mantenimiento | ¿Se logró una producción estable sin ocultar las interrupciones? |
| Tamaño de salida | Punto de muestreo, intervalos de tiempo, rangos de tamaño, piezas largas o dobladas, fotografías representativas | ¿Cumplía el vertido los criterios acordados en cuanto a tamaño y forma? |
| Balance de masa | Entrada/salida aceptada, materiales ferrosos, otros rechazos, sobredimensionados/devoluciones, polvo/finos, retenidos, diferencia inexplicable | ¿Es posible conciliar el movimiento de material? |
| Cierre | Aprobado/condicional/repetición de la prueba, acciones pendientes, responsable, método de repetición de la prueba | ¿Se justifica la autorización del envío con pruebas? |
Prácticas habituales en el análisis de FAT que generan pruebas poco sólidas
Probar solo los armarios más sencillos
Una serie de unidades similares, ligeras y sin complicaciones, puede demostrar que la máquina funciona, pero no garantiza que se respete el margen de funcionamiento acordado. Incluye materiales representativos y los armarios difíciles, pero normales, definidos antes de la prueba.
Cambio del tiempo transcurrido al tiempo de carrera tras una interrupción
Si el objetivo del contrato es una tasa de producción acumulada, modificar los contadores a posteriori inflama la capacidad. Mantén ambos contadores y comunica los datos de ambos. Si el comprador desea una tasa de diagnóstico solo de la máquina como cifra secundaria, indícalo claramente.
Calificar cada cambio de tendencia como un «atolladero» —o considerar que la ausencia de cambio de tendencia es un éxito—
La inversión automática puede constituir una medida de protección habitual. Lo más relevante es saber si la máquina se recupera, con qué frecuencia se produce el incidente, cuánto tiempo dura el funcionamiento estable posterior y si el patrón de incidentes impide cumplir con los objetivos de producción.
Tomar una muestra de salida “buena”
Seleccionar manualmente una muestra de descarga «impecable» no demuestra prácticamente nada. Utiliza incrementos cronometrados en el punto de muestreo acordado. Mantén a la vista los fragmentos sobredimensionados, las partículas finas, los trozos largos y los compuestos adheridos, en lugar de retirarlos antes de que el comprador vea el resultado.
Detener el FAT antes de que el material salga del límite
Un contador que se detiene cuando aún hay material significativo retenido o en tránsito puede sobreestimar la producción aceptada. Define la condición de finalización con antelación y pesa el material retenido por separado si permanece dentro del perímetro.
Modificar la configuración sin restablecer las pruebas
Es normal que se produzcan optimizaciones durante la FAT. Sin embargo, no es normal mezclar resultados anteriores y posteriores al cambio. Marca el cambio, identifica a qué criterios afecta y repite la ejecución o la muestra correspondiente, de modo que el registro final se corresponda con una configuración conocida.
¿Qué debería pasar después del FAT?
La prueba FAT confirma el rendimiento dentro de los límites establecidos en las pruebas de fábrica. Sin embargo, la prueba de aceptación in situ tiene un objetivo diferente. La geometría de la instalación, la calidad de la red eléctrica local, las cintas transportadoras de la planta, las prácticas reales de recepción, los sistemas de control de polvo y espuma, las rutinas de los operarios y la composición real del parque de armarios del cliente pueden alterar el resultado tras la puesta en marcha. Por lo tanto, el informe de la prueba FAT debe acompañar a la máquina como referencia para la prueba SAT.
Antes de autorizar el envío, cierre las acciones pendientes, identifique cualquier elemento condicional, adjunte el registro de eventos definitivo y los pesos, conserve las fotografías representativas del resultado y fije la configuración que ha superado las pruebas. Si posteriormente el proveedor cambia las cuchillas, la lógica de control, los ajustes del accionamiento o una interfaz crítica, registre dicho cambio para que el equipo de puesta en marcha sepa si la referencia de la prueba FAT sigue siendo válida.
Conclusiones para el comprador
Un triturador FAT para frigoríficos de gran potencia no es complicado porque cuente con docenas de mediciones. Su potencia radica en que un número reducido de mediciones comparten un mismo límite. La misma prueba de alimentación representativa respalda el resultado de capacidad, el registro de eventos, la muestra del tamaño de salida y el balance de masa. Tanto el tiempo de funcionamiento como el tiempo transcurrido son visibles. Las inversiones automáticas no se confunden con atascos sin recuperación. La limpieza manual nunca queda oculta. La entrada aceptada y la salida aceptada se indican por separado. El tamaño de la salida se basa en muestras tomadas a intervalos fijos, en lugar de en una fotografía seleccionada. La hoja de cierre indica exactamente qué ha pasado la prueba, qué sigue pendiente y qué debe volver a someterse a prueba.
Esas pruebas aportan al comprador algo mucho más útil que un simple “prueba de la máquina superada”. Demuestran si la trituradora para frigoríficos objeto de la oferta es capaz de realizar la tarea acordada con la alimentación acordada y producir el resultado acordado en condiciones que otro ingeniero pueda revisar posteriormente.
Preguntas frecuentes
¿Qué debe demostrar una trituradora de residuos alimentarios (FAT) para frigoríficos?
Debe demostrarse que la mezcla de productos refrigerados acordada puede procesarse al ritmo de tiempo transcurrido requerido, con los eventos operativos registrados de forma transparente, y que la descarga cumple los criterios acordados en cuanto al tamaño de la producción y la entrega a las fases posteriores del proceso. La prueba FAT debe realizarse con armarios representativos y que planteen dificultades, aunque sean normales, en lugar de con un lote fácil seleccionado a dedo.
¿Cómo debe medirse la capacidad durante la prueba de aceptación en fábrica (FAT)?
Registrar el recuento de unidades y la masa de entrada, el tiempo de funcionamiento y el tiempo transcurrido; a continuación, indicar la tasa de entrada aceptada y la tasa de salida aceptada en relación con el mismo tiempo transcurrido. Deben quedar registradas las interrupciones en el suministro de material, las inversiones automáticas, las paradas en las fases posteriores del proceso, las paradas por mantenimiento, las intervenciones del operador y los reinicios manuales.
¿Se considera un atasco una reversión automática?
Una reversión automática puede constituir un evento normal de protección y recuperación. El FAT debe distinguir entre recuperación automática, paradas recuperables, atascos no recuperables, retenciones en la salida y falta de alimentación. Un atasco no recuperable es una señal de fallo más grave, ya que requiere la intervención del operador, una limpieza manual u otra acción ajena al ciclo automático normal.
¿Cómo se debe comprobar el tamaño de salida durante una prueba FAT de una trituradora de frigorífico?
Acuerda el punto y el momento de muestreo antes de la tirada, recoge muestras incrementales durante el funcionamiento estable, reduce la muestra combinada sin seleccionarla manualmente y pesa por separado los intervalos de tamaño acordados. Las piezas largas o dobladas y los compuestos de acero, plástico y espuma adheridos deben registrarse por separado cuando sean relevantes para el proceso siguiente.
¿Qué hay que tener en cuenta al cerrar la cuenta FAT?
Pese por separado la entrada aceptada y la salida aceptada; a continuación, pese la salida ferrosa, los demás rechazos, el material sobredimensionado o devuelto (si lo hubiera), el polvo o las partículas finas y el material retenido, e indique por separado cualquier diferencia de masa inexplicable. El estado de la línea de procesamiento posterior y la base temporal de la prueba deben acordarse antes de iniciar la prueba.
Referencias de ingeniería
- Agencia de Protección Ambiental de EE. UU. (EPA) — Requisitos para la eliminación segura de equipos de refrigeración fijos. Responsabilidades en materia de eliminación segura y recuperación de refrigerantes, según la sección 608, para los electrodomésticos que pasan a formar parte del flujo de residuos.
- OSHA 29 CFR 1910.147 — Control de energías peligrosas (bloqueo y señalización). Ámbito de aplicación y definiciones relativas al mantenimiento, la limpieza y la eliminación de atascos.
- OSHA 29 CFR 1910.147(d). Aplicación del control de la energía, del control de la energía almacenada y de la verificación del aislamiento.
- OSHA 29 CFR 1910.212 — Requisitos generales para todas las máquinas. Requisitos de protección para los puntos de trabajo, los puntos de pellizco de entrada y las piezas giratorias.
¿Necesitas un plan FAT de trituración de frigoríficos incluido en tu presupuesto?
Envía la configuración preparada del armario, la tasa de unidades y de masa previstas, las condiciones de salida deseadas, el traspaso a la fase siguiente y los límites de aceptación que desees que se comprueben. De este modo, el plan de pruebas podrá elaborarse en torno a los mismos límites operativos utilizados en la propuesta del equipo.
