صيانة آلة تقطيع الألومنيوم: التآكل، والإدخالات الفولاذية، والحمل الزائد
تبدأ صيانة آلة تقطيع الألمنيوم بتحديد أسلوب الفشل
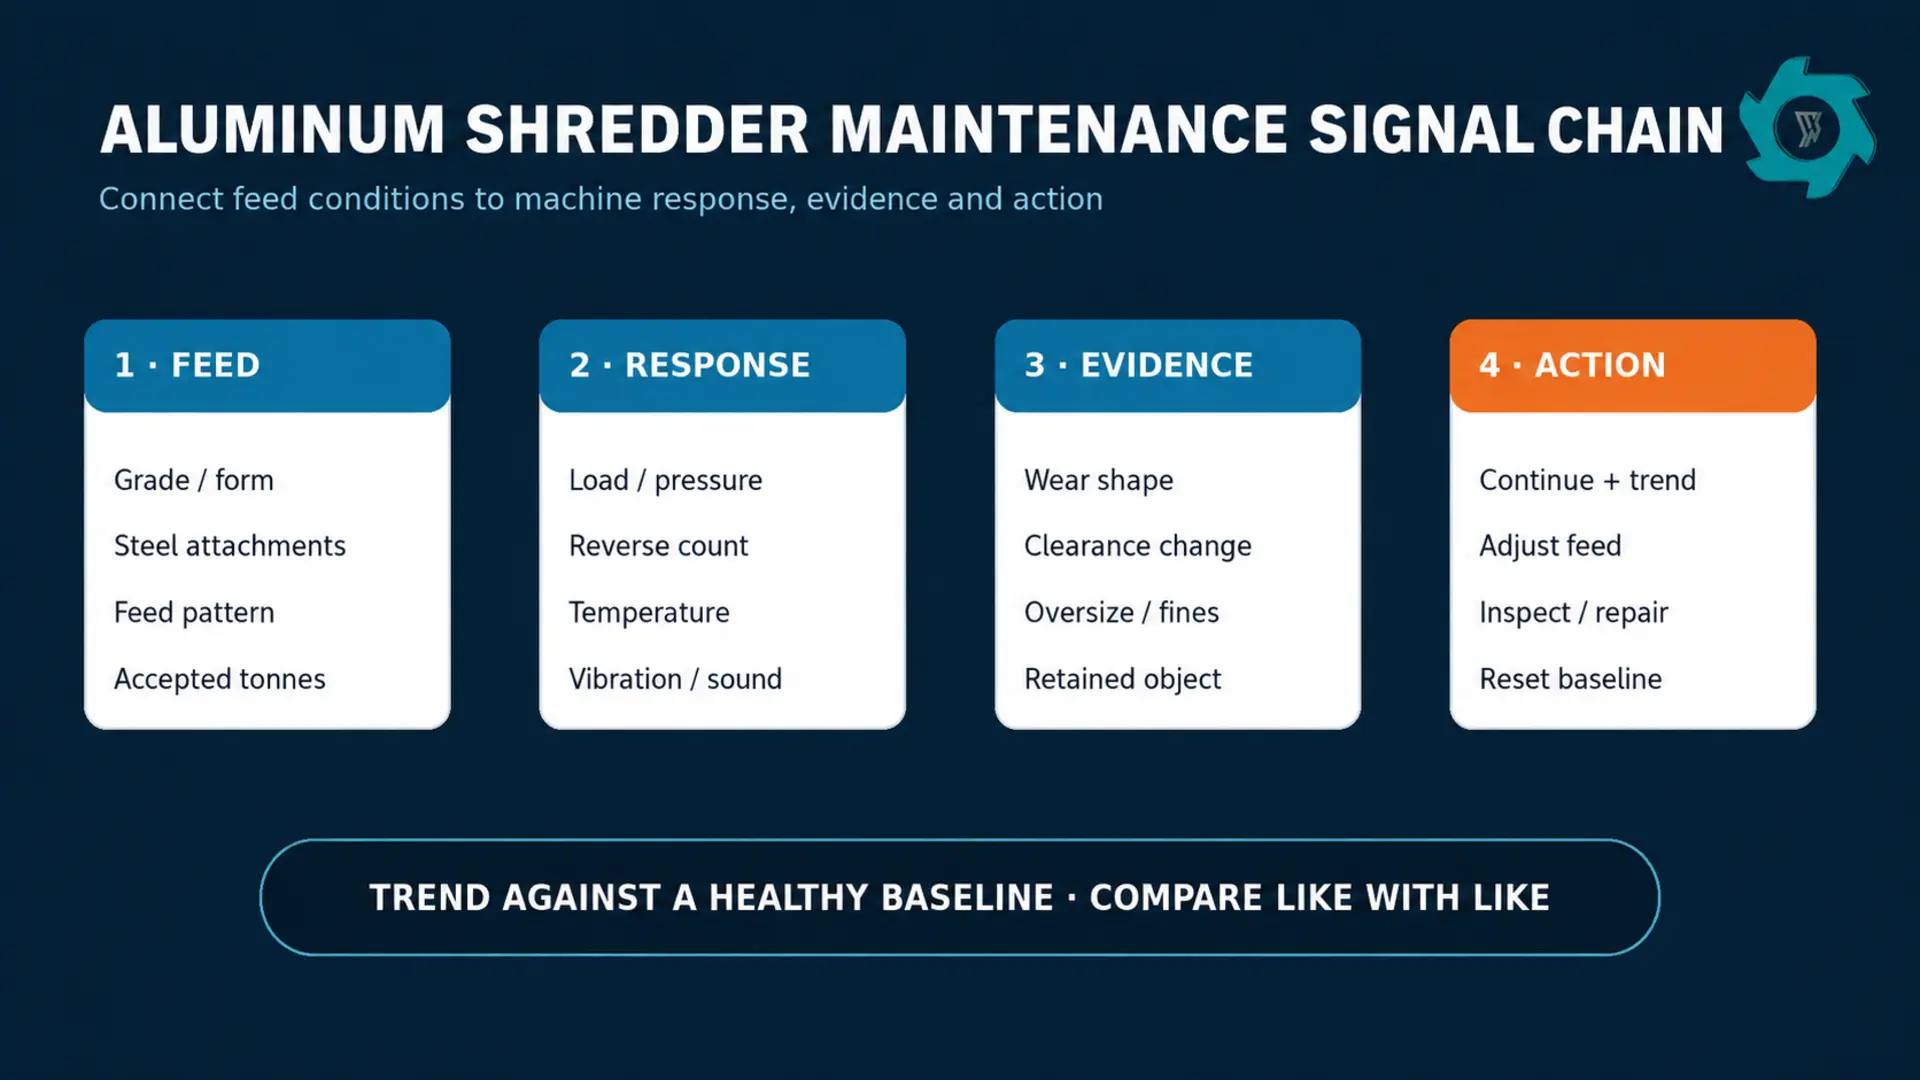
نادرًا ما تتعطل آلة تقطيع الألمنيوم دون أن تترك أي دلائل. فحواف القاطع تصبح مستديرة، والحمل لكل طن مقبول يرتفع، وعمليات العكس تصبح أكثر تواترًا، ودرجة حرارة المحمل تخرج عن نطاقها الطبيعي، أو يبدأ أحد المواد المألوفة في إصدار صوت غير مألوف. وخطة الصيانة الفعالة تحول هذه التغييرات إلى مؤشرات تستدعي إجراء الفحص.
يكمن الصعوبة في التمييز بين التآكل الطبيعي والأضرار الناتجة عن حوادث معينة. فبقايا البثق النظيفة تتسبب بشكل أساسي في أحمال قطع متكررة، بينما تضيف مقاطع الهدم المختلطة البراغي والأقواس. وقد تخفي العلب المصبوبة الأعمدة والمسارات والإدخالات المقواة. وقد تقوم الآلة بمعالجة هذه العناصر الثلاثة جميعها، لكن لا ينبغي أبدًا دمج تكاليف صيانتها في رقم واحد غامض يُسمى “ساعات التشغيل”.
تتحسن قرارات الصيانة عندما يربط الفريق بين البيانات الواردة واستجابة الماكينة والأدلة المادية والإجراءات التصحيحية.
1. تحديد نطاق الصيانة قبل تحديد فترات الصيانة
تُعد آلة التقطيع جزءًا من خط إعادة تدوير خردة الألومنيوم. قد يبدو أن غرفة القطع هي مصدر المشكلة في حالة وجود ناقل يقوم بتفريغ الحزم على شكل كتل، أو انسداد في مخرج التفريغ، أو جهاز فصل في المرحلة التالية يتوقف عن العمل بشكل متكرر. قم برسم خريطة للخطوات بدءًا من عملية الاستلام والقياس وصولاً إلى التفريغ. ثم اربط كل حدث بحالة المعدات التي كانت سائدة في ذلك الوقت.
ابدأ بإجراء قياس مرجعي بعد التشغيل الأولي، أو بعد دوران القاطع، أو إعادة البناء، أو أي تغيير جوهري في المواد يكون كبيرًا بما يكفي لتغيير طبيعة التشغيل. للحصول على تشغيل مستقر وممثل، قم بتسجيل فئة التغذية، والمدخلات المعالجة، والمخرجات المقبولة، ووقت التشغيل والوقت المنقضي، ومتوسط الحمل وحموله القصوى، وعمليات الانعكاس، ودرجات حرارة المحامل وعلبة التروس، ونقاط الاهتزاز، وفراغ القاطع، وكتلة المواد ذات الحجم الزائد أو المواد المرتجعة. لا يمكن لرقم واحد أن يصف حالة الماكينة.
لا تستعير رقم الإنذار الخاص بنبات آخر. تعتمد حدود تيار المحرك، وعزم الدوران، والضغط، ودرجة الحرارة، والاهتزاز على نوع المحرك المحدد، وموضع المستشعر، وسرعة التشغيل، والظروف المحيطة، وإعدادات الشركة المصنعة. استخدم الحدود التي حددها المورد لأغراض الحماية، وبياناتك الخاصة بحالة الماكينة السليمة لاكتشاف الاتجاهات.
2. شكل الملابس يُكشف عن معلومات أكثر مما يُكشف عنه عمر الملابس
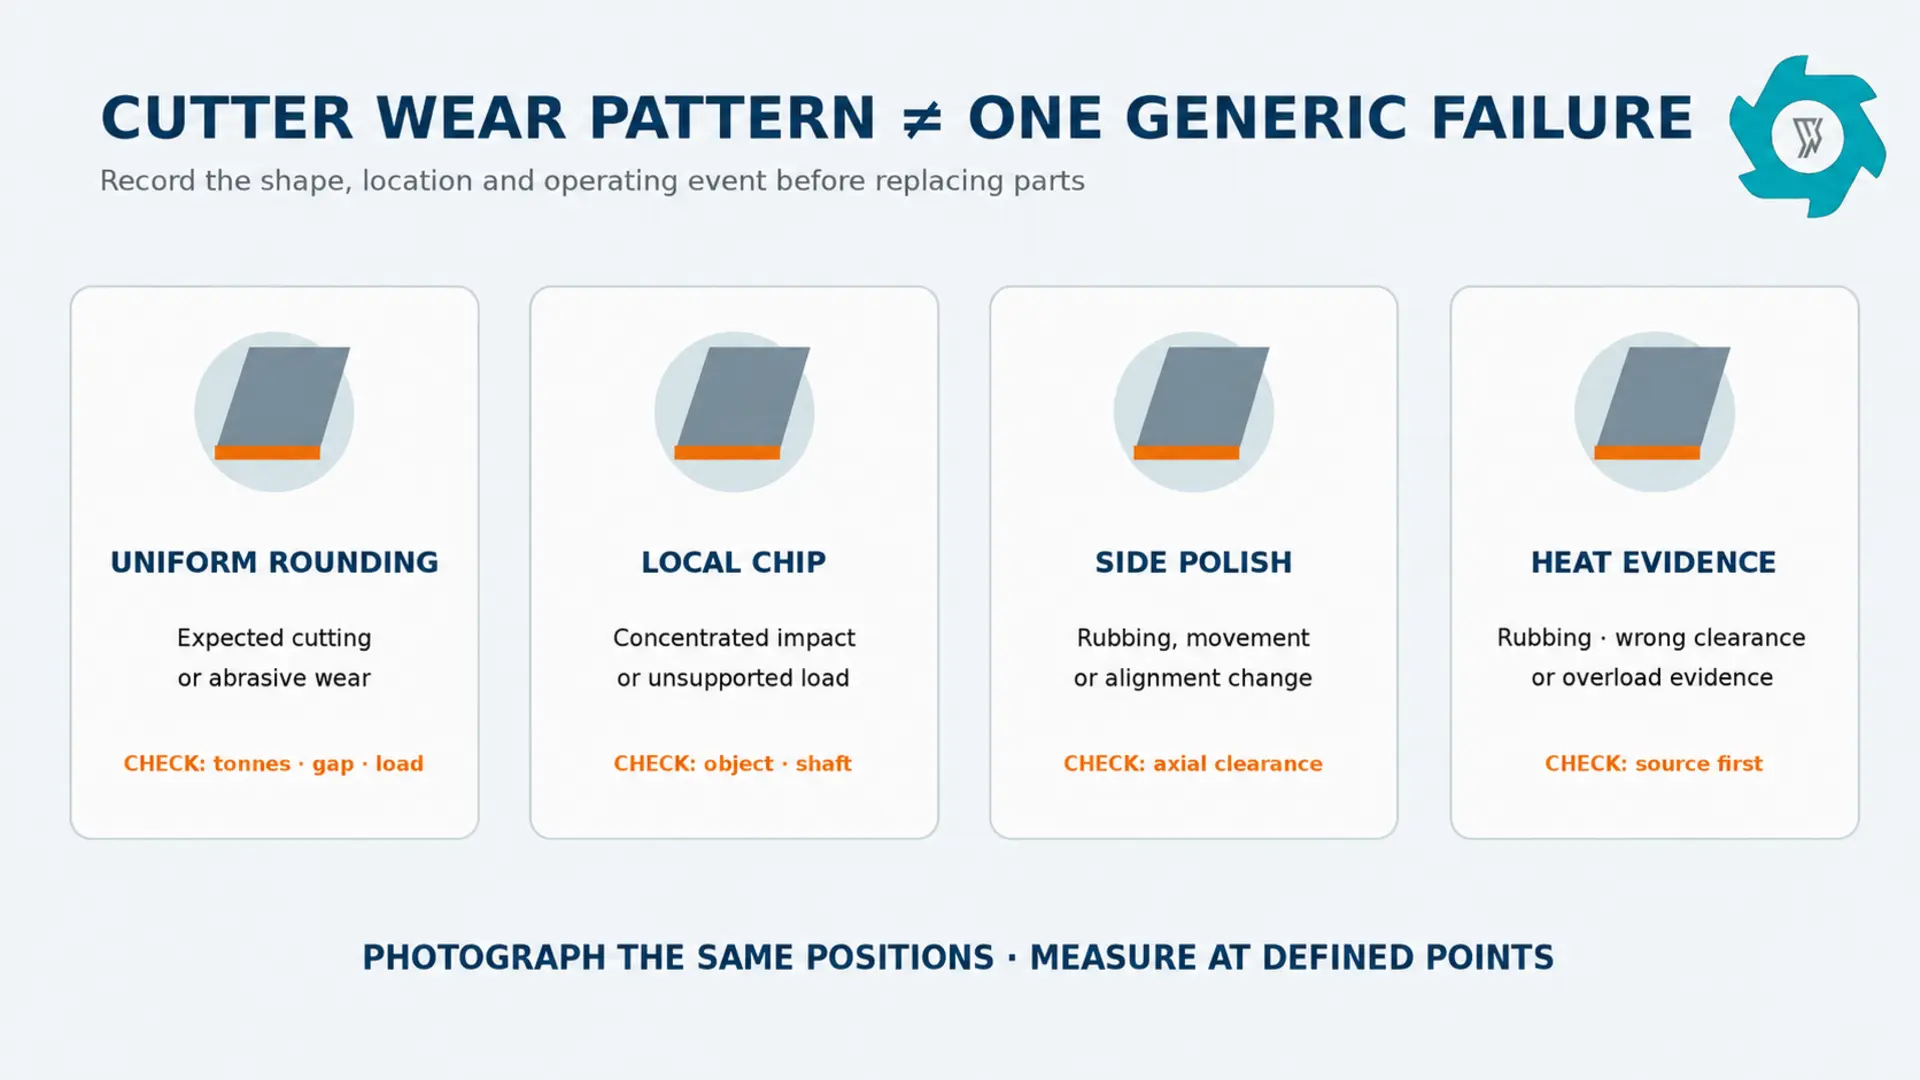
يشير التدوير المتساوي للحواف إلى تراكم آثار القطع والتآكل. أما وجود شظية موضعية، أو زاوية ملتوية، أو سن متصدع، فيشير إلى حدوث صدمة أو تحميل غير مدعوم. وقد تشير الأوجه الجانبية المصقولة إلى حدوث احتكاك أو فقدان الخلوص. وقد تؤدي المواد المتراكمة حول الفواصل إلى تغيير الخلوص المحوري. ويجب فحص أي سطح أزرق أو متغير اللون بسبب الحرارة قبل إعادة القاطع إلى الخدمة.
استخدم شفرة تقطيع الألمنيوم ودليل القاطع لاختيار المواد والهندسة؛ وتبدأ أعمال الصيانة بعد هذا الاختيار. قم بتصوير أوضاع القاطع نفسها في كل عملية فحص، باستخدام مقياس وإضاءة ثابتة. إذا كانت القواطع قابلة للعكس، فاحتفظ بسجل الحمولة وسجل التغذية لكل وضع. يجب أن يؤدي الدوران إلى استعادة حافة معروفة — لا إخفاء الأجزاء المتصدعة أو الفجوة غير الصحيحة.
تستلزم أنماط التآكل المختلفة إجراء فحوصات مختلفة؛ فقد يؤدي استبدال القاطع دون تحديد السبب إلى تكرار العطل.
الأدلة الملاحظة
الاتجاه المحتمل
تأكد قبل إعادة التشغيل
حتى عند التقريب عبر الحواف العاملة
التآكل المتوقع الناتج عن القطع أو الاحتكاك
المساحة المتاحة، الطن المقبول، اتجاه التحميل، حجم الإنتاج
الخلص المحوري، حالة الفاصل، حركة العمود، عزم الدوران عند التجميع
زيادة الحمولة بالإضافة إلى المزيد من الشحنات ذات الأبعاد الزائدة
حافة غير حادة، أو فجوة مفرطة، أو تقييد في التصريف
شكل الحافة، وفجوة القاطع المقابل، والشبكة/المرشح، والتدفق في اتجاه مجرى التيار
التغير المفاجئ في درجة الحرارة أو الاهتزاز
أضرار ناجمة عن المحامل أو المحاذاة أو التشحيم أو الصدمات
قارن بين نقاط التشغيل المتطابقة؛ وقم بالفحص وفقًا لإجراءات الشركة المصنعة للمعدات الأصلية
3. التعامل مع الحشوات الفولاذية باعتبارها فئة من الأحمال، وليس ملوثًا يمكن تحديده بنعم أو لا
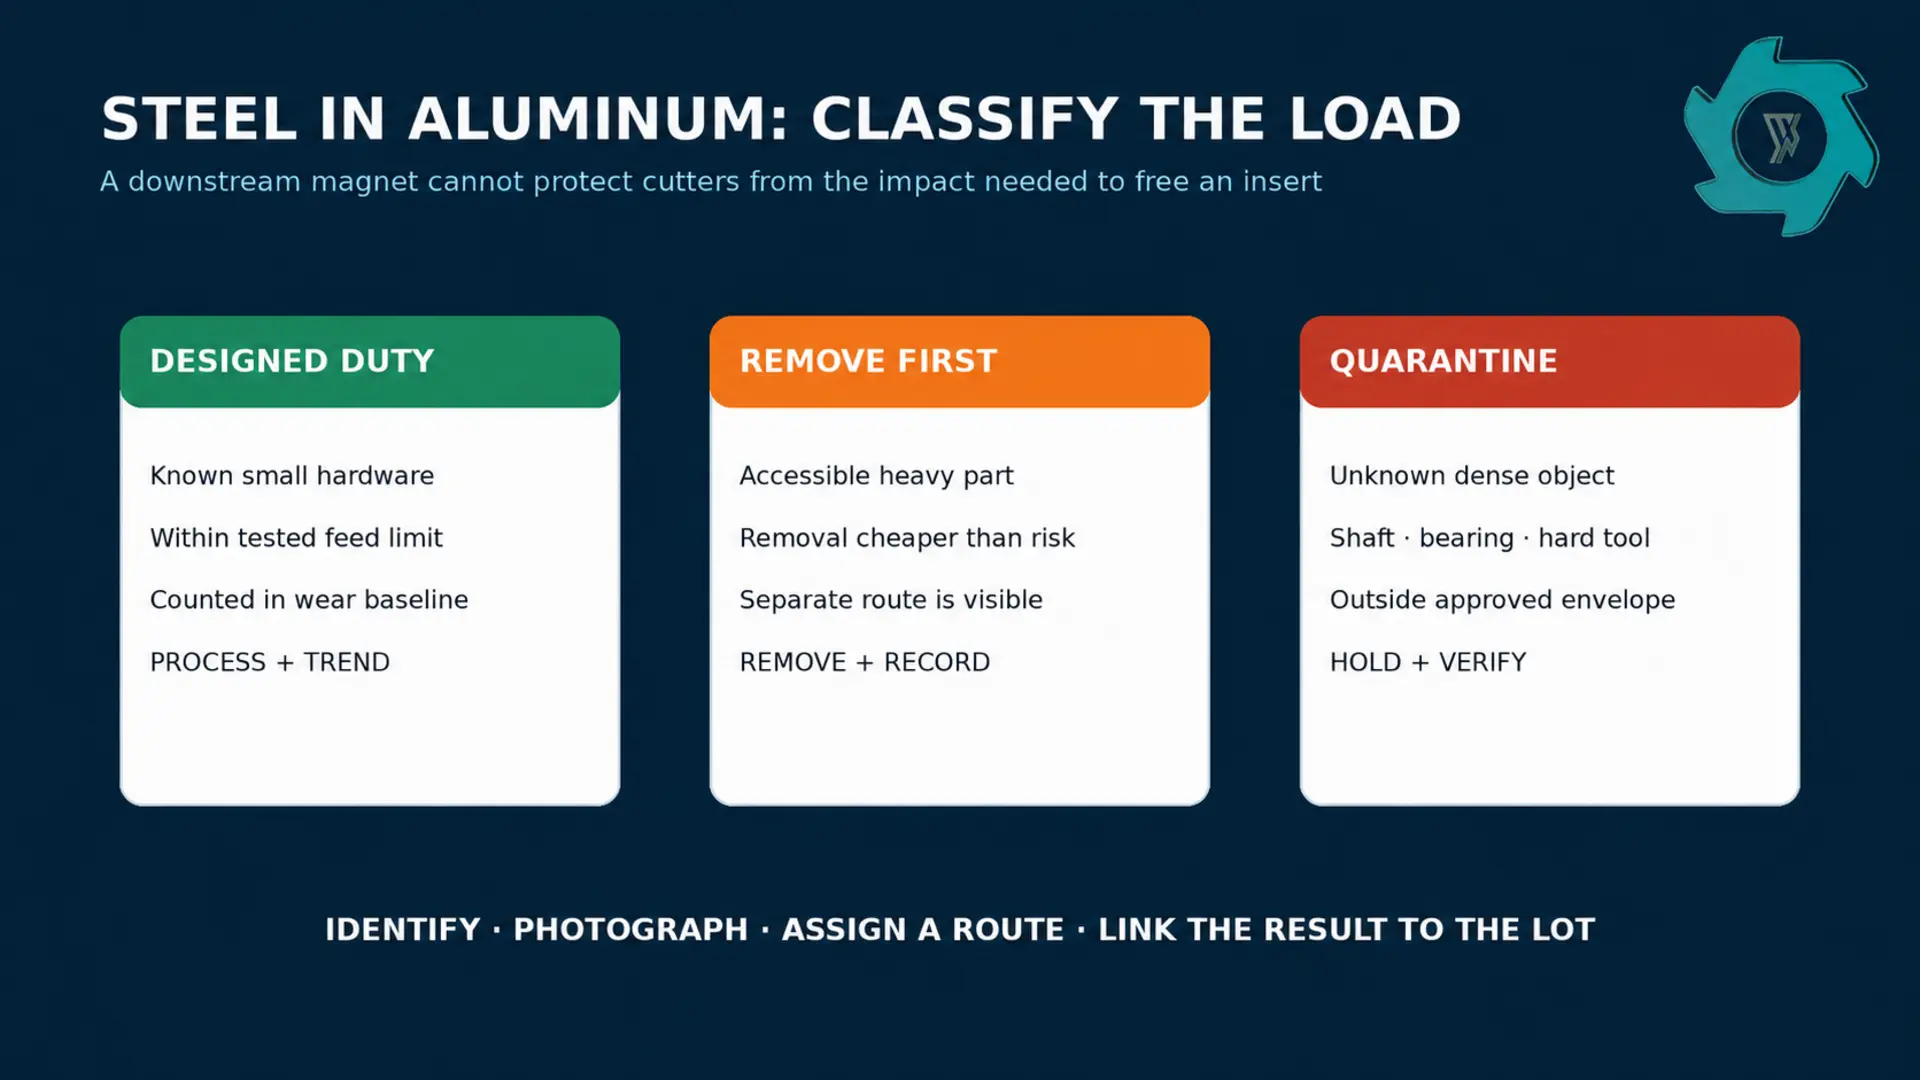
يتراوح الفولاذ الموجود في خردة الألومنيوم بين البراغي الصغيرة وحلقات المحامل والأعمدة الصلبة. ولا يعني فصل المعادن الحديدية بعد التقطيع أن كل قطعة فولاذية يمكن تمريرها بأمان عبر القاطعات. فالمغناطيس يزيل الفولاذ الذي تم فصله؛ لكنه لا يحمي آلة التقطيع من الصدمة اللازمة لفصله.
أنشئ ثلاث فئات للاستلام. ملحق مصمم خصيصًا يشمل الأجهزة المعروفة التي تم تضمينها في المهمة التي خضعت للاختبار. "يرجى إزالة هذه المستندات قبل التقطيع" تشمل المكونات الثقيلة التي يمكن الوصول إليها والتي تقل تكلفة إزالتها عن مخاطر تآكلها. الحجر الصحي يشمل الأجسام الكثيفة غير المعروفة، والتجمعات المغلقة، والأدوات المقواة، والأعمدة، والزنبركات، أو المكونات التي تتجاوز الحدود المتفق عليها. ويشمل ذلك قائمة مراجعة لإعداد خردة الألومنيوم يشرح ضوابط الاستلام؛ ومن ثم يجب أن يوضح سجل الصيانة ما الذي اجتاز فعليًّا نقطة التوقف.
السؤال المهم لا يقتصر على ما إذا كان الفولاذ موجودًا فحسب، بل ما هو نوعه، وكيف تم تثبيته، وما إذا كان مشمولًا في الرسوم الجمركية التي خضعت للاختبار.
تتبع الدفعات التي تحتوي على الفولاذ بشكل منفصل. بالنسبة لكل دفعة، قم بتدوين نوع المرفق، والتكرار التقديري، وأي حوادث تصادم، ونتيجة فحص القاطع، والكتلة الحديدية المسترجعة. وبمرور الوقت، يمكن للمصنع مقارنة جهد العمل المبذول في الإزالة مع التآكل ووقت التعطل الذي تم تجنبه.
4. «الحمل الزائد» هو سجل حدث، وليس مجرد زر إعادة ضبط
يُعد التراجع المتحكم فيه جزءًا من العديد من تصميمات آلات التقطيع التي تعمل بسرعات منخفضة. فهو يحمي نظام الدفع وقد يؤدي إلى تحرير الانحشار المؤقت. وقد يشير تكرار عمليات التراجع على نفس المنحدر إلى وجود قواطع غير حادة، أو طبقة تغذية غير مستقرة، أو إدراج محبوس، أو فراغ غير صحيح، أو لفّ للمواد، أو انسداد في مخرج المواد، أو توقف في المرحلة التالية من العملية.
تصنيف الأحداث حسب الأدلة:
زيادة مفاجئة في التغذية: ترتفع الأحمال مع دخول حزمة كبيرة، ثم تعود إلى المستوى الأساسي بعد تحسن عملية القياس.
انسداد مستمر: تحدث الرحلات المتكررة عند نفس موضع الدوار، وإلا فلن يتم إخراج المادة بشكل طبيعي.
حدث التصادم: يصاحب ارتفاع الحمل المفاجئ تغير حاد في الصوت أو الاهتزاز؛ مما يستدعي فحص القاطع ووحدة التشغيل.
المقاومة التدرجية: يرتفع الحمل الأساسي عبر الورديات، وغالبًا ما يصاحبه تبلد أو احتكاك أو انحشار أو تقييد التفريغ.
التشخيص الخاطئ للآلة: آلة التقطيع ممتلئة لأن المعدات التالية لها توقفت عن العمل أو لأن المواد التي تم استلامها لا يمكن إخراجها.
إذا كان العلف نفسه يتسم بتقلب كبير، فيجب تطبيق إجراءات مراقبة الدُفعات الموضحة في دليل تقطيع خردة الألومنيوم المختلطة. لا تقم بالتعويض عن ذلك من خلال توسيع حدود التيار أو عزم الدوران باستمرار. فالقيم الحمائية جزء من فلسفة التحكم المعتمدة للآلة، ولا ينبغي تغييرها إلا بعد مراجعة هندسية من قبل الشركة المصنعة.
بوابة الفحص بعد التحميل الزائد
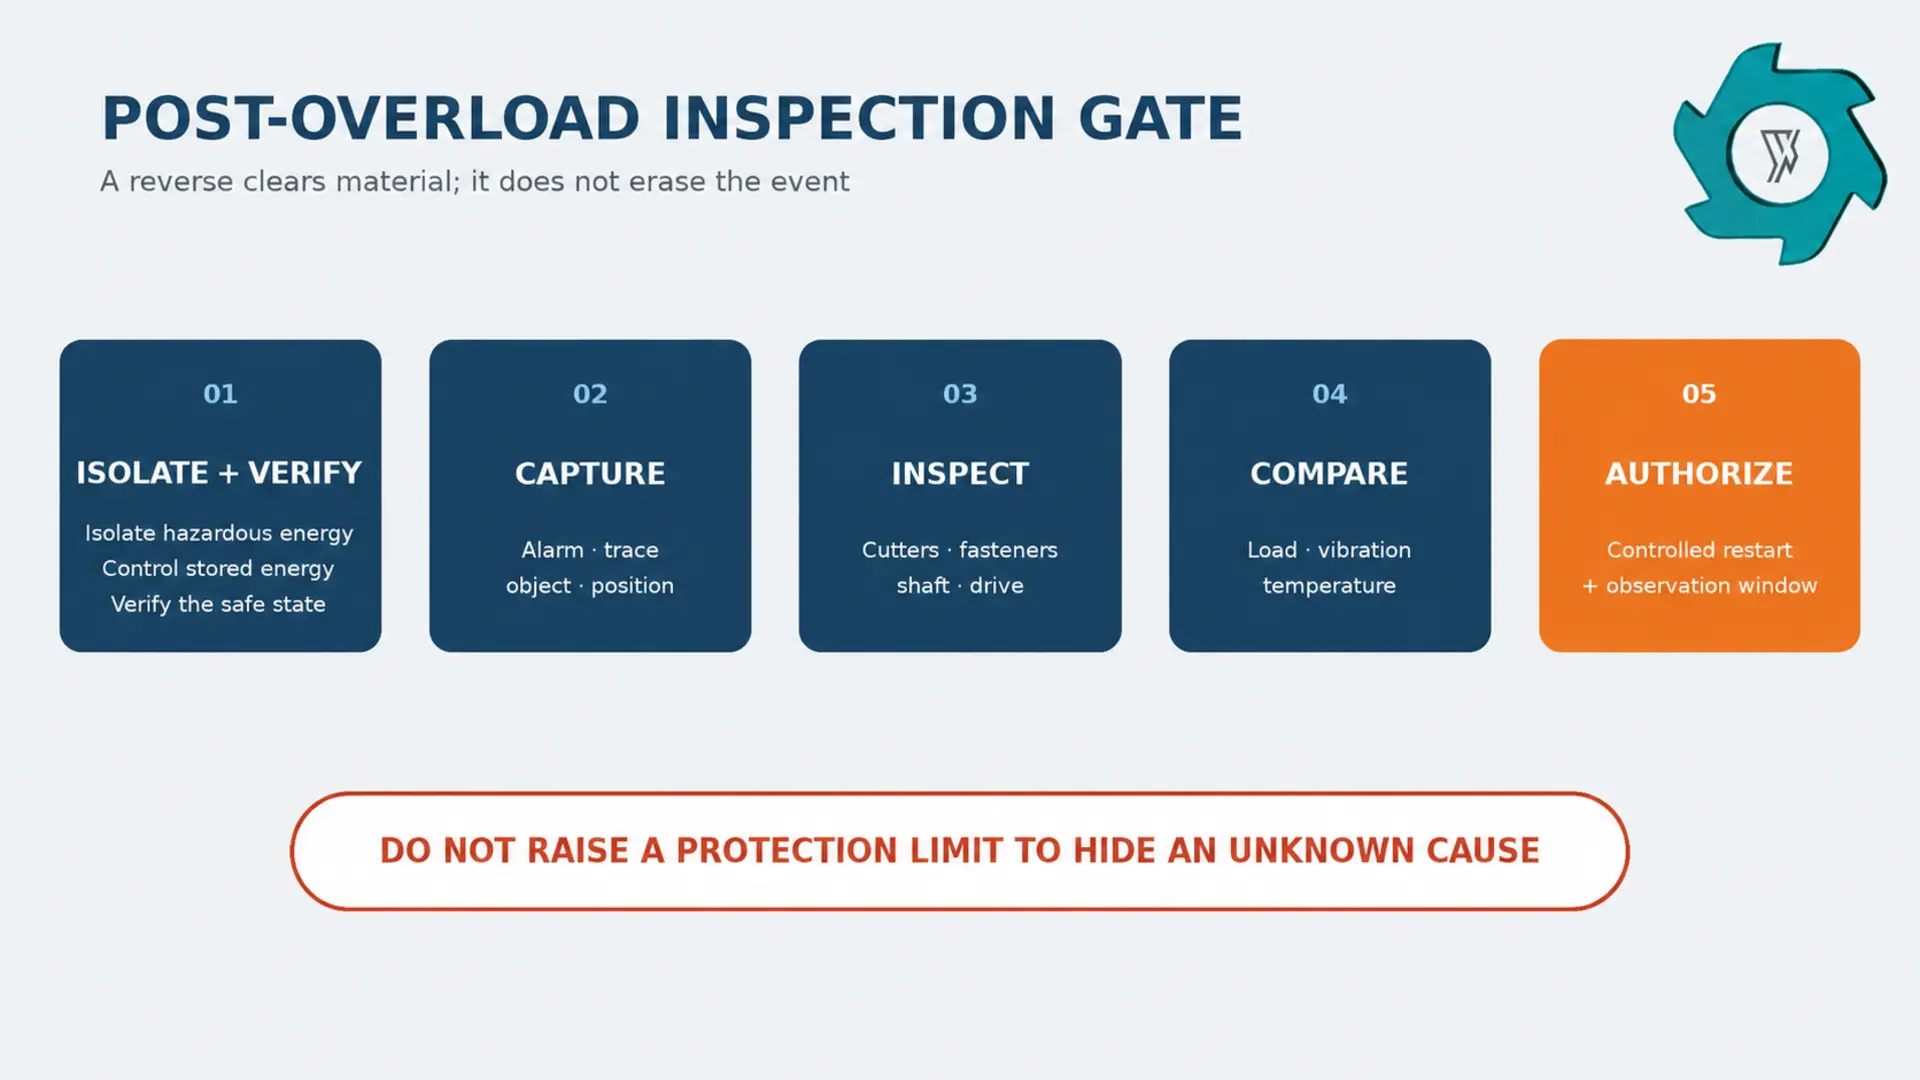
بعد وقوع حادث خطير أو غير عادي أو غير مبرر، يجب التوقف وتطبيق إجراءات التحكم في الطاقة الخطرة المعمول بها في الموقع. ويشمل معيار إدارة السلامة والصحة المهنية (OSHA) المتعلق بالتحكم في الطاقة الخطرة أعمال الصيانة التي قد يؤدي فيها التشغيل غير المتوقع أو بدء التشغيل أو إطلاق الطاقة المخزنة إلى إصابة العمال.1 تأكد من أن الوضع آمن قبل أن يدخل أي شخص إلى منطقة الخطر أو يمد يده إليها.
يجب أن تتم عملية إعادة التشغيل بعد إتمام العزل، وجمع الأدلة، وفحص المكونات، والمقارنة مع خط الأساس السابق.
افحص المحامل، ووصلة التوصيل، وعلبة التروس وفقًا لإجراءات الشركة المصنعة.
قارن بين مستويات الاهتزاز ودرجة الحرارة وسلوك الجهاز في حالة عدم التحميل والاتجاه تحت الحمل مع الظروف المماثلة التي كانت سائدة قبل وقوع الحدث.
السماح بإعادة التشغيل بمعدل تغذية محكوم وتحديد فترة المراقبة.
5. تحديد فترات التدريب بناءً على مستوى التعرض والحالة البدنية
يكتشف الفحص الذي يُجرى قبل بدء الوردية وجود الأجزاء السائبة، والتسربات، والأجسام الغريبة، وانسداد مخرج التصريف، والتراكم غير الطبيعي للبقايا، وعيوب الحواجز الواقية. أما الفحص المخطط حسب الحالة فيشمل قياسات وصورًا فوتوغرافية. ويبدأ الفحص الذي يتم إجراؤه استجابةً لحدث ما بعد وقوع صدمة، أو انقطاع غير مبرر للتيار، أو تغير مفاجئ في درجة الحرارة، أو تغير في مستوى الاهتزاز، أو تغير مفاجئ في جودة المنتج.
قم بمعايرة التآكل وفقًا لمستوى التعرض. قم بالإبلاغ عن مقدار فقدان الحواف بالملليمتر، وتغير الخلوص، وحالات الانعكاس، وعمليات الصيانة لكل 100 طن مقبولة لكل فئة من فئات المواد المدخلة. كما يجب تسجيل ساعات التشغيل، لأن مواد التشحيم والمكونات الدوارة تتآكل مع مرور الوقت. ويمنع هذا المزيج حملات الحفاظ على المظهر النظيف من إخفاء حملة قصيرة لكنها مدمرة تتعلق بخردة الصب.
طبقة
المُحفِّز
الحد الأدنى للسجل
قبل بدء الوردية
كل نوبة عمل
الحالة البصرية، التسربات، الأجزاء غير المثبتة، أجهزة الحماية/أجهزة الترابط، البقايا، الأصوات غير الطبيعية
متابعة الاتجاهات
الطن أو الساعات المحددة
قياسات الحواف والفجوات، فحص أدوات التثبيت، درجة الحرارة، الاهتزاز، حالة الزيت/الشحم، الصور
فحص الأداء
تشغيل تمثيلي مستقر
الكمية المقبولة (طن/ساعة)، وملف الحمولة، وعمليات التبديل، والشحنات ذات الأحجام الزائدة/المرتجعة، والمواد الدقيقة وفقًا للطريقة المتفق عليها
فحص الحدث
تأثير، أو انحراف حاد، أو تغيير جذري
تتبع الإنذار، الجسم العالق، خريطة الأضرار، تفويض إعادة التشغيل، وخط الأساس الجديد في حالة الإصلاح
ينبغي جمع بيانات الحالة في نقاط قياس قابلة للتكرار وتحت ظروف تشغيل قابلة للمقارنة. وتختلف الغاية من مؤشرات العملية — مثل الإنتاجية المقبولة والطلب على الطاقة — عن الغاية من قياسات حالة الماكينة، مثل اهتزاز المحامل.2 قارن بين العناصر المتشابهة: استخدم نفس موقع المستشعر، ونفس فئة التغذية، ونفس سرعة الدوار، ونفس حالة التحميل.
6. استخدم أربعة مؤشرات مشتقة — لا تقم بتوسيع قائمة المراجعة
لا تصبح السجلات الأولية مفيدة إلا عندما تساعد في اتخاذ قرار. وهناك أربعة مقاييس بسيطة خاصة بالمصنع تكشف عن التغيرات التي قد تفوتها عمليات الصيانة الدورية. وهي ليست حدود قبول عامة؛ بل يجب تحديد كل خط أساس بناءً على عمليات تشغيل سليمة لفئة تغذية محددة.
النظام المتري
حساب المحطة
ما الذي قد يُشير إليه هذا الاتجاه المتفاقم
تكرار الحمل الزائد
حوادث التحميل الزائد أو الانعكاس التلقائي ÷ الطن المقبولة
ارتفاع معدل التغذية، انسداد متزايد، قواطع غير حادة، أو تقييد في التصريف
أعمال الصيانة المحددة
ساعات الصيانة العملية ÷ عدد الأطنان المقبولة
درجة من الأعلاف تتطلب تدخلًا أكبر مما يدعمه هامش مبيعاتها
ظهور الحشوات الفولاذية
عدد المضافات الثقيلة المحددة ÷ عدد أطنان المدخلات، أو كتلة المضافات ÷ عدد أطنان المدخلات؛ مع الحفاظ على الأساس المحدد دون تغيير لكل فئة من فئات الأعلاف
تغيير في مواصفات الاستلام قد يخفيه معدل الاسترداد الإجمالي للمعادن الحديدية وحده
نسبة العائد المقبول
كمية منتجات الألومنيوم المقبولة ÷ كمية المواد المدخلة الموزونة
زيادة في المرتجعات، أو الغرامات، أو المواد المحتجزة، أو الفروق غير المبررة؛ يجب التحقيق في الأمر قبل إلقاء اللوم على القاطعين
استخدم نافذة متجددة تكون كبيرة بما يكفي لتشمل عدة دفعات تمثيلية. فقد يؤدي عملية صب واحدة صعبة إلى تشويه نتائج نوبة عمل واحدة؛ في حين أن المتوسط الشهري قد يخفي هذا الحدث. ويُظهر الاحتفاظ بكل من سجل الحدث والاتجاه المتجدد لفئة التغذية ما إذا كانت المشكلة استثنائية أم أنها أصبحت أمراً معتاداً.
مثال: لنفترض أن خط الأساس ذي الملف النظيف سجل 3 حالات انعكاس تلقائية على مدى 60 طنًا مقبولة، أو 0.05 حالة انعكاس لكل طن. في حين سجلت فترة مقارنة لاحقة 14 حالة انعكاس على مدى 70 طنًا مقبولة، أو 0.20 حالة انعكاس لكل طن. وتعد هذه الزيادة بمقدار أربعة أضعاف سببًا لإجراء الفحص حتى لو تمت معالجة كل حالة انعكاس تلقائيًّا. وهذا لا يُعد دليلاً على تآكل القواطع؛ فلا يزال من الضروري فحص طريقة تغذية المواد والملحقات وعملية التفريغ.
فصل تكلفة التآكل عن تكلفة فقدان الإنتاج
قد تصبح آلة القطع منخفضة التكلفة مكلفة إذا كانت تتطلب توقفات متكررة. في كل حملة صيانة، قم بتسجيل قطع الغيار، وتكاليف العمالة المباشرة، والمواد الاستهلاكية، وتكاليف الرفع أو المقاول، والإنتاج المقبول المفقود خلال فترة التوقف. افصل بين التوقفات المخطط لها والتوقفات غير المخطط لها.
تكلفة الصيانة لكل طن مقبول = (قطع الغيار + أجور الصيانة + المواد الاستهلاكية + تكلفة التوقف عن العمل المُعزوة) ÷ عدد الأطنان المقبولة منذ آخر خدمة مكافئة.
يجب استخدام النتيجة كمقياس للمقارنة ضمن نفس المصنع ونطاق المحاسبة. ولا ينبغي تقديمها باعتبارها معيارًا عالميًا للتكلفة. فإذا سجلت فئة معينة من المواد الأولية التي تحتوي على الفولاذ رقمًا أعلى بكثير، فقد يتمثل القرار التجاري في إعادة تسعير المادة، أو إزالة المكونات المضافة، أو تغيير مسار الشحن، أو إعادة التفاوض بشأن مواصفات الاستلام.
7. وضع قاعدة لاتخاذ القرار قبل الفحص التالي
المتابعة والاتجاه: يكون التآكل متجانسًا، وتبقى أدوات التثبيت والفجوات ضمن الحدود المسموح بها، ولا توجد أي مؤشرات تشير إلى وجود تشققات، كما تظل الأحمال وعمليات التبديل والإنتاج ضمن النطاق السليم للمصنع.
خطة التدخل: تتجه مؤشرات الحالة أو الأداء، سواء كانت مؤشرين أو أكثر، نحو اتجاه سلبي، ولكن لا توجد أدلة تستدعي العزل الفوري. يجب جدولة عمليات التناوب، أو تصحيح العيوب، أو التنظيف، أو استبدال المكونات خلال فترة توقف محددة عن الإنتاج.
التوقيف لغرض الفحص الهندسي: وجود علامة تشبه الشق، أو فقدان مادة، أو قطع تثبيت مفكوكة أو منزوعة من مكانها، أو صدمة غير مبررة، أو اهتزاز مفاجئ أو تغير مفاجئ في درجة الحرارة، أو انسداد مستمر، أو خلل في نظام الحماية.
يجب أن يستند القرار إلى حدود التآكل التي حددها المصنع وإجراءات السلامة في الموقع. ولا تسمح قاعدة الاتجاه بالتشغيل بما يتجاوز الحد الذي حدده المصنع الأصلي (OEM)، كما أن وجود مسار تيار يبدو طبيعيًا لا يلغي وجود تلف مرئي.
سجل صيانة يمكنه دعم مراجعة الأسباب الجذرية
مجموعة السجلات
الحقول الإلزامية
ما أهمية ذلك
هوية الخلاصة
رقم الحزمة، الدرجة/الشكل، المصدر، الكتلة المدخلة، أكبر عنصر متكرر، فئة المرفقات
يمنع حساب المتوسط المشترك بين النقاط، على عكس البيانات المتسلسلة
حالة التشغيل
وقت البدء/التوقف، ومدة التشغيل، والمخرجات المقبولة، ومراجعة الإعدادات، وتوافر المراحل التالية
يميز بين مقاومة الماكينة ونقص التدفق في الخط أو انسداده
أدلة الحدث
الطابع الزمني، رمز الإنذار، الذروة/التتبع، موضع الدوار، الصوت، الجسم العالق والصور
يجب الحفاظ على الأدلة قبل إزالة الآثار أو إجراء أي تغييرات قد تؤدي إلى تغيير مسرح الحادث
نتيجة الفحص
مواقع القواطع المحددة، والقياسات، وحالة أدوات التثبيت، وملاحظات المحامل/وحدات الدفع
يجعل الفحص التالي قابلاً للمقارنة
التصرف
المتابعة، أو التدخل المخطط له، أو التعليق الهندسي؛ الجهة المعتمدة وفترة المراقبة
يُغلق الحلقة بدلاً من ترك ملاحظة عطل مفتوحة
قم بتعيين أسماء ثابتة لمواقع القواطع ونقاط القياس. فعبارة “السكين الأيسر تالف” تصبح غامضة بعد دوران الدوار أو تحريك مجموعة القواطع. وتساعد خريطة المواقع، واتجاه الصورة، وقطع التآكل المرقمة أو التي يمكن تتبعها حسب الدفعة، على تسريع عملية مراجعة الأعطال بشكل كبير.
8. تخطيط قطع الغيار لمواجهة مخاطر التوقف عن العمل
يجب أن تربط قائمة قطع الغيار بين كل عنصر ومدة التوريد والآثار المترتبة عليه. وتستحق مجموعات القواطع، والقواطع المضادة، ومثبتات التثبيت، والفواصل، والموانع التسرب، والمحامل، والشبكات أو الشبكات المعدنية، وعناصر التوصيل، وأجهزة الاستشعار الحيوية، المراجعة. بعض القطع هي مستهلكات؛ بينما تُعد قطع أخرى بمثابة ضمان ضد التوقف الطويل عن العمل. قم بتخزين القواطع بحيث لا تتعرض حوافها وأسطحها المرجعية للتلف، وحدد المجموعات المتطابقة، واحتفظ بشهادات المواد وتعليمات التثبيت.
اطلب الحصول على معلومات بشأن الوصول للصيانة، ونقاط الرفع، وطرق التعامل الآمنة مع القواطع، والأدوات المطلوبة، وقيم عزم الدوران، وحدود التآكل، ومواصفات التشحيم، ونظام الإنذار، وقطع الغيار الموصى بها للتشغيل التجريبي قبل الشحن. كما يجب أن يتضمن الاختبار المصنعي تغذية تمثيلية تحمل الفولاذ ضمن الحدود المتفق عليها. قم بتسجيل حالات الانعكاس وفحص القواطع بعد انتهاء التشغيل.
لا تزال حالة المخرجات جزءًا من سجل الصيانة. فقد يشير زيادة الحجم الزائد، أو تغير شكل الجسيمات، أو ارتفاع نسبة الجسيمات الدقيقة إلى حدوث تغيير في سلوك القطع، ولكن يجب تفسير النتيجة باستخدام المفاضلات بين حجم مخرجات آلة تقطيع الألومنيوم. فليس الدقة الأكبر هي الأفضل تلقائيًا، كما أن زيادة إعادة التدوير قد تؤدي بحد ذاتها إلى زيادة التآكل.
الحد الأدنى من بيانات تسليم الصيانة
أمثلة على أغلفة الأعلاف المعتمدة وملحقات الصلب
إعدادات الحماية والجهات التي يحق لها الموافقة على التغييرات
نقاط الفحص، حدود التآكل، طريقة تدوير القاطع واستبداله
جدول التشحيم والمنتجات المعتمدة
سجلات الأحمال ودرجات الحرارة والاهتزازات الأساسية
أرقام قطع الغيار، ومدد التسليم، ومتطلبات التخزين
نقاط LOTO/العزل وضوابط الطاقة المخزنة
نموذج الفحص بعد الحدث وإعادة التشغيل الخاضعة للرقابة
تحويل بيانات الصيانة إلى مواصفات شراء
تبدأ أفضل خطة صيانة قبل طلب شراء الآلة. أرسل إلى الممثل صورًا توضيحية لعملية التغذية، وأمثلة على الملحقات الفولاذية، وأكبر قطعة يتم تصنيعها بشكل متكرر، والإنتاج المطلوب والمقبول، ونمط الورديات، وترتيبات العمليات اللاحقة. اطلب من المورد توضيح ما تشمله ضمانات القاطع، وما هي الملوثات المستثناة، وكيف تعمل الحماية من الحمل الزائد، وما هي معايير الفحص التي تحدد مواعيد الصيانة الدورية أو الاستبدال.
هل تحتاج إلى فحص صيانة آلة تقطيع الألمنيوم؟
يرجى إرسال صور تمثيلية لخلاطات التغذية، وأمثلة على الحشوات الفولاذية، وسجلات التآكل، وسجلات التحميل الزائد، والإنتاج المستهدف. يمكن لشركة YUXI مراجعة ظروف التشغيل الخاصة بكم وتحديد تجربة تمثيلية وخطة فحص وإجراءات تسليم الصيانة وفقًا لظروف التشغيل الفعلية.
الأسئلة الشائعة
كم مرة يجب فحص آلة تقطيع الألمنيوم؟
استخدم فحصًا سريعًا قبل بدء الوردية وفترة فحص أكثر تفصيلًا بناءً على عدد الأطنان المعالجة وفئة العلف وسجل الأحداث. أعد ضبط خط الأساس بعد تغيير القاطع أو إجراء إصلاح كبير أو تغيير العلف، بدلاً من الاعتماد على فترة زمنية محددة وفقًا للتقويم.
هل يُسمح بوجود قطع فولاذية في خردة الألومنيوم؟
في حدود قدرات الماكينة وشروط العقد فقط. قد تُعتبر الملحقات الصغيرة والمعروفة جزءًا من المهمة المصممة، في حين أن الأعمدة والمحامل والأدوات المقواة والفولاذ الكثيف غير المعروف يمكن أن تتسبب في أحمال صدمية مركزة، لذا يجب إزالتها أو عزلها.
هل يعمل نظام الرجوع التلقائي على حل مشكلة الحمل الزائد؟
لا. يمكن أن يؤدي التشغيل العكسي إلى إزالة ارتفاع مؤقت في عزم الدوران، لكن التكرار المتكرر للتشغيل العكسي يُعد دليلاً تشخيصياً. يجب فحص الارتفاعات المفاجئة في التغذية، والفولاذ العالق، وحالة القاطع، والخلوص، وعوائق التفريغ، وحالات التوقف في المراحل اللاحقة قبل زيادة حدود التشغيل.
ما الذي يجب فحصه بعد حدوث حمل زائد شديد؟
بعد العزل، يجب التحكم في الطاقة المخزنة أو كبحها والتحقق من فعالية إجراءات عزل الطاقة. ثم افحص العنصر المحبوس، وحواف القاطع، والمثبتات، والفواصل، والأعمدة، والموانع التسرب، والشبكة أو الصفيحة، والمحامل، ووحدة التوصيل، وعلبة التروس. سجل الحدث وقارن سلوك الاهتزاز ودرجة الحرارة وحمل المحرك مع القيم المرجعية قبل وقوع الحدث.
هل يجب استبدال أدوات القطع بعد مرور عدد محدد من الساعات؟
تُعد الساعات بحد ذاتها عاملاً محفزاً ضعيفاً، لأن ساعة واحدة من البثق النظيف لا تعادل ساعة واحدة من الخردة المصبوبة غير النظيفة. يجب الجمع بين حالة الحواف، والفراغ، واتجاه التيار أو عزم الدوران، وعمليات الانعكاس، ومعدل الإنتاج المقبول، وجودة المخرجات، والطن المعالجة حسب فئة المواد المُغذية.

 Arabic


 توصيل سريع
 موثوقة
 معتمد
 من ذوي الخبرة