Manutenção do triturador de alumínio: desgaste, insertos de aço e sobrecarga
A manutenção do triturador de alumínio começa com o modo de falha
Um triturador de alumínio raramente passa do bom funcionamento à avaria sem deixar indícios. As bordas das lâminas ficam arredondadas, a carga por tonelada processada aumenta, as reversões se tornam mais frequentes, a temperatura dos rolamentos sai da faixa normal ou um material de alimentação conhecido começa a produzir um ruído incomum. Um plano de manutenção eficaz transforma essas mudanças em sinais para a realização de inspeções.
O desafio está em distinguir o desgaste normal de um evento que causa danos. As sobras de extrusão limpas geram principalmente cargas de corte repetidas. Perfis mistos de demolição acrescentam parafusos e suportes. Carcaças fundidas podem ocultar eixos, anéis de rolamento e insertos temperados. A máquina pode processar todos os três, mas seu custo de manutenção nunca deve ser agrupado em um único número vago de “horas de funcionamento”.
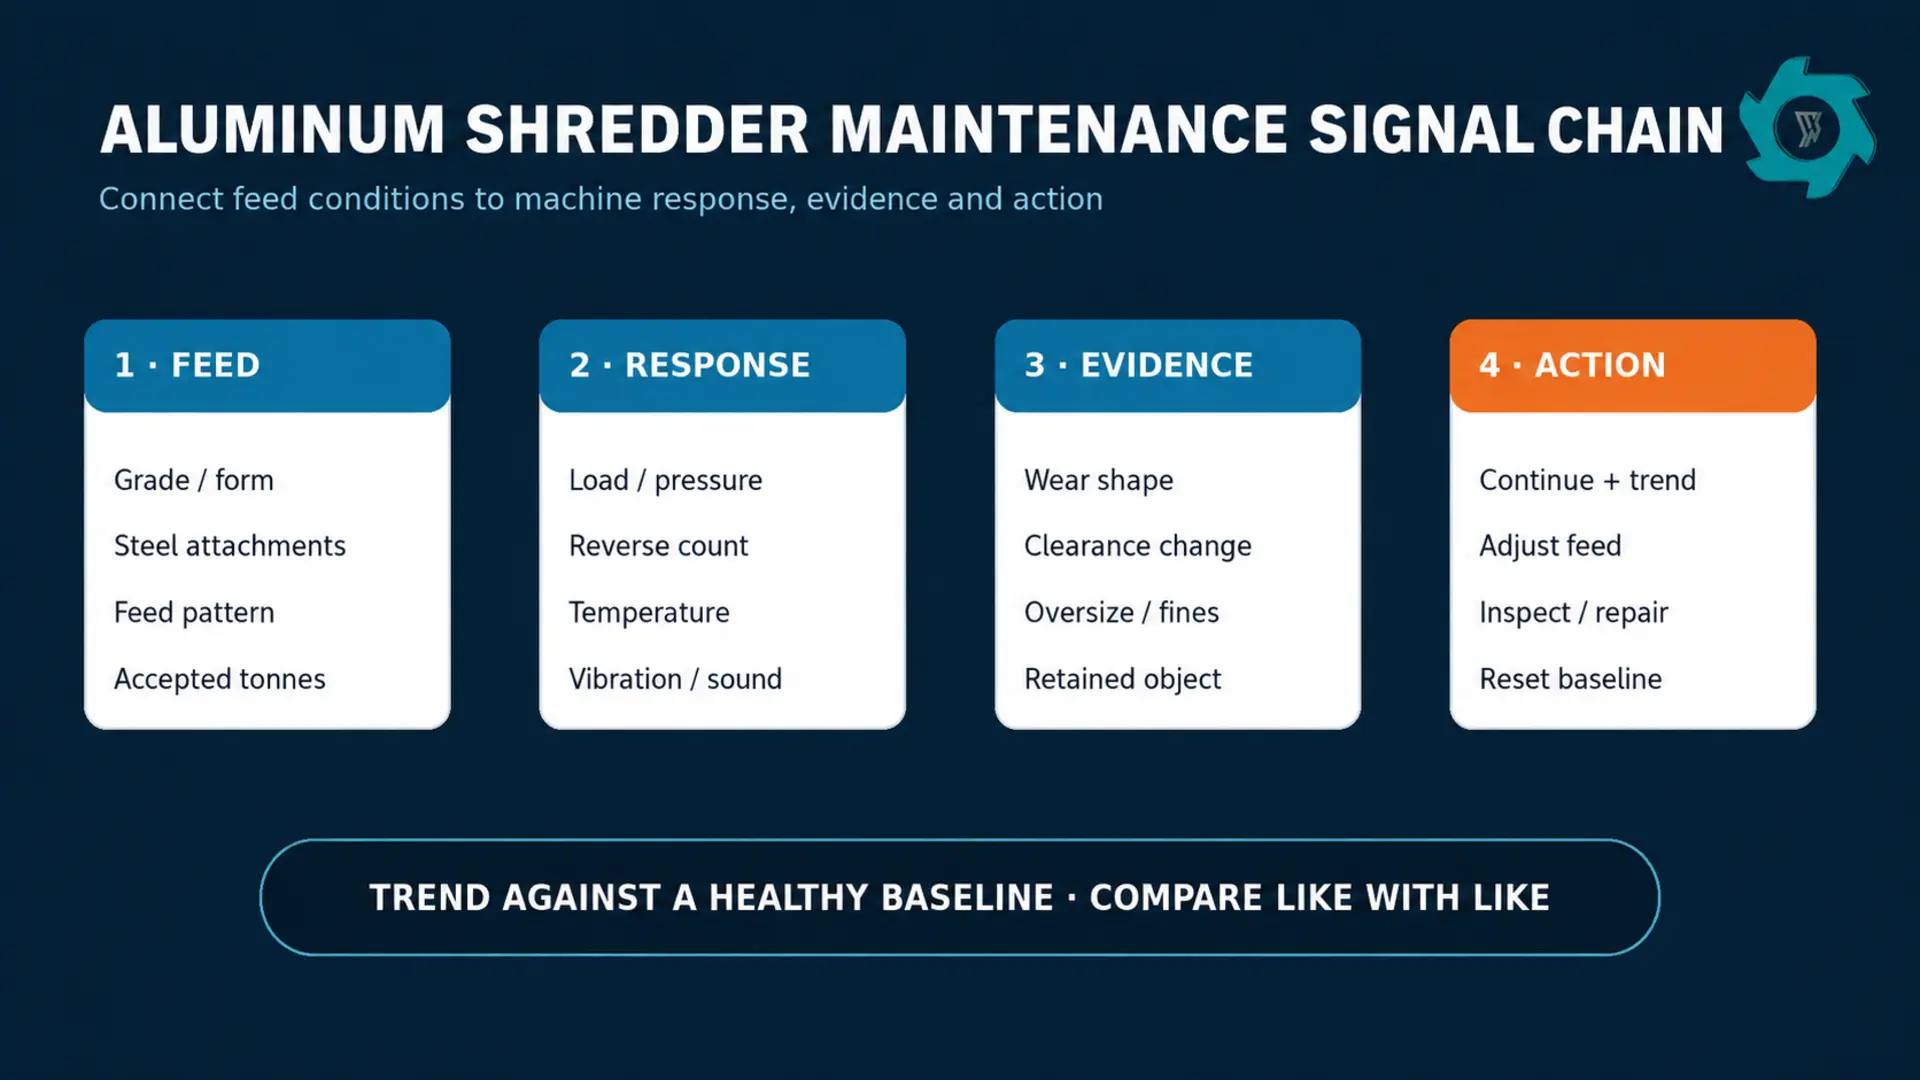
As decisões de manutenção melhoram quando a equipe relaciona o fluxo de trabalho, a resposta da máquina, as evidências físicas e as ações corretivas.
1. Defina o escopo da manutenção antes de definir os intervalos
O triturador é uma das partes do linha de reciclagem de sucata de alumínio. Uma esteira transportadora que despeja fardos em pedaços, uma descarga obstruída ou um separador a jusante que para repetidamente podem fazer com que a câmara de corte pareça ser o problema. Mapeie o fluxo desde o recebimento e a dosagem até a descarga. Em seguida, associe cada evento ao estado do equipamento que existia naquele momento.
Inicie um registro de referência após o comissionamento, uma rotação do cortador, uma reconstrução ou qualquer mudança de material significativa o suficiente para alterar a carga de trabalho. Para uma operação representativa e estável, registre a categoria de alimentação, a matéria-prima processada, a produção aceita, o tempo de operação e o tempo decorrido, a carga média e de pico, as reversões, as temperaturas dos rolamentos e da caixa de engrenagens, os pontos de vibração, a folga do cortador e a massa do material sobredimensionado ou devolvido. Um único número não é suficiente para descrever o estado da máquina.
Não use o número de emergência de outra planta. Os limites de corrente do motor, torque, pressão, temperatura e vibração dependem do acionamento específico, da posição do sensor, da velocidade de operação, das condições ambientais e das configurações do fabricante. Utilize os limites fornecidos pelo fornecedor para fins de proteção e seus próprios dados de funcionamento normal da máquina para a detecção de tendências.
2. O formato do desgaste revela mais do que a idade do desgaste
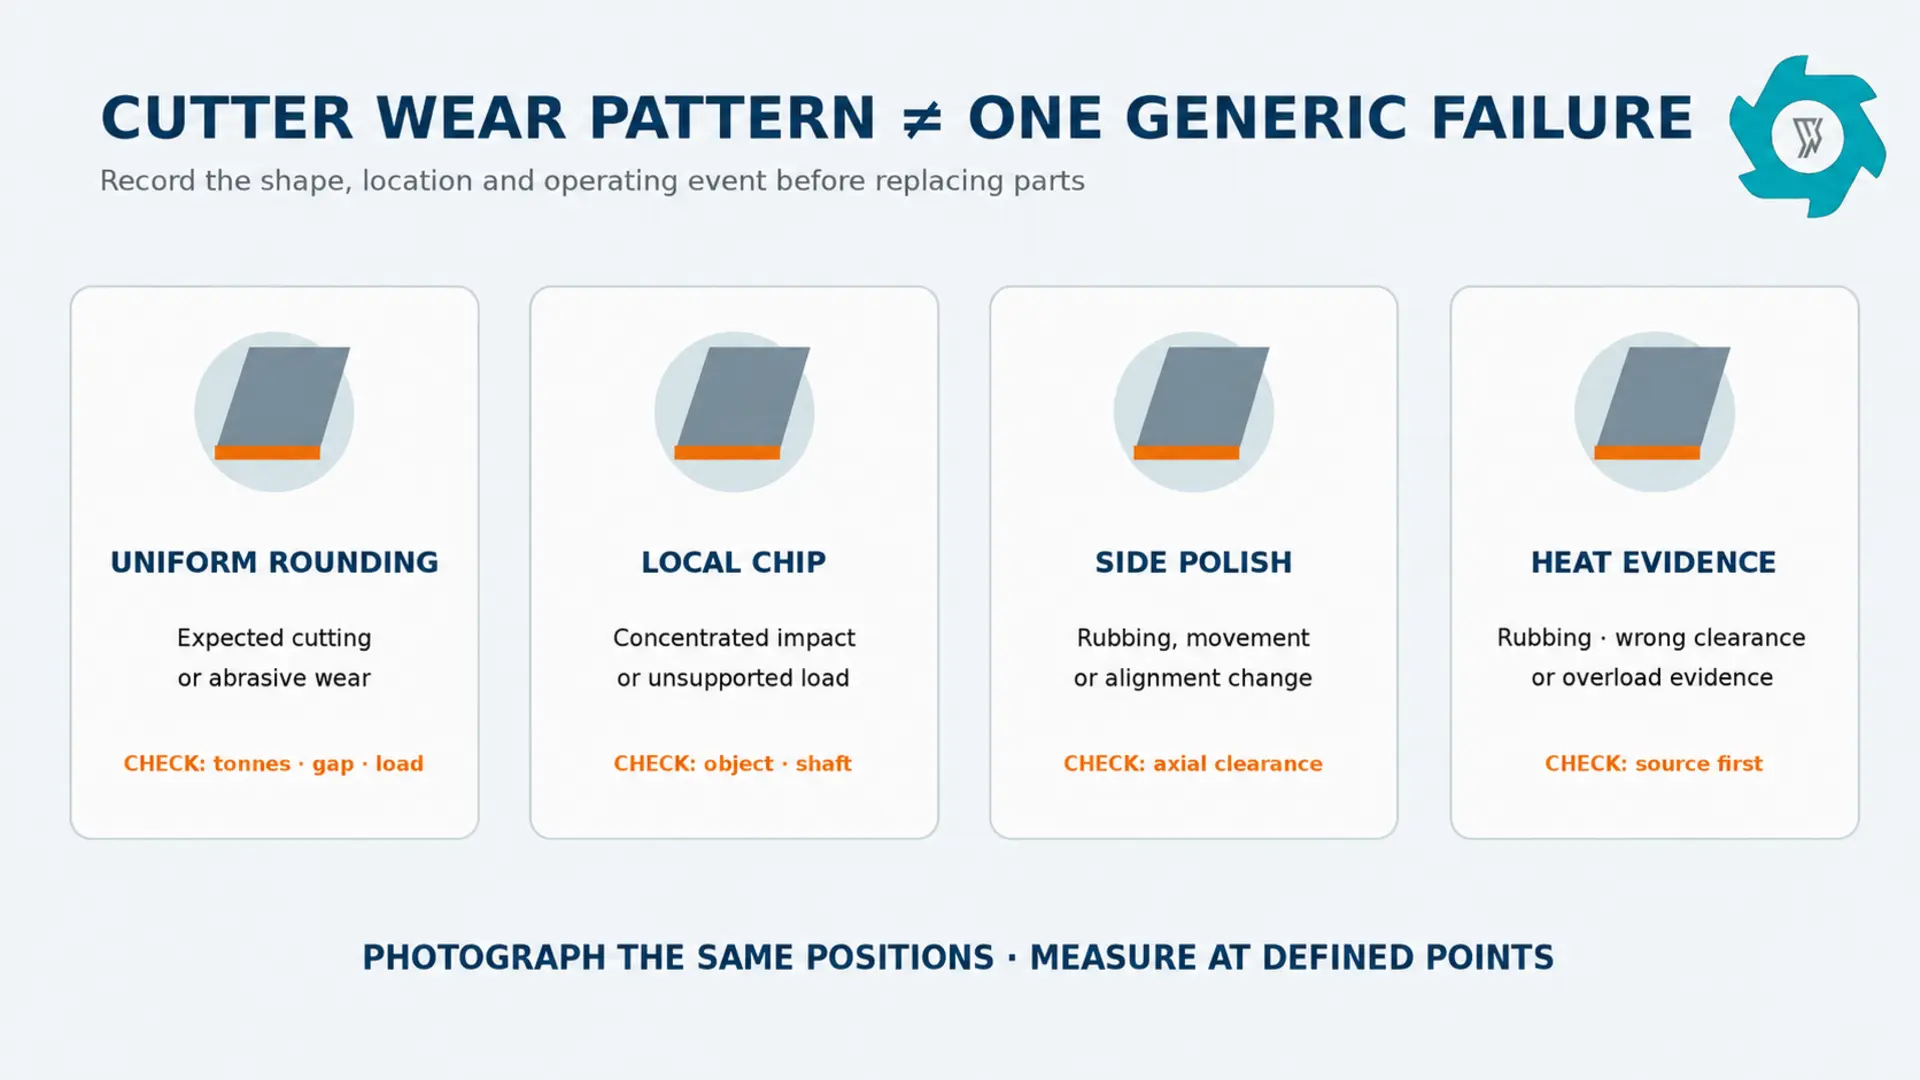
O arredondamento uniforme das arestas sugere desgaste acumulado por corte e abrasão. Uma lasca localizada, um canto arredondado ou um dente rachado indicam impacto ou uma carga sem suporte. As faces laterais polidas podem indicar atrito ou perda de folga. O acúmulo de material ao redor dos espaçadores pode alterar a folga axial. Uma superfície azulada ou descolorida pelo calor deve ser investigada antes que a fresa volte a ser utilizada.
Use o lâmina de triturador de alumínio e guia de corte para a seleção do material e da geometria; a manutenção começa após essa escolha. Fotografe as mesmas posições das fresas em cada inspeção, utilizando uma escala e iluminação consistente. Se as fresas forem reversíveis, mantenha um registro da tonelagem e do histórico de avanço de cada posição. A rotação deve restaurar uma aresta conhecida — e não ocultar peças rachadas ou folga incorreta.
Padrões diferentes de desgaste exigem verificações diferentes; substituir uma lâmina sem identificar a causa pode fazer com que a falha se repita.
Evidências observadas
Direção provável
Verifique antes de reiniciar
Mesmo arredondando nas bordas de trabalho
Desgaste esperado por corte ou abrasão
Desembaraço, toneladas aceitas, tendência de carga, volume de produção
Um canto lascado após um forte impacto
Impacto concentrado
Item preso, cortadores adjacentes, fixadores, espaçadores e eixo
Desgaste lateral ou contato irregular
Problema de atrito, movimento ou alinhamento
Folga axial, condição do espaçador, movimento do eixo, torque de montagem
Aumento da carga e mais peças de grandes dimensões
Lâmina cega, folga excessiva ou restrição de descarga
Perfil da borda, folga do contra-cortador, grelha/peneira e fluxo a jusante
Alterações bruscas de temperatura ou vibração
Danos nos rolamentos, no alinhamento, na lubrificação ou causados por impacto
Compare os pontos de operação correspondentes; verifique de acordo com o procedimento do fabricante original (OEM)
3. Trate as inserções de aço como uma classe de carga, e não como um contaminante do tipo “sim ou não”
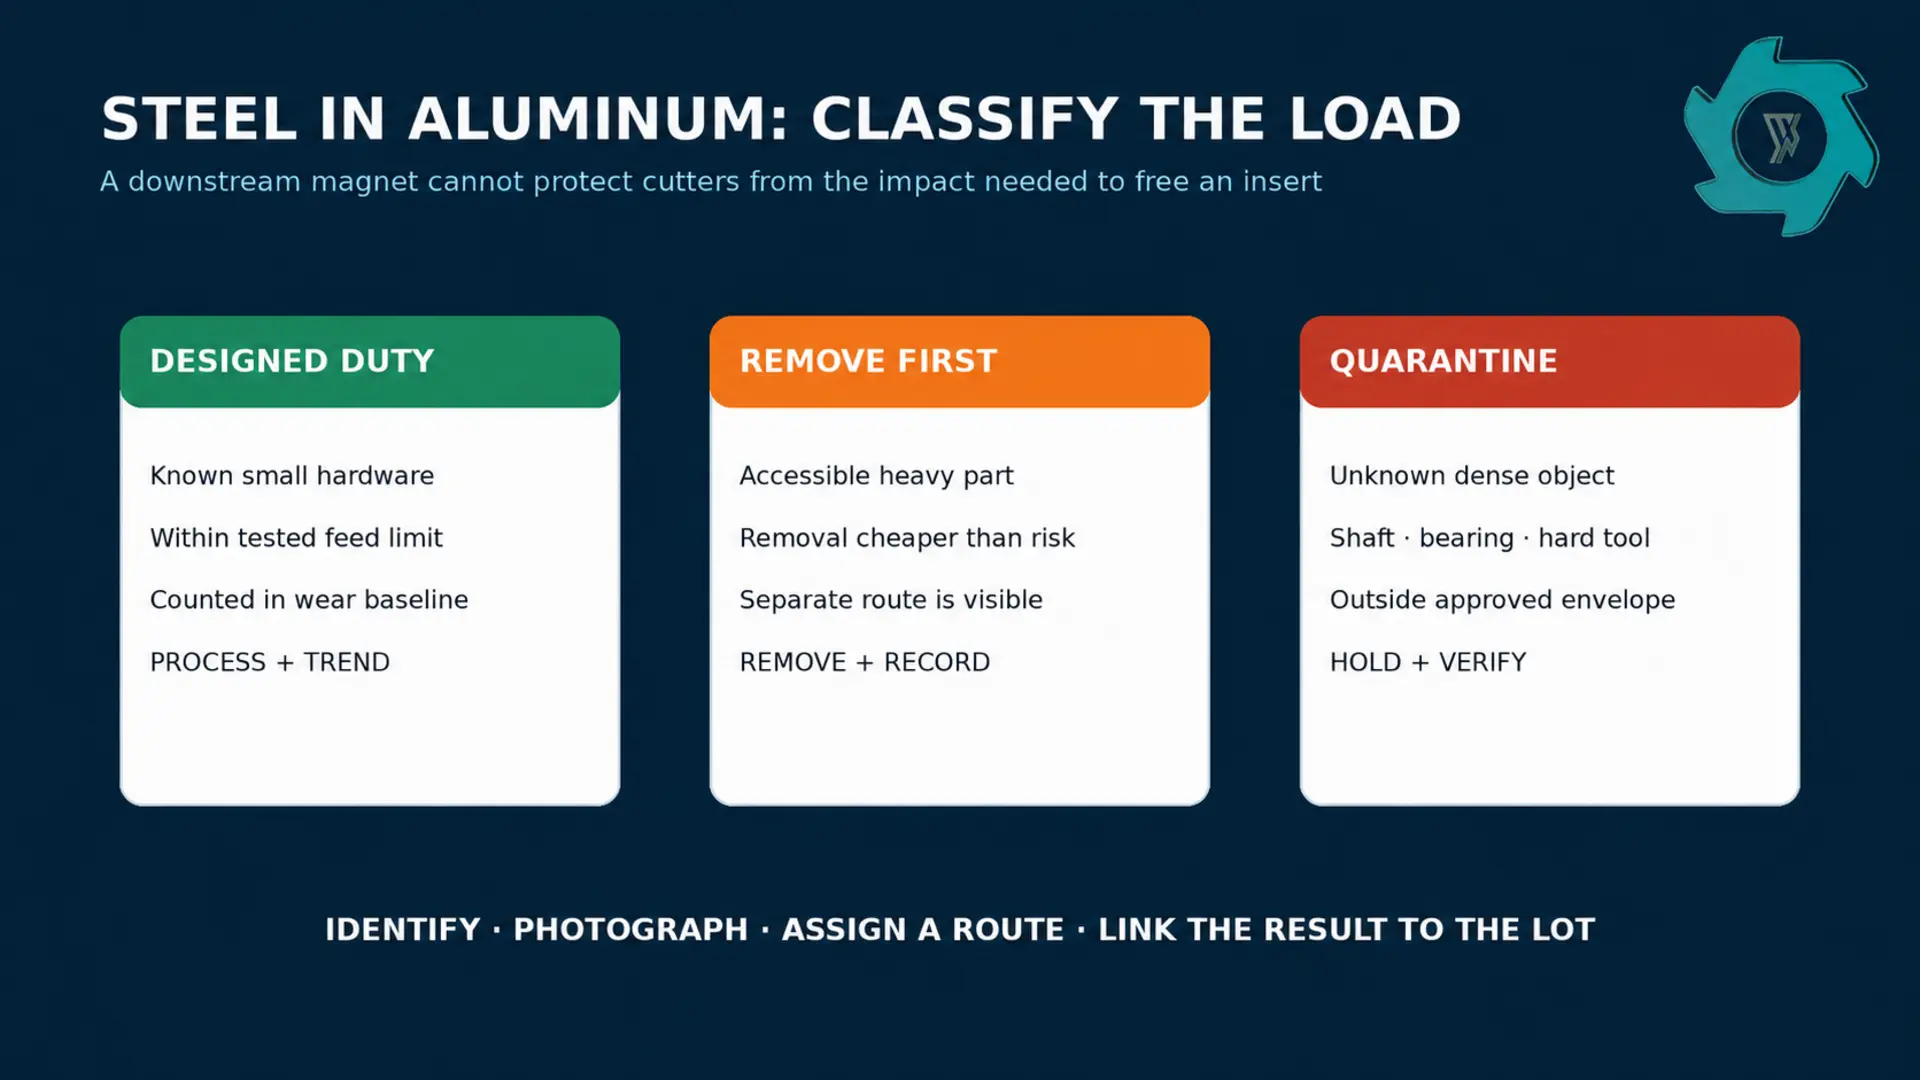
O aço presente na sucata de alumínio varia desde pequenos parafusos até anéis de rolamentos e eixos maciços. A separação de materiais ferrosos após a trituração não significa que todos os objetos de aço possam ser submetidos com segurança às lâminas de corte. O ímã remove o aço liberado; ele não protege o triturador do impacto necessário para liberá-lo.
Crie três categorias de recebimento. Acessório projetado abrange os equipamentos conhecidos incluídos na tarefa testada. Remover antes da trituração abrange componentes pesados de fácil acesso cuja remoção custa menos do que o risco de desgaste. Quarentena abrange objetos densos desconhecidos, conjuntos fechados, ferramentas endurecidas, eixos, molas ou componentes fora do limite acordado. O lista de verificação para a preparação de sucata de alumínio explica os controles de recebimento; o registro de manutenção deve, então, indicar o que realmente passou pelo ponto de retenção.
A questão relevante não é simplesmente se há aço presente, mas sim que tipo de aço é, como está fixado e se ele foi incluído no direito objeto do teste.
Acompanhe separadamente os lotes que contêm aço. Para cada lote, anote o tipo de fixação, a frequência estimada, quaisquer eventos de impacto, o resultado da inspeção da lâmina de corte e a massa ferrosa recuperada. Com o tempo, a fábrica poderá comparar a mão de obra gasta na remoção com o desgaste e o tempo de inatividade evitados.
4. Uma sobrecarga é um registro de evento, não apenas um botão de reinicialização
A reversão controlada faz parte de muitos projetos de trituradores de baixa velocidade. Ela protege o acionamento e pode liberar um bloqueio temporário. Reversões repetidas no mesmo trecho podem indicar lâminas cegas, uma camada de alimentação instável, um inserto preso, folga incorreta, enroscamento de material, descarga bloqueada ou um obstáculo a jusante.
Classifique os eventos com base nas evidências:
Pico de alimentação: A carga aumenta quando um grande pacote é recebido e, em seguida, volta ao nível normal à medida que a medição melhora.
Obstrução persistente: Se forem necessárias várias passagens no mesmo ponto do rotor, o material não será liberado normalmente.
Evento de impacto: Uma mudança brusca no ruído ou na vibração acompanha o pico de carga; é recomendável inspecionar o cortador e o acionamento.
Resistência progressiva: A carga de referência aumenta ao longo dos turnos, muitas vezes acompanhada de desbaste, atrito, compactação ou restrição de descarga.
Diagnóstico incorreto da máquina: O triturador está cheio porque o equipamento a jusante parou ou porque o material recebido não consegue sair.
Se a própria ração apresentar grande variabilidade, aplique os controles de lote descritos no Guia para trituração de sucata mista de alumínio. Não se deve compensar ampliando continuamente os limites de corrente ou torque. Os valores de proteção fazem parte da filosofia de controle aprovada da máquina e só devem ser alterados mediante análise técnica do fabricante.
Portão de inspeção pós-sobrecarga
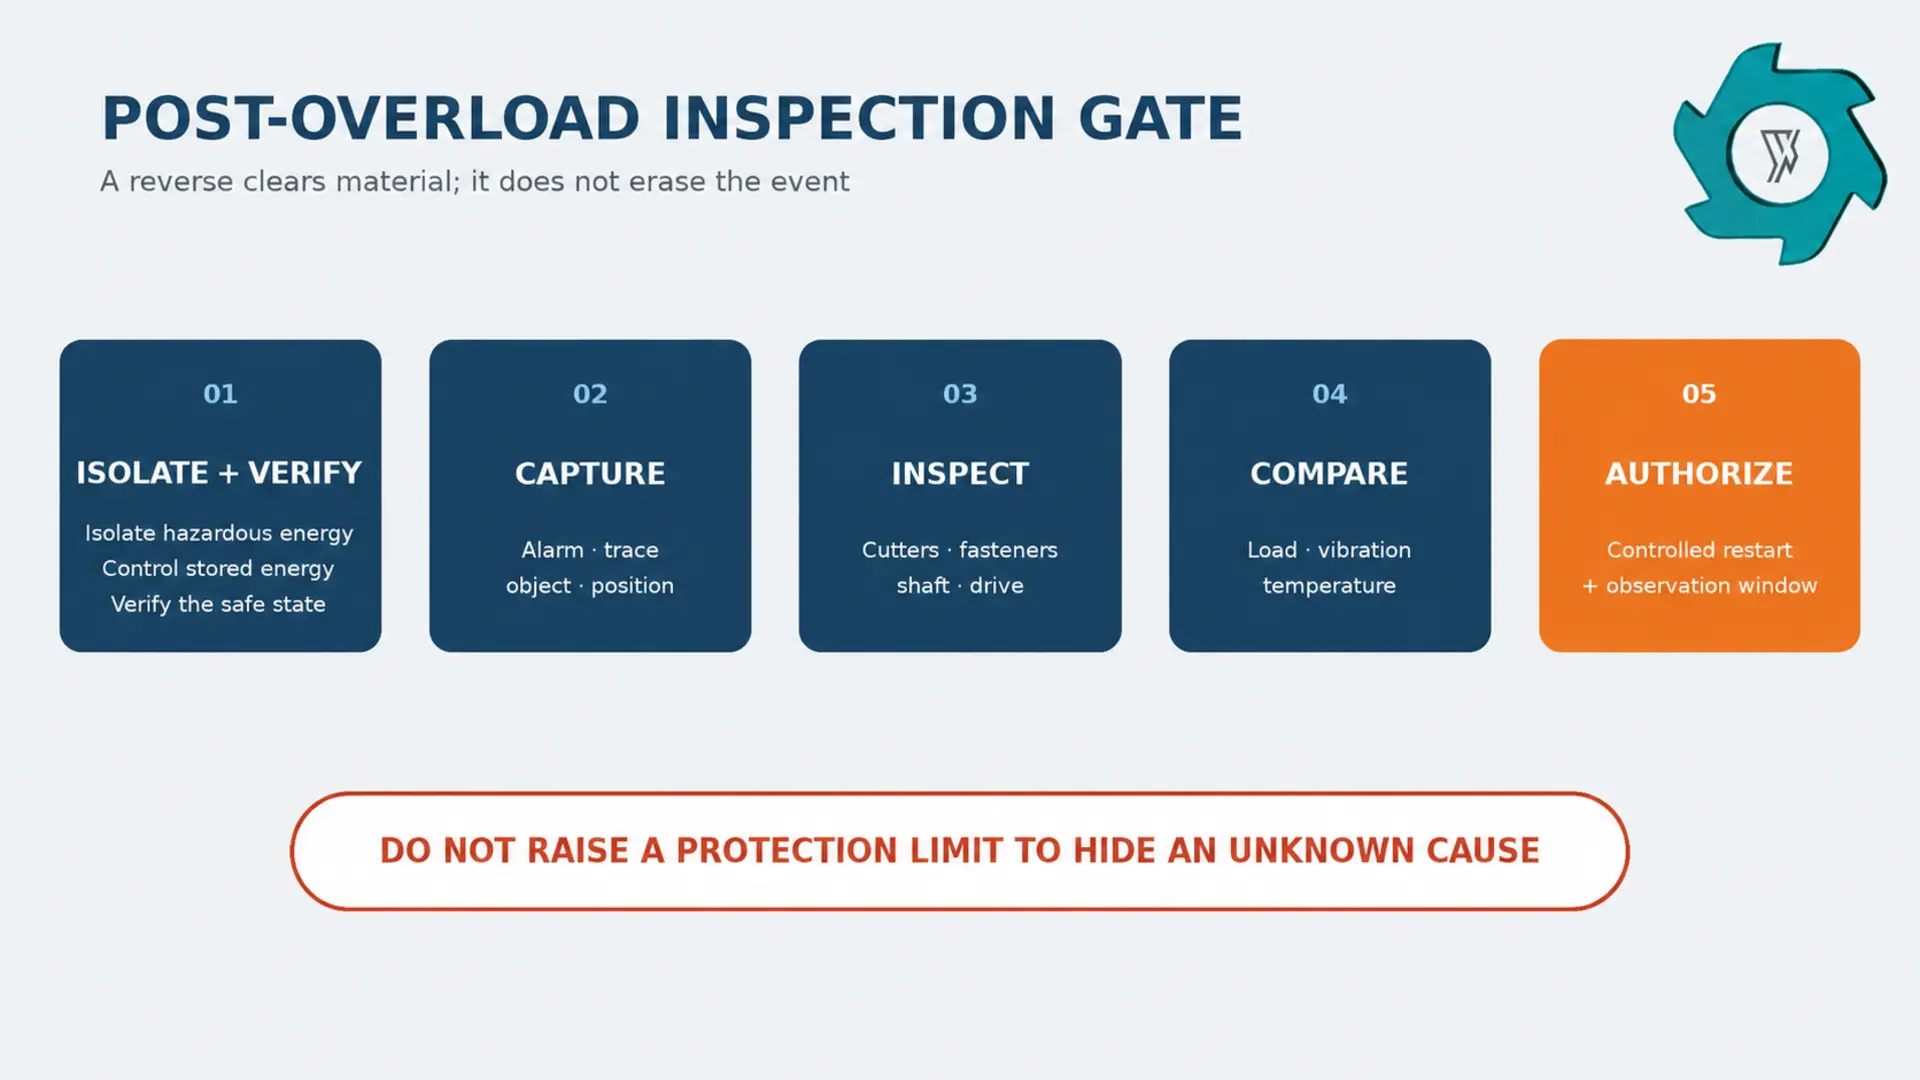
Após um evento grave, incomum ou inexplicável, interrompa o trabalho e aplique o procedimento de controle de energia perigosa do local. A norma da OSHA sobre controle de energia perigosa abrange trabalhos de manutenção em que a energização inesperada, a partida ou a liberação de energia armazenada possam causar ferimentos aos trabalhadores.1 Verifique se a situação está segura antes que alguém entre ou estenda a mão para dentro de uma zona de perigo.
A autorização para reinicialização deve ocorrer após o isolamento, a coleta de evidências, as verificações dos componentes e a comparação com a linha de base anterior.
Manter o registro de controle: carimbo de data e hora, alarme, gráfico de corrente/torque, contagem de marcha à ré e estado operacional.
Identifique e retire o objeto preso, se for seguro fazê-lo; fotografe sua posição e as superfícies danificadas.
Inspecione as bordas dos cortadores, os elementos de fixação, os espaçadores, os eixos, as vedações e a grelha ou tela.
Verifique os rolamentos, o acoplamento e a caixa de engrenagens de acordo com o procedimento do fabricante.
Compare a vibração, a temperatura, o comportamento em vazio e a tendência sob carga com as condições equivalentes anteriores ao evento.
Autorize o reinício a uma velocidade de avanço controlada e defina o intervalo de observação.
5. Definir intervalos com base na exposição e na condição
A verificação pré-turno identifica peças soltas, vazamentos, objetos estranhos, obstruções na descarga, acúmulo anormal de resíduos e defeitos nas proteções. Uma verificação de condição programada inclui medições e fotografias. Uma inspeção acionada por evento tem início após um impacto, um desligamento inexplicável, uma variação brusca de temperatura, uma alteração na vibração ou uma mudança repentina na qualidade do produto.
Normalize o desgaste em função da exposição. Relate os milímetros de perda de borda, variação de folga, reversões e mão de obra de manutenção por 100 toneladas aceitas para cada classe de matéria-prima. Além disso, mantenha o registro das horas de funcionamento, pois a lubrificação e os componentes rotativos continuam se desgastando com o tempo. Essa combinação evita que campanhas de perfil limpo mascarem uma campanha curta, mas prejudicial, de sucata fundida.
Medições de bordas e folgas, verificação de fixadores, temperatura, vibração, condição do óleo/graxa, fotos
Verificação de desempenho
Execução representativa estável
Capacidade de processamento aceita (t/h), perfil de carga, reversões, material sobredimensionado/de retorno e finos, conforme método acordado
Inspeção de eventos
Impacto, mudança brusca ou mudança radical
Registro de alarmes, objeto preso, mapa de danos, autorização para reinício e nova linha de base, caso haja reparo
Os dados sobre o estado da máquina devem ser coletados em pontos de medição repetíveis e em condições operacionais comparáveis. Indicadores de processo, como a produção aceita e a demanda de energia, têm uma finalidade diferente das medições do estado da máquina, como a vibração dos rolamentos.2 Compare elementos semelhantes: utilize a mesma localização do sensor, classe de ração, velocidade do rotor e condição de carga.
6. Use quatro métricas derivadas — e não uma lista de verificação mais extensa
Os registros brutos só se tornam úteis quando ajudam a tomar uma decisão. Quatro métricas simples, específicas para cada planta, revelam mudanças que a manutenção programada pode deixar passar. Não se trata de limites de aceitação universais; estabeleça cada linha de base com base em operações em condições normais de uma classe de alimentação específica.
Métrico
Cálculo da planta
O que uma tendência de agravamento pode indicar
Recorrência da sobrecarga
Eventos de sobrecarga ou reversão automática ÷ toneladas aceitas
Picos de alimentação, obstrução crescente, lâminas cegas ou restrição na descarga
Mão de obra específica para manutenção
Horas de manutenção prática ÷ toneladas aceitas
Um produto para ração cujo consumo de estoque de intervenção é maior do que a margem de lucro das vendas permite
Exposição da inserção de aço
Contagem de insertos pesados definidos ÷ toneladas de entrada, ou massa dos insertos ÷ toneladas de entrada; mantenha a base selecionada inalterada para cada classe de ração
Uma alteração nas especificações de recebimento que a recuperação total de metais ferrosos, por si só, ocultaria
Rendimento de produção aceita
Produto de alumínio aceito ÷ entrada pesada
Mais devoluções, multas, material retido ou diferenças inexplicáveis; investigue antes de culpar os cortadores
Utilize uma janela móvel ampla o suficiente para abranger vários lotes representativos. Uma única produção problemática pode distorcer os resultados de um turno; uma média mensal pode ocultar o evento. Manter tanto o registro do evento quanto uma tendência móvel da classe de ração permite verificar se o problema foi excepcional ou se está se tornando comum.
Exemplo: Suponha que uma linha de base com perfil limpo registre 3 reversões automáticas em 60 toneladas aceitas, ou 0,05 reversões/t. Um intervalo comparável posterior registre 14 reversões em 70 toneladas aceitas, ou 0,20 reversões/t. O aumento de quatro vezes constitui um gatilho para inspeção, mesmo que todas as reversões sejam resolvidas automaticamente. Isso não é prova de que as fresas estejam desgastadas; a apresentação da alimentação, os insertos e a descarga ainda devem ser verificados.
Diferenciar o custo com desgaste do custo com perda de produção
Uma máquina de corte de baixo custo pode sair cara se exigir paradas frequentes. Para cada campanha de manutenção, registre as peças, a mão de obra direta, os consumíveis, os custos de elevação ou de prestadores de serviços e a produção aceita perdida durante a paralisação. Mantenha as paradas planejadas e não planejadas separadas.
Custo de manutenção por tonelada aceita = (peças + mão de obra de manutenção + consumíveis + custo de paralisação atribuído) ÷ toneladas aceitas desde o serviço equivalente anterior.
Utilize o resultado como referência para comparação dentro da mesma fábrica e do mesmo perímetro contábil. Ele não deve ser apresentado como um parâmetro universal de custo. Se uma classe de alimentador que contém aço apresentar um valor significativamente mais alto, a decisão comercial pode ser reajustar o preço do material, remover os insertos, alterar a rota ou renegociar a especificação de recebimento.
7. Criar uma regra de decisão antes da próxima inspeção
Continuação e tendência: o desgaste é uniforme, os elementos de fixação e as folgas permanecem dentro dos limites aprovados, não são detectados sinais de rachaduras e a carga, as inversões e a produção permanecem dentro da faixa de segurança da usina.
Plano de intervenção: dois ou mais indicadores de condição ou desempenho estão apresentando tendência desfavorável, mas não há indícios que justifiquem o isolamento imediato. Programe a rotação, a correção de falhas, a limpeza ou a substituição de componentes durante uma pausa definida na produção.
Retirar para inspeção técnica: houver indícios de rachaduras, falta de material, peças soltas ou deslocadas, impacto inexplicável, vibração repentina ou mudança brusca de temperatura, obstrução persistente ou anomalia no sistema de proteção.
A decisão deve levar em conta os limites de desgaste estabelecidos pelo fabricante e os procedimentos de segurança do local. Uma regra de tendência não autoriza a operação além de um limite definido pelo fabricante original (OEM), e um traçado de corrente aparentemente normal não se sobrepõe a danos visíveis.
Um registro de manutenção que permita a análise da causa raiz
Grupo de registros
Campos obrigatórios
Por que é importante
Identidade do feed
ID do lote, grau/forma, origem, massa de entrada, maior item recorrente, classe do anexo
Impede que as paradas sejam calculadas em média junto com os feeds
Estado operacional
Hora de início/término, tempo de operação, produção aceita, revisão das configurações, disponibilidade a jusante
Distingue a resistência da máquina da falta de material na linha ou de um bloqueio
Evidências do evento
Data e hora, código de alarme, pico/traçado, posição do rotor, som, objeto retido e fotos
Preserva as evidências antes que a limpeza ou o reparo alterem a cena
Resultado da inspeção
Posições designadas das fresas, medidas, condição dos elementos de fixação, observações sobre rolamentos/transmissão
Permite que a próxima inspeção seja comparável
Disposição
Continuar, intervenção planejada ou suspensão por motivos técnicos; responsável pela aprovação e prazo para observação
Encerra o processo, em vez de deixar uma nota de falha em aberto
Atribua nomes fixos aos locais das lâminas e aos pontos de medição. A expressão “lâmina esquerda danificada” torna-se ambígua após uma rotação do rotor ou o deslocamento de um conjunto de lâminas. Um mapa de posições, a orientação das fotografias e peças de desgaste com numeração de série ou rastreáveis por lote tornam a análise de falhas muito mais rápida.
8. Planejar peças de reposição levando em conta o risco de tempo de inatividade
Uma lista de peças de reposição deve associar cada item ao prazo de entrega e às consequências. Conjuntos de cortadores, contra-cortadores, fixadores, espaçadores, vedações, rolamentos, peneiras ou grades, elementos de acoplamento e sensores críticos merecem uma revisão. Algumas peças são consumíveis; outras servem como garantia contra uma parada prolongada. Armazene as fresas de forma que suas arestas e superfícies de referência não possam ser danificadas, identifique os conjuntos compatíveis e guarde os certificados de material e as instruções de aperto.
Solicite informações sobre acesso para manutenção, pontos de elevação, métodos seguros de manuseio das fresas, ferramentas necessárias, valores de torque, limites de desgaste, especificações de lubrificação, filosofia de alarmes e peças de reposição recomendadas para o comissionamento antes do envio. O teste de fábrica também deve incluir uma alimentação representativa com aço dentro do limite acordado. Registre as reversões e inspecione as fresas após a operação.
A condição de saída ainda faz parte do registro de manutenção. Um aumento no tamanho das partículas, alterações na forma das partículas ou aumento da proporção de finos podem indicar uma mudança no comportamento de corte, mas o resultado deve ser interpretado utilizando o Compromissos entre o tamanho da saída e a produtividade do triturador de alumínio. Um filtro mais fino não é automaticamente melhor, e o aumento da recirculação, por si só, pode aumentar o desgaste.
Dados mínimos de transferência de manutenção
Exemplos de envelopes de alimentação aprovados e acessórios de aço
Configurações de proteção e quem pode autorizar alterações
Pontos de inspeção, limites de desgaste, método de rotação/substituição das lâminas
Tabela de lubrificação e produtos aprovados
Registros de referência de carga, temperatura e vibração
Números de peças de reposição, prazos de entrega e requisitos de armazenamento
Pontos de LOTO/isolamento e controles de energia armazenada
Formulário de inspeção pós-evento e reinício controlado
Transforme os dados de manutenção em uma especificação de compra
O melhor plano de manutenção começa antes mesmo do pedido da máquina. Envie ao representante fotos da alimentação, exemplos de pastilhas de aço, a maior peça produzida regularmente, a produção exigida e aceita, o esquema de turnos e a disposição das etapas posteriores do processo. Peça ao fornecedor que especifique o que está coberto pela garantia da fresa, quais contaminantes estão excluídos, como funciona a proteção contra sobrecarga e quais critérios de inspeção determinam a rotação ou a substituição.
Precisa de uma revisão de manutenção do triturador de alumínio?
Envie fotos representativas da alimentação, exemplos de inserções de aço, registros de desgaste, histórico de sobrecargas e produção alvo. A YUXI poderá analisar suas condições operacionais e definir um teste representativo, um plano de inspeção e um protocolo de transferência de manutenção para a operação real.
Perguntas frequentes
Com que frequência um triturador de alumínio deve ser inspecionado?
Faça uma verificação rápida antes do turno e uma inspeção mais detalhada com intervalos baseados nas toneladas processadas, na classe da ração e no histórico de eventos. Redefina a linha de base após uma troca de cortador, um reparo de grande porte ou uma mudança na ração, em vez de basear-se em um único intervalo de tempo do calendário.
É permitido que haja inserções de aço na sucata de alumínio?
Apenas dentro dos limites da máquina e do contrato. Pequenos acessórios conhecidos podem fazer parte da função para a qual a máquina foi projetada, enquanto eixos, rolamentos, ferramentas temperadas e aço denso desconhecido podem gerar cargas de impacto concentradas e devem ser removidos ou isolados.
A reversão automática resolve os problemas de sobrecarga?
Não. A marcha à ré pode resolver um pico temporário de torque, mas reversões repetidas são indícios de problema. Verifique picos de alimentação, aço preso, condição da lâmina, folga, restrição de descarga e obstruções a jusante antes de aumentar os limites de desligamento.
O que deve ser verificado após uma sobrecarga grave?
Após o isolamento, controle ou contenha a energia armazenada e verifique se as medidas de isolamento de energia são eficazes. Em seguida, inspecione o item preso, as bordas de corte e os elementos de fixação, espaçadores, eixos, vedações, tela ou grade, rolamentos, acoplamento e caixa de engrenagens. Registre o evento e compare o comportamento da vibração, da temperatura e da carga do motor com os valores de referência anteriores ao evento.
As lâminas devem ser substituídas após um número fixo de horas?
O tempo, por si só, é um indicador pouco confiável, pois uma hora de extrusão limpa não equivale a uma hora de sucata de fundição suja. Combine o estado das bordas, a folga, a tendência da corrente ou do torque, as reversões, a produtividade aceita, a qualidade da produção e as toneladas processadas por classe de alimentação.
David atua na área de equipamentos industriais de trituração e reciclagem, incluindo avaliação de materiais, seleção de trituradores, configuração de processos e planejamento de linhas de reciclagem.
Fale com nossos Especialista em máquinas trituradoras
Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.


 Entrega rápida
 Confiável
 Certificado
 Com experiência