Guia de seleção de lâminas e cortadores de alumínio para trituradores
Uma lâmina de triturador de alumínio não deve ser selecionada a partir de uma lista de classes de aço. Comece pela geometria da sucata, pelo sistema de corte e pelo padrão de falha que a fábrica pode realmente observar.
A resposta curta: especifique um sistema de corte, não o nome de uma lâmina
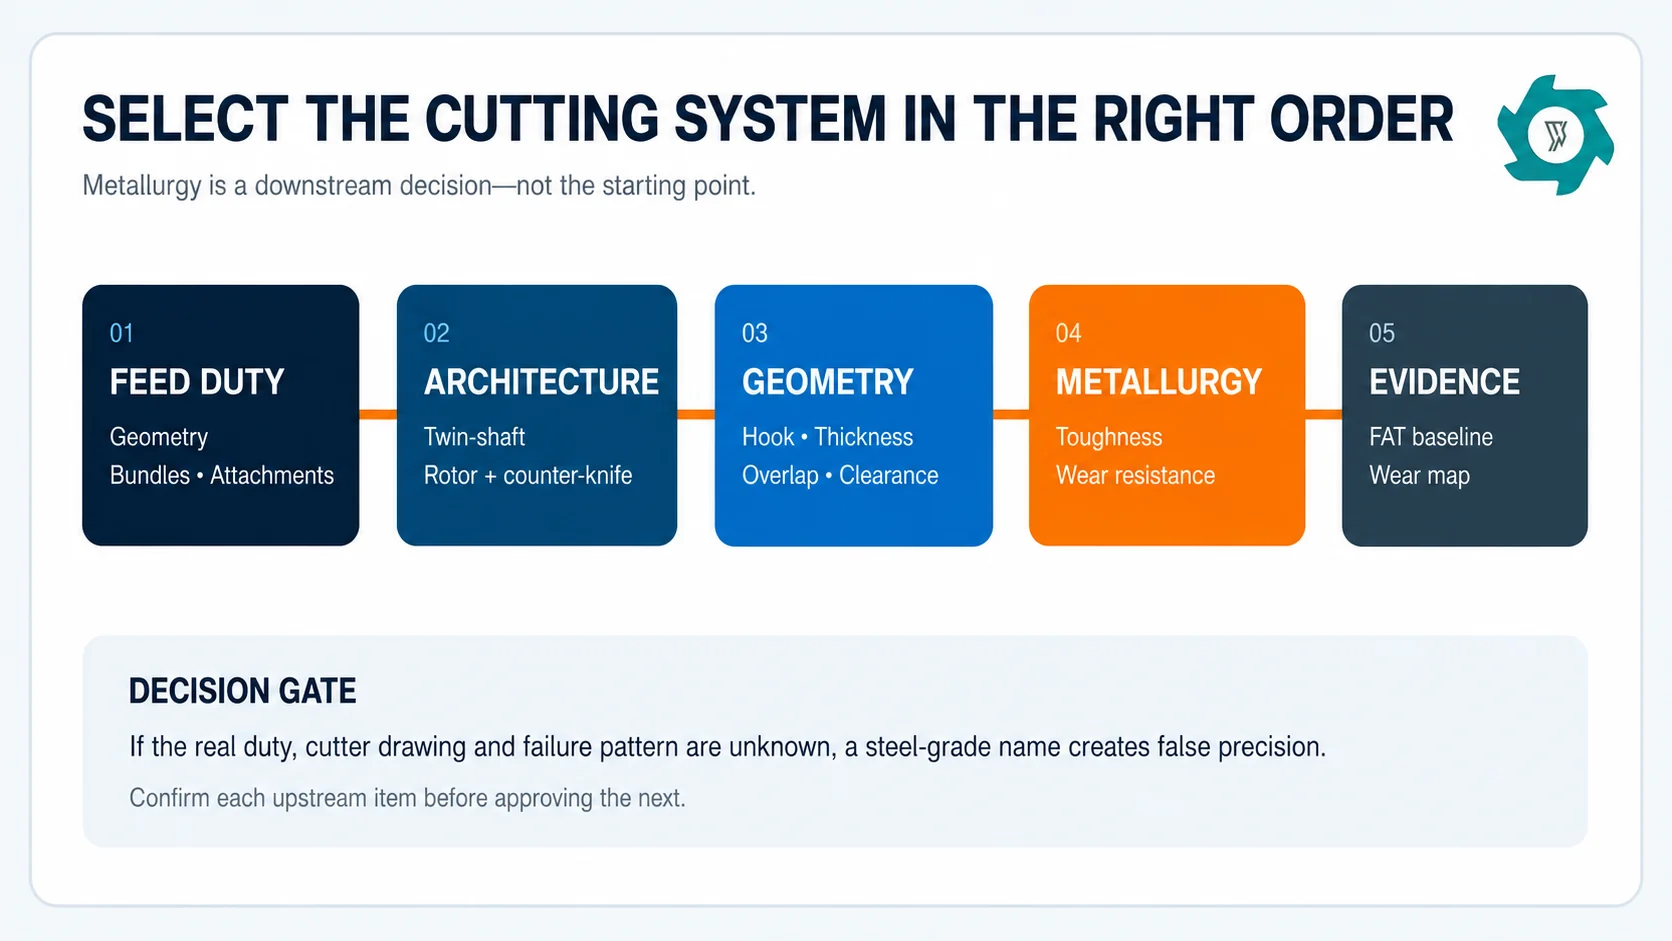
A sequência de seleção adequada é: envelope de alimentação → arquitetura da máquina → engate da fresa → suporte e folga da aresta → metalurgia e tratamento térmico → plano de inspeção e reafiação. Inverter essa ordem gera uma falsa precisão. Uma marca conhecida de aço para ferramentas pouco significa se a lâmina for fina demais para suportar a carga de choque, se o gancho puxar várias peças de uma vez ou se o movimento do eixo destruir a folga pretendida.
O mais amplo linha de reciclagem de sucata de alumínio é capaz de processar perfis, chapas, peças fundidas e matérias-primas mistas por meio de diferentes rotas de processo.
Selecione a metalurgia somente após a definição da taxa de avanço, da arquitetura e da geometria da fresa.
“Sucata de alumínio” não é uma especificação de corte
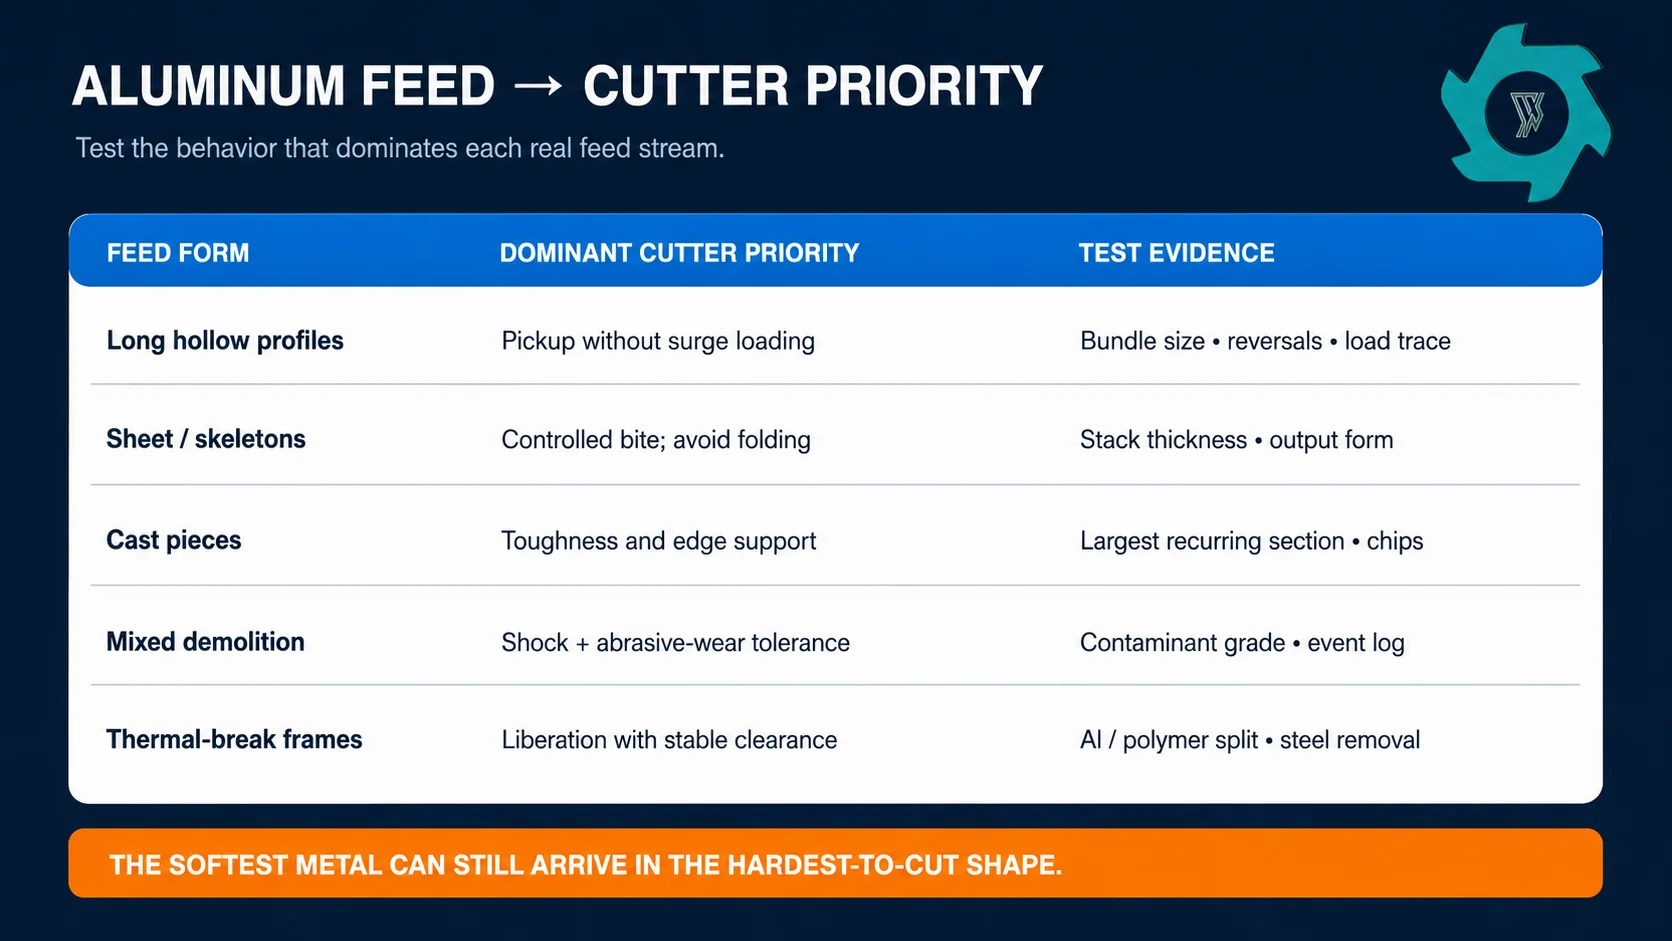
O alumínio é, em geral, mais macio do que a sucata ferrosa, mas a câmara raramente recebe uma amostra de laboratório limpa. O que ela recebe é uma forma. Perfis ocos longos se dobram e se enrolam. Esqueletos de estampagem se empilham, formando uma mordida mais espessa. Peças fundidas causam impacto concentrado. Caixilhos com ruptura térmica trazem tiras de plástico e fixadores de aço. O alumínio proveniente de demolições pode conter sujeira, vidro e acessórios. Essas diferenças podem alterar quantas lâminas se engatam, onde a força incide na borda e se o dano predominante é o arredondamento, o acúmulo de adesivo ou lascas por impacto.
Escreva o enredo do feed com base na realidade cotidiana, e não na fotografia comum:
maior comprimento normal, largura, espessura da parede e seção maciça;
forma da peça: oca, plana, aninhada, ramificada, compacta ou elástica;
método de agrupamento e o tamanho máximo do feixe que pode chegar aos poços;
aço, aço inoxidável, borracha, plástico, vidro, solo e outros minerais;
objetos proibidos e o método upstream utilizado para interceptá-los;
finalidade da produção exigida: manuseio em grande escala, separação ou classificação por peneiramento;
toneladas aceitas por hora e horas de operação por turno.
A alimentação de barras longas merece uma abordagem específica, pois uma apresentação instável pode fazer com que o cortador pareça ser o problema. O guia de alimentação de perfis de alumínio explica o fenômeno de ponte e a carga de pico a montante. Da mesma forma, a folha em branco deve primeiro passar pela decisão sobre triturar, cortar ou enfardar; não há vantagem para a lâmina em processar material que não precisava ser triturado.
Escolha a arquitetura do cortador antes da metalurgia
Cortadores de eixo duplo: extração grosseira e redução primária
Os discos de corte contrarrotativos são comumente utilizados quando é necessário agarrar, rasgar e cortar sucata volumosa ou irregular, transformando-a em um fluxo de granulometria grossa. O número de dentes, a projeção dos dentes, a espessura do disco, a sobreposição e a pilha de espaçadores atuam em conjunto. Um gancho mais agressivo pode melhorar a captação, mas também pode arrancar uma porção maior e aumentar a carga máxima. Um disco de corte mais espesso aumenta a resistência da seção e altera o produto; isso não melhora automaticamente a capacidade.
A triturador de eixo duplo trata-se, portanto, de um sistema de máquina, e não de dois eixos com discos intercambiáveis. As lâminas de reposição devem ser compatíveis com a interface do eixo, o conjunto de espaçadores, a folga lateral, a retenção axial e o mapa de rotação especificados para essa máquina.
Facas de rotor de eixo único: trituração controlada com uma peneira
As facas do rotor que atuam contra contra-facas fixas podem proporcionar uma descarga mais controlada quando uma peneira faz parte do processo. Nesse caso, o assentamento das facas, o alinhamento das contra-facas, a folga entre o rotor e as facas de base e a carga da peneira tornam-se fatores essenciais. Seções leves que se espalham por uma abertura ampla podem gerar calor e tiras irregulares. Uma abertura excessivamente estreita ou instável pode provocar contato e danos nas bordas. O ajuste correto a frio deve seguir o procedimento do fabricante original (OEM) e levar em conta as condições da máquina.
Martelos ou ferramentas de impacto são um problema à parte
Não se deve aplicar diretamente a lógica de seleção de facas a trituradores de impacto ou moinhos de martelo. Impactos repetidos, carga nos pinos e no rotor, inclusões duras e a interação com a grelha criam um regime de tensão diferente. Se o projeto utilizar um estágio de impacto, suas peças de desgaste substituíveis precisam passar por uma análise separada quanto ao material e à fixação.
A forma de alimentação altera a prioridade do cortador dominante; uma única especificação de “lâmina de alumínio” não é suficiente para todas as fileiras.
A geometria determina como a carga atinge a borda
Variável
O que isso muda
O que verificar
Perfil do gancho ou do dente
Fácil de pegar, do tamanho ideal para comer de uma vez e tendência a juntar vários pedaços
Alimentação estável e carga de pico com o maior pacote recorrente
Espessura da lâmina
Resistência da seção, largura de mordida e forma da saída de material grosso
Condições exigidas para o produto e projeto do eixo/espaçador
Número e disposição dos dentes
Engate simultâneo e distribuição de carga
Trajetória de carga, frequência de reversão e consistência da descarga
Sobreposição e folga
Corte versus dobra, atrito, calor e risco de contato
Configuração do fabricante (OEM), excentricidade do eixo, condição dos rolamentos e comportamento a frio/quente
Ângulo da aresta e apoio
Penetração versus resistência à lasca
O impacto real e a contaminação, e não apenas a dureza do alumínio
Precisão da montagem e dos espaçadores
Posição axial, atrito local e carga desigual
Dimensões da pilha, assentos limpos, método de torque e verificação final da rotação
Essas variáveis interagem entre si. Reduzir a folga não compensa um rolamento solto. Um ângulo de borda mais acentuado não impede que uma ferramenta dura entre na câmara. Um gancho mais agressivo não resolve o problema de uma tremonha que libera perfis emaranhados em picos de fluxo.
Equilibrar tenacidade, resistência ao desgaste e estabilidade dimensional
A escolha prática não se resume a “lâmina dura versus lâmina macia”. Trata-se da retenção do fio da lâmina versus a capacidade de resistir a impactos sem rachar, mantendo a precisão dimensional por meio do tratamento térmico e durante o uso. O tipo de aço para ferramentas, o processo de tratamento térmico, o perfil de dureza, a seção transversal do cortador e o acabamento superficial devem constar em uma única especificação controlada pelo fornecedor.
Uma alimentação limpa, consistente e de espessura fina pode contribuir para a retenção do fio de corte e um corte preciso. Peças fundidas, elementos de fixação e alimentação mista variável aumentam a importância da tenacidade e do suporte ao fio de corte. A contaminação por minerais pode acelerar o desgaste abrasivo, mesmo que a fração de alumínio seja macia. O alumínio também pode aderir à interface de corte; a literatura científica revisada por pares sobre usinagem descreve o acúmulo de material na aresta e a adesão entre os mecanismos observados durante o corte de ligas de alumínio.1
Regra de aquisição: Exija que o fabricante original (OEM) especifique as características do material da lâmina, o controle do tratamento térmico, a faixa de propriedades alvo, o método de inspeção e o limite de reafiação para a geometria cotada. Não aceite o nome de uma classe como se fosse o plano de qualidade completo.
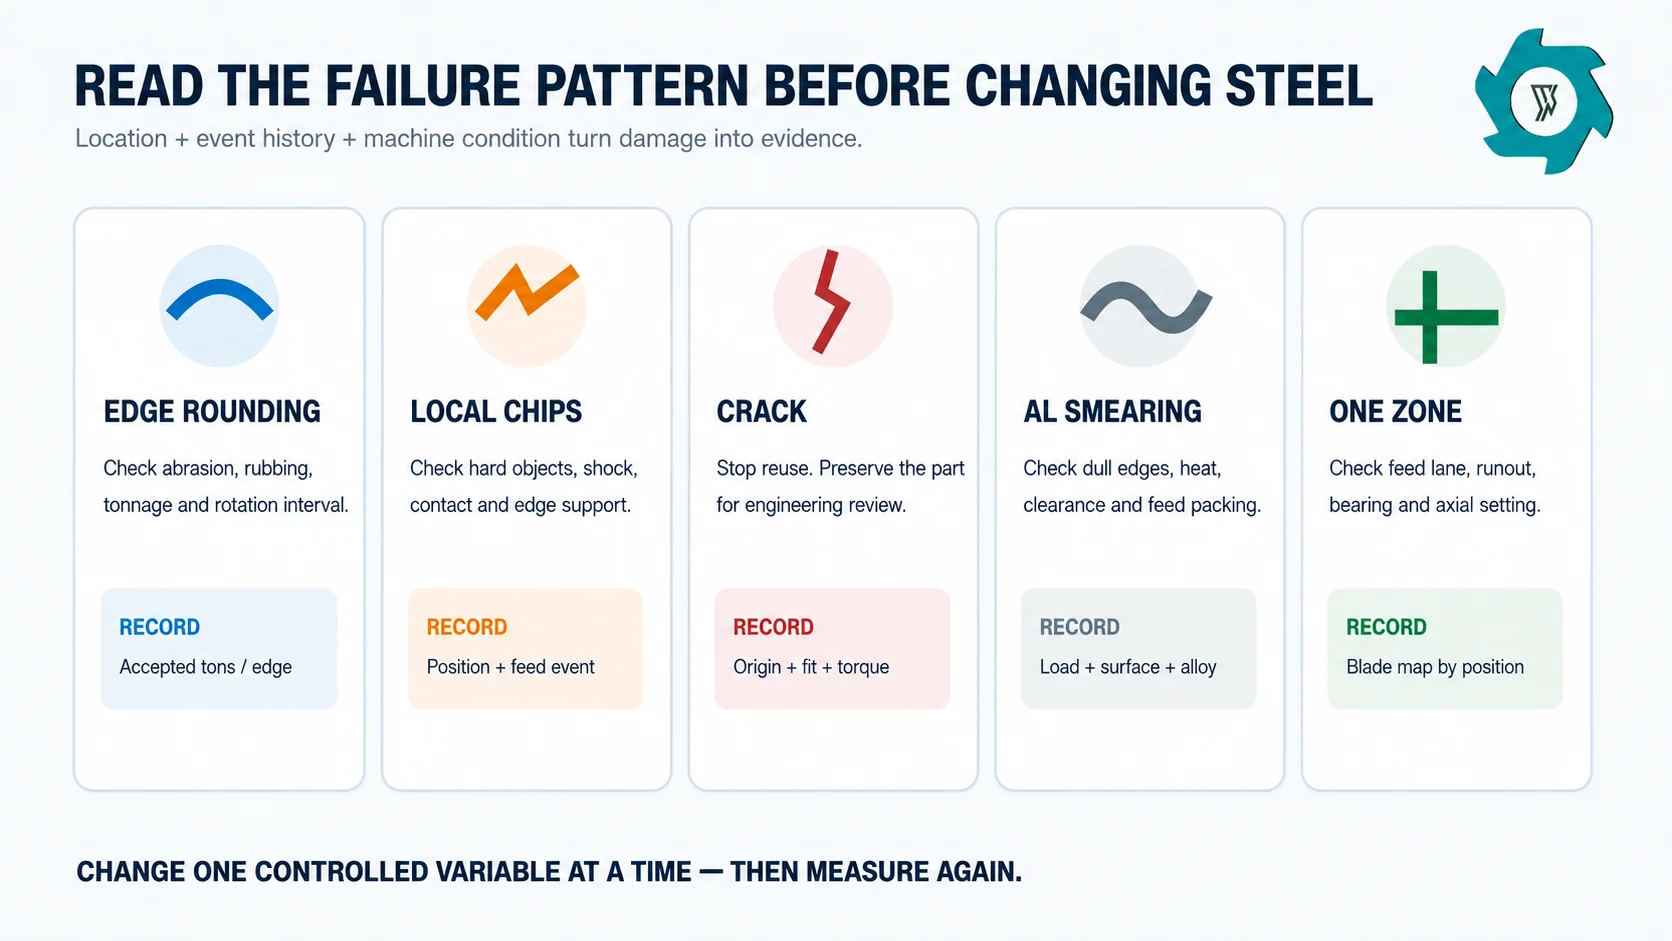
Identifique o padrão antes de encomendar lâminas “melhores”
Os fluxos mistos de alumínio devem ser classificados e controlados antes da comparação do desgaste. O guia de controle de alimentação misto de alumínio abrange a classificação de lotes, os pontos de retenção por contaminação e a amostragem sincronizada. Sem essa disciplina, um teste de lâmina pode comparar apenas dois lotes diferentes de sucata.
Padrão observado
Possíveis colaboradores a serem investigados
Provas a serem coletadas
Arredondamento uniforme das arestas
Desgaste normal, sujeira abrasiva, atrito excessivo, intervalo prolongado entre as rotações
Tonelagem aceita, grau de contaminação, tendência de carga, fotos com ampliação fixa
Chips localizados
Inclusão dura, impacto, aresta aguda, desalinhamento ou contato
Verificação da posição do chip por eixo/disco, registro de eventos, objetos estranhos, espaçadores e rolamentos
Rachadura no furo ou na área da chaveta
Ajuste, concentração de tensão, danos causados pela montagem, sobrecarga ou problema relacionado ao material ou ao tratamento térmico
Não reutilize; guarde a peça, o desenho, o registro de torque e a localização da fratura para análise de engenharia
Manchas ou acúmulo de alumínio
Atrito, calor, aresta cega, folga grande, compactação do material de alimentação ou comportamento da liga/revestimento
Fotos da superfície, tendência de temperatura/carga, identificação da matéria-prima, folga e práticas de limpeza
Um eixo ou uma zona se desgasta mais rapidamente
Distribuição irregular da alimentação, ajuste axial, excentricidade, condição dos rolamentos ou caminho de contaminação local
Mapa das pás por posição, padrão de carregamento da tremonha, verificações do eixo e do desvio, e distribuição da produção
Danos visíveis constituem um indício diagnóstico. Registre a localização e a situação operacional antes de alterar a composição metalúrgica.
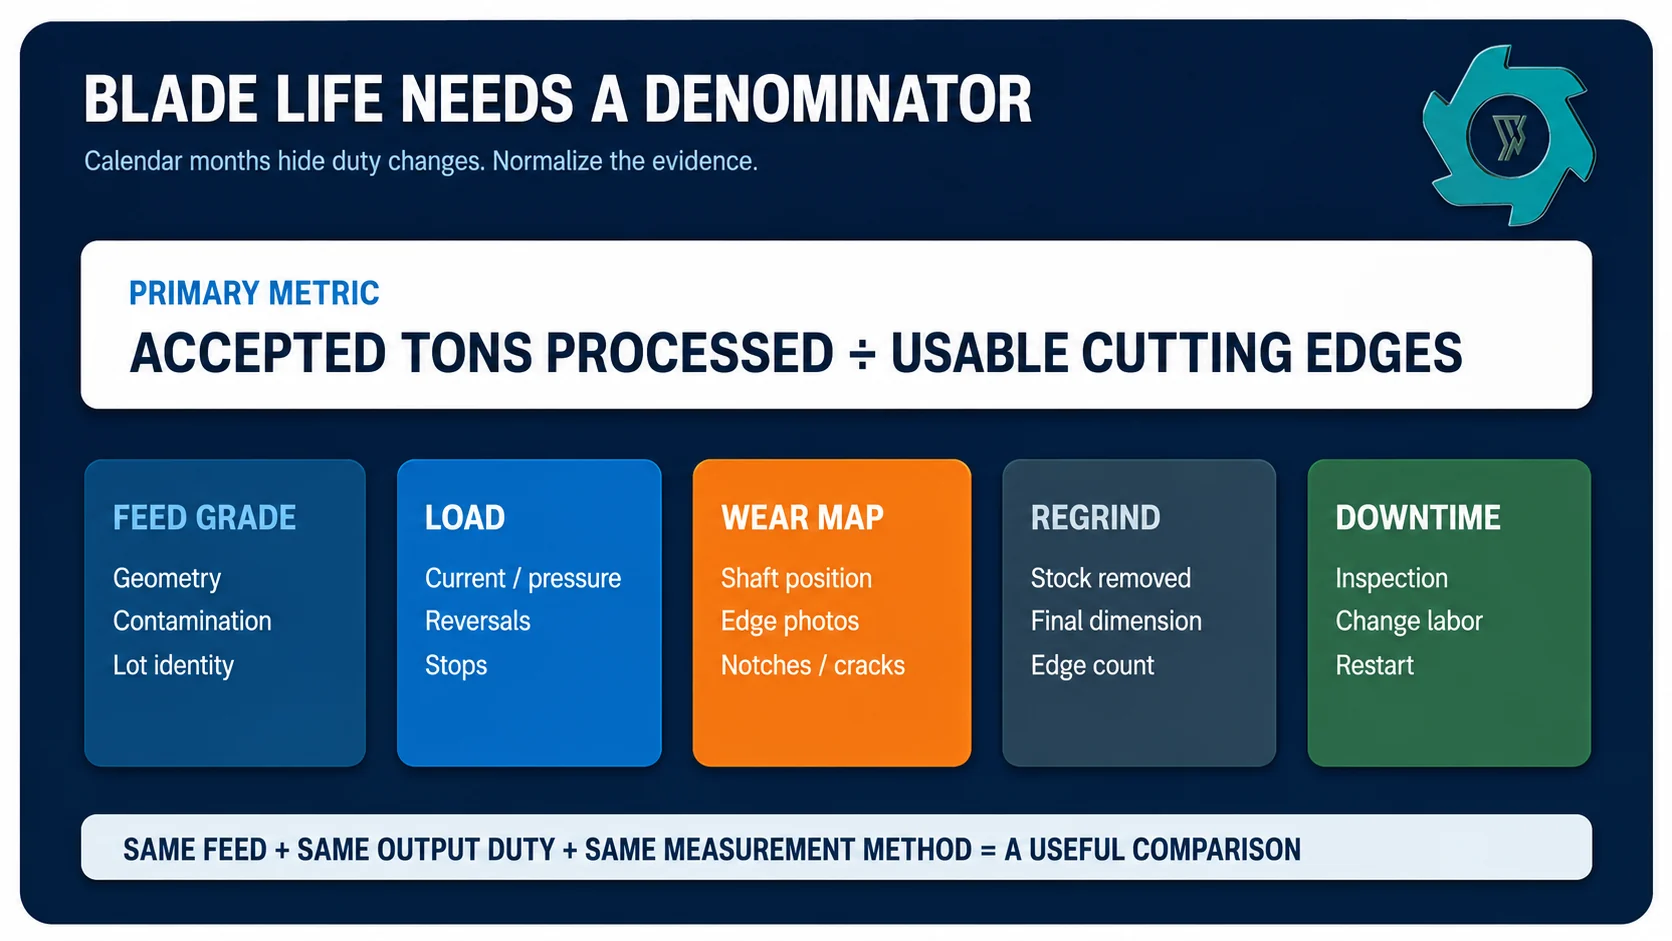
Meça a vida útil da lâmina em toneladas aceitas, e não em dias corridos
Uma fábrica pode operar em um turno com extrusões limpas; outra pode operar continuamente com resíduos de demolição. Calcule as toneladas aceitas por borda utilizável de acordo com um grau de alimentação específico. Some as horas de operação, as reversões por tonelada aceita, os casos de atolamento, a matéria-prima rejeitada, as partículas finas ou o desvio na produção e os minutos de manutenção.
Elabore um mapa das lâminas. Atribua a cada posição do eixo e a cada face da lâmina um identificador permanente. Em cada parada programada, fotografe as mesmas arestas, registre a profundidade do entalhe ou outra medida de desgaste aprovada pelo fabricante original e observe se o desgaste é uniforme. Isso revela se o problema está relacionado a uma lâmina, a uma posição do eixo ou a uma linha de avanço.
Rotação, reafiação e substituição
Gire ou indexe apenas quando o projeto da fresa permitir e o procedimento do fabricante original (OEM) preservar o faseamento pretendido. O reafiamento deve manter a compatibilidade entre as fresas de acoplamento, restaurar a geometria especificada, controlar a entrada de calor e respeitar a dimensão mínima. A remoção de material altera as relações entre diâmetro, sobreposição, folga e espaçador. Uma aresta visualmente afiada ainda pode estar fora da geometria utilizável da máquina.
Substitua, em vez de reafiar, quando houver rachaduras, lascas graves, elementos de fixação deformados ou dimensões abaixo do limite aprovado. Não realize reparos por soldagem, revestimento de dureza nem altere o tratamento térmico sem a aprovação por escrito da equipe de engenharia para essa fresa específica.
Transforme o FAT em uma linha de base para roupas do futuro
Divida o material de teste em lotes documentados: material de produção normal, as peças recorrentes maiores, a geometria recorrente mais complexa e um nível acordado de contaminação normal. Objetos proibidos continuam sendo proibidos — eles devem servir para testar a rejeição em etapas anteriores do processo, e não a resistência da fresa.
Registro:
pesos brutos da matéria-prima, da matéria-prima rejeitada e do produto final aceito;
tempo de observação e taxa de processamento aceita e sustentada;
a tendência da corrente do motor ou da pressão hidráulica, e não apenas um único pico;
inversões automáticas, intervenções do operador e paradas completas;
verificações de tamanho da saída ou de liberação vinculadas à finalidade posterior;
multas e todos os fluxos de saída relevantes, quando for o caso;
fotografar o cortador e verificar o estado do mapa da lâmina antes e depois;
a revisão exata do desenho, o conjunto de fresas, a pilha de espaçadores e o procedimento de ajuste.
Se a carga em campo, os reversos ou a contaminação diferirem significativamente das condições do FAT, a equipe pode investigar a alteração nas condições de operação antes de atribuir a culpa à lâmina.
Uma estimativa da vida útil da lâmina só se torna comparável quando os dados relativos à severidade da alimentação, à tonelagem aceita e às intervenções são fornecidos juntamente com ela.
Lista de verificação para solicitação de cotação de cortadores e peças de reposição
Revisão do desenho da máquina e do eixo; números de peça da fresa e do espaçador.
Inclua fotos representativas, composição do lote e anexos.
Resultado alvo do processo e tolerância para excesso de tamanho ou recirculação.
Geometria da lâmina, especificações do material e controles de qualidade do tratamento térmico.
Relatório de inspeção dimensional e rastreabilidade para cada lote de produção.
Procedimento aprovado para limpeza a frio ou disposição em pilha e respectivas tolerâncias.
Instruções sobre rotação, retificação e dimensão mínima útil.
O intervalo de inspeção recomendado é indicado como um ponto de partida, e não como uma garantia.
Quantidade de peças de reposição essenciais com base no prazo de entrega e na janela de manutenção planejada.
Método para comunicar lascas, rachaduras ou desgaste incomum ao fabricante original (OEM).
Limite de segurança: o manuseio de lâminas é um trabalho que envolve energia perigosa
A inspeção, a remoção de obstruções e a substituição de lâminas podem expor os trabalhadores à energia mecânica, elétrica e hidráulica armazenada. A norma de bloqueio e sinalização (lockout/tagout) da OSHA abrange serviços de manutenção e reparos nos quais a energização inesperada, a partida ou a liberação de energia armazenada possam causar ferimentos.2 A OSHA também exige a instalação de proteções contra riscos, incluindo pontos de esmagamento, peças giratórias e materiais projetados.3 As orientações da HSE também exigem a manutenção segura, o isolamento e a prevenção da reconexão acidental em equipamentos de alto risco.4
O procedimento de controle de energia específico para o local, o pessoal qualificado e o manual da máquina devem orientar a execução do trabalho. Uma inspeção visual realizada de fora de uma área protegida não constitui autorização para colocar as mãos dentro da câmara. O ruído também deve ser avaliado como um fator de exposição no local de trabalho; o NIOSH publicou orientações específicas sobre perda auditiva no setor de reciclagem.5
Precisa de uma avaliação de uma fresa para alimentação de alumínio de verdade?
Envie a configuração da máquina, o desenho da lâmina, fotos representativas do material de alimentação, as peças maiores que se repetem, observações sobre contaminação, a produção alvo e fotos do desgaste atual. Podemos analisar as condições de corte e os dados necessários para um teste controlado.
Perguntas frequentes
Qual é o melhor material para lâminas destinadas à trituração de alumínio?
Não existe um tipo de aço ideal que sirva para todos os casos. A escolha correta depende da seção do cortador, do tratamento térmico, da geometria do material a ser processado, do aço ao qual está acoplado, da contaminação por minerais, das cargas de choque e da forma como a lâmina atual se rompe. Peça ao fabricante do triturador para adequar a metalurgia e a dureza ao material a ser processado e ao projeto completo do cortador.
Por que as lâminas dos trituradores de alumínio se lascam?
A lasca geralmente indica impacto, presença de material estranho duro, apoio insuficiente na borda, desalinhamento ou uma condição da lâmina que a torna frágil demais para a tarefa. Identifique onde ocorrem as lascas, determine o momento do avanço e inspecione os espaçadores, eixos e rolamentos antes de alterar o tipo de aço.
Uma lâmina mais afiada sempre reduz o consumo de energia?
Uma aresta de corte bem afiada pode reduzir rasgos e reversões repetidas, mas uma aresta muito aguda para a carga pode lascar. A potência também depende da velocidade de avanço, do engate da fresa, da folga, da contaminação e do controle do acionamento; portanto, o grau de afiação deve ser avaliado com base nos dados de rendimento e carga.
Como se deve comparar a vida útil das lâminas?
Utilize as toneladas aceitas processadas por borda utilizável, considerando um avanço e uma carga de trabalho definidos. Registre também reversões, eventos envolvendo objetos estranhos, remoção de material de retificação e tempo de inatividade. Os dias corridos, por si só, ocultam as variações nas horas de operação e na intensidade do avanço.
O que deve constar em uma ficha técnica (FAT) de uma lâmina de triturador de alumínio?
Execute testes com matéria-prima representativa nas condições normal, difícil e contaminada recorrente. Registre a produtividade aceita, a carga do motor ou do sistema hidráulico, as reversões, os atolamentos, o estado da saída, as partículas finas, o estado do cortador antes e depois do teste, bem como o desenho exato e a metalurgia do cortador fornecidos.
David atua na área de equipamentos industriais de trituração e reciclagem, incluindo avaliação de materiais, seleção de trituradores, configuração de processos e planejamento de linhas de reciclagem.
Fale com nossos Especialista em máquinas trituradoras
Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.


 Entrega rápida
 Confiável
 Certificado
 Com experiência