لا ينبغي اختيار شفرة آلة تقطيع الألمنيوم من قائمة درجات الفولاذ. بل يجب البدء بالتركيب الهندسي للخردة، ونظام القطع، ونمط الفشل الذي يمكن للمصنع ملاحظته فعليًّا.
الإجابة المختصرة: حدد نظام القطع، لا اسم الشفرة
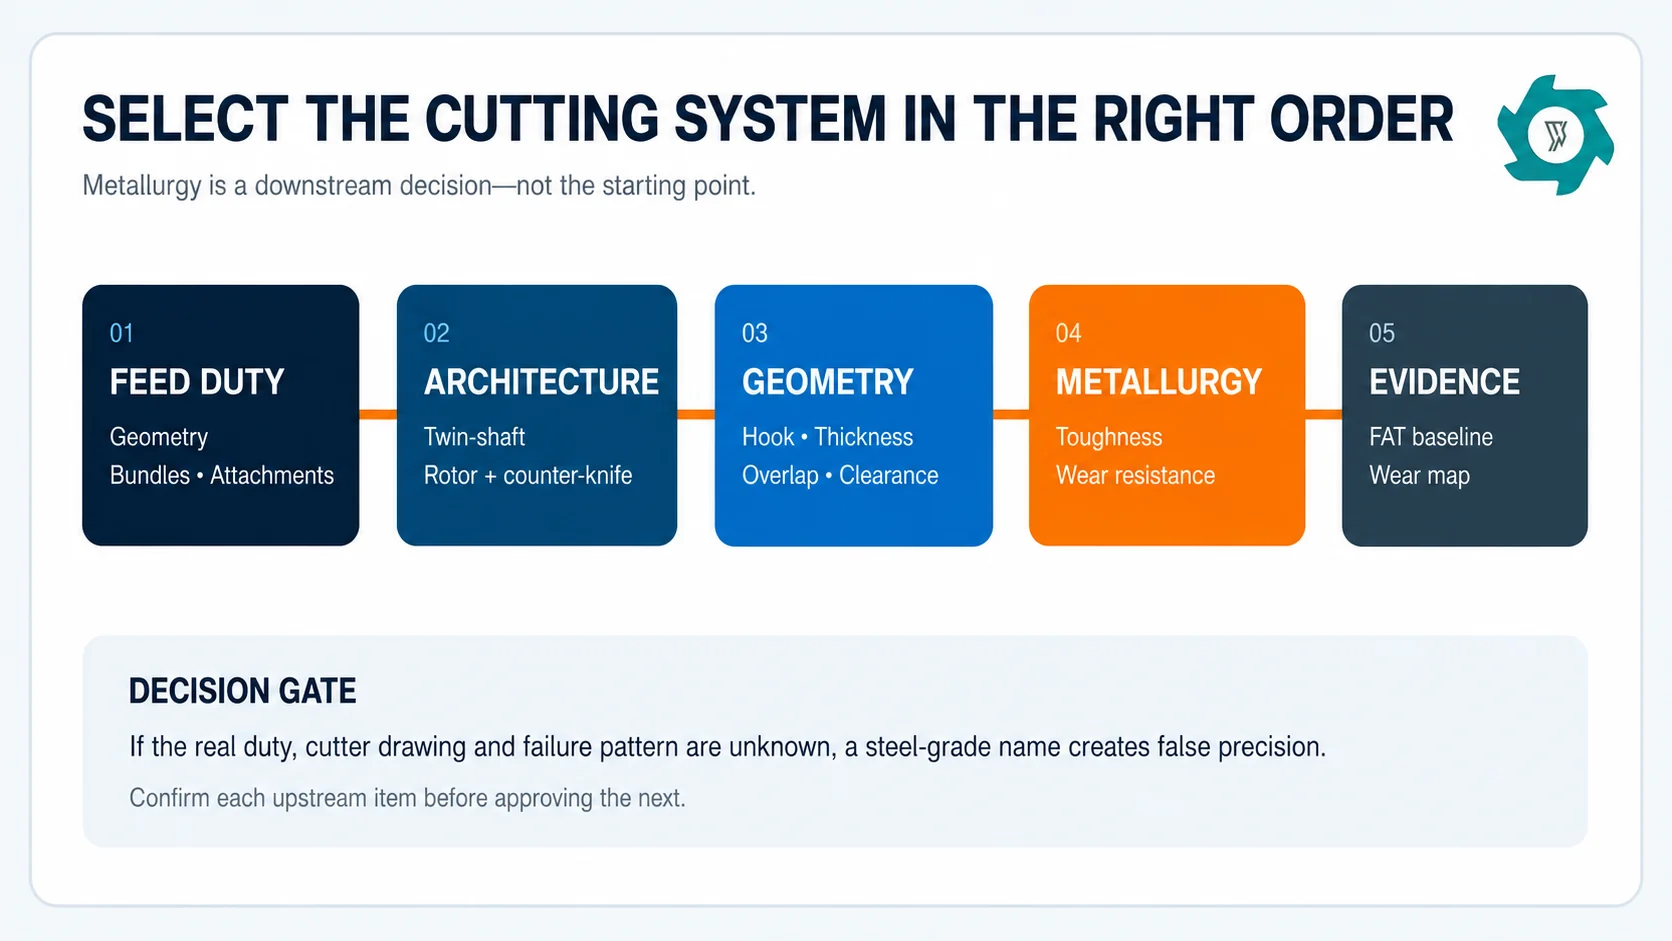
تسلسل الاختيار الفعال هو: نطاق التغذية → بنية الماكينة → تفاعل القاطع → دعم الحافة والخلوص → علم المعادن والمعالجة الحرارية → خطة الفحص وإعادة الطحن. وعكس هذا التسلسل يؤدي إلى دقة زائفة. فاسم معروف لفولاذ الأدوات لا يعطيك معلومات تذكر إذا كانت القاطعة رفيعة جدًّا بحيث لا تتحمل الحمل الصدمي، أو إذا كان الخطاف يسحب عدة قطع في آن واحد، أو إذا كانت حركة العمود تدمر الخلوص المقصود.
المعنى الأوسع خط إعادة تدوير خردة الألومنيوم يمكنها معالجة المقاطع المعدنية والألواح والمسبوكات والمواد المختلطة عبر مسارات تصنيع مختلفة.
لا تختر علم المعادن إلا بعد تحديد وظيفة التغذية، وتصميم القاطع، وهندسته.
“خردة الألومنيوم” ليست مواصفة قطع
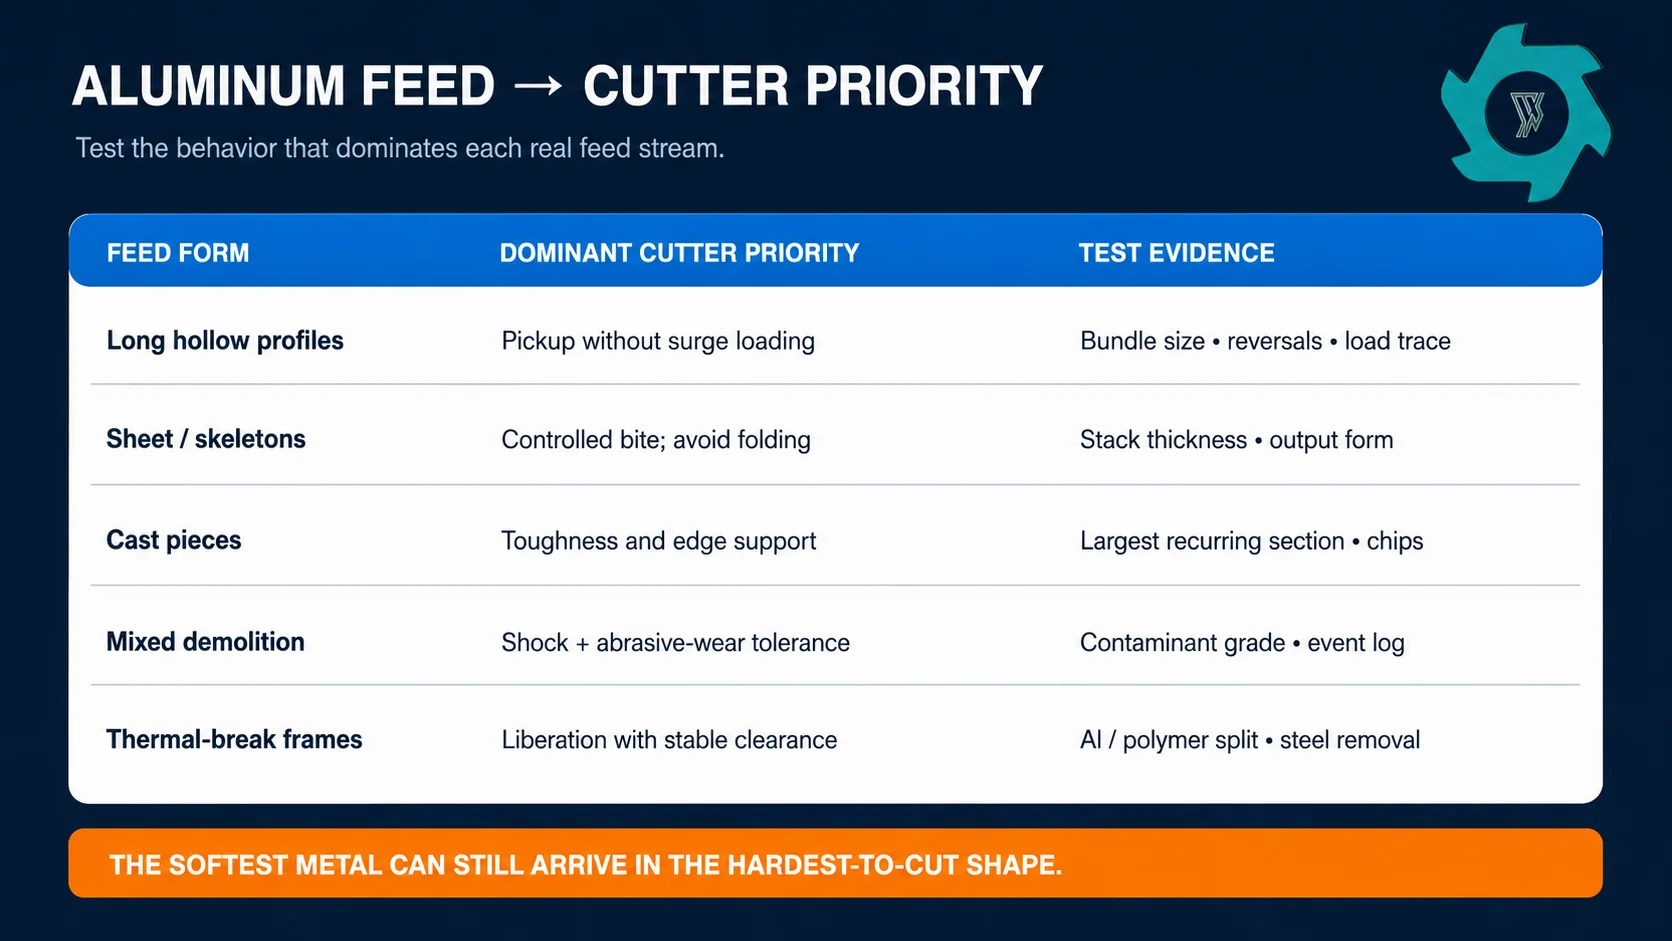
يُعد الألومنيوم عمومًا أكثر ليونة من الخردة الحديدية، لكن غرفة الاختبار نادرًا ما تستقبل عينة مختبرية نظيفة. بل تستقبل شكلًا معينًا. فالقضبان المجوفة الطويلة تنحني وتلتف. أما هياكل القطع المطبوعة فتتراكم لتشكل قطعة أكثر سمكًا. تُحدث القطع المصبوبة صدمة مركزة. وتأتي الإطارات ذات العزل الحراري مع شرائط بلاستيكية ومثبتات فولاذية. وقد يحمل الألومنيوم الناتج عن الهدم الأوساخ والزجاج والملحقات. ويمكن لهذه الاختلافات أن تغير عدد القواطع التي تعمل، ومكان دخول القوة إلى الحافة، وما إذا كان الضرر السائد هو التقريب، أو تراكم المواد اللاصقة، أو التكسر الناتج عن الصدم.
اكتب نصوصك مستوحياً من الواقع المتكرر، لا من الصورة العادية:
أكبر طول وعرض وسماكة جدار ومقطع صلب؛;
شكل القطعة: مجوفة، مسطحة، متداخلة، متفرعة، متماسكة أو مرنة؛;
طريقة التجميع والحزمة القصوى التي يمكن أن تصل إلى الأعمدة؛;
الأشياء المحظورة والطريقة المستخدمة في المراحل الأولى لاعتراضها؛;
الغرض المطلوب من المخرجات: المعالجة الأولية، أو الفصل، أو التصنيف بحجم محدد عبر الغربال؛;
الكمية المقبولة بالطن في الساعة وساعات التشغيل لكل نوبة عمل.
تستحق عملية تغذية العصا الطويلة معالجة منفصلة، لأن عدم استقرار وضعها قد يجعل القاطع يبدو وكأنه هو السبب في المشكلة. إن دليل تغذية مقاطع الألمنيوم يشرح مفهوم التحميل الانتقالي والتحميل المفاجئ في الجزء العلوي من الشبكة. وبالمثل، يجب أن يجتاز «الورقة البيضاء» أولاً قرار التقطيع أو القص أو التعبئة; ؛ فلا فائدة من استخدام الشفرة في معالجة مواد لا تحتاج إلى التقطيع.
عادةً ما يتم تقييم أقراص القطع ذات الدوران المعاكس عندما يتعين التقاط الخردة الضخمة أو غير المنتظمة وتمزيقها وقصها إلى تدفق خشن. حيث تعمل عوامل مثل عدد الأسنان، وبروز الأسنان، وسماكة القرص، والتداخل، ومجموعة الفواصل، معًا بشكل متكامل. قد يؤدي استخدام خطاف أكثر قوة إلى تحسين عملية الالتقاط، ولكنه قد يؤدي أيضًا إلى سحب كمية أكبر ورفع الحمل الأقصى. ويضيف القرص القاطع الأكثر سماكة قوةً للمقطع ويغير شكل المنتج؛ إلا أنه لا يؤدي تلقائيًا إلى تحسين السعة.
A آلة التقطيع ذات العمود المزدوج وبالتالي، فهو نظام آلي، وليس مجرد عمودين مزودين بأقراص قابلة للتبديل. ويجب أن تتوافق أدوات القطع البديلة مع واجهة العمود، ومجموعة الفواصل، والفراغ الجانبي، والتثبيت المحوري، وخريطة الدوران المحددة لتلك الآلة.
سكاكين الدوار أحادية المحور: تحديد الحجم بدقة باستخدام غربال
يمكن أن توفر السكاكين الدوارة التي تعمل مقابل السكاكين المضادة الثابتة عملية تفريغ أكثر تحكمًا عندما يكون الغربال جزءًا من العملية. وهنا، تصبح موضع السكاكين، ومحاذاة السكاكين المضادة، والفراغ بين الدوار والسكين الثابت، وحمل الغربال عوامل أساسية. فقد تؤدي القطع الخفيفة التي تنتشر عبر فجوة واسعة إلى توليد الحرارة وظهور شرائح غير منتظمة. أما الفجوة الضيقة بشكل مفرط أو غير المستقرة، فقد تؤدي إلى التلامس وتلف الحواف. ويجب أن يستند الإعداد الصحيح للمعالجة على البارد إلى إجراءات الشركة المصنعة الأصلية (OEM) مع مراعاة حالة الماكينة.
أما المطارق أو أدوات الصدم فهي مشكلة أخرى
لا ينبغي نقل منطق اختيار السكاكين مباشرةً إلى آلات التقطيع الصدمية أو المطاحن المطرقة. فالصدمات المتكررة، والحمل على المسامير والدوار، والشوائب الصلبة، والتفاعل مع الشبكة، كلها عوامل تخلق نظام إجهاد مختلفًا. وإذا كان المشروع يستخدم مرحلة صدمية، فإن أجزاءها القابلة للاستبدال والمعرضة للتآكل تحتاج إلى مراجعة منفصلة فيما يتعلق بالمواد وطريقة التثبيت.
يؤدي شكل التغذية إلى تغيير أولوية القاطع الرئيسي؛ فلا يمكن لمواصفة واحدة لـ“شفرة الألومنيوم” أن تغطي كل صف.
تحدد الهندسة كيفية وصول الحمل إلى الحافة
متغير
ما الذي يتغير
ما الذي يجب التحقق منه
شكل الخطاف أو السن
التقاطها، وحجمها الصغير، والميل إلى جمع عدة قطع معًا
تغذية مستقرة وحمل ذروي مع أكبر حزمة متكررة
سماكة القاطع
قوة المقطع، وعرض العض، وشكل المخرجات الخشنة
الشروط المطلوبة لحالة المنتج وتصميم العمود/الفاصل
عدد الأسنان وتوقيت ظهورها
التعشيق وتوزيع الحمل في آن واحد
مسار الشحن، وتواتر الانعكاس، واتساق التفريغ
التداخل والمسافة الفاصلة
القص مقابل الطي، والاحتكاك، والحرارة، ومخاطر التلامس
إعدادات المصنع، انحراف العمود، حالة المحامل، والسلوك في درجات الحرارة الباردة/الساخنة
زاوية الحافة والدعامة
القدرة على الاختراق مقابل مقاومة التكسر
الصدمات والتلوث الفعليان، وليس صلابة الألومنيوم وحدها
دقة التركيب والفواصل
الموضع المحوري، الاحتكاك الموضعي، والتوزيع غير المتساوي للحمل
أبعاد المكدس، والمقاعد النظيفة، وطريقة قياس عزم الدوران، والفحص النهائي للدوران
هذه المتغيرات تتفاعل فيما بينها. فلا يمكن لتضييق الفراغ أن يعوض عن محمل غير محكم. كما أن زاوية الحافة الأكثر حدة لا يمكنها منع أداة صلبة من الدخول إلى الحجرة. ولا يمكن لخطاف أكثر حدة أن يعالج مشكلة قادوس يطلق أشكالًا متشابكة على دفعات.
التوازن بين المتانة ومقاومة التآكل وثبات الأبعاد
المفاضلة العملية لا تتمثل في “الشفرة الصلبة مقابل الشفرة اللينة”. بل هي بين احتفاظ الشفرة بحدتها مقابل قدرتها على تحمل الصدمات دون أن تتشقق، مع الحفاظ على دقة الأبعاد من خلال المعالجة الحرارية والاستخدام. وتندرج درجة فئة فولاذ الأدوات، وطريقة المعالجة الحرارية، وخصائص الصلابة، والمقطع العرضي للقاطع، والتشطيب السطحي، ضمن مواصفات واحدة يتحكم فيها المورد.
قد يؤدي استخدام مادة تغذية نظيفة ومتسقة وذات سماكة رقيقة إلى تحسين قدرة الحافة على الاحتفاظ بحدها ودقة عملية القص. أما القطع المصبوبة والمثبتات ومواد التغذية المختلطة المتغيرة، فتزيد من أهمية الصلابة ودعم الحافة. يمكن أن يؤدي التلوث بالمعادن إلى تسريع التآكل الكاشط حتى لو كانت نسبة الألومنيوم منخفضة. كما يمكن أن يلتصق الألومنيوم بسطح القطع؛ وتصف الأدبيات العلمية المحكمة في مجال التصنيع الميكانيكي تراكم المواد على الحافة والالتصاق ضمن الآليات التي تحدث عند قطع سبائك الألومنيوم.1
قاعدة الشراء: اطلب من الشركة المصنعة الأصلية (OEM) تحديد مواصفات مادة القاطع، ومعايير المعالجة الحرارية، والنطاق المستهدف للخصائص، وطريقة الفحص، وحد إعادة الطحن للهندسة المحددة في عرض الأسعار. لا تقبل اسم الدرجة باعتباره خطة الجودة الكاملة.
تحديد النمط قبل طلب شفرات “أفضل”
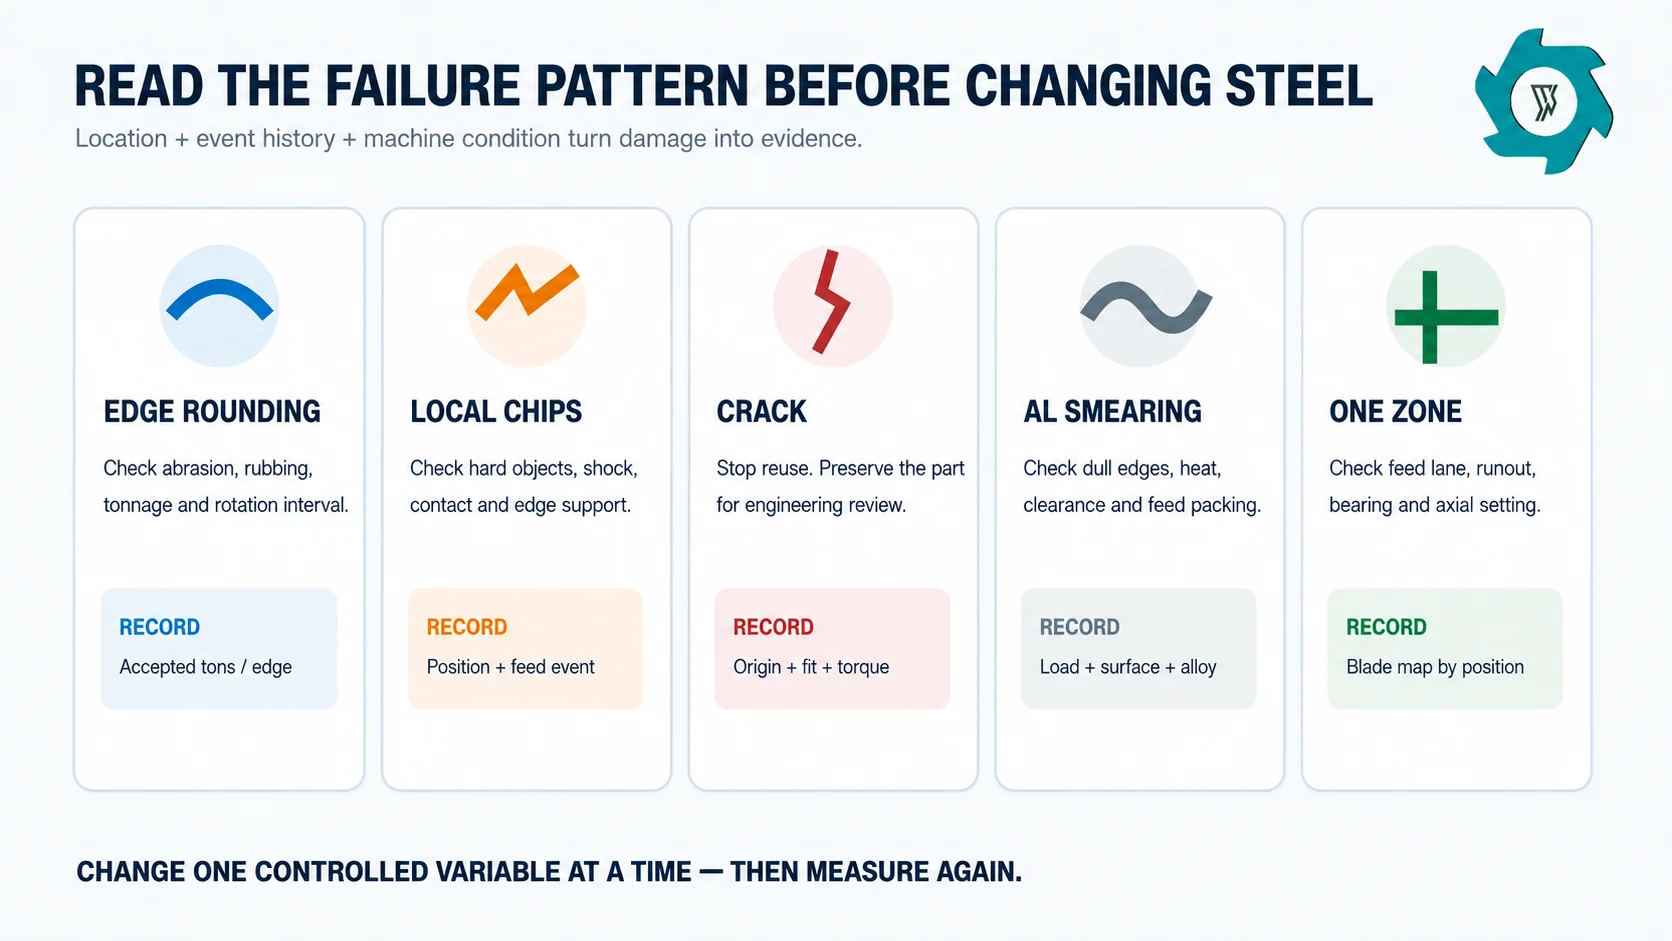
يجب تصنيف وتحديد خصائص تدفقات الألومنيوم المختلطة قبل مقارنة التآكل. و دليل التحكم في تغذية الألومنيوم المختلط ويشمل ذلك تصنيف الدفعات، ونقاط احتجاز العينات الملوثة، وأخذ العينات المتزامن. وبدون اتباع هذه القواعد، قد تقتصر تجربة الشفرة على مقارنة دفعتين مختلفتين من الخردة فقط.
النمط الملحوظ
الأطراف التي يُرجح أن يكون لها دور في التحقيق
الأدلة التي يجب جمعها
تدوير الحواف بشكل موحد
البلى العادي، الأوساخ الكاشطة، الاحتكاك المفرط، طول الفترة الفاصلة بين عمليات الدوران
الحمولة المقبولة، درجة التلوث، اتجاه التحميل، صور بمعدل تكبير ثابت
رقائق مُترجمة
الانغماس القوي، الصدمة، الحافة الحادة، عدم محاذاة الأجزاء، أو التلامس
موضع الرقاقة حسب العمود/القرص، وسجل الأحداث، وفحص الأجسام الغريبة، وفحص الفواصل والمحامل
تشقق في التجويف أو منطقة المفتاح
الملاءمة، أو تركيز الإجهاد، أو تلف التثبيت، أو الحمل الزائد، أو مشكلة تتعلق بالمواد أو المعالجة الحرارية
لا تُعاد استخدامها؛ احتفظ بالقطعة والرسم وسجل عزم الدوران وموقع الكسر من أجل المراجعة الهندسية
تلطخ الألومنيوم أو تراكمه
الاحتكاك، الحرارة، الحافة غير الحادة، الفجوة الكبيرة، حشوة التغذية، أو سلوك السبائك/الطلاء
صور الأسطح، اتجاهات درجة الحرارة/الحمل، هوية العلف، الفراغات، وممارسات التنظيف
يتآكل أحد الأعمدة أو إحدى المناطق بسرعة أكبر
التوزيع غير المتساوي للتغذية، أو الضبط المحوري، أو الانحراف، أو حالة المحامل، أو مسار التلوث الموضعي
يُعد التلف الظاهر مؤشراً تشخيصياً. قم بتسجيل موقعه والحدث الذي وقع أثناء التشغيل قبل تغيير نوع المعدن.
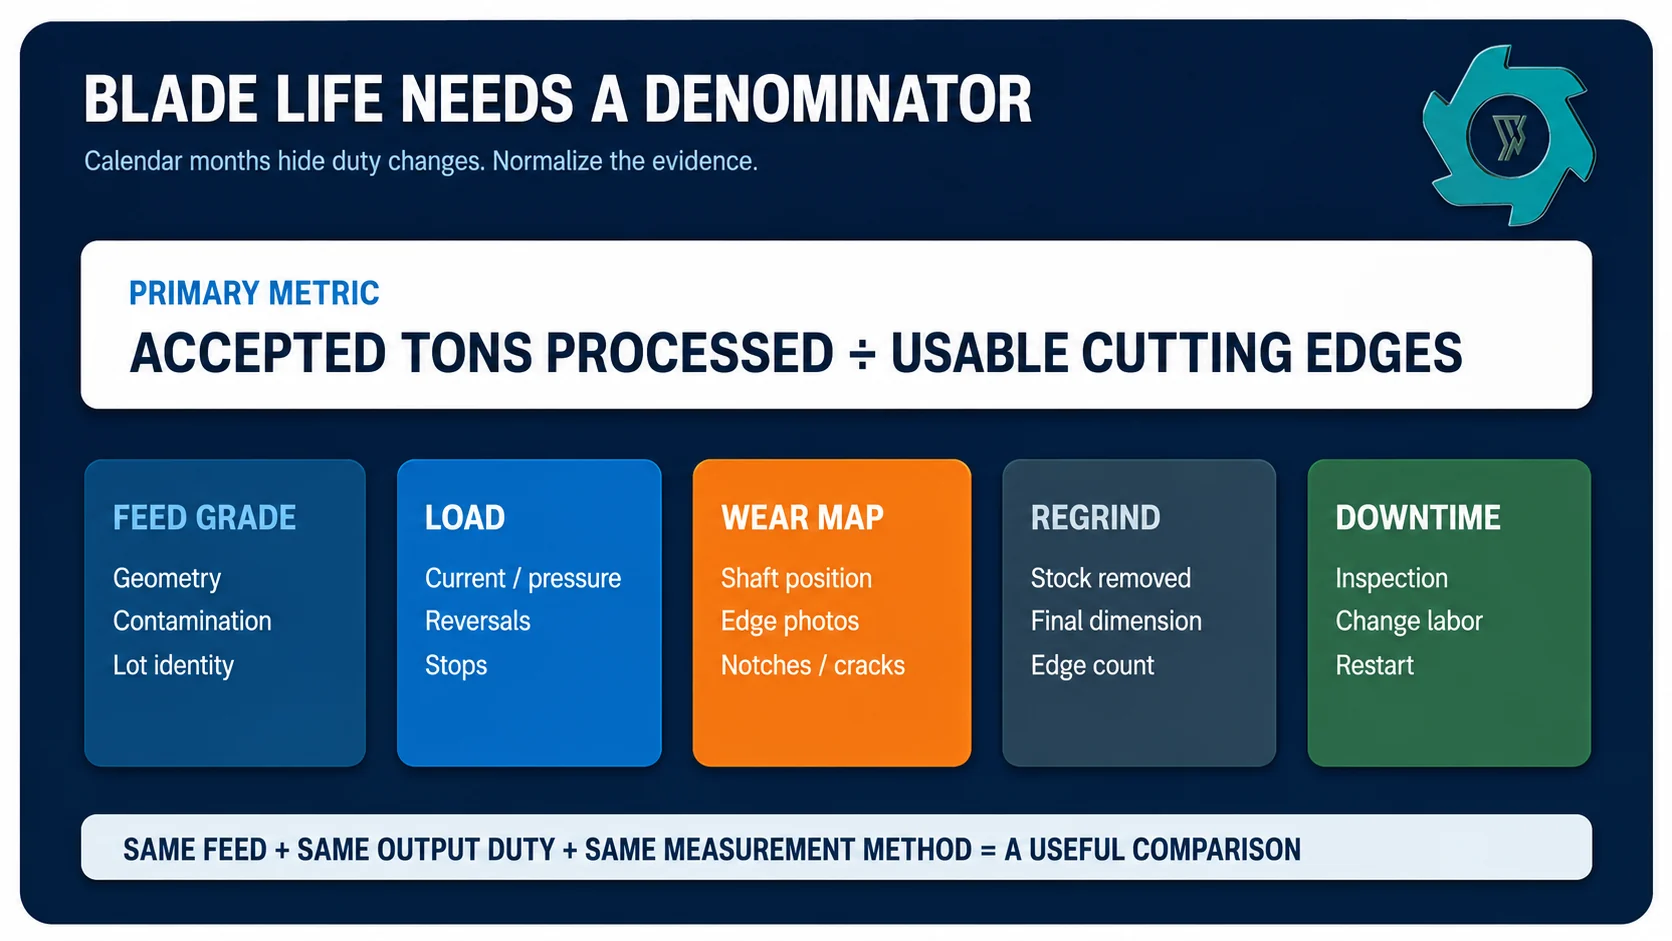
قياس عمر الشفرة بالطن المقبول، وليس بالأيام التقويمية
قد يعمل أحد المصانع في وردية واحدة باستخدام مواد بثق نظيفة؛ بينما قد يعمل مصنع آخر بشكل مستمر باستخدام خردة الهدم. احسب عدد الأطنان المقبولة لكل حافة صالحة للاستخدام ضمن درجة تغذية محددة. أضف ساعات التشغيل، وعدد عمليات العكس لكل طن مقبول، وحوادث الانسداد، والمواد المرفوضة، والغبار الناعم أو انحراف الإنتاج، ودقائق الصيانة.
قم بإنشاء خريطة الشفرات. قم بتعيين معرّف دائم لكل موضع من مواضع العمود ووجه القاطع. عند كل توقف مخطط له، قم بتصوير الحواف نفسها، وتسجيل عمق الشق أو أي مقياس تآكل آخر معتمد من قبل الشركة المصنعة، وتدوين ما إذا كان التآكل متجانسًا أم لا. ويكشف ذلك ما إذا كانت المشكلة مرتبطة بالقاطع، أم بموضع العمود، أم بمسار التغذية.
الدوران، وإعادة الطحن، والاستبدال
لا تقم بالتدوير أو الفهرسة إلا عندما يسمح تصميم القاطع بذلك، وعندما تحافظ إجراءات الشركة المصنعة الأصلية (OEM) على التزامن المقصود. يجب أن تضمن عملية إعادة الطحن الحفاظ على توافق القواطع المقترنة، واستعادة الشكل الهندسي المحدد، والتحكم في مدخلات الحرارة، واحترام الأبعاد الدنيا. تؤدي إزالة المادة الزائدة إلى تغيير القطر، والتداخل، والفجوة، والعلاقات بين الفواصل. فقد تظل الحافة التي تبدو حادة بصريًّا خارج الشكل الهندسي القابل للاستخدام في الماكينة.
يجب استبدال القاطع بدلاً من إعادة طحنه في حالة وجود شقوق أو كسور حادة أو تشوهات في ملامح التثبيت أو أبعاد أقل من الحد المسموح به. لا تقم بإصلاحه باللحام أو طلاءه بطبقة صلبة أو تغيير المعالجة الحرارية دون الحصول على موافقة هندسية مكتوبة خاصة بهذا القاطع بالذات.
تحويل مؤشر كتلة الجسم (FAT) إلى معيار أساسي لقياس الملابس في المستقبل
قسّم مادة الاختبار إلى مجموعات موثقة: مادة إنتاج عادية، وأكبر القطع المتكررة، وأصعب الأشكال الهندسية المتكررة، ومستوى متفق عليه من التلوث العادي. تظل الأجسام المحظورة محظورة — فيجب اختبارها من حيث الرفض في المراحل الأولية، وليس من حيث قدرتها على الصمود أمام القاطع.
اتجاه تيار المحرك أو الضغط الهيدروليكي، وليس مجرد ذروة واحدة؛;
عمليات التراجع التلقائية، وتدخلات المشغل، والتوقفات الكاملة؛;
حجم المخرجات أو عمليات التحقق من التحرير المرتبطة بالغرض النهائي؛;
الغرامات وجميع تدفقات المخرجات ذات الصلة، حيثما كان ذلك مناسبًا؛;
صور القاطع وحالة خريطة الشفرة قبل وبعد؛;
رقم مراجعة الرسم الدقيق، ومجموعة القواطع، ومجموعة الفواصل، وإجراءات الضبط.
إذا اختلفت الأحمال الميدانية أو اتجاهات الدوران أو التلوث اختلافًا كبيرًا عن الظروف التي سادت أثناء اختبار القبول (FAT)، فيمكن للفريق التحقيق في التغييرات التي طرأت على ظروف التشغيل قبل إلقاء اللوم على الشفرة.
لا يمكن مقارنة الادعاء المتعلق بعمر الشفرة إلا عندما تكون مصحوبة ببيانات حول شدة التحميل، والكمية المقبولة، وبيانات التدخل.
قائمة مراجعة طلبات عروض الأسعار الخاصة بالآلات القاطعة وقطع الغيار
مراجعة رسومات الآلة والعمود؛ أرقام قطع غيار القاطع والفاصل.
ملف تعريف يحتوي على صور تمثيلية، ومجموعة متنوعة من المنتجات، والمرفقات.
النتيجة المستهدفة للعملية، والزيادة المسموح بها في الحجم أو إعادة التدوير.
الهندسة الهندسية للقاطع، ومواصفات المواد، وضوابط جودة المعالجة الحرارية.
تقرير فحص الأبعاد وإمكانية التتبع لكل دفعة إنتاج.
إجراءات التصفية الباردة أو ترتيب المداخن المعتمدة، والتفاوتات المسموح بها.
تعليمات الدوران، وإعادة الطحن، والأبعاد الدنيا المفيدة.
يُعتبر الفاصل الزمني المتوقع بين عمليات الفحص نقطة انطلاق، وليس ضمانًا.
كمية قطع الغيار الحيوية بناءً على مهلة التسليم وفترة الصيانة المخطط لها.
طريقة الإبلاغ عن الشقوق أو الكسور أو التآكل غير المعتاد إلى الشركة المصنعة للمعدات الأصلية.
حدود السلامة: العمل باستخدام الشفرات يُعد عملاً ينطوي على مخاطر متعلقة بالطاقة
قد تؤدي عمليات الفحص وإزالة الانسدادات واستبدال الشفرات إلى تعريض العمال للطاقة الميكانيكية والكهربائية والهيدروليكية المخزنة. ويشمل معيار «القفل/الوسم» الصادر عن إدارة السلامة والصحة المهنية (OSHA) أعمال الصيانة والإصلاح التي قد يؤدي فيها التشغيل غير المتوقع أو بدء التشغيل أو إطلاق الطاقة المخزنة إلى وقوع إصابات.2 كما تشترط إدارة السلامة والصحة المهنية (OSHA) توفير وسائل الحماية من المخاطر، بما في ذلك نقاط الانضغاط، والأجزاء الدوارة، والمواد المتطايرة.3 وبالمثل، تدعو إرشادات الصحة والسلامة والبيئة (HSE) إلى إجراء الصيانة بأمان، وعزل المعدات عالية المخاطر، ومنع إعادة توصيلها عن غير قصد.4
يجب أن تُحكم هذه المهمة إجراءات التحكم في الطاقة الخاصة بالموقع، بالإضافة إلى الموظفين المؤهلين ودليل تشغيل الآلة. ولا يُعد الفحص البصري من خارج المنطقة المحمية إذنًا بالمد يدك داخل الحجرة. كما ينبغي تقييم الضوضاء باعتبارها عامل تعرض في مكان العمل؛ وقد نشرت NIOSH إرشادات خاصة بفقدان السمع في مجال إعادة التدوير.5
هل تحتاج إلى تقييم لقاطع مخصص لتغذية الألومنيوم الحقيقي؟
يرجى إرسال مواصفات الماكينة، ورسم القاطع، وصور تمثيلية لعملية التغذية، وأكبر القطع المتكررة، وملاحظات التلوث، والإنتاج المستهدف، وصور التآكل الحالية. يمكننا مراجعة مهام القطع والأدلة اللازمة لإجراء تجربة خاضعة للرقابة.
الأسئلة الشائعة
ما هي أفضل مادة لصناعة الشفرات المستخدمة في تقطيع الألومنيوم؟
لا توجد درجة صلابة واحدة تعتبر الأفضل بشكل عام. فالاختيار الصحيح يعتمد على مقطع القاطع، والمعالجة الحرارية، وهندسة المواد الواردة، والفولاذ الملحق، والتلوث المعدني، وأحمال الصدمات، والطريقة التي تتلف بها الشفرة الحالية. اطلب من الشركة المصنعة للآلة التقطيع مطابقة الخصائص المعدنية والصلابة مع المواد الواردة النموذجية وتصميم القاطع الكامل.
لماذا تتكسر شفرات آلة تقطيع الألمنيوم؟
غالبًا ما يشير التقطيع إلى حدوث صدمة، أو وجود مادة غريبة صلبة، أو دعم غير كافٍ للحافة، أو اختلال في المحاذاة، أو أن القاطع هش للغاية بحيث لا يتحمل هذه المهمة. حدد مواقع حدوث التقطيع، وحدد عملية التغذية، وافحص الفواصل والأعمدة والمحامل قبل تغيير نوع الفولاذ.
هل يؤدي استخدام قاطع أكثر حدة دائمًا إلى تقليل استهلاك الطاقة؟
يمكن أن تقلل الحافة الحادة الجيدة من التمزق وعمليات الرجوع المتكررة، لكن الحافة التي تكون حادة أكثر من اللازم بالنسبة للحمل قد تتكسر. كما أن القوة تعتمد أيضًا على معدل التغذية، ومدى تلامس القاطع، والفراغ بين القاطع والقطعة، والتلوث، والتحكم في المحرك؛ لذا يجب تقييم الحدة بالاستناد إلى بيانات الإنتاجية والحمل.
كيف ينبغي مقارنة عمر الشفرات؟
استخدم عدد الأطنان المقبولة التي تمت معالجتها لكل حافة صالحة للاستخدام في ظل معدل تغذية ومعدل إنتاج محددين. وسجل أيضًا حالات الانعكاس، وحوادث الأجسام الغريبة، وإزالة مخزون إعادة الطحن، وأوقات التوقف عن العمل. فالاعتماد على الأيام التقويمية وحدها يخفي التغيرات في ساعات التشغيل وشدة التغذية.
ما الذي يجب تضمينه في تقرير تقييم الأصول الأولي (FAT) لشفرة آلة تقطيع الألمنيوم؟
قم بتشغيل عينات تمثيلية من المواد الخام العادية والصعبة والمتكررة الملوثة. قم بتسجيل معدل الإنتاجية المقبول، والحمل على المحرك أو النظام الهيدروليكي، وعمليات الانعكاس، وحالات الانسداد، وحالة المخرجات، والجسيمات الدقيقة، وحالة القاطع قبل التشغيل وبعده، بالإضافة إلى الرسم الفني الدقيق للقاطع والمواصفات المعدنية المحددة.

 Arabic


 توصيل سريع
 موثوقة
 معتمد
 من ذوي الخبرة