Mantenimiento de la trituradora de aluminio: desgaste, insertos de acero y sobrecarga
El mantenimiento de las trituradoras de aluminio comienza por el modo de fallo
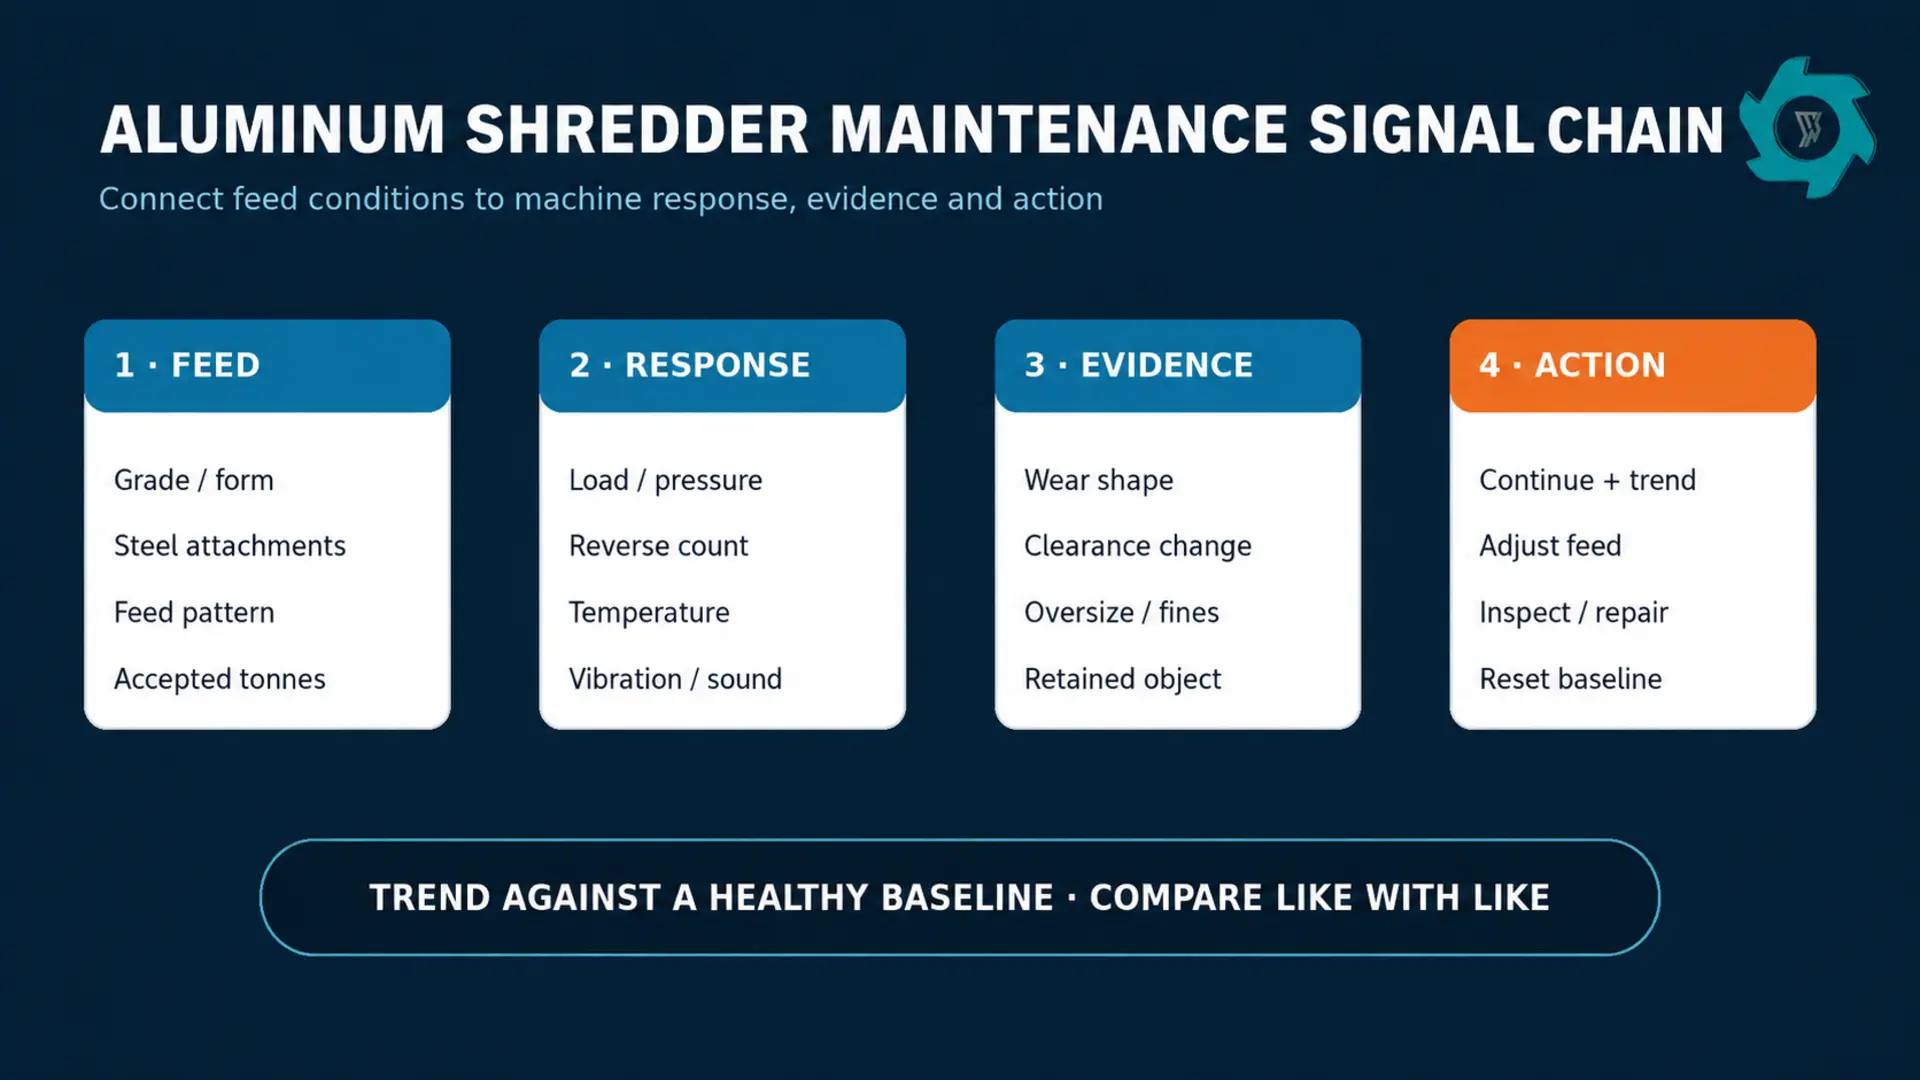
Es muy raro que una trituradora de aluminio pase de funcionar correctamente a fallar sin dejar indicios. Los filos de las cuchillas se redondean, la carga por tonelada procesada aumenta, las inversiones de marcha se vuelven más frecuentes, la temperatura de los cojinetes se desvía de su rango normal o un material de alimentación habitual empieza a producir un ruido inusual. Un plan de mantenimiento eficaz convierte esos cambios en motivos para realizar inspecciones.
Lo difícil es distinguir entre el desgaste normal y un incidente que provoque daños. Los recortes limpios de extrusión generan principalmente una carga de corte repetitiva. Los perfiles mixtos de demolición añaden tornillos y soportes. Las carcasas fundidas pueden ocultar ejes, pistas de rodamiento e insertos endurecidos. La máquina puede procesar los tres, pero su coste de mantenimiento nunca debe agruparse en una cifra vaga como las “horas de funcionamiento”.
Las decisiones de mantenimiento mejoran cuando el equipo relaciona la información de los sensores, la respuesta de la máquina, las pruebas físicas y las medidas correctivas.
1. Definir el ámbito de mantenimiento antes de establecer los intervalos
La trituradora es una de las partes del línea de reciclaje de chatarra de aluminio. Una cinta transportadora que descarga los fardos en bloques, una descarga obstruida o un separador situado más adelante que se detiene repetidamente pueden hacer que parezca que el problema está en la cámara de corte. Traza un esquema que abarque todo el proceso, desde la recepción y la dosificación hasta la descarga. A continuación, relaciona cada incidente con el estado del equipo en ese momento.
Establece un valor de referencia tras la puesta en servicio, una rotación de la cuchilla, una reconstrucción o cualquier cambio de material lo suficientemente importante como para alterar el funcionamiento. Para obtener un ciclo de funcionamiento estable y representativo, registre la categoría de alimentación, el material procesado, el producto aceptado, el tiempo de funcionamiento y el tiempo transcurrido, la carga media y máxima, las inversiones de marcha, las temperaturas de los rodamientos y la caja de cambios, los puntos de vibración, la holgura de la cuchilla y la masa del material sobredimensionado o devuelto. Un único número no basta para describir el estado de la máquina.
No utilices el número de emergencia de otra planta. Los límites de corriente del motor, par, presión, temperatura y vibraciones dependen del accionamiento concreto, la posición del sensor, la velocidad de funcionamiento, las condiciones ambientales y los ajustes del fabricante. Utiliza los límites indicados por el proveedor como medida de protección y tus propios datos sobre el estado óptimo de la máquina para detectar tendencias.
2. El estado de la prenda te dice más que su antigüedad
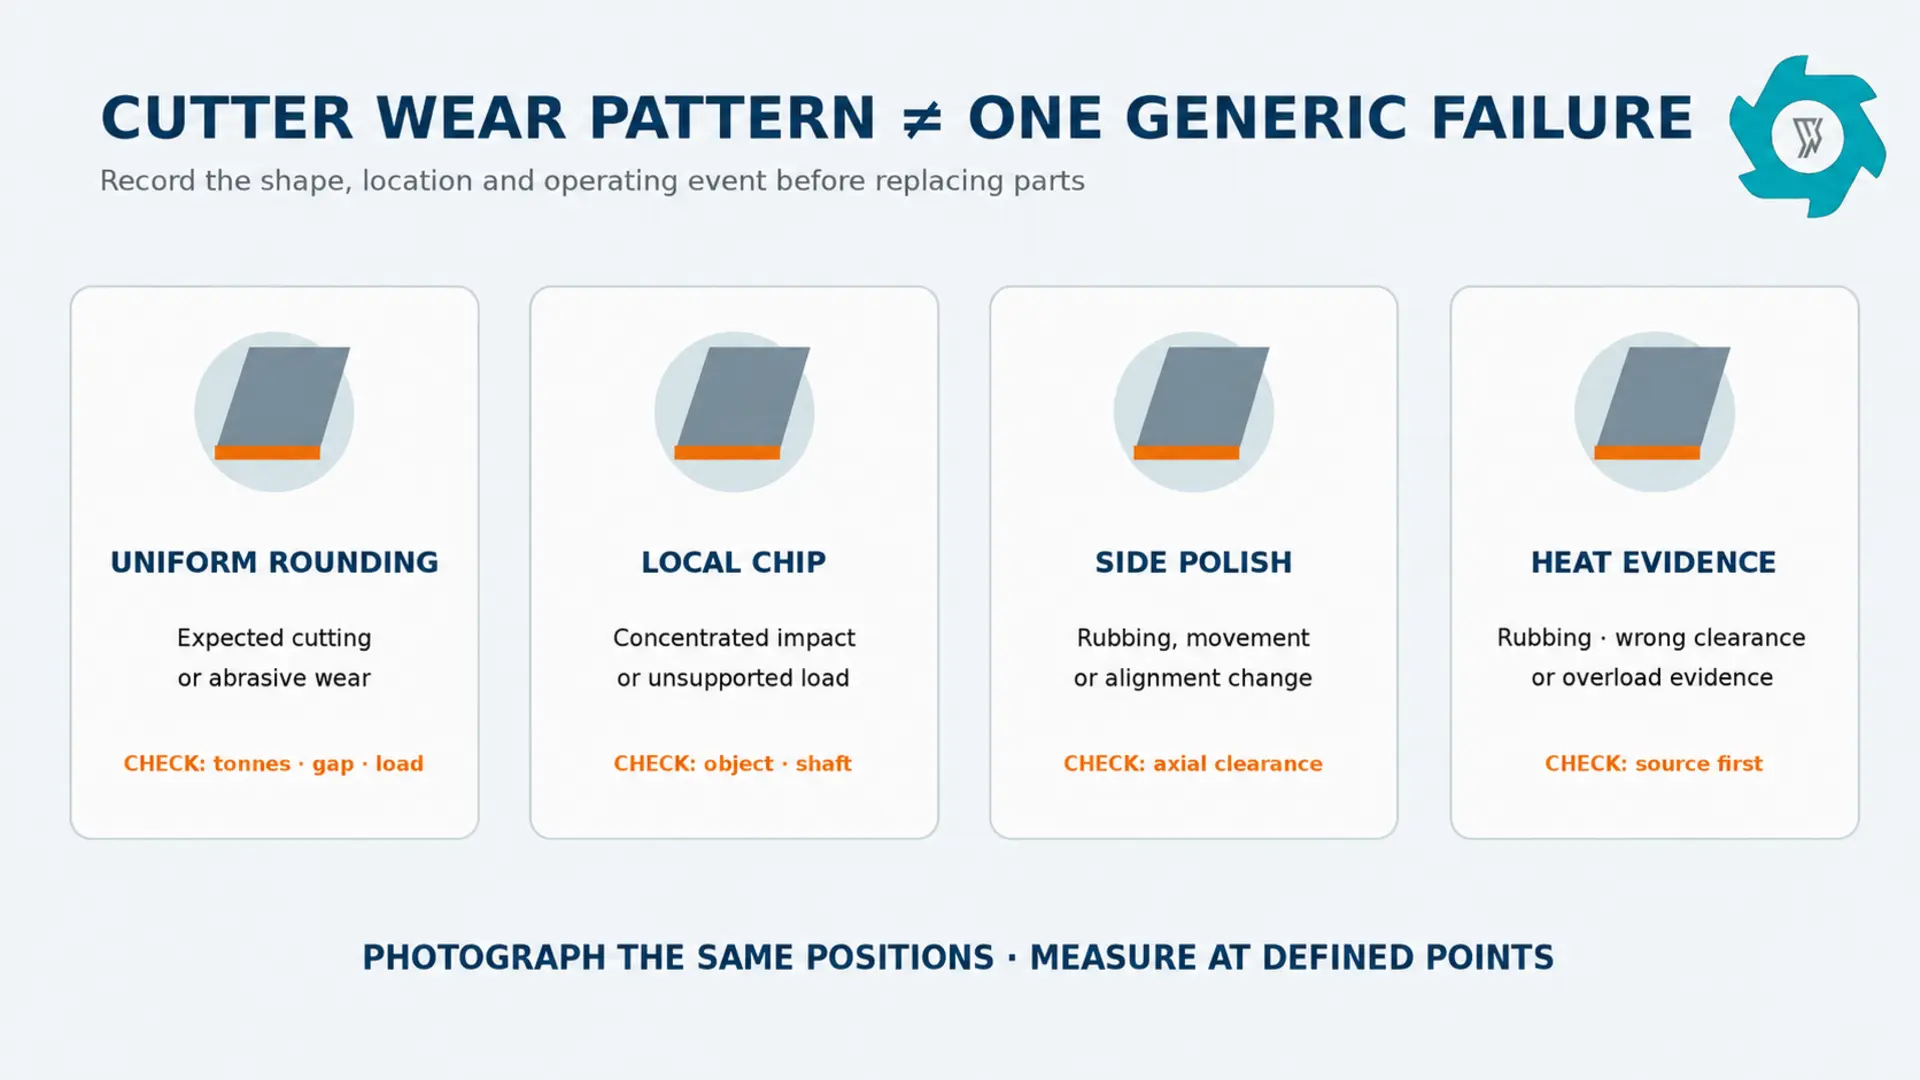
El redondeo uniforme de los bordes sugiere un desgaste acumulado por corte y abrasión. Una astilla localizada, una esquina redondeada o una punta de diente agrietada apuntan a un impacto o a una carga sin soporte. Las caras laterales pulidas pueden indicar roce o pérdida de holgura. El material acumulado alrededor de los espaciadores puede alterar la holgura axial. Una superficie azulada o descolorida por el calor debe investigarse antes de volver a poner la fresa en servicio.
Utiliza el cuchilla de trituradora de aluminio y guía de corte para la selección del material y la geometría; el mantenimiento comienza tras esa elección. Fotografía las mismas posiciones de las fresas en cada inspección, utilizando una escala y una iluminación constante. Si las fresas son reversibles, lleva un registro del tonelaje y el historial de avance de cada posición. La rotación debe restaurar un filo conocido, no ocultar piezas agrietadas ni un juego incorrecto.
Los distintos patrones de desgaste requieren comprobaciones diferentes; si se sustituye una fresa sin determinar la causa, el fallo podría repetirse.
Pruebas observadas
Tendencia probable
Compruébalo antes de reiniciar
Incluso redondeando a lo largo de los bordes de trabajo
Desgaste previsto por corte o por abrasión
Capacidad de descarga, toneladas aceptadas, tendencia de carga, volumen de producción
Una esquina astillada tras un fuerte golpe
Impacto concentrado
Elemento atrapado, cuchillas adyacentes, elementos de fijación, separadores y eje
Desgaste lateral o contacto irregular
Problemas de roce, movimiento o alineación
Holgura axial, estado del espaciador, movimiento del eje, par de apriete de montaje
Aumento de la carga y más piezas de gran tamaño
Filo romo, holgura excesiva o restricción del caudal
Perfil del borde, holgura del contracuchillo, rejilla/tamiz y flujo aguas abajo
Cambio brusco de temperatura o de vibración
Daños en los cojinetes, en la alineación, por lubricación o por impacto
Comparar los puntos de funcionamiento correspondientes; realizar la inspección según el procedimiento del fabricante original (OEM)
3. Considerar los insertos de acero como una clase de carga, y no como un contaminante que se puede aceptar o rechazar
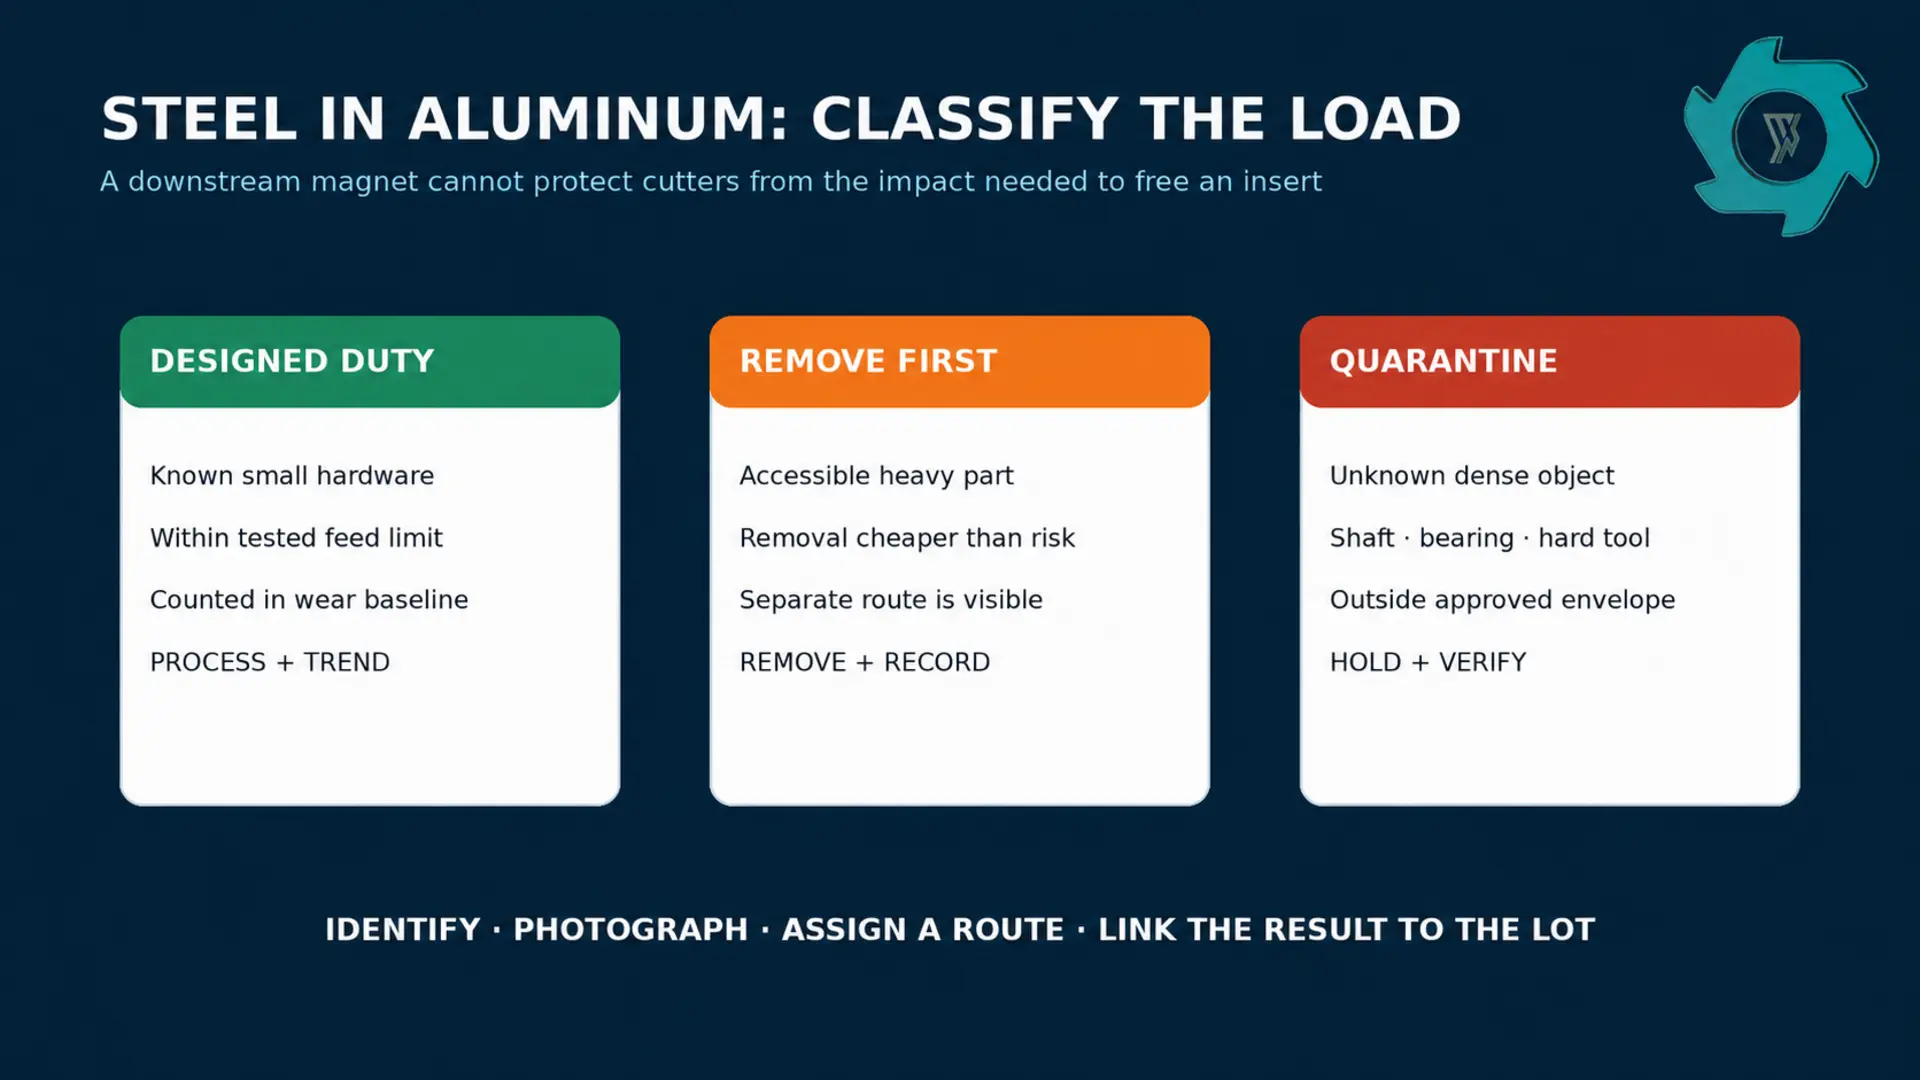
El acero presente en la chatarra de aluminio abarca desde pequeños tornillos hasta anillos de rodamientos y ejes macizos. La separación de los materiales ferrosos tras la trituración no garantiza que todos los objetos de acero puedan pasar por las cuchillas sin riesgo alguno. El imán retira el acero liberado, pero no protege la trituradora del impacto necesario para liberarlo.
Crea tres categorías de recepción. Accesorio diseñado abarca el hardware conocido incluido en la prueba realizada. Retirar antes de triturar abarca los componentes pesados a los que se puede acceder y cuya retirada supone un coste inferior al riesgo de desgaste que entrañan. Cuarentena cubre objetos densos desconocidos, conjuntos cerrados, herramientas endurecidas, ejes, muelles o componentes que superen el límite acordado. El Lista de comprobación para la preparación de chatarra de aluminio explica los controles de recepción; el registro de mantenimiento debería indicar entonces qué es lo que realmente superó el punto de retención.
La cuestión relevante no es simplemente si hay acero, sino qué tipo de acero es, cómo está fijado y si se incluyó en el derecho objeto de la investigación.
Realice un seguimiento por separado de los lotes que contienen acero. Para cada lote, anote el tipo de fijación, la frecuencia estimada, cualquier incidente de impacto, el resultado de la inspección de la fresa y la masa ferrosa recuperada. Con el tiempo, la planta podrá comparar el trabajo dedicado a la retirada con el desgaste y el tiempo de inactividad evitados.
4. Una sobrecarga es un registro de eventos, no solo un botón de reinicio
La marcha atrás controlada forma parte de muchos diseños de trituradoras de baja velocidad. Protege el sistema de transmisión y puede liberar un atascamiento temporal. Las inversiones repetidas en la misma pendiente pueden indicar que las cuchillas están desafiladas, que la capa de alimentación es inestable, que hay un inserto atascado, que el juego es incorrecto, que el material se ha enrollado, que la descarga está obstruida o que hay un obstáculo más adelante.
Clasifica los sucesos según las pruebas:
Pico de alimentación: La carga aumenta al introducir un paquete voluminoso y, a continuación, vuelve al nivel inicial una vez que mejora la dosificación.
Obstrucción persistente: Si se producen movimientos repetidos en la misma posición del rotor, el material no se liberará con normalidad.
Evento de impacto: Si el pico de carga va acompañado de un cambio brusco en el sonido o en las vibraciones, es necesario revisar la cuchilla y el sistema de transmisión.
Resistencia progresiva: La carga de referencia aumenta a lo largo de los turnos, a menudo acompañada de un empañamiento, rozamiento, atascamiento o restricción de la descarga.
Diagnóstico erróneo de la máquina: La trituradora está llena porque los equipos posteriores se han detenido o porque el material recibido no puede salir.
Si el pienso en sí presenta una gran variabilidad, aplica los controles de lote descritos en el Guía para la trituración de chatarra mixta de aluminio. No se debe compensar ampliando continuamente los límites de corriente o de par. Los valores de protección forman parte de la filosofía de control homologada de la máquina y solo deben modificarse tras una revisión técnica por parte del fabricante.
Puerta de inspección tras la sobrecarga
Tras un incidente grave, inusual o inexplicable, deténgase y aplique el procedimiento de control de energías peligrosas de la instalación. La norma de la OSHA sobre el control de energías peligrosas se aplica a las tareas de mantenimiento en las que una activación inesperada, una puesta en marcha o la liberación de energía almacenada podrían causar lesiones a los trabajadores.1 Comprueba que todo esté en condiciones seguras antes de que alguien entre o meta la mano en una zona de peligro.
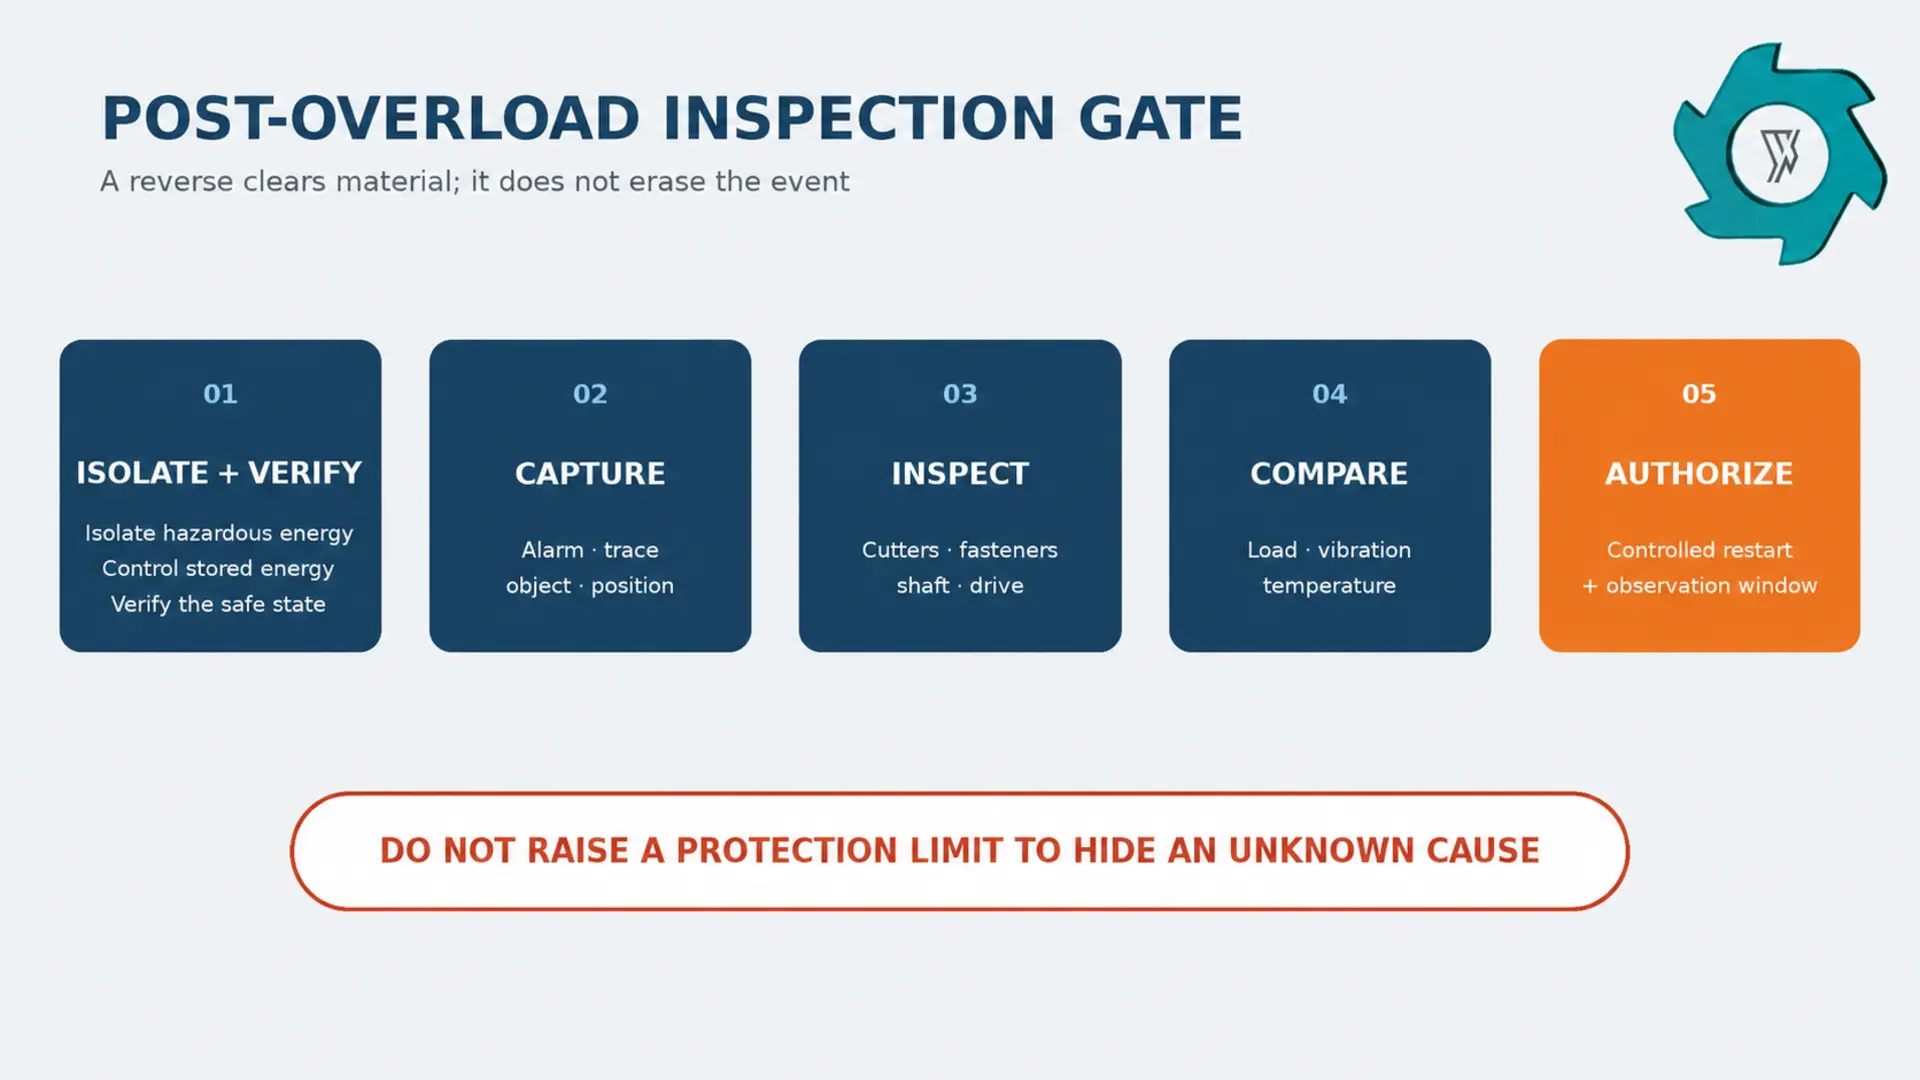
La autorización para reiniciar debe realizarse tras el aislamiento, la recopilación de pruebas, la comprobación de los componentes y la comparación con el estado de referencia anterior.
Conservar el registro de control: marca de tiempo, alarma, curva de corriente/par, recuento inverso y estado de funcionamiento.
Identifica y retén el objeto atrapado si es seguro hacerlo; fotografía su posición y las superficies dañadas.
Revisa los filos de las cuchillas, los elementos de fijación, los separadores, los ejes, las juntas y la rejilla o el tamiz.
Comprueba los cojinetes, el acoplamiento y la caja de cambios siguiendo el procedimiento indicado por el fabricante.
Compara la vibración, la temperatura, el comportamiento en vacío y la tendencia bajo carga con las condiciones equivalentes previas al incidente.
Autoriza el reinicio a una velocidad de avance controlada y define el intervalo de observación.
5. Establecer intervalos en función de la exposición y las condiciones
La revisión previa al turno permite detectar piezas sueltas, fugas, objetos extraños, obstrucciones en la descarga, acumulación anómala de residuos y defectos en las protecciones. Una revisión programada del estado incluye mediciones y fotografías. Una inspección motivada por un incidente se inicia tras un impacto, una desconexión inexplicable, un cambio brusco de temperatura, una variación en las vibraciones o un cambio repentino en la calidad del producto.
Normaliza el desgaste en función de la exposición. Indica los milímetros de pérdida de filo, los cambios en el juego, las inversiones y la mano de obra de mantenimiento por cada 100 toneladas aceptadas para cada clase de materia prima. Además, lleva un registro de las horas de funcionamiento, ya que la lubricación y los componentes giratorios siguen envejeciendo con el tiempo. Esta combinación evita que las campañas de perfil limpio enmascaren una campaña breve pero perjudicial de chatarra de fundición.
Capa
Disparador
Récord mínimo
Antes del turno
Cada turno de trabajo
Estado visual, fugas, elementos sueltos, dispositivos de protección/enclavamientos, residuos, ruidos anormales
Análisis de tendencias
Toneladas o horas especificadas
Mediciones de bordes y holguras, comprobación de los elementos de fijación, temperatura, vibraciones, estado del aceite y la grasa, fotografías
Comprobación del rendimiento
Ejecución representativa estable
Capacidad de procesamiento aceptada (t/h), perfil de carga, inversiones, material sobredimensionado/de retorno y finos según el método acordado
Inspección de eventos
Impacto, cambio brusco o cambio radical
Registro de alarmas, objeto atascado, mapa de daños, autorización de reinicio y nueva línea de referencia en caso de reparación
Los datos sobre el estado deben recopilarse en puntos de medición repetibles y en condiciones de funcionamiento comparables. Los indicadores de proceso, como el rendimiento aceptado y la demanda de potencia, tienen una finalidad diferente a la de las mediciones del estado de la máquina, como la vibración de los cojinetes.2 Compara elementos similares: utiliza la misma ubicación del sensor, la misma clase de pienso, la misma velocidad del rotor y el mismo estado de carga.
6. Utiliza cuatro métricas derivadas, no una lista de comprobación más extensa
Los registros sin procesar solo resultan útiles cuando permiten tomar una decisión. Cuatro parámetros sencillos, específicos de cada planta, revelan cambios que el mantenimiento periódico puede pasar por alto. No se trata de límites de aceptación universales; establece cada valor de referencia a partir de ciclos de funcionamiento correctos en una clase de alimentación concreta.
Métrico
Cálculo de la planta
Lo que puede indicar una tendencia a la peor
Recurrencia de la sobrecarga
Incidencias por sobrecarga o inversión automática ÷ toneladas aceptadas
Picos de alimentación, una obstrucción creciente, cuchillas desafiladas o restricción de la descarga
Mano de obra específica de mantenimiento
Horas de mantenimiento práctico ÷ toneladas aceptadas
Un pienso cuyo coste de intervención es superior a lo que permite su margen de venta
Exposición de la inserción de acero
Número de insertos pesados definidos ÷ toneladas de entrada, o masa de los insertos ÷ toneladas de entrada; mantener sin cambios la base seleccionada para cada clase de alimentación
Un cambio en las especificaciones de recepción que la recuperación total de metales ferrosos por sí sola ocultaría
Rendimiento de producción aceptada
Producto de aluminio aceptado ÷ materia prima pesada
Más devoluciones, multas, material retenido o diferencias inexplicables; investiga antes de culpar a los cortadores
Utiliza un periodo móvil lo suficientemente amplio como para incluir varios lotes representativos. Una sola colada problemática puede distorsionar los datos de un turno; un promedio mensual puede ocultar ese suceso. Mantener tanto el registro del suceso como una tendencia móvil de la clase de alimentación permite determinar si el problema fue excepcional o si se está convirtiendo en algo habitual.
Ejemplo: Supongamos que una línea de referencia con perfil limpio registra 3 inversiones automáticas en 60 toneladas aceptadas, es decir, 0,05 inversiones/t. Un periodo comparable posterior registra 14 en 70 toneladas aceptadas, es decir, 0,20 inversiones/t. Este aumento de cuatro veces constituye un motivo para realizar una inspección, incluso si todas las inversiones se resuelven automáticamente. Esto no prueba que las fresas estén desgastadas; aún así, hay que comprobar la alimentación, los insertos y la descarga.
Distinguir entre el coste por desgaste y el coste por pérdida de producción
Una cortadora de bajo coste puede resultar cara si requiere paradas frecuentes. En cada campaña de mantenimiento, anota los costes de piezas, mano de obra, consumibles, elevación o subcontratistas, así como la producción aceptada perdida durante la parada. Mantén separadas las paradas planificadas de las no planificadas.
Coste de mantenimiento por tonelada aceptada = (piezas + mano de obra de mantenimiento + consumibles + coste atribuido a las paradas) ÷ toneladas aceptadas desde el último servicio equivalente.
Utilice el resultado como referencia comparativa dentro de la misma planta y del mismo ámbito contable. No debe presentarse como un punto de referencia universal en materia de costes. Si una clase de alimentación que contiene acero presenta una cifra mucho más elevada, la decisión comercial podría consistir en revisar el precio del material, eliminar los insertos, cambiar la ruta o renegociar las especificaciones de recepción.
7. Establecer una norma de decisión antes de la próxima inspección
Evolución y tendencia: el desgaste es uniforme, los elementos de fijación y las holguras se mantienen dentro de los límites aprobados, no se observan indicios de grietas y la carga, las inversiones de sentido y la producción se mantienen dentro de los límites de buen funcionamiento de la planta.
Plan de intervención: Dos o más indicadores de estado o rendimiento están evolucionando de forma desfavorable, pero no hay indicios que justifiquen un aislamiento inmediato. Programar la rotación, la corrección de deficiencias, la limpieza o la sustitución de componentes durante una pausa de producción definida.
Retener para inspección técnica: se observa algún indicio de grieta, falta de material, herrajes sueltos o desplazados, un impacto inexplicable, una vibración o un cambio de temperatura brusco, una obstrucción persistente o una anomalía en el sistema de protección.
La decisión debe basarse en los límites de desgaste establecidos por el fabricante y en los procedimientos de seguridad de la planta. Una regla de tendencia no autoriza el funcionamiento más allá de un límite establecido por el fabricante original, y una curva de corriente aparentemente normal no anula los daños visibles.
Un registro de mantenimiento que permita analizar las causas fundamentales
Grupo de registros
Campos obligatorios
Por qué es importante
Identidad del feed
N.º de lote, grado/forma, origen, masa de entrada, partida recurrente de mayor volumen, clase de adjunto
Evita que se calcule la media de las paradas y las entradas de datos por separado
Estado de funcionamiento
Hora de inicio/parada, tiempo de funcionamiento, salida aceptada, revisión de los ajustes, disponibilidad en la fase posterior
Distingue entre la resistencia de la máquina y la falta de producto en la línea o un atasco
Pruebas del suceso
Marca de tiempo, código de alarma, pico/traza, posición del rotor, sonido, objeto retenido y fotos
Conserva las pruebas antes de que la limpieza o la reparación alteren el lugar de los hechos
Resultado de la inspección
Posiciones de las fresas designadas, medidas, estado de los elementos de fijación, observaciones sobre cojinetes y transmisión
Permite comparar la siguiente inspección
Disposición
Continuar, intervención planificada o suspensión por motivos técnicos; responsable de la aprobación y plazo de observación
Cierra el proceso en lugar de dejar una nota de avería pendiente
Asigna nombres fijos a las ubicaciones de las cuchillas y a los puntos de medición. La indicación “cuchilla izquierda dañada” resulta ambigua una vez que el rotor ha dado una vuelta o se ha movido un juego de cuchillas. Un mapa de posiciones, la orientación de las fotografías y las piezas de desgaste con número de serie o trazabilidad por lote agilizan considerablemente el análisis de averías.
8. Planificar las piezas de repuesto en función del riesgo de paradas
Una lista de piezas de recambio debe indicar, para cada artículo, el plazo de entrega y las consecuencias de su falta. Es necesario revisar los juegos de cuchillas, los contracuchillas, los elementos de fijación, los espaciadores, las juntas, los rodamientos, las rejillas o tamices, los elementos de acoplamiento y los sensores críticos. Algunas piezas son consumibles; otras constituyen un seguro frente a paradas prolongadas. Almacena las cuchillas de forma que sus filos y superficies de referencia no puedan dañarse, identifica los juegos a juego y conserva los certificados de los materiales y las instrucciones de apriete.
Solicite información sobre el acceso para el mantenimiento, los puntos de elevación, los métodos seguros de manipulación de las fresas, las herramientas necesarias, los valores de par, los límites de desgaste, las especificaciones de lubricación, la lógica de las alarmas y los repuestos recomendados para la puesta en marcha antes del envío. La prueba de fábrica también debe incluir una alimentación representativa con acero dentro del límite acordado. Registre los cambios de sentido e inspeccione las fresas tras la prueba.
El estado de la producción sigue figurando en el registro de mantenimiento. Un aumento del sobredimensionamiento, una alteración de la forma de las partículas o un incremento de las partículas finas pueden indicar un cambio en el comportamiento de corte, pero el resultado debe interpretarse utilizando el Compromisos entre el tamaño de salida de la trituradora de aluminio y su rendimiento. Un grado de filtración más fino no es necesariamente mejor, y un mayor nivel de recirculación puede, por sí mismo, aumentar el desgaste.
Datos mínimos para el traspaso del mantenimiento
Ejemplos de envolventes de alimentación homologadas y fijaciones de acero
Configuración de protección y quién puede autorizar los cambios
Puntos de inspección, límites de desgaste, método de rotación y sustitución de las cuchillas
Tabla de lubricación y productos homologados
Registros de referencia de carga, temperatura y vibraciones
Números de referencia de piezas de recambio, plazos de entrega y requisitos de almacenamiento
Puntos de LOTO/aislamiento y controles de energía almacenada
Formulario de inspección posterior al evento y de reinicio controlado
Convertir los datos de mantenimiento en unas especificaciones de compra
El mejor plan de mantenimiento comienza antes incluso de encargar la máquina. Envía al representante fotos de la alimentación, ejemplos de insertos de acero, la pieza más grande que se produce de forma recurrente, el rendimiento requerido y aceptado, el patrón de turnos y la disposición de las operaciones posteriores. Pide al proveedor que especifique qué cubre la garantía de la fresa, qué contaminantes quedan excluidos, cómo funciona la protección contra sobrecargas y qué pruebas de inspección controlan la rotación o la sustitución.
¿Necesitas una revisión de mantenimiento de una trituradora de aluminio?
Envíe fotografías representativas de la alimentación, ejemplos de insertos de acero, registros de desgaste, historial de sobrecargas y rendimiento previsto. YUXI puede analizar sus condiciones de funcionamiento y definir una prueba representativa, un plan de inspección y un traspaso de mantenimiento adaptados a las condiciones reales de trabajo.
Preguntas frecuentes
¿Con qué frecuencia se debe revisar una trituradora de aluminio?
Realiza una comprobación rápida antes del turno y una inspección más exhaustiva a intervalos determinados en función de las toneladas procesadas, el tipo de materia prima y el historial de incidencias. Restablece el valor de referencia tras un cambio de cuchilla, una reparación importante o un cambio de materia prima, en lugar de basarte en un intervalo calendario fijo.
¿Se admiten inserciones de acero en la chatarra de aluminio?
Únicamente dentro de los límites de la máquina y del contrato. Los accesorios pequeños y conocidos pueden formar parte del uso previsto, mientras que los ejes, los cojinetes, las herramientas templadas y el acero denso de composición desconocida pueden generar cargas de impacto concentradas, por lo que deben retirarse o aislarse.
¿La inversión automática resuelve los problemas de sobrecarga?
No. La marcha atrás puede solucionar un pico de par temporal, pero las inversiones repetidas constituyen un indicio de avería. Comprueba los picos de avance, la presencia de acero atascado, el estado de la fresa, el juego, las obstrucciones en la descarga y los atascos posteriores antes de aumentar los límites de disparo.
¿Qué hay que comprobar tras una sobrecarga grave?
Tras el aislamiento, controle o contenga la energía almacenada y compruebe que las medidas de aislamiento energético sean eficaces. A continuación, inspeccione el elemento atrapado, los filos de corte y los elementos de fijación, los espaciadores, los ejes, las juntas, la rejilla o crujía, los cojinetes, el acoplamiento y la caja de cambios. Registre el incidente y compare el comportamiento de las vibraciones, la temperatura y la carga del motor con los valores de referencia previos al incidente.
¿Hay que cambiar las cuchillas tras un número determinado de horas?
Las horas por sí solas son un indicador poco fiable, ya que una hora de extrusión limpia no equivale a una hora de residuos de fundición sucios. Hay que tener en cuenta el estado de los bordes, la holgura, la tendencia de la corriente o el par, las inversiones de marcha, el rendimiento aceptado, la calidad del producto y las toneladas procesadas por clase de alimentación.
David se especializa en equipos industriales de trituración y reciclaje, lo que incluye la evaluación de materiales, la selección de trituradoras, la configuración de procesos y la planificación de líneas de reciclaje.
Hable con nuestro Experto en trituradoras
Póngase en contacto con nuestro agradable equipo hoy mismo para obtener una estimación del precio de una trituradora.

 Spanish


 Entrega rápida
 Fiable
 Certificado
 Con experiencia