


 Entrega rápida
 Confiável
 Certificado
 Com experiênciaEntrega rápidaConfiávelCertificadoCom experiência
No final de uma cortadora, uma tira estreita de papel pode continuar se movendo durante a maior parte de um turno. A poucos metros de distância, a mesma fábrica pode ter um rolo jumbo danificado sobre um palete, esperando que alguém cuide dele. Ambos são considerados resíduos de papel. No entanto, quando colocados na mesma trituradora, eles se comportam de maneira totalmente diferente.
Essa diferença define todo o trabalho. Este guia acompanha as sobras de papel e os rolos rejeitados desde a área de conversão até o ponto em que a preparação da fibra seca pode começar. Ele aborda o manuseio dos rolos, a coleta das sobras, os tubos centrais, as juntas com fita adesiva e os testes que indicam se uma linha proposta funcionará. Para o processo a jusante, consulte o Linha de reciclagem de celulose de papel usado. Aqui, o problema geralmente começa antes do primeiro cortador.
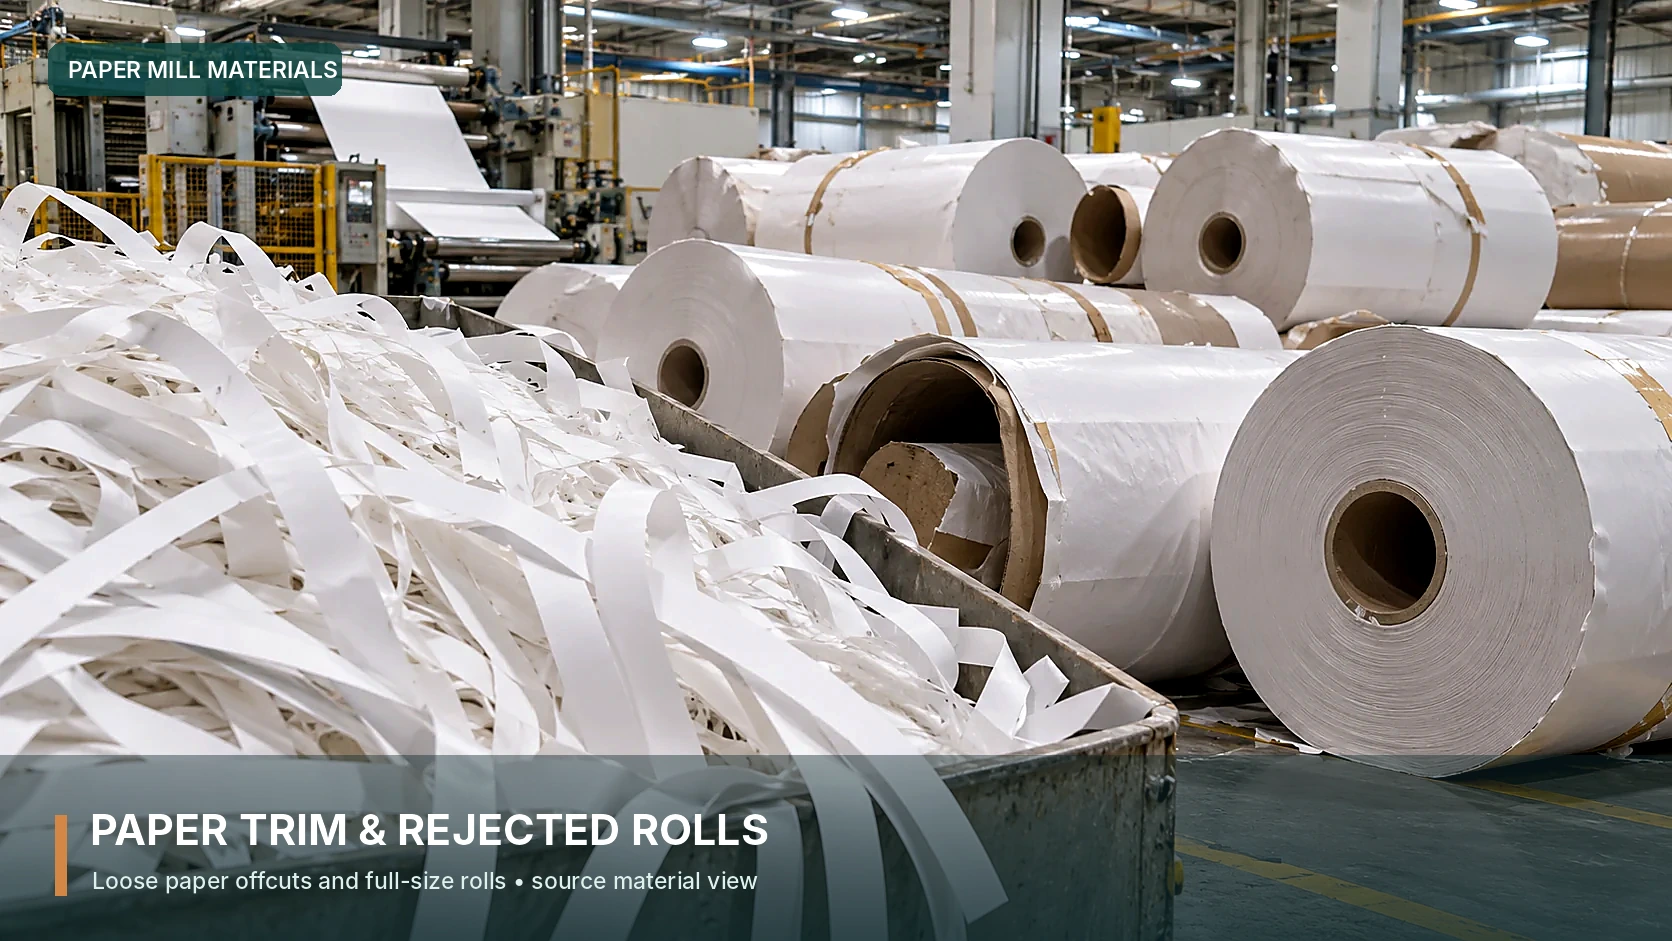
Um conversor raramente produz uma pilha organizada de sobras idênticas. Podem haver fitas longas de corte por cortadora, recortes soltos de guilhotina, esqueletos de corte por matriz, folhas rejeitadas e bobinas inteiras. O relatório de resíduos pode classificar todos esses itens como “sobras de papel”. Essa classificação é adequada para fins contábeis. No entanto, é um ponto de partida inadequado para a seleção de equipamentos, pois a máquina precisa lidar com o formato de cada carga, e não apenas com seu teor de fibra.
Fitas contínuas pode ficar preso em torno de um eixo ou em uma borda fixa. Estacas soltas são leves até que uma caixa inteira caia de uma vez na tremonha. Rolos rejeitados concentrar muito peso em um único objeto que pode girar, escorregar ou não entrar nos cortadores. Tubos de papel introduzem placas densas coladas e, às vezes, tampões de extremidade em um curso d’água que, de outra forma, poderia estar bastante limpo. Cada tipo requer sua própria regra de recebimento.
Comece com um esboço dos resíduos que saem de cada máquina de produção. Indique para onde eles vão, como são coletados e como é a hora de maior movimento. A tonelagem anual ajuda na análise de viabilidade, mas não indica se uma tira longa está enrolada em uma entrada ou se um rolo rejeitado está bloqueando-a. Um único rolo problemático pode interromper uma linha de corte que funcionou ininterruptamente durante toda a manhã.
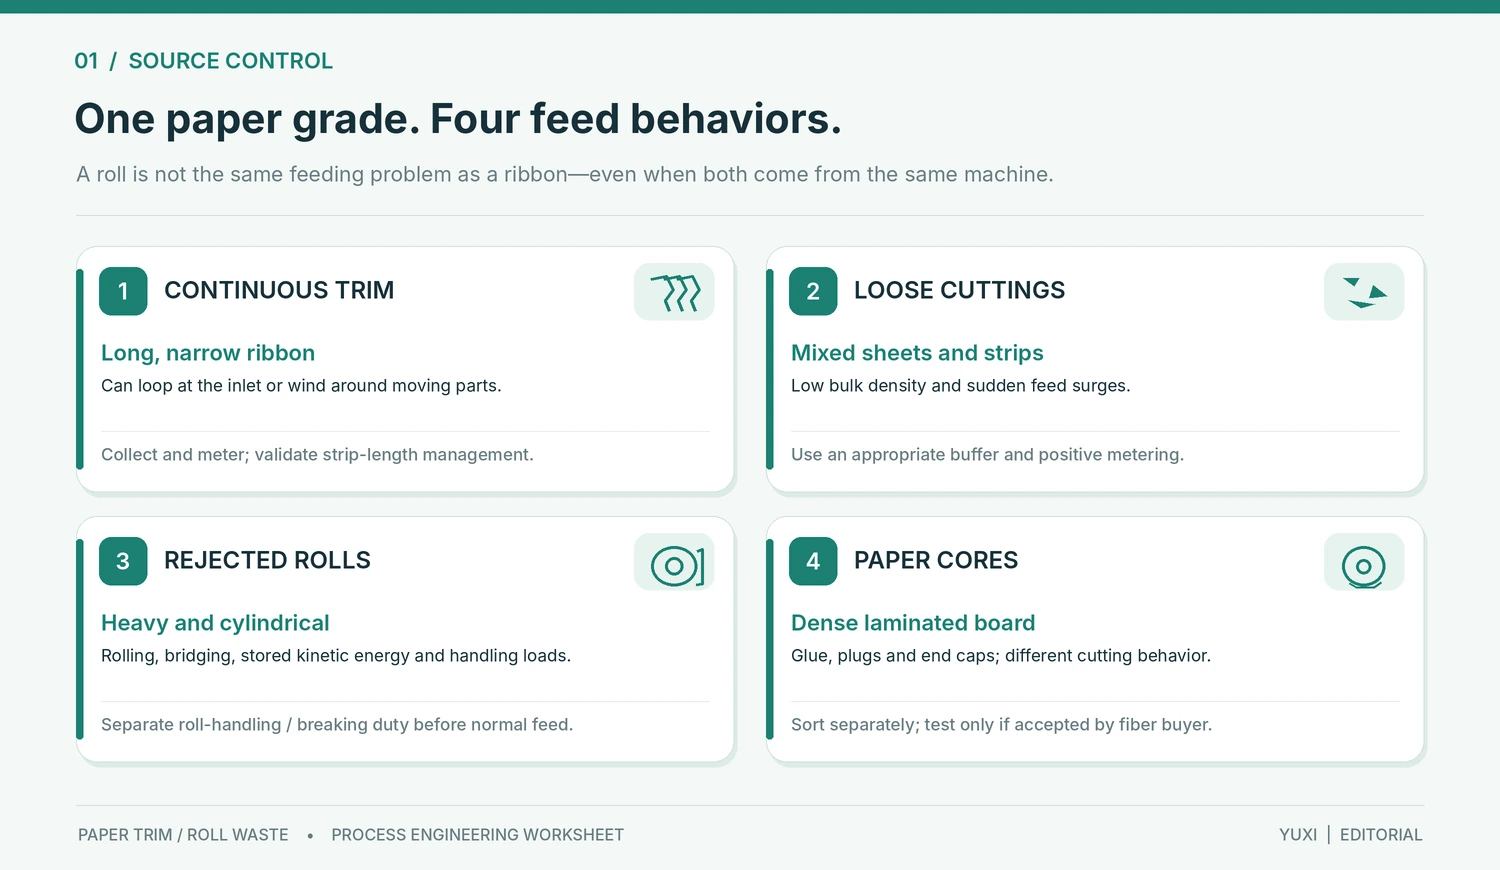
| Fluxo de resíduos | Provável gargalo | O que verificar antes da seleção |
|---|---|---|
| Fita de acabamento contínua e estreita | Comprimento, formação de laços, desequilíbrio de sucção, baixa massa por unidade de volume | Largura de corte, método de coleta, local de corte, comportamento na inicialização/desligamento |
| Folhas ou recortes esporádicos | Formação de pontes, camadas fofas, alimentação excessiva repentina | Folha maior, geometria do alimentador, volume de buffer disponível |
| Rolo fora das especificações ou danificado | Diâmetro, massa, rotação do rolo, perda de aderência | Diâmetro externo do rolo, largura, diâmetro interno do núcleo, massa, enrolamento, método de fixação |
| Núcleos rejeitados e pontas de rolo | Placa compacta, adesivo, buchas ou acessórios metálicos | Composição do núcleo e regra separada de aceitação/rejeição |
Um rolo com aparência limpa não é necessariamente um bom material de alimentação para fibra de celulose seca. Papel antiaderente, tipos com resistência à umidade, papelão revestido e papel laminado com filme podem todos sair de uma máquina de conversão sem parecerem sujos. Seu comportamento muda quando a folha é rasgada. Alguns se abrem facilmente; outros contêm revestimentos, adesivos ou outros materiais que o comprador de fibras pode não desejar. O tipo de papel é tão importante quanto a ausência de contaminação visível.
O registro de recebimento deve indicar o nome do papel que estava sendo convertido. “Papel branco” é uma descrição muito vaga. Papel para impressão não tratado, papelão para embalagens dobráveis, papel para etiquetas e revestimento antiaderente de silicone exigem decisões diferentes. Anote a faixa de gramatura e qualquer revestimento, impressão, cola ou película. No caso de um material desconhecido, guarde uma amostra e identifique a origem antes de adicioná-lo ao fluxo normal de alimentação. Misturar vários tipos de papel primeiro e investigar uma amostra de fibra de baixa qualidade posteriormente é uma maneira frustrante de conduzir um teste.
O Especificações do papel ReMA atribuir nomes úteis aos tipos de papel reciclado, incluindo “Hard White Shavings”, “Coated Soft White Shavings”, “Mixed Flyleaf Shavings” e “Fiber Cores”. Essas distinções são úteis na hora de comprar ou classificar o material. Elas não são classificações de desempenho das máquinas. O nome de uma classificação comercial não indica se um rolo será alimentado com segurança ou se suas fibras abertas mecanicamente passarão no teste do cliente.
Faça uma pergunta ao transformador logo no início: as sobras são do mesmo papel que os rolos rejeitados? Uma cortadora pode trocar de substrato várias vezes ao dia. As sobras brancas não tratadas de um pedido podem acabar ao lado de rejeitos revestidos com adesivo do pedido seguinte. Se forem misturadas antes da amostragem, você perde a chance de descobrir qual material causou o problema. Caixas separadas e etiquetas simples de lote costumam ser mais úteis nessa fase do que uma especificação mais elaborada da máquina.
Use o maior rolo que a fábrica normalmente rejeita como ponto de partida para a discussão sobre o manuseio. Como ele sai do chão de fábrica: com empilhadeira, guindaste ou outro dispositivo de elevação? Onde ele pode ser depositado sem rolar? O operador consegue remover a embalagem e inspecionar as extremidades a partir de uma área de trabalho protegida? Trace o trajeto até a zona de corte, incluindo curvas, espaços livres e o espaço necessário para retirar com segurança uma carga encravada. Um desenho que mostre apenas a entrada do triturador deixa de abordar metade do problema.
O tamanho do rolo geralmente determina quais métodos de preparação merecem ser testados. O desenrolamento fornece folhas ou tiras ao alimentador a jusante, em vez de um cilindro pesado, mas é necessário que alguém opere a estação de desenrolamento. Um cortador ou divisor de bobinas projetado especificamente para essa finalidade pode dividir bobinas grandes em seções; isso implica em manuseio de carga, proteção e mais uma etapa de transferência. A trituração direta é uma possibilidade apenas quando o alimentador proposto for capaz de segurar e engatar a bobina propriamente dita. Nenhuma dessas opções é superior por padrão. A escolha certa depende da frequência com que as bobinas são rejeitadas e do volume de manuseio que a fábrica pode suportar.
Uma potência nominal alta do motor diz pouco sobre o primeiro contato com um rolo apertado. O carretel pode girar no compartimento enquanto as lâminas mal o tocam. Uma ponta solta pode ficar presa antes que o corpo principal se encaixe. Peça para que o diâmetro do rolo, a largura da face, a massa bruta, as dimensões do núcleo e a condição do enrolamento sejam anotados na ficha de teste. A triturador de dois eixos é uma das principais opções de abertura para o material adequado. A máquina ainda precisa comprovar que a alimentação é segura com os bobinas reais do comprador, e não apenas com uma amostra convenientemente pequena.
Ao cortar um rolo, muitas vezes fica claro por que o “resíduo totalmente de papel” precisa ser analisado com mais atenção. A parte externa pode ser de papel limpo, enquanto o centro é um tubo de papelão espesso e colado. Alguns tubos também possuem tampões de plástico ou metal. Mesmo que uma cortadora tolere o papelão, sua cor e o teor de adesivo podem alterar a composição da fibra. Para um cliente que espera um produto final branco e limpo, isso é uma questão de qualidade do produto antes mesmo de se tornar um problema de manutenção.
Defina o percurso do núcleo no papel antes de se definir o preço do equipamento. Ele pode sair junto com o rolo durante o desenrolamento, ser retirado após uma etapa de corte do rolo ou seguir para uma linha de processamento separada. Se for excluído, anote quem o remove e onde. Uma cotação que pressupõe silenciosamente a remoção manual do núcleo pode parecer mais barata do que outra que inclua a estação de manuseio necessária. A diferença tende a surgir somente quando as máquinas chegam.
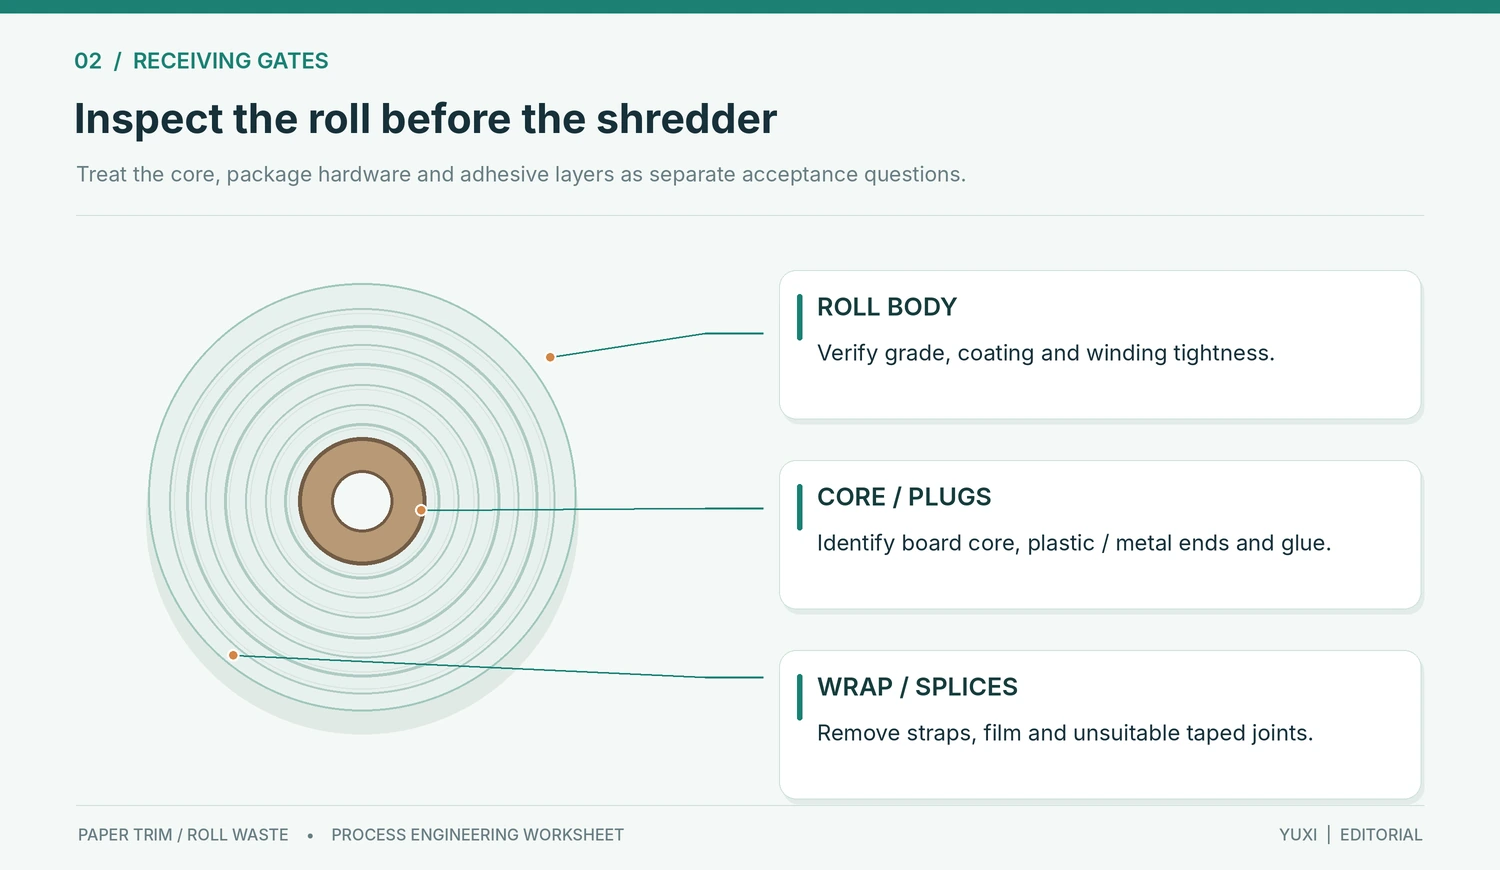
É fácil não perceber a fita de emenda durante um teste com papel limpo. No entanto, um rolo rejeitado pode conter várias emendas, cada uma feita com uma fita ou adesivo diferente. Alguns fragmentos podem permanecer na fibra; a fita com revestimento de filme também pode se acumular nos pontos em que o material faz curvas ou é transferido. Um ímã não a removerá. Mantenha emendas típicas em pelo menos um lote de teste e verifique a fibra resultante. Se a especificação do comprador não permitir essas emendas, o processo precisa incluir uma etapa de remoção ou uma regra para excluir esses rolos.
Filmes retráteis, cintas, peças de palete, etiquetas e protetores de canto devem ser colocados em uma estação de desembalagem, longe da entrada do cortador. Essa estação precisa de espaço para o manuseio seguro e de um local para depositar as embalagens removidas. Tratar a desembalagem como uma tarefa informal ao lado de uma máquina em funcionamento gera tanto um problema de qualidade na alimentação quanto um risco que poderia ser evitado.
As sobras que saem diretamente de uma cortadora geralmente já estão em movimento dentro de um sistema de extração. Esse é um bom motivo para inspecionar o equipamento de coleta existente antes de adicionar um triturador. Fitas contínuas exigem um manuseio diferente do de fardos ou pilhas de sucata solta. Sistemas projetados especificamente para esse fim podem triturar ou transportar as sobras antes mesmo que elas cheguem a um compartimento. Para contextualizar, sistemas de corte para a indústria de transformação de papel descrever a coleta de ar proveniente de cortadoras, laminadoras e rebobinadoras. Esses equipamentos de coleta, por si só, não produzem fibra de celulose acabada.
Se a fábrica dispuser de um extrator de resíduos confiável, mantenha essa vantagem. Encontre um ponto controlado onde o papel coletado possa sair do fluxo de ar e entrar em um reservatório ou dispositivo de dosagem. Substituir uma rota de extração que funciona por sacos e despejo manual geralmente aumenta o manuseio e a poeira. Isso também pode transformar uma fonte constante de resíduos em uma série de cargas repentinas. A conexão entre a coleta e a redução de tamanho merece um desenho próprio.
Verifique o sistema de corte durante uma troca normal de produção, não apenas em velocidade constante. As verificações principais são bastante práticas: a coleta no corte regular mais largo, o que acontece quando uma linha de cortadora para, onde o papel é separado do ar de transporte e se a caçamba receptora consegue descarregar sem formar pontes. Fique atento ao retorno de material para a área de trabalho ou à fuga de poeira nos pontos de transferência. Uma nota informando “transporte por ar incluído” não responde a nenhuma dessas perguntas.
As tiras ensacadas e as sobras soltas precisam de um ponto de entrada diferente. Um acumulador com descarga controlada pode equilibrar as cargas irregulares provenientes dos silos, desde que as tiras possam ser alimentadas sem ficarem enroladas. Quando o tamanho das partículas na descarga é importante, um triturador de eixo único vale a pena avaliar. Teste o empurrador de alimentação, o comportamento da peneira e o manuseio de tiras longas em conjunto. A especificação da peneira, por si só, não indicará se os resíduos leves conseguem chegar às lâminas de corte de maneira consistente.
O período mais difícil costuma ser a transição entre os pedidos. Uma cortadora pode operar com tiras laterais estreitas e previsíveis, parar para uma troca de fita e, em seguida, produzir resíduos muito mais largos durante a configuração. A massa que entra no sistema de coleta muda, mesmo que a velocidade da máquina permaneça a mesma. Um reservatório só ajuda se tiver espaço para esse pico momentâneo e uma maneira confiável de esvaziar-se depois. Os rolos rejeitados devem seguir uma rota planejada, e não ser simplesmente jogados na tremonha de aparas sempre que a produção tiver um rolo com defeito.
Pergunte aos operadores o que acontece durante uma quebra de tela, na inicialização e quando um compartimento de resíduos cheio é trocado. Esses eventos de curta duração raramente aparecem nos dados de capacidade dos catálogos, mas explicam muitas interrupções na alimentação. Anote o evento, a quantidade de refugo gerada e como o sistema se recupera. Esse registro fornece ao fornecedor algo concreto para servir de base no projeto.
As duas linhas precisam atingir uma condição de alimentação semelhante e controlada antes de compartilharem os equipamentos a jusante. Fitas longas podem precisar ser coletadas e cortadas. Os rolos podem precisar ser desembalados, ter seus tubos centrais manuseados e ser desdobrados. Somente então faz sentido discutir um estágio comum de redução primária e um desfibrador. Um picador de sobras, um quebrador de bobinas e um fibrizador funcionam bem na teoria, mas resolvem três problemas diferentes.
Desenhe separadamente o trajeto a partir da cortadora e da área de armazenamento de bobinas. Mostre o separador de sobras e seu ponto de descarga. No lado das bobinas, mostre a inspeção, a retirada da embalagem, o dispositivo de elevação, o tratamento do tubo central e a transferência das seções preparadas. Marque o primeiro ponto em que ambos os fluxos poderiam compartilhar um buffer. A partir daí, identifique a redução primária, o controle de contaminantes, qualquer abertura secundária das fibras e a transferência em ambiente fechado. Este é um desenho de trabalho; ele ainda precisa de um layout do local e de um teste antes de se tornar um projeto de disposição da máquina.
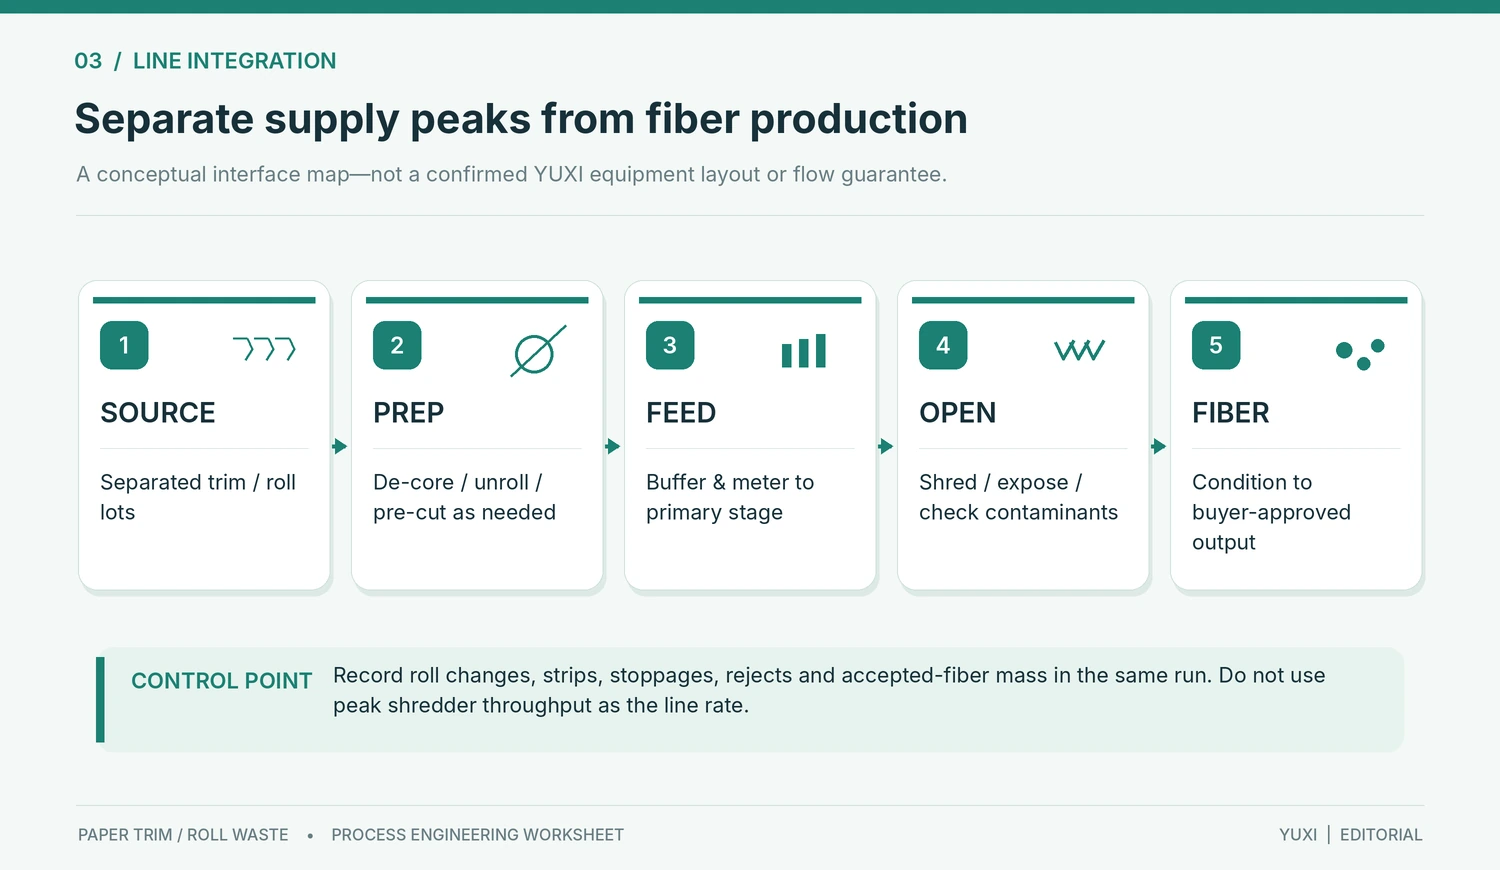
Assim que o papel sai da redução primária, a próxima etapa é uma transferência suave para o desfibrador. A separação Guia de transferência do triturador para o fibrizador abrange as condições de descarga, o armazenamento tampão, o posicionamento dos ímãs e o equilíbrio da alimentação. Para o corte e os rolos, concentre-se primeiro na questão a montante: cada fonte consegue chegar a esse ponto de transferência sem tiras longas, pedaços de rolo acima do tamanho padrão ou picos abruptos na alimentação?
Uma linha compartilhada nem sempre é a melhor solução comercial. Resíduos limpos e de um único tipo já podem ter um comprador que valoriza sua consistência. Os rolos rejeitados podem conter substratos, tubos, embalagens e fitas de emenda misturados. Combinar esses materiais pode diminuir o valor do fluxo mais limpo, mesmo quando o triturador estiver funcionando bem. Coloque as especificações de vendas ou de uso final ao lado do desenho do processo. Isso pode justificar manter os materiais separados.
Dois fornecedores podem indicar o mesmo valor de toneladas por hora em uma cotação e, mesmo assim, estar oferecendo projetos bem diferentes. Um preço abrange o corte de folhas já preparadas. O outro precisa começar com bobinas embaladas, levá-las por uma estação de carregamento e produzir fibra que seja aprovada pelo comprador. Antes de comparar os números, defina claramente a responsabilidade do fornecedor. A tarifa cotada começa na entrada do triturador ou no momento em que o operador retira uma bobina rejeitada?
Para bobinas, cronometre toda a sequência: recebimento, desembalagem, manuseio do tubo central, posicionamento da bobina, acionamento dos cortadores, liberação da descarga e preparação para a próxima carga. Para aparas, observe se o extrator, o separador e o acumulador acompanham o ritmo das máquinas de conversão. Registre vários valores de massa separadamente: resíduos brutos recebidos, material alimentado ao cortador, material que sai da redução primária e fibra aceita no final. Um único número não pode representar todos os limites.
O valor da fibra aceita é o que mais importa quando a receita depende das especificações do cliente. Embalagens, pedaços centrais, classes inadequadas e finos coletados podem reduzir a quantidade disponível para venda. A água representa outra fonte de confusão; uma tonelada pesada com um determinado nível de umidade não corresponde à mesma quantidade de material seco com outro nível. Mantenha a base de umidade e as categorias de rejeição ao lado de cada solicitação de remuneração. Uma breve amostra de papel selecionado manualmente é um material de demonstração útil, mas é um substituto inadequado para uma produção cronometrada.
Especifique três situações operacionais em vez de uma única taxa horária ideal: um período normal em que se realiza apenas o corte de acabamento, um período misto e um período que inclua o rolo de maior diâmetro rejeitado regularmente. Indique com que frequência cada situação ocorre. Se o rolo grande aparecer uma vez por semana, uma estação de preparação separada pode ser uma boa solução. Se os rolos rejeitados se acumularem a cada turno, o manuseio extra se torna um custo diário. A frequência influencia a resposta tanto quanto o diâmetro do rolo.
O layout precisa ser adequado para as pessoas e os equipamentos de elevação, e não apenas servir para encaixar as máquinas em uma planta baixa. Verifique se um empilhador pode fazer curvas com o carretel no tamanho máximo, se as proteções deixam espaço para acesso e onde um núcleo extraído ou um enrolamento rejeitado será colocado. Uma tremonha pode ter largura suficiente para o rolo, mas ser impossível de carregar a partir do corredor disponível. Uma planta de elevação com dimensões e um desenho de acesso para manutenção permitirão identificar isso antes da instalação.
As sobras limpas e sem impressão constituem um material de partida útil, pois sua origem costuma ser mais fácil de rastrear. Isso, porém, não indica ao comprador de fibras o que esperar. Uma folha brilhante ainda pode conter enchimento ou ter sofrido um tratamento de superfície. Uma vez aberta, uma mistura de tipos de papel pode variar em cor, nível de poeira, volume e quantidade de folhas intactas restantes. Defina os critérios de aceitação com base na aplicação pretendida e mantenha amostras de referência; a aparência por si só é muito subjetiva.
Apresente a fibra de teste ao usuário final. Peça que ele inspecione os fragmentos de folha remanescentes, fitas ou filmes, pedaços que não sejam de papel, partículas finas, umidade e como o material se comporta no próximo processo. A abertura mecânica a seco não é desentintamento nem polpação úmida. Chamar o produto final de “polpa” pode ocultar essa distinção e levar a uma discussão equivocada sobre os equipamentos. Além disso, isso não torna os resíduos revestidos misturados adequados para isolamento ou qualquer outro uso final sem testes específicos para a aplicação.
Caso seja necessária uma abertura secundária, o Guia sobre máquinas de fibrização de papel aborda essa etapa e seus testes. No caso de resíduos de bobina, primeiro inspecione o que está sendo enviado para ela. Verifique se há placas centrais, restos de fita de emenda e lotes revestidos misturados aos resíduos limpos. Se a fibra mudar sempre que a ordem de conversão for alterada, a mistura na fonte pode ser a causa. O ajuste do fiberizador não consegue remover a contaminação que deveria ter sido separada em etapas anteriores.
Um teste baseado apenas em um rolo branco impecável diz muito pouco sobre a produção diária. Inclua as variações de gramatura, as bordas impressas e as emendas comuns com fita adesiva que a fábrica realmente produz. Identifique cada lote de alimentação. Em seguida, guarde amostras de fibra de mais de um ponto da tiragem. Se a amostra limpa for aprovada, mas a mistura normal não for, essa é uma informação útil sobre a especificação da matéria-prima, e não simplesmente um teste de máquina com resultado insatisfatório.
Antes do FAT, chegue a um acordo sobre as condições de alimentação no portão do fornecedor. Os rolos estão intactos ou já foram cortados em seções? Alguém removeu os tubos centrais? O material de corte contínuo chegará diretamente de um separador ou em sacos? Defina por escrito a duração da operação, o método de amostragem, as interrupções permitidas e a regra de aceitação da produção. Caso contrário, um vídeo de cinco minutos sem interrupções pode parecer um teste aprovado para uma das partes e um teste incompleto para a outra.
Escolha o material de teste da produção normal, incluindo suas partes mais complicadas. Para muitas fábricas, isso significa recortes contínuos, bobinas rejeitadas com seus núcleos e emendas normais, e uma mistura difícil, mas que ocorre regularmente. Se uma máquina separada realizar a divisão das bobinas, deixe esse limite bem claro. Um triturador que funciona bem com seções pré-cortadas já provou que é capaz de processar essas seções; o teste não comprovou que a máquina adquirida possa aceitar bobinas jumbo intactas.
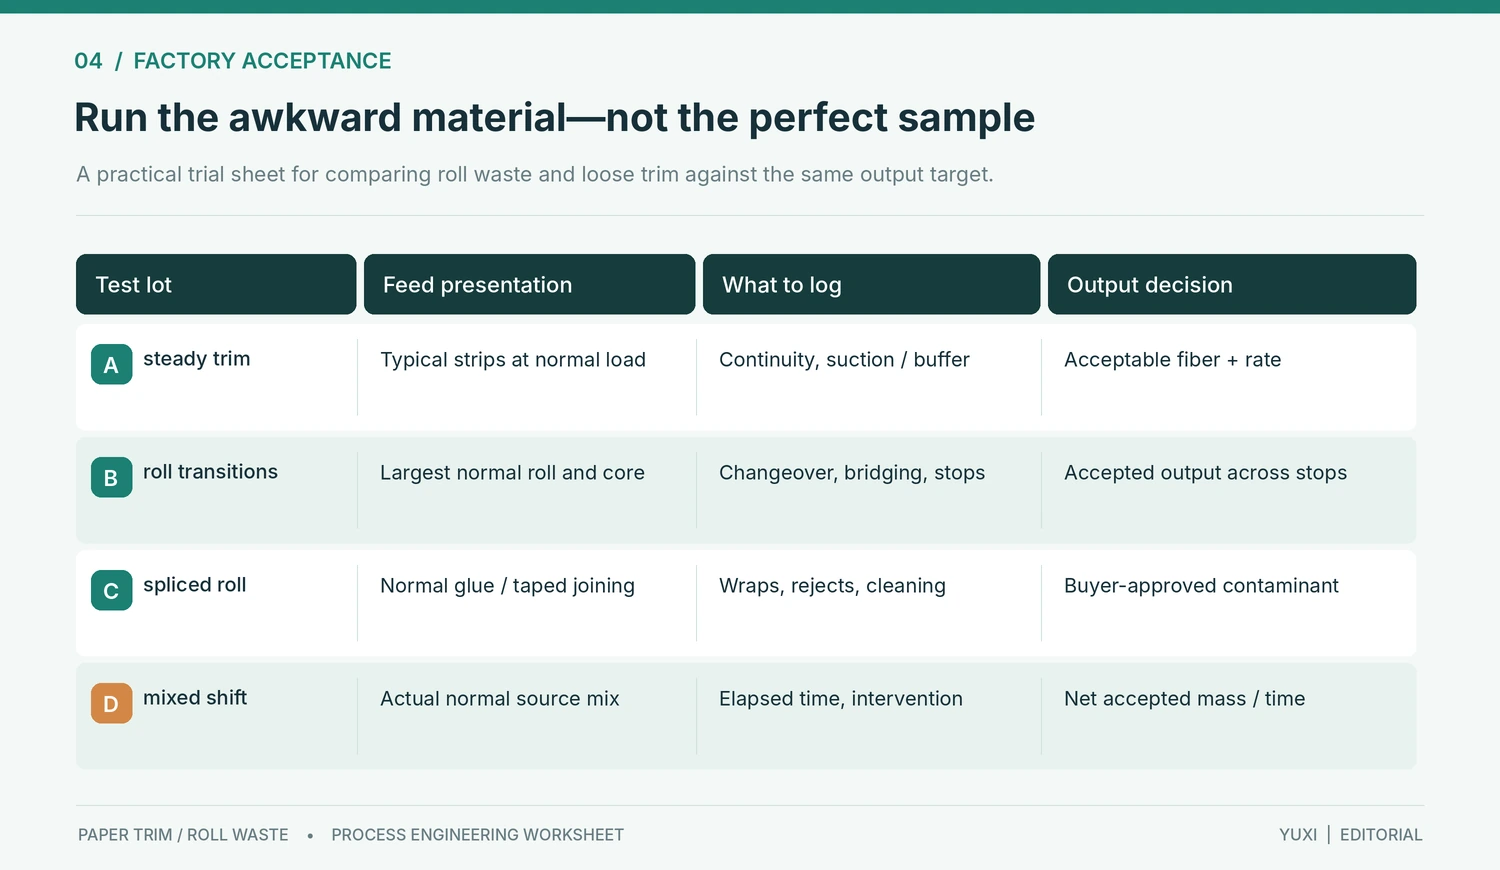
Mantenha o registro de testes simples o suficiente para que alguém realmente o utilize. Anote quando o alimentador começa e termina, cada parada para carregamento ou troca, contagem de ciclos reversos, rejeição de material e tempo perdido aguardando equipamentos a jusante. Registre qualquer intervenção e o motivo pelo qual foi necessária, com a máquina isolada com segurança sempre que for necessário acessá-la. Distinga o tempo de funcionamento da cortadora do tempo total do teste. Ambos são importantes, mas respondem a perguntas diferentes.
Pese a matéria-prima, a produção comercializável e os rejeitados, sempre que a configuração do teste permitir. Verifique a quantidade de material que ainda permanece dentro das máquinas quando a operação é interrompida. Se o sistema de extração de poeira remover material fino, decida com antecedência como contabilizá-lo. Esses detalhes podem explicar uma discrepância no balanço de massa que, de outra forma, poderia ser confundida com um problema de recuperação. É preferível apresentar um conjunto claro de pesos do que relatar uma porcentagem de recuperação sem definir limites específicos.
Colete amostras do produto no início, no meio e perto do final da operação. Identifique a amostra com o lote de alimentação, a condição operacional e a hora. Teste a qualidade com a mesma configuração utilizada para declarar a produtividade. Uma operação rápida que deixa pedaços grosseiros e uma operação lenta que produz fibra mais limpa são dois pontos de operação distintos, e não prova de uma garantia combinada. Se ambos forem modos possíveis, a cotação deve indicar isso.
Quando algo der errado, identifique a etapa com falha antes de alterar a lista de máquinas. Um rolo girando acima dos cortadores indica um problema de fixação ou restrição. Resíduos enrolados em um eixo indicam um problema no controle de tiras. A presença de adesivo em fibras que, de resto, estão bem abertas aponta para um problema na classificação da alimentação ou no manuseio das emendas. Baixa produção com fibras limpas pode ser causada por um buffer vazio ou por tempo perdido nas trocas. Cada observação leva você a uma parte diferente do layout.
Registre a condição de alimentação aprovada no registro de aceitação. Se um teste for aprovado com seções de rolo abaixo de uma medida acordada, registre essa medida e como as seções foram preparadas. A fábrica pode, posteriormente, receber rolos mais largos ou mais densos. Sem um limite registrado por escrito, um teste antigo pode ser usado para justificar uma nova função que ele nunca abrangeu.
Uma solicitação de cotação (RFQ) útil começa pelo próprio resíduo. Envie um vídeo curto mostrando os resíduos gerados durante a produção normal e o maior rolo rejeitado durante o manuseio. Fotografe as extremidades do núcleo, a fita de emenda, o invólucro e o espaço de carregamento disponível. Inclua as dimensões e a frequência de rejeição dos rolos. Forneça a todos os licitantes a mesma descrição do material; caso contrário, as diferenças nos preços cotados podem simplesmente refletir premissas diferentes sobre o trabalho de preparação.
Peça aos licitantes que especifiquem as exclusões ao lado das funções relevantes. Um licitante pode incluir uma estação de desenrolamento ou de corte de bobinas; outro pode presumir que todas as bobinas cheguem pré-cortadas. Um pode incluir a separação do ar de transporte de resíduos; outro pode cotar apenas o triturador. Compare os equipamentos, mão de obra, controles e escopo de gerenciamento de poeira ausentes antes de comparar os totais. Uma máquina barata pode se tornar uma linha de produção cara se as interfaces forem deixadas de fora.
Algumas sobras de produção já contam com um bom canal de reciclagem. Sobras limpas e bem separadas podem ser vendidas ou devolvidas como papel recuperado para uma fábrica de papel. A fibração a seco altera a forma desse material e acrescenta uma etapa operacional. Verifique o preço e as especificações do canal de escoamento existente antes de investir em um processo que possa reduzir seu valor. Mais equipamentos não significam, automaticamente, maior recuperação.
Papéis altamente laminados, materiais de etiqueta com alto teor de adesivo e tipos de papel com revestimento de silicone merecem uma análise separada. Para alguns, a melhor opção é a recuperação ou separação especializada, em vez da abertura geral de fibras a seco. Rolos úmidos, papéis com revestimento denso e camadas plásticas desconhecidas também apresentam dificuldades que um cortador maior não resolve. Separe esses lotes até que um teste representativo demonstre tanto um processamento estável quanto um produto aceitável.
O produto final pretendido também pode descartar essa opção. Se o cliente deseja material desentintado para a fabricação de papel, a trituração a seco e a abertura das fibras não substituem a polpação úmida, a peneiração e a desentintagem. É preciso definir esse requisito antes de discutir os eixos do triturador ou a potência do motor. Trata-se de uma distinção básica, mas ignorá-la altera todo o projeto.
No caso de bobinas de aparas e rejeitadas, a melhor pergunta inicial é simples: o que chega ao primeiro cortador em um turno normal? Uma vez que o método de coleta, a preparação das bobinas e os limites de alimentação estejam claros, o teste com a fibra pode indicar se a produção terá um comprador. Essa sequência é menos empolgante do que um número de rendimento em destaque, mas dá ao projeto uma chance muito maior de funcionar conforme previsto.
Somente se a máquina específica, o sistema de alimentação e o método de manuseio seguro tiverem sido qualificados para o diâmetro, a largura, o peso, o núcleo e as condições de enrolamento daquele rolo. Alguns projetos exigem o desenrolamento ou a quebra do rolo por meio de um procedimento especialmente projetado antes da trituração normal. Não se deve inferir a capacidade de processamento direto de rolos a partir de uma especificação genérica de trituradora de papel.
Não por padrão. Os núcleos podem conter painéis colados de alta densidade e acessórios de extremidade de plástico ou metal, e podem alterar a composição da fibra a jusante. Especifique a remoção do núcleo ou o processamento separado, a menos que o cliente destinatário aceite o material resultante e que testes representativos confirmem sua adequação.
Não. Um sistema de extração de aparas coleta e transfere os resíduos da transformação. O material separado ainda pode necessitar de alimentação controlada, redução primária de tamanho, tratamento de contaminantes e abertura mecânica secundária para atingir a condição de fibra seca exigida.
Alguns tipos de papel podem ser abertos mecanicamente, mas o revestimento, o enchimento, a tinta, o adesivo, a laminação e os requisitos do usuário destinatário determinam se a fibra resultante é utilizável. Mantenha os tipos diferentes separados e teste o material normal; não presuma que todos os rolos de papel sejam intercambiáveis.
Registre tanto o tempo produtivo quanto o tempo decorrido, incluindo trocas de bobinas, preparação, atolamentos e outras intervenções. Relate a massa de fibra aceita durante o período de teste acordado, bem como a massa recebida. Um pico breve na taxa de trituração não reflete a taxa sustentada de toda a linha.
Utilize cortes contínuos representativos, bobinas rejeitadas em condições normais — incluindo núcleos e emendas previstos — e material de produção difícil, porém regular. Identifique os lotes de alimentação, mantenha várias amostras de produção, registre rejeições e interrupções e confirme a qualidade da fibra nas mesmas condições operacionais utilizadas para a taxa de produção cotada.
Envie as dimensões reais do rolo, fotos do núcleo e da emenda, a largura de corte e o padrão de fluxo, o tipo de papel, as condições desejadas para a fibra aceita e o layout da oficina. A YUXI poderá avaliar se são necessárias a coleta separada, a preparação do rolo e a alimentação controlada antes da fibração a seco.
Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.
Entre em contato conosco