Fabricante de trituradoras industriales y sistemas de reciclaje - YUXI

 Spanish


 Spanish

 Entrega rápida
 Fiable
 Certificado
 Con experienciaSpanishSpanishEntrega rápidaFiableCertificadoCon experiencia
Al final de una cortadora, una tira estrecha de papel puede seguir moviéndose durante la mayor parte de un turno. A pocos metros de distancia, en la misma fábrica puede haber un rollo gigante dañado apoyado sobre un palé, a la espera de que alguien se ocupe de él. Ambos se consideran residuos de papel. Sin embargo, si se introducen en una trituradora, su comportamiento es totalmente diferente.
Esa diferencia determina todo el proceso. Esta guía describe el recorrido de los recortes de papel y los rollos rechazados desde la planta de transformación hasta el punto en el que puede comenzar la preparación de la fibra seca. Aborda la manipulación de los rollos, la recogida de recortes, los núcleos, las uniones con cinta adhesiva y las pruebas que permiten determinar si una línea propuesta funcionará. Para el proceso posterior, consulta la línea de reciclaje de celulosa de papel usado. Aquí, los problemas suelen empezar antes de llegar a la primera cortadora.
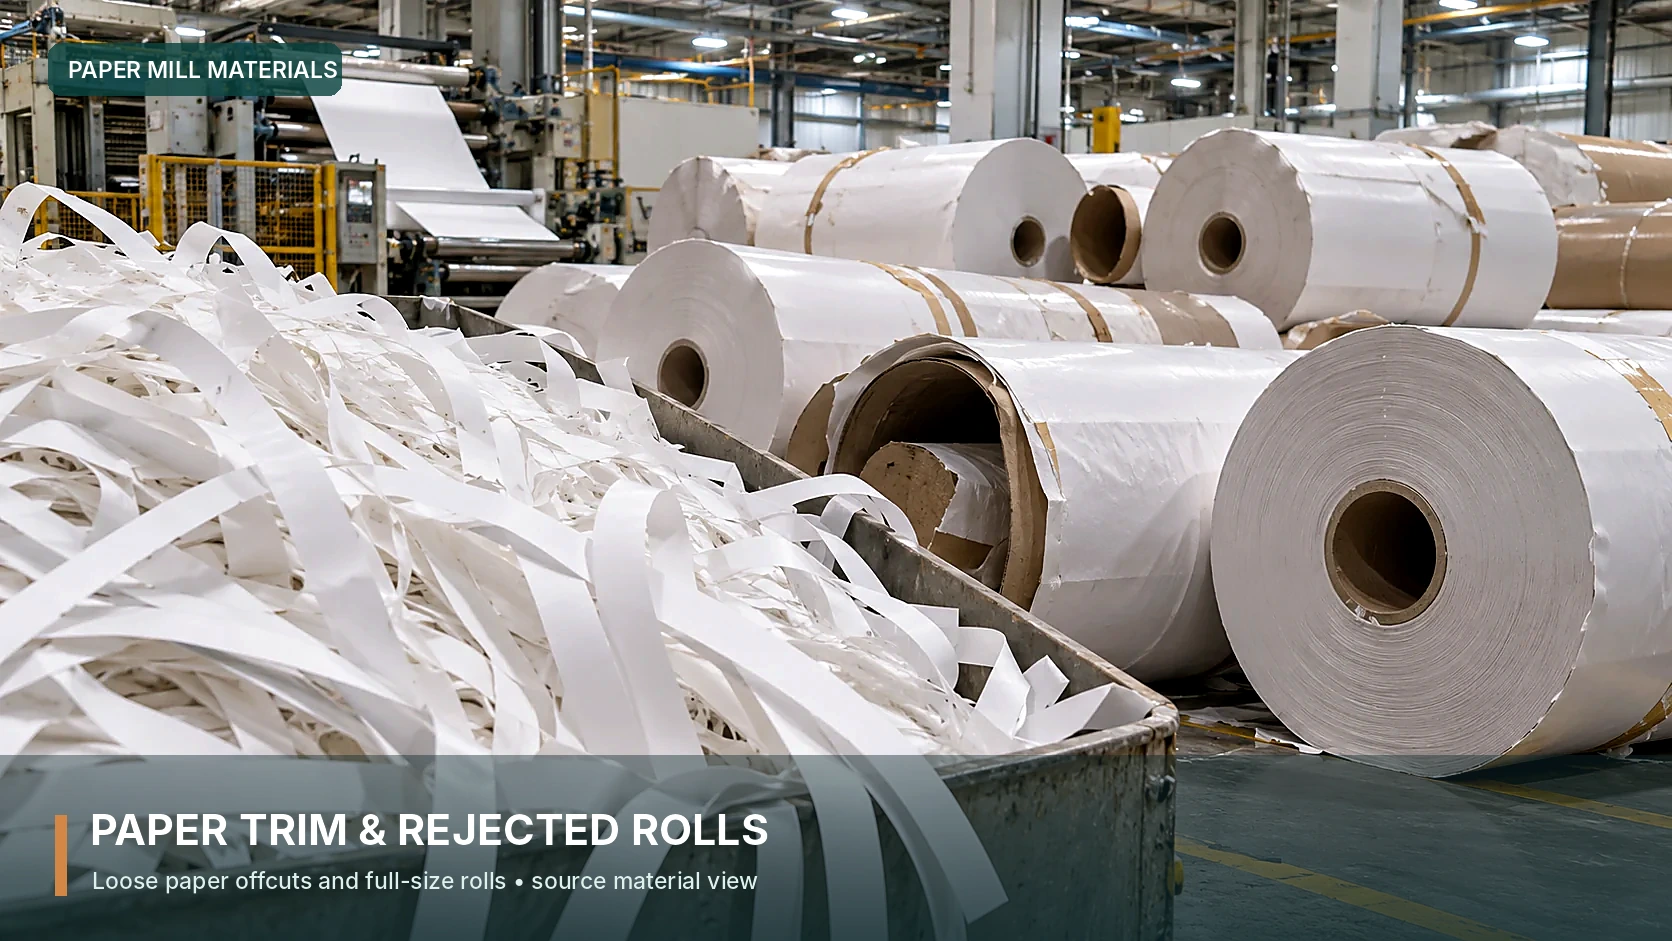
Es raro que una máquina de conversión genere una pila ordenada de restos idénticos. Puede haber cintas largas de corte longitudinal, recortes sueltos de guillotina, esqueletos troquelados, hojas rechazadas y bobinas enteras. El informe de residuos puede agruparlos a todos bajo la categoría de “restos de papel”. Esa etiqueta está bien para la contabilidad. Sin embargo, es un mal punto de partida para la selección de equipos, ya que la máquina tiene que adaptarse a la forma de cada carga, no solo a su contenido en fibra.
Cintas continuas puede enredarse alrededor de un eje o engancharse en un borde fijo. Esquejes sueltos son ligeras hasta que se vacía de golpe todo un contenedor en la tolva. Rollos rechazados concentrar mucho peso en un objeto que pueda girar, resbalar o negarse a entrar en las cuchillas. Mandos de papel introducen tableros encolados de gran densidad y, en ocasiones, tapones de extremo, en un río que, de otro modo, podría estar bastante limpio. Cada tipo requiere su propia normativa de recepción.
Empieza por hacer un esquema de los residuos que salen de cada máquina de producción. Marca adónde van, cómo se recogen y cómo es la hora de mayor actividad. El tonelaje anual ayuda a justificar el proyecto, pero no te dirá si una tira larga se enreda en una entrada o si una bobina rechazada la bloquea. Una sola bobina problemática puede interrumpir una línea de recorte que ha funcionado sin interrupciones toda la mañana.
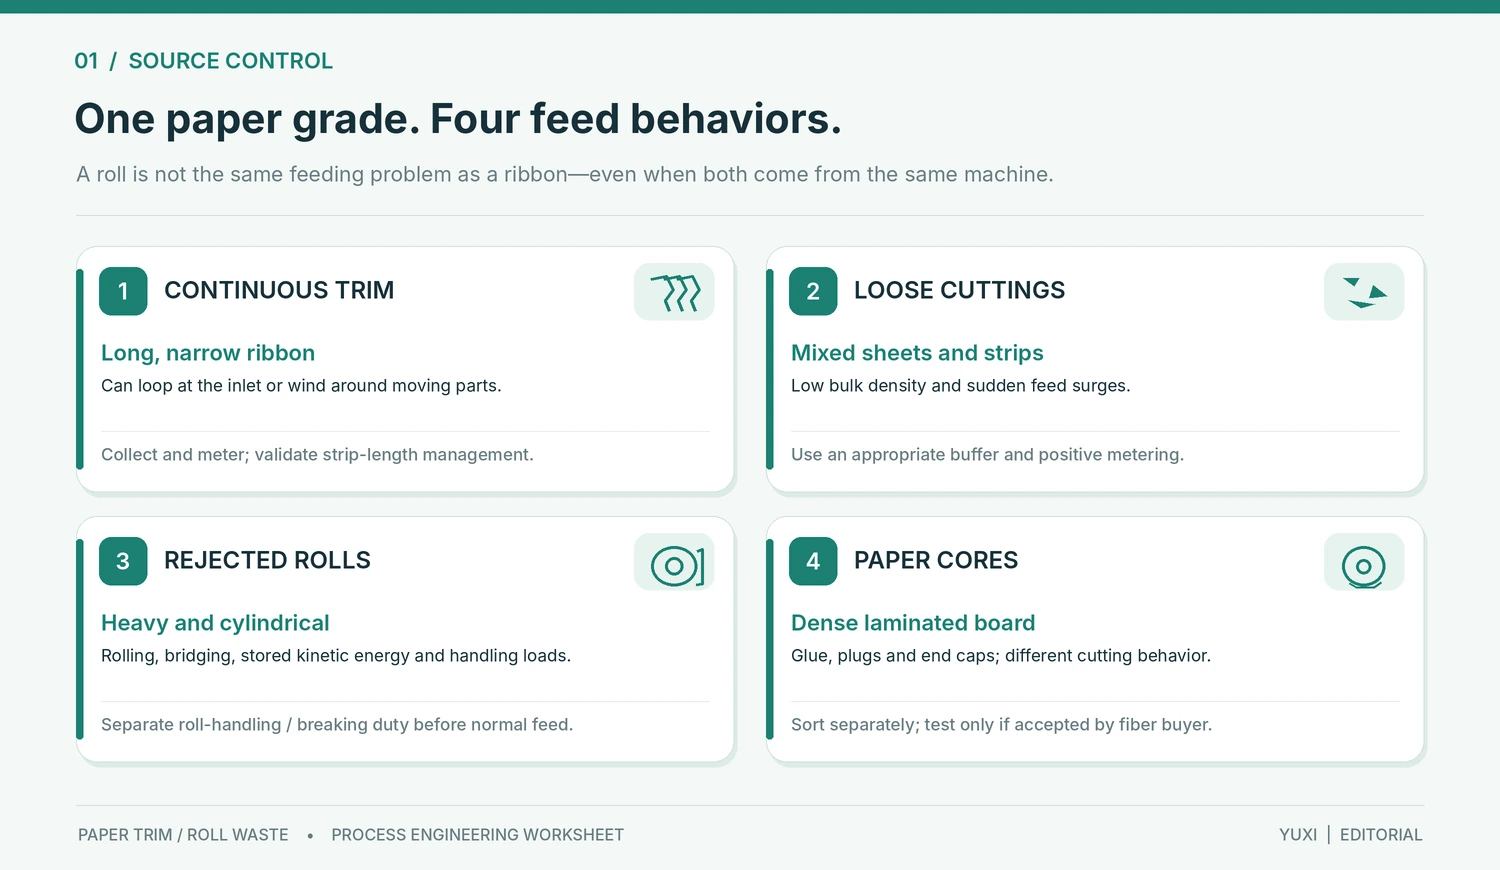
| Flujo de residuos | Posible cuello de botella | Qué hay que comprobar antes de la selección |
|---|---|---|
| Moldura continua estrecha para bordes | Longitud, formación de bucles, desequilibrio de succión, baja masa por unidad de volumen | Ancho de corte, método de recogida, ubicación de corte, comportamiento al arrancar y apagar |
| Hojas sueltas o recortes | Formación de puentes, acumulaciones esponjosas, sobrealimentación repentina | Hoja más grande, geometría del alimentador, volumen de reserva disponible |
| Rollo que no cumple las especificaciones o está dañado | Diámetro, masa, rotación del rodillo, pérdida de adherencia | Diámetro exterior del rollo, anchura, diámetro interior del núcleo, masa, envoltura, método de sujeción |
| Núcleos y extremos de bobina rechazados | Tablero compacto, adhesivo, tacos o herrajes metálicos | Composición del núcleo y regla independiente de aceptación o rechazo |
Un rollo de aspecto limpio no tiene por qué ser un buen material de alimentación para la fibra de celulosa seca. El papel antiadherente, los grados resistentes a la humedad, el cartón estucado y el material laminado con película pueden salir de una máquina de transformación sin parecer sucios. Su comportamiento cambia cuando se desgarra la hoja. Algunas se abren con facilidad; otras contienen recubrimientos, adhesivos u otros materiales que el comprador de fibra podría no desear. El tipo de papel es tan importante como la ausencia de contaminación visible.
El registro de recepción debe indicar el tipo de papel que se estaba transformando. La expresión “papel blanco” es demasiado imprecisa. El papel de impresión sin tratar, el cartón plegable, el papel para etiquetas y el papel de soporte con recubrimiento de silicona requieren decisiones diferentes. Anote el rango de gramaje y cualquier recubrimiento, impresión, cola o película. En el caso de un material desconocido, conserve una muestra e identifique su origen antes de añadirlo a la alimentación habitual. Mezclar primero varios grados y analizar después una muestra de fibra de mala calidad es una forma frustrante de llevar a cabo una prueba.
En Especificaciones del papel ReMA Asignar nombres útiles a los tipos de papel reciclado, como «virutas blancas duras», «virutas blancas blandas estucadas», «virutas mixtas de guarda» y «núcleos de fibra». Estas distinciones resultan útiles a la hora de comprar o clasificar el material. No se trata de índices de rendimiento de las máquinas. El nombre de un tipo comercial no permite saber si un rollo se alimentará de forma segura ni si su fibra, separada mecánicamente, superará la prueba del cliente.
Hazle una pregunta al transformador desde el principio: ¿los recortes proceden del mismo papel que los rollos rechazados? Una cortadora puede cambiar de sustrato varias veces al día. Los recortes blancos sin tratar de un pedido pueden acabar junto a los rechazos recubiertos de adhesivo del siguiente. Si se mezclan antes del muestreo, se pierde la oportunidad de averiguar qué material causó el problema. En esta fase, suele ser más útil disponer de contenedores separados y etiquetas sencillas de lote que contar con una especificación más detallada de la máquina.
Utiliza el rollo más grande que la planta suele rechazar como punto de partida para el análisis de la manipulación. ¿Cómo sale de la planta: con una carretilla de pinzas, un polipasto u otro dispositivo de elevación? ¿Dónde se puede depositar sin que ruede? ¿Puede el operario retirar el embalaje e inspeccionar los extremos desde una zona de trabajo protegida? Traza el recorrido hasta la zona de corte, incluyendo giros, espacios libres y el espacio necesario para retirar con seguridad una carga atascada. Un esquema que solo muestre la entrada de la trituradora omite la mitad del problema.
El tamaño del rollo suele determinar qué métodos de preparación merece la pena probar. El desenrollado proporciona al alimentador posterior hojas o tiras en lugar de un cilindro pesado, pero alguien debe encargarse de la estación de desenrollado. Una cortadora o una cortadora de bobinas diseñada específicamente para este fin puede dividir las bobinas grandes en secciones; esto implica operaciones de elevación, protección y otra transferencia. La trituración directa solo es una opción cuando el sistema de alimentación previsto puede sujetar y accionar la bobina en sí. Ninguno de estos métodos es el mejor por defecto. La elección correcta depende de la frecuencia con la que se rechazan las bobinas y del volumen de manipulación que la fábrica pueda asumir.
Una potencia nominal elevada del motor no dice gran cosa sobre el primer contacto con un rollo apretado. El carrete puede girar en la tolva mientras que las cuchillas apenas lo tocan. Una cola suelta puede engancharse antes de que el cuerpo principal entre en contacto. Pide que se anoten en la hoja de prueba el diámetro del rollo, la anchura de la cara, la masa bruta, las dimensiones del núcleo y el estado del bobinado. A trituradora de doble eje Es una de las opciones principales para la apertura de material adecuado. La máquina aún tiene que demostrar que la alimentación es segura con las bobinas reales del comprador, en lugar de con una muestra convenientemente pequeña.
Al cortar un rollo, a menudo se descubre por qué hay que examinar más detenidamente los “residuos totalmente de papel”. La parte exterior puede ser material limpio, mientras que el centro es un tubo de cartón grueso y encolado. Algunos tubos centrales también llevan tapones de plástico o metal. Aunque una cortadora admita el cartón, su color y su contenido de adhesivo pueden alterar la mezcla de fibras. Para un cliente que espera un producto final blanco y limpio, esto supone un problema de calidad del producto antes incluso de convertirse en un problema de mantenimiento.
Elige la ruta del núcleo sobre el papel antes de que se fije el precio del equipo. Puede salir junto con el rollo durante el desenrollado, retirarse tras una etapa de corte del rollo o incorporarse a una línea de procesamiento independiente. Si se excluye, anota quién lo retira y dónde. Un presupuesto que da por sentado tácitamente la extracción manual del núcleo puede parecer más barato que uno que incluya la estación de manipulación necesaria. La diferencia suele salir a la luz solo cuando llegan las máquinas.
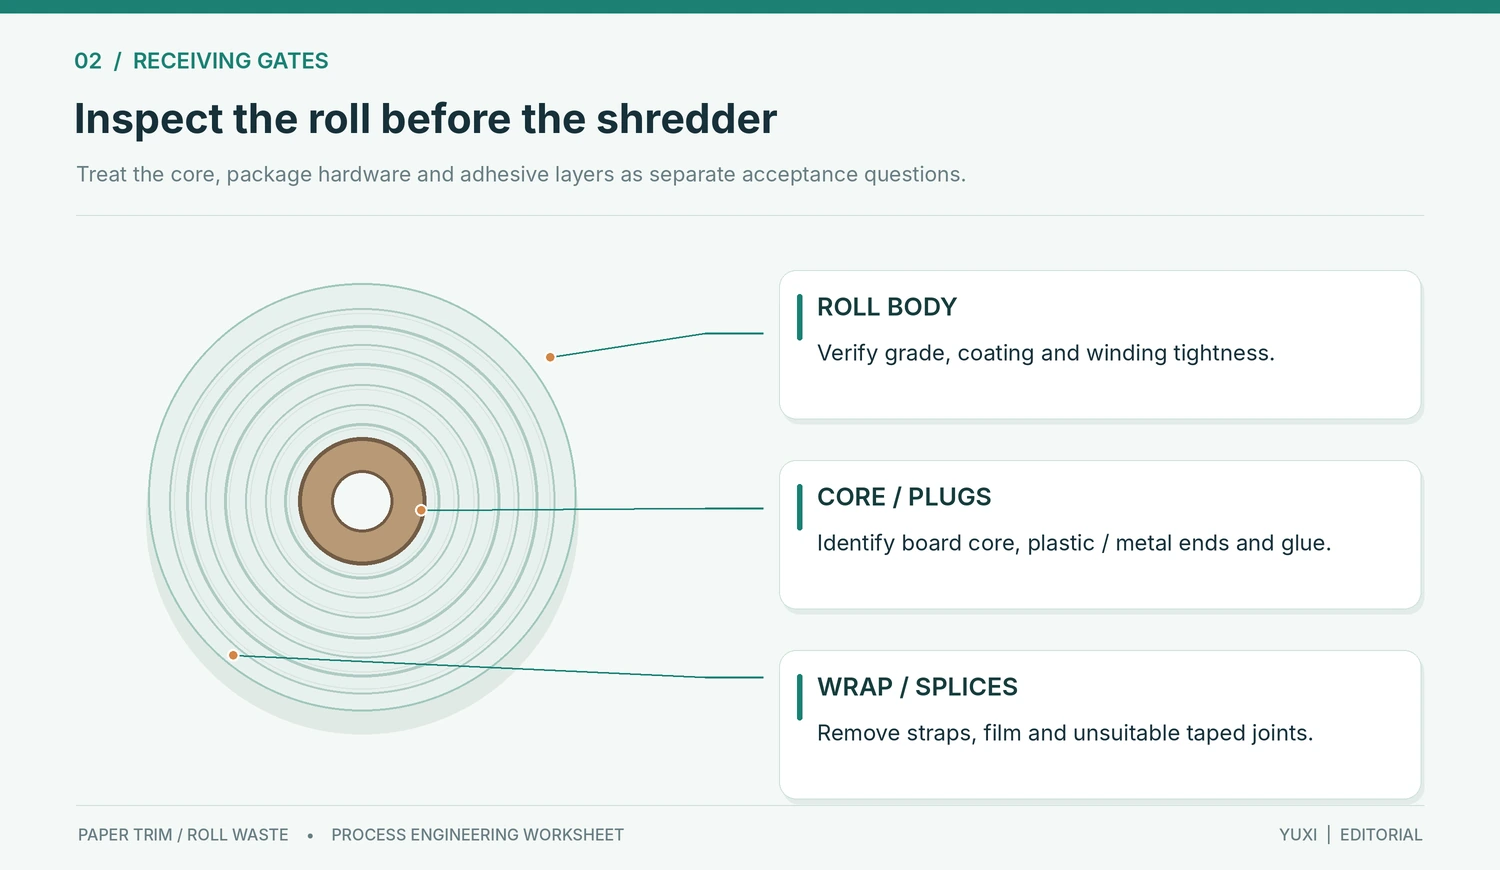
Es fácil pasar por alto la cinta de empalme durante una prueba con papel limpio. Sin embargo, una bobina rechazada puede contener varios empalmes, cada uno de ellos realizado con una cinta o un adhesivo diferente. Algunos fragmentos pueden quedar adheridos a la fibra; la cinta con soporte de película también puede acumularse en los puntos donde el material gira o se transfiere. Un imán no la eliminará. Mantenga empalmes típicos en al menos un lote de prueba y compruebe la fibra resultante. Si las especificaciones del comprador no los admiten, el proceso debe incluir una etapa de eliminación o una norma para excluir esos rollos.
El film retráctil, las flejes, las piezas de los palés, las etiquetas y los protectores de esquinas deben colocarse en una estación de desembalaje, lejos de la entrada de la cortadora. Esa estación necesita espacio para poder manipular los materiales con seguridad y un lugar donde depositar los materiales de embalaje retirados. Considerar el desembalaje como una tarea informal que se realiza junto a una máquina en funcionamiento genera tanto un problema de calidad en la alimentación como un riesgo evitable.
Los recortes que salen directamente de una cortadora suelen estar ya en movimiento en un sistema de extracción. Esa es una buena razón para revisar el equipo de recogida existente antes de añadir una trituradora. Las tiras continuas requieren un manejo diferente al de las balas o las pilas de chatarra suelta. Los sistemas diseñados específicamente para ello pueden triturar o transportar los recortes antes incluso de que lleguen a un contenedor. A modo de contexto, sistemas de recorte para la transformación del papel Describir la recogida de aire procedente de las cortadoras, las laminadoras y las rebobinadoras. Dichos equipos de recogida no producen, por sí solos, fibra de celulosa acabada.
Si la fábrica cuenta con un extractor de recortes fiable, mantén esa ventaja. Busque un punto controlado en el que el papel recogido pueda salir de la corriente de aire y entrar en un depósito intermedio o un dispositivo dosificador. Sustituir una ruta de extracción que funciona por sacos y vaciado manual suele suponer un aumento de la manipulación y del polvo. También puede convertir una fuente constante de residuos en una serie de cargas repentinas. La conexión entre la recogida y la trituración merece un esquema propio.
Recorre el sistema de recorte durante un cambio de producción normal, no solo a velocidad constante. Las comprobaciones clave son bastante prácticas: la recogida en el recorte regular más ancho, qué ocurre cuando se detiene una línea de corte, dónde se separa el papel del aire de transporte y si la tolva receptora puede descargar sin que se formen puentes. Presta atención al material que vuelve a la zona de trabajo o al polvo que se escapa en los puntos de transferencia. Una nota que diga “transporte neumático incluido” no responde a ninguna de esas preguntas.
Las tiras envasadas en sacos y los recortes sueltos requieren un punto de entrada diferente. Un acumulador con descarga controlada puede equilibrar las cargas irregulares procedentes de los contenedores, siempre que las tiras puedan introducirse sin que se enreden. Cuando el tamaño de las partículas en la descarga es importante, un trituradora de un solo eje merece la pena evaluarlo. Prueba conjuntamente el empujador de alimentación, el comportamiento de la criba y el manejo de tiras largas. Las especificaciones de la criba por sí solas no te indicarán si los recortes ligeros pueden llegar a las cuchillas de forma constante.
El periodo más complicado suele ser el cambio entre pedidos. Una cortadora puede funcionar con tiras laterales estrechas y predecibles, detenerse para cambiar la banda y, a continuación, generar residuos mucho más anchos durante la puesta a punto. La masa que entra en el sistema de recogida varía aunque la velocidad de la máquina no cambie. Un depósito tampón solo resulta útil si tiene capacidad para ese breve pico de volumen y una forma fiable de vaciarse después. Los rechazos de bobinas deben introducirse siguiendo una ruta planificada, y no dejarse caer en la tolva de recortes cada vez que la producción presenta una bobina defectuosa.
Pregunta a los operarios qué ocurre cuando se rompe la banda, al arrancar la máquina y al cambiar un contenedor de residuos lleno. Estos breves incidentes rara vez aparecen en las cifras de capacidad de los catálogos, pero explican muchas interrupciones en la alimentación. Anota el incidente, la cantidad de desechos generados y cómo se recupera el sistema. Ese registro proporciona al proveedor información concreta sobre la que basar su diseño.
Las dos corrientes deben alcanzar unas condiciones de alimentación similares y controladas antes de compartir los equipos situados aguas abajo. Es posible que las tiras largas deban recogerse y cortarse. Es posible que los rollos deban desenrollarse, que haya que manipular el núcleo y que haya que romperlos. Solo entonces tiene sentido plantearse una etapa común de reducción primaria y un fibrizador. Una trituradora de recortes, un rompedor de rollos y un fibrizador funcionan bien en teoría, pero resuelven tres problemas diferentes.
Dibuja por separado el recorrido desde la cortadora hasta la zona de almacenamiento de bobinas. Indica el separador de recortes y su punto de descarga. En el lado de las bobinas, indica la inspección, la retirada del embalaje, el dispositivo de elevación, el tratamiento del núcleo y el traslado de las secciones preparadas. Marque el primer punto en el que ambas corrientes podrían compartir un depósito tampón. A partir de ahí, identifique la reducción primaria, el control de contaminantes, cualquier apertura secundaria de la fibra y la transferencia en recinto cerrado. Se trata de un esquema funcional; aún es necesario un plano de la planta y una prueba antes de que se convierta en una disposición de la máquina.
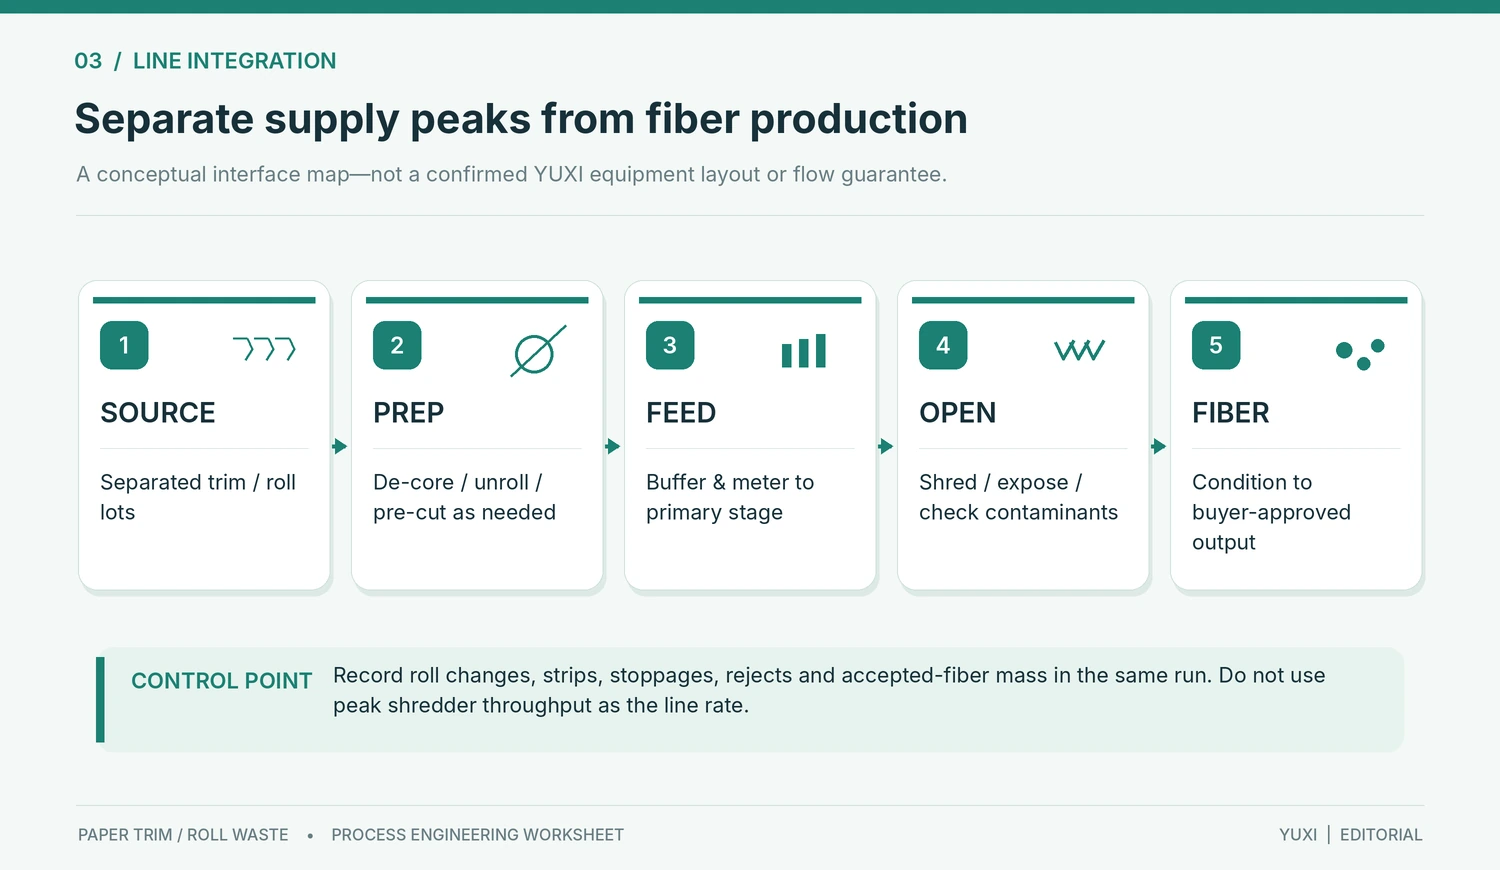
Una vez que el papel sale de la reducción primaria, el siguiente paso es garantizar un traspaso fluido al desfibrador. La separación Guía para el traspaso entre la trituradora y el fibrizador abarca las condiciones de descarga, la capacidad de amortiguación, la colocación de los imanes y el equilibrio de la alimentación. En el caso del recorte y los rollos, céntrate primero en la cuestión previa: ¿puede cada fuente llegar a ese punto de traspaso sin tiras largas, piezas de rollo de tamaño excesivo o picos bruscos en la alimentación?
Una línea compartida no siempre es la mejor solución comercial. Los recortes limpios y de un solo tipo pueden tener ya un comprador que valore su homogeneidad. Los rollos rechazados pueden contener sustratos, núcleos, envoltorios y cinta de empalme de distintos tipos. Mezclarlos podría reducir el valor del flujo más limpio, incluso cuando la trituradora funcione bien. Coloca las especificaciones de venta o de uso final junto al esquema del proceso. Puede que eso justifique mantener los materiales separados.
Es posible que dos proveedores indiquen la misma cifra de toneladas por hora en un presupuesto y, aun así, ofrezcan proyectos muy diferentes. Un precio cubre el corte de láminas ya preparadas. El otro tiene que partir de bobinas envueltas, pasarlas por una estación de carga y producir fibra que supere el control de calidad del comprador. Antes de comparar cifras, delimita claramente la responsabilidad del proveedor. ¿La tarifa presupuestada comienza en la entrada de la trituradora o en el momento en que el operario retira una bobina rechazada?
En el caso de los rollos, cronometra toda la secuencia: recepción, desembalaje, manipulación del núcleo, colocación de la bobina, activación de las cortadoras, despeje de la descarga y preparación para la siguiente carga. En cuanto a los recortes, comprueba si el extractor, el separador y el acumulador siguen el ritmo de las máquinas de transformación. Registra por separado varias cifras de masa: residuos brutos recibidos, material introducido en la cortadora, material que sale de la reducción primaria y fibra aceptada al final. Una sola cifra no puede representar todos los aspectos.
La cifra de fibra aceptada es lo más importante cuando los ingresos dependen de las especificaciones del cliente. El embalaje, las piezas centrales, los grados no aptos y las partículas finas recogidas pueden reducir la cantidad que queda para vender. El agua supone otra fuente de confusión: una tonelada pesada con un determinado nivel de humedad no equivale a la misma cantidad de material seco con otro nivel. Indica la base de humedad y las categorías de rechazo junto a cada reclamación de tarifa. Una breve ráfaga de papel seleccionado a mano es un material de demostración útil, pero es un mal sustituto de una tirada de producción cronometrada.
Especifica tres situaciones operativas en lugar de una tarifa horaria ideal: un periodo normal en el que solo se realizan recortes, un periodo mixto y un periodo que incluya el rollo de mayor tamaño rechazado habitualmente. Añade la frecuencia con la que se da cada situación. Si el rollo grande aparece una vez a la semana, una estación de preparación independiente podría ser la solución adecuada. Si los rollos rechazados se acumulan en cada turno, la manipulación adicional se convierte en un coste diario. La frecuencia influye en la respuesta tanto como el diámetro del rollo.
La distribución debe adaptarse a las personas y a los equipos de elevación, no limitarse a encajar las máquinas en un plano. Comprueba si una carretilla de sujeción puede girar con el carrete más grande, si las protecciones dejan espacio para el acceso y dónde se colocarán los núcleos extraídos o las bobinas rechazadas. Una tolva puede tener la anchura suficiente para el rollo, pero resultar imposible de cargar desde el pasillo disponible. Un plano de alzado acotado y un plano de acceso para el mantenimiento permitirán detectar estos problemas antes de la instalación.
Los recortes limpios y sin imprimir constituyen un material de partida útil, ya que a menudo resulta más fácil rastrear su origen. Sin embargo, eso no indica al comprador de fibra qué puede esperar. Una hoja brillante puede contener aún material de relleno o haber sido sometida a un tratamiento superficial. Una vez abierto el paquete, la mezcla de calidades de papel puede presentar variaciones en cuanto al color, el nivel de polvo, el volumen y la cantidad de hojas intactas que quedan. Defina los criterios de aceptación en función de la aplicación prevista y conserve muestras de referencia; basarse únicamente en el aspecto es demasiado subjetivo.
Presente la fibra de prueba al usuario al que va destinada. Pídale que examine los restos de láminas, cinta adhesiva o película, fragmentos que no sean de papel, partículas finas y humedad, y que evalúe cómo se comporta el material en su siguiente proceso. La apertura mecánica en seco no es desentintado ni pulpa en húmedo. Denominar el producto resultante “pulpa” puede ocultar esa distinción y dar lugar a un debate erróneo sobre el equipamiento. Tampoco hace que los residuos mixtos estucados sean aptos para el aislamiento ni para ningún otro uso final sin realizar pruebas específicas para cada aplicación.
Si es necesaria una apertura secundaria, el Guía sobre la máquina de fibrado de papel aborda esa fase y sus pruebas. En el caso de los residuos de bobinas, lo primero es inspeccionar lo que se envía al sistema. Comprueba si hay placas centrales, restos de cinta de empalme y lotes recubiertos mezclados con los recortes limpios. Si la fibra cambia cada vez que varía el pedido de transformación, la mezcla de origen puede ser la causa. El ajuste del fibrizador no puede eliminar la contaminación que debería haberse separado en fases anteriores del proceso.
Una prueba basada únicamente en un rollo blanco impecable aporta muy poca información sobre la producción diaria. Incluye los cambios de gramaje, los bordes impresos y las uniones con cinta adhesiva habituales que la fábrica genera realmente. Etiqueta cada lote de alimentación. A continuación, conserva muestras de fibra de más de un punto de la tirada. Si la muestra limpia supera la prueba pero la mezcla normal no, eso constituye información útil sobre las especificaciones del material de alimentación, y no simplemente un fallo en la prueba de la máquina.
Antes de la FAT, acuerda las condiciones de entrega en la puerta del proveedor. ¿Los rollos están intactos o ya cortados en secciones? ¿Alguien ha retirado los núcleos? ¿Los recortes continuos llegarán directamente desde una separadora o en sacos? Establece por escrito la duración de la prueba, el método de muestreo, las interrupciones permitidas y la norma de aceptación del producto. De lo contrario, un vídeo de cinco minutos sin interrupciones puede parecer una prueba superada para una de las partes y una prueba incompleta para la otra.
Elige material de prueba procedente de la producción habitual, incluidas sus partes problemáticas. Para muchas plantas, eso significa recortes continuos, bobinas rechazadas con sus núcleos y empalmes normales, y una mezcla difícil pero que se da con regularidad. Si hay una máquina independiente que se encarga de cortar las bobinas, deja claro ese límite. Una trituradora que funciona bien con secciones precortadas ha demostrado que puede procesar esas secciones; la prueba no ha demostrado que la máquina adquirida pueda aceptar bobinas gigantes intactas.
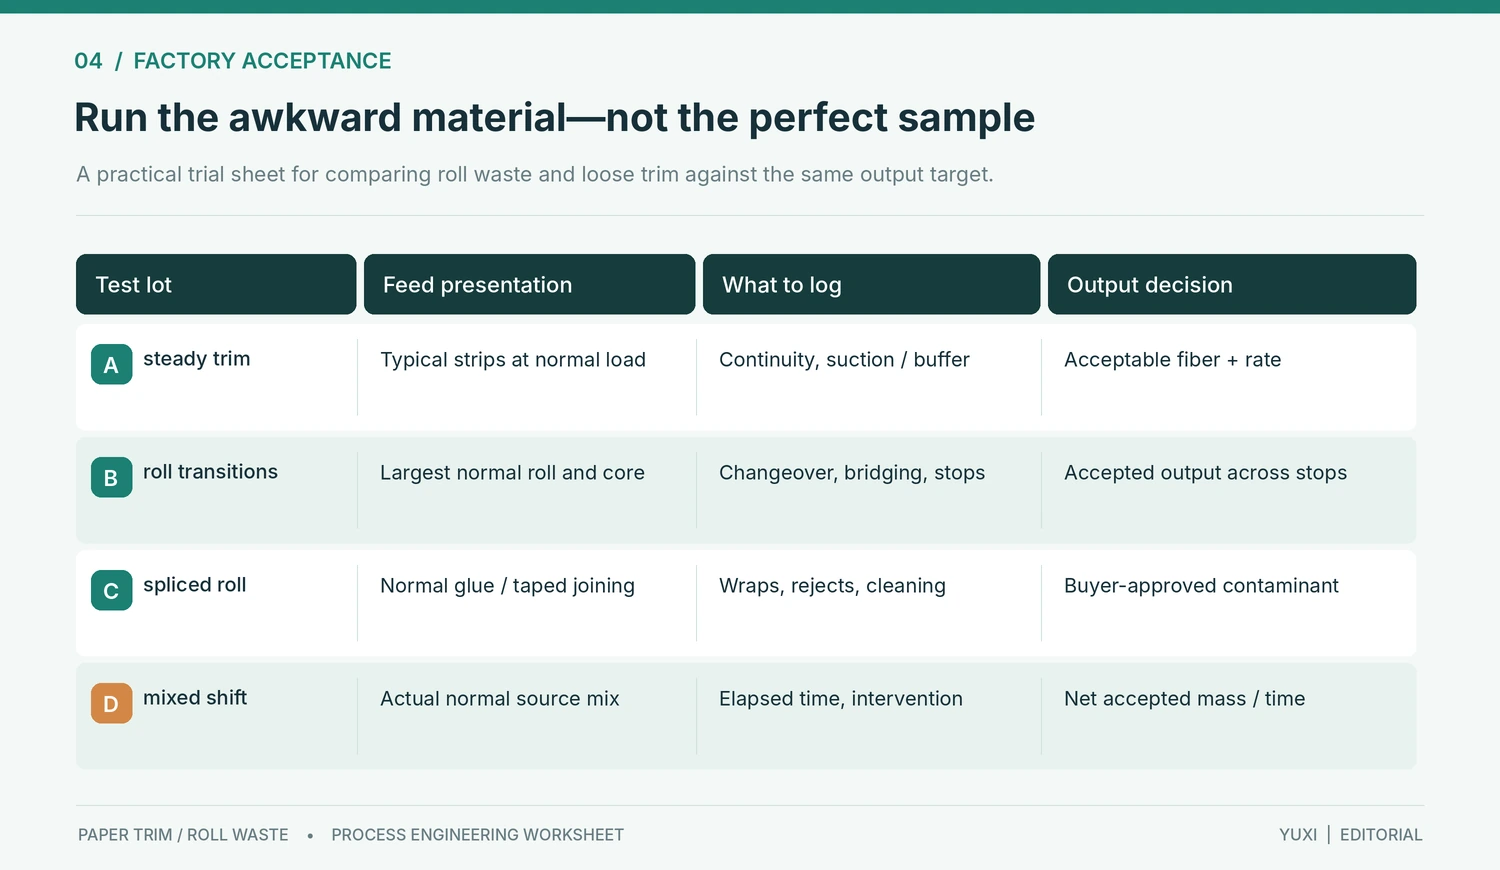
El registro de pruebas debe ser lo suficientemente sencillo como para que alguien lo utilice realmente. Anota cuándo comienza y termina la alimentación, cada parada de carga o cambio de serie, el recuento de ciclos inversos, el rechazo de material y el tiempo perdido esperando a que los equipos posteriores estén listos. Registra cualquier intervención y el motivo por el que fue necesaria, asegurándote de que la máquina esté aislada de forma segura siempre que sea necesario acceder a ella. Distingue entre el tiempo de funcionamiento de la cortadora y el tiempo total de la prueba. Ambos son importantes, pero responden a preguntas diferentes.
Pesa la materia prima, la producción comercializable y los desechos, siempre que la configuración del ensayo lo permita. Comprueba cuánto material queda dentro de las máquinas cuando se detiene el proceso. Si el sistema de extracción de polvo elimina material fino, decide de antemano cómo tenerlo en cuenta. Estos detalles pueden explicar un desajuste en el balance de masas que, de otro modo, podría confundirse con un problema de recuperación. Es preferible disponer de un conjunto claro de pesos que indicar un porcentaje de recuperación sin especificar ningún límite.
Toma muestras del producto al principio, a mitad del ciclo y cerca del final. Etiqueta la muestra indicando el lote de materia prima, las condiciones de funcionamiento y la hora. Comprueba la calidad con los mismos parámetros utilizados para declarar el rendimiento. Una pasada rápida que deja trozos gruesos y una pasada lenta que produce fibra más limpia son dos puntos de funcionamiento distintos, no una prueba de una garantía combinada. Si ambos son modos posibles, la oferta debe indicarlo.
Cuando algo falle, identifica el fallo antes de modificar la lista de máquinas. Si un rollo gira por encima de las cuchillas, el problema está en la sujeción o la retención. Si el recorte se enreda alrededor de un eje, el problema está en el control de las tiras. La presencia de adhesivo en una fibra que, por lo demás, está bien abierta, apunta a la clasificación de la alimentación o a la gestión de los empalmes. Un rendimiento bajo con fibra limpia puede deberse a un búfer insuficiente o a la pérdida de tiempo en los cambios de producción. Cada observación te lleva a una parte diferente del esquema de producción.
Anota las condiciones de alimentación correctas en el registro de aceptación. Si una prueba se supera con secciones de bobina por debajo de un tamaño acordado, anota ese tamaño y cómo se prepararon las secciones. Es posible que la planta reciba posteriormente bobinas más anchas o más densas. Sin un límite por escrito, una prueba antigua podría utilizarse para justificar una nueva obligación que nunca cubrió.
Una solicitud de presupuesto útil parte del propio residuo. Envíe un breve vídeo en el que se muestren los recortes durante la producción normal y la bobina rechazada de mayor tamaño durante la manipulación. Fotografíe los extremos del núcleo, la cinta de empalme, el envoltorio y el espacio de carga disponible. Añada las dimensiones y la frecuencia de los rechazos de bobinas. Proporcione a todos los licitadores la misma descripción del material; de lo contrario, las diferencias en el precio ofertado podrían deberse simplemente a supuestos distintos sobre el trabajo de preparación.
Pide a los licitadores que indiquen las exclusiones junto a las tareas correspondientes. Uno puede incluir una estación de desenrollado o de corte de bobinas; otro puede dar por hecho que todas las bobinas llegan precortadas. Uno puede incluir la separación del aire de transporte de recortes; otro puede presupuestar únicamente la trituradora. Compare los equipos, la mano de obra, los controles y el alcance de la gestión del polvo que faltan antes de comparar los totales. Una máquina económica puede convertirse en una línea costosa si se omiten las interfaces.
Algunos residuos de producción ya cuentan con una buena vía de reciclaje. Los recortes limpios y bien clasificados pueden venderse o devolverse como papel recuperado a una fábrica de papel. La fibrización en seco modifica la forma de ese material y añade una etapa operativa. Comprueba el precio y las especificaciones del canal de salida existente antes de invertir en un proceso que pueda reducir su valor. Un mayor número de equipos no se traduce automáticamente en una mayor recuperación.
El papel altamente laminado, el material de etiquetas con alto contenido en adhesivo y los grados con recubrimiento de silicona merecen un análisis por separado. En algunos casos, la mejor opción es la recuperación o separación especializada, en lugar de la apertura general de la fibra en seco. Los rollos húmedos, el papel con recubrimiento denso y las capas plásticas desconocidas también plantean dificultades que una cortadora de mayor tamaño no resuelve. Clasifique esos lotes hasta que una prueba representativa demuestre tanto un procesamiento estable como un producto aceptable.
El producto final previsto también puede descartar esta opción. Si el cliente desea material desentintado para volver a fabricar papel, la trituración en seco y la apertura de la fibra no sustituyen a la pulpa en húmedo, el cribado y el desentintado. Es necesario aclarar este requisito antes de hablar de los ejes de la trituradora o de la potencia del motor. Se trata de una distinción básica, pero pasarla por alto cambia por completo el proyecto.
En el caso de los rollos recortados y rechazados, la mejor pregunta inicial es sencilla: ¿qué llega a la primera cortadora en un turno normal? Una vez que quedan claros el método de recogida, la preparación de los rollos y los límites de alimentación, la prueba de fibra puede indicar si el producto tiene un comprador. Esa secuencia resulta menos llamativa que una cifra destacada de rendimiento, pero ofrece al proyecto muchas más posibilidades de funcionar tal y como se ha presupuestado.
Solo si la máquina concreta, el sistema de alimentación y el método de manipulación seguro han sido homologados para el diámetro, la anchura, el peso, el núcleo y las condiciones de bobinado de ese rollo. Algunos proyectos requieren el desenrollado o un sistema de desmontaje de rollos diseñado específicamente antes de proceder a la trituración habitual. No se debe deducir la capacidad de trituración directa de rollos a partir de las especificaciones genéricas de una trituradora de papel.
No de forma predeterminada. Los núcleos pueden contener tablero aglomerado denso y accesorios de plástico o metal en los extremos, y pueden alterar la composición de la fibra en las fases posteriores del proceso. Especifique la retirada del núcleo o su procesamiento por separado, a menos que el cliente destinatario acepte el material resultante y los ensayos representativos confirmen su idoneidad.
No. Un sistema de extracción de recortes recoge y transporta los residuos de la transformación. Es posible que el material separado siga necesitando una alimentación controlada, una trituración primaria, un tratamiento de contaminantes y una apertura mecánica secundaria para alcanzar el estado de fibra seca requerido.
Es posible que algunos tipos de papel se puedan abrir mecánicamente, pero el recubrimiento, el relleno, la tinta, el adhesivo, el laminado y los requisitos del usuario destinatario determinan si la fibra resultante es útil. Mantén separados los tipos de papel diferentes y comprueba el material habitual; no des por sentado que todos los rollos de papel son intercambiables.
Registra tanto el tiempo productivo como el tiempo transcurrido, incluyendo los cambios de rollo, la preparación, los atascos y otras intervenciones. Indica la masa de fibra aceptada durante el periodo de prueba acordado, así como la masa recibida. Un pico breve en la tasa de trituración no refleja la tasa sostenida de toda la línea.
Utilice recortes continuos representativos, bobinas rechazadas normales —incluidos los núcleos y empalmes previstos— y material de producción difícil pero habitual. Etiquete los lotes de alimentación, conserve varias muestras de producción, registre los rechazos y las paradas, y confirme la calidad de la fibra en las mismas condiciones de funcionamiento que se utilizan para la tasa de producción presupuestada.
Envíe las dimensiones reales del rollo, fotografías del núcleo y de los empalmes, el ancho de corte y el patrón de flujo, el tipo de papel, las condiciones deseadas de la fibra aceptada y la distribución del taller. YUXI puede evaluar si es necesario realizar una recogida selectiva, preparar el rollo y controlar la alimentación antes del proceso de fibrado en seco.
Póngase en contacto con nuestro agradable equipo hoy mismo para obtener una estimación del precio de una trituradora.
Póngase en contacto con nosotros