شركة مصنعة لآلات التقطيع الصناعية وأنظمة إعادة التدوير - YUXI

التليفون: الهاتف+86-136-7499-8188
 Arabic


 Arabic

 توصيل سريع
 موثوقة
 معتمد
 من ذوي الخبرةArabicArabicتوصيل سريعموثوقةمعتمدمن ذوي الخبرة
عند نهاية آلة التقطيع، قد يستمر شريط ورقي ضيق في التحرك طوال معظم فترة الوردية. وعلى بعد بضعة أمتار، قد توجد في المصنع نفسه لفة ورق عملاقة تالفة موضوعة على منصة نقالة، في انتظار أن يتولى أحدهم أمرها. وكلاهما يُعتبر نفايات ورقية. لكن إذا وُضعا أمام آلة تمزيق واحدة، فإن سلوكهما يختلف تمامًا.
هذا الاختلاف هو الذي يحدد طبيعة العمل برمته. يتتبع هذا الدليل مسار قصاصات الورق واللفائف المرفوضة بدءًا من قسم التصنيع وصولاً إلى النقطة التي يمكن عندها بدء عملية تحضير الألياف الجافة. ويتناول الدليل مناقشة مناولة اللفائف، وجمع القصاصات، واللباب، ووصلات الشريط اللاصق، والاختبارات التي تحدد ما إذا كان الخط المقترح سيعمل أم لا. بالنسبة للعمليات اللاحقة، انظر خط إعادة تدوير نفايات الورق السليلوز. وهنا، تبدأ المشكلة عادةً قبل القاطع الأول.
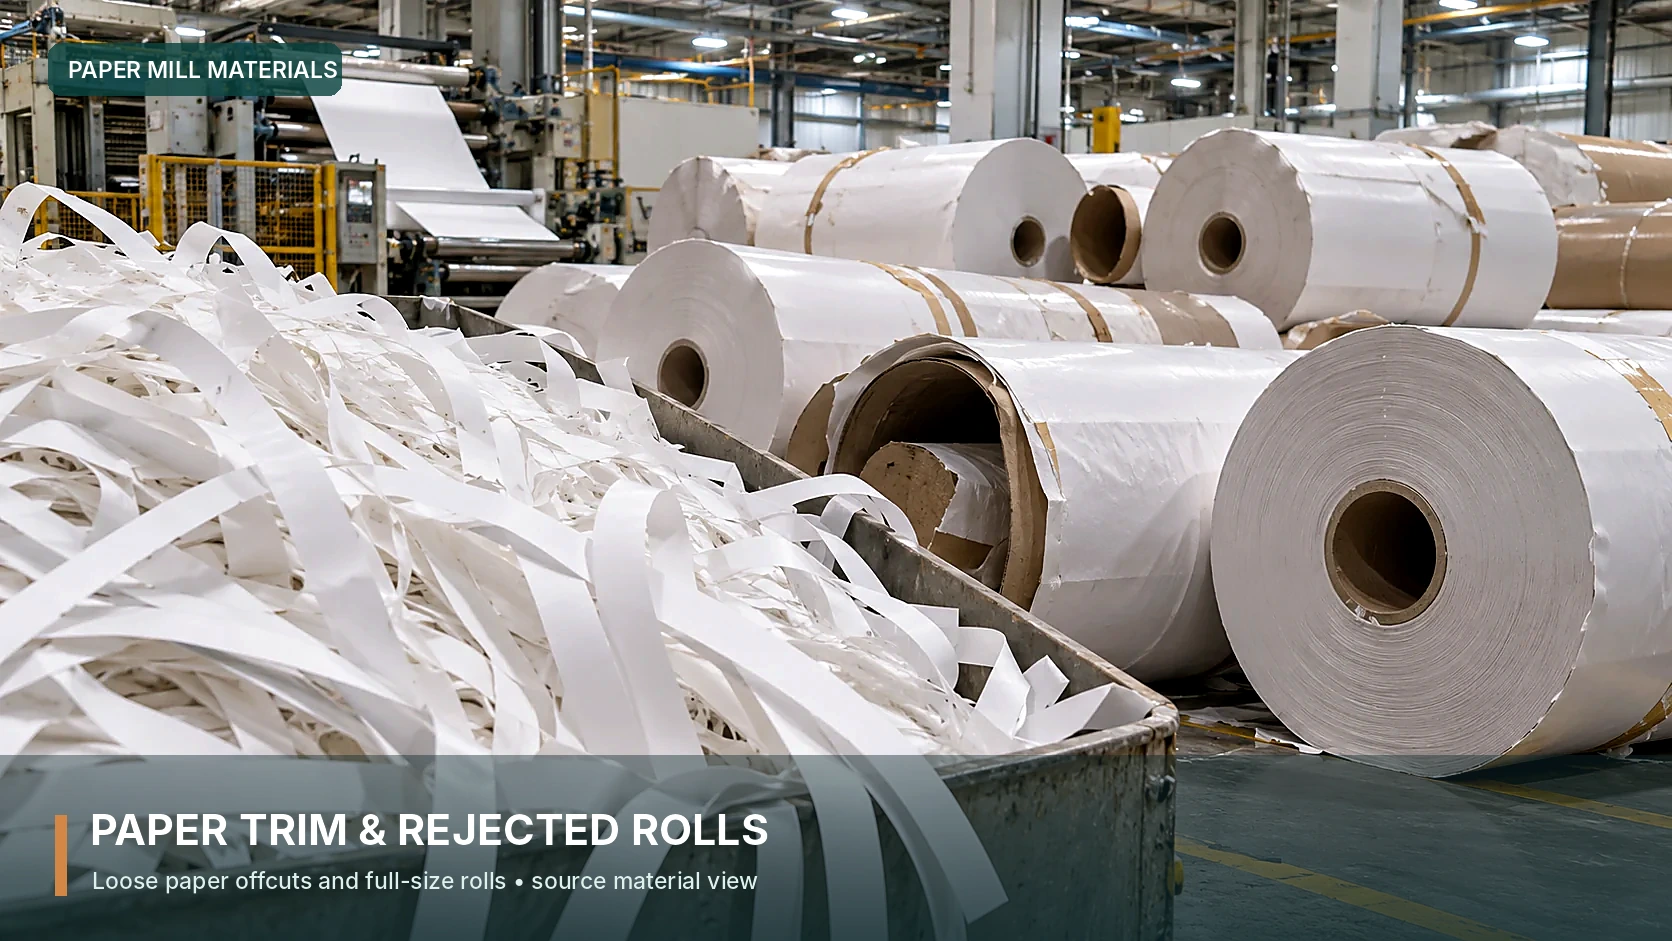
نادرًا ما ينتج المحول كومة واحدة مرتبة من قصاصات متطابقة. فقد توجد شرائط طويلة ناتجة عن آلة التقطيع، وقصاصات متناثرة ناتجة عن آلة القص بالمنشار، وهياكل مقطوعة بالقالب، وأوراق مرفوضة، وبكرات كاملة. وقد يصنف تقرير النفايات كل هذه العناصر تحت بند “قصاصات الورق”. وهذا التصنيف مناسب لأغراض المحاسبة. لكنه نقطة انطلاق سيئة لاختيار المعدات، لأن الآلة يجب أن تتعامل مع شكل كل حمولة، وليس فقط مع محتواها من الألياف.
شرائط متصلة يمكن أن تلتف حول عمود أو تعلق بحافة ثابتة. الشتلات غير المثبتة تظل خفيفة حتى يُسكب محتوى الصندوق بأكمله دفعة واحدة في القادوس. اللفائف المرفوضة تركيز قدر كبير من الوزن في جسم واحد قد ينحرف أو ينزلق أو يرفض الدخول إلى القواطع. أعمدة الورق تُدخل الألواح الخشبية الملصقة الكثيفة، وأحيانًا سدادات الأطراف، إلى مجرى مائي قد يكون نظيفًا إلى حد ما لولا ذلك. ويحتاج كل شكل إلى قاعدة استقبال خاصة به.
ابدأ برسم تخطيطي للنفايات الخارجة من كل آلة إنتاج. حدد أين تذهب هذه النفايات، وكيف يتم جمعها، وكيف تبدو الساعة الأكثر ازدحامًا. تساعد الكمية السنوية بالطن في دراسة الجدوى، لكنها لن تخبرك ما إذا كان شريط طويل يلتف حول مدخل ما أو أن بكرة مرفوضة تسدّه. يمكن لفافة واحدة مزعجة أن تعطل خط القص الذي كان يعمل بثبات طوال الصباح.
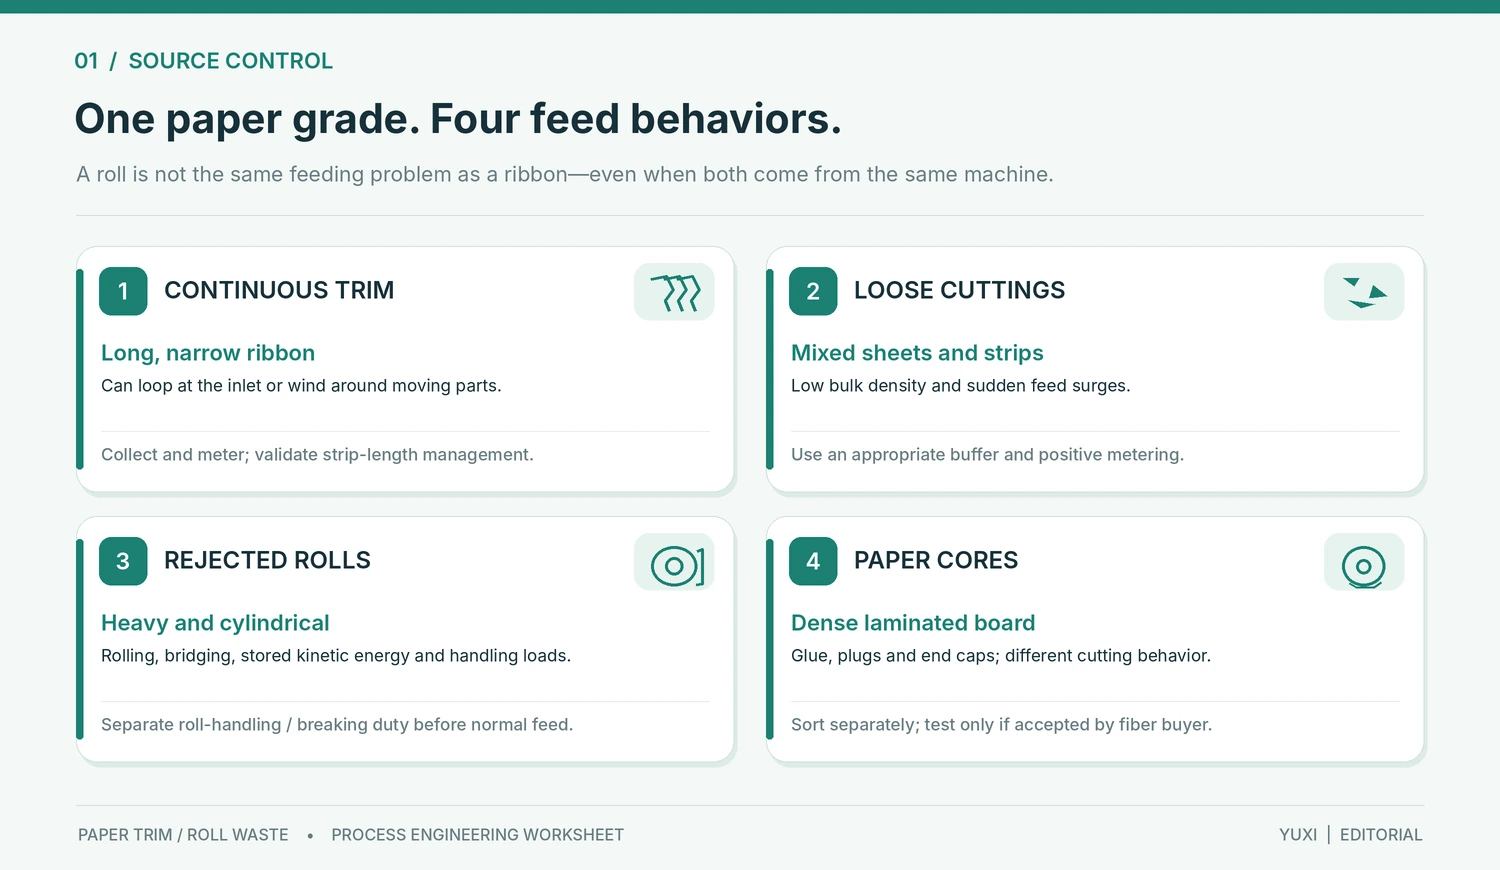
| تدفق النفايات | مأزق محتمل | ما يجب التحقق منه قبل الاختيار |
|---|---|---|
| حافة ضيقة متصلة | الطول، الالتفاف، اختلال التوازن في قوة الشفط، انخفاض الكتلة لكل وحدة حجم | عرض القطع، طريقة التجميع، موقع القطع، سلوك التشغيل/الإيقاف |
| أوراق أو قصاصات متفرقة | التوصيل، الكومات الرقيقة، الإفراط المفاجئ في التغذية | أكبر لوح، هندسة وحدة التغذية، حجم المخزن المؤقت المتاح |
| لفافة غير مطابقة للمواصفات أو تالفة | القطر، الكتلة، دوران الأسطوانة، فقدان الثبات | القطر الخارجي لللفافة، والعرض، والقطر الداخلي للقلب، والكتلة، والغلاف، وطريقة التثبيت |
| اللباب المرفوضة وأطراف الأسطوانات | ألواح كثيفة، مواد لاصقة، سدادات أو قطع تثبيت معدنية | التركيب الأساسي وقاعدة القبول/الرفض المنفصلة |
ليس بالضرورة أن تكون اللفة التي تبدو نظيفة مادة خام جيدة لألياف السليلوز الجافة. فالورق القابل للفصل، والأنواع ذات المقاومة للرطوبة، والورق المقوى المطلي، والورق المصفح بالفيلم، كلها يمكن أن تخرج من آلة التصنيع دون أن تبدو متسخة. لكن سلوكها يتغير عندما يتم تمزيق الورقة. فبعضها ينفتح بسهولة؛ بينما يحتوي البعض الآخر على طلاءات أو مواد لاصقة أو مواد أخرى قد لا يرغب فيها مشتري الألياف. وتعد درجة النوعية مهمة بقدر أهمية عدم وجود تلوث مرئي.
يجب أن يحدد سجل الاستلام نوع الورق الذي تم تحويله. فعبارة “ورق أبيض” غامضة للغاية. فالمواد الورقية غير المعالجة المخصصة للطباعة، والكرتون القابل للطي، وورق الملصقات، والبطانة القابلة للفصل بالسيليكون تتطلب قرارات مختلفة. يجب ملاحظة نطاق الوزن الأساسي وأي طلاء أو طباعة أو غراء أو طبقة رقيقة. بالنسبة للمواد غير المعروفة، يجب الاحتفاظ بعينة وتحديد مصدرها قبل إضافتها إلى التغذية العادية. إن خلط عدة درجات أولاً ثم فحص عينة الألياف الرديئة لاحقًا هو طريقة محبطة لإجراء التجربة.
إن مواصفات ورق ReMA تسمية أنواع الورق المعاد تدويره بأسماء مفيدة، بما في ذلك «نشارة الورق الأبيض الصلب»، و«نشارة الورق الأبيض الناعم المطلي»، و«نشارة الورق المختلطة»، و«ألباب الألياف». وتساعد هذه التمييزات عند شراء المواد أو فرزها. وهي ليست تصنيفات لأداء الآلات. لا يمكن لاسم الدرجة التجارية أن يخبرك ما إذا كانت اللفة ستُغذى بأمان أم لا، أو ما إذا كانت أليافها المفتوحة ميكانيكيًا ستجتاز اختبار العميل.
اطرح سؤالاً واحداً على شركة التحويل في وقت مبكر: هل تأتي الحواف من نفس الورق الذي صُنعت منه اللفائف المرفوضة؟ فقد تقوم آلة التقطيع بتغيير المواد الأساسية عدة مرات في اليوم. فقد ينتهي الأمر بقصاصات بيضاء غير معالجة من طلب ما بجوار القصاصات المرفوضة المطلية بالمادة اللاصقة من الطلب التالي. وإذا تم خلطها قبل أخذ العينات، فستفقد فرصة معرفة المادة التي تسببت في المشكلة. وغالبًا ما تكون الصناديق المنفصلة وملصقات الدُفعات البسيطة أكثر فائدة في هذه المرحلة من المواصفات الآلية الأكثر تفصيلًا.
استخدم أكبر لفة ترفضها المنشأة عادةً كنقطة انطلاق لمناقشة عملية المناولة. كيف تُخرج من أرضية المصنع: بواسطة شاحنة ذات ملقط، أو رافعة، أو جهاز رفع آخر؟ أين يمكن وضعها دون أن تتدحرج؟ هل يمكن للمشغل إزالة الغلاف وفحص الأطراف من منطقة عمل محمية؟ حدد المسار حتى منطقة القطع، بما في ذلك المنعطفات والمسافات الفاصلة والمساحة اللازمة لسحب الحمولة العالقة بأمان. إن الرسم الذي يظهر مدخل آلة التقطيع فقط يغفل نصف المشكلة.
عادةً ما يحدد حجم اللفة طرق التحضير التي تستحق التجربة. توفر عملية فك اللفة أوراقًا أو شرائطًا إلى وحدة التغذية التالية بدلاً من أسطوانة ثقيلة، لكن يجب أن يتولى شخص ما إدارة محطة فك اللفة. يمكن لآلة القطع أو آلة تقطيع اللفائف المصممة خصيصًا لهذا الغرض تحويل البكرات الكبيرة إلى أجزاء؛ مما يضيف عمليات رفع وحماية ونقل إضافية. لا يُعد التقطيع المباشر خيارًا ممكنًا إلا عندما يكون بإمكان وحدة التغذية المقترحة حمل اللفة الفعلية وتشغيلها. لا يُعتبر أي من هذه الطرق هو الخيار الأفضل تلقائيًا. يعتمد الاختيار الصحيح على عدد مرات رفض اللفائف ومقدار المناولة التي يمكن للمصنع تحملها.
لا تعني القوة العالية للمحرك الكثير فيما يتعلق بالعضة الأولى عند لف لفة محكمة. فقد تدور البكرة داخل الوعاء بينما بالكاد تلامسها القواطع. وقد يتعثر الذيل الفضفاض قبل أن يلتصق الجسم الرئيسي. اطلب أن تُدوّن في ورقة الاختبار قطر اللفة، وعرض الوجه، والكتلة الإجمالية، وأبعاد اللب، وحالة اللف. أ آلة التقطيع ذات المحورين يُعد هذا أحد الخيارات الأولية لاختيار المواد المناسبة. ولا يزال يتعين على الآلة أن تثبت قدرتها على التغذية الآمنة باستخدام البكرات الفعلية الخاصة بالمشتري، وليس مجرد عينة صغيرة الحجم.
غالبًا ما يكشف شق لفة الورق عن سبب الحاجة إلى فحص “النفايات الورقية بالكامل” عن كثب. فقد يكون السطح الخارجي من الورق النظيف، في حين أن الوسط عبارة عن أنبوب كرتوني سميك ومُلصق. كما تحتوي بعض الأنابيب الداخلية على سدادات بلاستيكية أو معدنية. وحتى لو كانت آلة التقطيع تتحمل هذا الكرتون، فإن لونه ومحتواه من المواد اللاصقة قد يغيران تركيبة الألياف. بالنسبة للعميل الذي يتوقع إنتاجًا أبيض نقيًّا، فإن هذه مشكلة تتعلق بجودة المنتج قبل أن تصبح مشكلة صيانة.
حدد مسار اللب على الورق قبل تحديد سعر المعدات. فقد يخرج مع اللفة أثناء عملية الفك، أو يُستخرج بعد خطوة فصل اللفات، أو يدخل في مسار معالجة منفصل. إذا تم استبعاده، فحدد من يقوم بإزالته وأين. قد يبدو عرض الأسعار الذي يعتمد ضمنيًا على إزالة القلب يدويًّا أرخص من العرض الذي يتضمن محطة المناولة اللازمة. ولا يظهر الفرق عادةً إلا عند وصول الآلات.
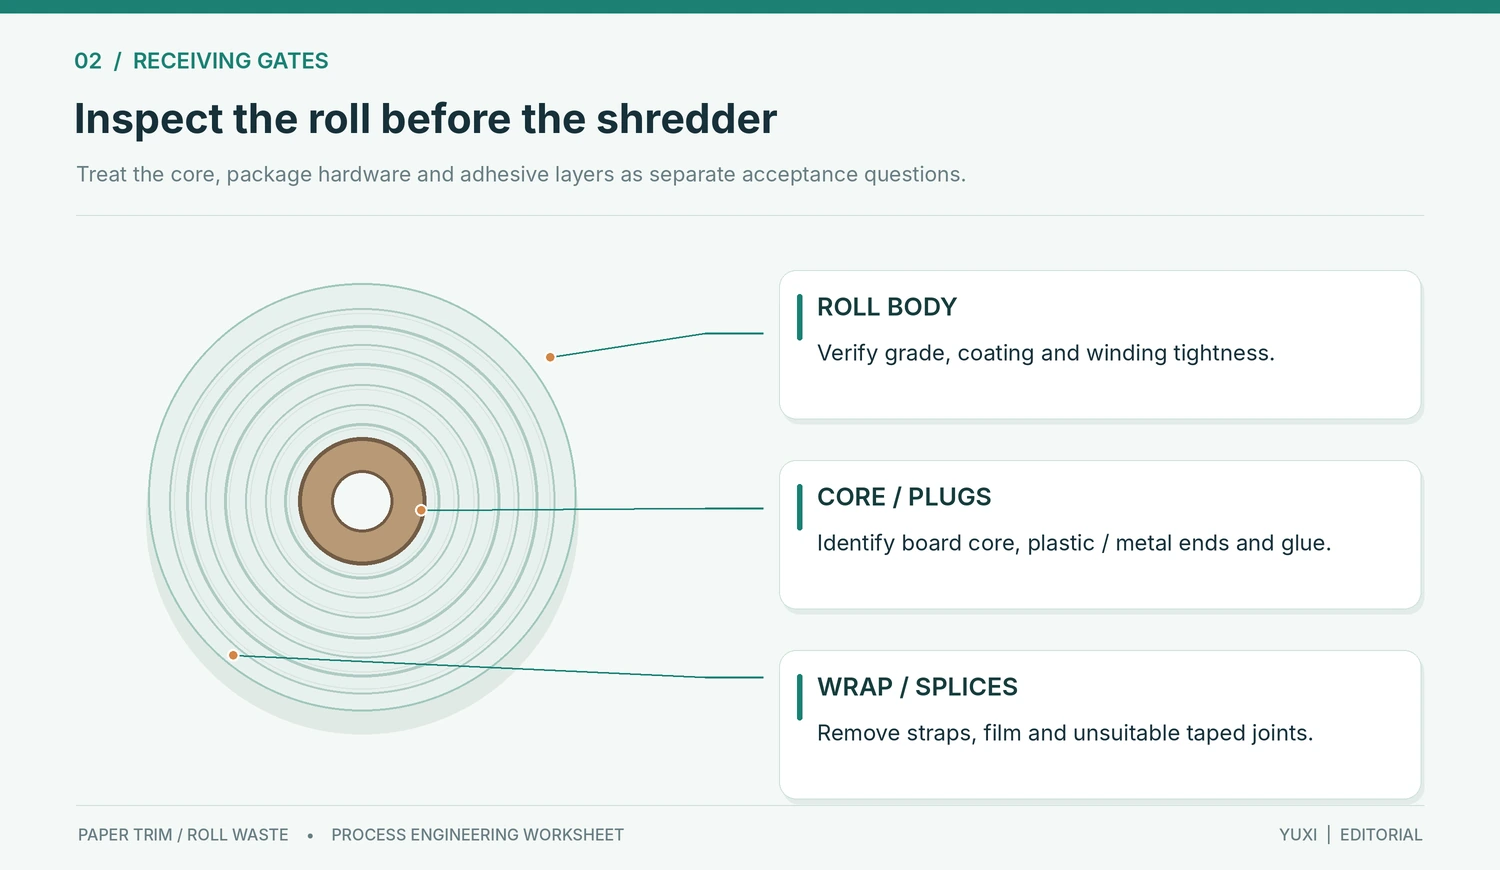
من السهل إغفال شريط الربط أثناء إجراء تجربة «الورق النظيف». ومع ذلك، قد تحتوي البكرة المرفوضة على عدة وصلات، كل منها مصنوعة بشريط أو مادة لاصقة مختلفة. وقد تبقى بعض الشظايا عالقة في الألياف؛ كما يمكن أن يتجمع الشريط المدعوم بغشاء بلاستيكي في الأماكن التي تنحني فيها المادة أو تنتقل. ولن يتمكن المغناطيس من إزالتها. احتفظ بالوصلات النموذجية في دفعة تجريبية واحدة على الأقل وتحقق من الألياف الناتجة. إذا كانت مواصفات المشتري لا تسمح بوجودها، فإن العملية تحتاج إلى خطوة إزالة أو قاعدة لاستبعاد تلك البكرات.
يجب وضع الأغشية القابلة للانكماش، والأشرطة، وقطع المنصات، والملصقات، وواقيات الزوايا في محطة تفريغ، بعيدًا عن مدخل آلة القطع. وتحتاج هذه المحطة إلى مساحة كافية للتعامل الآمن مع المواد، ومكان لوضع مواد التغليف التي تم إزالتها. إن التعامل مع عملية التفريغ على أنها مهمة غير رسمية تُجرى بجانب آلة قيد التشغيل يؤدي إلى مشكلة في جودة التغذية، كما يشكل خطرًا يمكن تجنبه.
غالبًا ما تكون قصاصات المواد التي تخرج مباشرةً من آلة التقطيع قيد الحركة بالفعل داخل نظام الاستخراج. وهذا سبب وجيه لفحص معدات التجميع الحالية قبل إضافة آلة التقطيع. فالتعامل مع الشرائط المستمرة يختلف عن التعامل مع البالات أو أكوام الخردة السائبة. وقد تقوم الأنظمة المصممة خصيصًا لهذا الغرض بتقطيع القصاصات أو نقلها قبل أن تصل إلى الصندوق. وللتوضيح،, أنظمة قص الورق المُعالج وصف عملية تجميع الهواء من آلات التقطيع وآلات التقطيع إلى صفائح وآلات إعادة اللف. ولا تنتج معدات التجميع هذه، بمفردها، ألياف السليلوز النهائية.
إذا كان المصنع مزودًا بجهاز شفط نفايات موثوق به، فاحرص على الاستفادة من هذه الميزة. ابحث عن نقطة يمكن التحكم فيها، حيث يمكن للورق المجمع أن يخرج من تيار الهواء ويدخل إلى وحدة تخزين مؤقتة أو جهاز قياس. عادةً ما يؤدي استبدال مسار الاستخراج الفعال بالأكياس والتفريغ اليدوي إلى زيادة عمليات المناولة والغبار. كما يمكن أن يحول مصدرًا ثابتًا للخردة إلى سلسلة من الأحمال المفاجئة. يستحق الارتباط بين عملية الجمع وتقليل الحجم رسمًا توضيحيًا خاصًا به.
قم بفحص نظام القص خلال عملية التبديل العادية للإنتاج، وليس فقط عند السرعة الثابتة. وتعتبر الفحوصات الأساسية عملية إلى حد كبير: التجميع عند أقصى عرض قص منتظم، وما يحدث عند توقف أحد مسارات آلة التقطيع، والمكان الذي يتم فيه فصل الورق عن هواء النقل، وما إذا كان صندوق الاستلام قادرًا على التفريغ دون حدوث تراكم. انتبه لعودة المواد إلى منطقة العمل أو تسرب الغبار عند نقاط النقل. فالملاحظة التي تقول “يشمل النقل الهوائي” لا تجيب على أي من هذه الأسئلة.
تحتاج الشرائح المعبأة في أكياس والقطع المتناثرة إلى نقطة إدخال مختلفة. يمكن لمخزن مؤقت مزود بنظام تفريغ متحكم فيه أن يعمل على تسوية الأحمال غير المتساوية الواردة من الصناديق، شريطة أن يتم تغذية الشرائح دون لفها. وعندما يكون حجم الجسيمات عند التفريغ عاملاً مهمًا، فإن آلة التقطيع أحادية المحور وهذا الأمر يستحق التقييم. قم باختبار دافع التغذية وسلوك الغربال ومعالجة الشرائط الطويلة معًا. فمواصفات الغربال وحدها لن تخبرك ما إذا كانت القصاصات خفيفة الوزن يمكن أن تصل إلى القواطع بشكل منتظم.
غالبًا ما تكون الفترة الصعبة هي فترة الانتقال بين الطلبات. فقد تعمل آلة التقطيع بشرائط حواف ضيقة ويمكن التنبؤ بها، ثم تتوقف لتغيير اللفافة، لتنتج بعد ذلك نفايات أوسع بكثير أثناء عملية الإعداد. وتتغير الكتلة التي تدخل نظام التجميع حتى لو لم تتغير سرعة الآلة. ولا يكون المخزن المؤقت مفيدًا إلا إذا كان به مساحة كافية لاستيعاب تلك الزيادة المؤقتة في الكتلة وطريقة موثوقة لتفريغه بعد ذلك. يجب أن تدخل اللفائف المرفوضة عبر مسار مخطط له، وألا تُلقى في قادوس القصاصات كلما واجهت عملية الإنتاج بكرة تالفة.
اسأل المشغلين عما يحدث أثناء انقطاع الشريط، وعند بدء التشغيل، وعند استبدال سلة النفايات الممتلئة. نادرًا ما تظهر هذه الأحداث القصيرة في أرقام السعة الواردة في الكتالوج، لكنها تفسر العديد من حالات انقطاع التغذية. قم بتدوين الحدث، وكمية النفايات الناتجة، وكيفية تعافي النظام. يوفر هذا السجل للمورد معلومات ملموسة يمكنه الاعتماد عليها في التصميم.
يجب أن يصل التياران إلى حالة تغذية متشابهة وخاضعة للرقابة قبل أن يتشاركا في استخدام المعدات الموجودة في المرحلة التالية من العملية. وقد تحتاج الشرائط الطويلة إلى التجميع والقطع. وقد تحتاج اللفائف إلى فك التغليف ومعالجة اللب وتفتيت اللفائف. وعندها فقط يصبح من المنطقي مناقشة مرحلة التخفيض الأولي المشتركة وجهاز تفكيك الألياف. تعمل آلة تقطيع الحواف وآلة تكسير اللفائف وآلة التلييف جميعها على الورق، لكنها تحل ثلاث مشكلات مختلفة.
ارسم المسار من آلة التقطيع ومنطقة تخزين اللفائف بشكل منفصل. أظهر فاصل القصاصات ونقطة تفريغها. من جانب اللفائف، أظهر عملية الفحص، وإزالة العبوات، وجهاز الرفع، ومعالجة اللب، ونقل المقاطع الجاهزة. حدد النقطة الأولى التي يمكن أن يتشارك فيها كلا المسارين في منطقة عازلة. ومن هناك، حدد عملية التخفيض الأولي، ومراقبة الملوثات، وأي عملية فتح ثانوية للألياف، وعملية النقل المغلقة. هذا رسم وظيفي؛ ولا يزال بحاجة إلى مخطط للموقع وتجربة قبل أن يصبح ترتيبًا للآلة.
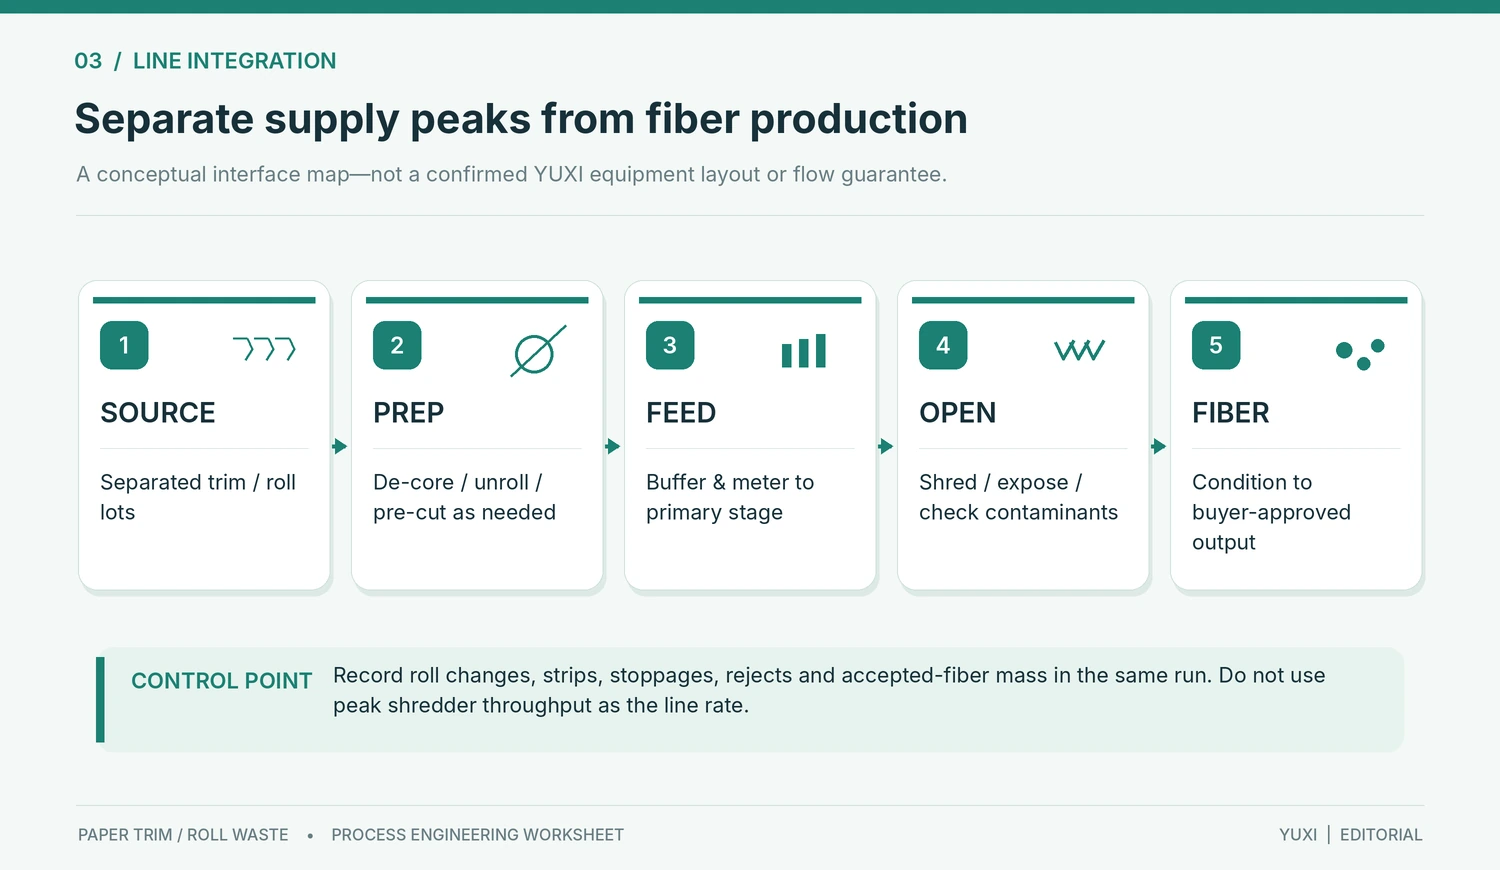
بمجرد خروج الورق من مرحلة التخفيض الأولي، تتمثل المشكلة التالية في نقله بشكل سلس إلى آلة تفكيك الألياف. عملية الفصل دليل نقل المواد من آلة التقطيع إلى آلة تحويل الألياف ويشمل ذلك ظروف التفريغ، والتخزين المؤقت، ووضع المغناطيس، وتوازن التغذية. بالنسبة للقطع واللفائف، ركز أولاً على المسألة المتعلقة بالمرحلة السابقة: هل يمكن لكل مصدر أن يصل إلى نقطة التسليم تلك دون شرائط طويلة، أو قطع لفائف كبيرة الحجم، أو ارتفاعات مفاجئة في معدل التغذية؟
لا يُعد الخط المشترك دائمًا الحل التجاري الأمثل. فقد يكون هناك بالفعل مشترٍ يقدّر اتساق جودة القصاصات النظيفة ذات الدرجة الواحدة. وقد تحتوي اللفائف المرفوضة على ركائز متنوعة، وأقلام، وأغلفة، وشريط ربط. وقد يؤدي دمجها إلى خفض قيمة الدفق الأنظف، حتى عندما تعمل آلة التقطيع بشكل جيد. ضع مواصفات المبيعات أو الاستخدام النهائي بجانب مخطط العملية. فقد يبرر ذلك الفصل بين المواد.
قد يذكر موردان الرقم نفسه «بالطن في الساعة» في عرض الأسعار، ومع ذلك يكونان يقدمان مشروعات مختلفة تمامًا. فأحد الأسعار يشمل قطع الألواح الجاهزة، بينما يتعين على المورد الآخر البدء بلفائف مغلفة، ونقلها عبر محطة التحميل، وإنتاج ألياف تستوفي معايير الفحص التي يحددها المشتري. قبل مقارنة الأرقام، حدد بوضوح نطاق مسؤولية المورد. هل يبدأ السعر المقدم في عرض الأسعار عند مدخل آلة التقطيع أم في اللحظة التي يلتقط فيها المشغل لفة مرفوضة؟
بالنسبة لللفائف، قم بتوقيت التسلسل بأكمله: الاستلام، وفك التغليف، والتعامل مع القلب، ووضع البكرة، وتشغيل القواطع، وإخلاء مخرج النفايات، والاستعداد للحمولة التالية. أما بالنسبة للقطع، فتأكد من أن جهاز الاستخراج، والفاصل، والمخزن المؤقت يواكبون وتيرة عمل آلات التصنيع. سجل عدة أرقام متعلقة بالكتلة بشكل منفصل: إجمالي النفايات المستلمة، والمواد التي يتم تغذيتها إلى القاطع، والمواد الخارجة من عملية التخفيض الأولي، والألياف المقبولة في النهاية. لا يمكن لرقم واحد أن يمثل كل الحدود.
يُعد رقم الألياف المقبولة هو الأهم عندما تعتمد الإيرادات على مواصفات العميل. فالتغليف، والقطع الأساسية، والدرجات غير المناسبة، والمواد الدقيقة المجمعة، كلها عوامل يمكن أن تقلل من الكمية المتبقية للبيع. ويشكل الماء مصدرًا آخر للالتباس؛ فالطن الذي يُوزن عند مستوى رطوبة معين لا يمثل نفس كمية المادة الجافة عند مستوى رطوبة آخر. احرص على ذكر أساس الرطوبة وفئات المرفوضات بجانب كل مطالبة بالسعر. إن عرضًا قصيرًا للورق المختار يدويًّا يُعد مقطعًا توضيحيًّا مفيدًا، لكنه بديل ضعيف عن دورة إنتاج محددة زمنيًّا.
حدد ثلاث حالات تشغيل بدلاً من تحديد سعر ساعة واحد مثالي: فترة عادية تقتصر على عملية التشذيب فقط، وفترة مختلطة، وفترة تتضمن أكبر لفة يتم رفضها بانتظام. أضف عدد المرات التي تحدث فيها كل حالة. إذا ظهرت اللفة الكبيرة مرة واحدة في الأسبوع، فقد يكون من المناسب تخصيص محطة تحضير منفصلة لها. أما إذا تراكمت اللفات المرفوضة في كل نوبة عمل، فإن المعالجة الإضافية تصبح تكلفة يومية. تؤثر وتيرة التكرار على الإجابة بقدر ما يؤثر قطر اللفة.
يجب أن يكون التصميم ملائمًا للأشخاص ومعدات الرفع، وليس مجرد إدراج الآلات في مخطط الطابق. تحقق مما إذا كان بإمكان شاحنة التثبيت أن تستدير وهي تحمل البكرة بأقصى حجم لها، وما إذا كانت الحواجز تترك مساحة كافية للوصول، وأين سيتم وضع اللب المستخرج أو اللفافة المرفوضة. قد تكون قادوس التخزين عريضة بما يكفي لاستيعاب اللفة، لكن من المستحيل تحميلها من الممر المتاح. وسيكشف الرسم المقطعي المُحدد الأبعاد ورسم الوصول للصيانة عن ذلك قبل التركيب.
تُعدّ قصاصات الورق النظيفة غير المطبوعة مادة أولية مفيدة، لأن تتبع مصدرها غالبًا ما يكون أسهل. لكن ذلك لا يوضح لمشتري الألياف ما يمكن توقعه. فقد تحتوي الورقة ذات المظهر اللامع على مواد حشو أو معالجة سطحية. وبمجرد فتح العبوة، قد تختلف أنواع الورق المختلطة من حيث اللون ومستوى الغبار والحجم وكمية الأوراق السليمة المتبقية. حدد معايير القبول بناءً على الاستخدام المقصود واحتفظ بعينات مرجعية؛ فالمظهر وحده أمرٍ شديد الذاتية.
ضع الألياف التجريبية أمام المستخدم المستهدف. اطلب منه فحص بقايا رقائق الورق، أو الشريط اللاصق أو الفيلم، أو القطع غير الورقية، أو الجسيمات الدقيقة، أو الرطوبة، وكيفية تعامل المادة في العملية التالية. الفتح الميكانيكي الجاف ليس عملية إزالة الحبر أو تحويل الورق إلى لب رطب. إن تسمية الناتج بـ“اللب” قد تحجب هذا الفرق وتؤدي إلى مناقشة خاطئة حول المعدات. كما أنها لا تجعل النفايات المطلية المختلطة مناسبة للعزل أو أي استخدام نهائي آخر دون إجراء اختبارات خاصة بالتطبيق.
إذا كانت هناك حاجة إلى فتحة ثانوية، فإن دليل آلة تصنيع الألياف الورقية يتناول هذه المرحلة والاختبارات التي تتضمنها. فيما يتعلق بنفايات اللفائف، يجب أولاً فحص المواد التي يتم إرسالها إليها. تحقق من وجود الألواح الأساسية، وبقايا شريط الربط، والدُفعات المطلية المختلطة مع القصاصات النظيفة. إذا تغيرت الألياف في كل مرة يتغير فيها طلب التصنيع، فقد يكون المزيج المصدر هو السبب. ولا يمكن لضبط جهاز فصل الألياف إزالة التلوث الذي كان ينبغي فصله في مرحلة سابقة من العملية.
إن إجراء تجربة تستند فقط إلى لفة بيضاء خالية تمامًا من العيوب لا يعطيك سوى القليل من المعلومات عن الإنتاج اليومي. يجب أن تشمل التجربة التغيرات في الوزن النوعي، والحواف المطبوعة، ووصلات الشريط العادية التي ينتجها المصنع فعليًّا. قم بوضع علامة على كل دفعة تغذية. ثم احتفظ بعينات من الألياف مأخوذة من أكثر من نقطة واحدة خلال دورة التشغيل. إذا اجتازت العينة النظيفة الاختبار بينما لم تجتزه العينة المختلطة العادية، فهذه معلومة مفيدة بشأن مواصفات المواد الأولية، وليست مجرد اختبار فاشل للآلة.
قبل إجراء اختبار FAT، يجب الاتفاق على حالة المواد الواردة عند بوابة المورد. هل اللفائف سليمة أم تم تقطيعها بالفعل؟ هل قام أحد بإزالة القلوب؟ هل ستصل بقايا القطع المستمرة مباشرةً من آلة الفصل أم في أكياس؟ يجب تحديد مدة التشغيل، وطريقة أخذ العينات، والانقطاعات المسموح بها، وقواعد قبول المخرجات كتابةً. وإلا فإن مقطع فيديو سلس مدته خمس دقائق قد يبدو كاختبار ناجح لأحد الطرفين واختبار غير مكتمل للطرف الآخر.
اختر المواد التجريبية من الإنتاج العادي، بما في ذلك الأجزاء الصعبة. وبالنسبة للعديد من المصانع، يعني ذلك القصاصات المستمرة، واللفائف المرفوضة مع قلبها ووصلاتها العادية، ومزيجًا واحدًا صعبًا ولكنه يتكرر بانتظام. إذا كانت هناك آلة منفصلة تقوم بتقطيع اللفائف، فاحرص على توضيح هذا الحد الفاصل. لقد أثبتت آلة التقطيع التي تعمل بشكل جيد على الأجزاء المقطوعة مسبقًا قدرتها على معالجة تلك الأجزاء؛ لكن الاختبار لم يثبت أن الآلة المشتراة يمكنها استيعاب البكرات الضخمة السليمة.
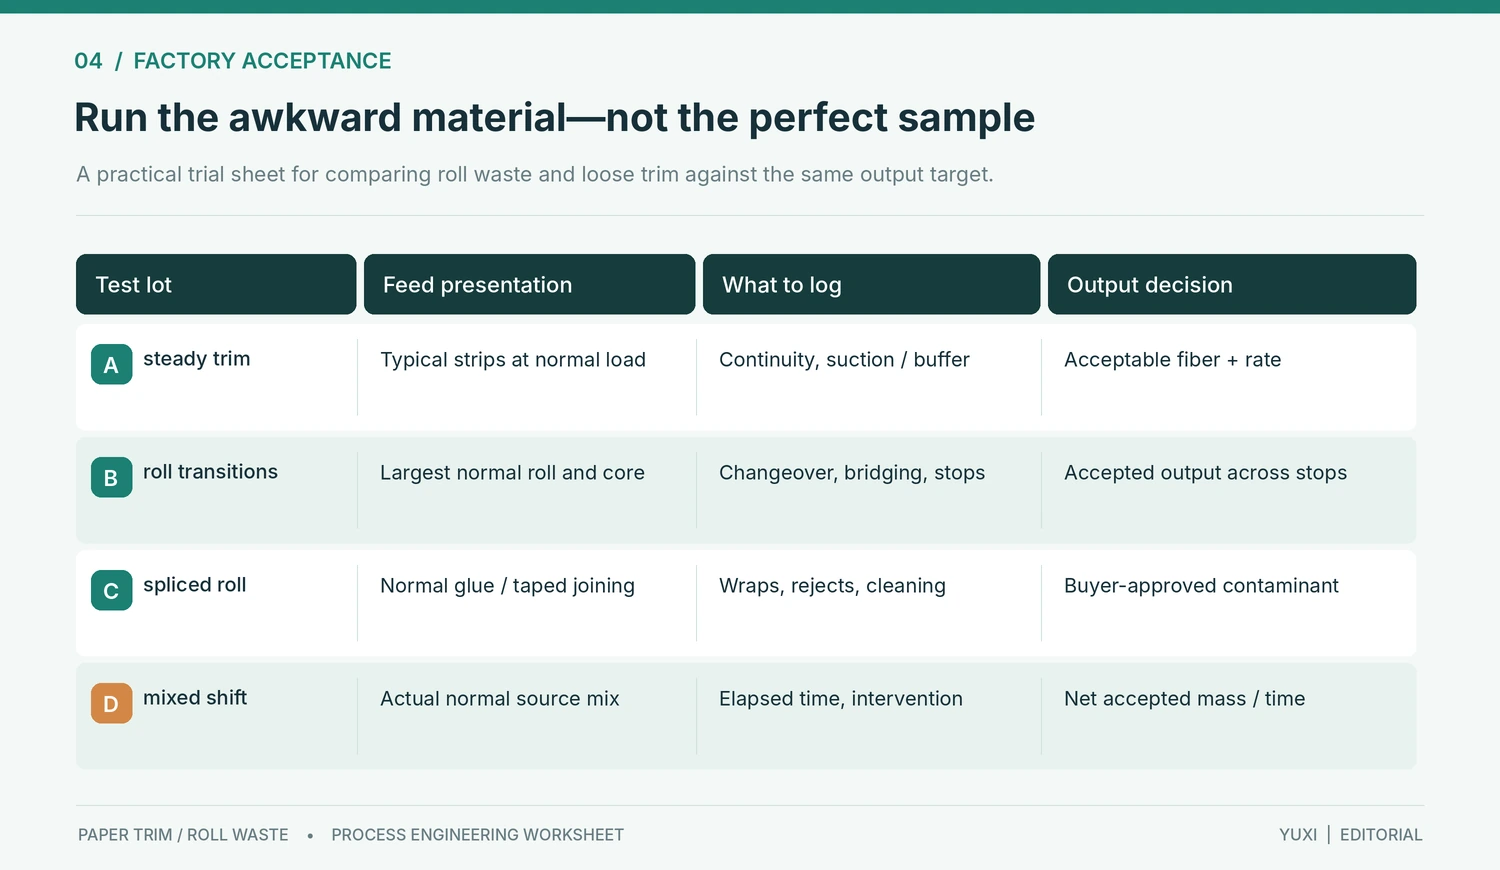
اجعل سجل الاختبار بسيطًا بما يكفي حتى يستخدمه أحدهم فعليًّا. سجل وقت بدء التشغيل وانتهائه، وكل توقف للتحميل أو التبديل، وعدد دورات العكس، ورفض المواد، والوقت الضائع في انتظار المعدات التالية في خط الإنتاج. سجل أي تدخل وسبب الحاجة إليه، مع التأكد من عزل الماكينة بشكل آمن كلما تطلب الأمر الوصول إليها. ميز بين وقت تشغيل القاطع والوقت الإجمالي للاختبار. كلاهما مهم، لكنهما يجيبان على أسئلة مختلفة.
قم بوزن العلف، والإنتاج القابل للبيع، والمواد المرفوضة، حيثما يسمح بذلك إعداد التجربة. تحقق من كمية المواد التي لا تزال داخل الآلات عند توقف التشغيل. إذا أزالت عملية شفط الغبار المواد الدقيقة، فحدد مسبقًا كيفية احتسابها. يمكن أن تفسر هذه التفاصيل فجوة في توازن الكتلة التي قد يُخطئ البعض في اعتبارها مشكلة في الاسترداد. إن تقديم مجموعة واضحة من الأوزان أفضل من الإبلاغ عن نسبة استرداد دون تحديد حدود واضحة.
قم بأخذ عينات من المخرجات في بداية العملية، وفي منتصفها، وقرب نهايتها. قم بتسمية العينة بذكر حقل التغذية الخاص بها، وظروف التشغيل، والوقت. اختبر الجودة بنفس الإعدادات المستخدمة لتحديد السعة الإنتاجية. فالتشغيل السريع الذي ينتج قطعًا خشنة والتشغيل البطيء الذي ينتج أليافًا أنظف هما نقطتا تشغيل مختلفتان، ولا يشكلان دليلًا على ضمان واحد مشترك. وإذا كان كلا الوضعين ممكنين، فيجب أن يذكر ذلك في عرض الأسعار.
عندما يحدث خطأ ما، حدد المهمة التي تعثرت قبل تغيير قائمة الآلات. إن وجود لفة تدور فوق القواطع يشير إلى مشكلة في الإمساك أو التثبيت. أما وجود قصاصات ملتفة حول عمود الدوران فتشير إلى مشكلة في التحكم في الشرائط. ووجود مادة لاصقة في ألياف مفتوحة بشكل جيد يشير إلى مشكلة في فرز التغذية أو معالجة الوصلات. وقد يكون انخفاض الإنتاج مع وجود ألياف نظيفة ناتجًا عن نقص في المخزن المؤقت أو ضياع الوقت أثناء عمليات التبديل. كل ملاحظة تقودك إلى جزء مختلف من مخطط التشغيل.
قم بتدوين شروط التغذية الناجحة في سجل القبول. إذا تم اجتياز الاختبار مع وجود مقاطع لفافة أقل من الحجم المتفق عليه، فقم بتسجيل ذلك الحجم وكيفية تحضير المقاطع. فقد يتلقى المصنع لاحقًا لفافات أعرض أو أكثر كثافة. وبدون وجود حدود مكتوبة، يمكن استخدام اختبار قديم لتبرير مهمة جديدة لم يشملها من قبل.
يبدأ طلب عرض الأسعار الفعال بالنفايات نفسها. أرسل مقطع فيديو قصيرًا يظهر قص الأطراف أثناء الإنتاج العادي وأكبر بكرة مرفوضة أثناء المناولة. التقط صورًا لأطراف اللب وشريط الربط والغلاف ومساحة التحميل المتاحة. أضف الأبعاد وتكرار رفض البكرات. قدم لكل مقدم عرض نفس وصف المواد؛ وإلا فإن الاختلافات في الأسعار المعروضة قد تعكس ببساطة افتراضات مختلفة بشأن أعمال التحضير.
يجب أن يذكر المزايدون الاستثناءات بجانب المهام ذات الصلة. فقد تشمل إحداها محطة فك اللفات أو فصل اللفات؛ بينما قد تفترض أخرى أن جميع البكرات تصل مقطعة مسبقًا. قد يدرج أحدهم تكلفة الفصل عن الهواء المستخدم في نقل القصاصات؛ بينما قد يحدد آخر سعر آلة التقطيع فقط. قارن بين المعدات الناقصة، والعمالة، وأجهزة التحكم، ونطاق إدارة الغبار قبل مقارنة الإجماليات. فقد تتحول آلة رخيصة الثمن إلى خط إنتاج مكلف إذا تم استبعاد واجهات التوصيل.
تتوفر بالفعل قنوات إعادة تدوير جيدة لبعض مخلفات الإنتاج. فقد تُباع بقايا القطع النظيفة والمفرزة جيدًا أو تُعاد إلى مصنع الورق كورق معاد تدويره. أما عملية تحويل الألياف الجافة فتغير شكل تلك المادة وتضيف خطوة تشغيلية إضافية. لذا، يجب التحقق من السعر والمواصفات الخاصة بقناة التوزيع الحالية قبل الاستثمار في عملية قد تقلل من قيمتها. فزيادة المعدات لا تعني بالضرورة زيادة معدل الاسترداد.
تستحق الأوراق عالية التصفيح، ومواد الملصقات الغنية بالمواد اللاصقة، وأنواع الورق المزودة بطبقة سيليكون قابلة للفصل، مراجعة منفصلة. وبالنسبة لبعضها، فإن الطريقة المثلى هي إعادة التدوير المتخصص أو الفصل بدلاً من عملية فتح الألياف الجافة العامة. كما أن اللفائف الرطبة، والورق المطلي الكثيف، والطبقات البلاستيكية غير المعروفة، تنطوي على صعوبات لا يمكن لآلة التقطيع الكبيرة حلها. قم بفرز تلك الدفعات حتى يُظهر اختبار تمثيلي استقرارًا في المعالجة ومنتجًا مقبولًا.
كما يمكن أن يؤدي المنتج النهائي المقصود إلى استبعاد هذا المسار. فإذا كان العميل يرغب في الحصول على ورق مُزيل الحبر لإعادة تصنيع الورق، فإن التقطيع الجاف وفك الألياف لا يحلان محل عملية تحويل اللب الرطب والغربلة وإزالة الحبر. لذا، يجب تحديد هذا المطلب قبل مناقشة أعمدة آلة التقطيع أو قوة المحرك. إنه تمييز أساسي، لكن إغفاله يغير مسار المشروع بأكمله.
بالنسبة لللفائف المقطوعة والمرفوضة، فإن السؤال الأساسي الذي يجب طرحه في البداية بسيط: ما الذي يصل إلى آلة القطع الأولى خلال نوبة عمل عادية؟ وبمجرد توضيح طريقة التجميع، وإعداد اللفائف، وحدود التغذية، يمكن أن تحدد تجربة الألياف ما إذا كان هناك مشترٍ للمنتج النهائي. ورغم أن هذا التسلسل أقل إثارة من الرقم الرئيسي للإنتاجية، إلا أنه يمنح المشروع فرصة أفضل بكثير للنجاح وفقًا للتقديرات المحددة.
فقط إذا كانت الآلة المحددة، وترتيب التغذية، وطريقة المناولة الآمنة قد تم اعتمادها لتناسب قطر تلك اللفة وعرضها ووزنها ولبها وحالة لفها. تتطلب بعض المشاريع فك اللفة أو استخدام آلة مخصصة لفك اللفات قبل الشredding العادي. لا تستنتج قدرة معالجة اللفات مباشرةً من التصنيف العام لآلة تمزيق الورق.
ليس بشكل افتراضي. فقد تحتوي القلوب على ألواح ملتصقة كثيفة وتجهيزات طرفية بلاستيكية أو معدنية، وقد تؤدي إلى تغيير تركيبة الألياف في المراحل اللاحقة من العملية. يجب تحديد إزالة القلوب أو معالجتها بشكل منفصل ما لم يقبل العميل المستلم المادة الناتجة وتؤكد الاختبارات التمثيلية ملاءمتها.
لا. يعمل نظام استخراج القصاصات على جمع نفايات التصنيع ونقلها. وقد تظل المواد المفصولة بحاجة إلى تغذية محكومة، وتكسير أولي، ومعالجة الملوثات، وفتح ميكانيكي ثانوي للوصول إلى الحالة المطلوبة للألياف الجافة.
قد يتم فتح بعض الأنواع من الورق آليًّا، لكن الطلاء، والمواد المالئة، والحبر، والمواد اللاصقة، والتصفيح، ومتطلبات المستخدم النهائي هي التي تحدد ما إذا كانت الألياف الناتجة صالحة للاستخدام أم لا. احرص على فصل الأنواع المختلفة عن بعضها واختبر المادة العادية؛ ولا تفترض أن جميع لفات الورق قابلة للتبادل.
قم بتسجيل كل من الوقت الإنتاجي والوقت المنقضي، بما في ذلك عمليات تغيير اللفائف، والتحضير، وحالات انحشار الورق، والتدخلات الأخرى. قم بالإبلاغ عن كتلة الألياف المقبولة خلال فترة الاختبار المتفق عليها، بالإضافة إلى الكتلة الواردة. ولا يُعتبر معدل التقطيع القصير الذي يصل إلى ذروته مؤشراً على المعدل المستدام للخط بأكمله.
استخدم قصاصات تمثيلية متواصلة، ولفائف مرفوضة عادية — بما في ذلك القلوب والوصلات المتوقعة — ومواد إنتاج صعبة ولكنها منتظمة. قم بوضع علامات على دفعات التغذية، واحتفظ بعدة عينات من المخرجات، وسجل المنتجات المرفوضة وعمليات التوقف، وتأكد من جودة الألياف في نفس ظروف التشغيل المستخدمة لمعدل الإنتاج المذكور في عرض الأسعار.
يرجى إرسال الأبعاد الفعلية لللفافة، وصور اللب والوصلات، وعرض القطع ونمط التدفق، ودرجة جودة الورق، والحالة المستهدفة للألياف المقبولة، وتصميم ورشة العمل. يمكن لشركة YUXI تقييم ما إذا كانت هناك حاجة إلى الفرز المنفصل، وإعداد اللفافة، والتغذية الخاضعة للرقابة قبل عملية تحويل الألياف الجافة.
تواصل مع فريقنا الرائع اليوم للحصول على تقدير سعر لآلة التقطيع.
اتصل بنا