Fabricante de trituradoras industriales y sistemas de reciclaje - YUXI

 Spanish


 Spanish

 Entrega rápida
 Fiable
 Certificado
 Con experienciaSpanishSpanishEntrega rápidaFiableCertificadoCon experiencia
Se supone que una máquina de fibrado en seco debe desmenuzar el papel usado preparado lo suficiente como para el siguiente proceso. No debe seguir reduciendo el material simplemente porque una muestra más fina parezca estar más completamente procesada. Esa distinción es importante en un línea de reciclaje de celulosa de papel usado, ya que la máquina de fibra se encuentra dentro de un sistema integrado: la alimentación, la trituración primaria, la separación de metales ferrosos, la apertura secundaria, el transporte y la captación de polvo deben funcionar a un ritmo compatible.
La señal de alerta no es que “haya polvo”. La apertura mecánica en seco puede generar partículas finas incluso en un punto de funcionamiento adecuado. La pregunta relevante es si el trabajo mecánico adicional sigue mejorando la fibra aceptada, o si, por el contrario, se limita principalmente a convertir material ya aceptable en fragmentos más pequeños y a aumentar la carga de trabajo en las tareas de extracción, recogida, limpieza y manipulación posterior.
La sobrefibrización es una condición del proceso, no un tamaño de partícula universal. Comienza una vez que el material ya ha alcanzado las condiciones exigidas por el proceso receptor, pero permanece en la zona de trabajo, se recircula o sufre impactos, cizallamiento, fricción o pasadas repetidas adicionales. Por lo tanto, una misma máquina puede funcionar correctamente para un producto y, sin embargo, procesar en exceso el material destinado a otro.
Por eso, el comprador debe definir ambos límites de la ventana de salida. Un límite evita un procesamiento insuficiente: un exceso de hojas reconocibles, copos compactos o fardos mal abiertos. El otro límite evita una degradación innecesaria: un exceso de finos, polvo, pérdida de la estructura útil de la fibra suelta o un flujo secundario que el usuario posterior no desea. Cuanto antes Guía sobre la máquina de fibrado de papel explica en qué consiste exactamente esa obligación inicial; este artículo se centra en determinar cuándo se ha cumplido dicha obligación en la medida suficiente.
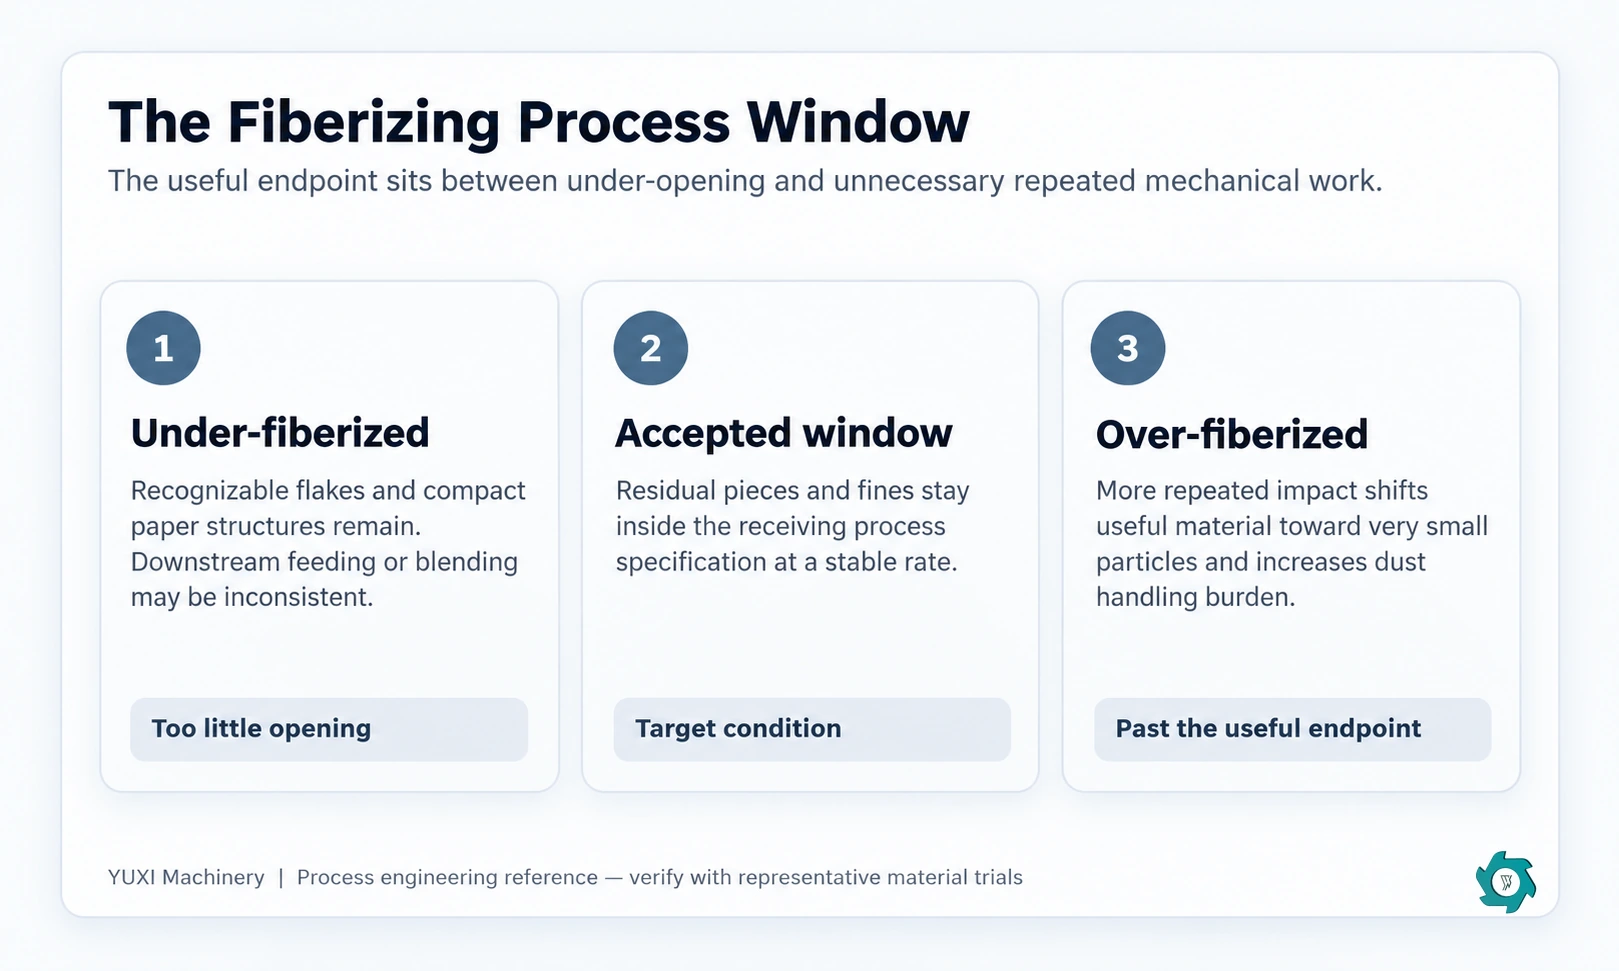
El papel que entra en una fase secundaria de apertura en seco no es un bloque homogéneo. Contiene hojas, capas aglutinadas, haces de fibras, fibras individuales, materiales de relleno, recubrimientos, componentes de impresión, residuos de adhesivo y, en ocasiones, contaminantes ajenos al papel. El tratamiento mecánico inicial puede resultar productivo, ya que rompe las estructuras compactas y libera material que aún está visiblemente poco desmenuzado. Sin embargo, a medida que avanza el tratamiento, la máquina actúa cada vez más sobre material que ya ha sido desmenuzado.
Un estudio de 2023 sobre la fibrización en seco de periódicos viejos, OCC y papel blanco de contabilidad comparó el tratamiento con molino de cuchillas y con molino de martillos. En las condiciones analizadas, la molienda con molino de martillos produjo menos copos residuales en el caso del OCC y el papel blanco de contabilidad, pero una mayor fracción de finos. Los autores también observaron que los resultados variaban en función del tipo de papel y de las condiciones de tratamiento.[1] Esos datos respaldan la existencia de un equilibrio; no establecen un rotor, una rejilla, una velocidad o un límite de partículas finas universales para todas las líneas comerciales.
Hay cuatro mecanismos que pueden hacer que una línea sobrepase el punto final útil. En primer lugar, una descarga restrictiva puede retener durante más tiempo en la cámara el material que ya se ha abierto. En segundo lugar, una alimentación baja o inestable puede alterar la carga de la cámara, de modo que cada pieza reciba una cantidad diferente de trabajo. En tercer lugar, la recirculación, ya sea deliberada o accidental, puede exponer la fibra que cumple los requisitos a otro ciclo de procesamiento. En cuarto lugar, las piezas de trabajo desgastadas, dañadas o mal acopladas pueden alterar la forma en que se transfiere la energía, lo que lleva a los operarios a compensarlo con un tiempo de permanencia mayor o con pasadas repetidas.
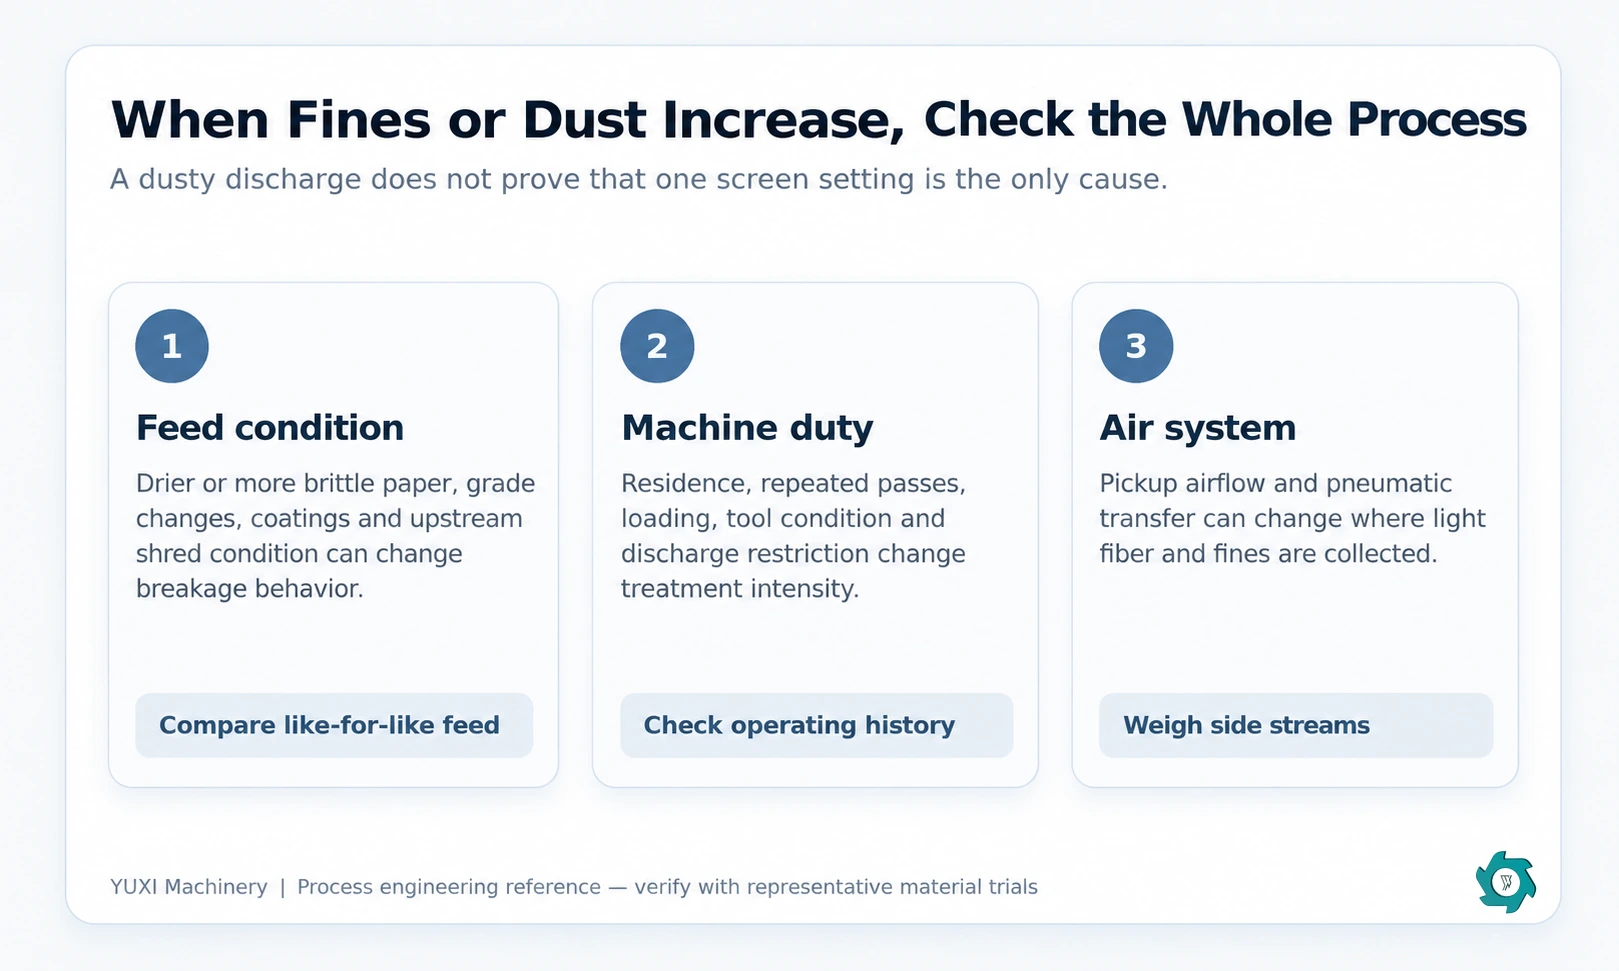
El separado Guía de tamaños de malla para el Fiberizer aborda en detalle la apertura y las restricciones de descarga. La cuestión clave aquí es más amplia: el tamaño de la rejilla es solo uno de los factores que influyen en la intensidad del tratamiento. Si aumentan las partículas finas, cambiar la rejilla antes de comprobar la alimentación, la recirculación, el estado de las herramientas, el equilibrio de aire y las restricciones aguas abajo puede suponer tratar un síntoma en lugar de la causa.
“El término ”partículas finas“ solo se refiere a la calidad del producto cuando el proyecto define cómo se medirá la fracción fina. El término ”polvo» se utiliza a menudo en la práctica para referirse al material fino en suspensión en el aire o recogido. Una planta puede presentar más polvo visible debido a que se está generando más material fino, a que ha cambiado el caudal de aire de extracción, a que hay una fuga en un punto de transferencia o a que se está arrastrando fibra ligera útil hacia el colector. Se trata de problemas distintos.
No utilices únicamente el peso del colector de polvo como prueba de la calidad de la fibra, a menos que se controlen los límites del muestreo y el flujo de aire. Un sistema de recogida más potente puede recoger más material sin que el propio fibrizador genere proporcionalmente más partículas finas. Por el contrario, un sistema de extracción débil puede hacer que el colector parezca “mejor”, al tiempo que deja más polvo en la zona de proceso. Por lo tanto, la prueba de producción debería combinar el muestreo del producto con un balance de masas y una comprobación del sistema de aire.
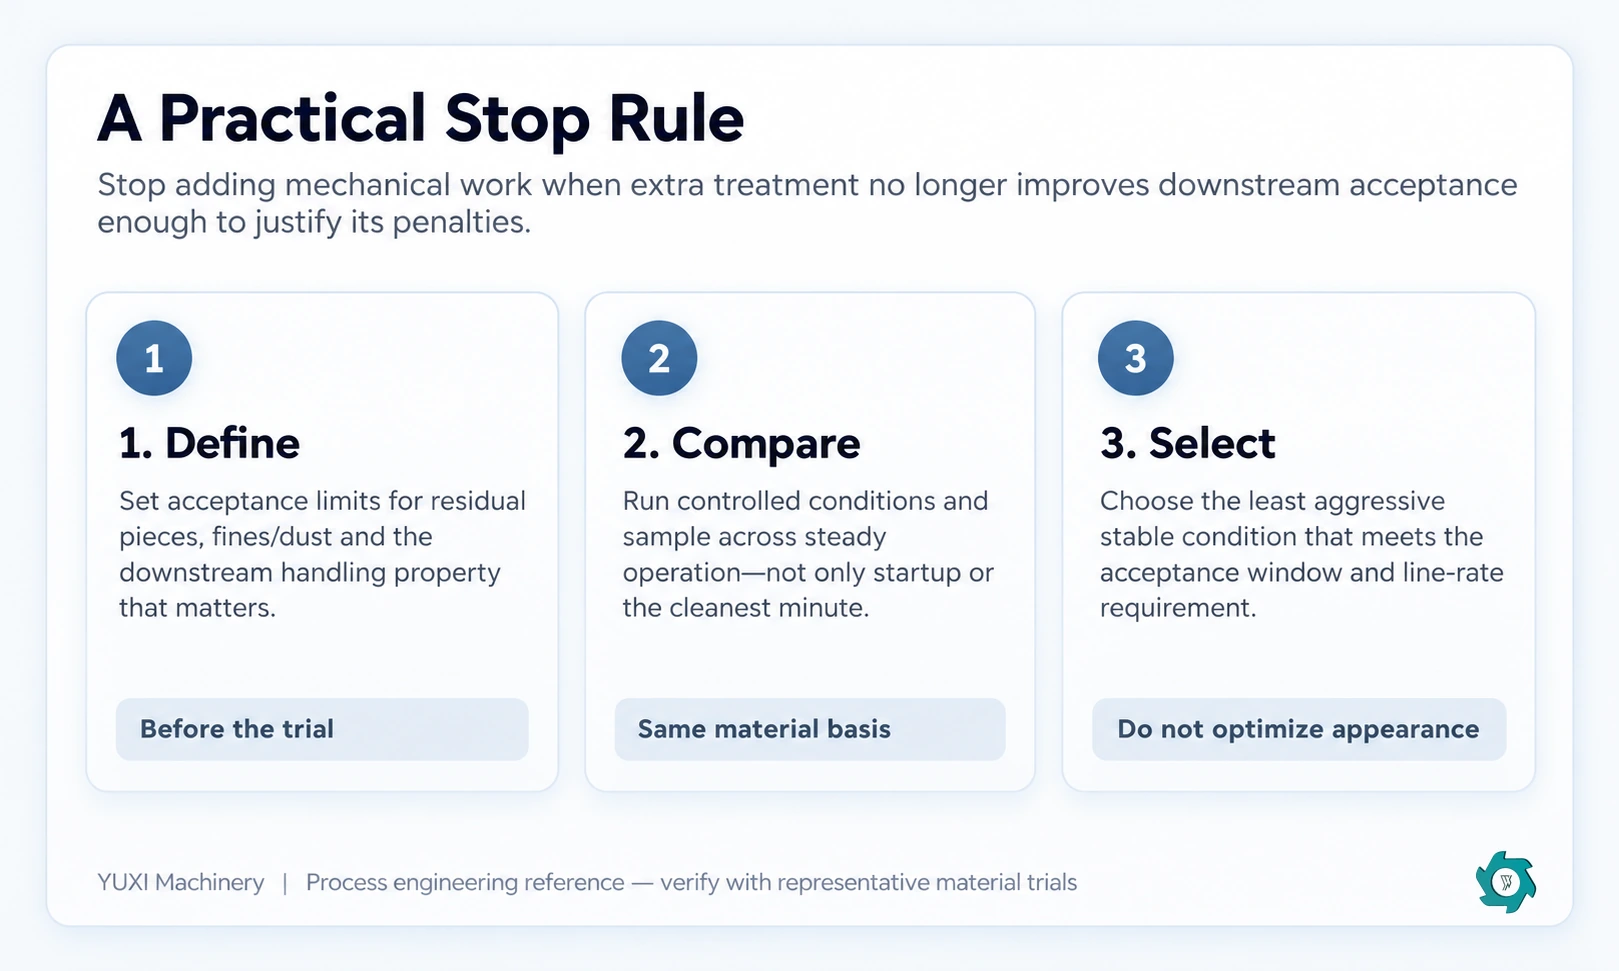
Esta es la señal más clara del proceso. Compara dos condiciones controladas utilizando la misma materia prima representativa. Si un tratamiento adicional apenas produce una mejora significativa en el criterio acordado de piezas residuales, pero aumenta notablemente la fracción fina, resulta difícil justificar el trabajo adicional, a menos que mejore otra propiedad en las fases posteriores del proceso.
Un puñado esponjoso no constituye una especificación. Un proceso de recepción puede tener en cuenta la uniformidad en la dosificación, el comportamiento a granel, el transporte por aire, la mezcla, la absorbencia, el refuerzo u otra propiedad específica de la aplicación. Si una muestra de aspecto más fino forma puentes, se separa, resulta más difícil de dosificar o genera una mayor cantidad de polvo, el aspecto visual se ha convertido en un objetivo de optimización engañoso.
El caudal bruto de alimentación puede ocultar un exceso de procesamiento. Es posible que se desvíe más material hacia la recogida de finos, que se retenga en la máquina, que se recircule o que se rechace. Seguimiento resultado aceptado en lugar de limitarse únicamente a lo que entra en la línea. Un tonelaje estable en la cinta transportadora de alimentación no demuestra que salga la misma cantidad de fibra comercializable o aprobada para su procesamiento posterior.
Si los puntos de recogida, los conductos, los filtros o los recipientes de recogida se acercan a su límite práctico tras un cambio en el proceso de fibrado, es posible que el sistema de ventilación esté indicando que el proceso mecánico ha variado. No basta con aumentar la extracción para mantener un ajuste innecesariamente agresivo. Primero hay que determinar si el producto requiere material extrafino.
Una mayor cantidad de material retenido y los impactos repetidos pueden aumentar el trabajo realizado en el interior de la cámara. El efecto exacto del desgaste y la energía depende de cada máquina y de cada material, por lo que conviene medirlo en lugar de darlo por supuesto. No obstante, si la planta registra un aumento de las inspecciones de cribas, las intervenciones en las herramientas, las obstrucciones, las limpiezas o la recirculación, sin que mejore la calidad del producto aceptado, conviene revisar el punto de funcionamiento.
Esta norma obliga al comprador y al proveedor a definir qué se entiende por “fibra de buena calidad” antes de la prueba. Como mínimo, deben ponerse de acuerdo sobre los límites de la materia prima, el criterio relativo a las piezas residuales, cómo se tomarán las muestras de partículas finas, qué nivel de contaminación es aceptable, la tasa de rendimiento aceptada requerida y cualquier característica de manipulación posterior que pueda dar lugar al rechazo del material. Para aplicaciones especializadas, una muestra retenida y aprobada puede resultar más útil que un objetivo universal en milímetros establecido de forma arbitraria.
Una máquina secundaria puede parecer demasiado agresiva cuando el verdadero problema se origina en una fase anterior del proceso. Una gran variación en el tamaño de la alimentación, la presencia de aglomerados densos, picos intermitentes o una dosificación deficiente pueden obligar al desmenuzador a funcionar en un amplio rango de carga. Los operarios pueden responder aplicando una configuración restrictiva que garantice que se desmenucen las piezas más difíciles, aunque ello suponga que el material normal reciba un tratamiento mayor del necesario.
En Guía para el traspaso entre la trituradora y el fibrizador aborda esta interfaz. Para un análisis exhaustivo del proceso de fibrado, compare la entrada del fibrador durante períodos estables y con polvo. Registre el estado de la pieza en la entrada, las interrupciones en la alimentación, el nivel del depósito tampón, el caudal de dosificación y cualquier flujo de retorno. Una entrada estable suele ofrecer más margen para hacer funcionar la etapa secundaria cerca de su límite útil.
Una prueba de aceptación en fábrica no debe consistir en una breve demostración basada en el papel más impecable y en un puñado de muestras visualmente impresionantes. Utiliza material representativo, que incluya variaciones difíciles, pero normales, dentro de los límites de alimentación acordados. A continuación, compara al menos dos condiciones de funcionamiento razonables si el proveedor está tratando de establecer la ventana de proceso.
| Récord | Por qué es importante | No lo sustituyas |
|---|---|---|
| Identidad y masa del pienso | Permite que la comparación se realice sobre la misma base material. | “Papel variado” sin detalles sobre el tipo o la calidad. |
| Condiciones de humedad | El estado del papel puede influir en su fragilidad, masa, cohesión y comportamiento frente al polvo. | Una cifra de capacidad sin condiciones de alimentación. |
| Tiempo de carrera y tiempo transcurrido | Muestra tanto la tasa de procesamiento como el impacto de las paradas en la producción. | Solo el mejor minuto sin interrupciones. |
| Masa de fibra aceptada | Relaciona el rendimiento con el material que realmente cumple la norma de salida. | Tonelaje bruto de carga. |
| Corriente lateral de finos/polvo | Indica si se está convirtiendo una mayor cantidad de pienso en una fracción no deseada. | Solo por su aspecto de coleccionista. |
| Piezas sobrantes | Confirma si el tratamiento añadido sigue mejorando la apertura. | Una muestra de una sola etapa. |
| Eventos e intervenciones | Permite detectar obstrucciones, recirculación, limpieza e interfaces inestables. | Considerar las paradas como “problemas del operador”.” |
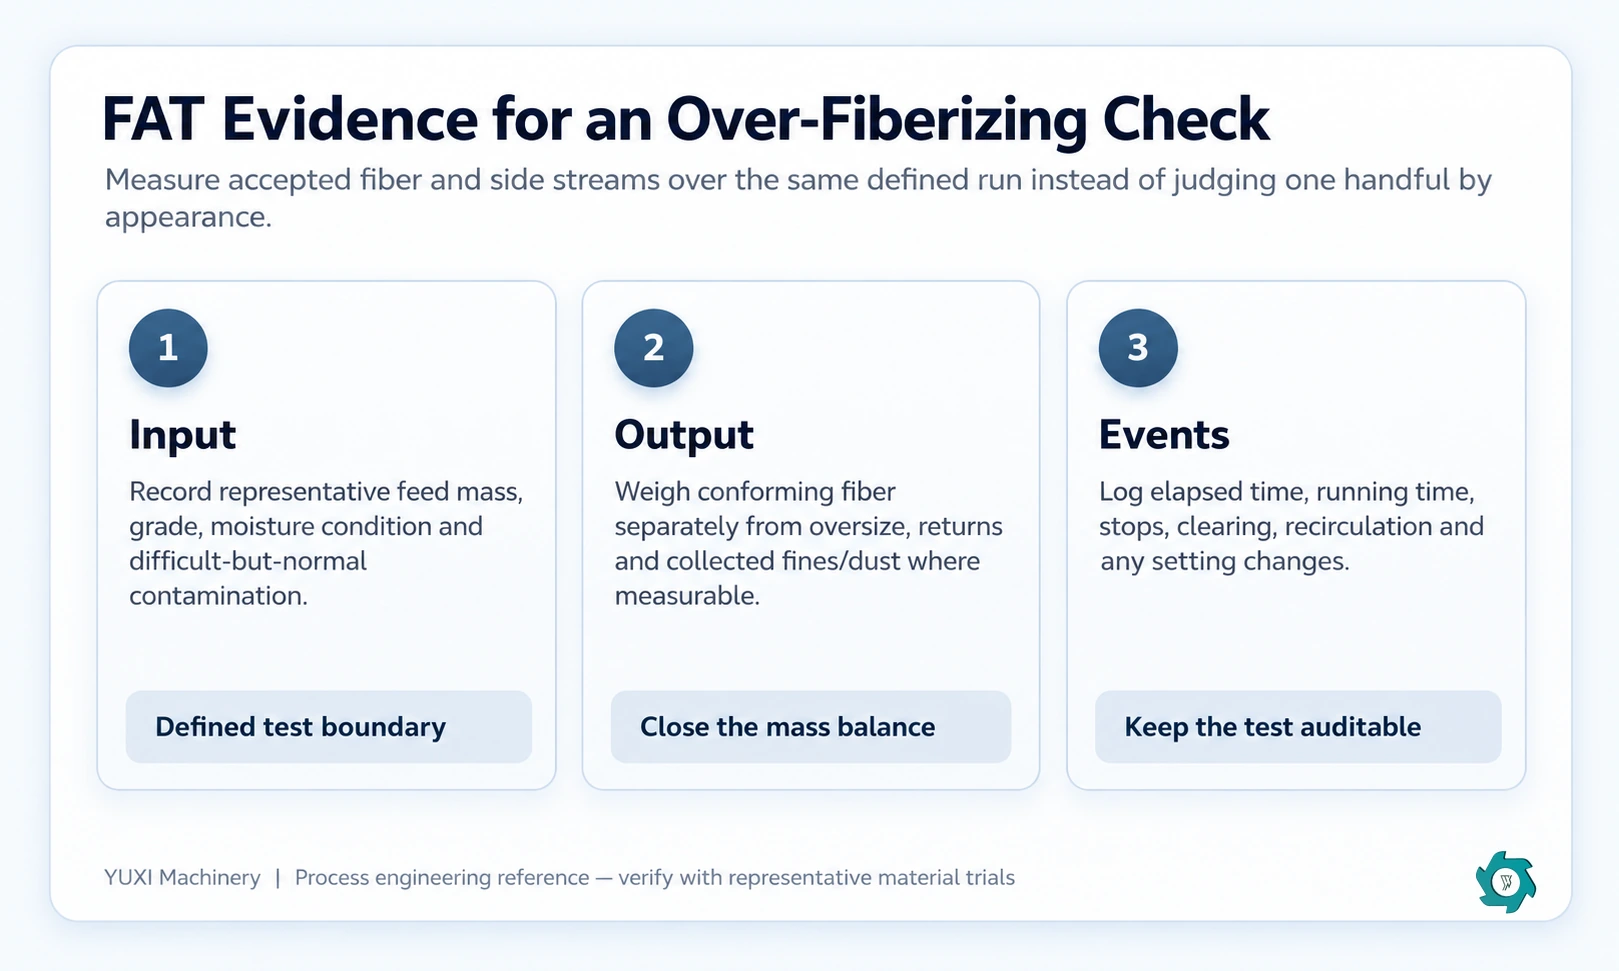
Equilibre el balance de masa en la medida de lo posible: la fibra aceptada + las partículas finas/el polvo medidos + el material sobredimensionado/de retorno + los rechazos + el material retenido deben cuadrar con la entrada definida, y cualquier diferencia inexplicable debe comunicarse en lugar de ocultarse. El objetivo no es alcanzar la perfección de laboratorio, sino evitar que una afirmación sobre una “mayor capacidad” o una “fibra más fina” pase por alto el destino del material.
| Observación | Cheques | Posible siguiente paso |
|---|---|---|
| Más polvo tras un cambio de materia prima | Calidad del papel, grado de sequedad, recubrimientos/rellenos, recortes quebradizos, contaminación. | Restablece el intervalo operativo con datos nuevos representativos. |
| Más polvo con los mismos ajustes nominales | Estado de la criba, desgaste o daños en las herramientas, obstrucción del área efectiva de apertura, estabilidad de la velocidad de avance. | Restablece el estado mecánico antes de volver a afinar. |
| Aumenta la masa del colector tras los trabajos en el sistema de aire | Caudal de aire de aspiración, posiciones de los reguladores, fugas, velocidad neumática, arrastre útil de fibra. | Comprueba el equilibrio del aire y la composición del material recogido. |
| Aumentan las multas tras la introducción del sistema de recirculación | Índice de devoluciones y si se está devolviendo fibra que ya se había aceptado. | Separa la fibra que realmente excede las dimensiones permitidas de la que cumple con las normas antes de devolverla. |
| La calidad del resultado mejora a medida que disminuye la tasa de aceptación | Permanencia, restricción de descarga, contrapresión aguas abajo, obstrucción. | Compara el rendimiento aceptado —no la materia prima bruta— en unas condiciones menos agresivas. |
| Los periodos de polvo se producen tras los picos de alimentación | Nivel del depósito de compensación, medición, descarga de la trituradora aguas arriba y carga instantánea. | Estabiliza la transferencia antes de cambiar el punto final de la fibra. |
La OSHA afirma que los materiales combustibles finamente divididos pueden volverse explosivos cuando se encuentran en suspensión en el aire en determinadas condiciones, y cita el papel y la pasta de papel como ejemplos de dichos materiales.[2] Las directrices de la OSHA también señalan que el comportamiento real depende de propiedades como el tamaño de las partículas y la humedad, y que las características específicas de cada muestra son importantes.[3]
Esto no significa que todas las líneas de fibrado en seco de papel presenten el mismo riesgo o requieran la misma protección. El sistema instalado requiere una evaluación específica para cada emplazamiento y material que abarque los puntos de captación, la limpieza y el orden, las fuentes de ignición, la disposición del colector y los conductos, así como los requisitos locales aplicables. Desde el punto de vista del proceso, el principio fundamental es más sencillo: no generar intencionadamente una fracción fina innecesaria para luego considerar un sistema de control de polvo de mayor envergadura como la única solución.
El exceso de desfibrado no debe utilizarse como argumento en contra de un producto de grano fino. Algunas formulaciones posteriores pueden requerir legítimamente un material más intensamente desmenuzado o de grano más fino. En ese caso, el tratamiento adicional no constituye un procesamiento “excesivo” si es necesario para cumplir una especificación de recepción verificada. El proyecto simplemente debe tener en cuenta la tasa de producción aceptada resultante, el manejo del aire, el desgaste, el mantenimiento y las compensaciones en cuanto a la calidad del producto.
Del mismo modo, no se debe recurrir a una línea mecánica en seco para imitar la pasta húmeda de una fábrica de papel cuando lo que realmente se necesita es la separación y limpieza de la fibra en un proceso basado en agua. La Guía sobre el proceso de despulpado en seco frente al húmedo explica los límites de ese proceso. A menudo resulta más eficaz elegir la ruta de proceso adecuada que imponer un trabajo mecánico en seco adicional a un material cuyos requisitos posteriores se enmarcan en la preparación húmeda de la pasta.
En lugar de solicitar “fibra de celulosa muy fina”, envíe una muestra representativa del material o fotografías, las condiciones normales y difíciles de alimentación, información sobre la humedad, el estado del material alimentado, el caudal de salida aceptable y sostenido requerido, la aplicación posterior, la norma de aceptación de piezas residuales, el método de medición de finos y polvo (si procede) y el método de transferencia o almacenamiento previsto. Pida al proveedor que indique qué ajustes se utilizaron durante la prueba y qué corrientes secundarias se incluyeron o excluyeron del cálculo de la capacidad.
Esto facilita la comparación de presupuestos, ya que separa la capacidad de una máquina para procesar papel de su capacidad para producir la fibra en las condiciones que realmente requiere tu proyecto. Además, ofrece a los equipos de puesta en marcha un punto de referencia: la producción se puede comparar con una muestra aceptada y con las condiciones de ensayo registradas, en lugar de con una instrucción imprecisa del tipo “hazla más fina”.”
Se trata de un tratamiento mecánico en seco que se mantiene una vez que el papel ya ha alcanzado el estado de las fibras que exige el proceso posterior. Cualquier impacto, roce, tiempo de permanencia o pasada repetida adicionales podrían generar más partículas finas y polvo sin aportar una mejora significativa en el rendimiento esperado.
No. Una rejilla más restrictiva puede aumentar el tiempo de permanencia y el trabajo repetido en algunas máquinas, pero la sobrefibrización depende de las condiciones operativas en su conjunto, incluyendo la alimentación, el funcionamiento del rotor y las herramientas, el estado de la rejilla, la recirculación, la carga y el objetivo de aceptación en la fase posterior del proceso.
Defina un método de muestreo repetible y compare la fracción fina con el requisito de aceptación posterior. El límite debe derivarse del proceso receptor o de una especificación de producto validada, y no de un porcentaje universal inventado para todo el papel reciclado.
No. El polvo visible o recogido puede variar debido a la sequedad del material de alimentación, el tipo de papel, la carga mecánica, las fugas, el flujo de aire de aspiración o el transporte neumático. Para identificar la causa, es necesario realizar un muestreo del producto, consultar los registros de funcionamiento y llevar a cabo una comprobación del balance de masa.
En primer lugar, hay que determinar por qué ha aumentado la carga. Si el producto ya cumple con los parámetros de aceptación y el tratamiento adicional solo genera partículas finas no deseadas, podría ser conveniente reducir el trabajo mecánico innecesario. Si, por el contrario, se requiere la producción de partículas finas, el sistema de control de aire y polvo deberá diseñarse para la carga de trabajo verificada.
Registre datos representativos sobre la alimentación, el estado de humedad, la masa de entrada, el tiempo de funcionamiento y el tiempo transcurrido, la masa de fibra aceptada, los restos, las partículas finas/polvo medibles y las corrientes de rechazo, la recirculación, las paradas, la limpieza y los parámetros de funcionamiento utilizados. Conserve muestras representativas del producto final para su comparación.
Envíenos muestras representativas del material de papel de desecho, el porcentaje de producto apto que necesita, el uso posterior y el estado de la fibra que el proceso receptor pueda aceptar. YUXI puede evaluar las interfaces de trituración, fibrado, transferencia y control de polvo en función de ese objetivo.
Póngase en contacto con nuestro agradable equipo hoy mismo para obtener una estimación del precio de una trituradora.
Póngase en contacto con nosotros