Fabricante de trituradoras industriales y sistemas de reciclaje - YUXI

 Spanish


 Spanish

 Entrega rápida
 Fiable
 Certificado
 Con experienciaSpanishSpanishEntrega rápidaFiableCertificadoCon experiencia
El completo línea de reciclaje de celulosa de papel usado explica cómo se complementan entre sí la alimentación controlada, la trituración primaria, la separación de metales ferrosos, la fibración secundaria y el traslado en contenedores. Esta guía se centra en una cuestión concreta relacionada con la contratación pública: ¿Cómo se debe elegir el tamaño de la malla cuando al comprador le importa el estado de la fibra de celulosa reciclada y no solo que el papel tenga un aspecto más fino?
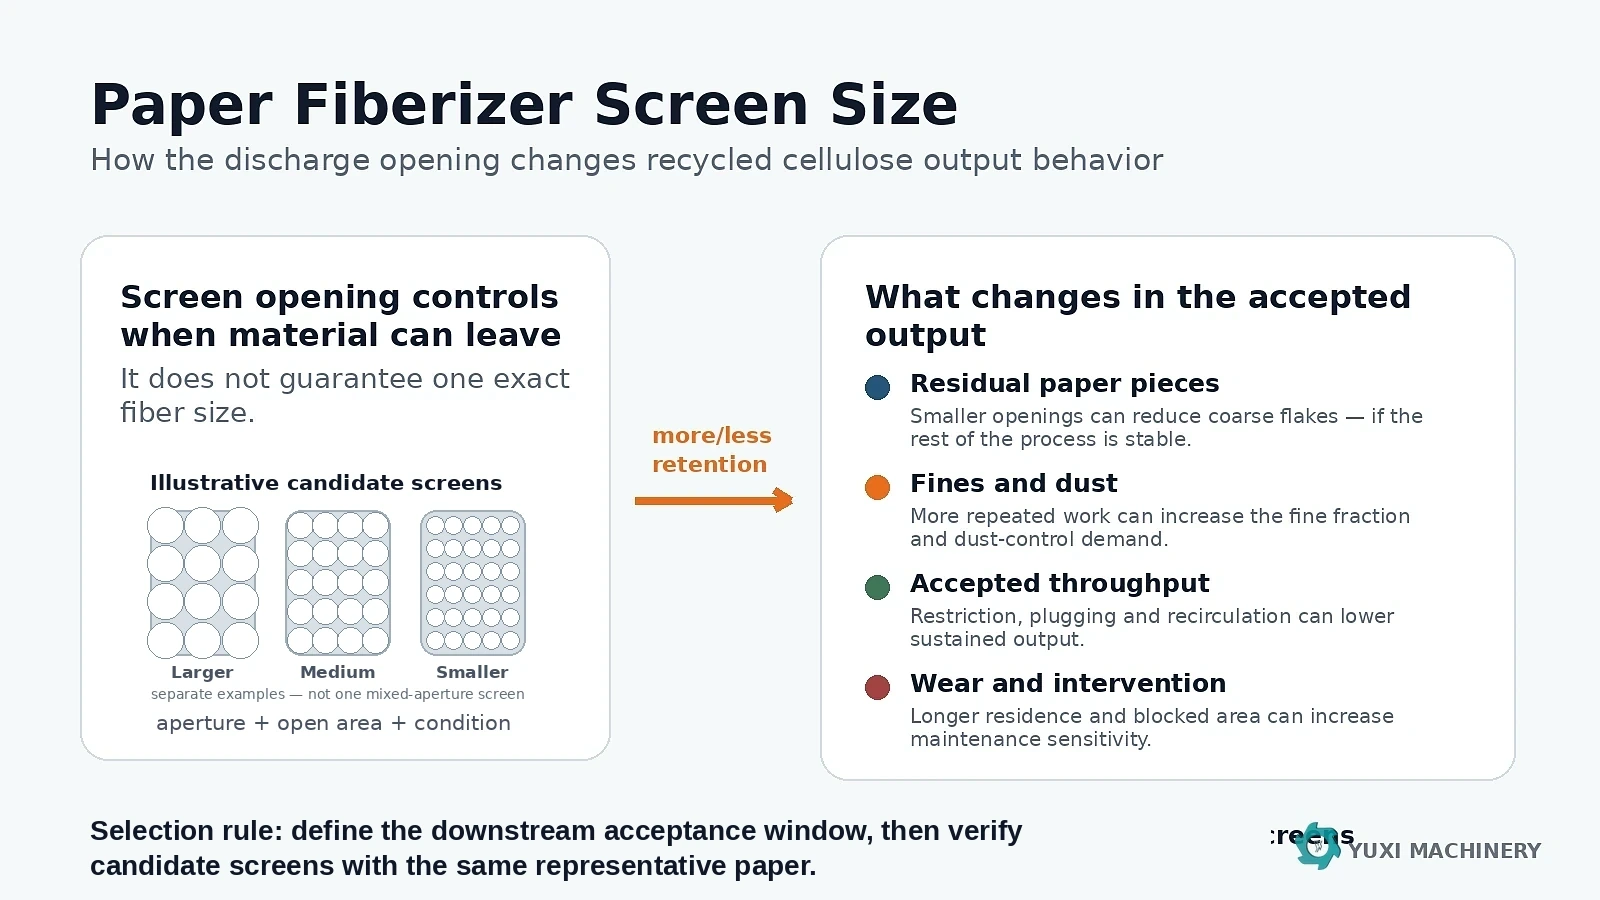
Figura 1. Las mallas candidatas deben compararse como configuraciones independientes. La abertura, el área abierta, el estado de la malla y el resto de los parámetros de funcionamiento influyen en el comportamiento de la descarga.
Una rejilla es una restricción física a la salida del material. El material permanece en la zona de procesamiento hasta que su forma, orientación y estado le permiten pasar a través de las aberturas disponibles. Los fragmentos de papel flexibles y las fibras abiertas no se comportan como esferas rígidas, por lo que no se debe incluir en un presupuesto el diámetro nominal de los orificios como “tamaño de fibra” garantizado.”
La rejilla es solo una de las partes del resultado. La calidad del papel, la humedad, el estado inicial del material triturado, la velocidad de alimentación, la geometría del rotor y de las herramientas, el desgaste de las herramientas, el flujo de aire, la carga de la cámara y el área abierta de la rejilla influyen en lo que llega a la descarga. El sistema actual Guía sobre el desmenuzado de papel abarca esas variables generales de la máquina; en este caso, la pantalla se considera una variable de proceso controlada, en lugar de la especificación completa del producto.
Cuando la máquina en cuestión retiene material detrás de una criba, una abertura más pequeña suele dificultar la descarga. En condiciones por lo demás comparables, esto puede aumentar la cantidad de trabajo mecánico repetido antes de que el material salga. Las investigaciones sobre la fibrización en seco del papel usado revelaron que un tratamiento más intenso en el molino de martillos reducía la cantidad de copos restantes, al tiempo que aumentaba la fracción de partículas finas.[1] En un estudio independiente sobre el reciclaje de papel seco in situ se utilizó un molino de martillos con una criba de 6 mm y se evaluó la morfología de la fibra resultante, lo que ilustra por qué la configuración de la criba debe formar parte de las condiciones definidas del proceso, en lugar de considerarse un aspecto secundario.[2]
| Cambios relacionados con la pantalla | Efecto probable del proceso | Riesgo para el comprador si se lleva demasiado lejos |
|---|---|---|
| Abertura de descarga más pequeña | Es posible que el material permanezca en la cámara durante más tiempo antes de poder salir. | Menor rendimiento admitido, más partículas finas, mayor carga de polvo o mayor desgaste de las herramientas o las cribas. |
| Abertura de descarga más grande | El material puede salir con menor retención cuando alcanza unas condiciones de salida aceptables. | Pueden quedar restos de papel más reconocibles o copos más compactos. |
| Área efectiva abierta reducida | La superficie total de descarga disponible es menor, aunque el diámetro nominal del orificio no haya variado. | Aumento de la carga en la cámara, velocidad inestable o sensibilidad a las obstrucciones. |
| Aberturas tapadas o cegadas | La pantalla se comporta como si fuera más restrictiva de lo que indica su diseño nominal. | Una configuración que haya funcionado en una prueba en condiciones óptimas puede perder capacidad con papel húmedo, con alto contenido en adhesivo o laminado. |
| Aberturas desgastadas o dañadas | La condición de salida real ya no se ajusta a la geometría original de la pantalla. | La salida cambia aunque el operador no haya modificado la pantalla de forma intencionada. |
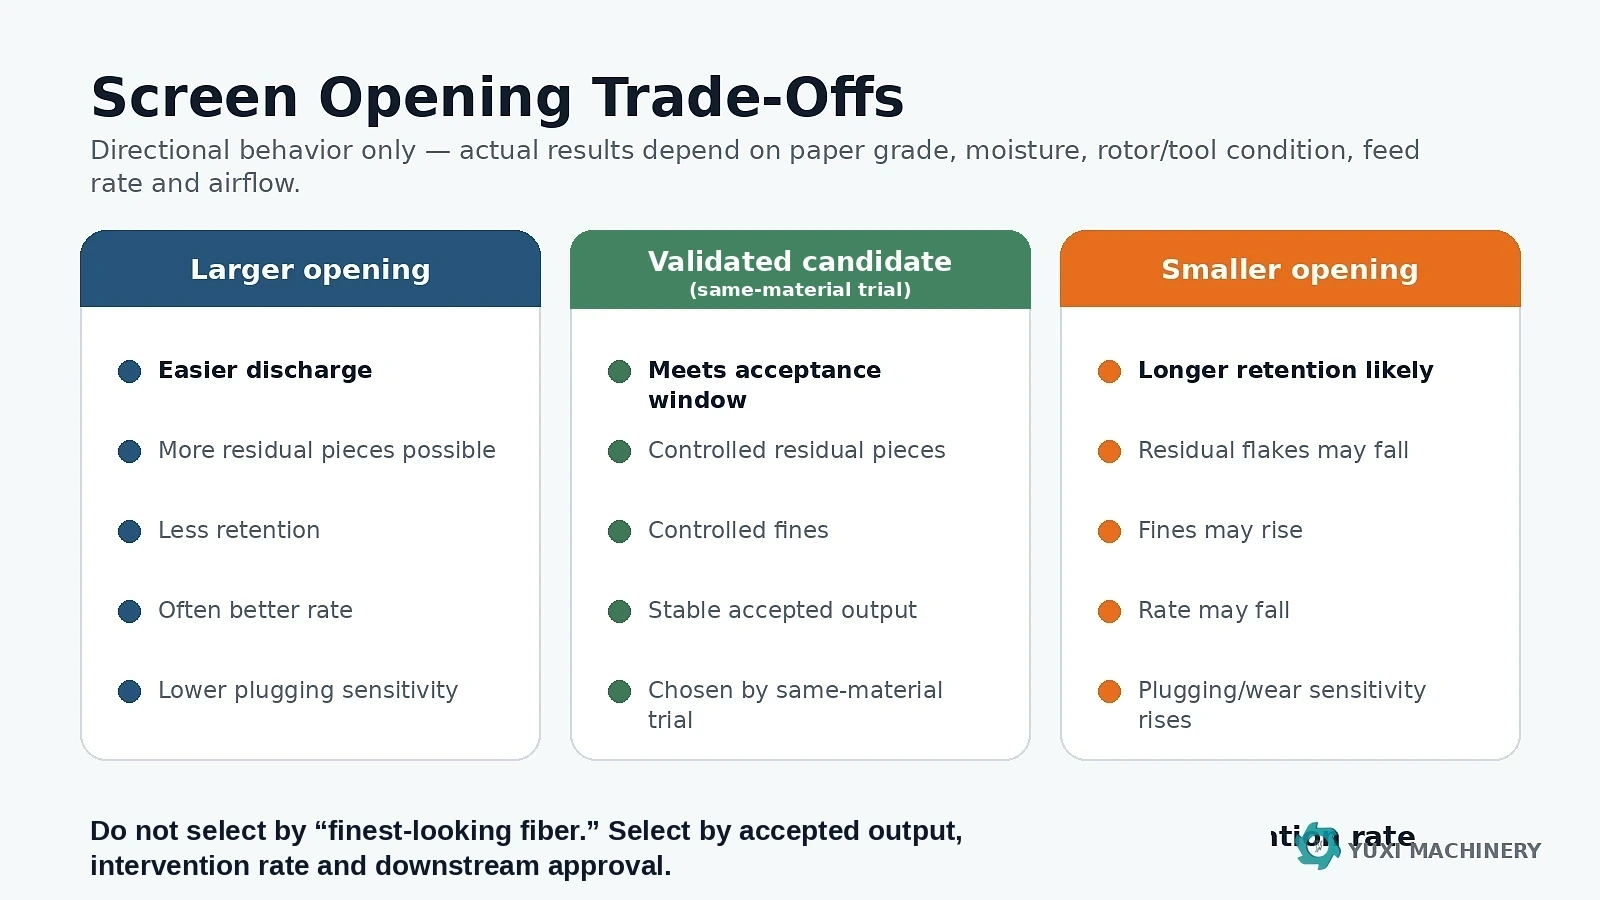
Figura 2. Se trata de relaciones orientativas, no de curvas de rendimiento garantizadas. Es necesario realizar ensayos representativos del material.
En muchos proyectos de celulosa reciclada en seco, el margen operativo útil se sitúa entre dos modos de fallo. Si la fibrización es insuficiente o la descarga es prematura, el producto resultante puede contener fragmentos de láminas reconocibles, escamas compactas o piezas mal desmenuzadas que hacen que la dosificación, la mezcla o el tratamiento del aire en las fases posteriores resulten irregulares. Si la retención es excesiva y se producen impactos repetidos, una mayor cantidad de material puede transformarse en partículas muy pequeñas y polvo.
Aquí es donde el tema se solapa con el ya existente Comparación entre el fibrizador y el molino de martillos, pero la decisión en este caso es más concreta: una vez elegida la arquitectura de la máquina, el comprador sigue necesitando un ajuste de la criba que controle el equilibrio entre las escamas residuales y las partículas finas. “Más fino” no significa automáticamente mejor si el proceso de recepción no se beneficia de las partículas finas añadidas.
El polvo de papel también merece una revisión técnica. La OSHA señala que su manipulación y trituración pueden generar polvo combustible e incluye el papel entre los materiales que pueden suponer un riesgo de incendio o deflagración en determinadas condiciones.[3] La respuesta correcta no es un tamaño genérico de colector de polvo, sino evaluar las características reales del polvo, los puntos de captación, la limpieza, las fuentes de ignición y los requisitos locales del proyecto.
La abertura nominal no es la única especificación de una rejilla. Un plano útil de la rejilla también debería indicar la forma de los orificios, el paso entre ellos, el grosor de la chapa, el área abierta total y cómo se sostiene la rejilla. Dos rejillas pueden tener el mismo diámetro de orificio, pero presentar un área de descarga total diferente debido a que los orificios están espaciados de forma distinta. Esto influye en la rapidez con la que el material puede salir de la cámara.
Antes de pedirle a un proveedor una malla más pequeña o más grande, define qué se entiende por “fibra aceptable” para el proceso de recepción. De este modo, se evita que la elección de la malla se base únicamente en el aspecto visual.
| Partida de aceptación | Qué hay que definir antes del juicio | Por qué es importante |
|---|---|---|
| Retales de papel | Cantidad máxima admisible o criterio visual o de tamizado repetible para las escamas identificables. | Indica si la tarea de apertura está lo suficientemente completa como para pasar a la siguiente fase. |
| Multas | Un método de tamizado o de recogida, un período de muestreo y una base de masa acordados. | Evita que la indicación de “menos escamas” oculte una proporción excesiva de partículas finas. |
| Humedad | Condiciones de alimentación normales y difíciles, pero habituales. | El papel húmedo puede comportarse de forma diferente con la misma malla nominal. |
| Tasa de producción aceptada | Masa que realmente cumple la norma de producción acordada durante el tiempo de producción. | Una velocidad de avance elevada no sirve de nada si gran parte del material extraído se desecha o se recircula. |
| Intervenciones | Paradas para la limpieza, el mantenimiento de la criba, el envoltorio o las retenciones posteriores. | Indica si la pantalla es sostenible a lo largo de un ciclo de funcionamiento realista. |
| Aprobación posterior | Muestra representativa aprobada o requisito medible del proceso. | Vincula los ajustes de la máquina con el objetivo real del producto. |
El artículo sobre la capacidad a nivel de línea establece la misma distinción entre la potencia nominal y la producción útil: tasa de producción aceptada debería estar relacionado con el material y las condiciones de producción, y no presentarse como una cifra aislada en toneladas por hora.
La mejor forma de evaluar el tamaño de la rejilla es compararla con otra del mismo material. Utiliza una cantidad suficiente de material de alimentación representativo para probar cada opción en condiciones comparables. Mantén la preparación previa y el estado de la máquina lo más estables posible y, a continuación, cambia la configuración de la rejilla sin modificar al mismo tiempo otras variables importantes.
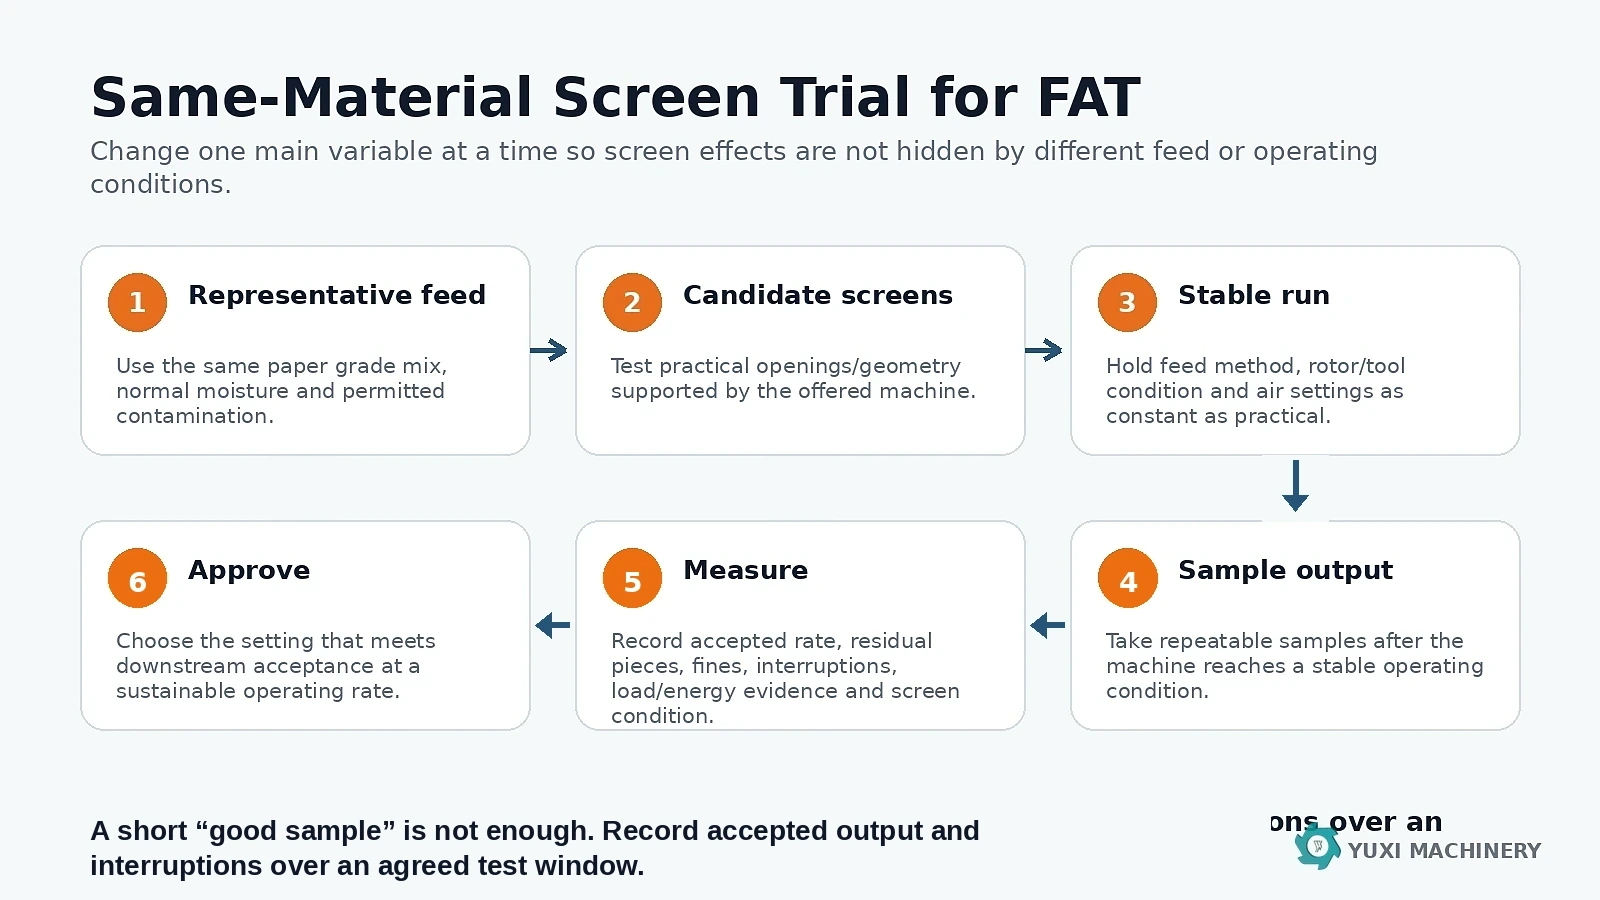
Figura 3. Una prueba FAT útil sigue una secuencia controlada: alimentación representativa, cribas candidatas, funcionamiento estable, muestreo repetible, medición y aprobación posterior.
Un cambio de tamiz puede corregir un problema real de tamaño, pero también puede ocultar otro defecto. Si el producto resultante se vuelve de repente más grueso, más fino o menos estable sin que se haya cambiado el tamiz instalado, comprueba el resto del proceso antes de pedir una malla diferente.
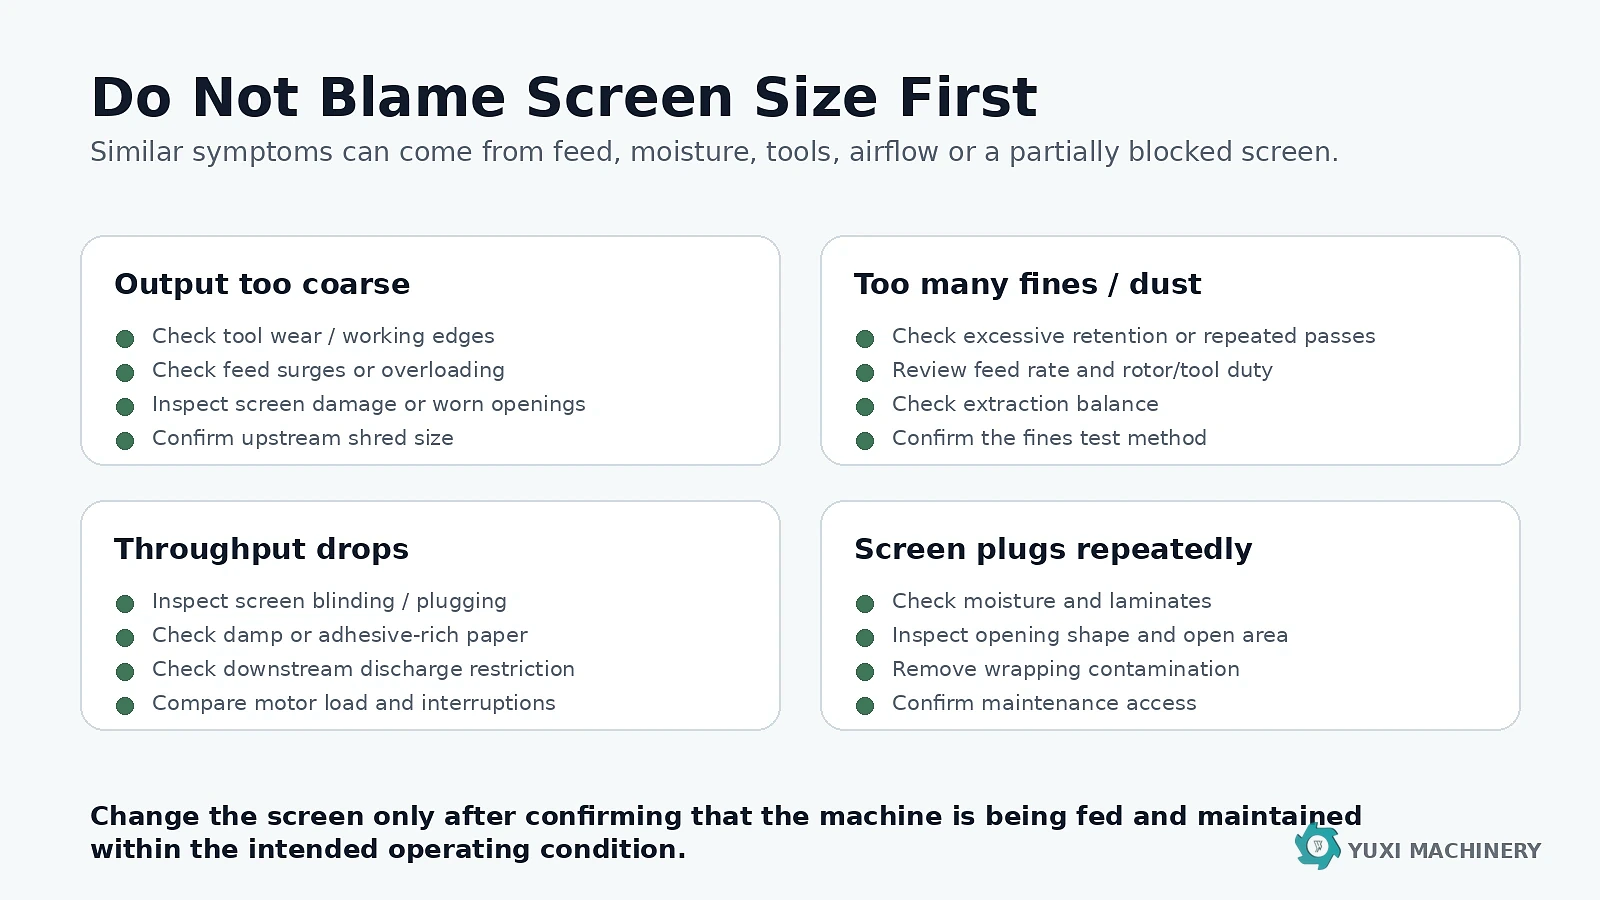
Figura 4. Los síntomas similares en la salida pueden deberse al estado del material de alimentación, al desgaste de las herramientas, al flujo de aire o al estado de la criba.
| Síntoma | Comprobaciones previas al cambio del tamaño de la pantalla |
|---|---|
| Trozos de papel más gruesos | Desgaste de las herramientas, picos de avance, tamaño de los fragmentos en la etapa anterior, aberturas de la rejilla dañadas o desgastadas, reducción de la intensidad de apertura. |
| Más multas o polvo a la vista | Retención excesiva, pasadas repetidas, condiciones de funcionamiento agresivas, sequedad del material de alimentación, equilibrio de extracción y el método de muestreo de partículas finas. |
| Caídas continuadas del rendimiento | Obstrucción de la malla, papel húmedo o con exceso de adhesivo, restricción de la descarga aguas abajo, desgaste de las herramientas, inestabilidad en la alimentación y aumento del tiempo de intervención. |
| Atascos frecuentes | Humedad, laminados, fragmentos largos y flexibles, baja superficie abierta efectiva, contaminantes adheridos y acceso de mantenimiento insuficiente. |
No cambies automáticamente a una abertura más pequeña cuando el comprador diga “queremos una fibra de mejor calidad”. Una malla más fina puede ser una respuesta errónea cuando el rendimiento actual ya cumple los requisitos de las fases posteriores del proceso, cuando el proceso es sensible a las partículas finas, cuando la recogida de polvo ya se encuentra cerca de su límite práctico, cuando la alimentación contiene papel húmedo o con alto contenido en sustancias adhesivas que tiende a obstruir las aberturas, o cuando el verdadero problema es una dosificación inestable en lugar de una retención insuficiente.
Del mismo modo, no utilices una criba de mayor tamaño únicamente para recuperar capacidad. Si la mayor abertura permite el paso de demasiadas piezas residuales, el aumento aparente del rendimiento puede desaparecer cuando el material rechazado tenga que volver a introducirse en el proceso o retocarse manualmente.
Con esos datos, el proveedor puede considerar el tamaño de la malla como parte de un conjunto de condiciones de funcionamiento, en lugar de dar una respuesta universal en milímetros que quizá no se ajuste al papel real del cliente.
No. Una malla de 6 mm es la dimensión de la abertura de la máquina, no la dimensión final garantizada de la fibra. Los fragmentos de papel flexibles y las fibras pueden pasar en diferentes orientaciones, y el resultado también depende de la materia prima, el estado del rotor y de la herramienta, el flujo de aire, la carga y el área abierta de la malla.
No. Una abertura más pequeña puede reducir las escamas residuales al retener el material durante más tiempo, pero también puede aumentar la proporción de partículas finas, la carga de polvo, la propensión a las obstrucciones, el desgaste y el tiempo de procesamiento. La “calidad” debe definirse en función de los criterios de aceptación de las fases posteriores del proceso.
La máquina puede retener el material durante más tiempo y ofrecer una superficie de descarga menos eficaz. Si las aberturas empiezan a obstruirse o taponarse, la restricción puede aumentar aún más. El efecto real debe verificarse con papel representativo y en un ciclo de funcionamiento estable.
No. A la hora de seleccionar la malla, hay que tener en cuenta los restos de papel, las partículas finas, el ritmo de producción aceptado, la humedad, la contaminación, el estado de las herramientas, el comportamiento del aire y de la descarga, así como el proceso de recepción. El rendimiento deseado va más allá de un único tamaño.
Utiliza la misma materia prima representativa y registra el tiempo productivo, el tiempo transcurrido, la masa aceptada, las piezas residuales, las partículas finas, las interrupciones, el estado de la criba y cualquier dato disponible sobre la carga o el consumo de energía. Mantén las demás variables operativas importantes lo más comparables posible.
Sí. Las aberturas obstruidas reducen la superficie efectiva de paso, por lo que la malla resulta más restrictiva que su diseño nominal. El papel húmedo, los adhesivos, los laminados y la suciedad adherida pueden contribuir a la obstrucción o al taponamiento.
Envíe una muestra representativa del papel usado, el estado actual o deseado de la fibra, el producto final requerido y cualquier problema existente relacionado con el tamiz o la obstrucción. YUXI puede evaluar el rendimiento del tamiz junto con las condiciones del desfibrador, la preparación previa y el transporte posterior.
Los efectos de cribado se describen de forma orientativa, ya que el rendimiento real depende de la arquitectura de la máquina ofrecida y del material específico del cliente. No se ofrece aquí ninguna garantía universal en cuanto a apertura, capacidad, consumo energético, vida útil o fibra final.
Póngase en contacto con nuestro agradable equipo hoy mismo para obtener una estimación del precio de una trituradora.
Póngase en contacto con nosotros