


 Entrega rápida
 Confiável
 Certificado
 Com experiênciaEntrega rápidaConfiávelCertificadoCom experiência
O completo Linha de reciclagem de celulose de papel usado explica como a alimentação controlada, a trituração primária, a remoção de materiais ferrosos, a fibração secundária e o transporte em ambiente fechado funcionam em conjunto. Este guia se concentra em uma questão mais específica relacionada à aquisição: Como se deve escolher o tamanho da peneira quando o comprador se preocupa com a condição da fibra de celulose reciclada, em vez de simplesmente querer que o papel tenha uma aparência mais fina?
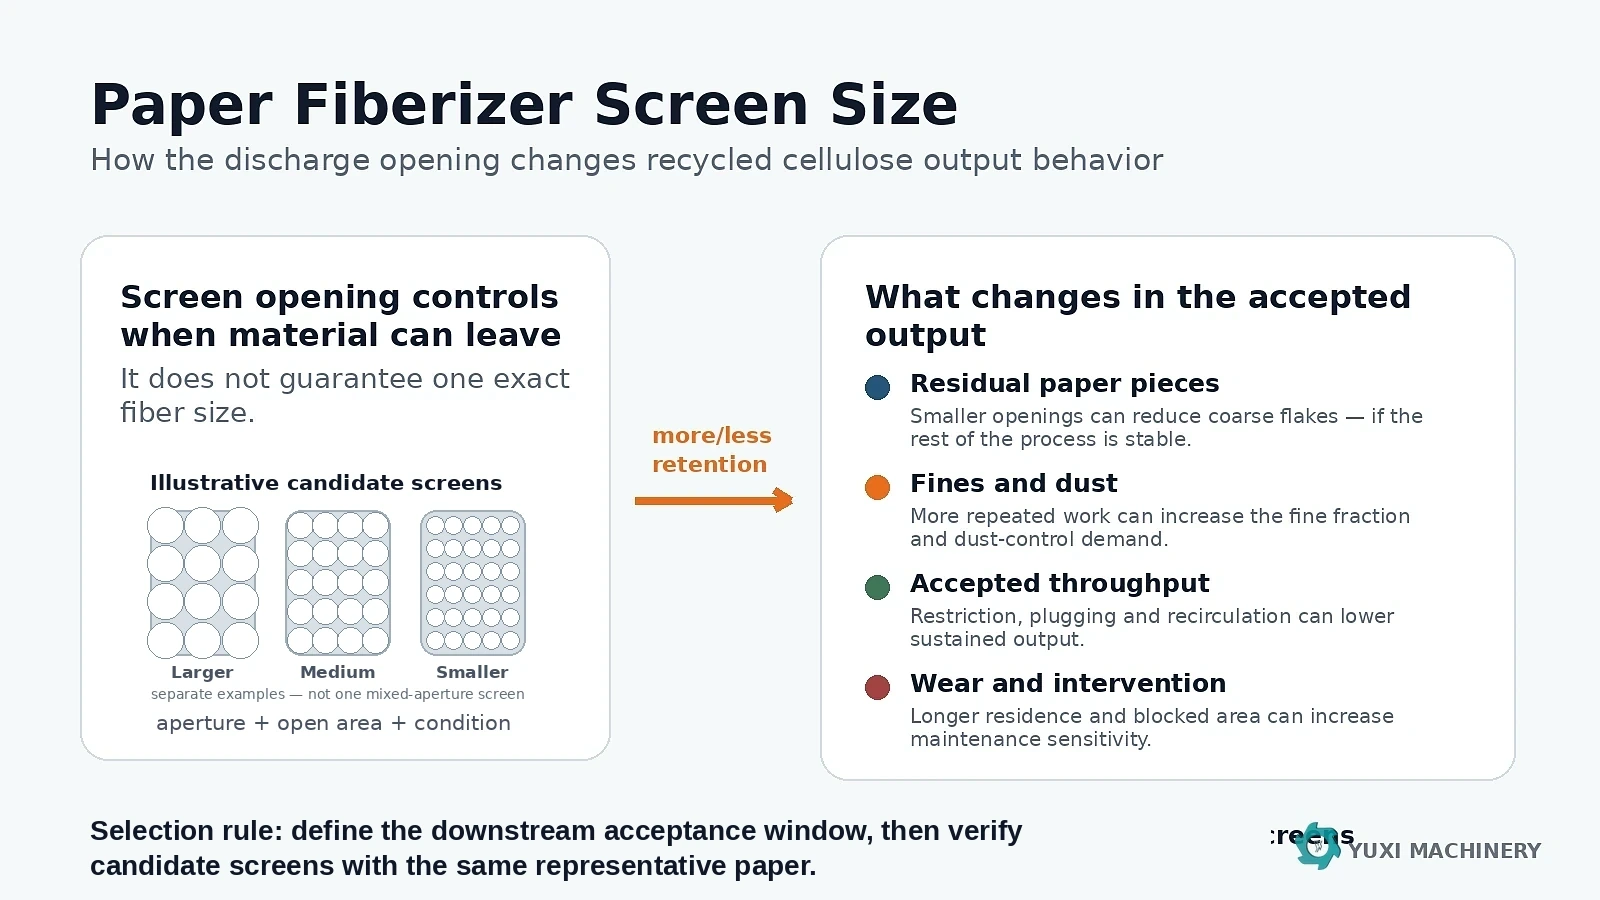
Figura 1. As telas candidatas devem ser comparadas como configurações distintas. A abertura, a área aberta, o estado da tela e os demais parâmetros operacionais afetam o comportamento da descarga.
Uma peneira é uma restrição física à passagem do material. O material permanece na zona de processamento até que sua forma, orientação e condição permitam que ele passe pelas aberturas disponíveis. Fragmentos flexíveis de papel e fibras abertas não se comportam como esferas rígidas; portanto, o diâmetro nominal dos orifícios não deve ser incluído em uma cotação como um “tamanho de fibra” garantido.”
A tela é apenas uma parte do resultado. O tipo de papel, a umidade, o estado inicial do material triturado, a taxa de alimentação, a geometria do rotor e das ferramentas, o desgaste das ferramentas, o fluxo de ar, o carregamento da câmara e a área aberta da tela — todos esses fatores influenciam o que chega à descarga. O sistema existente guia sobre o fibrizador de papel abrange essas variáveis mais amplas da máquina; aqui, a tela é tratada como uma variável de processo controlada, e não como a especificação completa do produto.
Quando a máquina em questão retém material atrás de uma peneira, uma abertura menor geralmente torna a descarga mais restrita. Em condições demais comparáveis, isso pode aumentar a quantidade de trabalho mecânico repetido antes que o material seja expelido. Pesquisas sobre a fibrização a seco de resíduos de papel constataram que um tratamento mais intenso no moinho de martelos reduziu a quantidade de flocos remanescentes, ao mesmo tempo em que aumentou a fração de partículas finas.[1] Um estudo separado sobre a reciclagem de papel seco no local utilizou um moinho de martelos com uma peneira de 6 mm e avaliou a morfologia das fibras resultantes, ilustrando por que a configuração da peneira deve fazer parte das condições definidas do processo, em vez de ser tratada como um detalhe secundário.[2]
| Alteração relacionada à tela | Efeito provável do processo | Risco para o comprador, caso se exagere |
|---|---|---|
| Abertura de descarga menor | O material pode permanecer na câmara por mais tempo antes de poder sair. | Menor capacidade de processamento aceitável, maior quantidade de finos, maior carga de poeira ou maior desgaste das ferramentas/peneiras. |
| Abertura de descarga maior | O material pode ser liberado com menor retenção quando atingir uma condição de saída aceitável. | Podem permanecer pedaços de papel mais fáceis de identificar ou flocos compactos. |
| Área aberta efetiva reduzida | A área total de descarga disponível é menor, mesmo que o diâmetro nominal do orifício permaneça inalterado. | Aumento da carga na câmara, taxa instável ou sensibilidade ao entupimento. |
| Aberturas bloqueadas ou cegadas | A tela se comporta como se fosse mais restritiva do que o previsto em seu projeto nominal. | Uma configuração que funcionou durante um teste em papel limpo pode apresentar perda de capacidade com papel úmido, com alto teor de adesivo ou laminado. |
| Aberturas desgastadas ou danificadas | A condição real de saída não corresponde mais à geometria original da tela. | A saída muda, mesmo que o operador não tenha alterado a tela intencionalmente. |
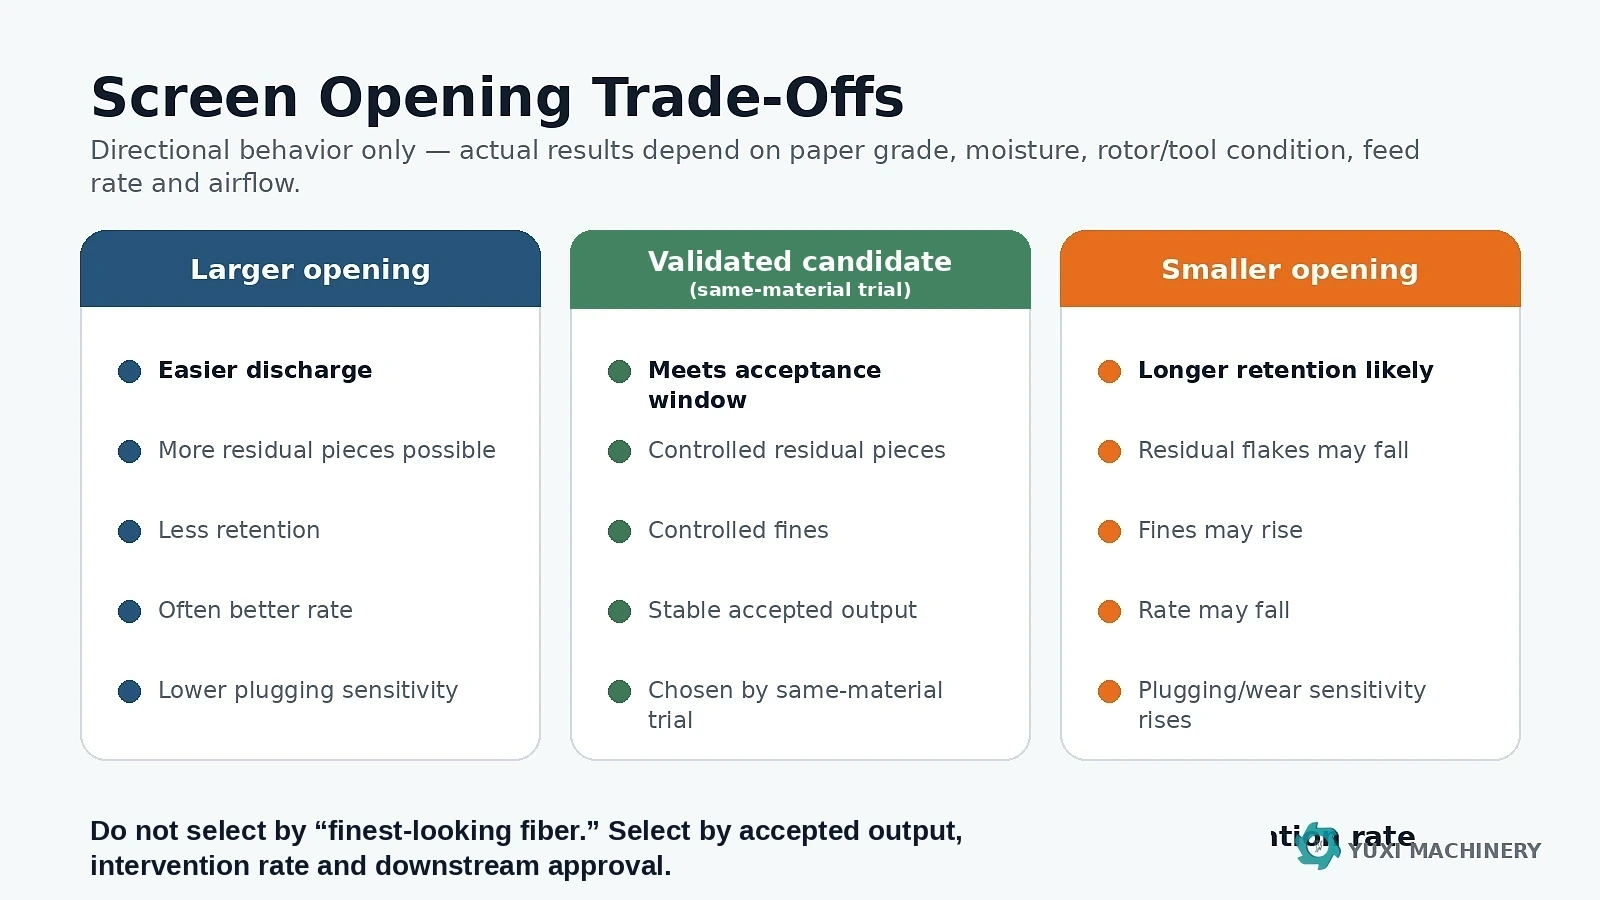
Figura 2. Trata-se de compromissos direcionais, e não de curvas de desempenho garantidas. É necessário realizar ensaios representativos do material.
Em muitos projetos de celulose reciclada a seco, a faixa operacional adequada situa-se entre dois modos de falha. Com fibração insuficiente ou descarga prematura, o produto final pode conter fragmentos de folhas reconhecíveis, flocos compactos ou pedaços mal desfiados, o que torna inconsistentes as operações de dosagem, mistura ou tratamento de ar nas etapas posteriores. Com retenção excessiva e impacto repetido, mais material pode se transformar em partículas muito pequenas e pó.
É aqui que o tema se sobrepõe ao já existente Comparação entre o fiberizador e o moinho de martelos, mas a decisão neste caso é mais específica: uma vez escolhida a arquitetura da máquina, o comprador ainda precisa de uma configuração da tela que controle o equilíbrio entre lascas residuais e partículas finas. “Mais fino” não significa automaticamente melhor se o processo de recepção não se beneficiar das partículas finas adicionais.
A poeira de papel também merece uma análise técnica. A OSHA observa que o manuseio e a trituração podem gerar poeira combustível e inclui o papel entre os materiais que podem representar risco de incêndio ou deflagração em determinadas condições.[3] A resposta correta não é definir um tamanho genérico para o coletor de poeira; trata-se de avaliar as características reais da poeira, os pontos de captação, a limpeza e a manutenção, as fontes de ignição e os requisitos locais do projeto.
A abertura nominal não constitui a especificação completa da peneira. Um desenho útil da peneira também deve mostrar a forma dos orifícios, o espaçamento, a espessura da chapa, a área aberta total e como a peneira é apoiada. Duas peneiras podem ter o mesmo diâmetro de orifício, mas apresentar áreas totais de descarga diferentes, pois os orifícios estão espaçados de maneira diferente. Isso altera a rapidez com que o material pode sair da câmara.
Antes de solicitar a um fornecedor uma tela menor ou maior, defina o que significa “fibra aceitável” para o processo de recepção. Isso evita que a escolha da tela seja baseada apenas na aparência visual.
| Item de aceitação | O que definir antes do julgamento | Por que é importante |
|---|---|---|
| Pedaços de papel que sobraram | Quantidade máxima aceitável ou critério visual/de peneiramento repetível para flocos identificáveis. | Indica se a tarefa inicial está suficientemente concluída para a próxima etapa. |
| Multas | Um método de peneiramento ou coleta acordado, um período de amostragem e uma base de massa. | Evita que a indicação de “menos flocos” oculte uma fração fina excessiva. |
| Umidade | Condição de alimentação normal e difícil, mas regular. | O papel úmido pode apresentar um comportamento diferente mesmo com a mesma malha nominal. |
| Taxa de produção aceita | Massa que realmente atende à regra de produção acordada durante o tempo produtivo. | Uma alta taxa de alimentação não adianta se grande parte do material removido for descartada ou recirculada. |
| Intervenções | Paradas para limpeza, manutenção da tela, embalagem ou retenções em etapas posteriores do processo. | Indica se a tela é sustentável ao longo de uma execução realista. |
| Aprovação posterior | Amostra representativa aprovada ou requisito mensurável do processo. | Relaciona as configurações da máquina com o objetivo real do produto. |
O artigo sobre a capacidade em nível de linha faz a mesma distinção entre a potência nominal e a produção útil: taxa de produção aceita deve estar relacionado à condição do material e da produção, e não ser apresentado como um valor isolado em toneladas por hora.
A melhor maneira de avaliar o tamanho da tela é por meio de uma comparação com o mesmo material. Utilize uma quantidade suficiente de material de alimentação representativo para testar cada opção em condições comparáveis. Mantenha a preparação a montante e as condições da máquina tão estáveis quanto possível e, em seguida, altere a configuração da tela sem modificar várias outras variáveis importantes ao mesmo tempo.
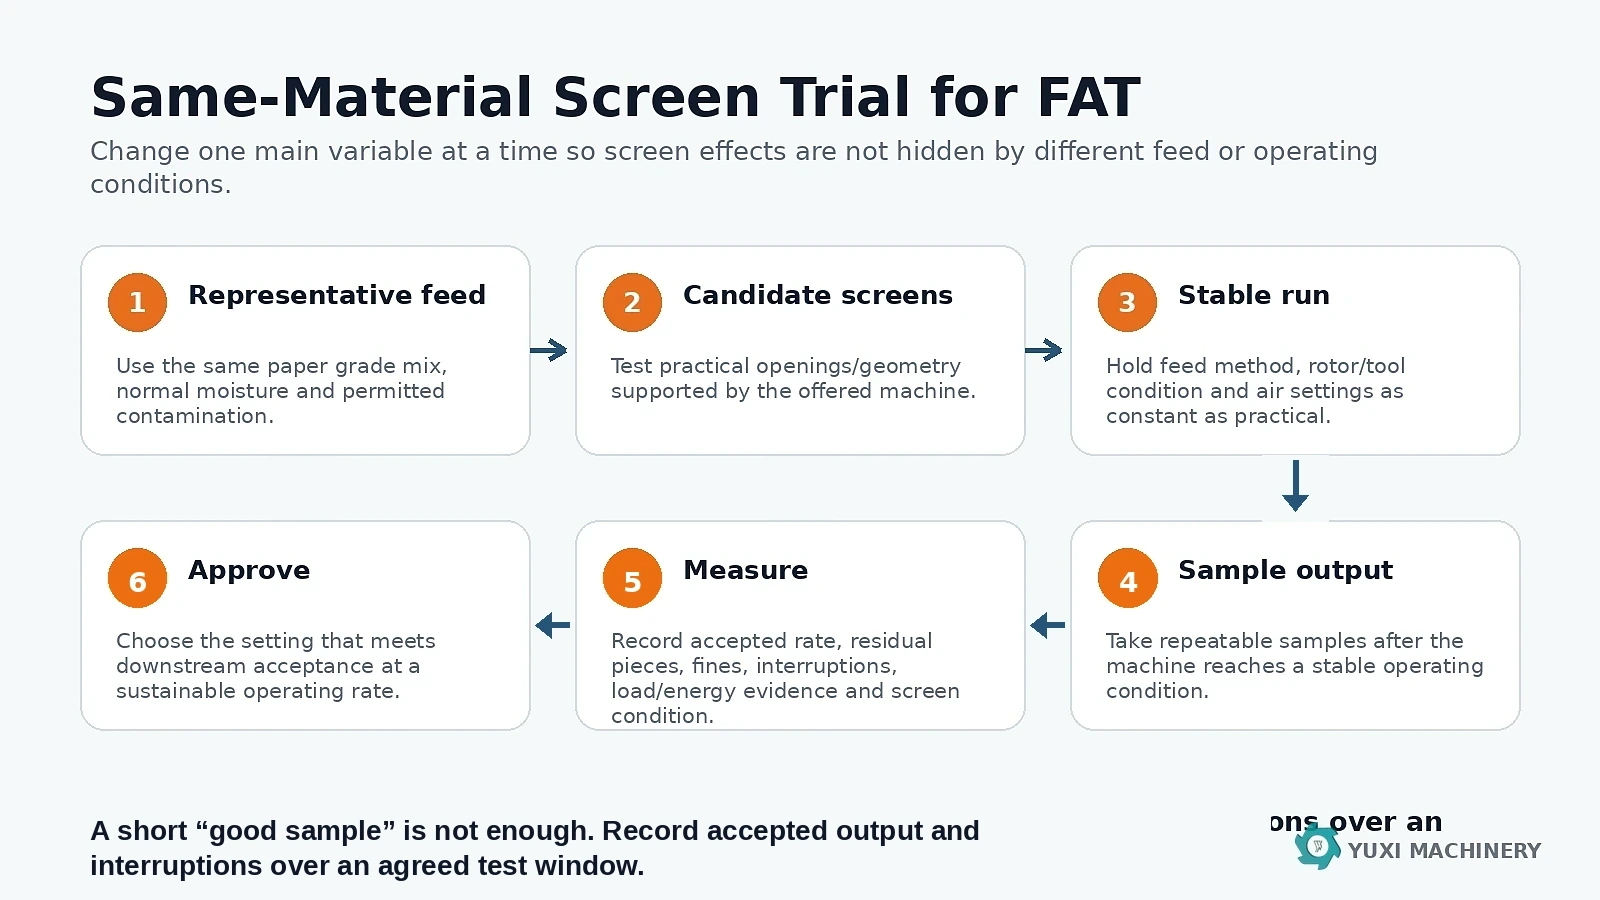
Figura 3. Um FAT eficaz segue uma sequência controlada: alimentação representativa, telas candidatas, operação estável, amostragem repetível, medição e aprovação posterior.
A troca da tela pode corrigir um problema real de dimensionamento, mas também pode ocultar outra falha. Se o produto final ficar repentinamente mais grosso, mais fino ou menos estável, mesmo com a tela instalada inalterada, verifique o restante do processo antes de solicitar uma tela com abertura diferente.
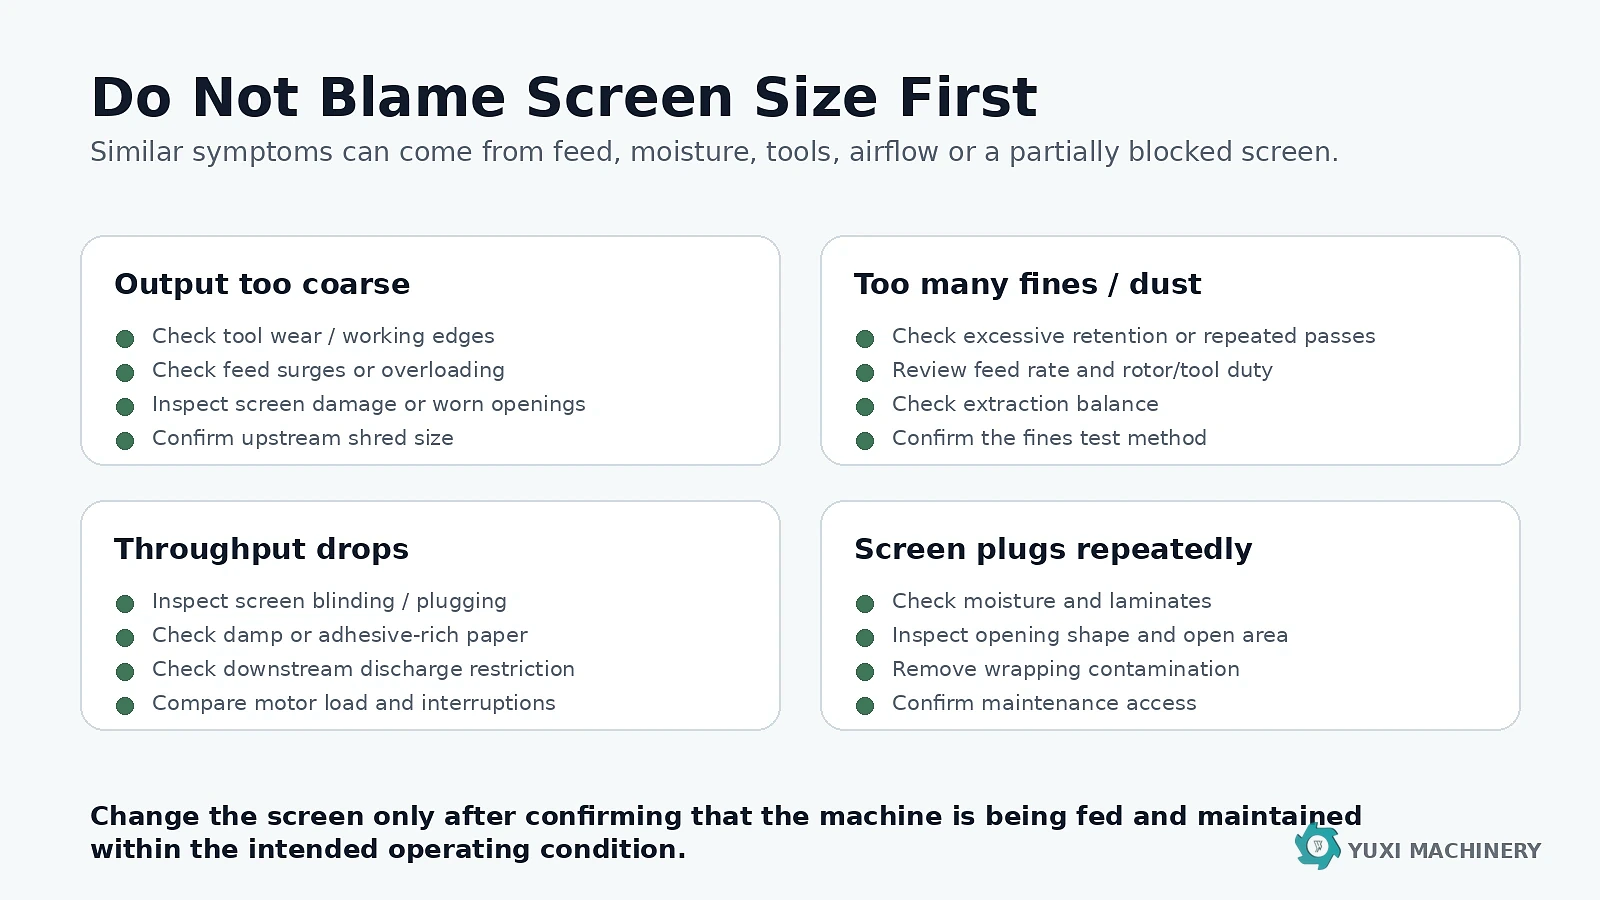
Figura 4. Sintomas semelhantes na saída podem ser causados pelas condições da matéria-prima, pelo desgaste das ferramentas, pelo fluxo de ar ou pelas condições da peneira.
| Sintoma | Verificações antes de alterar o tamanho da tela |
|---|---|
| Mais pedaços de papel de grama grossa | Desgaste das ferramentas, picos de avanço, tamanho do material triturado a montante, aberturas da tela danificadas/desgastadas, intensidade de abertura reduzida. |
| Mais multas ou poeira visível | Retenção excessiva, passagens repetidas, condições operacionais agressivas, secura da alimentação, equilíbrio de extração e o método de amostragem de partículas finas. |
| Quedas contínuas na produtividade | Obstrução da tela, papel úmido ou com excesso de adesivo, restrição na descarga a jusante, desgaste das ferramentas, instabilidade na alimentação e aumento do tempo de intervenção. |
| Entupimentos frequentes | Umidade, laminados, fragmentos longos e flexíveis, baixa área aberta efetiva, contaminantes envolvidos e acesso insuficiente para manutenção. |
Não opte automaticamente por uma abertura menor quando o comprador disser “queremos uma fibra de melhor qualidade”. Uma tela menor pode ser a resposta errada quando a produção atual já atende aos requisitos da etapa seguinte, quando o processo é sensível a partículas finas, quando a coleta de poeira já está próxima de seu limite prático, quando a matéria-prima contém papel úmido ou rico em adesivos que tende a obstruir as aberturas, ou quando o verdadeiro problema é a dosagem instável, e não a retenção insuficiente.
Da mesma forma, não utilize uma peneira maior apenas para recuperar a capacidade. Se a abertura maior permitir a passagem de muitas partículas residuais, o ganho aparente na produtividade pode desaparecer quando o material rejeitado precisar ser recirculado ou retrabalhado manualmente.
Com essas informações, o fornecedor pode considerar o tamanho da tela como parte de uma condição operacional completa, em vez de oferecer uma resposta genérica em milímetros que talvez não seja adequada para o papel específico do cliente.
Não. Uma malha de 6 mm refere-se à dimensão da abertura da máquina, e não à dimensão final garantida da fibra. Fragmentos de papel flexíveis e fibras podem passar em diferentes orientações, e o resultado também depende da matéria-prima, das condições do rotor/ferramenta, do fluxo de ar, da carga e da área aberta da malha.
Não. Uma abertura menor pode reduzir os flocos residuais ao reter o material por mais tempo, mas também pode aumentar a quantidade de partículas finas, a carga de poeira, a propensão ao entupimento, o desgaste e o tempo de processamento. A “qualidade” deve ser definida de acordo com os critérios de aceitação das etapas posteriores do processo.
A máquina pode reter material por mais tempo e apresentar uma área de descarga menos eficaz. Se as aberturas começarem a ficar obstruídas ou entupidas, a restrição pode aumentar ainda mais. O efeito real deve ser verificado com papel representativo e em uma operação estável.
Não. A seleção da tela deve levar em consideração pedaços residuais de papel, partículas finas, taxa de produção aceitável, umidade, contaminação, condição das ferramentas, comportamento do ar e da descarga e o processo de recepção. A produção alvo abrange mais do que apenas um número de tamanho.
Utilize a mesma alimentação representativa e registre o tempo produtivo, o tempo decorrido, a massa aceita, as peças residuais, os finos, as interrupções, o estado da peneira e quaisquer dados disponíveis relativos à carga ou ao consumo de energia. Mantenha as demais variáveis operacionais importantes tão comparáveis quanto for possível.
Sim. As aberturas obstruídas reduzem a área aberta efetiva, de modo que a tela se torna mais restritiva do que o previsto em seu projeto nominal. Papel úmido, adesivos, laminados e resíduos enrolados podem contribuir para o entupimento ou obstrução.
Envie amostras representativas do material de resíduos de papel, a condição atual ou alvo das fibras, a produção exigida e aceita, bem como qualquer problema existente com a peneira ou entupimento. A YUXI pode analisar o desempenho da peneira juntamente com o fibrizador, a preparação a montante e as condições de transferência a jusante.
Os efeitos da tela são descritos de forma orientativa, pois o desempenho real depende da arquitetura da máquina utilizada e do material fornecido pelo cliente. Não se oferece aqui nenhuma garantia universal quanto à abertura, capacidade, consumo de energia, vida útil ou fibra final.
Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.
Entre em contato conosco