شركة مصنعة لآلات التقطيع الصناعية وأنظمة إعادة التدوير - YUXI

التليفون: الهاتف+86-136-7499-8188
 Arabic


 Arabic

 توصيل سريع
 موثوقة
 معتمد
 من ذوي الخبرةArabicArabicتوصيل سريعموثوقةمعتمدمن ذوي الخبرة
النص الكامل خط إعادة تدوير نفايات الورق السليلوز يشرح كيف تعمل عمليات التغذية الخاضعة للرقابة، والتقطيع الأولي، وإزالة المعادن الحديدية، والتفكيك الثانوي للألياف، والنقل المحكم معًا. يركز هذا الدليل على مسألة محددة تتعلق بالمشتريات: كيف ينبغي اختيار حجم الغربال عندما يهتم المشتري بحالة ألياف السليلوز المعاد تدويرها بدلاً من الاكتفاء بجعل الورق يبدو أنعم؟
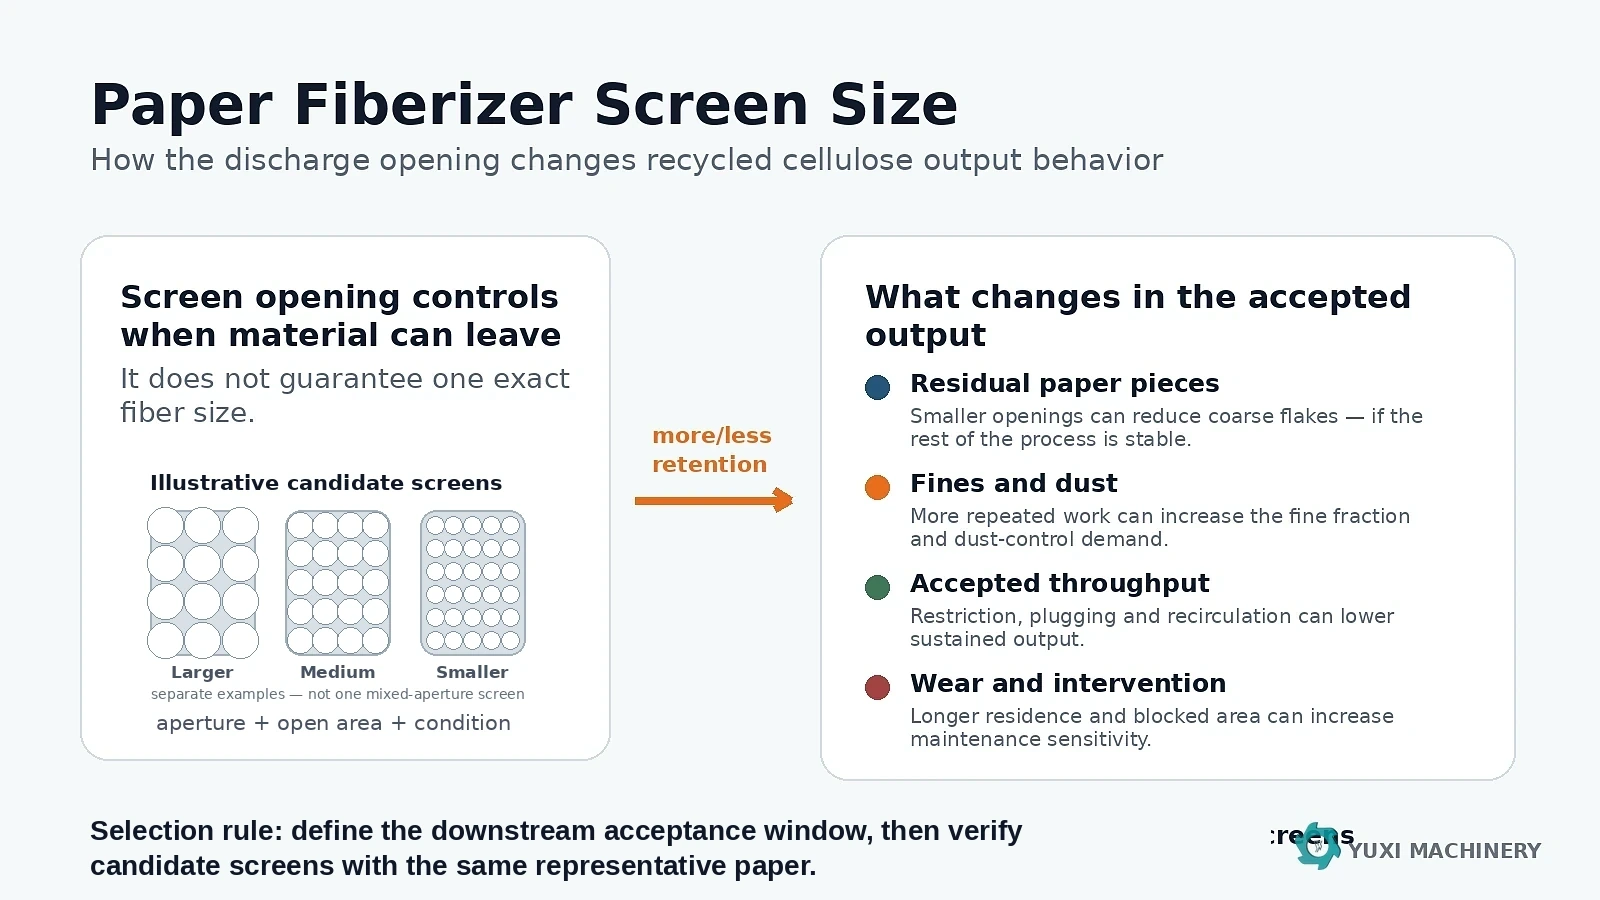
الشكل 1. يجب مقارنة الشبكات المرشحة باعتبارها تكوينات منفصلة. فكل من الفتحة، والمساحة المفتوحة، وحالة الشبكة، وباقي إعدادات التشغيل تؤثر جميعها على سلوك التفريغ.
الشبكة هي عائق مادي يحد من التدفق. وتبقى المادة في منطقة المعالجة إلى أن يسمح شكلها واتجاهها وحالتها بمرورها عبر الفتحات المتاحة. ولا تتصرف شظايا الورق المرنة والألياف المفتوحة مثل الكرات الصلبة، لذا لا ينبغي إدراج القطر الاسمي للفتحة في عرض الأسعار باعتباره “حجمًا مضمونًا للألياف”.”
لا تُعد الشبكة سوى جزء واحد من النتيجة. فكل من نوعية الورق، والرطوبة، وحالة التقطيع الأولي، ومعدل التغذية، وهندسة الدوار والأدوات، وتآكل الأدوات، وتدفق الهواء، وحمولة الحجرة، والمساحة المفتوحة للشبكة — كلها عوامل تؤثر على ما يصل إلى مخرج التفريغ. الحالية دليل آلة تقطيع الورق إلى ألياف تغطي تلك المتغيرات الأوسع نطاقًا الخاصة بالآلة؛ وهنا تُعامل الشاشة باعتبارها متغيرًا عملية خاضعًا للتحكم، وليس بمثابة مواصفات المنتج بأكملها.
عندما تحتجز الآلة المعروضة المواد خلف غربال، فإن الفتحة الأصغر حجماً تجعل عملية التفريغ أكثر صعوبة بشكل عام. وفي ظل ظروف أخرى متشابهة، يمكن أن يؤدي ذلك إلى زيادة حجم العمل الميكانيكي المتكرر قبل خروج المواد. وقد أظهرت الأبحاث التي أجريت حول تحويل نفايات الورق إلى ألياف جافة أن المعالجة الأكثر قوة في مطحنة المطرقة تقلل من كمية الرقائق المتبقية مع زيادة نسبة الجسيمات الدقيقة.[1] استخدمت دراسة منفصلة حول إعادة تدوير الورق الجاف في الموقع مطحنة مطرقة مزودة بغربال بحجم 6 ملم، وقامت بتقييم الشكل المورفولوجي للألياف الناتجة، مما يوضح سبب ضرورة إدراج تكوين الغربال ضمن شروط العملية المحددة بدلاً من التعامل معه كعامل ثانوي.[2]
| التغيير المتعلق بالشاشة | تأثير محتمل للعملية | مخاطر يتحملها المشتري في حالة المبالغة في ذلك |
|---|---|---|
| فتحة تصريف أصغر | قد تبقى المادة داخل الحجرة لفترة أطول قبل أن تتمكن من الخروج. | انخفاض السعة المقبولة، أو زيادة الغبار الناعم، أو ارتفاع كمية الغبار، أو زيادة تآكل الأدوات/الشبكات. |
| فتحة تصريف أكبر | يمكن إخراج المادة مع احتباس أقل عندما تصل إلى حالة خروج مقبولة. | قد تبقى قطع ورقية يمكن تمييزها بسهولة أو رقائق صغيرة الحجم. |
| المساحة المفتوحة الفعالة المُخفضة | تكون مساحة التصريف الإجمالية المتاحة أقل حتى لو ظل القطر الاسمي للفتحة دون تغيير. | زيادة الحمل على الحجرة، أو عدم استقرار المعدل، أو حساسية الانسداد. |
| فتحات مسدودة أو محجوبة | تتصرف الشاشة وكأنها أكثر تقييدًا مما هو محدد في تصميمها الاسمي. | قد تفقد الإعدادات التي كانت تعمل بشكل جيد خلال الاختبار النظيف كفاءتها عند استخدام ورق رطب أو غني بالمواد اللاصقة أو مغلف. |
| فتحات بالية أو تالفة | لم تعد حالة الخروج الفعلية تتطابق مع هندسة الشاشة الأصلية. | تتغير النتائج على الرغم من أن المشغل لم يقم بتغيير الشاشة عمدًا. |
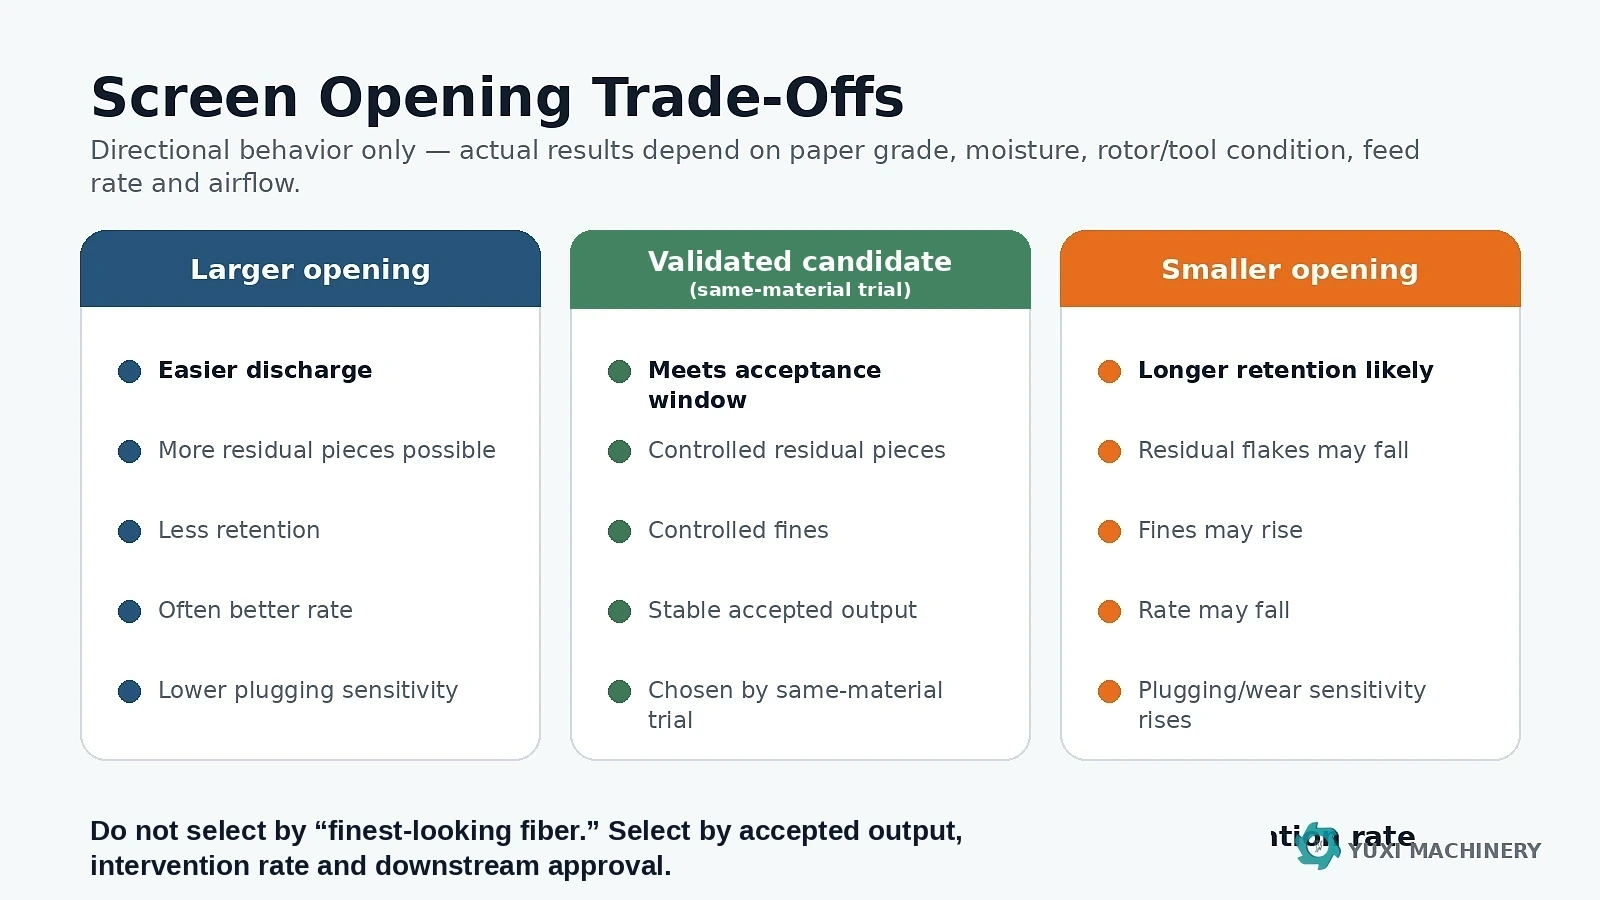
الشكل 2. هذه مقايضات اتجاهية، وليست منحنيات أداء مضمونة. ويلزم إجراء اختبارات تمثيلية على المواد.
في العديد من مشاريع السليلوز المعاد تدويره بالطريقة الجافة، تقع نطاق التشغيل الفعال بين نمطين من الفشل. ففي حالة عدم اكتمال عملية التلييف أو التفريغ المبكر، قد يحتوي الناتج على شظايا أوراق يمكن تمييزها، أو رقائق مدمجة، أو قطع لم يتم فتحها بشكل جيد، مما يؤدي إلى عدم اتساق عمليات الجرعات أو الخلط أو معالجة الهواء في المراحل اللاحقة. أما في حالة الاحتباس المفرط والتأثير المتكرر، فقد تتحول كمية أكبر من المادة إلى جزيئات صغيرة جدًّا وغبار.
وهنا يتداخل هذا الموضوع مع الموضوع الموجود بالفعل مقارنة بين آلة التقطيع الليفي والمطحنة المطرقية, ، لكن القرار في هذه الحالة أضيق نطاقًا: فبمجرد اختيار بنية الماكينة، لا يزال المشتري بحاجة إلى إعدادات للشاشة تتحكم في التوازن بين الرقائق المتبقية والمواد الدقيقة. ولا يعني أن “المواد الأكثر دقة” هي الأفضل تلقائيًا إذا كانت عملية الاستلام لا تستفيد من المواد الدقيقة المضافة.
كما يستحق غبار الورق فحصًا هندسيًّا. تشير إدارة السلامة والصحة المهنية (OSHA) إلى أن مناولة الورق وتفتيت حجمه يمكن أن يؤدي إلى توليد غبار قابل للاشتعال، وتدرج الورق ضمن المواد التي يمكن أن تشكل خطرًا للحريق أو الانفجار في ظل الظروف ذات الصلة.[3] الإجابة الصحيحة لا تكمن في تحديد حجم عام لجهاز تجميع الغبار، بل في تقييم الخصائص الفعلية للغبار، ونقاط التجميع، وإجراءات النظافة، ومصادر الاشتعال، والمتطلبات المحلية للمشروع.
لا تُعد الفتحة الاسمية المواصفة الكاملة للغربال. فمن المفيد أن يُظهر الرسم التخطيطي للغربال أيضًا شكل الفتحات، والمسافة بينها، وسماكة الصفيحة، والمساحة المفتوحة الإجمالية، وطريقة تثبيت الغربال. فقد يتشارك غربالان في نفس قطر الفتحة، لكن تختلف المساحة الإجمالية للتفريغ بينهما بسبب اختلاف التباعد بين الفتحات. وهذا يؤثر على السرعة التي يمكن أن تخرج بها المواد من الحجرة.
قبل أن تطلب من المورد شاشة أصغر أو أكبر، حدد ما الذي تعنيه عبارة “الألياف المقبولة” بالنسبة لعملية الاستلام. فهذا يمنع أن يكون اختيار الشاشة بناءً على المظهر البصري وحده.
| بند القبول | ما يجب تحديده قبل المحاكمة | ما أهمية ذلك |
|---|---|---|
| قطع الورق المتبقية | الكمية القصوى المسموح بها أو معيار بصري/غربالي قابل للتكرار للرقائق التي يمكن التعرف عليها. | يوضح ما إذا كانت مهمة الافتتاح قد اكتملت بما يكفي للانتقال إلى المرحلة التالية. |
| الغرامات | طريقة غربلة أو جمع متفق عليها، وفترة أخذ العينات، وأساس الحساب بالكتلة. | يمنع أن يخفي مصطلح “رقائق أقل” وجود نسبة مفرطة من الجسيمات الدقيقة. |
| الرطوبة | حالة تغذية طبيعية، وحالة تغذية صعبة لكن منتظمة. | قد يتصرف الورق الرطب بشكل مختلف عند استخدام نفس الشاشة الاسمية. |
| معدل الإنتاج المقبول | الكتلة التي تستوفي فعليًّا معيار الإنتاج المتفق عليه خلال فترة الإنتاج. | لا فائدة من معدل التغذية المرتفع إذا تم التخلص من جزء كبير من الناتج أو إعادة تدويره. |
| التدخلات | عمليات التوقف لأغراض التخليص الجمركي، أو صيانة الشاشات، أو التغليف، أو عمليات التوقيف في مراحل ما بعد الإنتاج. | يوضح ما إذا كانت الشاشة قادرة على الاستمرار خلال فترة تشغيل واقعية. |
| الموافقة في مرحلة لاحقة | عينة معتمدة تمثيلية أو متطلبات عملية قابلة للقياس. | يربط إعدادات الآلة بالهدف الفعلي للمنتج. |
يُجري المقال المتعلق بالسعة على مستوى الخط التمييز نفسه بين السعة الاسمية والإنتاج القابل للاستخدام: معدل الإنتاج المقبول ينبغي أن يرتبط ذلك بحالة المواد والإنتاج، ولا يُذكر كرقم منفصل بالطن في الساعة.
أفضل طريقة لتقييم حجم الغربال هي المقارنة بين غرابيل مصنوعة من نفس المادة. استخدم كمية كافية من المواد الخام الممثلة لتشغيل كل غربال مرشح في ظروف قابلة للمقارنة. حافظ على استقرار عملية التحضير المسبقة وحالة الآلة قدر الإمكان، ثم قم بتغيير تكوين الغربال دون تغيير عدة متغيرات رئيسية أخرى في الوقت نفسه.
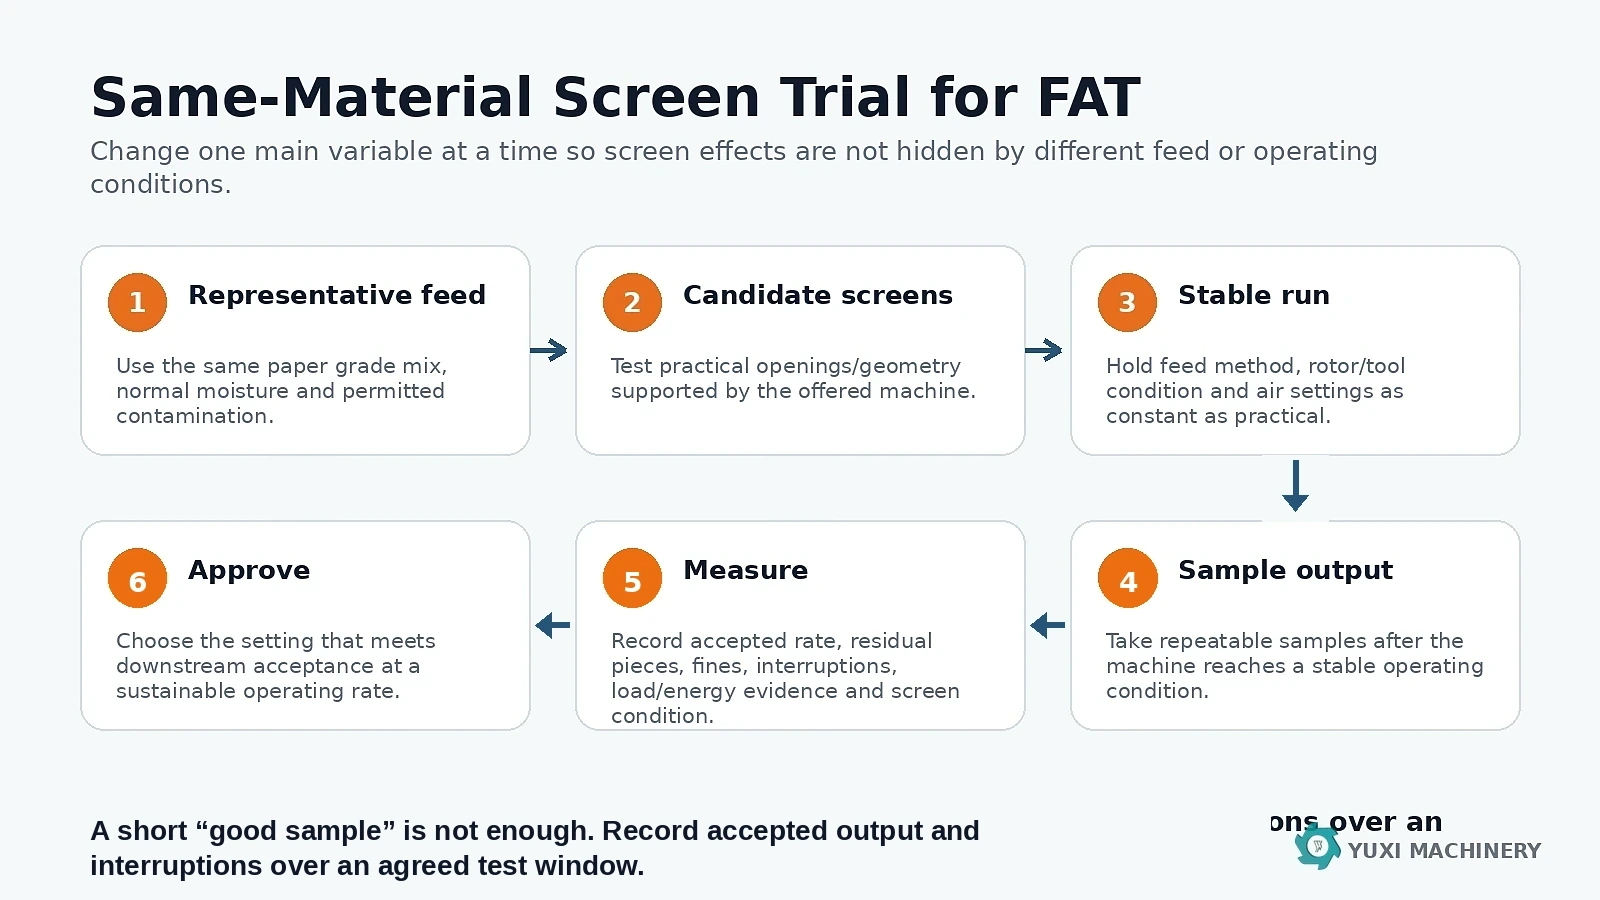
الشكل 3. تتبع عملية اختبار FAT المفيدة تسلسلاً منظماً واحداً: تغذية تمثيلية، شاشات مرشحة، تشغيل مستقر، أخذ عينات قابل للتكرار، القياس، والموافقة النهائية.
يمكن أن يؤدي تغيير الشبكة إلى تصحيح مشكلة حقيقية في الحجم، ولكنه قد يخفي أيضًا عيبًا آخر. فإذا أصبح الناتج فجأة أكثر خشونة أو أكثر نعومة أو أقل استقرارًا في حين أن الشبكة المركبة لم تتغير، فقم بفحص بقية العملية قبل طلب فتحة مختلفة.
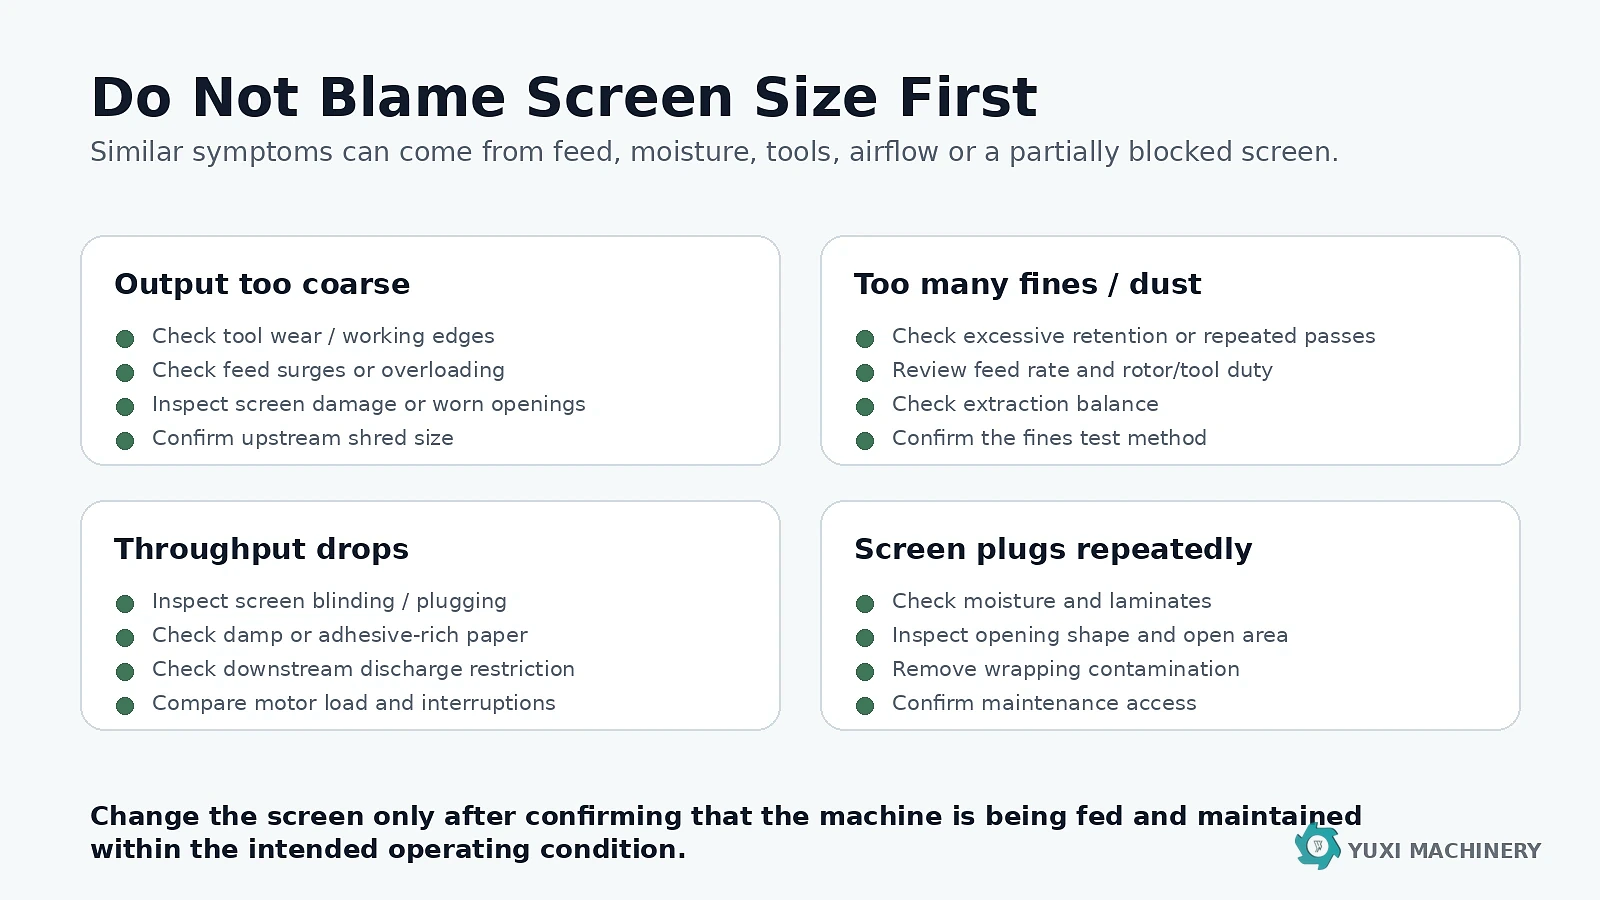
الشكل 4. قد تنشأ أعراض مماثلة في الناتج عن حالة المواد الواردة، أو تآكل الأدوات، أو تدفق الهواء، أو حالة الغربال.
| الأعراض | التحققات اللازمة قبل تغيير حجم الشاشة |
|---|---|
| المزيد من قطع الورق الخشنة | تآكل الأدوات، والارتفاعات المفاجئة في معدل التغذية، وحجم المواد المقطعة الواردة، وفتحات الغربال التالفة/المتهالكة، وانخفاض كثافة الفتحات. |
| المزيد من الغرامات أم غبار ظاهر للعين | الاحتفاظ المفرط، والممرات المتكررة، وظروف التشغيل القاسية، وجفاف المادة المُغذية، وتوازن الاستخلاص، وطريقة أخذ عينات الجسيمات الدقيقة. |
| انخفاض مستمر في معدل الإنتاجية | انسداد الشاشة، والورق الرطب أو الغني بالمواد اللاصقة، وتقييد التفريغ في المرحلة النهائية، وتآكل الأدوات، وعدم استقرار التغذية، وزيادة وقت التدخل. |
| انسداد متكرر | الرطوبة، والألواح المركبة، والشظايا الطويلة المرنة، والمساحة المفتوحة الفعالة المنخفضة، والملوثات المغلفة، وصعوبة الوصول لأغراض الصيانة. |
لا تنتقل تلقائيًّا إلى فتحة أصغر عندما يقول المشتري: “نريد أليافًا أفضل”. قد تكون الشاشة الأصغر حلاً خاطئًا عندما يكون الناتج الحالي يلبي بالفعل متطلبات المراحل اللاحقة، أو عندما تكون العملية حساسة تجاه الجسيمات الدقيقة، أو عندما يكون جمع الغبار قد وصل بالفعل إلى الحد العملي الأقصى، أو عندما تحتوي المواد المدخلة على ورق رطب أو غني بالمواد اللاصقة التي تميل إلى انسداد الفتحات، أو عندما يكون المشكلة الحقيقية هي عدم استقرار عملية القياس بدلاً من عدم كفاية الاحتفاظ.
وبالمثل، لا تستخدم شاشة أكبر حجمًا لمجرد استعادة السعة. فإذا تسببت الفتحة الأكبر في مرور عدد كبير جدًّا من القطع المتبقية، فقد يختفي المكسب الظاهري في معدل الإنتاجية عندما يتعين إعادة تدوير المواد المرفوضة أو إعادة معالجتها يدويًّا.
بناءً على هذه المدخلات، يمكن للمورد اعتبار حجم الشبكة جزءًا من مجموعة شروط التشغيل الكاملة، بدلاً من تقديم إجابة عامة بالمليمتر قد لا تكون مناسبة للورق الفعلي الذي يستخدمه العميل.
لا. ففتحة الغربال مقاس 6 مم هي أبعاد فتحة الآلة، وليست أبعادًا نهائية مضمونة للألياف. يمكن لشظايا الورق المرنة والألياف أن تمر في اتجاهات مختلفة، كما أن النتيجة تعتمد أيضًا على المواد المُغذاة، وحالة الدوار/الأداة، وتدفق الهواء، والحمولة، والمساحة المفتوحة للغربال.
لا. قد تؤدي الفتحة الأصغر إلى تقليل الرقائق المتبقية من خلال الاحتفاظ بالمواد لفترة أطول، ولكنها قد تؤدي أيضًا إلى زيادة الجسيمات الدقيقة، وحمل الغبار، وحساسية الانسداد، والتآكل، ووقت المعالجة. ويجب تعريف “الجودة” وفقًا لمعايير القبول في المراحل اللاحقة من العملية.
قد تحتفظ الآلة بالمواد لفترة أطول وتوفر مساحة تفريغ أقل فعالية. وإذا بدأت الفتحات في الانسداد أو الانغلاق، فقد يزداد الانسداد أكثر. وينبغي التحقق من التأثير الفعلي باستخدام ورق تمثيلي وخلال عملية تشغيل مستقرة.
لا. يجب أن يأخذ اختيار الغربال في الاعتبار بقايا قطع الورق، والجسيمات الدقيقة، ومعدل الإنتاج المقبول، والرطوبة، والتلوث، وحالة الأدوات، وسلوك تدفق الهواء/التفريغ، وعملية الاستلام. فالناتج المستهدف لا يقتصر على رقم واحد للحجم.
استخدم نفس التغذية المعيارية وسجل الوقت الإنتاجي، والوقت المنقضي، والكتلة المقبولة، والقطع المتبقية، والمواد الدقيقة، والانقطاعات، وحالة الغربال، وأي أدلة متاحة تتعلق بالحمل أو الطاقة. وحافظ على أن تكون المتغيرات التشغيلية الرئيسية الأخرى قابلة للمقارنة قدر الإمكان.
نعم. تؤدي الفتحات المسدودة إلى تقليل المساحة المفتوحة الفعالة، وبالتالي تصبح الشبكة أكثر تقييدًا من تصميمها الاسمي. ويمكن أن يسهم الورق الرطب والمواد اللاصقة والطبقات المصفحة والملوثات الملتفة في انسداد الشبكة أو سدها.
يرجى إرسال عينة تمثيلية من نفايات الورق، مع توضيح الحالة الحالية أو المستهدفة للألياف، والمخرجات المطلوبة والمقبولة، وأي مشاكل حالية تتعلق بالغربلة أو الانسداد. يمكن لشركة YUXI مراجعة أداء الغربال جنبًا إلى جنب مع ظروف عمل آلة تفكيك الألياف، وعمليات التحضير في المراحل الأولية، وظروف النقل في المراحل النهائية.
يتم وصف تأثيرات الشاشة بشكل توجيهي، لأن الأداء الفعلي يعتمد على بنية الجهاز المتوفرة والمواد التي يقدمها العميل. ولا يتم هنا تقديم أي ضمان عام فيما يتعلق بالفتحة أو السعة أو الطاقة أو العمر التشغيلي أو جودة الألياف النهائية.
تواصل مع فريقنا الرائع اليوم للحصول على تقدير سعر لآلة التقطيع.
اتصل بنا