


 Entrega rápida
 Confiável
 Certificado
 Com experiênciaEntrega rápidaConfiávelCertificadoCom experiência
Um desfibrador a seco de papel deve abrir o papel usado preparado o suficiente para a etapa seguinte do processo. Ele não deve continuar reduzindo o material simplesmente porque uma amostra mais fina parece estar mais completamente processada. Essa distinção é importante em um Linha de reciclagem de celulose de papel usado, pois o fiberizador faz parte de um sistema integrado: a alimentação, a redução primária de tamanho, a remoção de materiais ferrosos, a abertura secundária, a transferência e a coleta de pó devem operar em sincronia.
O sinal de alerta não é “há poeira”. A abertura mecânica a seco pode gerar partículas finas mesmo em um ponto de operação adequado. A questão relevante é se o trabalho mecânico adicional ainda está melhorando a fibra aceitável — ou se está, principalmente, convertendo material já aceitável em fragmentos menores e aumentando a carga de trabalho nas etapas de extração, coleta, limpeza e manuseio posterior.
A superfibrização é uma condição do processo, não um tamanho universal de partícula. Ela se inicia depois que o material já atingiu a condição exigida pelo processo de destino, mas permanece na zona de trabalho, é recirculado ou sofre impacto, cisalhamento, atrito ou passagens repetidas adicionais. A mesma máquina pode, portanto, ser operada corretamente para um produto e processar excessivamente o material para outro.
É por isso que um comprador deve definir os limites de ambos os lados da janela de saída. Um lado limita o processamento insuficiente: excesso de folhas reconhecíveis, flocos compactos ou feixes mal abertos. O outro lado limita a degradação desnecessária: excesso de finos, pó, perda da estrutura útil das fibras soltas ou um subproduto indesejado pelo usuário final. Quanto mais cedo Guia sobre máquinas de fibrização de papel explica o próprio dever inicial; este artigo se concentra em determinar quando esse dever já foi cumprido na medida do necessário.
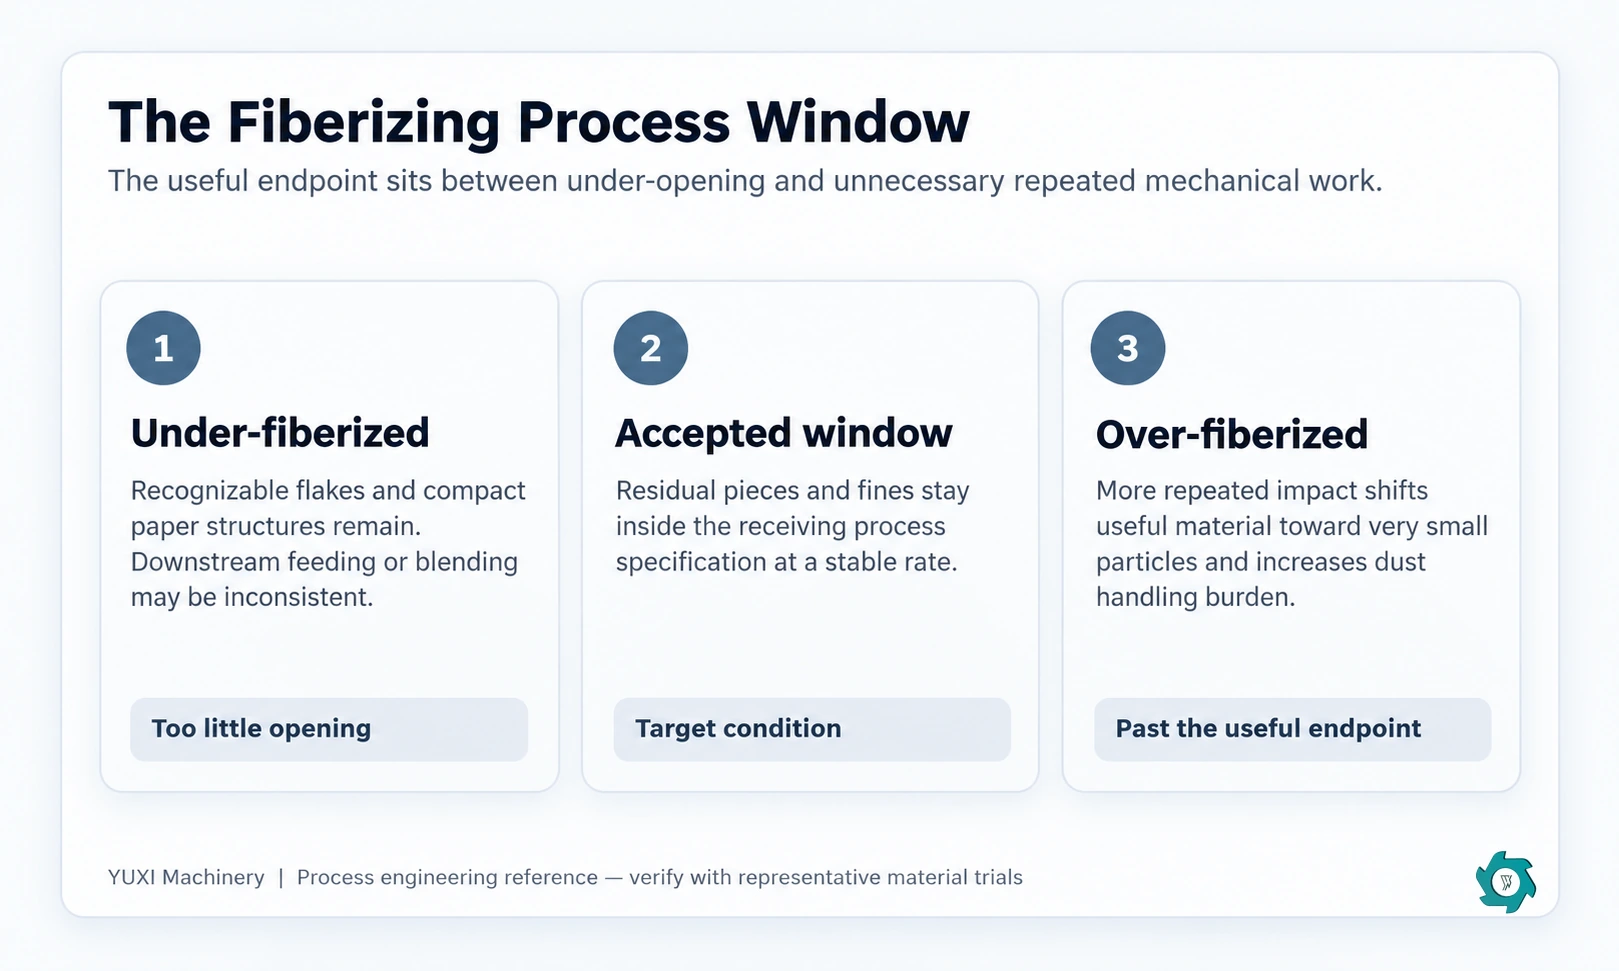
O papel que entra em uma etapa secundária de abertura a seco não é um bloco uniforme. Ele contém folhas, camadas aglutinadas, feixes de fibras, fibras individuais, enchimentos, revestimentos, componentes de impressão, resíduos de adesivo e, às vezes, contaminantes que não são de papel. O trabalho mecânico inicial pode ser produtivo, pois quebra estruturas compactas e libera material que ainda está visivelmente mal aberto. À medida que o tratamento prossegue, porém, a máquina atua cada vez mais sobre material que já foi aberto.
Um estudo de 2023 sobre a fibração a seco de jornais velhos, OCC e papel branco de contabilidade comparou o processamento em moinho de facas e em moinho de martelos. Nas condições testadas, a moagem com moinho de martelos produziu menos flocos remanescentes no caso do OCC e do papel branco de contabilidade, mas uma fração maior de finos. Os autores também constataram que os resultados variaram de acordo com o tipo de papel e as condições de processamento.[1] Essas evidências apontam para um equilíbrio entre fatores; elas não estabelecem um rotor, uma tela, uma velocidade ou um limite de partículas finas universais para todas as linhas comerciais.
Quatro mecanismos podem fazer com que uma linha ultrapasse o ponto final útil. Primeiro, a descarga restritiva pode manter o material já aberto na câmara por mais tempo. Segundo, uma alimentação baixa ou instável pode alterar a carga da câmara, de modo que peças individuais recebam uma quantidade diferente de trabalho. Terceiro, a recirculação deliberada ou acidental pode expor a fibra em conformidade a outro ciclo de processamento. Em quarto lugar, peças de trabalho desgastadas, danificadas ou incompatíveis podem alterar a forma como a energia é transferida, levando os operadores a compensar com maior tempo de permanência ou passagens repetidas.
O separado Guia de tamanhos de peneira para o Fiberizer aborda detalhadamente a abertura e a restrição de descarga. O ponto-chave aqui é mais amplo: o tamanho da tela é apenas um dos fatores que contribuem para a intensidade do tratamento. Se a quantidade de partículas finas aumentar, trocar a tela antes de verificar a alimentação, a recirculação, as condições das ferramentas, o equilíbrio de ar e a restrição a jusante pode tratar um sintoma, em vez da causa.
“Finas” é um termo relacionado à qualidade do produto somente quando o projeto define como a fração fina será medida. “Pó” é frequentemente usado na prática para se referir a material fino suspenso no ar ou coletado. Uma fábrica pode apresentar mais pó visível porque está sendo gerado mais material fino, porque o fluxo de ar de extração mudou, porque há vazamento em um ponto de transferência ou porque fibras leves úteis estão sendo sugadas para o coletor. Esses são problemas diferentes.
Não utilize apenas o peso do coletor de poeira como teste de qualidade da fibra, a menos que os limites da amostragem e o fluxo de ar sejam controlados. Um sistema de coleta mais potente pode coletar mais material sem que o próprio fibilizador gere proporcionalmente mais partículas finas. Por outro lado, um sistema de extração fraco pode fazer com que o coletor pareça “melhor”, ao mesmo tempo em que deixa mais poeira na área de processo. O teste de produção deve, portanto, associar a amostragem do produto a um balanço de massa e a uma verificação do sistema de ar.
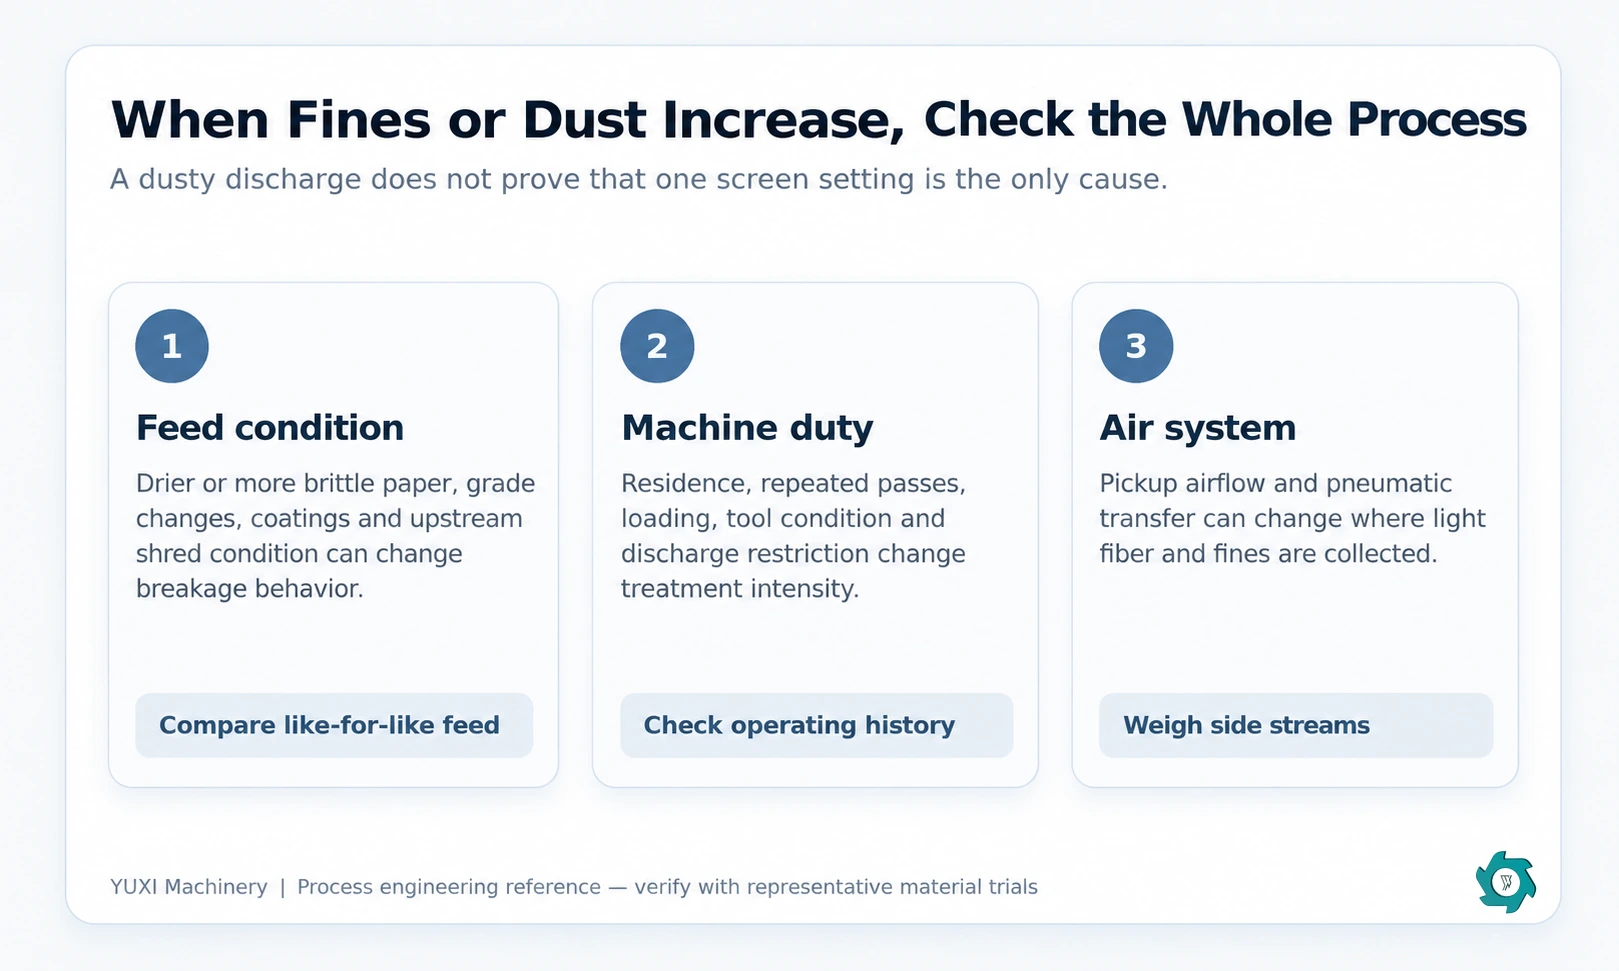
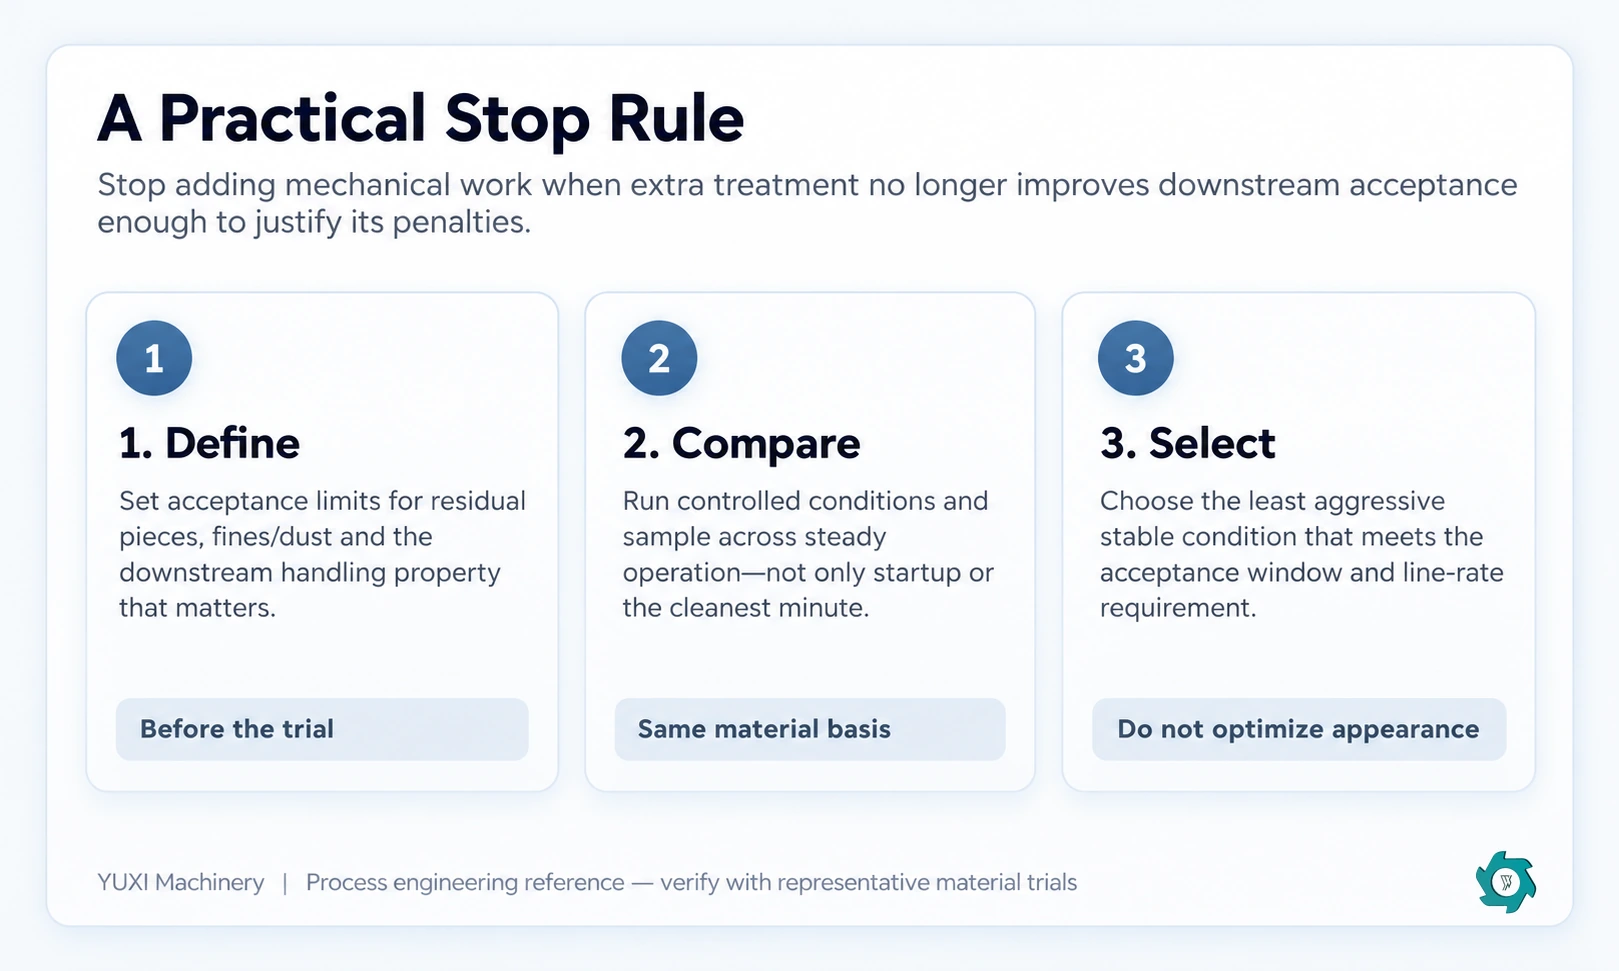
Esse é o sinal mais claro do processo. Compare duas condições controladas utilizando a mesma matéria-prima representativa. Se um tratamento adicional produzir pouca melhoria significativa no critério de resíduos acordado, mas aumentar visivelmente a fração fina, o trabalho extra será difícil de justificar, a menos que outra propriedade a jusante seja aprimorada.
Um punhado fofo não constitui uma especificação. Um processo de recebimento pode levar em conta a consistência na dosagem, o comportamento a granel, o transporte por ar, a mistura, a absorção, o reforço ou outra propriedade específica da aplicação. Se uma amostra de aparência mais fina formar pontes, se separar, tornar-se mais difícil de dosar ou gerar maior quantidade de poeira, a aparência visual passa a ser uma meta de otimização enganosa.
A taxa de alimentação bruta pode ocultar um excesso de processamento. Mais material pode ser desviado para a coleta de finos, retido na máquina, recirculado ou rejeitado. Acompanhar saída aceita em vez de apenas o que entrou na linha. Uma tonelagem estável na esteira de alimentação não comprova que a mesma quantidade de fibra comercializável ou aprovada para as etapas posteriores esteja saindo.
Se os pontos de captação, dutos, filtros ou recipientes coletores se aproximarem de seu limite prático após uma mudança na operação de fibração, o sistema de ar pode estar indicando que o processo mecânico sofreu alterações. Não basta simplesmente aumentar a extração para manter uma configuração desnecessariamente agressiva. Primeiro, determine se o material extrafino é necessário para o produto.
Uma maior retenção de material e impactos repetidos podem aumentar o trabalho realizado dentro da câmara. O efeito exato do desgaste e do consumo de energia depende da máquina e do material, portanto, deve ser medido, e não presumido. No entanto, se a unidade registrar um aumento nas inspeções de peneiras, na manutenção de ferramentas, no entupimento, na limpeza ou na recirculação, sem que haja melhora na qualidade do produto aceito, o ponto de operação deve ser revisto.
Essa regra obriga o comprador e o fornecedor a definirem o que é “fibra de boa qualidade” antes do teste. No mínimo, cheguem a um acordo sobre os limites da matéria-prima, o critério de pedaços residuais, como as partículas finas serão amostradas, qual nível de contaminação é aceitável, a taxa de produção aceitável exigida e qualquer característica de manuseio posterior que possa levar à rejeição do material. Para aplicações especiais, uma amostra retida aprovada pode ser mais útil do que uma meta universal em milímetros definida arbitrariamente.
Uma máquina secundária pode parecer agressiva demais quando o verdadeiro problema se origina em uma etapa anterior. Grandes variações no tamanho da alimentação, aglomerados densos, picos intermitentes ou dosagem inadequada podem forçar o desfibrador a operar em uma ampla faixa de carga. Os operadores podem reagir adotando uma configuração restritiva que garanta que as peças mais difíceis sejam desfiadas, mesmo que o material normal receba, com isso, mais processamento do que o necessário.
O Guia de transferência do triturador para o fibrizador aborda essa interface. Para uma análise aprofundada do processo de fibrização, compare a entrada do fibrizador durante períodos estáveis e em que há poeira. Registre as condições da peça a montante, interrupções na alimentação, nível do reservatório, taxa de dosagem e qualquer fluxo de retorno. Uma entrada estável geralmente oferece mais margem para operar o estágio secundário próximo ao seu ponto final útil.
Um teste de aceitação em fábrica não deve ser uma demonstração superficial baseada no papel mais limpo e em uma amostra visualmente impressionante. Utilize material representativo, incluindo variações difíceis, mas normais, dentro dos limites de alimentação acordados. Em seguida, compare pelo menos duas condições operacionais razoáveis, caso o fornecedor esteja tentando estabelecer a janela de processo.
| Registro | Por que é importante | Não substitua |
|---|---|---|
| Identidade e massa da ração | Mantém a comparação com base nos mesmos dados. | “Papel misto” sem detalhes sobre o tipo ou formato. |
| Condição de umidade | O estado do papel pode alterar a resistência à ruptura, a massa, a coesão e o comportamento do pó. | Um valor de capacidade sem condição de alimentação. |
| Tempo de execução e tempo decorrido | Mostra tanto a taxa de processamento quanto o impacto das interrupções na produção. | Apenas o melhor minuto, sem interrupções. |
| Massa de fibra aceita | Relaciona a produtividade com o material que realmente atende à regra de saída. | Tonelagem bruta de carga. |
| Fluxo secundário de finos/pó | Indica se uma quantidade maior de ração está sendo convertida em uma fração indesejada. | Apenas a aparência do coletor. |
| Pedaços restantes | Confirma se o tratamento adicional ainda está melhorando a abertura. | Uma amostra de fase única. |
| Eventos e intervenções | Revela obstruções, recirculação, limpeza e interfaces instáveis. | Ignorar as paradas como “problemas do operador”.” |
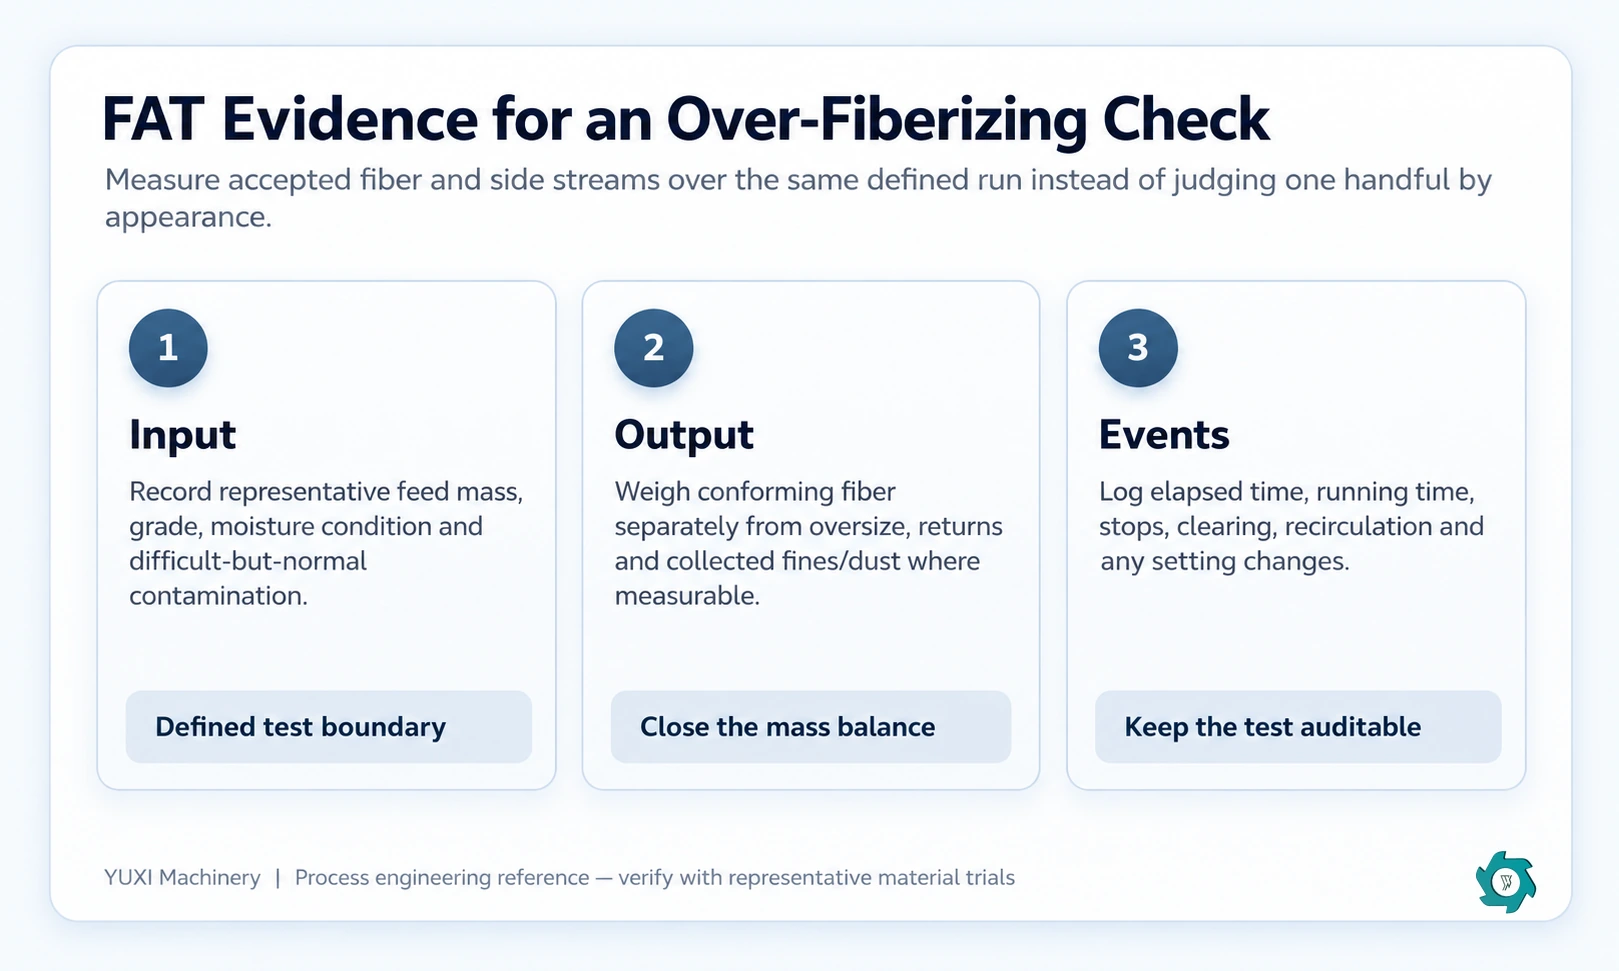
Feche o balanço de massa na medida do possível: a fibra aceita + finos/pó medidos + material acima do tamanho/retorno + rejeitos + material retido devem ser conciliados com a entrada definida, sendo que qualquer diferença não explicada deve ser relatada, em vez de ocultada. O objetivo não é a perfeição laboratorial. Trata-se de evitar que uma alegação de “maior capacidade” ou “fibra mais fina” ignore para onde o material foi parar.
| Observação | Cheques | Próxima ação possível |
|---|---|---|
| Mais poeira após uma mudança na matéria-prima | Tipo de papel, secagem, revestimentos/enchimentos, aparas quebradiças, contaminação. | Restabeleça a janela operacional com um novo feed representativo. |
| Mais poeira com as mesmas configurações nominais | Condição da tela, desgaste/danos nas ferramentas, área útil obstruída, estabilidade da velocidade de avanço. | Restaure o bom estado mecânico antes de refazer a afinação. |
| A massa do coletor aumenta após os trabalhos no sistema de ar | Fluxo de ar na captação, posições dos registradores, vazamentos, velocidade do ar, arrastamento útil de fibras. | Verifique o equilíbrio do ar e a composição do material coletado. |
| Multas aumentam após a introdução da recirculação | Índice de devolução e se a fibra já aceita está sendo devolvida. | Separe as fibras que realmente estão fora do tamanho padrão das que estão em conformidade antes da devolução. |
| A qualidade da produção melhora à medida que a taxa de aceitação diminui | Tempo de retenção, restrição de vazão, contrapressão a jusante, entupimento. | Compare a produção aceita — e não a matéria-prima bruta — em condições menos agressivas. |
| Os períodos de pouca produção seguem os picos de alimentação | Nível do reservatório, medição, descarga do triturador a montante e carga instantânea. | Estabilize a transferência antes de alterar o ponto final da fibra. |
A OSHA afirma que materiais combustíveis finamente dispersos podem se tornar explosivos quando suspensos no ar sob condições adequadas, e cita o papel e a celulose como exemplos desses materiais.[2] As orientações da OSHA também observam que o comportamento real depende de propriedades como o tamanho das partículas e a umidade, e que as características específicas da amostra são importantes.[3]
Isso não significa que todas as linhas de fibração de papel a seco apresentem o mesmo risco ou exijam a mesma proteção. O sistema instalado precisa de uma avaliação específica para o local e o material, abrangendo pontos de captação, manutenção da limpeza, fontes de ignição, disposição do coletor e da duta, além dos requisitos locais aplicáveis. Do ponto de vista do processo, o princípio importante é mais simples: não crie intencionalmente uma fração fina desnecessária e, em seguida, trate um sistema de poeira de maior porte como a única solução.
A fibração excessiva não deve ser usada como argumento contra a produção de material fino. Algumas formulações posteriores podem, legitimamente, exigir um material com abertura mais intensa ou mais fino. Nesse caso, o tratamento adicional não constitui um processamento “excessivo” se for necessário para atender a uma especificação de recebimento comprovada. O projeto precisa simplesmente levar em conta a taxa de produção aceita resultante, o manuseio do ar, o desgaste, a manutenção e as compensações em termos de qualidade do produto.
Da mesma forma, uma linha mecânica a seco não deve ser utilizada para imitar a pasta úmida de fábrica de papel quando a real necessidade é a separação e limpeza de fibras à base de água. A Guia de polpação a seco x polpação úmida explica esse limite do processo. Escolher o caminho correto do processo costuma ser mais eficaz do que forçar um trabalho mecânico a seco adicional em um material cuja exigência a jusante pertence à preparação úmida da massa.
Em vez de solicitar “fibra de celulose muito fina”, envie uma amostra representativa do material ou fotos, as condições normais e difíceis de alimentação, informações sobre umidade, condição da matéria-prima preparada, taxa de produção sustentada exigida e aceita, aplicação a jusante, regra de aceitação de pedaços residuais, método de medição de finos/poeira, se for o caso, e o método de transferência ou armazenamento pretendido. Peça ao fornecedor que especifique quais configurações foram utilizadas durante o teste e quais fluxos secundários foram incluídos ou excluídos da capacidade.
Isso facilita a comparação entre cotações, pois separa a capacidade de uma máquina de processar papel da sua capacidade de produzir a condição da fibra que seu projeto realmente necessita. Além disso, oferece às equipes de comissionamento um ponto de referência: a produção pode ser verificada em relação a uma amostra aprovada e às condições de teste registradas, em vez de se basear em uma instrução vaga como “faça mais fino”.”
Trata-se de um tratamento mecânico a seco contínuo, realizado após o papel já ter atingido a condição das fibras exigida pelo processo subsequente. Impactos, atritos, tempo de permanência ou passagens repetidas adicionais podem, então, gerar mais partículas finas e poeira, sem trazer uma melhoria significativa na produção final aceitável.
Não. Uma tela mais restritiva pode aumentar o tempo de permanência e o trabalho repetitivo em algumas máquinas, mas a fibração excessiva depende das condições operacionais como um todo, incluindo a alimentação, a carga de trabalho do rotor/ferramenta, o estado da tela, a recirculação, a carga e a meta de aceitação a jusante.
Defina um método de amostragem repetível e compare a fração fina com o requisito de aceitação da etapa seguinte. O limite deve ser determinado com base no processo receptor ou em uma especificação de produto validada, e não a partir de uma porcentagem universal inventada para todo o papel reciclado.
Não. A quantidade de poeira visível ou coletada pode variar devido à secura da matéria-prima, ao tipo de papel, à carga mecânica, a vazamentos, ao fluxo de ar de captação ou ao transporte pneumático. São necessárias amostragens do produto, registros operacionais e uma verificação do balanço de massa para identificar a causa.
Primeiro, determine por que a carga aumentou. Se o produto já estiver dentro dos parâmetros de aceitação e o tratamento adicional estiver gerando principalmente partículas finas indesejadas, pode ser adequado reduzir o trabalho mecânico desnecessário. Se a produção de partículas finas for necessária, o sistema de controle de ar e poeira deverá, em vez disso, ser projetado para a carga de trabalho verificada.
Registre a alimentação representativa, o estado de umidade, a massa de entrada, o tempo de operação e o tempo decorrido, a massa de fibra aceita, os pedaços residuais, as partículas finas/pó mensuráveis e os fluxos de rejeição, a recirculação, as paradas, a limpeza e as configurações operacionais utilizadas. Guarde amostras representativas da produção para comparação.
Envie amostras representativas do material de resíduos de papel, a taxa de rendimento exigida, o uso posterior e as condições das fibras que o processo de recepção aceitará. A YUXI pode avaliar as interfaces de trituração, fibrização, transferência e controle de poeira com base nessa meta.
Entre em contato com nossa simpática equipe hoje mesmo para obter uma estimativa de preço para uma máquina trituradora.
Entre em contato conosco