شركة مصنعة لآلات التقطيع الصناعية وأنظمة إعادة التدوير - YUXI

التليفون: الهاتف+86-136-7499-8188
 Arabic


 Arabic

 توصيل سريع
 موثوقة
 معتمد
 من ذوي الخبرةArabicArabicتوصيل سريعموثوقةمعتمدمن ذوي الخبرة
من المفترض أن تعمل آلة تقطيع ألياف الورق الجاف على تفكيك الورق المستعمل المُعدّ بشكل كافٍ للمرحلة التالية من العملية. ولا يُفترض بها الاستمرار في تقطيع المادة لمجرد أن العينة الأكثر دقة تبدو وكأنها خضعت لمعالجة أكثر اكتمالاً. وهذا التمييز مهم في خط إعادة تدوير نفايات الورق السليلوز, ، لأن جهاز التلييف يقع داخل نظام متكامل: حيث يجب أن تعمل جميع المراحل — التغذية، والتكسير الأولي، وإزالة المعادن الحديدية، والتفتيت الثانوي، والنقل، وجمع الغبار — بكفاءة متوافقة.
لا تكمن العلامة التحذيرية في “وجود غبار”. فالفتح الميكانيكي الجاف يمكن أن يولد جزيئات دقيقة حتى عند نقطة التشغيل المناسبة. والسؤال المهم هو: هل لا يزال العمل الميكانيكي الإضافي يحسّن جودة الألياف المقبولة — أم أنه يعمل بشكل أساسي على تحويل مادة مقبولة بالفعل إلى شظايا أصغر، مما يزيد العبء على عمليات الاستخراج والتجميع والنظافة والمناولة في المراحل اللاحقة؟.
يُعد «الإفراط في التلييف» حالة عملية، وليس حجمًا موحدًا للجسيمات. ويبدأ هذا الإفراط بعد أن تكون المادة قد وصلت بالفعل إلى الحالة المطلوبة للعملية التالية، لكنها تظل في منطقة العمل، أو تُعاد تدويرها، أو تتعرض لمزيد من الصدمات، أو القص، أو الاحتكاك، أو عمليات تمرير متكررة. وبالتالي، يمكن تشغيل نفس الآلة بشكل صحيح مع منتج ما، بينما تؤدي إلى معالجة مفرطة للمادة عند استخدامها مع منتج آخر.
ولهذا السبب، يجب على المشتري تحديد حدود نافذة المخرجات من كلا الجانبين. فجانب واحد يحد من نقص المعالجة: مثل وجود عدد مفرط من الأوراق القابلة للتعرف عليها، أو الرقائق المضغوطة، أو الحزم غير المفتوحة بشكل جيد. أما الجانب الآخر فيحد من التدهور غير الضروري: مثل زيادة الجسيمات الدقيقة، والغبار، وفقدان البنية المفيدة للألياف السائبة، أو وجود تيار جانبي لا يرغب فيه المستخدم النهائي. كلما كان ذلك في وقت مبكر دليل آلة تصنيع الألياف الورقية يشرح هذا المقال الواجب الأولي نفسه؛ ويركز على تحديد متى يكون هذا الواجب قد تم الوفاء به بما فيه الكفاية.
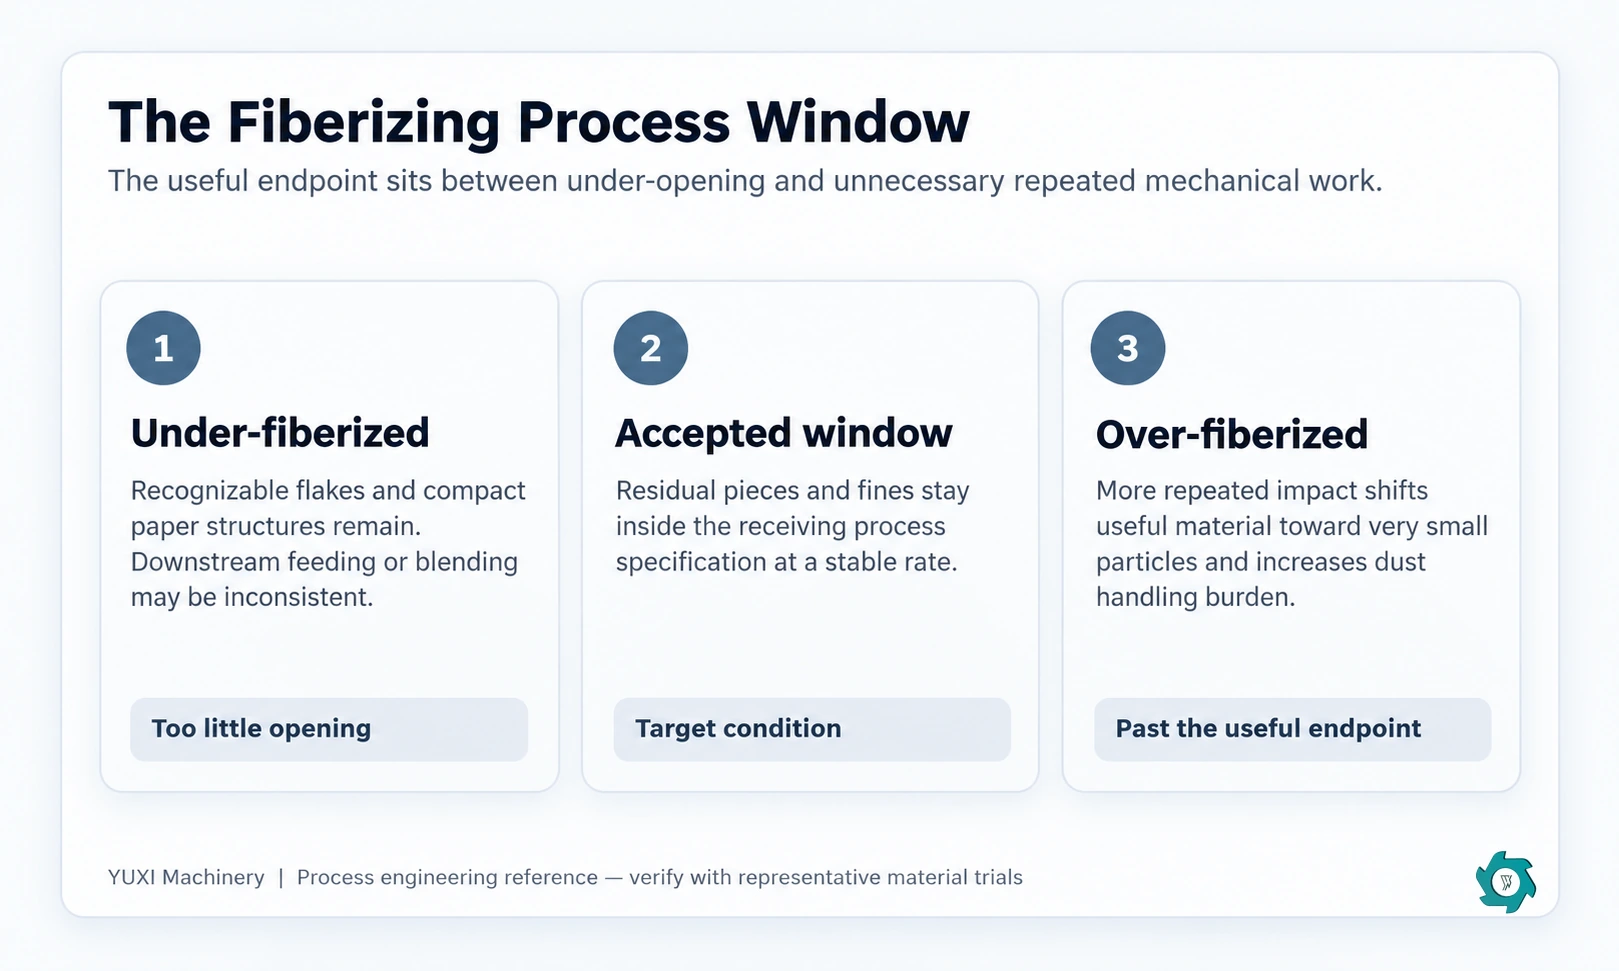
الورق الذي يدخل مرحلة الفتح الجاف الثانوية ليس كتلة متجانسة. فهو يحتوي على أوراق، وطبقات ملتصقة، وحزم ألياف، وألياف فردية، ومواد مالئة، وطلاءات، ومكونات طباعة، وبقايا مواد لاصقة، وأحيانًا شوائب غير ورقية. يمكن أن تكون العمليات الميكانيكية المبكرة مثمرة لأنها تكسر الهياكل المتماسكة وتحرر المواد التي لا تزال غير مفتوحة بشكل واضح. ومع استمرار المعالجة، تعمل الآلة بشكل متزايد على المواد التي تم فتحها بالفعل.
قارنت دراسة أُجريت عام 2023 حول عملية تحويل الصحف القديمة وورق الكرتون المركب (OCC) وورق «ليدجر» الأبيض إلى ألياف جافة بين المعالجة باستخدام مطحنة السكاكين والمعالجة باستخدام مطحنة المطرقة. وفي ظل الظروف التي أُجريت فيها الاختبارات، أسفرت المعالجة باستخدام مطحنة المطرقة عن بقاء عدد أقل من الرقائق في كل من ورق الكرتون المركب (OCC) وورق «ليدجر» الأبيض، ولكنها أسفرت عن نسبة أعلى من الجسيمات الدقيقة. كما وجد المؤلفون أن النتائج تباينت باختلاف نوع الورق وظروف المعالجة.[1] تدعم هذه الأدلة وجود توازن بين العوامل المختلفة؛ وهي لا تحدد دوارًا أو غربالًا أو سرعة أو حدًا أقصى للجسيمات الدقيقة واحدًا يناسب جميع الخطوط التجارية.
هناك أربع آليات يمكن أن تدفع الخط إلى ما بعد نقطة النهاية المفيدة. أولاً، يمكن أن يؤدي التفريغ المقيد إلى إبقاء المواد التي تم فتحها بالفعل داخل الحجرة لفترة أطول. ثانياً، يمكن أن يؤدي التغذية المنخفضة أو غير المستقرة إلى تغيير حمل الحجرة، بحيث تتلقى القطع الفردية قدرًا مختلفًا من العمل. ثالثاً، يمكن أن تؤدي إعادة التدوير المتعمدة أو العرضية إلى تعريض الألياف المطابقة لدورة معالجة أخرى. رابعًا، يمكن للأجزاء العاملة البالية أو التالفة أو غير المتوافقة أن تغير طريقة نقل الطاقة، مما يدفع المشغلين إلى التعويض عن ذلك بزيادة مدة البقاء أو تكرار الممرات.
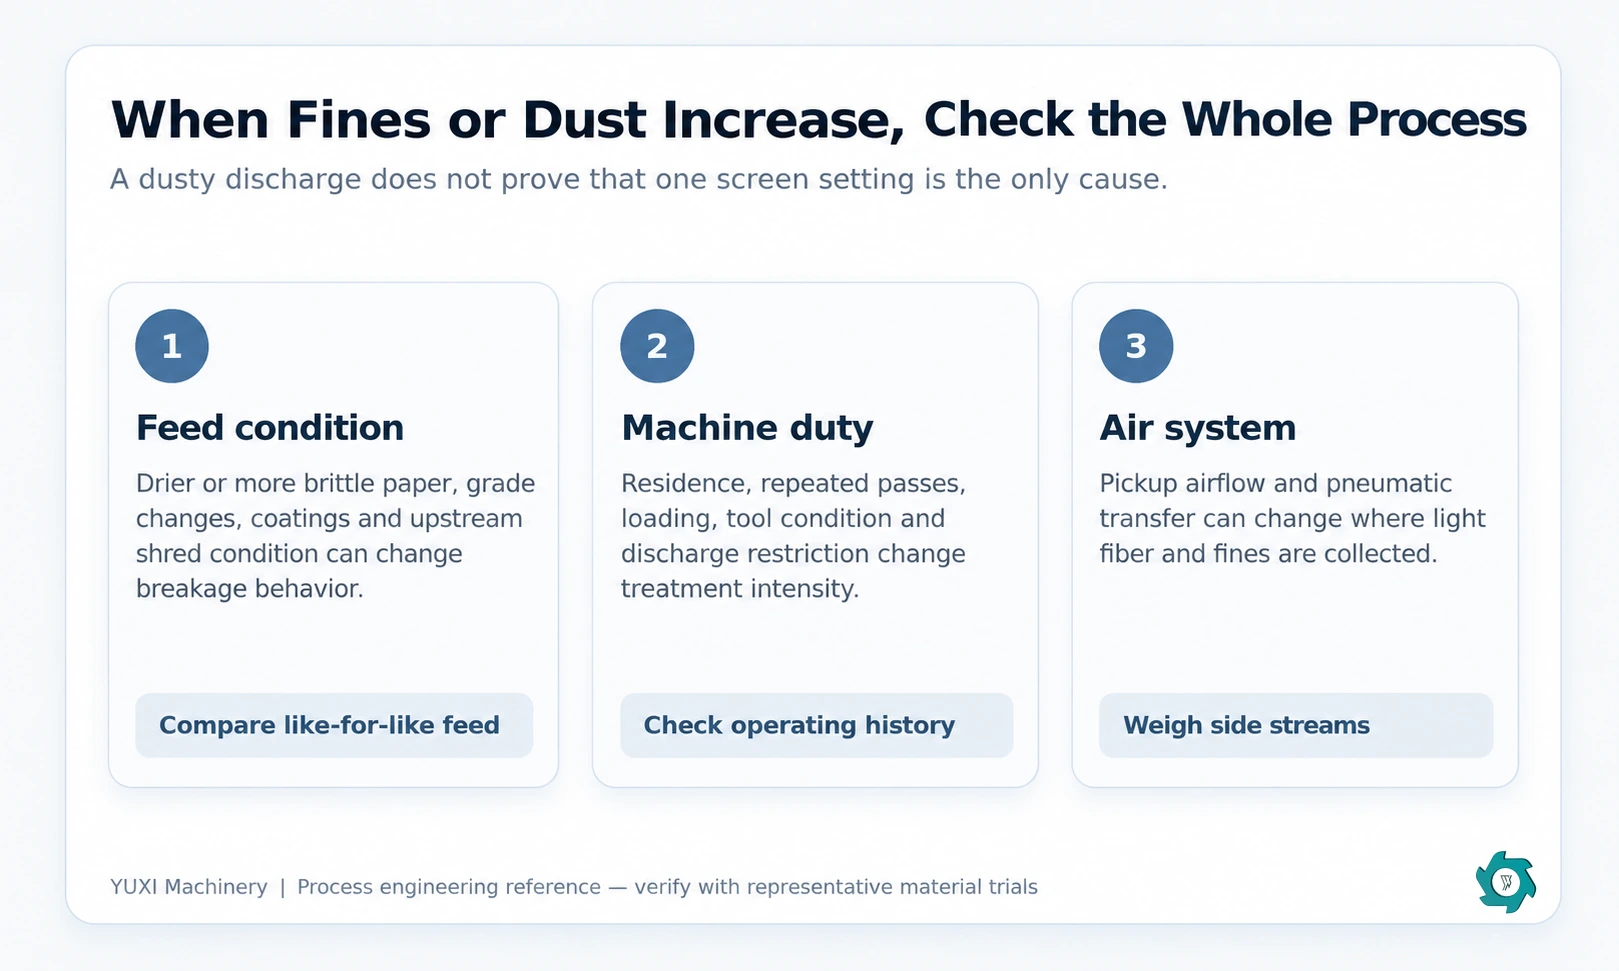
المنفصل دليل أحجام شبكات آلة التقطيع الليفي يتناول هذا الموضوع مسألة الفتحة وتقييد التصريف بالتفصيل. لكن النقطة الأساسية هنا أوسع نطاقًا: فحجم الغربال ليس سوى عامل واحد من العوامل التي تسهم في تحديد شدة المعالجة. فإذا ارتفعت نسبة الجسيمات الدقيقة، فإن تغيير الغربال قبل التحقق من التغذية، وإعادة التدوير، وحالة الأدوات، وتوازن الهواء، والتقييد في المراحل اللاحقة قد يعالج الأعراض بدلاً من السبب.
“يُعتبر مصطلح ”الغبار الناعم“ مصطلحًا متعلقًا بجودة المنتج فقط عندما يحدد المشروع كيفية قياس الجزء الناعم. غالبًا ما يُستخدم مصطلح ”الغبار» عمليًّا للإشارة إلى المواد الدقيقة العالقة في الهواء أو التي يتم تجميعها. قد تلاحظ المنشأة وجود غبار أكثر وضوحًا بسبب توليد كميات أكبر من المواد الدقيقة، أو بسبب تغير تدفق هواء الشفط، أو بسبب تسرب في نقطة النقل، أو بسبب سحب الألياف الخفيفة المفيدة إلى جهاز التجميع. وهذه مشكلات مختلفة.
لا تستخدم وزن جهاز جمع الغبار وحده كاختبار لجودة الألياف ما لم يتم التحكم في حدود أخذ العينات وتدفق الهواء. فقد يؤدي نظام الشفط الأقوى إلى جمع كمية أكبر من المواد دون أن ينتج جهاز التفكيك نفسه كمية أكبر نسبيًا من الجسيمات الدقيقة. وعلى العكس من ذلك، قد يجعل نظام الشفط الضعيف المجمع يبدو “أفضل” بينما يترك كمية أكبر من الغبار في منطقة المعالجة. ولذلك، يجب أن تربط تجربة الإنتاج بين أخذ عينات المنتج والتحقق من توازن الكتلة وفحص نظام الهواء.
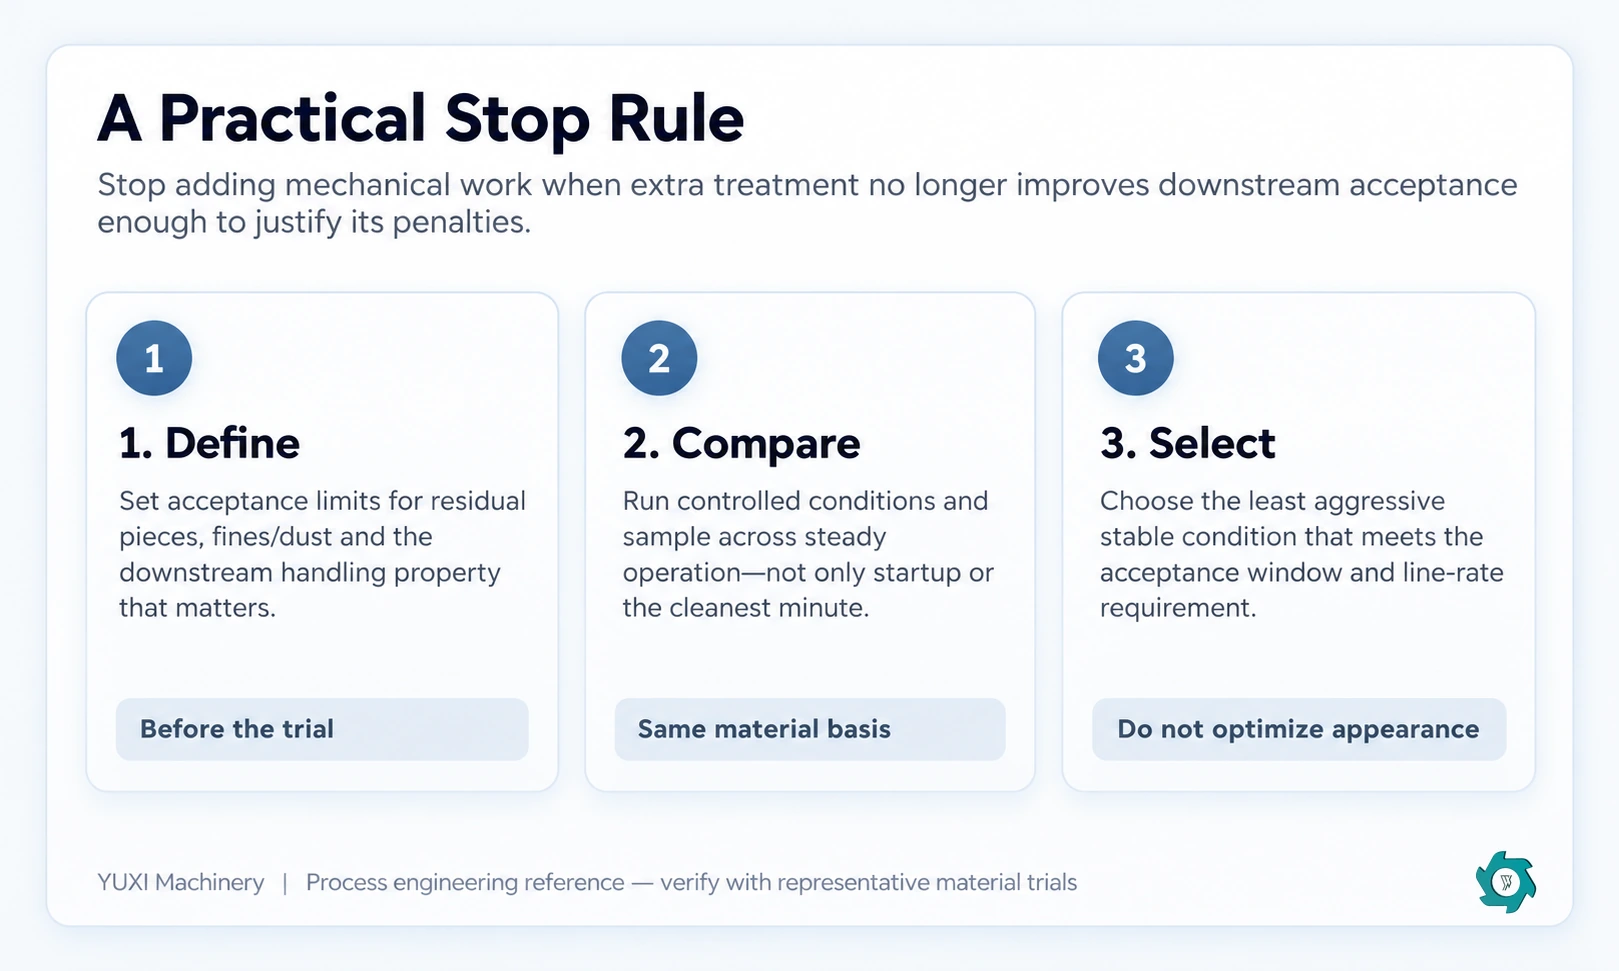
هذه هي الإشارة الأكثر وضوحًا في العملية. قارن بين حالتين خاضعتين للرقابة باستخدام نفس المواد الخام التمثيلية. فإذا لم تؤد المعالجة الإضافية إلى تحسن ملموس يذكر في المعيار المتفق عليه المتعلق بالقطع المتبقية، بل أدت إلى زيادة ملحوظة في نسبة الجسيمات الدقيقة، فسيكون من الصعب تبرير هذا الجهد الإضافي ما لم تتحسن خاصية أخرى في المراحل اللاحقة من العملية.
فحفنة من المادة الرقيقة ليست بمواصفة. فقد تهتم عملية الاستلام بالاتساق في القياس، أو سلوك المادة السائبة، أو النقل الجوي، أو المزج، أو القدرة على الامتصاص، أو التعزيز، أو أي خاصية أخرى خاصة بالتطبيق. فإذا كانت العينة التي تبدو أكثر نعومة تتكتل، أو تنفصل، أو يصعب قياسها، أو تسبب كمية أكبر من الغبار، فإن المظهر البصري يصبح هدفًا مضللًا للتحسين.
قد يخفي معدل التغذية الإجمالي حدوث معالجة زائدة. فقد يتم تحويل المزيد من المواد إلى نظام تجميع الجسيمات الدقيقة، أو الاحتفاظ بها داخل الآلة، أو إعادة تدويرها، أو رفضها. التتبع الناتج المقبول بدلاً من الاكتفاء بما يدخل الخط فقط. فاستقرار الحمولة عند ناقل التغذية لا يثبت أن الكمية نفسها من الألياف القابلة للبيع أو المعتمدة في المراحل التالية من العملية تغادر الخط.
إذا اقتربت نقاط السحب أو القنوات أو المرشحات أو حاويات التجميع من حدها العملي بعد تغيير في عملية تحويل الألياف، فقد يكون نظام الهواء يشير إلى أن العملية الميكانيكية قد تغيرت. لا تقم ببساطة بزيادة معدل الشفط للحفاظ على إعدادات قوية أكثر من اللازم. عليك أولاً تحديد ما إذا كان المنتج يتطلب مادة فائقة النعومة أم لا.
قد يؤدي زيادة المواد المتراكمة وتكرار الصدمات إلى زيادة العمل المنجز داخل الغرفة. ويختلف تأثير التآكل والطاقة بشكل دقيق باختلاف الماكينة والمواد، لذا ينبغي قياسه بدلاً من الافتراض. ومع ذلك، إذا سجلت المنشأة زيادة في عمليات فحص الغربال، أو صيانة الأدوات، أو انسداد الأنابيب، أو التنظيف، أو إعادة التدوير، في حين لم يتحسن المنتج المقبول، فإن نقطة التشغيل تستحق المراجعة.
تُلزم هذه القاعدة المشتري والمورد بتحديد معايير “الألياف الجيدة” قبل بدء التجربة. وعلى الأقل، يجب الاتفاق على حدود العلف، ومعيار القطع المتبقية، وكيفية أخذ عينات الجسيمات الدقيقة، ومستوى التلوث المقبول، ومعدل الإنتاج المقبول المطلوب، وأي خاصية معالجة لاحقة قد تؤدي إلى رفض المادة. وبالنسبة للتطبيقات المتخصصة، قد تكون العينة المحتفظ بها والمعتمدة أكثر فائدة من هدف المليمتر الشامل المبتكر.
قد تبدو الآلة الثانوية شديدة القوة عندما تكون المشكلة الحقيقية ناشئة في المراحل السابقة. فقد يؤدي التباين الكبير في حجم المواد الواردة، أو التكتلات الكثيفة، أو الارتفاعات المتقطعة في التدفق، أو سوء القياس إلى إجبار آلة تفكيك الألياف على العمل في نطاق تحميل واسع. وقد يستجيب المشغلون لذلك باستخدام إعدادات تقييدية تضمن تفكيك القطع الأسوأ، حتى لو أدى ذلك إلى معالجة المواد العادية أكثر مما هو ضروري.
إن دليل نقل المواد من آلة التقطيع إلى آلة تحويل الألياف تتناول هذه الواجهة. لإجراء فحص شامل لنظام التلييف بالألياف، قارن حالة مدخل جهاز التلييف في الفترات المستقرة والفترات التي يتواجد فيها الغبار. سجل حالة القطعة في الجزء العلوي من الخط، وانقطاعات التغذية، ومستوى المخزن المؤقت، ومعدل القياس، وأي تيار عائد. غالبًا ما يوفر المدخل المستقر مجالًا أوسع لتشغيل المرحلة الثانوية بالقرب من نقطة النهاية الفعالة لها.
لا ينبغي أن يكون اختبار القبول في المصنع مجرد عرض توضيحي قصير يعتمد على ورق نقي للغاية وكمية صغيرة تبدو مثيرة للإعجاب بصريًّا. استخدم مواد تمثيلية، بما في ذلك التباينات الصعبة — ولكن العادية — ضمن حدود التغذية المتفق عليها. ثم قارن بين حالتين تشغيليتين معقولتين على الأقل إذا كان المورد يحاول تحديد نطاق العملية.
| سجل | ما أهمية ذلك | لا تستبدل |
|---|---|---|
| هوية العلف ووزنه | يضمن إجراء المقارنة على أساس مادي واحد. | “ورقة مختلطة” بدون تفاصيل عن الصف أو الفصل. |
| حالة الرطوبة | يمكن أن تؤثر حالة الورق على الكسر، والكتلة، والتماسك، وسلوك الغبار. | رقم السعة دون أي شروط تتعلق بالتغذية. |
| الجري والوقت المنقضي | يعرض معدل المعالجة وتأثير عمليات الإيقاف على الإنتاج. | أفضل دقيقة على الإطلاق دون انقطاع. |
| كتلة الألياف المقبولة | يربط معدل الإنتاجية بالمواد التي تستوفي فعليًّا معيار الإخراج. | الوزن الإجمالي للأعلاف. |
| تيار جانبي للغبار/الرواسب | يوضح ما إذا كان هناك جزء أكبر من العلف يتحول إلى مكونات غير مرغوب فيها. | مظهر القطعة التذكارية فقط. |
| القطع المتبقية | يؤكد ما إذا كان العلاج الإضافي لا يزال يسهم في تحسين مدى الفتح. | عينة أحادية المرحلة. |
| الفعاليات والأنشطة | يكشف عن حالات الانسداد، وإعادة التدوير، والتصفية، والواجهات غير المستقرة. | تجاهل نقاط التوقف باعتبارها “مشاكل تتعلق بالمشغل”.” |
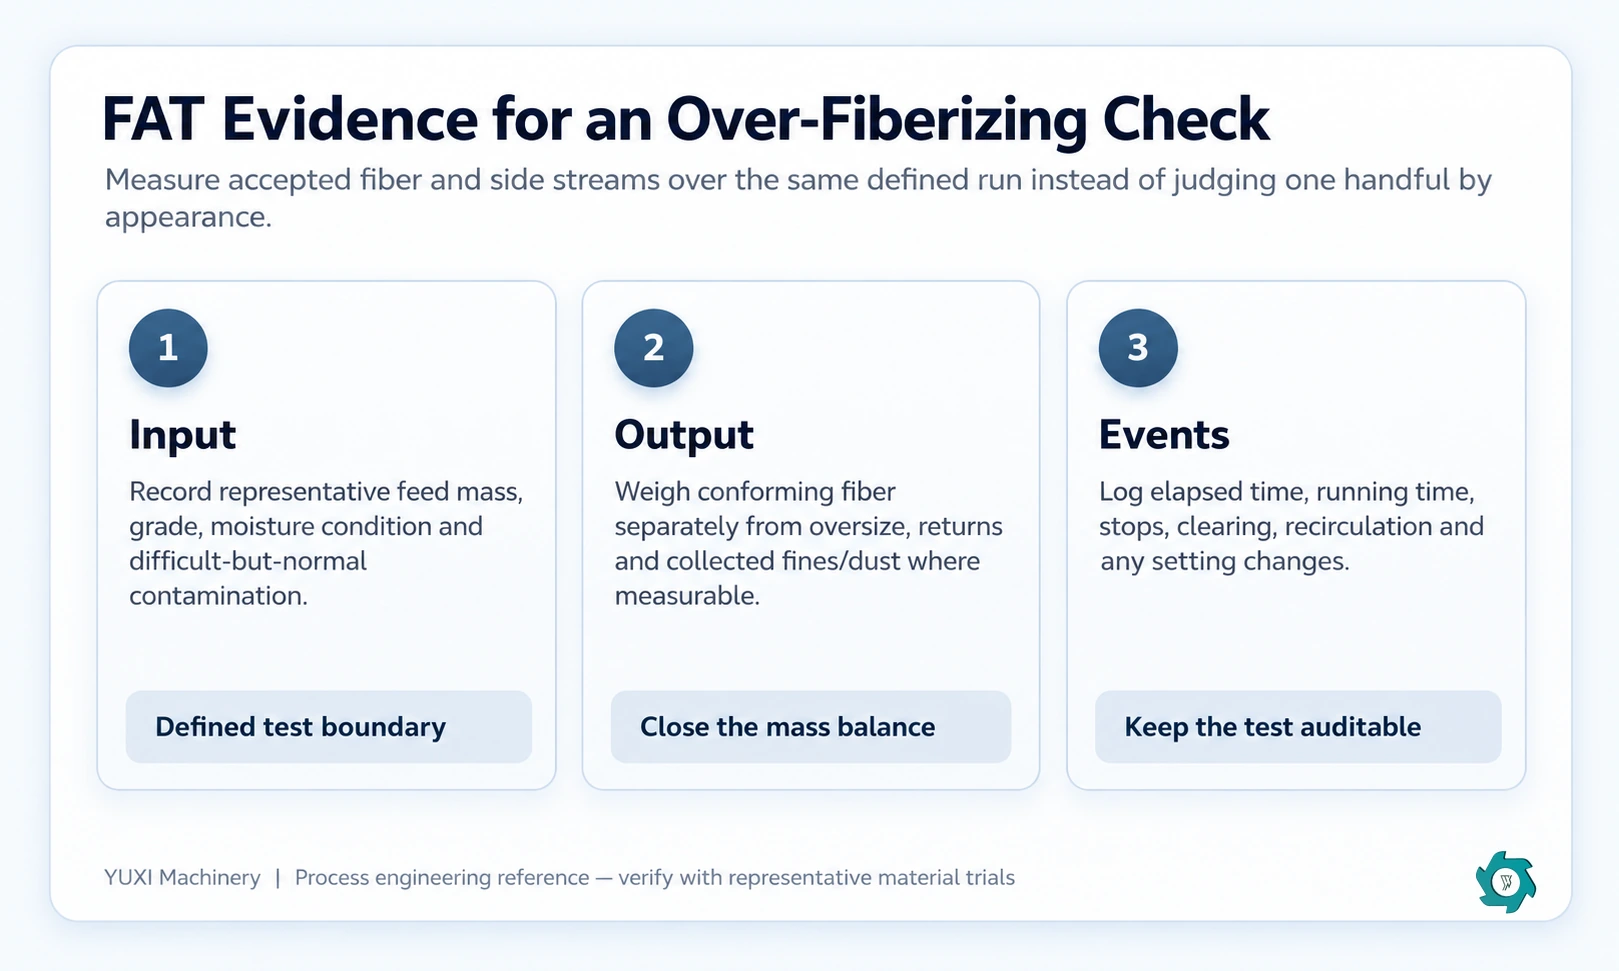
يجب إغلاق ميزان الكتلة قدر الإمكان عمليًّا: يجب مطابقة كمية الألياف المقبولة + الجسيمات الدقيقة/الغبار المقاسة + المواد ذات الحجم الزائد/المُعادة + المواد المرفوضة + المواد المحتجزة مع المدخلات المحددة، مع الإبلاغ عن أي فرق غير مبرر بدلاً من إخفائه. والغرض من ذلك ليس تحقيق الكمال المختبري، بل منع أن تؤدي ادعاءات “زيادة السعة” أو “ألياف أنعم” إلى تجاهل مصير المواد.
| ملاحظة | الشيكات | الإجراء التالي المحتمل |
|---|---|---|
| زيادة الغبار بعد تغيير مادة الخام | نوعية الورق، درجة الجفاف، الطلاءات/المواد المالئة، الحواف الهشة، التلوث. | إعادة تعيين نافذة التشغيل باستخدام موجز أخبار جديد تمثيلي. |
| مزيد من الغبار مع نفس الإعدادات الاسمية | حالة الشاشة، تآكل/تلف الأدوات، المساحة الفعالة المسدودة، استقرار معدل التغذية. | أعد الحالة الميكانيكية إلى ما كانت عليه قبل إعادة الضبط. |
| ارتفاع كتلة المجمع بعد إجراء أعمال صيانة على نظام الهواء | تدفق الهواء في وحدة الالتقاط، ومواضع الصمامات، والتسربات، وسرعة الهواء المضغوط، وكمية الألياف المنقولة المفيدة. | تحقق من توازن الهواء وتكوين المواد المجمعة. |
| ارتفاع الغرامات عقب تطبيق نظام إعادة التدوير | نسبة الإرجاع وما إذا كانت الألياف التي تم قبولها بالفعل تُعاد أم لا. | افصل الألياف ذات الحجم الزائد الحقيقي عن الألياف المطابقة للمواصفات قبل إعادتها. |
| تزداد دقة النتائج مع انخفاض معدل القبول | الاستقرار، تقييد التصريف، الضغط العكسي في اتجاه مجرى النهر، الانسداد. | قارن بين المحصول المقبول — وليس المحصول الإجمالي — في ظروف أقل قسوة. |
| تتبع فترات الجفاف فترات الوفرة في الغذاء | مستوى الخزان العازل، والقياس، وتفريغ قطع المواد المُقطعة في اتجاه التيار، والتحميل الفوري. | قم بتثبيت عملية التسليم قبل تغيير نقطة نهاية عملية التحويل إلى الألياف الضوئية. |
تشير إدارة السلامة والصحة المهنية (OSHA) إلى أن المواد القابلة للاشتعال ذات الحبيبات الدقيقة يمكن أن تصبح قابلة للانفجار عندما تكون عالقة في الهواء في ظل ظروف مناسبة، وتذكر الورق ولب الورق ضمن أمثلة هذه المواد.[2] تشير إرشادات إدارة السلامة والصحة المهنية (OSHA) أيضًا إلى أن السلوك الفعلي يعتمد على خصائص مثل حجم الجسيمات والرطوبة، وأن الخصائص الخاصة بكل عينة لها أهمية كبيرة.[3]
وهذا لا يعني أن كل خط لتفتيت الألياف الورقية بالطريقة الجافة ينطوي على نفس المخاطر أو يتطلب نفس مستوى الحماية. يحتاج النظام المركب إلى تقييم خاص بالموقع والمواد يشمل نقاط التقاط الغبار، وإجراءات النظافة، ومصادر الاشتعال، وترتيب المجمعات والقنوات، والمتطلبات المحلية المعمول بها. ومن ناحية العملية، فإن المبدأ المهم أبسط: لا تقم عمدًا بإنشاء جزيئات دقيقة غير ضرورية ثم تعامل مع نظام غبار أكبر على أنه الحل الوحيد.
لا ينبغي استخدام “الإفراط في تفكيك الألياف” كحجة ضد الحصول على منتج ناعم. فقد تتطلب بعض التركيبات النهائية، بحق، مادة أكثر انفتاحًا أو أكثر نعومة. وفي هذه الحالة، لا تُعد المعالجة الإضافية «معالجة زائدة» إذا كانت ضرورية للوفاء بمواصفات الاستلام التي تم التحقق منها. يحتاج المشروع ببساطة إلى مراعاة معدل الإنتاج المقبول الناتج، ومعالجة الهواء، والتآكل، والصيانة، والمفاضلات المتعلقة بجودة المنتج.
وبالمثل، لا ينبغي استخدام خط ميكانيكي جاف لمحاكاة مادة الورق الرطبة المستخدمة في مصانع الورق عندما يكون المطلب الفعلي هو فصل الألياف وتنظيفها باستخدام الماء. إن دليل مقارنة طريقتي تحضير اللب الجاف والرطب يوضح حدود تلك العملية. وغالبًا ما يكون اختيار مسار العملية الصحيح أكثر فعالية من فرض أعمال ميكانيكية جافة إضافية على مادة تتطلب في المراحل اللاحقة من العملية تحضيرًا رطبًا للمواد الخام.
بدلاً من طلب “ألياف السليلوز الدقيقة جدًّا”، يرجى إرسال عينة تمثيلية من المادة أو صور لها، وبيانات عن ظروف التغذية العادية والصعبة، ومعلومات عن الرطوبة، وحالة العلف المُعدّ، ومعدل الإنتاج المستدام المطلوب والمقبول، والتطبيق النهائي، وقواعد قبول القطع المتبقية، وطريقة قياس الجسيمات الدقيقة/الغبار إن وجدت، وطريقة النقل أو التخزين المقصودة. اطلب من المورد تحديد الإعدادات التي تم استخدامها أثناء التجربة، والتدفقات الجانبية التي تم تضمينها أو استبعادها من السعة.
وهذا يجعل مقارنة عروض الأسعار أسهل، لأنه يفصل بين قدرة الآلة على معالجة الورق وقدرتها على إنتاج حالة الألياف التي يحتاجها مشروعك فعليًّا. كما يوفر ذلك نقطة مرجعية لفرق التشغيل: حيث يمكن فحص الإنتاج مقارنةً بعينة معتمدة وظروف اختبار مسجلة، بدلاً من الاعتماد على تعليمات غامضة مثل “اجعلها أنعم”.”
وهو عبارة عن معالجة ميكانيكية جافة مستمرة بعد أن يكون الورق قد وصل بالفعل إلى الحالة الليفية التي تتطلبها العملية التالية. وقد يؤدي أي تأثير إضافي أو احتكاك أو بقاء في الماكينة أو مرور متكرر إلى توليد المزيد من الجسيمات الدقيقة والغبار دون تحقيق تحسن ملموس في الناتج المقبول.
لا. قد تؤدي استخدام غربال أكثر إحكامًا إلى زيادة مدة البقاء وتكرار العمل في بعض الآلات، لكن الإفراط في تحويل الألياف يعتمد على ظروف التشغيل الكاملة، بما في ذلك التغذية، وحمل الدوار/الأداة، وحالة الغربال، وإعادة التدوير، والتحميل، والهدف المطلوب في المرحلة التالية من العملية.
حدد طريقة أخذ عينات قابلة للتكرار وقارن الجزء الناعم بمتطلبات القبول في المرحلة التالية من العملية. وينبغي أن يكون الحد المسموح به مستمدًا من العملية المستقبلة أو من مواصفات المنتج المعتمدة، وليس من نسبة مئوية عامة تم ابتكارها لجميع أنواع الورق المعاد تدويره.
لا. قد يتغير الغبار المرئي أو الذي يتم جمعه بسبب جفاف المواد المُغذية، أو نوعية الورق، أو الحمل الميكانيكي، أو التسرب، أو تدفق الهواء المُستقبل، أو النقل الهوائي. ويلزم أخذ عينات من المنتج، والاطلاع على سجلات التشغيل، وإجراء فحص توازن الكتلة لتحديد السبب.
حدد أولاً سبب زيادة الحمل. إذا كان المنتج يستوفي بالفعل نطاق القبول المحدد له، وكانت المعالجة الإضافية تؤدي بشكل أساسي إلى إنتاج جسيمات دقيقة غير مرغوب فيها، فقد يكون من المناسب تقليل العمليات الميكانيكية غير الضرورية. أما إذا كان إنتاج الجسيمات الدقيقة مطلوباً، فيجب بدلاً من ذلك تصميم نظام التحكم في الهواء والغبار بحيث يتناسب مع المهمة المحددة والمثبتة.
سجل البيانات التمثيلية المتعلقة بالتغذية، وحالة الرطوبة، وكتلة المدخلات، ووقت التشغيل والوقت المنقضي، وكتلة الألياف المقبولة، والقطع المتبقية، والجسيمات الدقيقة/الغبار القابل للقياس، وتدفقات المواد المرفوضة، وإعادة التدوير، وعمليات التوقف، والتطهير، وإعدادات التشغيل المستخدمة. احتفظ بعينات تمثيلية من المخرجات لأغراض المقارنة.
يرجى إرسال عينة تمثيلية من نفايات الورق، ومعدل الإنتاج المطلوب والمقبول، والاستخدام النهائي، وحالة الألياف التي تقبلها عملية المعالجة اللاحقة. يمكن لشركة YUXI تقييم مراحل التقطيع، وتحويل الورق إلى ألياف، والنقل، والتحكم في الغبار في ضوء هذا الهدف.
تواصل مع فريقنا الرائع اليوم للحصول على تقدير سعر لآلة التقطيع.
اتصل بنا