Trituración de chatarra mixta de aluminio: control variable de la alimentación
El aluminio mixto es una ventana de alimentación móvil, no un único material
Una pila mixta de aluminio puede variar, aunque el nombre que figure en el albarán de la báscula siga siendo el mismo. Una carga puede estar compuesta principalmente por perfiles huecos y chapas ligeras; la siguiente puede contener carcasas fundidas, soportes de acero, caucho, suciedad y conjuntos pintados. Si ambas se introducen con un mismo ajuste fijo de la máquina, la línea alternará entre funcionamiento en vacío, picos repentinos de par y una separación inestable en las fases posteriores del proceso.
Define una ventana de alimentación, clasifica cada lote entrante, crea campañas controladas y detén el material que se salga de los límites acordados. Cuanto más amplia sea la línea de reciclaje de chatarra de aluminio En esta sección se explican las vías de proceso disponibles. Esta guía se centra en el problema operativo que surge antes y durante la trituración: cómo mantener la capacidad de medición de un flujo variable.
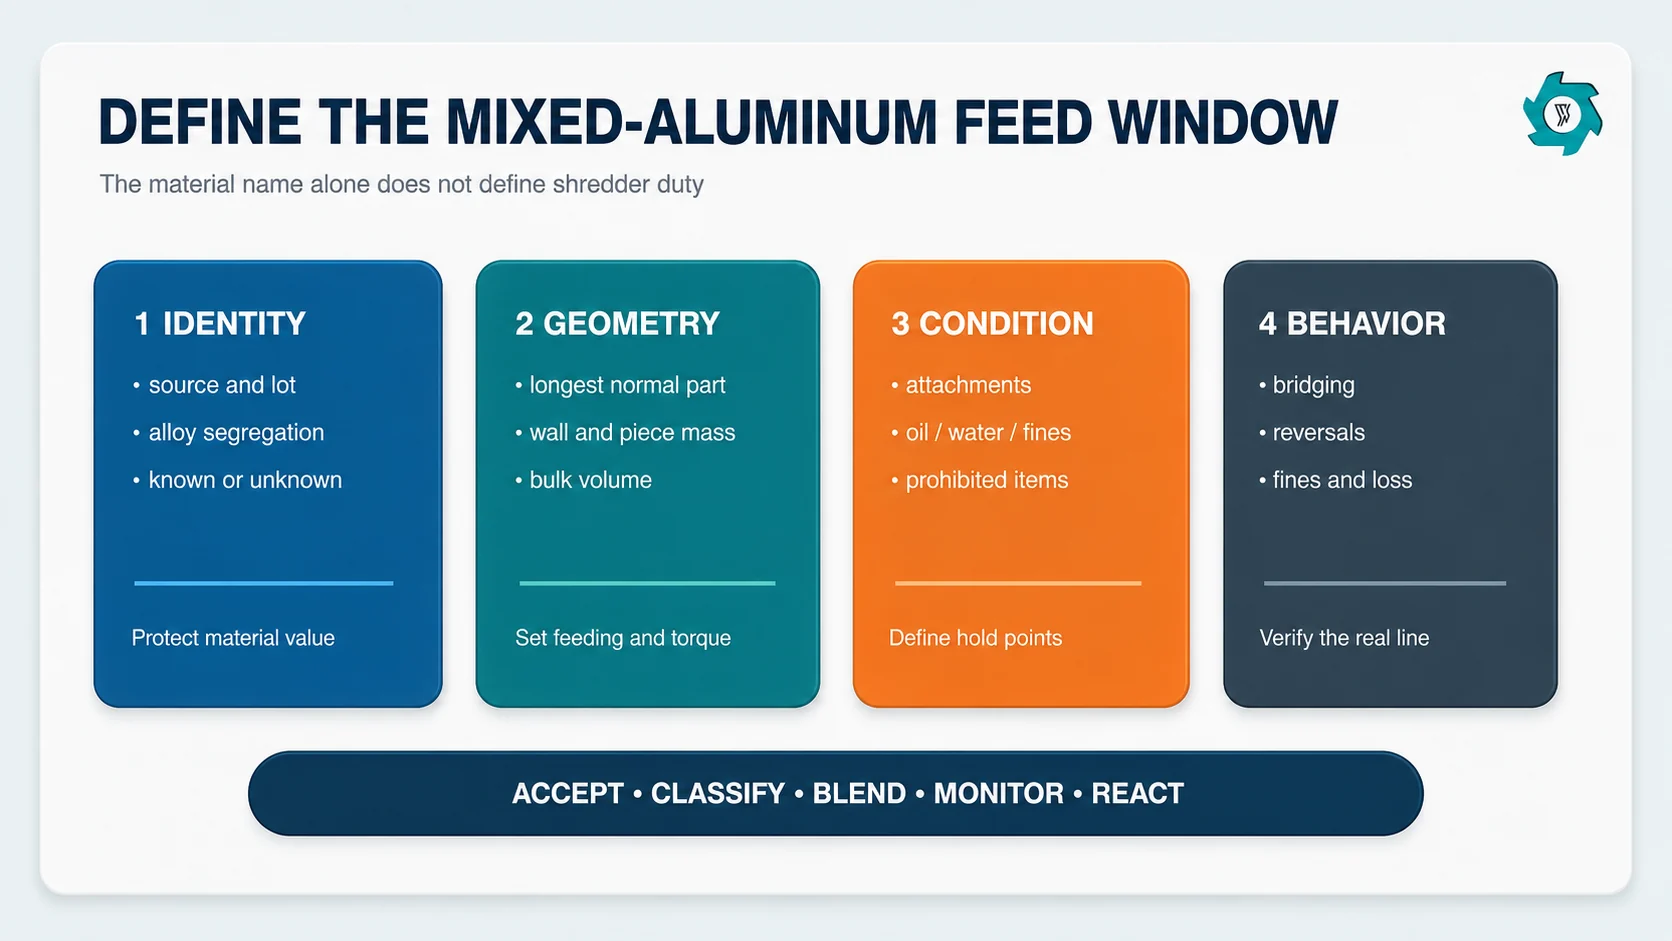
Imagen 1. Una especificación de materia prima viable va más allá del término “aluminio”. Cada lote recibido debe ajustarse a los parámetros acordados en cuanto a identidad, geometría, contaminación y comportamiento.
Empieza con un código de lote de tres dígitos
Un código de lote breve permite detectar las diferencias importantes antes de que el material llegue a la tolva. Utiliza tres capas y guarda las fotos o las notas de inspección detrás del código.
Capa
Ejemplos de clases
Qué controla
Formulario de primaria
P = perfiles; S = chapa; C = piezas fundidas; A = conjuntos; M = mixtos
Apertura de la tolva, riesgo de formación de puentes, acoplamiento de la cuchilla y caudal volumétrico
Nivel de apego
0 = suelto/limpio; 1 = accesorios de iluminación; 2 = elementos fijos recurrentes de acero o de material no metálico; H = retener
Selección previa, tarea de liberación, carga magnética y volumen de residuos
Estado
D = seco; W = húmedo; O = aceitoso; F = rico en partículas finas; U = desconocido
Revisión de las condiciones de almacenamiento, de seguridad contra incendios y de control del polvo, limpieza y si el lote puede incorporarse a la línea de secado
Una carga marcada P1-D es diferente desde el punto de vista operativo de C2-O, aunque ambos se adquieran como aluminio mezclado. El código no es una norma universal de calidad. Se trata de un control interno que vincula la recepción, la mezcla, los parámetros operativos, el muestreo y la información de los proveedores.
Establece un registro mínimo de inspección para cada lote: procedencia, masa bruta y neta, formas predominantes, dimensiones recurrentes más grandes, nivel estimado de adherencia, líquidos visibles u objetos sellados, estado de las partículas finas y fotografías representativas. Utiliza una vía separada denominada “desconocido” cuando el receptor no pueda asignar una clase con certeza. La incertidumbre debe quedar patente, en lugar de integrarse en una campaña normal.
Convertir la “alimentación variable” en un marco cuantificable
Las fotografías ayudan, pero el proveedor del equipo y el equipo de la planta también necesitan un rango numérico. Revisa suficientes registros de recepción para describir el valor medio de la serie y sus extremos recurrentes. Para cada variable, indica la mediana, el percentil 90 y el valor recurrente más alto. No utilices un único valor máximo causado por un objeto prohibido; mantén los rechazos anómalos en un registro aparte.
Variable
Registro útil
Cómo afecta esto al proyecto
La pieza más larga
Mediana, P90 y longitud recurrente máxima
Apertura de la tolva, formación del puente, método de carga y necesidad de precorte
Masa unitaria / sección gruesa
Peso de la pieza P90 más ejemplos recurrentes de gran peso
Activación de las cuchillas, picos de par, frecuencia de inversión y protección del accionamiento
Densidad aparente a granel
Rango por clase de lote, medido con el mismo recipiente
Capacidad volumétrica de la cinta transportadora, tiempo de permanencia en la tolva y frecuencia de ciclo del cargador
Feroso adherido
Porcentaje en masa y forma de unión
Derechos de desgravación, tasa de producción magnética y riesgo relacionado con el valor del producto
Sustancias no metálicas / partículas finas
Porcentaje en masa, estado de humedad y rango de tamaño
Carga de la criba, gestión de residuos, control del polvo y comprobación de pérdidas de aluminio
P90 significa que el 90 % de las observaciones registradas se sitúan en ese valor o por debajo de él. Resulta útil para describir un rango superior recurrente, pero no constituye automáticamente un límite de la máquina. Los límites definitivos siguen requiriendo pruebas representativas. El objetivo es evitar que una “pieza media” oculte una larga cola de material problemático.
Diseño práctico de la hoja de cálculo: Una fila por cada lote recibido; columnas para el origen, el código de lote, la masa neta, la forma predominante, la estimación de la longitud P90, la pieza más pesada que se repite, el porcentaje de material ferroso, el porcentaje de material no metálico, el estado de humedad, la disposición y el identificador de la campaña. Tras varias semanas, filtra por proveedor y código de lote. De este modo, suele resultar más fácil detectar el origen de la inestabilidad.
Decide qué hay que descartar antes de que llegue a la trituradora
La EPA describe el pretratamiento del aluminio de segunda mano como el proceso de clasificación y tratamiento que se utiliza para separar el aluminio de otros metales, suciedad, aceite, plásticos y pintura.1 El material de aluminio secundario de la EPA también considera las operaciones de pretratamiento y de horno como partes diferenciadas del ámbito de producción.2 Eso no significa que todos los contaminantes deban someterse a un proceso de trituración. Algunos elementos deben eliminarse; otros requieren un proceso controlado; y, en un tercer grupo, se debe detener el lote hasta que se conozca su identidad.
Estado observado
Disposición normal
Motivo
Tornillos, soportes y accesorios accesibles que estén sueltos
Elimina el «upstream» cuando sea posible
Evita cargas de choque innecesarias y reduce la carga sobre los imanes situados más adelante.
Accesorios recurrentes de acero o plástico
Procesar únicamente dentro del intervalo de liberación comprobado
La trituradora debe triturar el material sin generar una fracción fina innecesaria.
Cilindros sellados, piezas presurizadas o recipientes cerrados
Detener y aislar
La protección contra inversión de polaridad y sobrecarga no convierte en seguro un elemento sellado desconocido.
Líquido libre, residuo desconocido o sustancia química incompatible
Esperar a que se verifique la identidad y se sigan los procedimientos del centro
Una línea mecánica en seco no es la vía de tratamiento predeterminada para líquidos desconocidos.
Objeto ferroso grande y denso
Eliminar o redirigir a otra parte
La presencia ocasional de un objeto anómalo no debería condicionar el funcionamiento normal de la trituradora.
Aluminio fino seco o residuos de barrido con alto contenido en partículas finas
No se permite el acceso a menos que el sistema haya sido evaluado específicamente
El aluminio finamente pulverizado puede suponer un riesgo por polvo inflamable.3
Toma la decisión en el lugar donde el material esté a la vista: zona de recepción, zona de clasificación o estación de alimentación controlada. Una lista de artículos prohibidos escondida en el manual no protegerá la línea de producción. Señala la zona de cuarentena, define quién autoriza la liberación de un lote retenido y registra la resolución para que se pueda hacer un seguimiento del mismo problema con el proveedor.
Convertir el porcentaje de contaminación en carga del equipo
Uso:
Carga contaminante (kg/h) = caudal bruto de alimentación (t/h) × fracción de contaminantes × 1.000.
A modo de ejemplo, una campaña de 5 t/h que contenga 6% con residuos ferrosos adheridos genera una carga teórica de 300 kg/h de residuos ferrosos tras la separación completa. El imán, la cinta transportadora de descarga, el depósito de recogida y el acceso del operario deben poder gestionar ese flujo. Si la misma campaña contiene residuos no metálicos 4%, otros 200 kg/h deben salir por la vía de residuos. Se trata de cargas previstas, no de resultados de separación garantizados; una liberación incompleta altera los datos de masa.
Este cálculo pone de manifiesto una deficiencia habitual en las especificaciones. Es posible que un comprador solo defina el rendimiento del aluminio, dejando que el dimensionamiento de los sistemas de rechazo se base en conjeturas. Registra la carga máxima de contaminantes por campaña, así como la media diaria. Un lote pequeño y sucio puede llenar un depósito de materiales ferrosos de tamaño reducido, incluso cuando el porcentaje medio por turno parezca modesto.
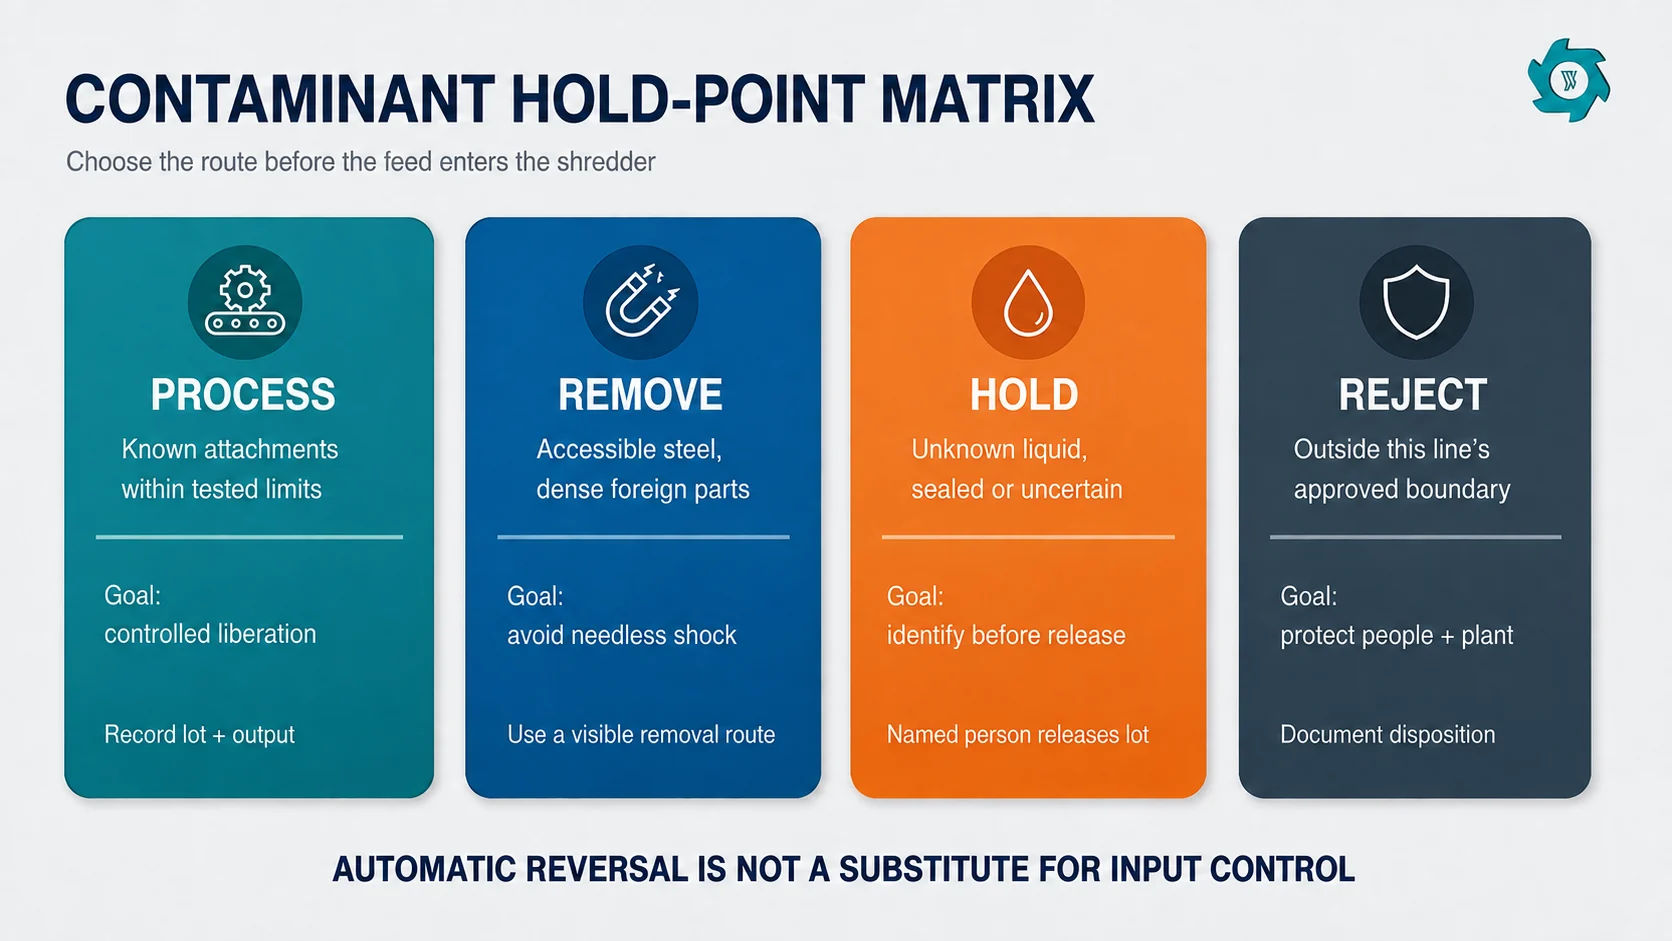
Imagen 2. La decisión sobre los contaminantes se toma antes de la trituración: si el proceso se encuentra dentro del margen de tolerancia, se retira el material; si no, se retiene para su identificación o se rechaza de esta vía.
Crea campañas de feed en lugar de vaciar los contenedores al azar
Un objetivo nominal de 5 t/h no dice mucho sobre la forma en que se carga la tolva. Cinco toneladas de chapa fina ocupan un volumen diferente al de cinco toneladas de carcasas fundidas. Si una cargadora alterna entre esos dos extremos, el tonelaje por hora puede parecer aceptable, mientras que el caudal, los cambios de sentido y la profundidad del lecho del separador varían continuamente.
Una orden de mezcla indica el porcentaje objetivo de las formas primarias, la clase de aditivo permitida, la cantidad máxima por lote, el código de condición y el orden en que se introducen los contenedores. El objetivo no es lograr una mezcla de laboratorio perfecta, sino evitar que varios contenedores problemáticos se introduzcan como un solo lote no previsto.
Ejemplo de lógica de control: Si las piezas fundidas densas constituyen una minoría recurrente, distribuye sus compartimentos a lo largo de la campaña, en lugar de colocar toda la fracción de piezas fundidas en un solo tramo de la cinta transportadora. Si los perfiles largos son el material predominante, utiliza su distribución real de longitudes a la hora de comprobar el comportamiento de la tolva. La separación guía de alimentación de perfiles de aluminio trata en detalle los controles de transición.
Realiza un seguimiento tanto de la proporción en masa como de la proporción en volumen. La masa determina la contabilidad de la producción; el volumen suele determinar si la cinta transportadora y la tolva pueden mantener un lecho estable. En el caso de chatarra mixta irregular, una breve prueba cronometrada de la cargadora puede revelar cuántas descargas de la cuchara por minuto generan una carga estable en el motor. Anota ese patrón de carga en el registro de la campaña.
Un cálculo de la mezcla que los operadores pueden comprobar
Supongamos que se aprueba una campaña de 20 t con 601 esqueletos de perfil/lámina TP3T, 251 láminas ligeras TP3T y 151 piezas de fundición recurrentes TP3T. Las masas previstas son 12 t, 5 t y 3 t. Divida cada masa prevista entre la masa neta media de sus contenedores de origen para estimar el número de contenedores y, a continuación, distribuya la fracción de 3 t de piezas fundidas a lo largo de la campaña.
Añade dos reglas de límite al ticket. En primer lugar, limita el número de grupos de dificultad consecutivos. En segundo lugar, define la desviación máxima respecto a la proporción prevista que un operario puede aceptar sin que sea necesario que un supervisor la revise. Si el stock disponible no permite realizar la mezcla aprobada, crea un nuevo registro de campaña.
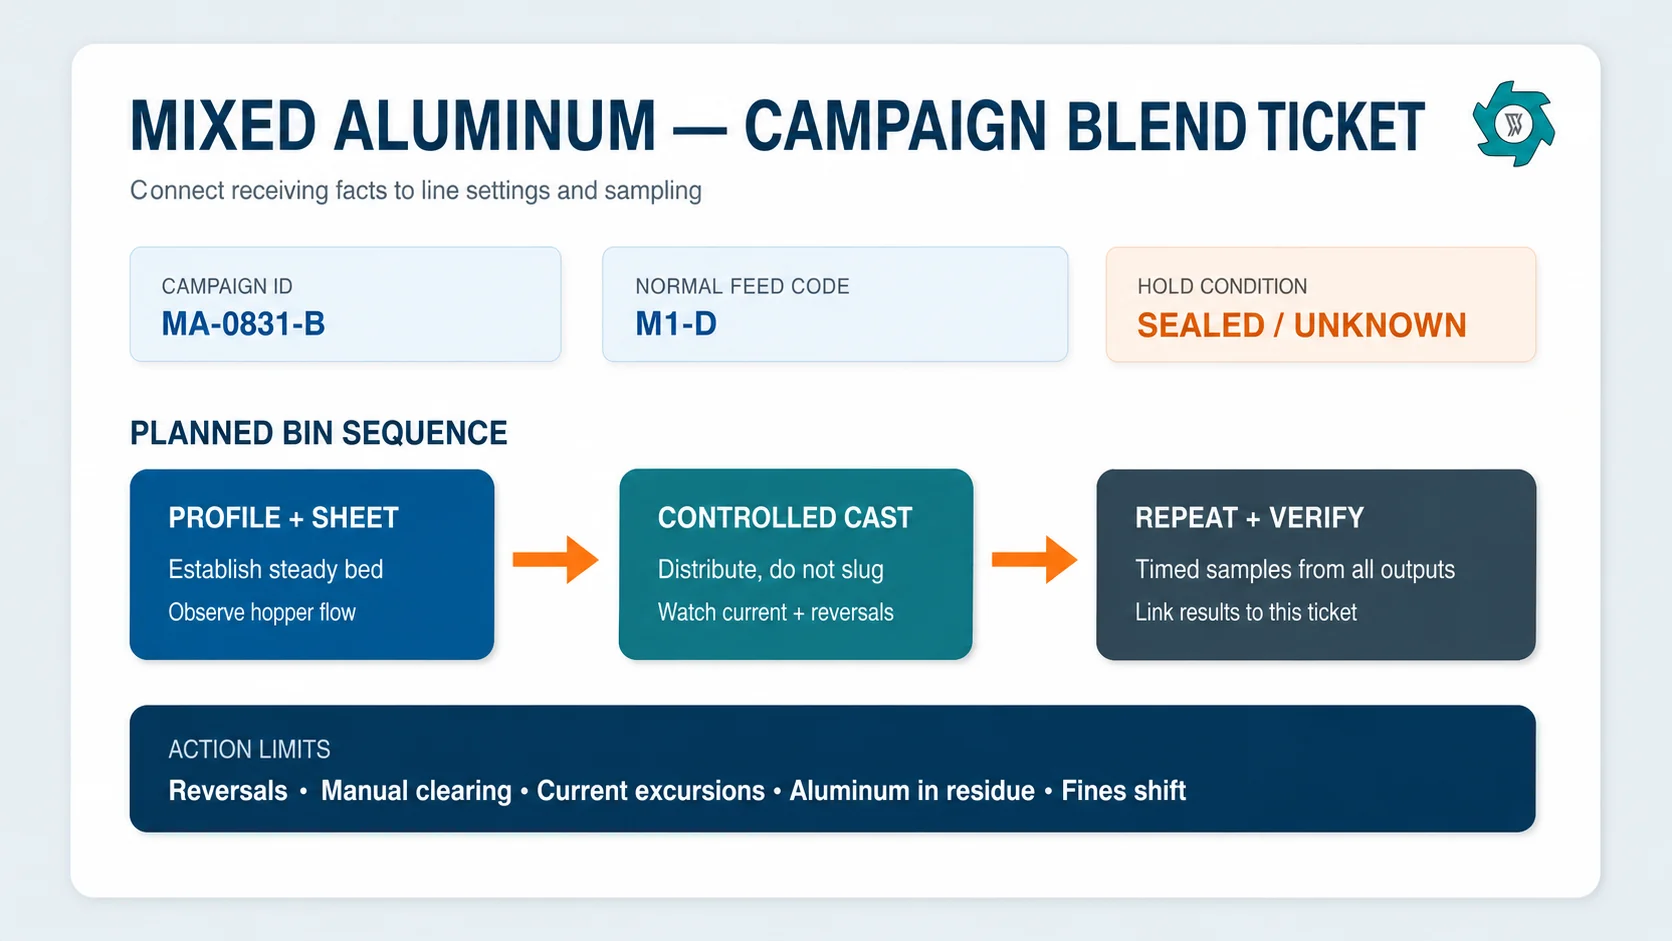
Imagen 3. Un «blend ticket» vincula los datos recibidos con la campaña en curso. En él se registra qué datos pueden introducirse, cómo se distribuyen y qué observaciones desencadenan un cambio.
Establecer el objetivo de trituración por función
La trituración primaria debe resolver un problema concreto: hacer que las piezas largas sean aptas para su alimentación, separar los materiales adheridos o conseguir un tamaño que la máquina siguiente pueda procesar. A trituradora de doble eje Puede realizar una trituración gruesa y de alto par para materiales voluminosos, pero la máquina sigue necesitando que se acuerden unas dimensiones máximas, un espesor de pared, un límite de partes densas y un umbral de contaminación.
No reduzcas el tamaño del producto final solo para que tenga un aspecto uniforme. Una mayor reducción puede aumentar la superficie, el desgaste y la cantidad de partículas finas. Además, puede hacer que el aluminio en buen estado pase a una fracción más difícil de recuperar. El punto final adecuado es el producto de mayor granulometría que alimente de forma fiable la siguiente etapa y deje al descubierto los restos adheridos que deben separarse.
Las devoluciones internas de aleaciones conocidas constituyen un caso especial. Es posible que su composición química ya esté controlada, por lo que mezclarlas con la chatarra del patio puede impedir su trazabilidad. Si es necesario mejorar la gestión de los canales de colada voluminosos o las piezas de fundición rechazadas, manténlas en una campaña de devolución separada. La Guía de devoluciones de Foundry explica por qué el caudal y la carga del horno —y no una liberación genérica— suelen determinar esa función.
Presta atención al comportamiento del consumo, no solo a la media por hora
Registra la corriente del motor, las inversiones de sentido, el tiempo de funcionamiento en vacío, las interrupciones en la alimentación y las reiniciaciones manuales. Los periodos repetidos de funcionamiento en vacío seguidos de un pico brusco suelen indicar la formación de puentes o picos de corriente en el cargador. Los picos relacionados con una clase de lote concreta apuntan a una geometría complicada, a un objeto denso que no se ha retirado o a un nivel de acoplamiento fuera del rango comprobado.
Utiliza dos cifras de rendimiento:
Velocidad de avance bruta: toda la masa que entre en el periodo de ensayo controlado.
Tasa de aluminio aceptada: Producción de aluminio comercializable o aprobada para su uso en fases posteriores del proceso, una vez deducidos los residuos ferrosos, los residuos, las partículas finas y el producto retenido.
Una planta puede aumentar la alimentación bruta mientras que la producción aceptada disminuye. Esto ocurre cuando la línea está sobrecargada, el rendimiento se reduce, un separador recibe un lecho inestable o se rechaza aluminio de buena calidad junto con los residuos. Por lo tanto, la producción diaria debe compararse por clase de alimentación y mezcla, y no como una media mensual indiferenciada.
Calcular la producción efectiva aceptada
Producción efectiva aceptada = tasa bruta de producción × tasa de utilización de la línea de producción × rendimiento del producto aceptado.
En un ejemplo ilustrativo, una línea funciona a 6 t/h cuando el material está en movimiento, dedica 82% del tiempo programado al funcionamiento y destina 78% de la masa de entrada al producto de aluminio aceptado. La producción efectiva aceptada es 6 × 0,82 × 0,78 = 3,84 t/h del tiempo previsto. La masa restante no se considera automáticamente una “pérdida”; incluye fracciones ferrosas y otras fracciones separadas correctamente. El aluminio que se encuentra en esas corrientes de rechazo constituye la pérdida de metal recuperable, cuya medición debe realizarse por separado.
Una baja utilización del tiempo de funcionamiento apunta a problemas relacionados con la alimentación, la limpieza, el mantenimiento o una obstrucción en las fases posteriores del proceso. Un bajo rendimiento del producto aceptado puede deberse a una materia prima realmente sucia, a unas especificaciones del producto más estrictas o a un número excesivo de rechazos. Una baja recuperación de aluminio en el balance de masa apunta a problemas relacionados con la liberación, la clasificación o el control del separador.
Muestrea cada flujo de salida y cierra el balance
El producto limpio es solo una parte del resultado. A intervalos de muestreo fijos, se deben recoger muestras por intervalos de tiempo del producto de aluminio, la producción ferrosa, los residuos no metálicos y las partículas finas. Se deben combinar estas muestras en una muestra compuesta de la campaña y, a continuación, inspeccionar o analizar cada flujo mediante un método adecuado según lo establecido en el contrato.
Masa de entrada ≈ aluminio aceptado + residuos ferrosos + residuos no metálicos + finos + existencias retenidas del proceso + diferencia medida en el muestreo y la manipulación.
Si el saldo no se ajusta a la tolerancia acordada para la planta, no concluyas inmediatamente que se trata de un problema de separación. Comprueba primero si queda material en las cintas transportadoras, los depósitos, las cribas y los imanes; los cambios de humedad; la sincronización de la báscula; y si las muestras se devolvieron o se retuvieron. A continuación, compara el contenido de aluminio en cada flujo de rechazo.
Utiliza un reloj de muestreo sincronizado
Elige un intervalo fijo una vez que la línea alcance un caudal estable; por ejemplo, un incremento de cada salida activa a la misma hora programada. No recojas la muestra del producto durante el funcionamiento estable ni la muestra de residuos solo después de una obstrucción. Esas muestras describen diferentes estados del proceso. Anota en cada incremento el ID de la campaña, la hora, las condiciones de funcionamiento y cualquier intervención que se haya producido en el intervalo anterior.
Mantén separadas las muestras tomadas al inicio, durante el funcionamiento estable y tras la limpieza al finalizar la operación. El material del inicio puede incluir existencias antiguas procedentes de cintas transportadoras o silos; la limpieza al finalizar la operación puede concentrar partículas finas. Mezclarlas sin etiquetarlas puede hacer que una campaña estable parezca peor o mejor de lo que realmente fue.
Establece una referencia de puesta en servicio antes de configurar las alarmas
Los valores de alarma genéricos rara vez resultan útiles en un flujo mixto. Durante la puesta en marcha, establezca un valor de referencia para cada clase de campaña aprobada. Deje funcionar el sistema el tiempo suficiente para que se estabilicen el nivel de la tolva, las cintas transportadoras, las cribas y los separadores. A continuación, registre al menos los siguientes datos por intervalos de tiempo:
toneladas brutas y aceptadas;
tiempo de funcionamiento, tiempo de inactividad y minutos de parada codificados por motivo;
anulaciones y operaciones de liquidación manual;
carga motora media y máxima durante la alimentación estable;
masa de material ferroso, residuos y partículas finas;
el aluminio presente en cada flujo de residuos;
operaciones de limpieza de tamices, limpieza con imanes y cambio de contenedores.
Establece un rango de alerta a partir del comportamiento habitual de la línea de referencia y, a continuación, confírmalo con nuevas campañas. Un cambio sostenido —como un aumento de las inversiones en tres campañas comparables— constituye una prueba más sólida de que ha habido un cambio en la alimentación, el estado de la cuchilla o la práctica de carga.
Utiliza códigos de motivo en lugar de un único campo de “tiempo de inactividad”. Como mínimo, distingue entre falta de alimentación en la entrada, puente en la tolva, inversión o bloqueo de la trituradora, limpieza del imán o de la criba, contenedor lleno en la salida, inspección programada y parada de la planta no relacionada. De lo contrario, un problema de alimentación podría interpretarse erróneamente como una falta de fiabilidad de la trituradora, o un cuello de botella en la salida podría quedar oculto dentro de una cifra de disponibilidad de toda la planta.
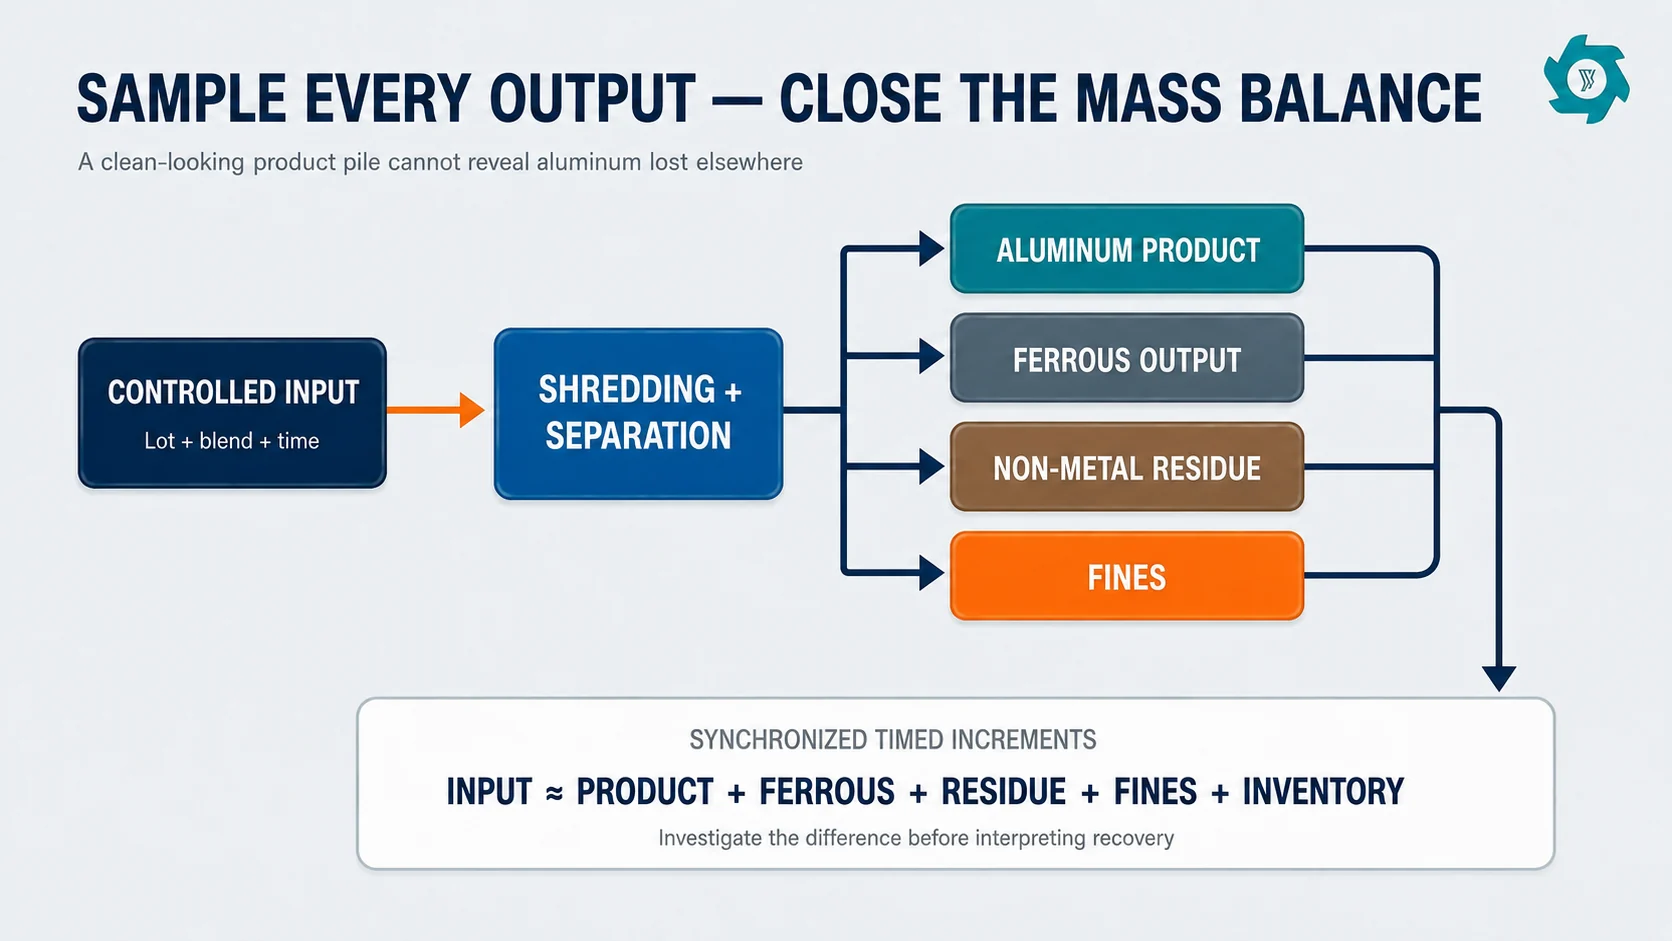
Imagen 4. Se deben tomar muestras sincronizadas de cada salida. La calidad del producto y la recuperación de metal no pueden evaluarse únicamente a partir de la pila de aluminio.
Crear límites de control que los operadores puedan aplicar
Un límite de control debe dar lugar a una respuesta definida. Elige un número reducido de observaciones que puedan medirse de forma fiable: inversiones por tonelada aceptada, operaciones de limpieza manual por hora, desviaciones máximas de corriente, presencia de aluminio en los residuos, arrastre de metales ferrosos en el producto, tiempo de obstrucción de la criba y minutos de paradas no programadas.
Señal
Primera comprobación
Posible medida
Aumentan las devoluciones tras la instalación de un nuevo contenedor
Código de lote, artículos voluminosos, número máximo de unidades y patrón de carga
Detén ese contenedor, revísalo y reclasifícalo antes de modificar la configuración de la máquina.
La producción actual se mantiene estable, pero aumenta la pérdida de residuos
Distribución del tamaño de las partículas, liberación de las partículas adheridas y profundidad del lecho del separador
Ajustar correctamente la dosificación o el cribado; evaluar si realmente es necesario aumentar la liberación.
La producción de metales ferrosos aumenta repentinamente
Lote del proveedor y nivel de incorporación en la cadena de suministro
Analiza la campaña y decide si la selección previa resulta rentable.
Aumenta la proporción de multas
Proporción de material frágil o ligero, recirculación excesiva y estado de las cuchillas y las rejillas
Reducir el procesamiento excesivo evitable y revisar el tamaño objetivo.
Cambios en la deposición de polvo
Parcela con alto contenido en finos secos, cerramiento, extracción y limpieza
Detente y sigue el procedimiento de la obra para riesgos relacionados con el polvo; no improvises medidas de control.
La OSHA señala que los riesgos relacionados con el polvo combustible dependen del material, la forma de las partículas y las condiciones de funcionamiento; por lo tanto, es imprescindible realizar una evaluación específica para cada instalación.4 Las conclusiones de la UE sobre las mejores técnicas disponibles (MTD) para el tratamiento de residuos también hacen hincapié en la preadmisión, la admisión, el seguimiento y el control de los residuos entrantes, en lugar de tratar todos los residuos entrantes como equivalentes.5
Utiliza tres lotes en el FAT
Prueba los tres lotes indicados por separado antes de realizar cualquier demostración conjunta:
Lote normal: la combinación que se prevé que ocupe la mayor parte de las horas de funcionamiento.
Lote recurrente difícil: las formas o accesorios que suelen ser motivo de preocupación, no un objeto anómalo que debería descartarse en una fase anterior.
Parcela limítrofe: material que se aproxime al límite máximo acordado en cuanto a tamaño, densidad o nivel de contaminación.
Para cada lote, se deben registrar la masa de entrada y la de salida aceptada, el tiempo transcurrido y el tiempo de funcionamiento, las intervenciones del cargador, las marchas atrás, los atascos, las limpiezas manuales, la tendencia actual y las muestras de todas las salidas.
El FAT también debe seguir el procedimiento de anomalías: detección, parada, aislamiento, acceso seguro y reinicio. Confirma que los operarios puedan acceder a los puntos de inspección, limpiar los imanes y las cribas, retirar el material atrapado siguiendo el procedimiento de aislamiento aprobado e identificar qué campaña ha generado cada contenedor de salida.
Información que hay que enviar antes de la selección del equipo
historial de los lotes por origen, masa y forma dominante del aluminio;
fotografías de material normal, problemático y dudoso, incluida la parte inferior de los contenedores;
las dimensiones recurrentes más grandes, el espesor de las paredes y las piezas inusualmente densas;
fracciones estimadas de metales ferrosos, plástico/caucho, suciedad, humedad, aceite y partículas finas;
artículos sellados, a presión, peligrosos y otros artículos prohibidos;
especificación relativa a la segregación de la aleación y a la aceptación posterior;
objetivo de toneladas aceptadas por turno, duración de la campaña y frecuencia de los turnos;
restricciones actuales relativas al cargador, la cinta transportadora, la tolva, el separador y la descarga;
requisitos de la instalación en materia de polvo, incendios, ruido, emisiones e interfaces de aguas residuales;
los lotes de FAT propuestos y el método de medición.
La Asociación del Aluminio señala que la chatarra clasificada según su composición química o tipo de aleación conserva más valor que la chatarra mezclada con aleaciones y otros materiales.6 Una trituradora y un imán pueden mejorar la preparación física, pero por sí solos no restauran la identidad de la aleación después de que se hayan mezclado grados incompatibles.
Preguntas frecuentes
¿Puede una trituradora procesar cualquier tipo de chatarra de aluminio mezclada?
No. Una máquina configurada puede cubrir un intervalo de alimentación acordado, pero los perfiles largos, las chapas finas, las piezas de fundición densas y los conjuntos contaminados imponen requisitos diferentes en cuanto a alimentación, par y separación. La especificación debe definir la mezcla habitual, los lotes límite y los artículos prohibidos.
¿Debería triturarse el aluminio contaminado para facilitar su clasificación?
Solo cuando la trituración deje al descubierto un elemento de fijación recuperable o permita obtener el tamaño requerido para la siguiente fase del proceso de separación. Los recipientes sellados, los residuos peligrosos y las partículas extrañas de gran tamaño deben retirarse o aislarse antes de proceder a la trituración.
¿Cómo se mide el rendimiento cuando cambia la composición del pienso?
Registra cada lote y cada mezcla; a continuación, mide las toneladas aceptadas, el tiempo de funcionamiento, las inversiones de marcha, las paradas y las muestras de cada flujo de salida. Compara el rendimiento dentro de las clases de materia prima definidas, en lugar de promediar campañas diferentes entre sí.
¿Qué tipo de chatarra mixta se debe utilizar para una prueba de aceptación en fábrica?
Utiliza tres lotes conocidos: la mezcla de producción habitual, una mezcla difícil que se repite con frecuencia y un lote límite cercano al límite de alimentación acordado. Asegúrate de que se puedan identificar durante la prueba, para que una media favorable no pueda ocultar un rendimiento deficiente en la fracción difícil.
Define la ventana de alimentación antes de seleccionar la línea
Envíe fotografías representativas del lote, el número máximo de piezas repetidas, las estimaciones de residuos y contaminación, el rendimiento requerido, la frecuencia de la campaña y el método de aceptación en la fase posterior del proceso. Podemos revisar los límites de alimentación, las necesidades de clasificación previa, la capacidad de trituración y un plan realista para las pruebas de aceptación en fábrica (FAT).
David se especializa en equipos industriales de trituración y reciclaje, lo que incluye la evaluación de materiales, la selección de trituradoras, la configuración de procesos y la planificación de líneas de reciclaje.
Hable con nuestro Experto en trituradoras
Póngase en contacto con nuestro agradable equipo hoy mismo para obtener una estimación del precio de una trituradora.

 Spanish


 Entrega rápida
 Fiable
 Certificado
 Con experiencia